Lösungen · Familie
Engineering
Auftragsfertigung: Rahmen, Schweißbaugruppen, Förderer, Treppen und Bühnen nach EN 1090 EXC2.
- EN 1090-1 EXC2
- Laser bis 20 mm
- Bearbeitung bis 6.2 m / 16 t
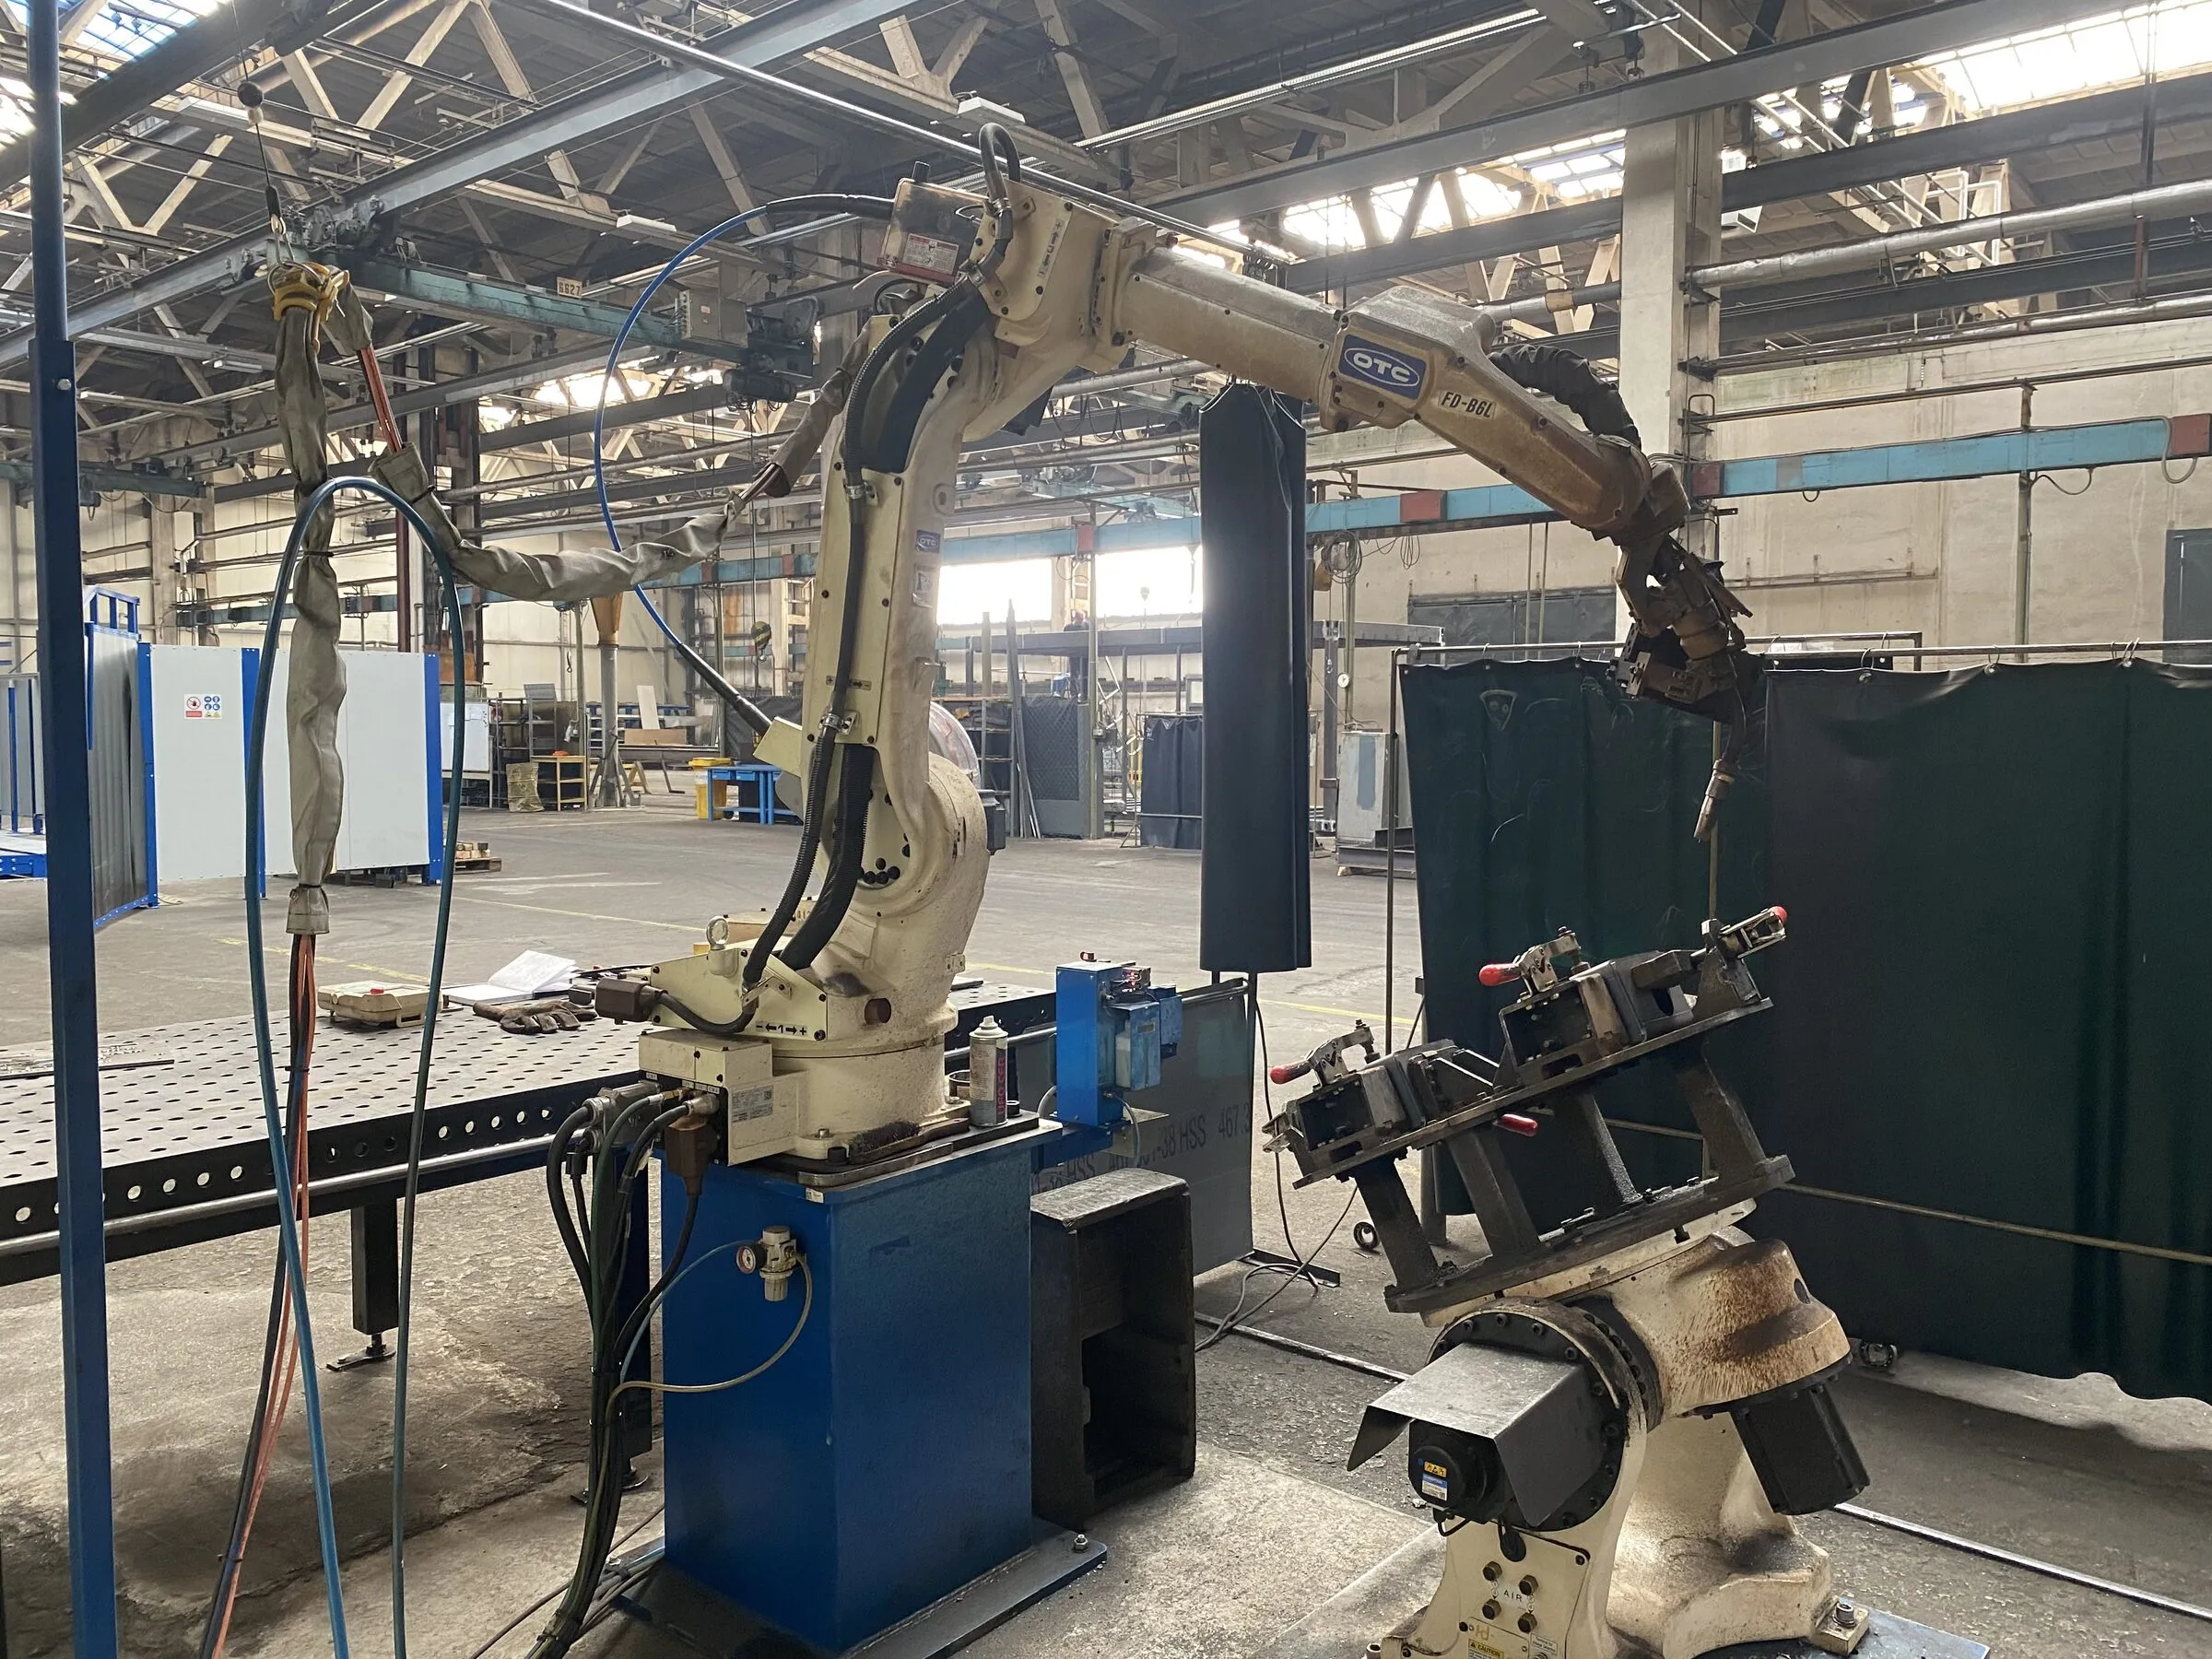
- Roboterschweißen auf 14 m Fahrbahn
Roboterschweißzelle auf ihrer Fahrbahn, Produktionshalle
Bevor Tanax Container baute, baute es Stahl für die Maschinen anderer, und das tut es noch immer. Fördererrahmen, Maschinenbetten, Chassis und Hilfsrahmen, Konsolen, Schweißbaugruppen, Treppen, Bühnen und Regalsysteme, fertigungsgerecht konstruiert, geschweißt nach EN ISO 3834-2, bearbeitet, gestrahlt, lackiert und geliefert. Rund ein Drittel der Werksstunden geht an europäische Maschinenbau-OEMs im Rahmen laufender Rahmenvereinbarungen.
Spezifikation
Standort
- Produktionsfläche
- 31,486 m²
- Mitarbeiterzahl
- ~80
- Engineering-Tradition
- Maschinenbau an diesem Standort seit 1951
Schneiden
- Laser
- 2,000 × 4,000 mm, 3.2 kW, bis 20 mm
- Plasma
- 3-15 mm, 4,000 × 1,500 mm
- Tafelschere
- bis 25 mm × 3,150 mm
- Sägen
- Bügel-, Band- und Kreissäge bis Ø400 mm
Umformen
- Abkantpresse
- 400 t, Tisch 6,050 mm
- Blechbiegen
- CNC bis 20 mm × 4,000 mm
Schweißen
- Roboter
- 2 × 6-Achs auf 14 m Fahrbahn, plus eine 6-Achs-Zelle, R = 2,008 mm
- Qualifikation
- EN ISO 3834-2, Schweißer nach EN ISO 9606, Tragwerke nach EN 1090-1 EXC2
Bearbeitung
- Horizontal-Bohrwerk, groß
- 6,200 × 3,000 × 1,600 mm, Rundtisch 1,800 × 2,500 mm, 16,000 kg, Ø160 mm
- Horizontal-Bohrwerk, zweites
- 3,500 × 2,500 × 1,600 mm, 12,000 kg, Ø130 mm
- Bohren / Fräsen
- 8,000 × 3,000 × 1,500 mm
- CNC-Drehen
- Ø550 mm über Bett, Ø350 über Querschlitten, 1,590 mm
- CNC-Rundtisch
- Futter Ø800 mm, Werkstück bis Ø1,100 mm, 765 mm hoch, 2,500 kg
- Verzahnen
- Rad bis Ø600 mm, Modul 2-13, 5-120 Zähne, Zahnbreite bis 110 mm
- Schleifen
- Rundschleifen bis Ø400 × 2,000 mm; Flachschleifen 200 × 1,200 mm
- Hobeln / Stoßen
- bis 1,200 × 5,000 mm; Nuten bis 15 mm × 120 mm
Oberfläche
- Strahlen
- 8,000 × 5,000 × 3,000 mm auf Sa 2.5, schienengebunden zur Lackierung
- Lackierung
- Kabine 7,900 × 5,000 × 4,890 mm, Trocknung 75-80 °C
Prüfung
- 3D
- 6-Achs-Messarm
So wird gebaut
Die Entscheidungen hinter den Zahlen
Fertigungsgerechte Konstruktion ist Teil des Angebots.
Die Ingenieure von Tanax prüfen ein Teil daraufhin, wie es tatsächlich geschnitten, umgeformt, gespannt und geschweißt wird, und schlagen Änderungen vor, die Kosten herausnehmen, ohne die Funktion zu verändern. Bei Wiederholteilen heißt das auch, die Schweißvorrichtungen zu konstruieren und zu bauen, denn das macht eine handgeschweißte Baugruppe reproduzierbar.
Roboterschweißen wird eingesetzt, wo es sich lohnt, und nur dort.
Die Kandidatenliste entsteht aus den Produkten selbst: Teile, die in mehr als einem Produkt vorkommen, und Teile mit unterbrochenen Nähten. Bei einem aktuellen Programm wurden vierzehn Teile aus zwei OEM-Produktfamilien in die engere Wahl genommen, und die ersten vier Schweißbaugruppen gingen in die Vorrichtungskonstruktion. Das ist die Methode: erst die Teile erfassen, dann die Vorrichtungen bauen.
Strahlen und Lackieren liegen auf derselben Schiene.
Strahlkammer und Lackierkabine sind über eine Schiene verbunden, sodass eine große Schweißbaugruppe von Sa 2.5 direkt zur Grundierung fährt, ohne Umschlag und ohne Flugrost zwischen den beiden Schritten.
Ein Dach, ein Verantwortlicher für die Toleranzkette.
Schneiden, Umformen, Schweißen, Bearbeiten, Strahlen, Lackieren, Messen und Verpacken in einem Gebäude bedeutet, dass ein Lieferant die Toleranzkette verantwortet, statt dass sich vier Lieferanten gegenseitig die Schuld geben.
Konfigurationen
Was hier gebaut wird

Gurtfördererrahmen in der Produktionshalle Fördersysteme und -rahmen
- Bandfördererrahmen, Austrags- und Sammelförderer
- verzinkt, montiert
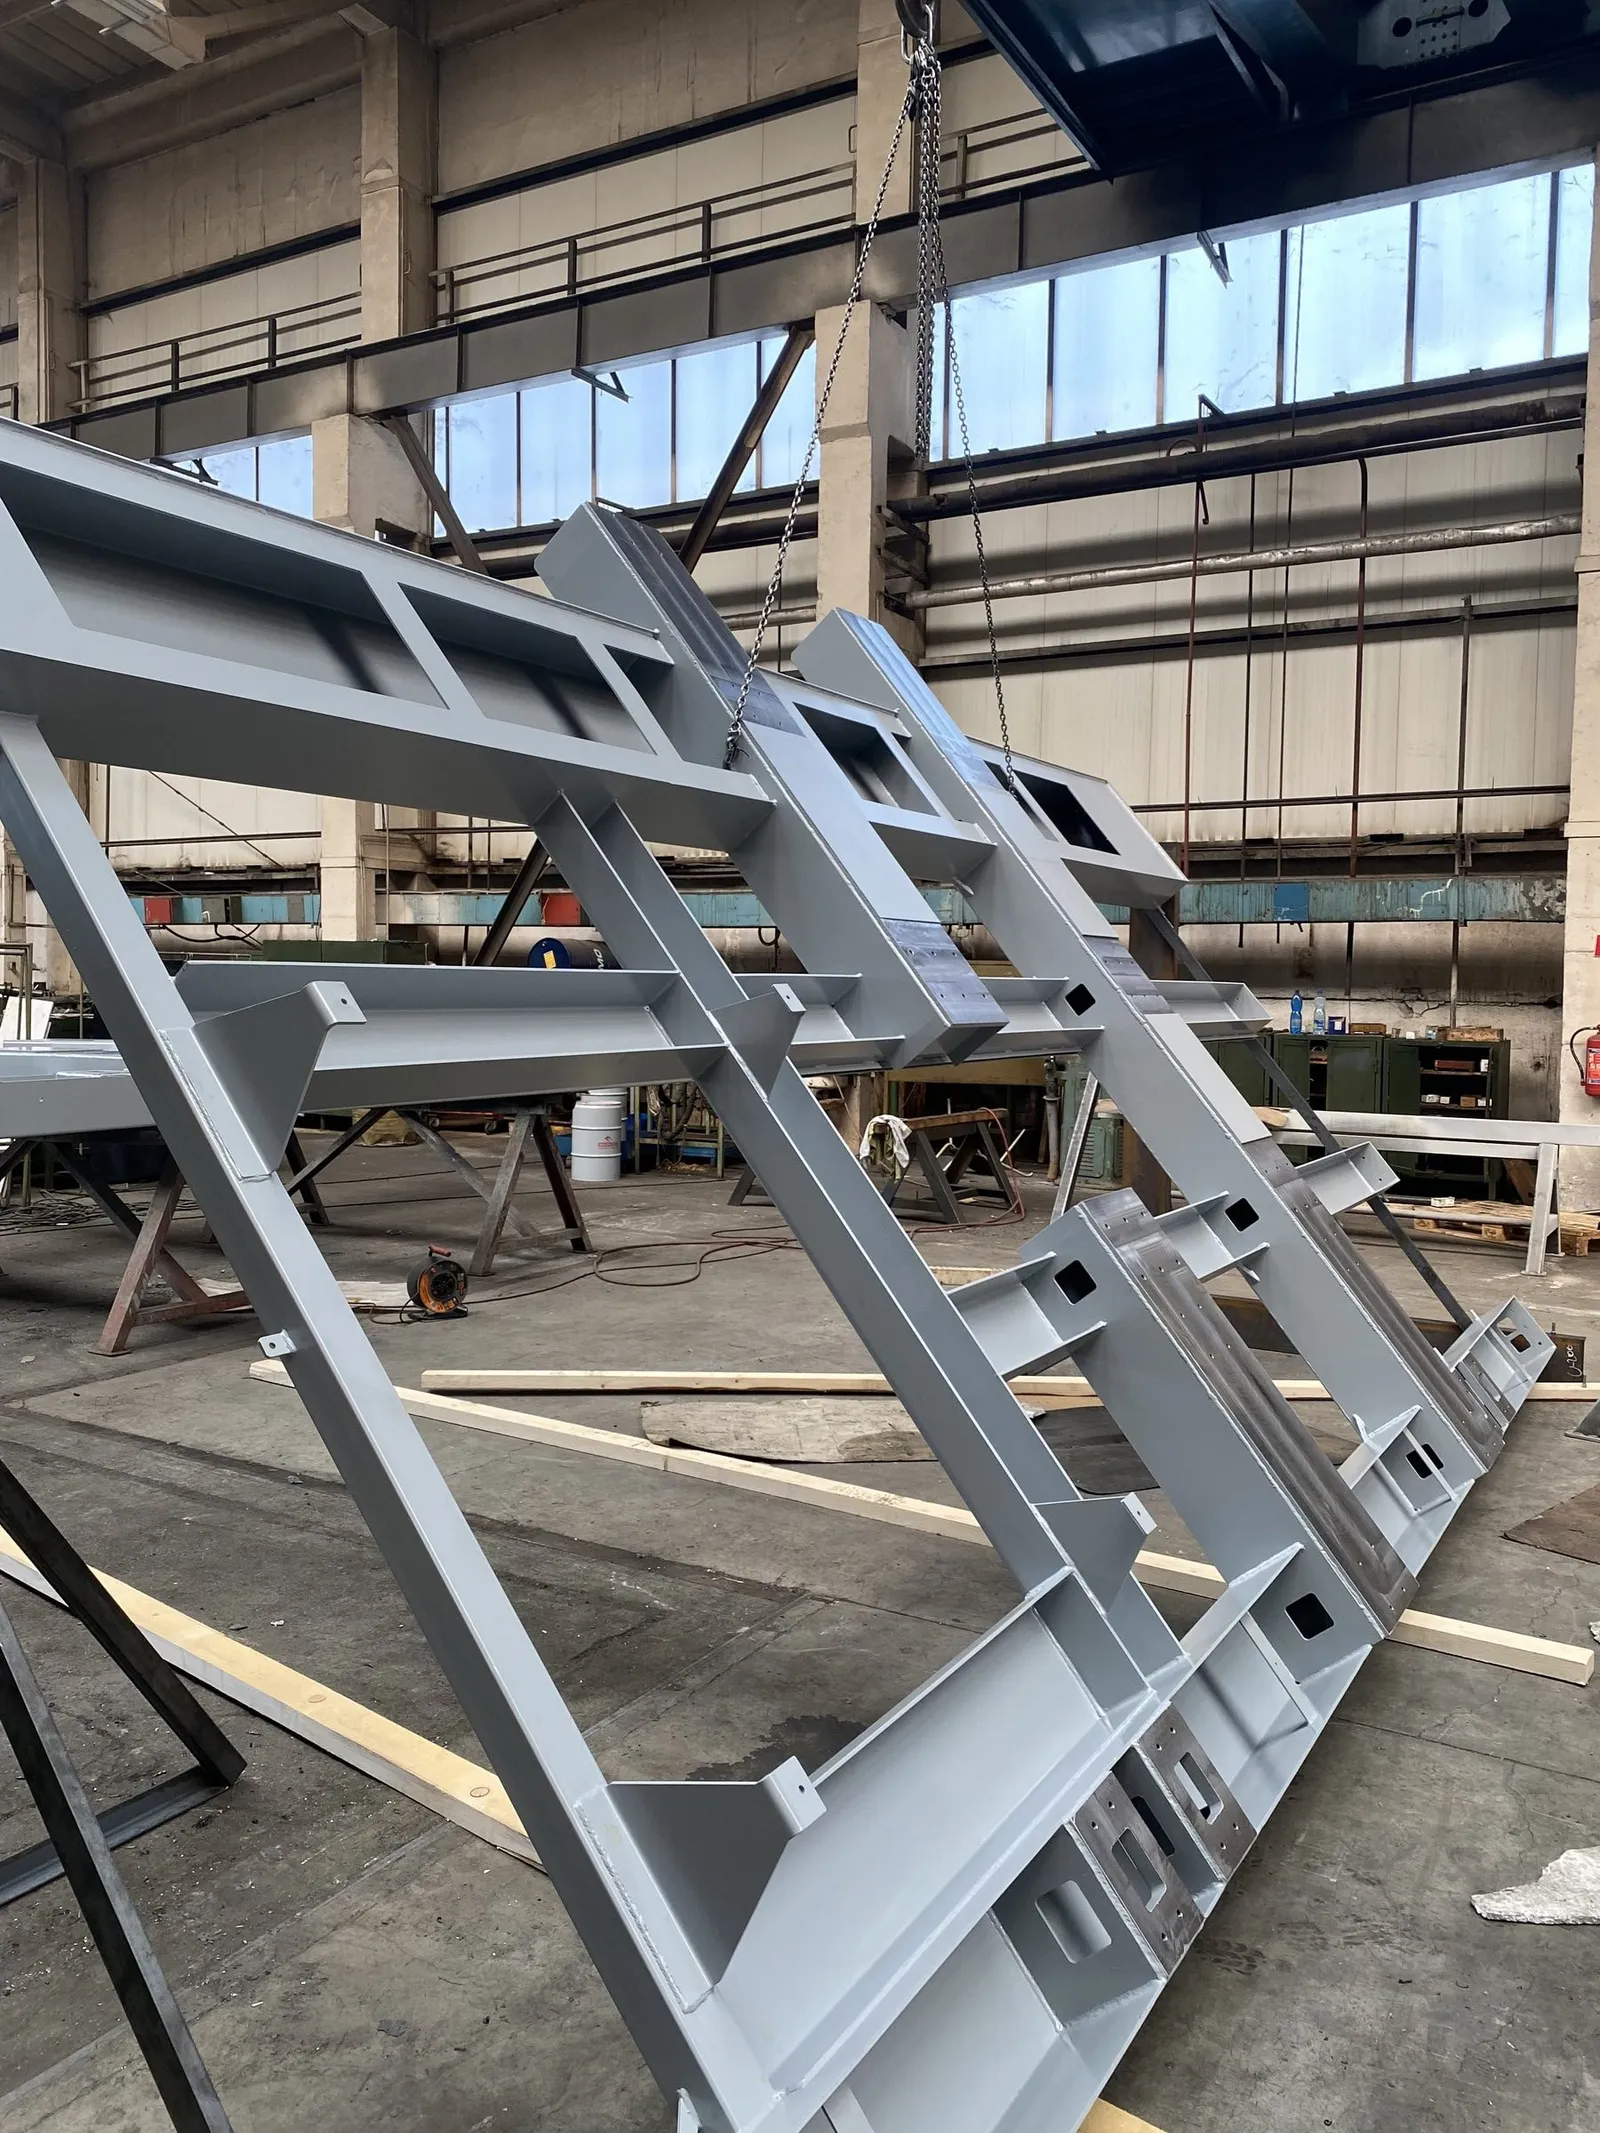
Geschweißter Maschinenrahmen in der Produktionshalle Maschinengestelle und -betten
- Präzisions-Maschinengestelle, geschweißt und auf Endtoleranz bearbeitet
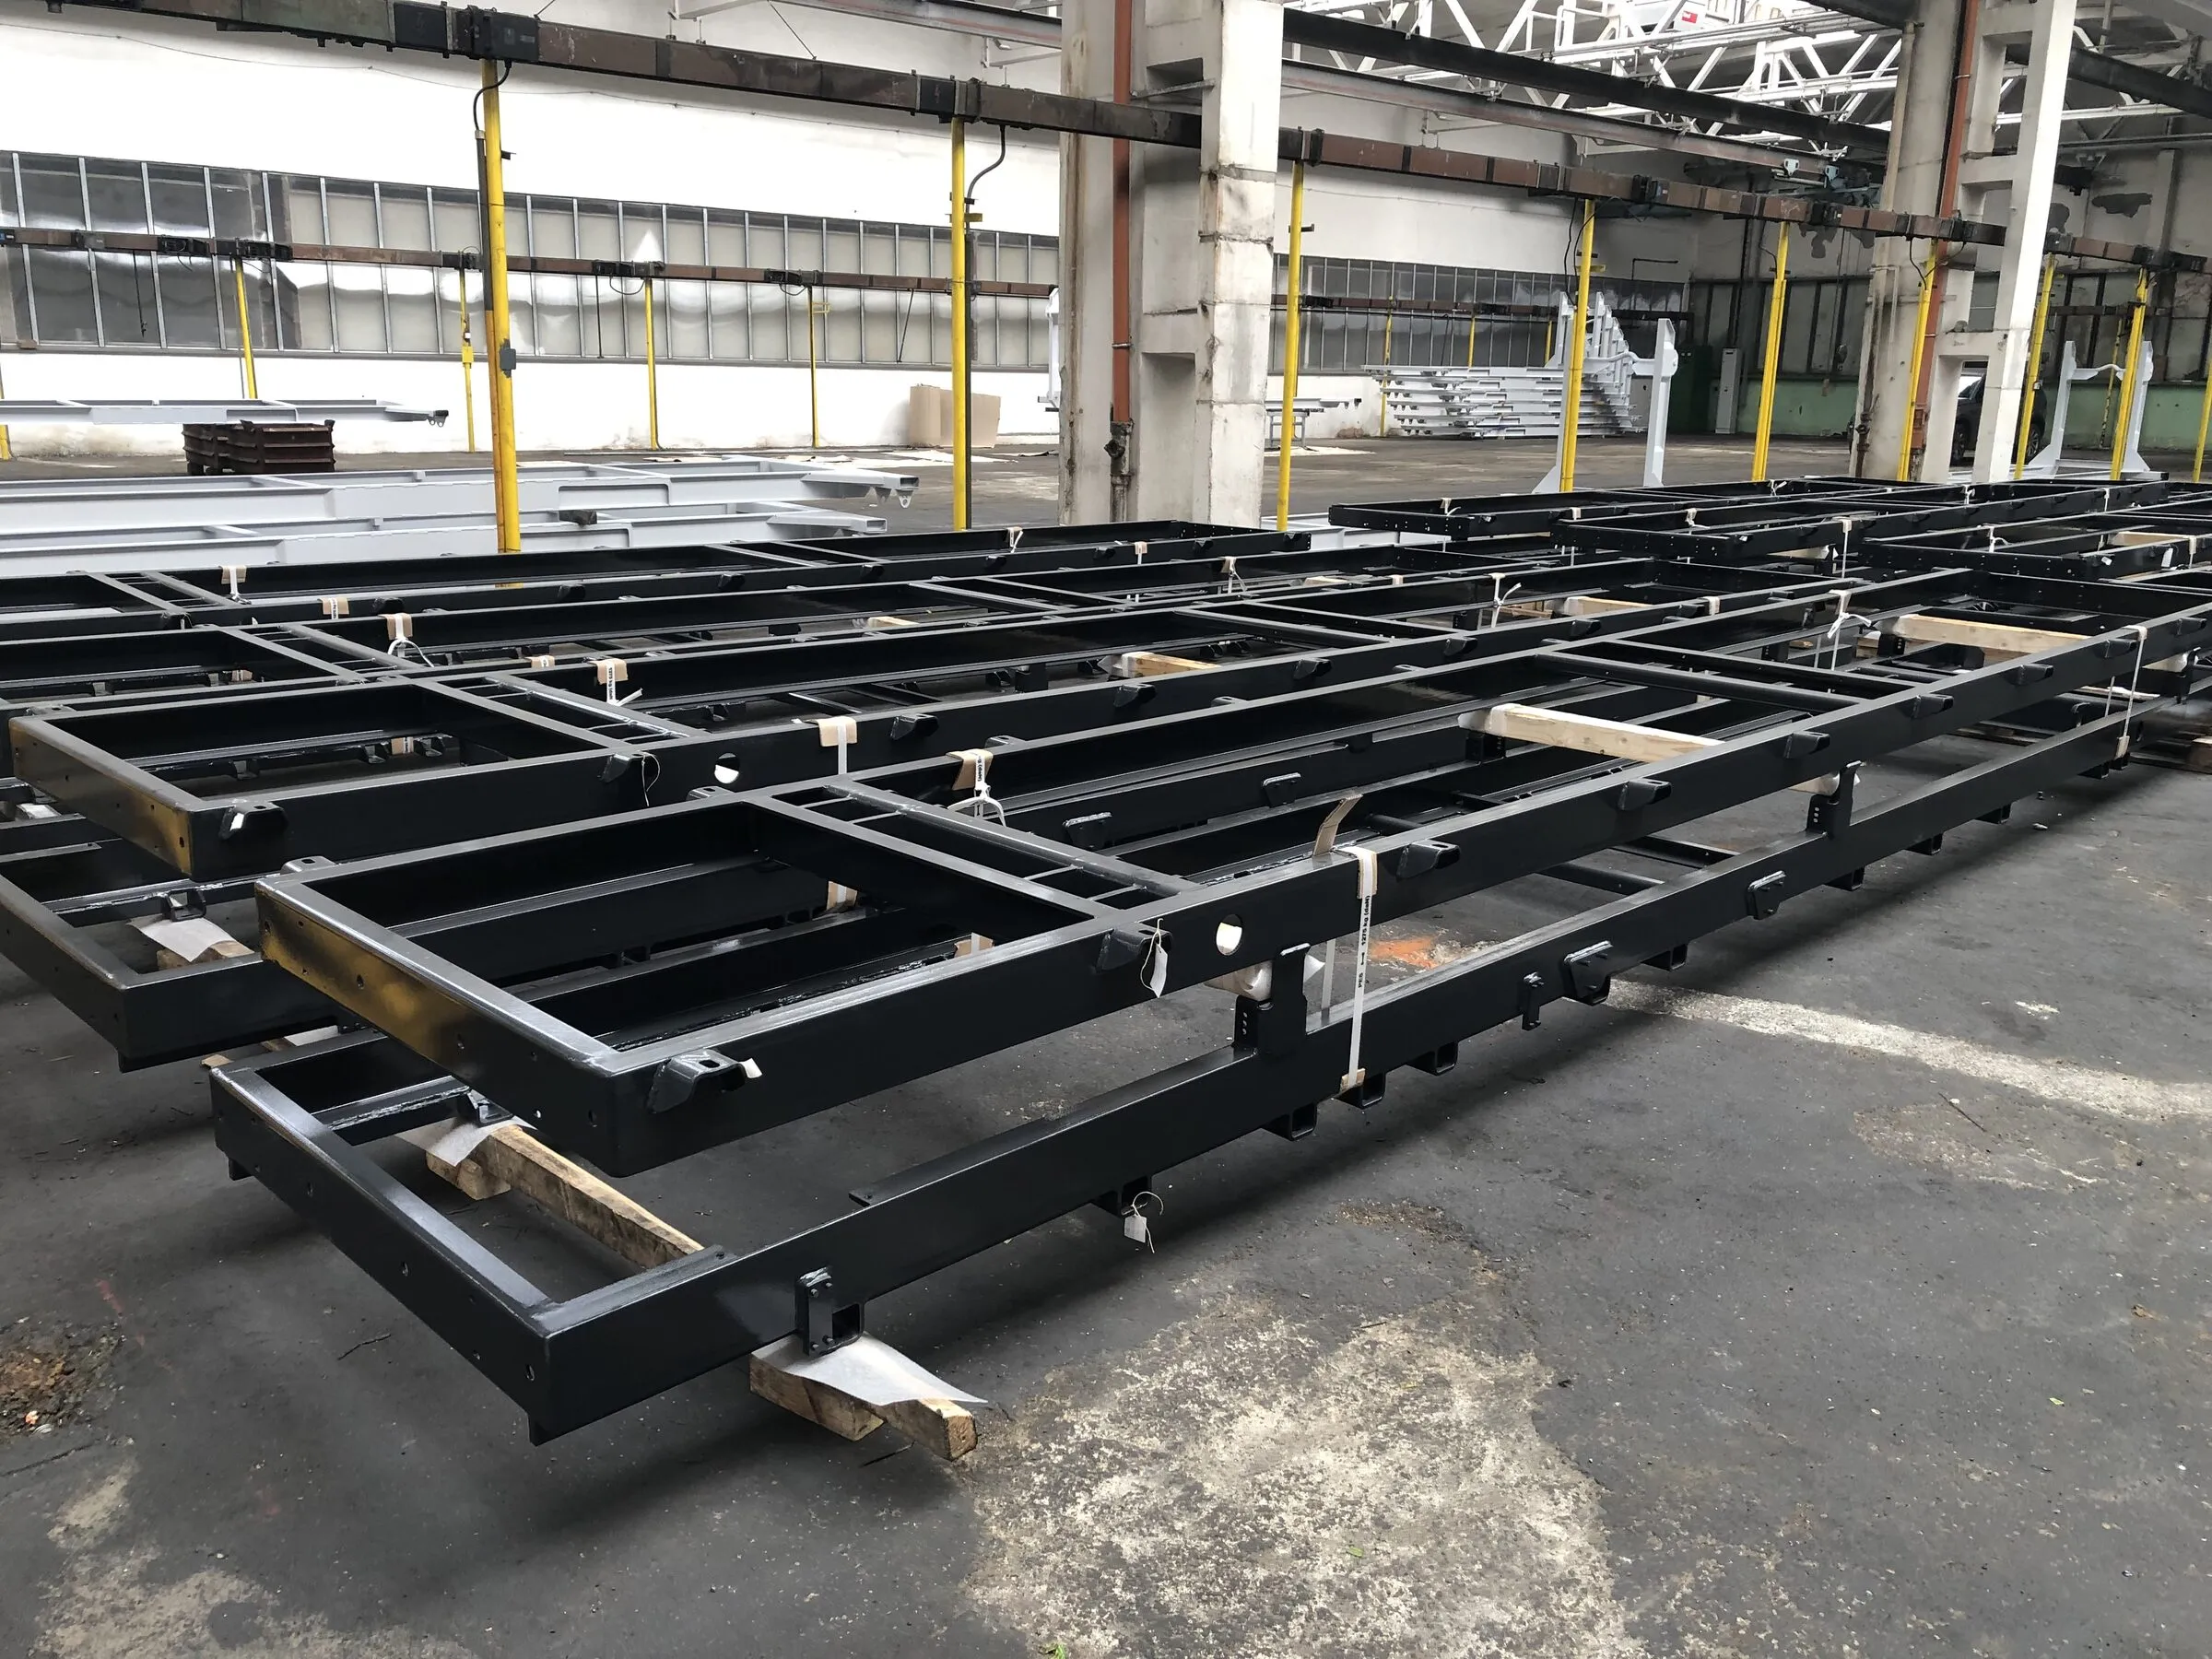
Laderchassis in der Fertigung Chassis und Hilfsrahmen
- Laderchassis, Fahrzeug-Hilfsrahmen, Konsolen, Montagestrukturen
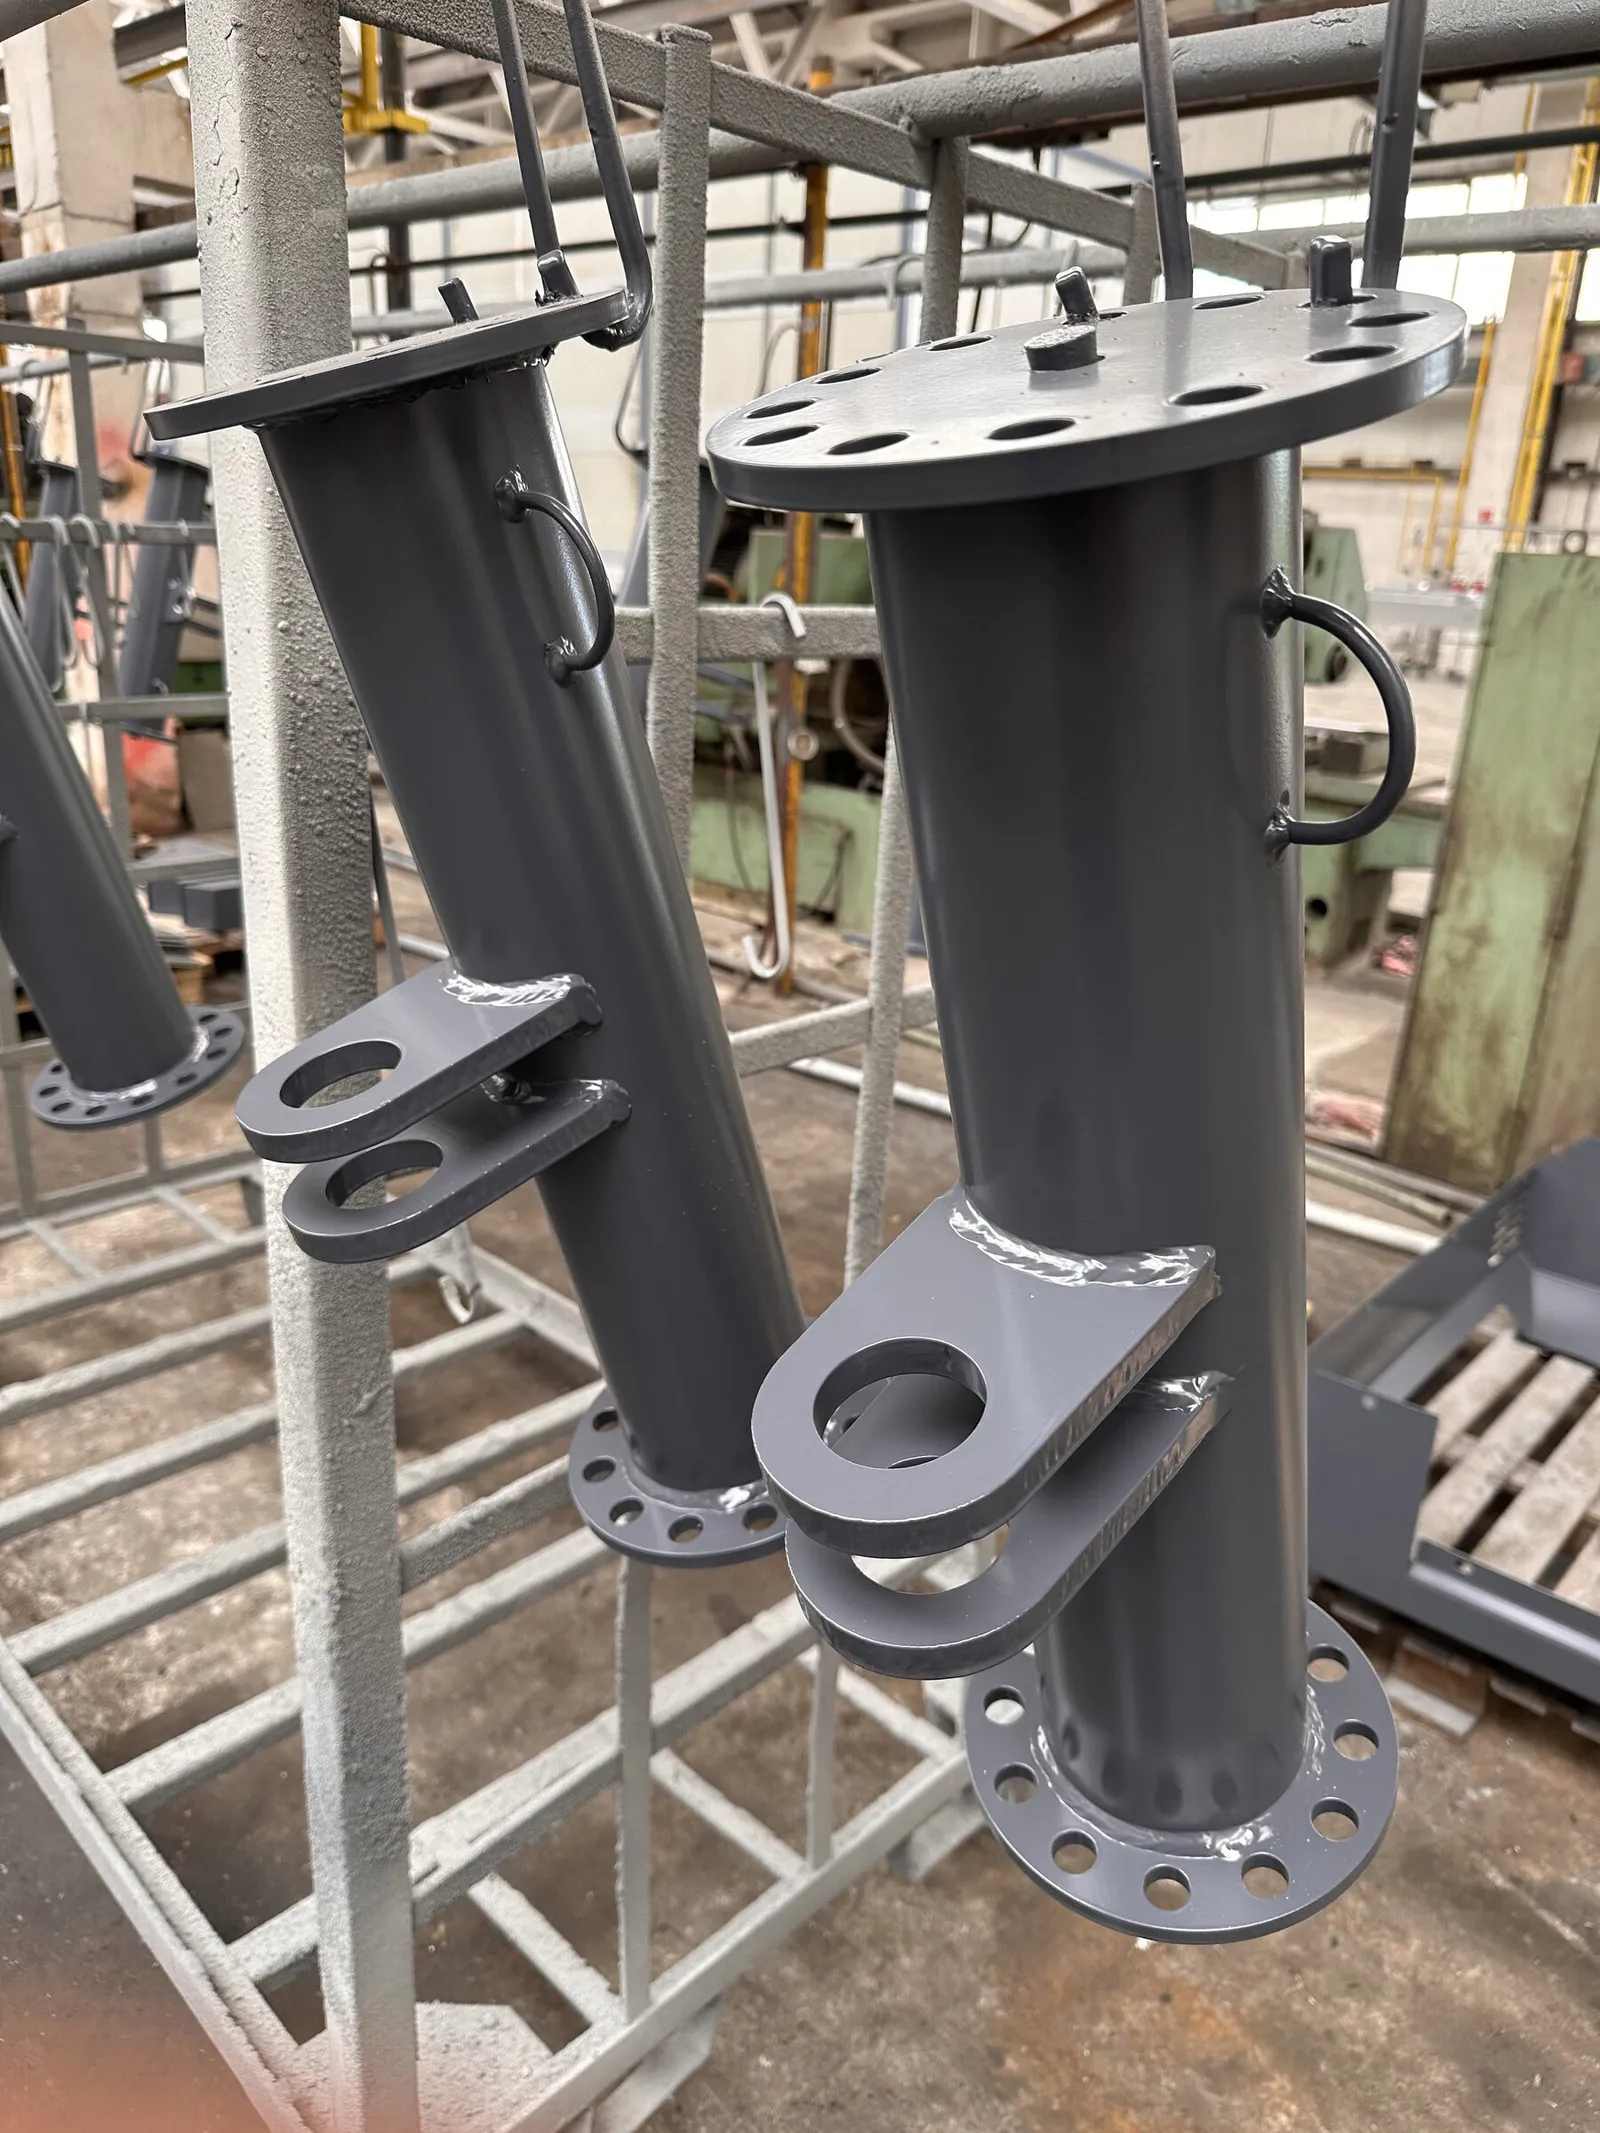
Bearbeitete Rohrschweißbaugruppen mit Flanschen Schweißbaugruppen
- mittlere und schwere Schweißbaugruppen nach EXC2
- Roboter und manuell
- Noch keine Fotografie
Treppen, Bühnen, Laufstege
- EN 1090 EXC2
- verzinkt oder lackiert
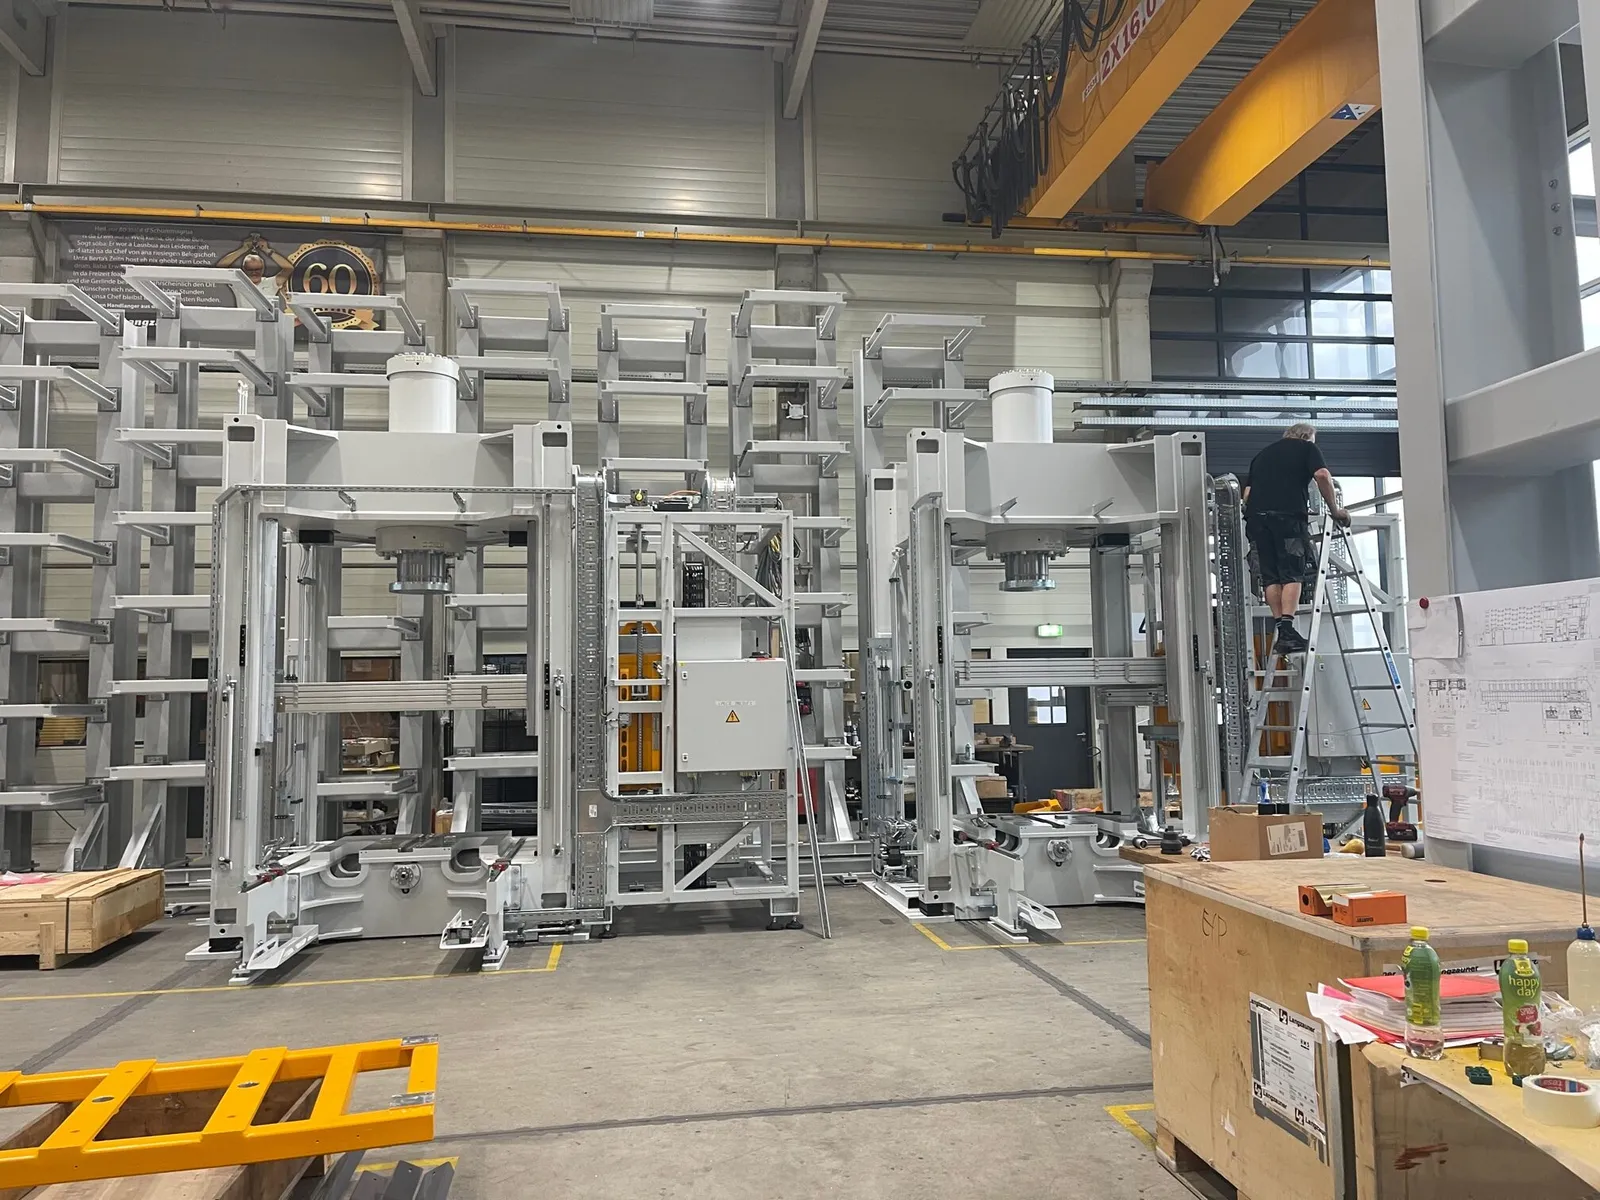
Regalkonstruktion in der Produktionshalle Regal- und Lagerstrukturen
- spezialisierte Regalsysteme
- Noch keine Fotografie
Silos und Trichter
- verzinkter Stahl, montiert
- Prototyp und Serie
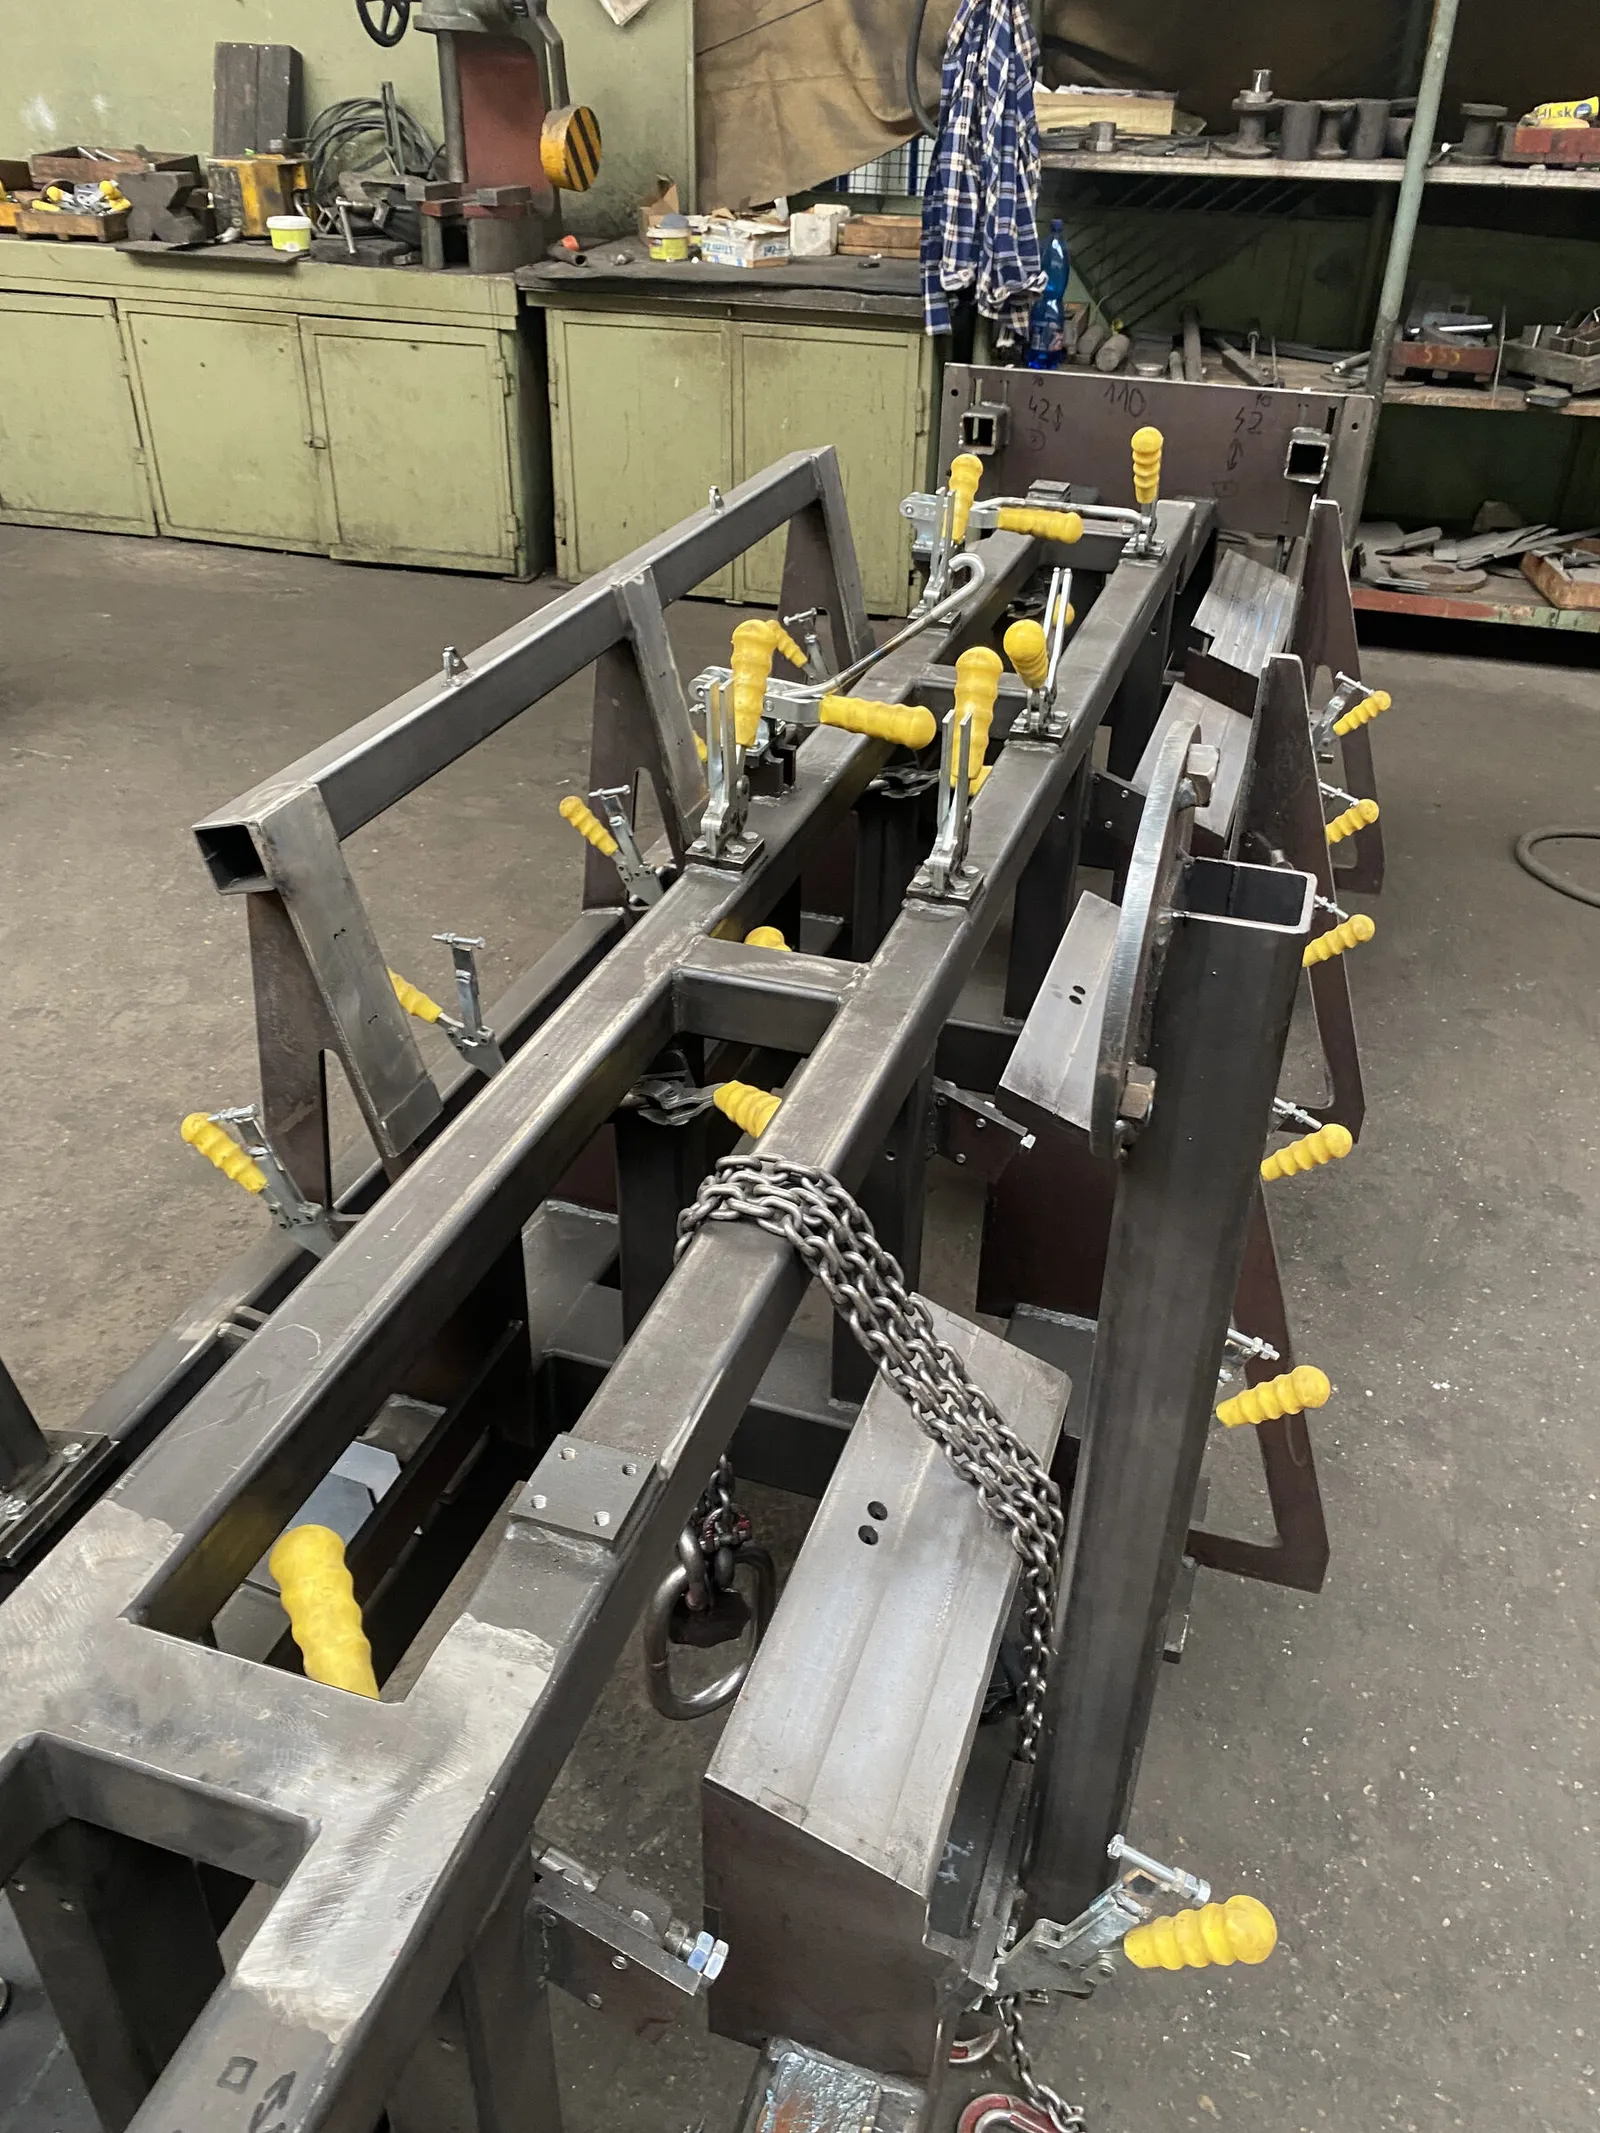
Schweißvorrichtung mit eingespanntem Rahmen Schweißvorrichtungen und Spannmittel
- konstruiert und gebaut für die eigene Produktion des Kunden
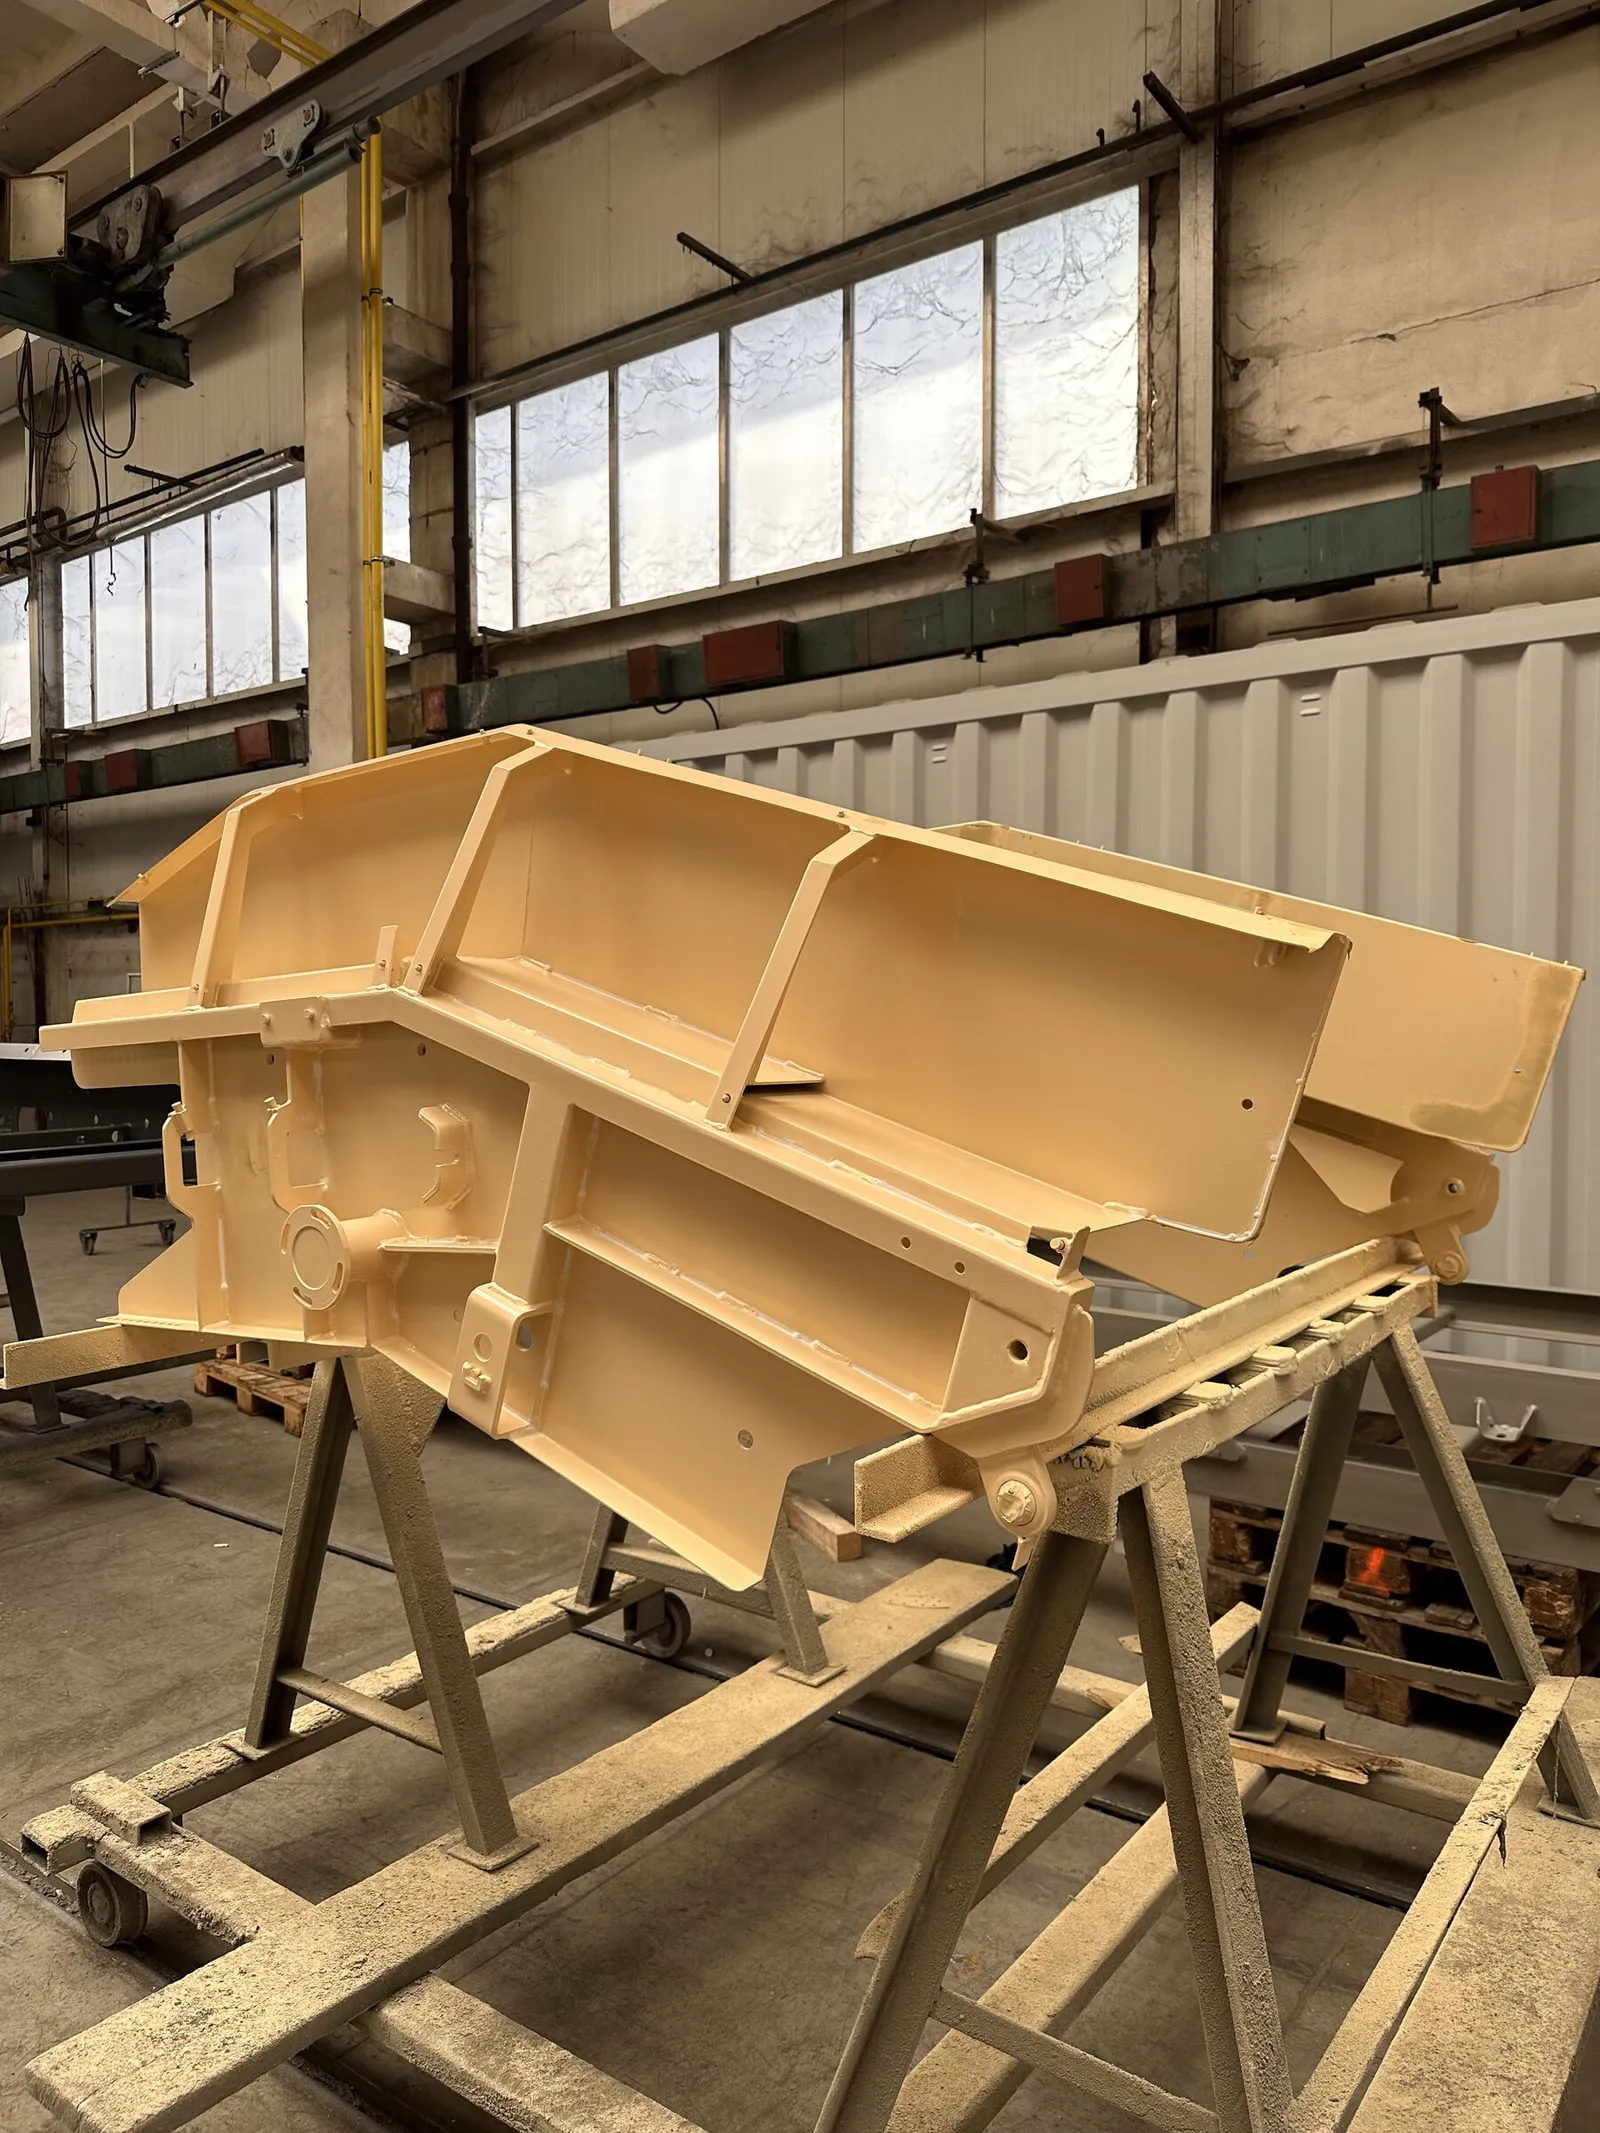
Geschweißtes Teil für einen Landmaschinen-OEM Teile für Landmaschinen und Erntetechnik
- Rahmen und Blechbaugruppen im Rahmen laufender Rahmenvereinbarungen
Baudetail
Was die Detailfotografie zeigt
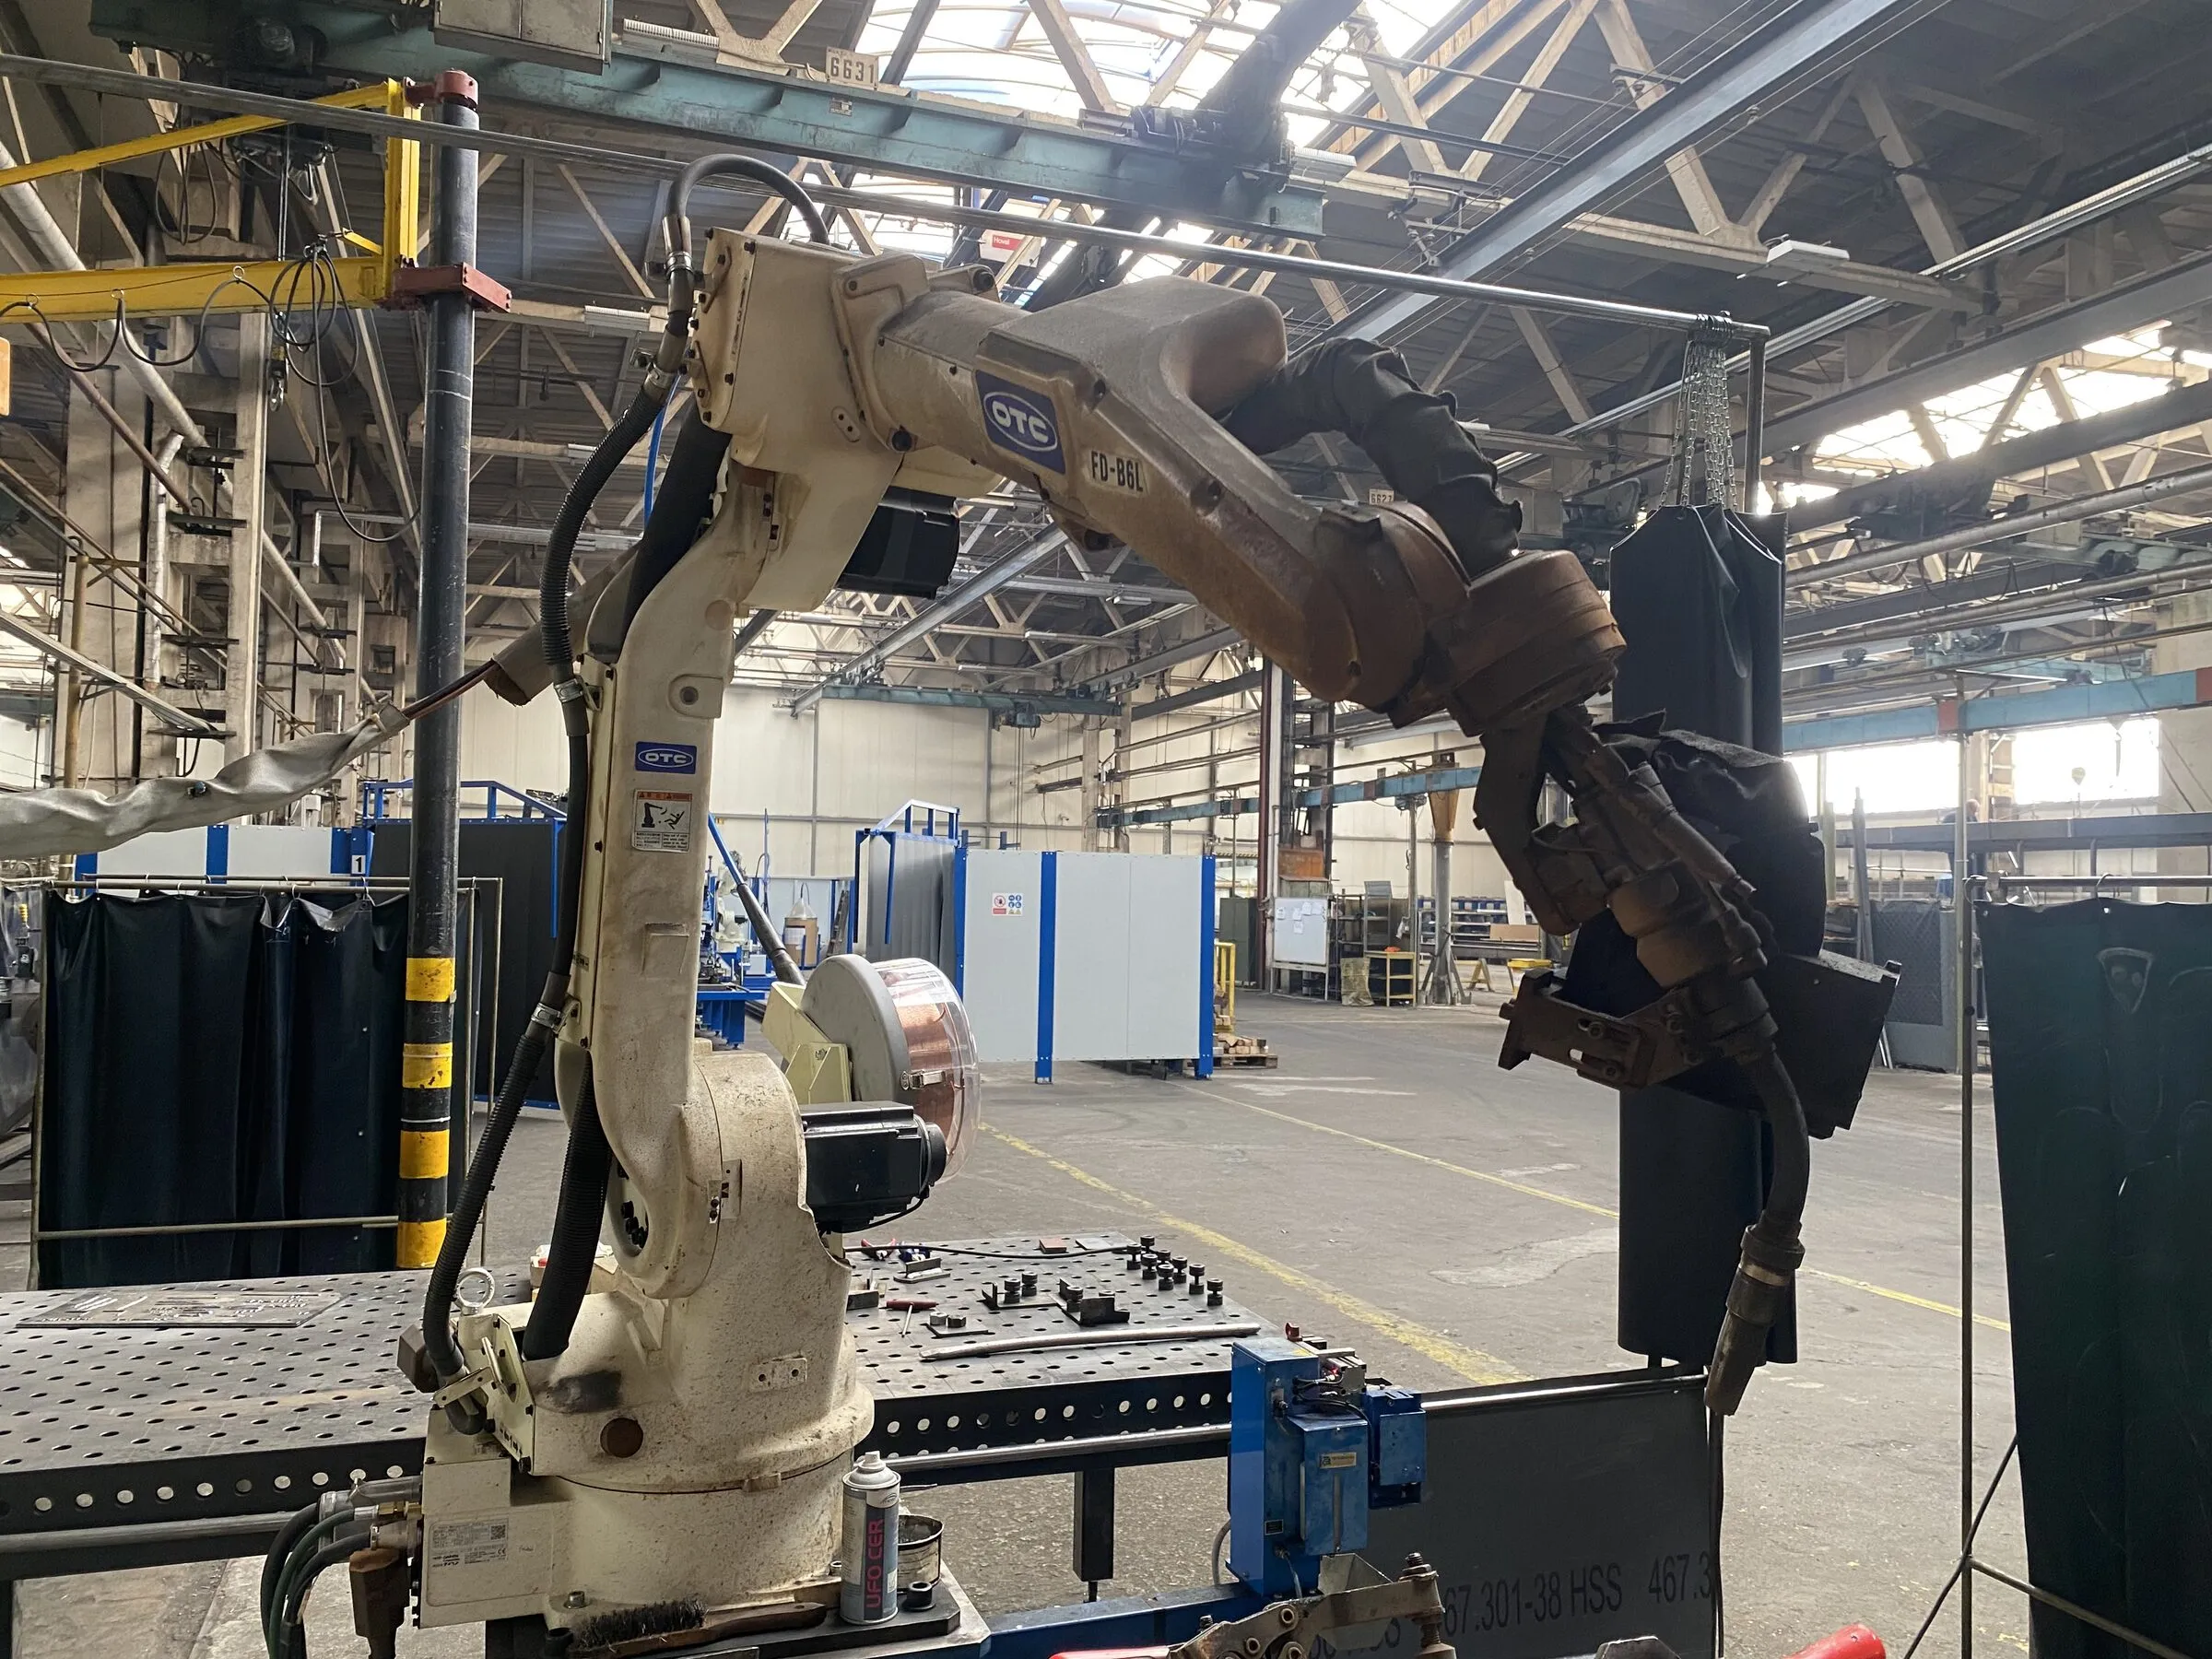
Roboterschweißzelle auf der 14 m Fahrbahn 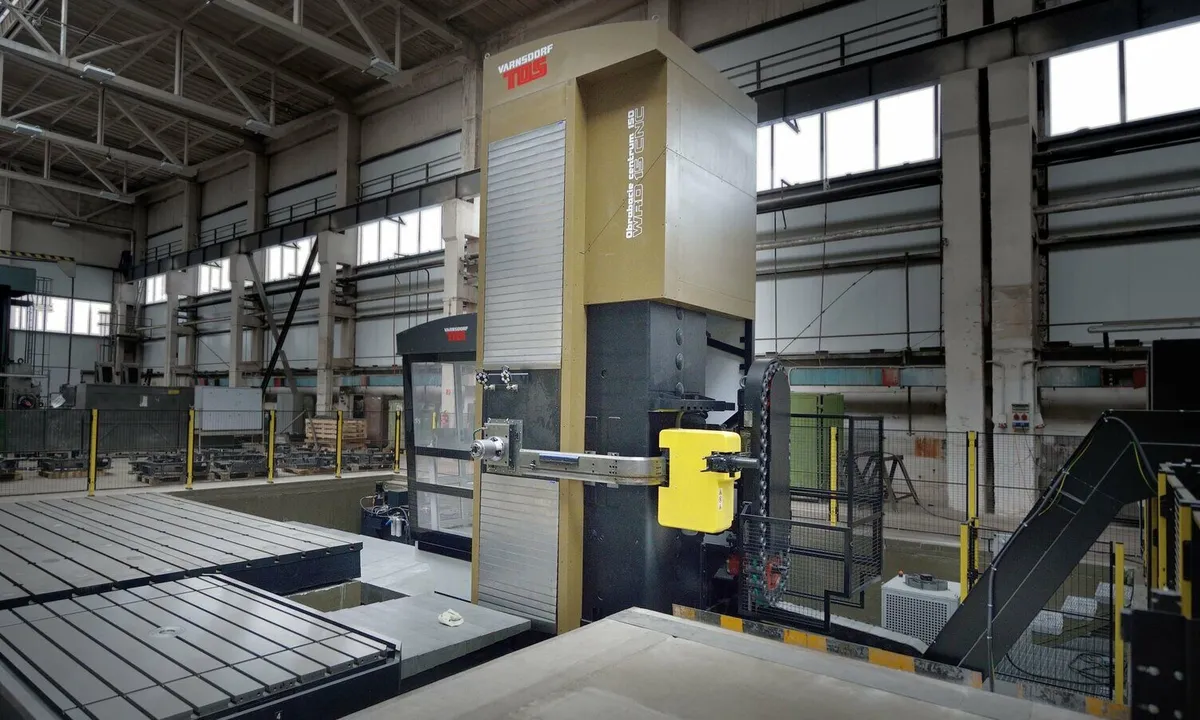
Mechanische Werkstatt, große Horizontalbohrmaschine 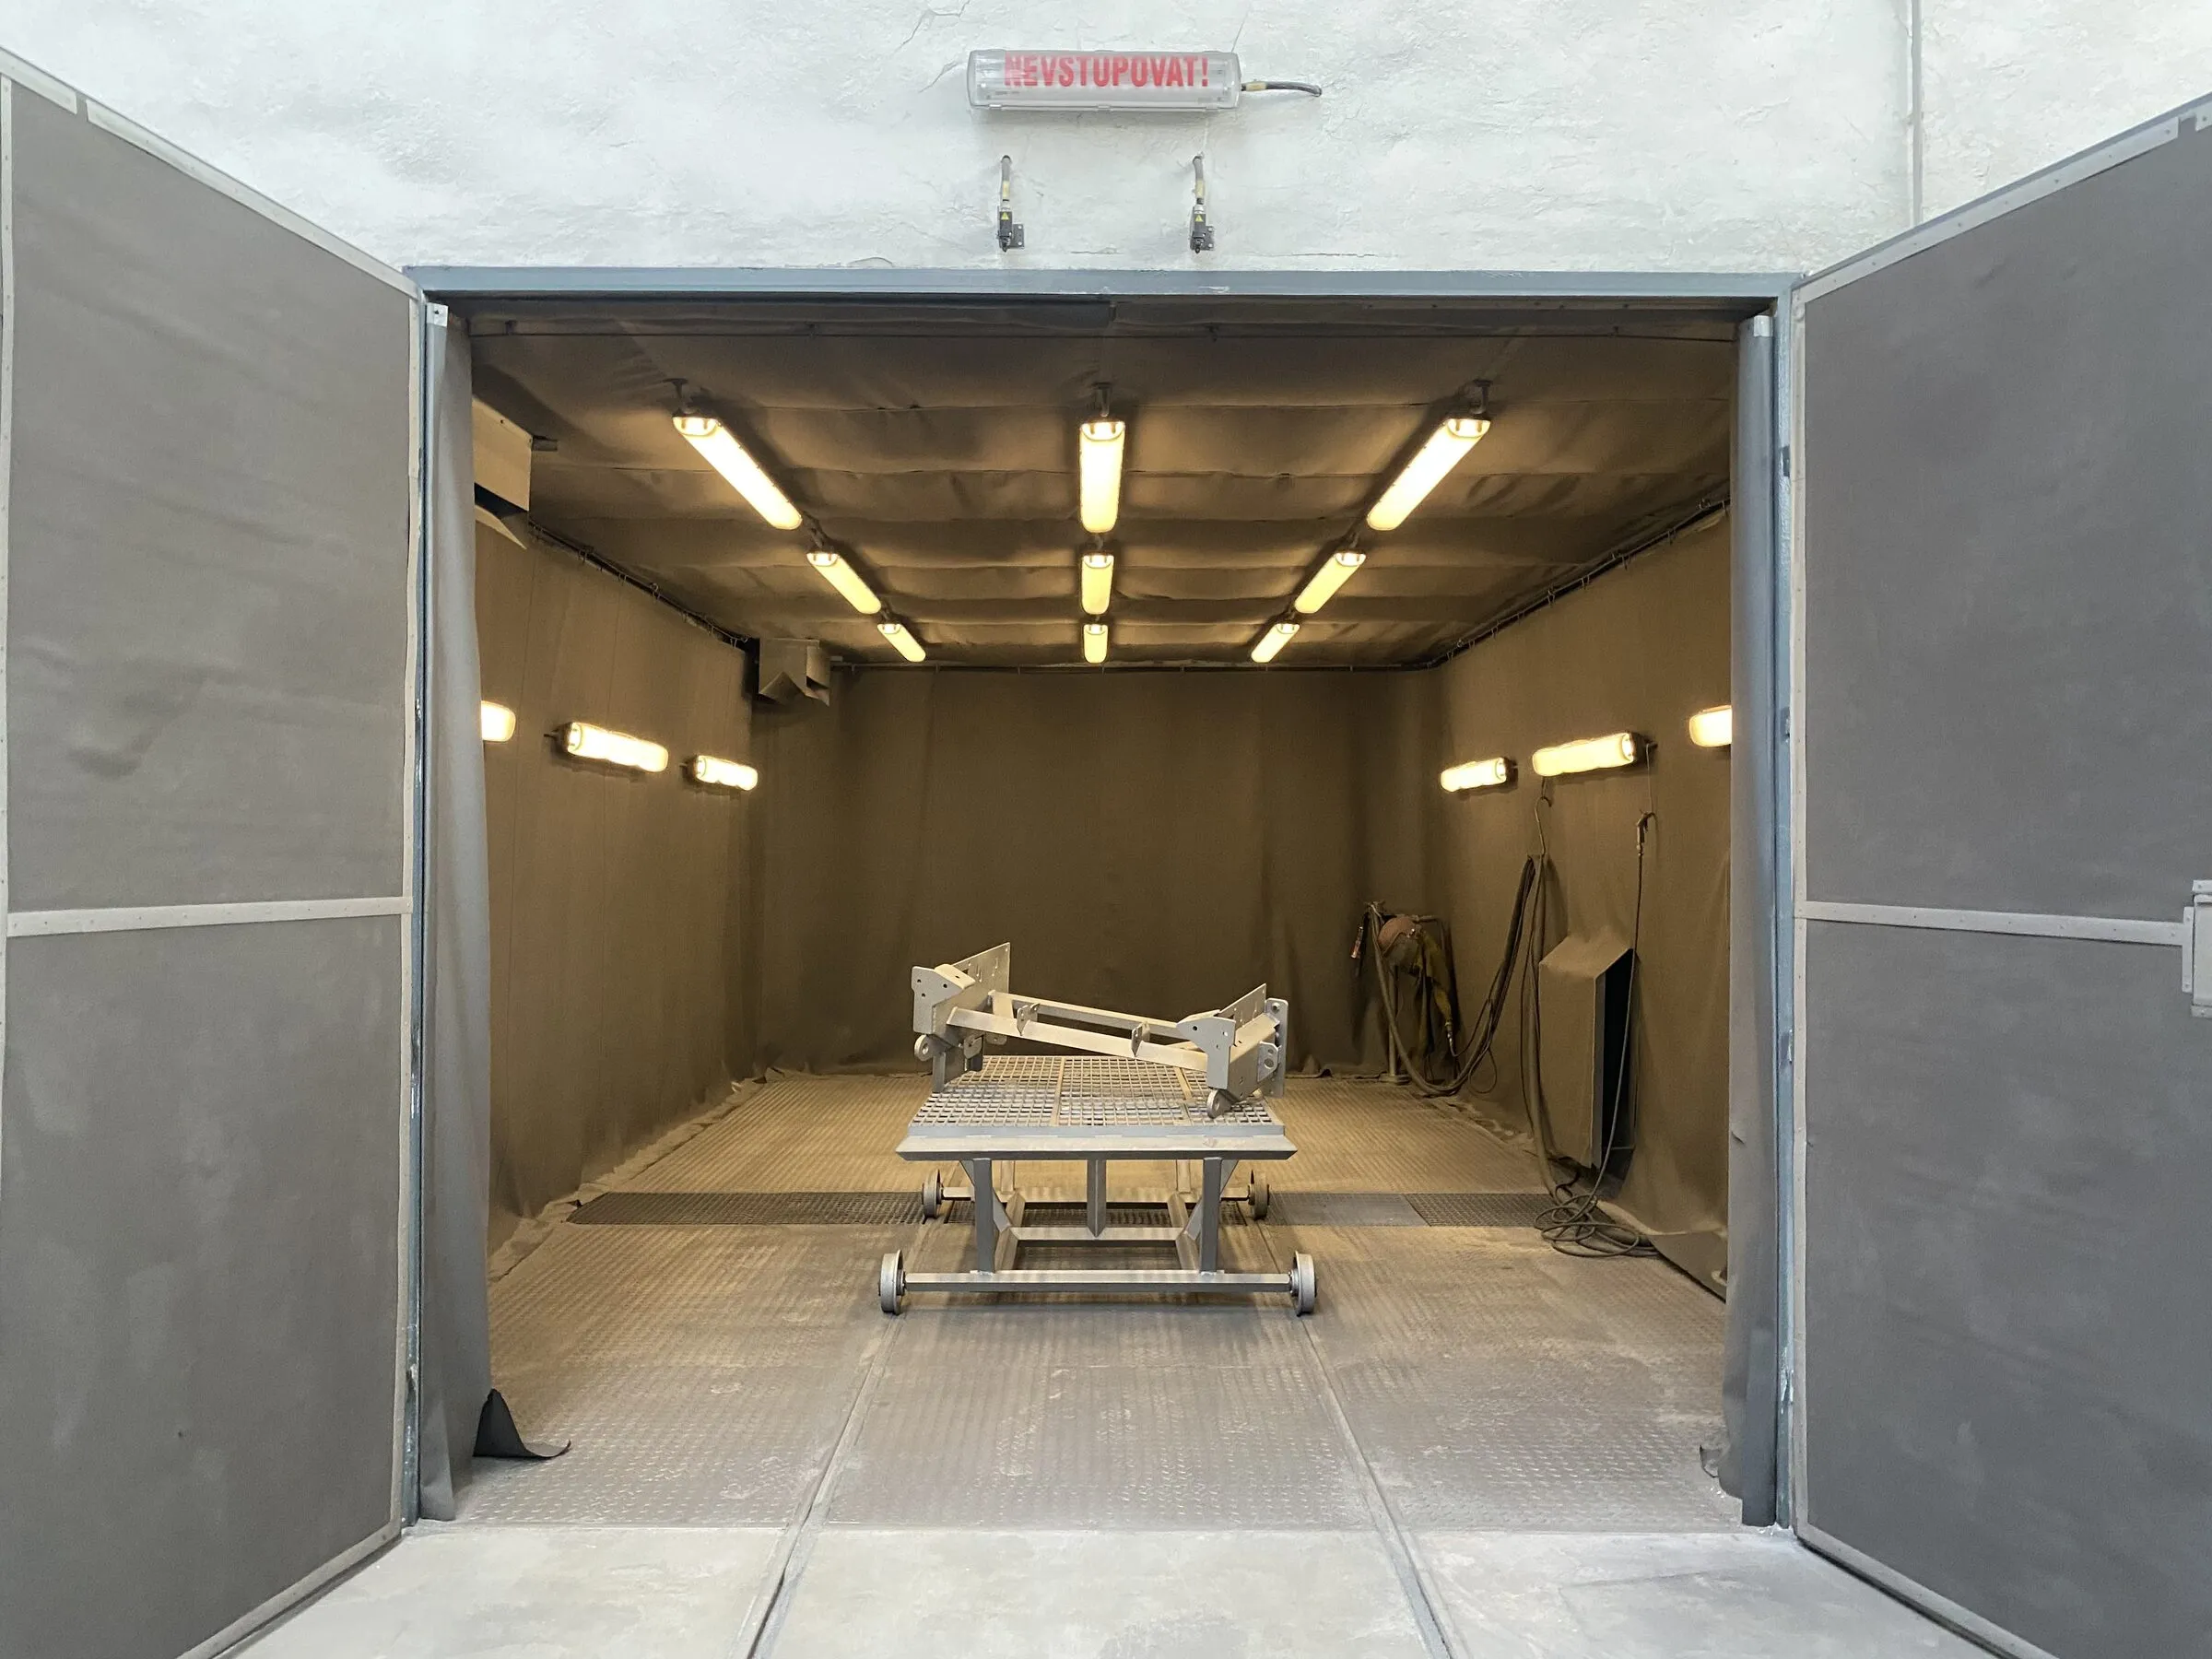
Strahlen auf Sa 2.5, schienengebunden zur Lackierkabine 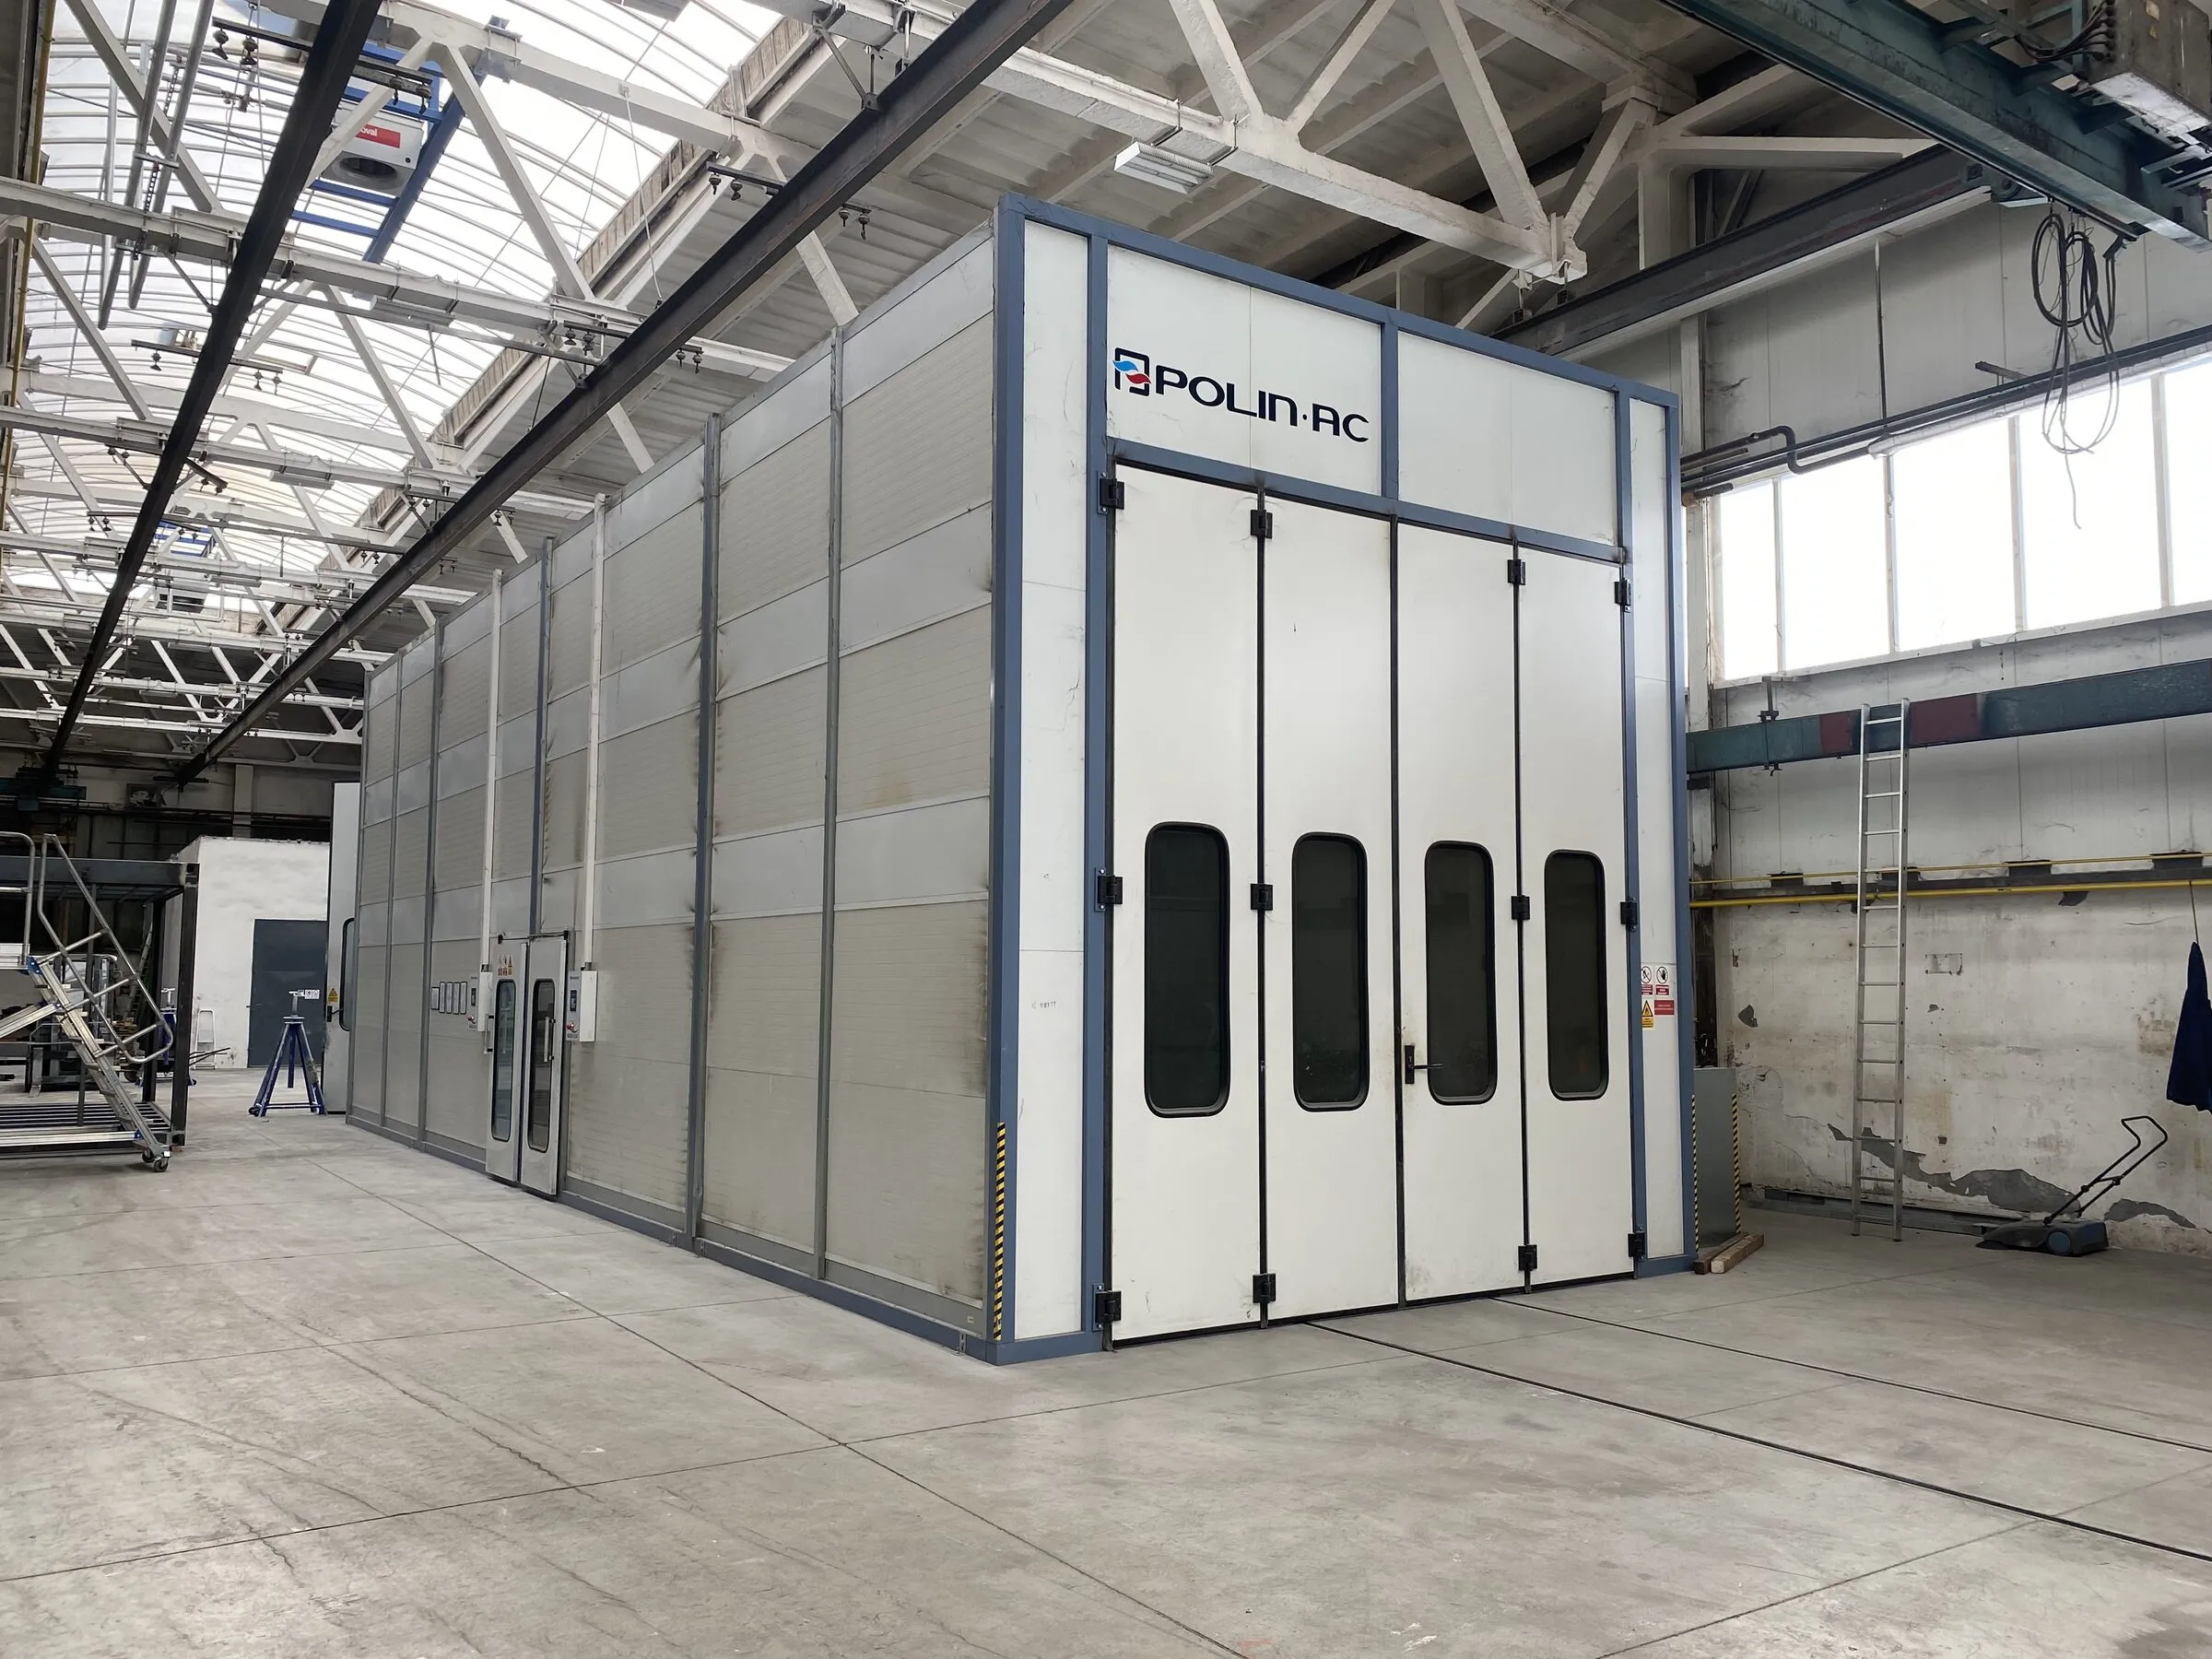
Lackierkabine, 7.9 m lang 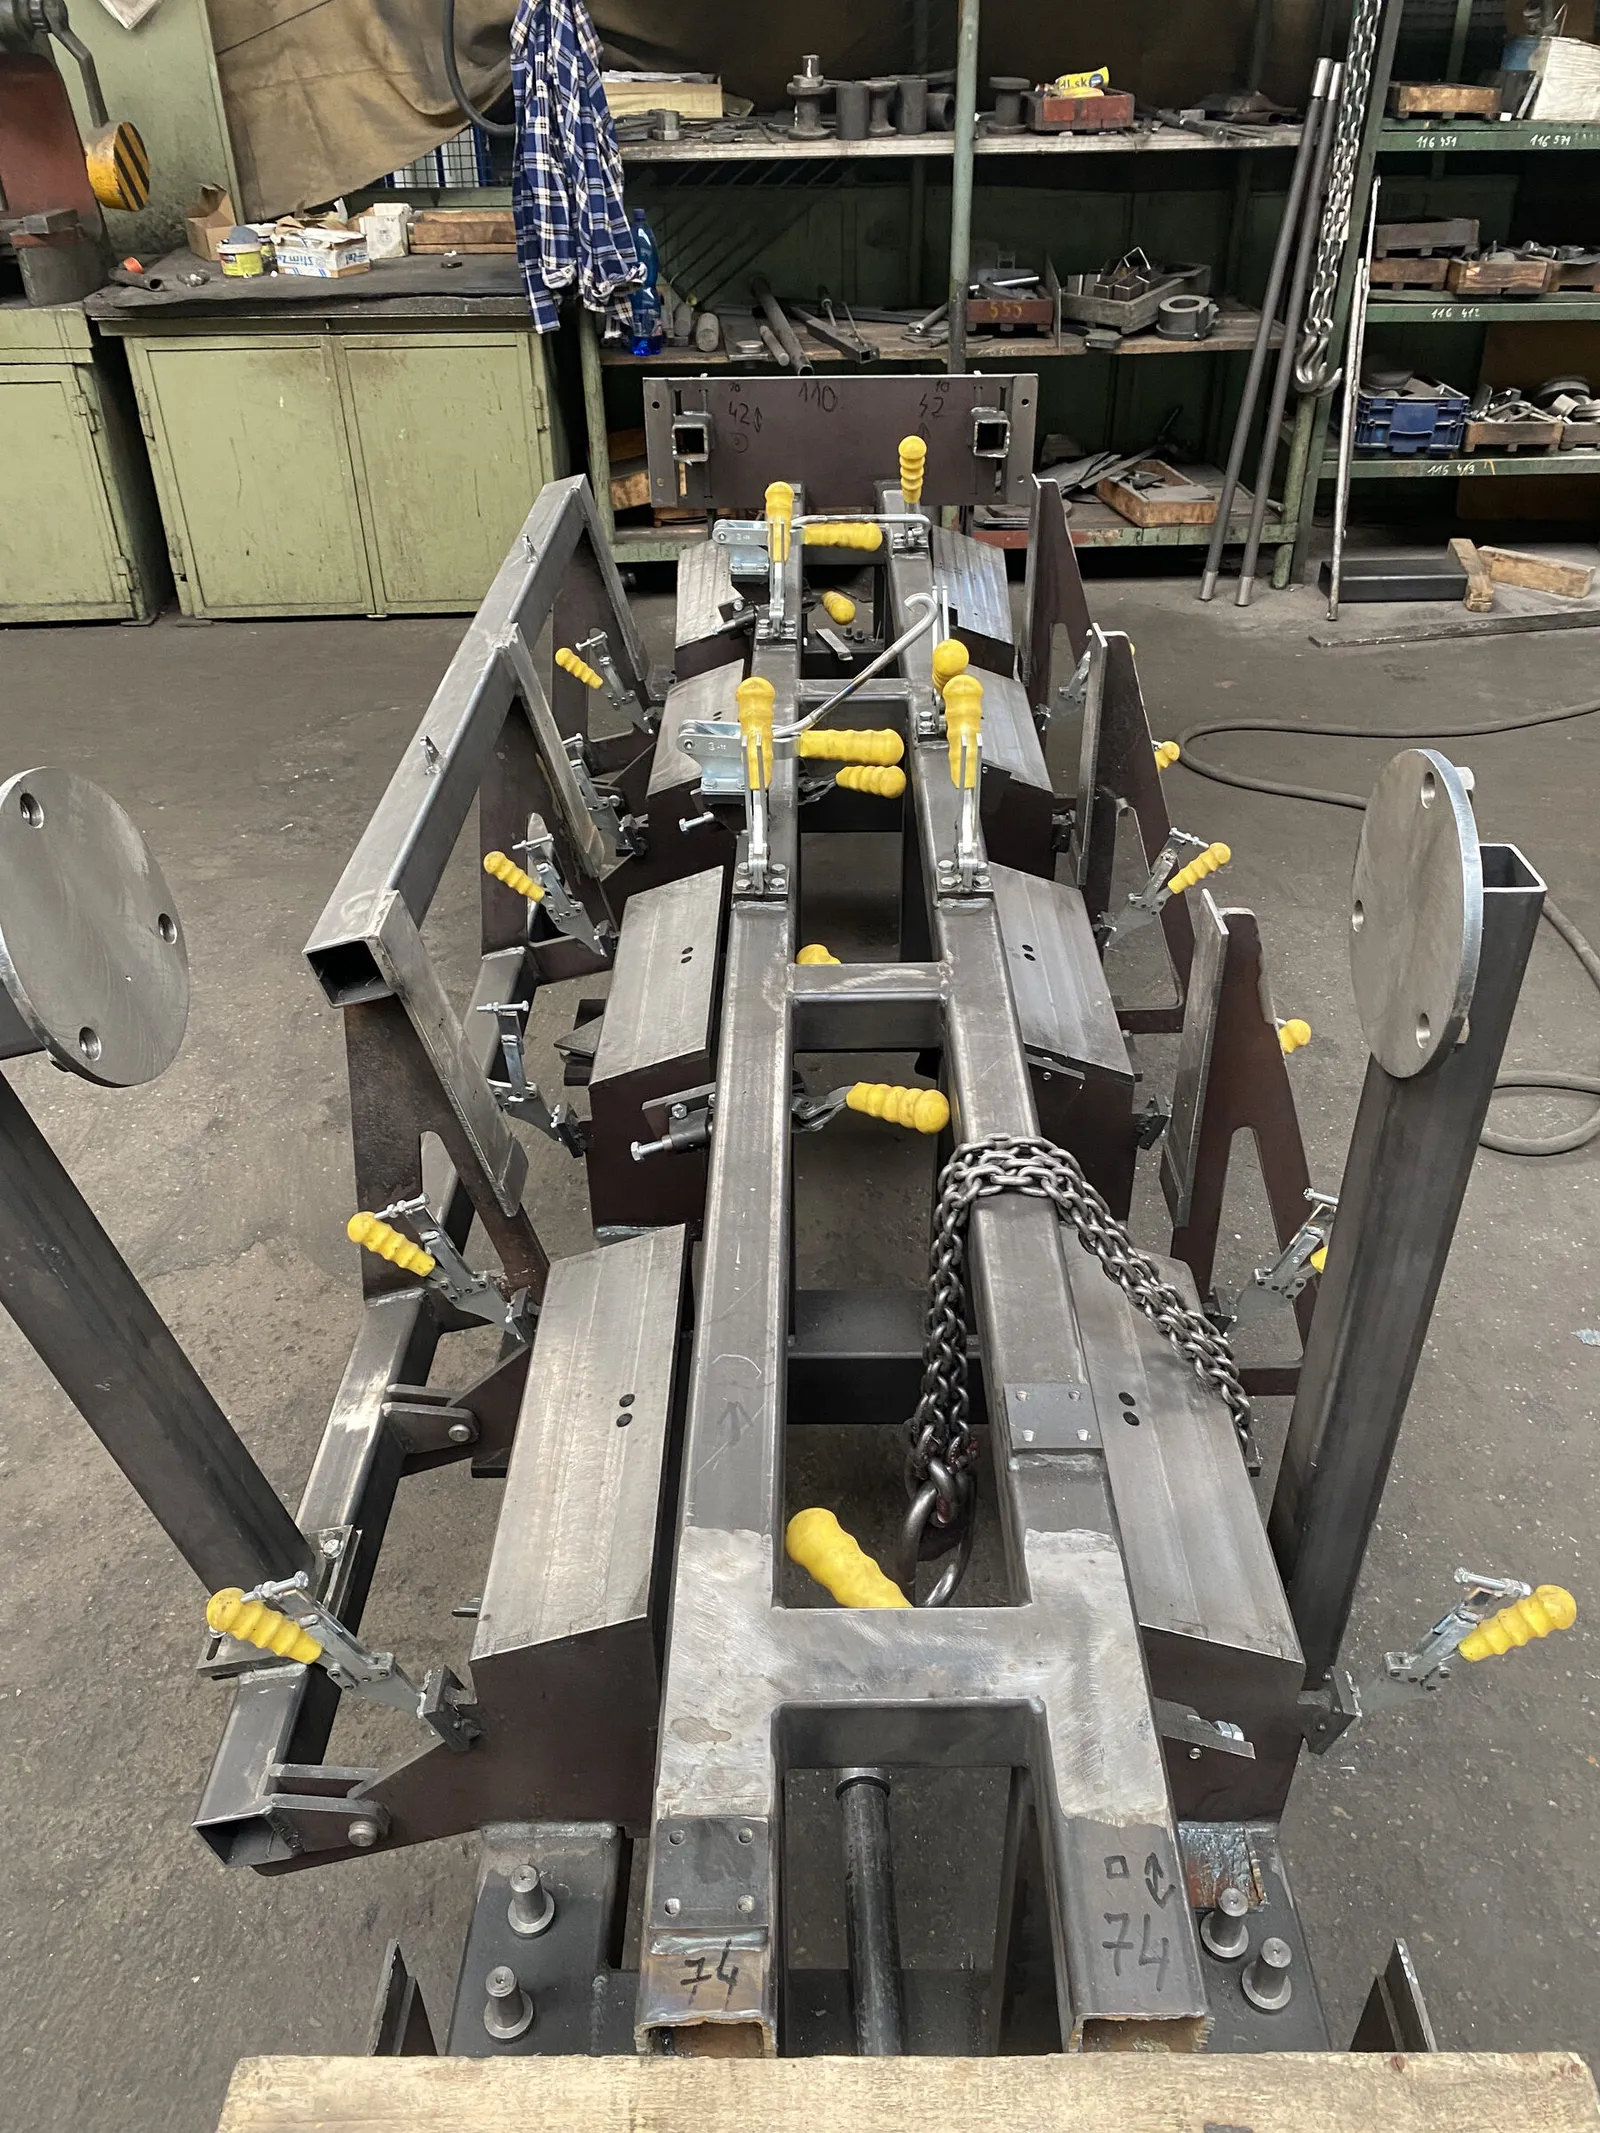
Schweißvorrichtung mit gespanntem Teil 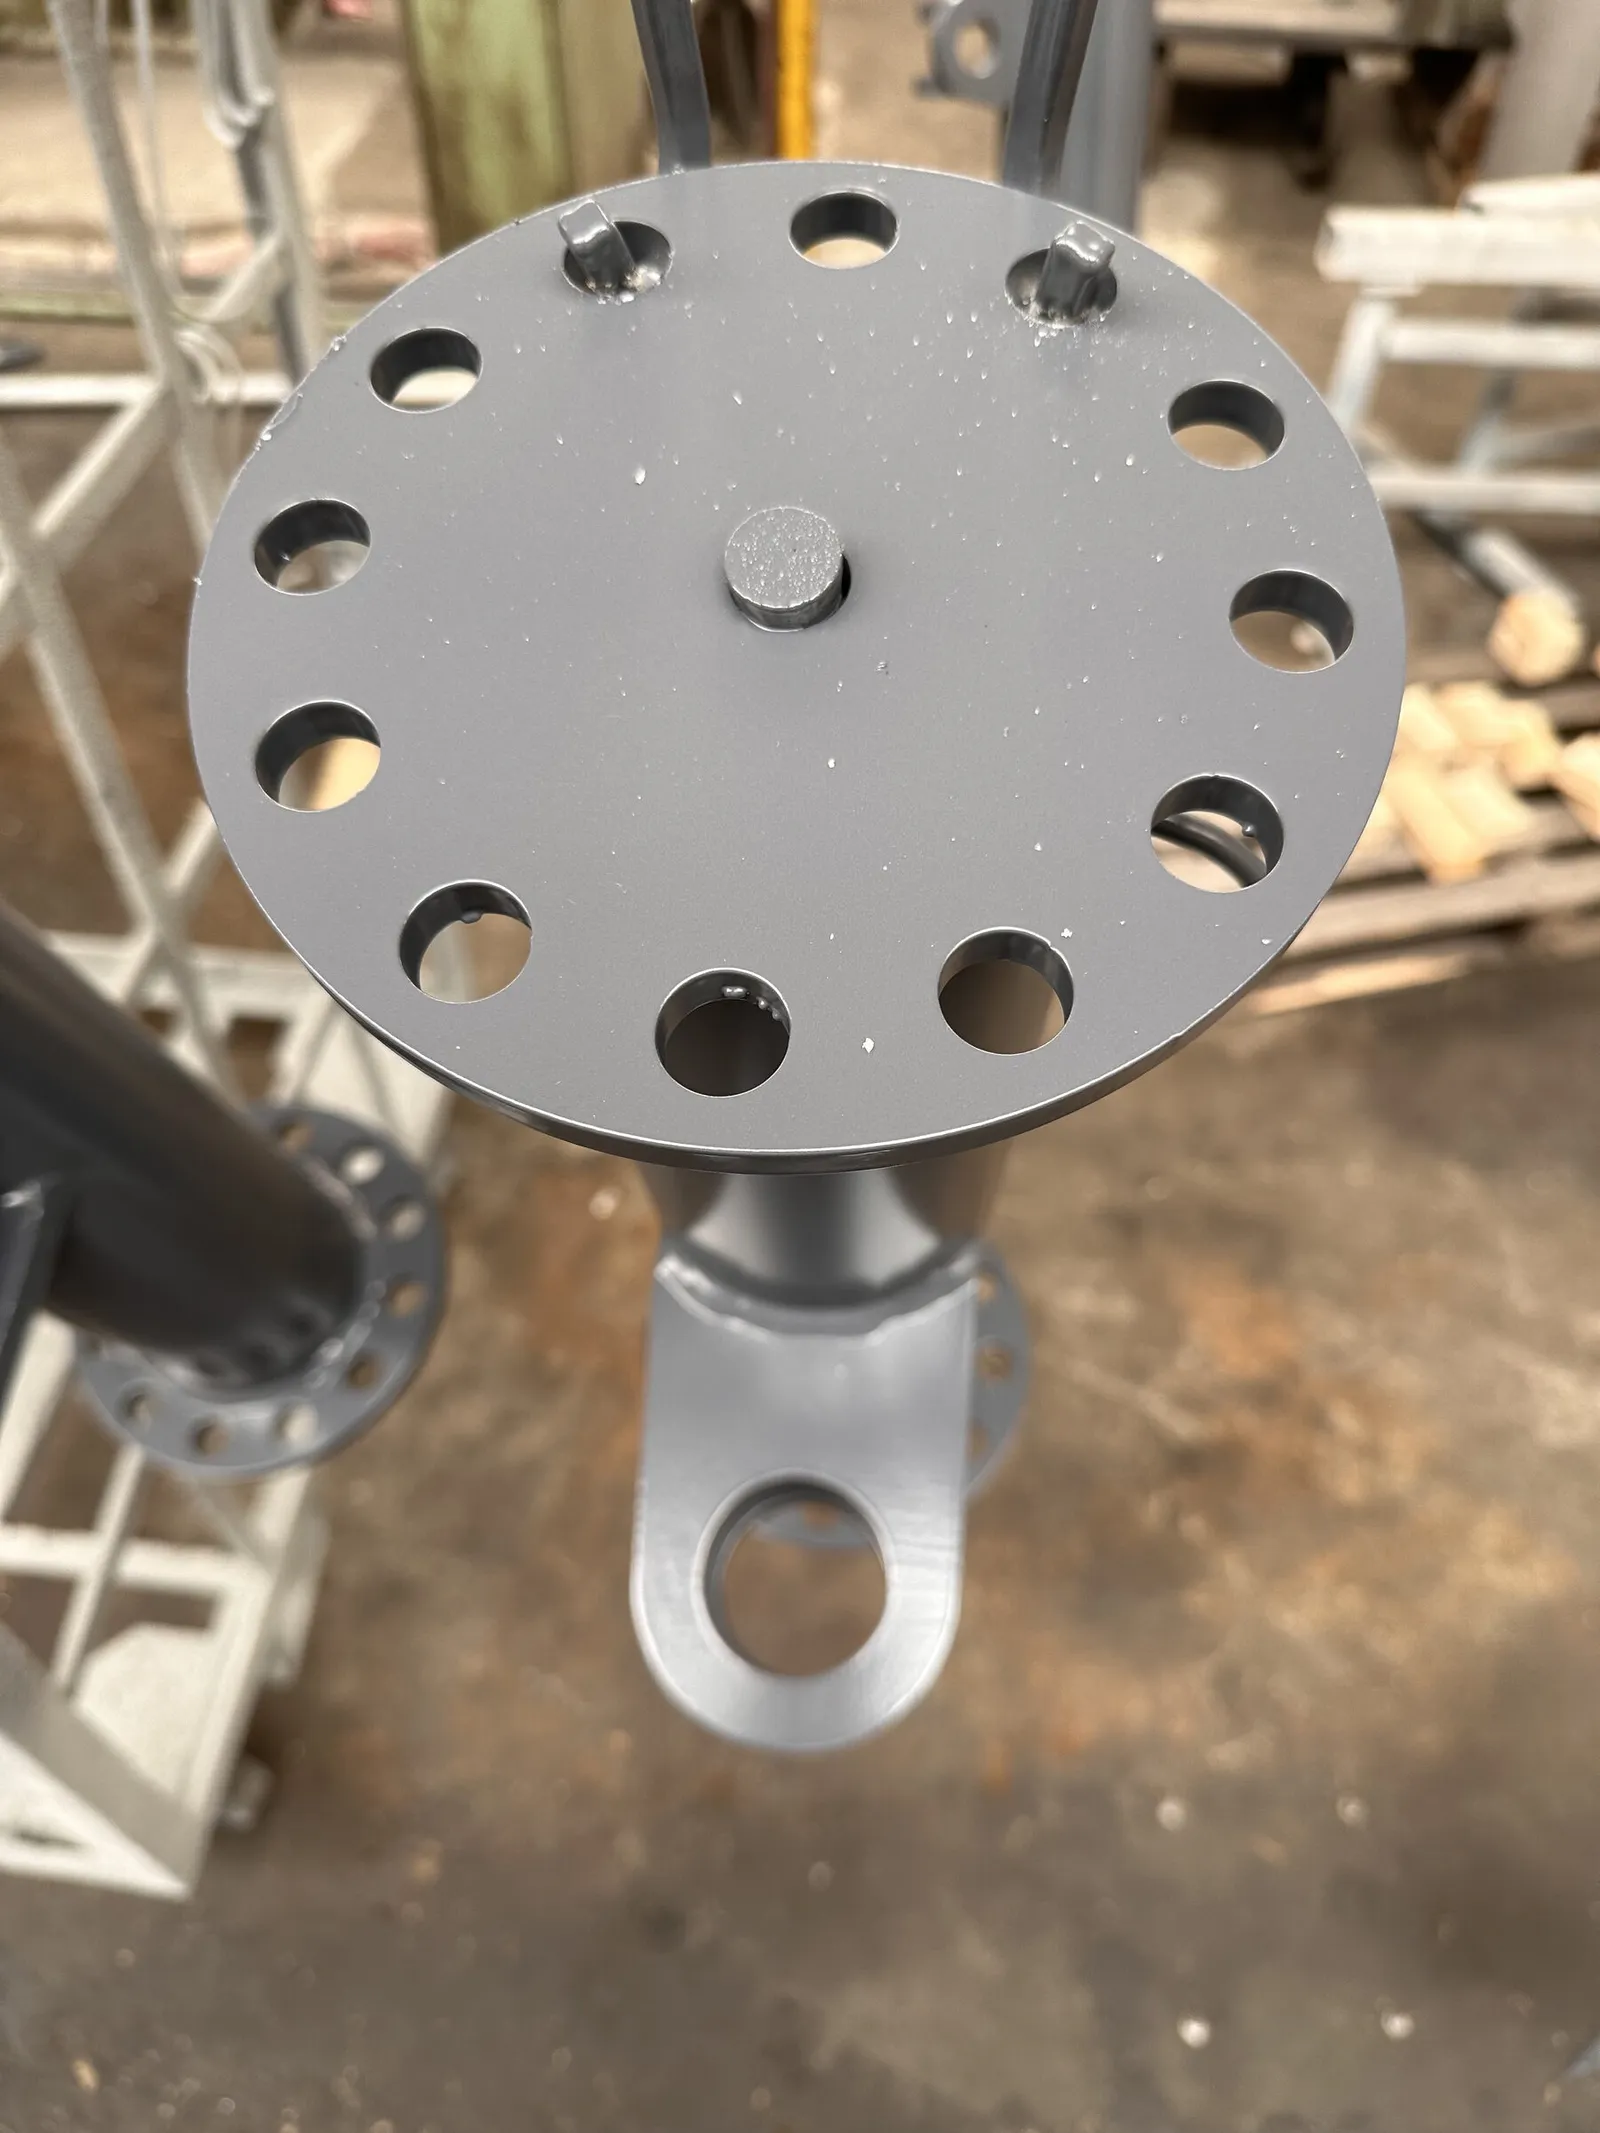
Schweißbaugruppe nach der Bearbeitung
Die Halle
Fotografien aus der Werkstatt, nach Fertigungsfähigkeit
Roboterschweißzelle
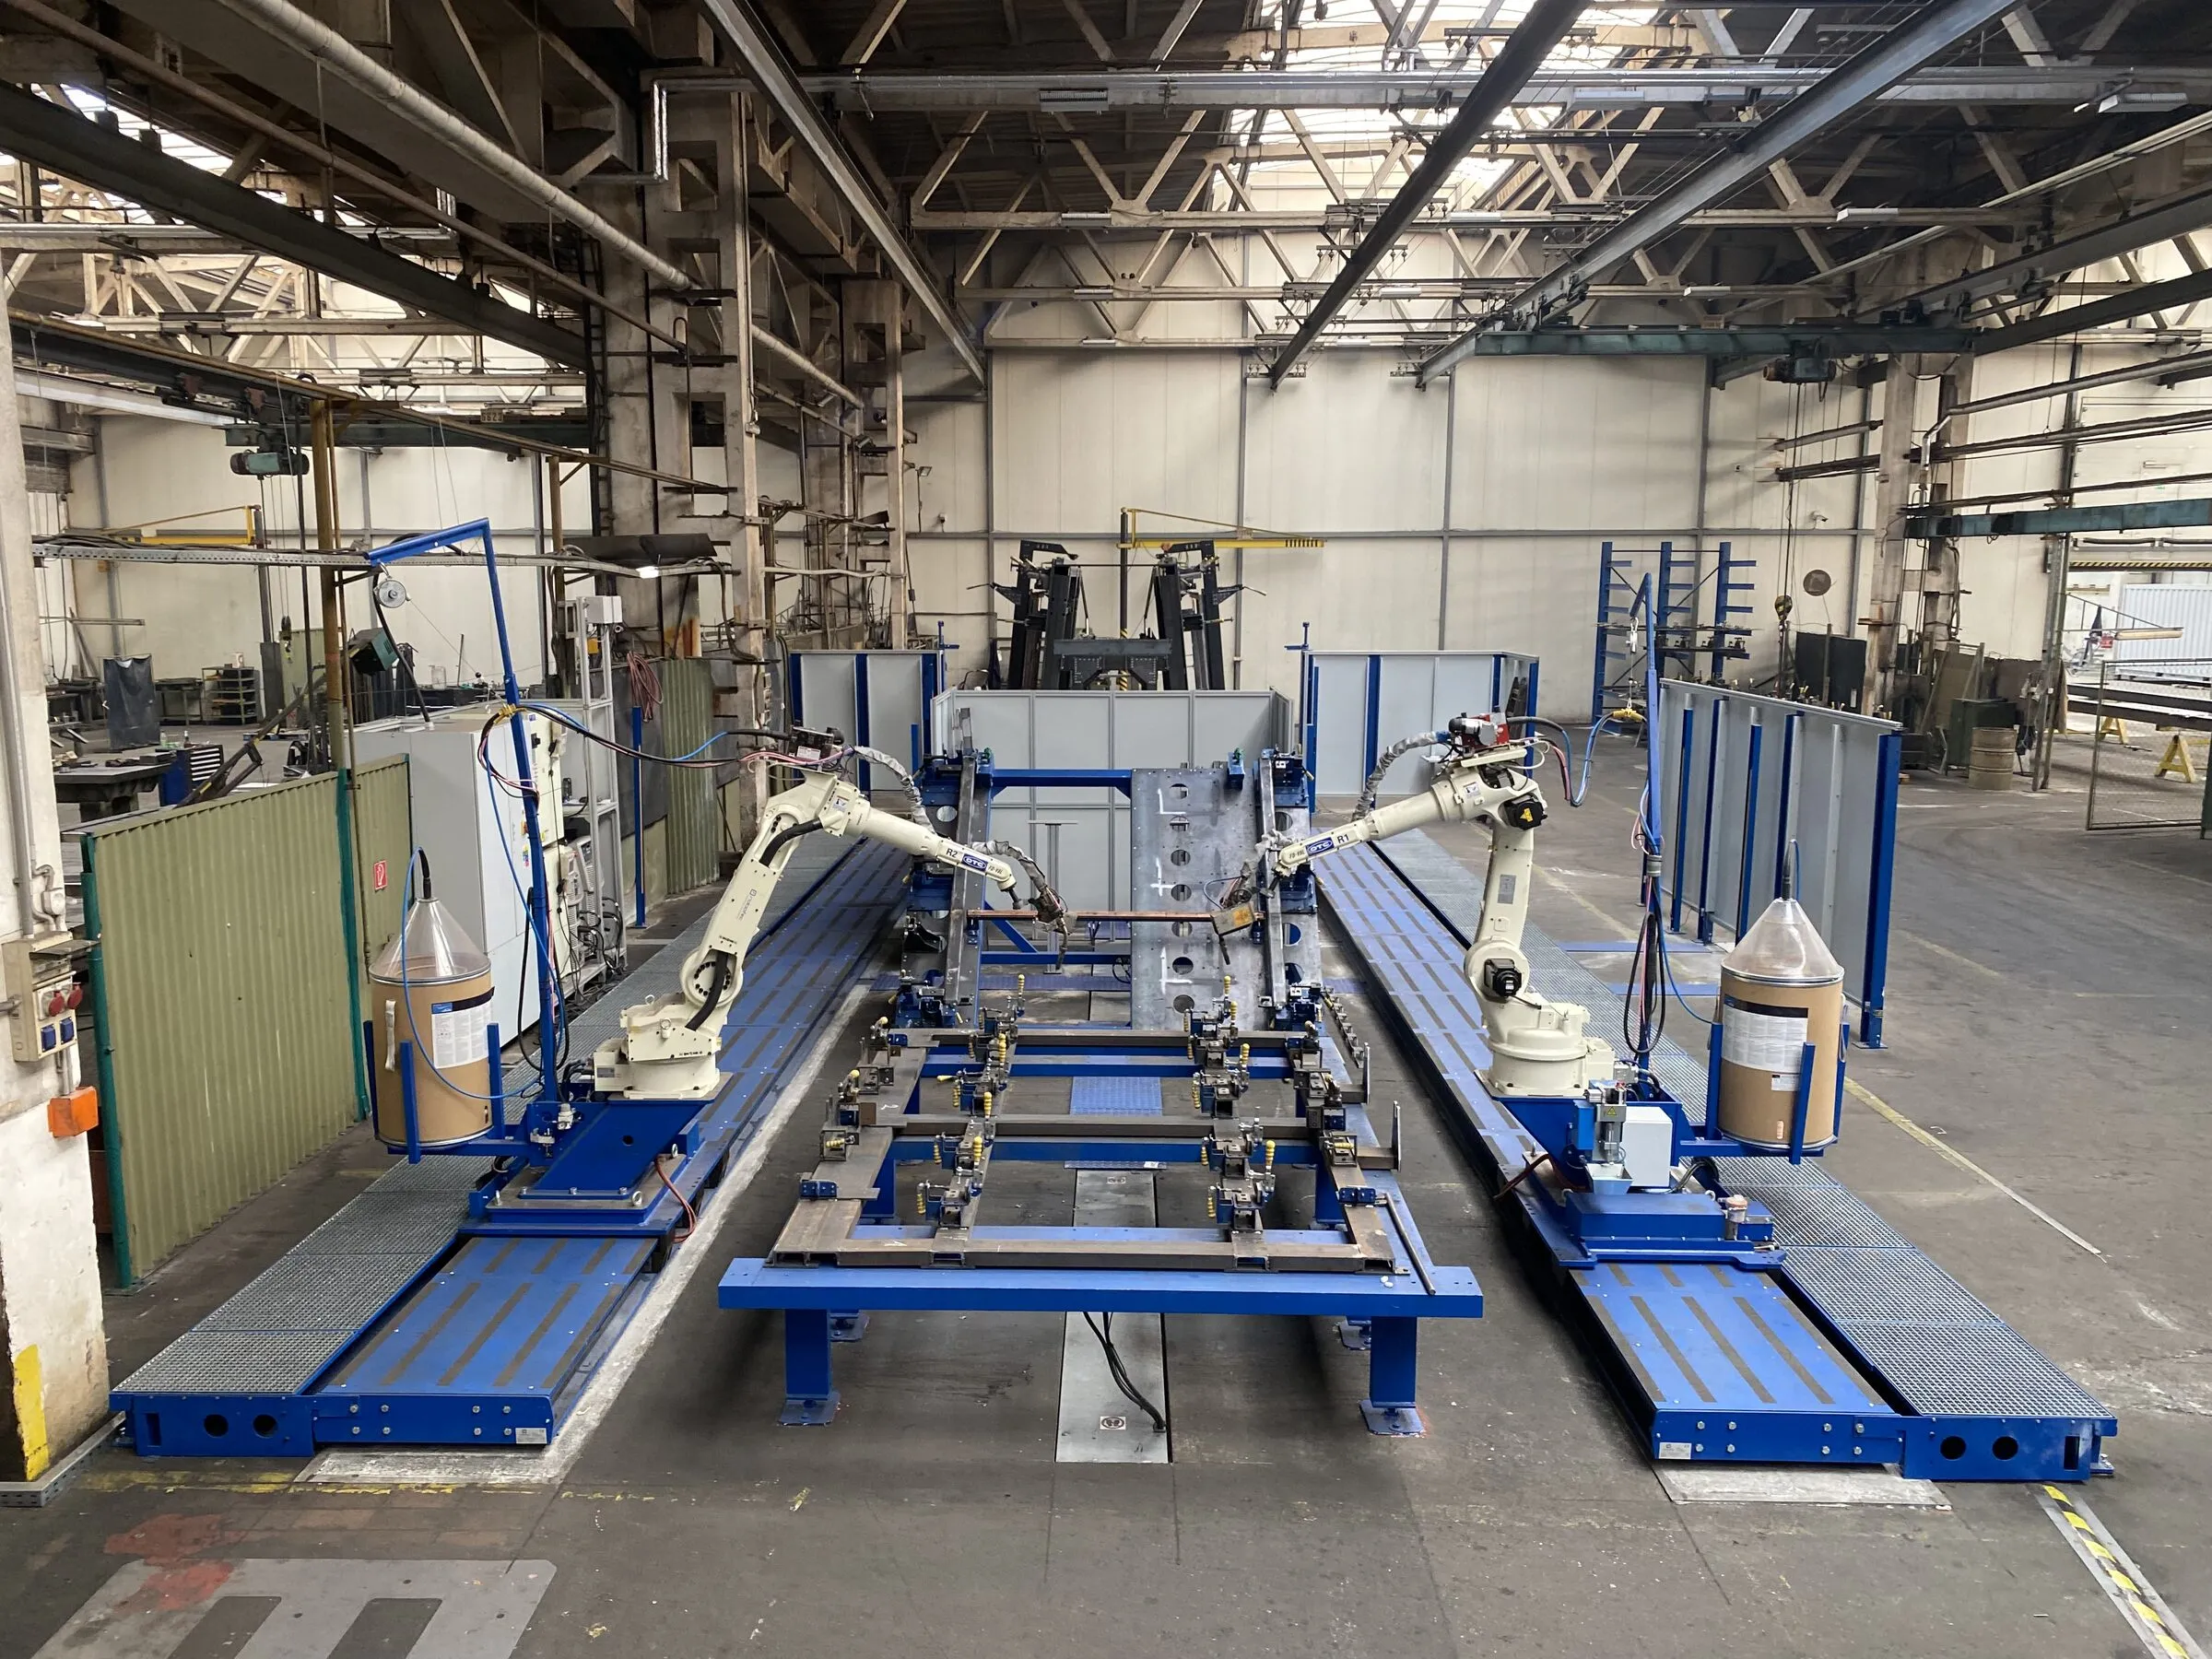
Zwei Schweißroboter auf der Fahrbahn über einer langen Vorrichtung, Gesamtansicht der Zelle 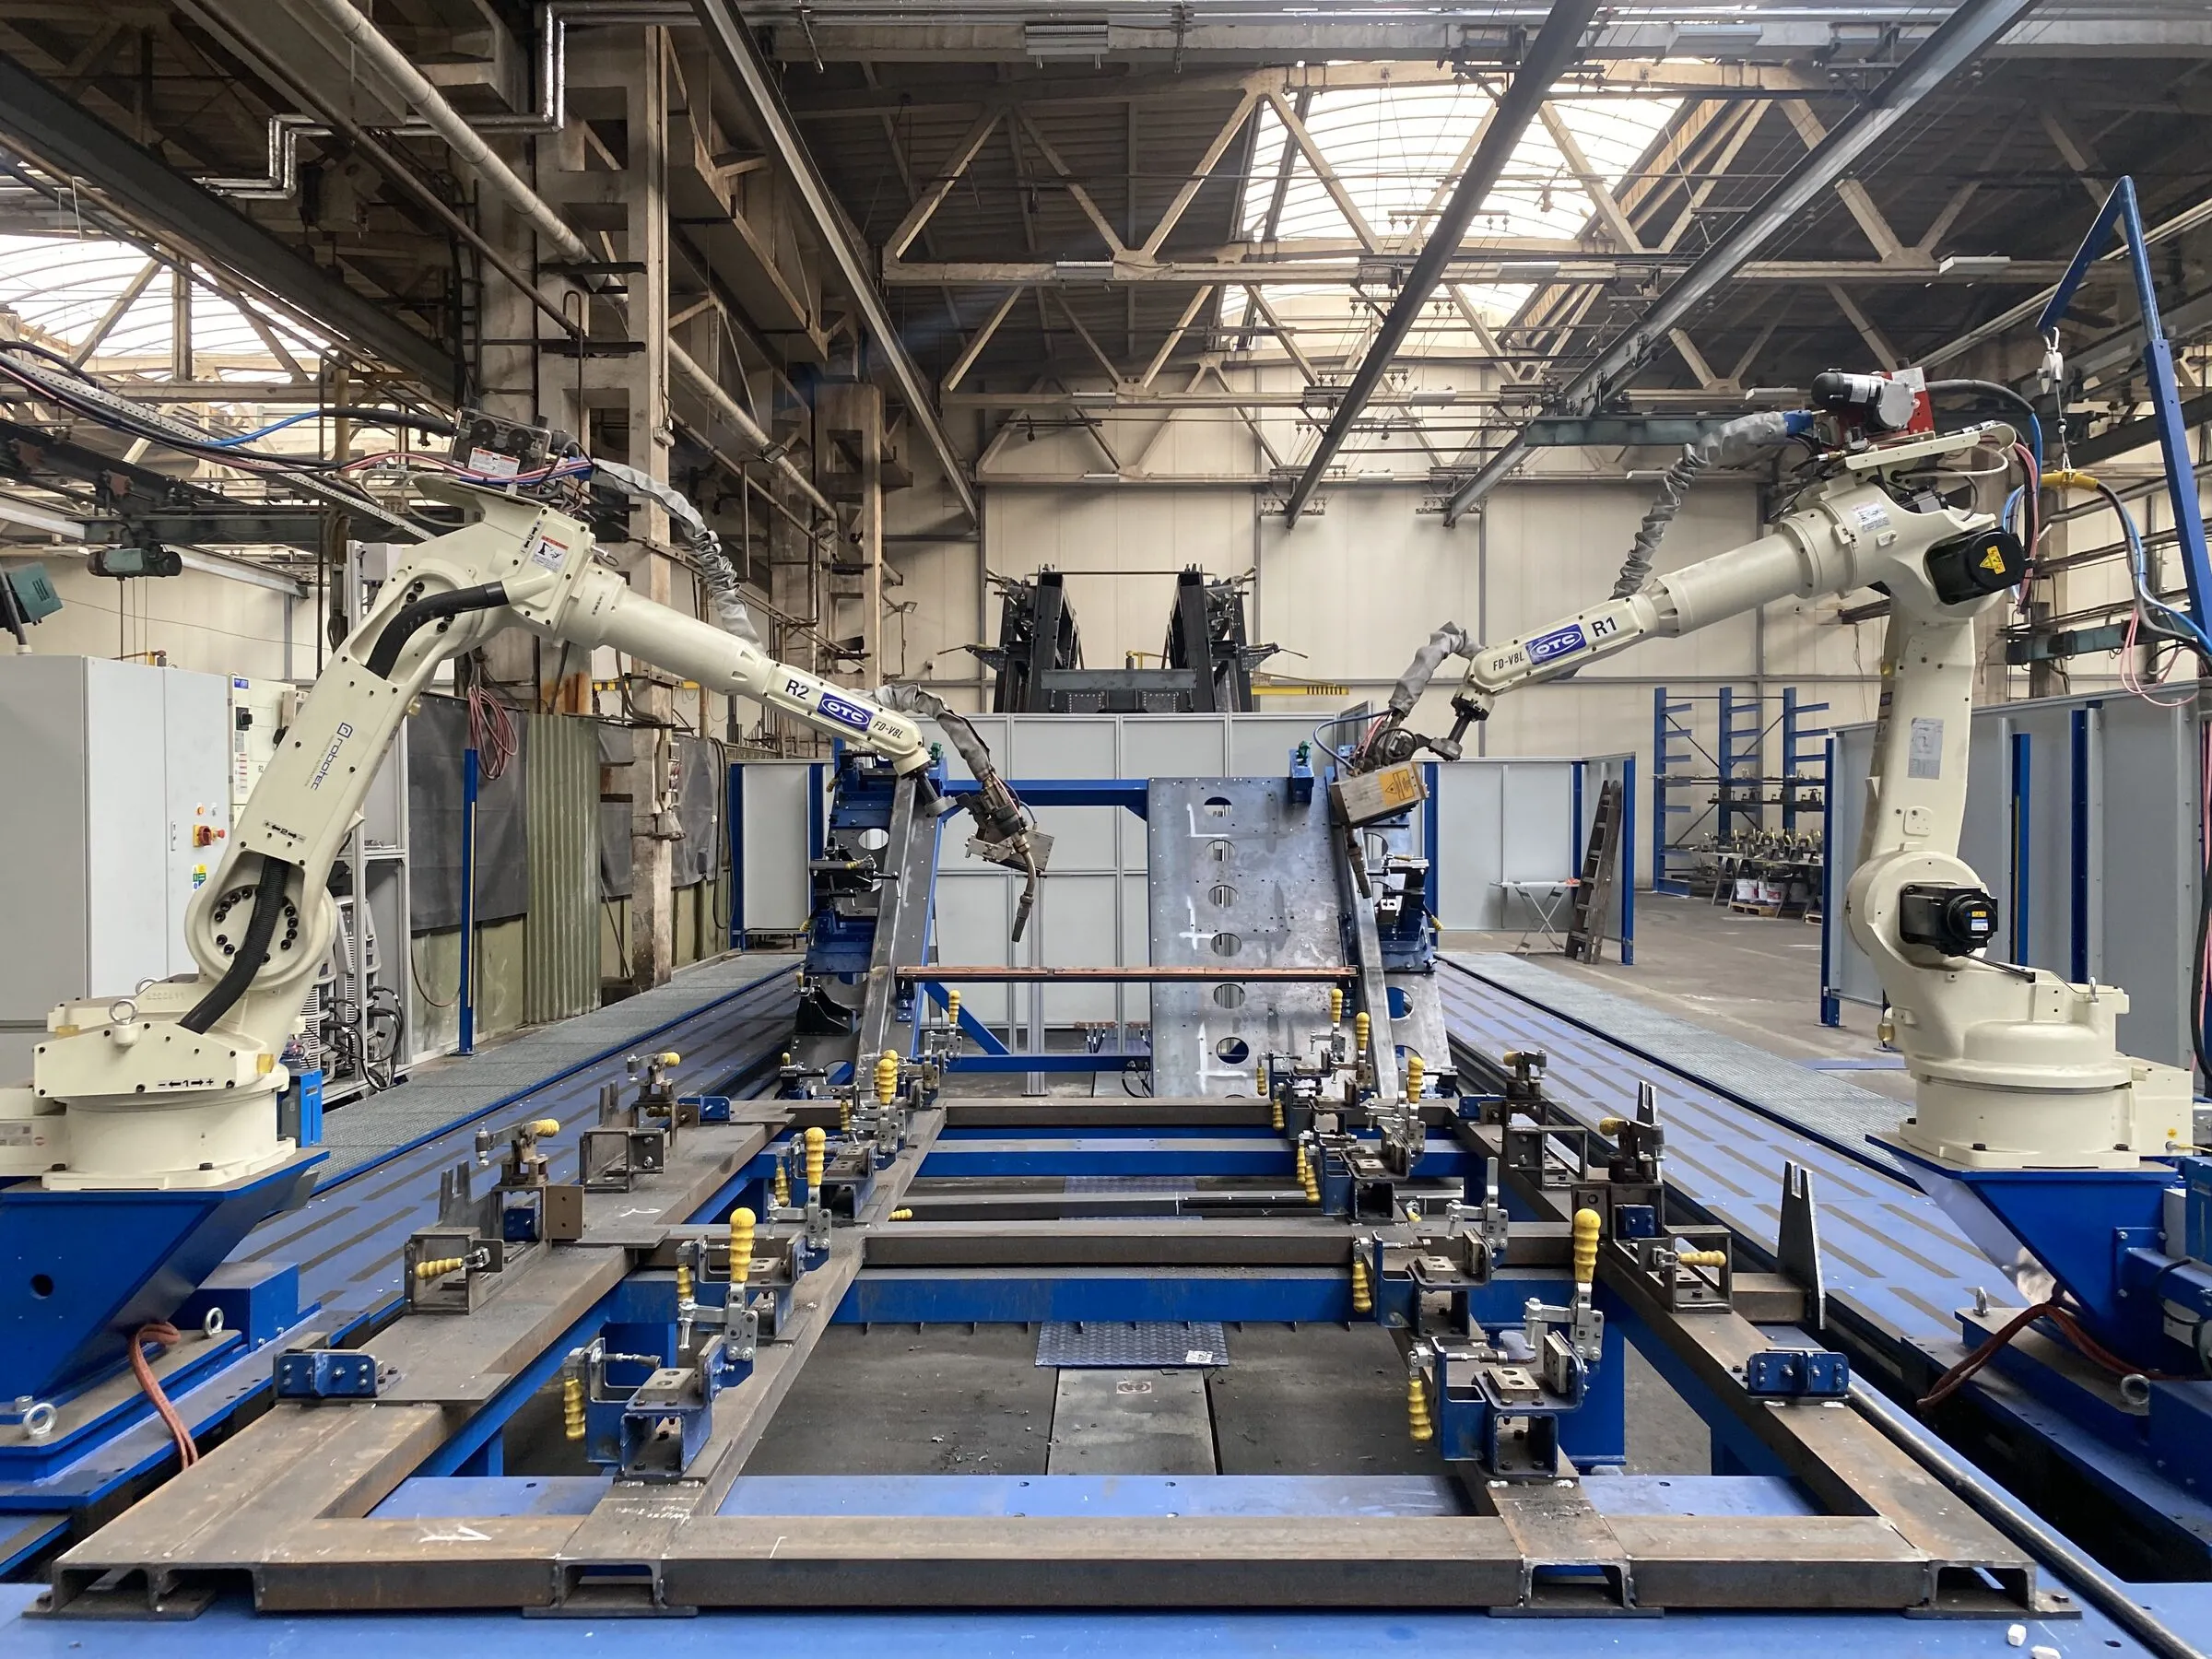
Roboter und Vorrichtungstisch von der Seite 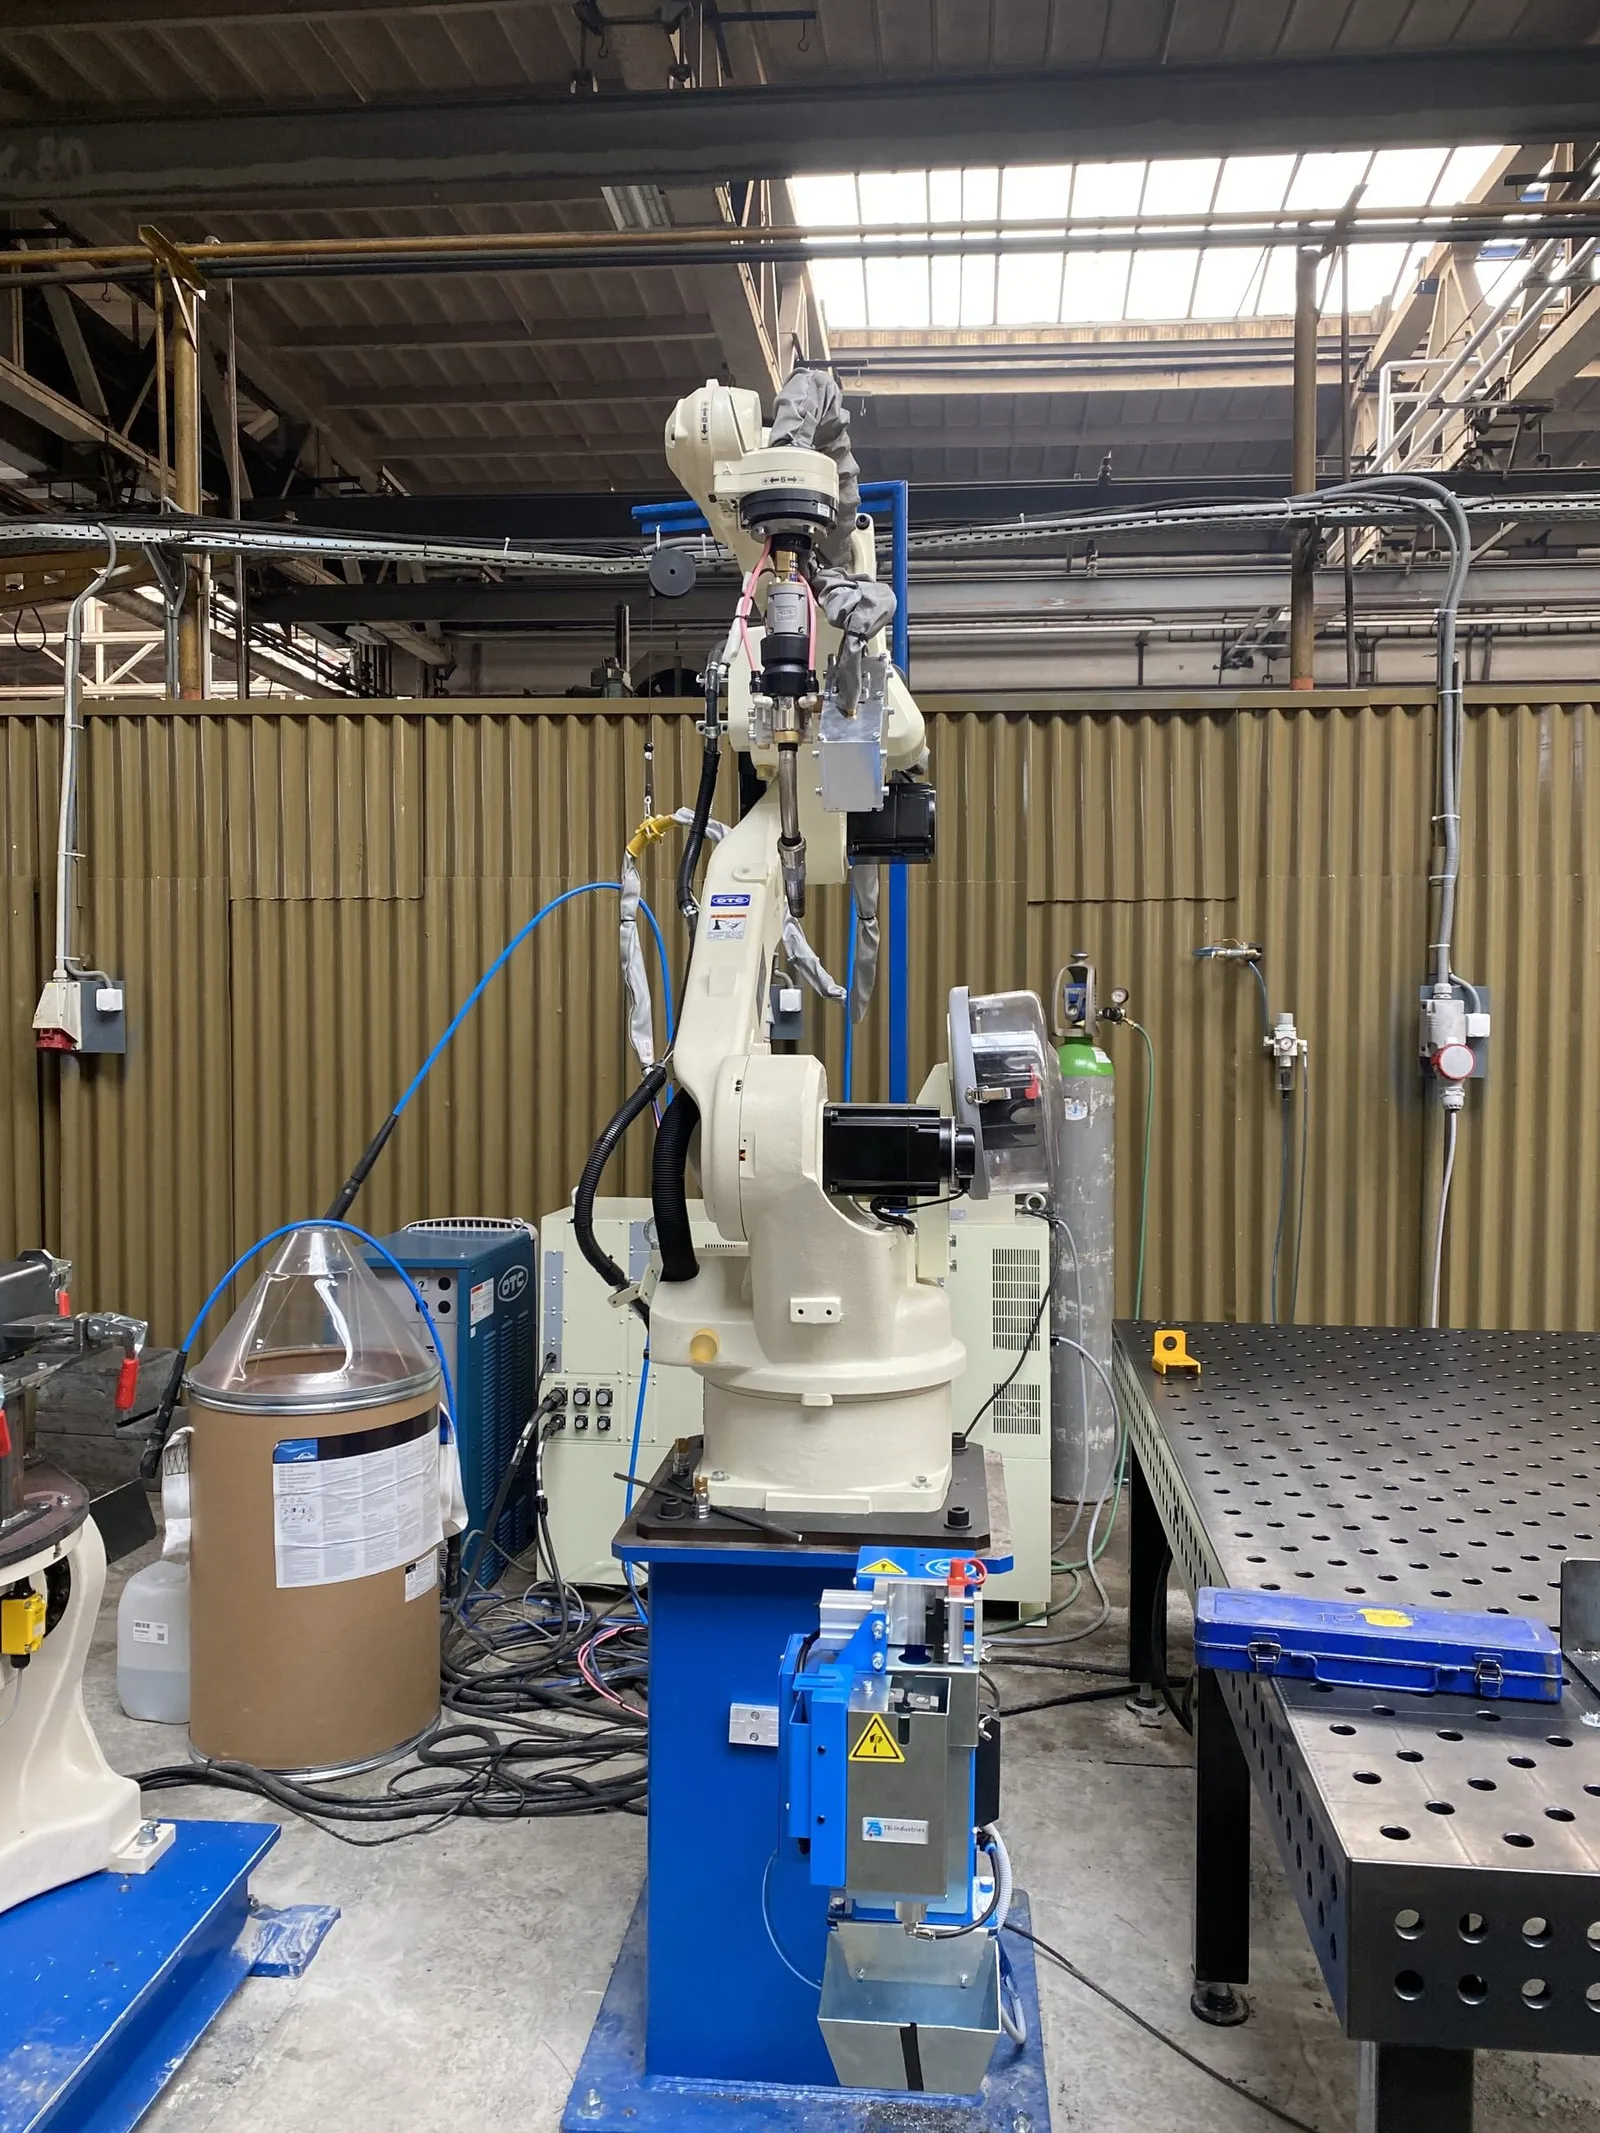
Sechsachsiger Schweißroboter auf blauem Sockel, Brenner nach unten 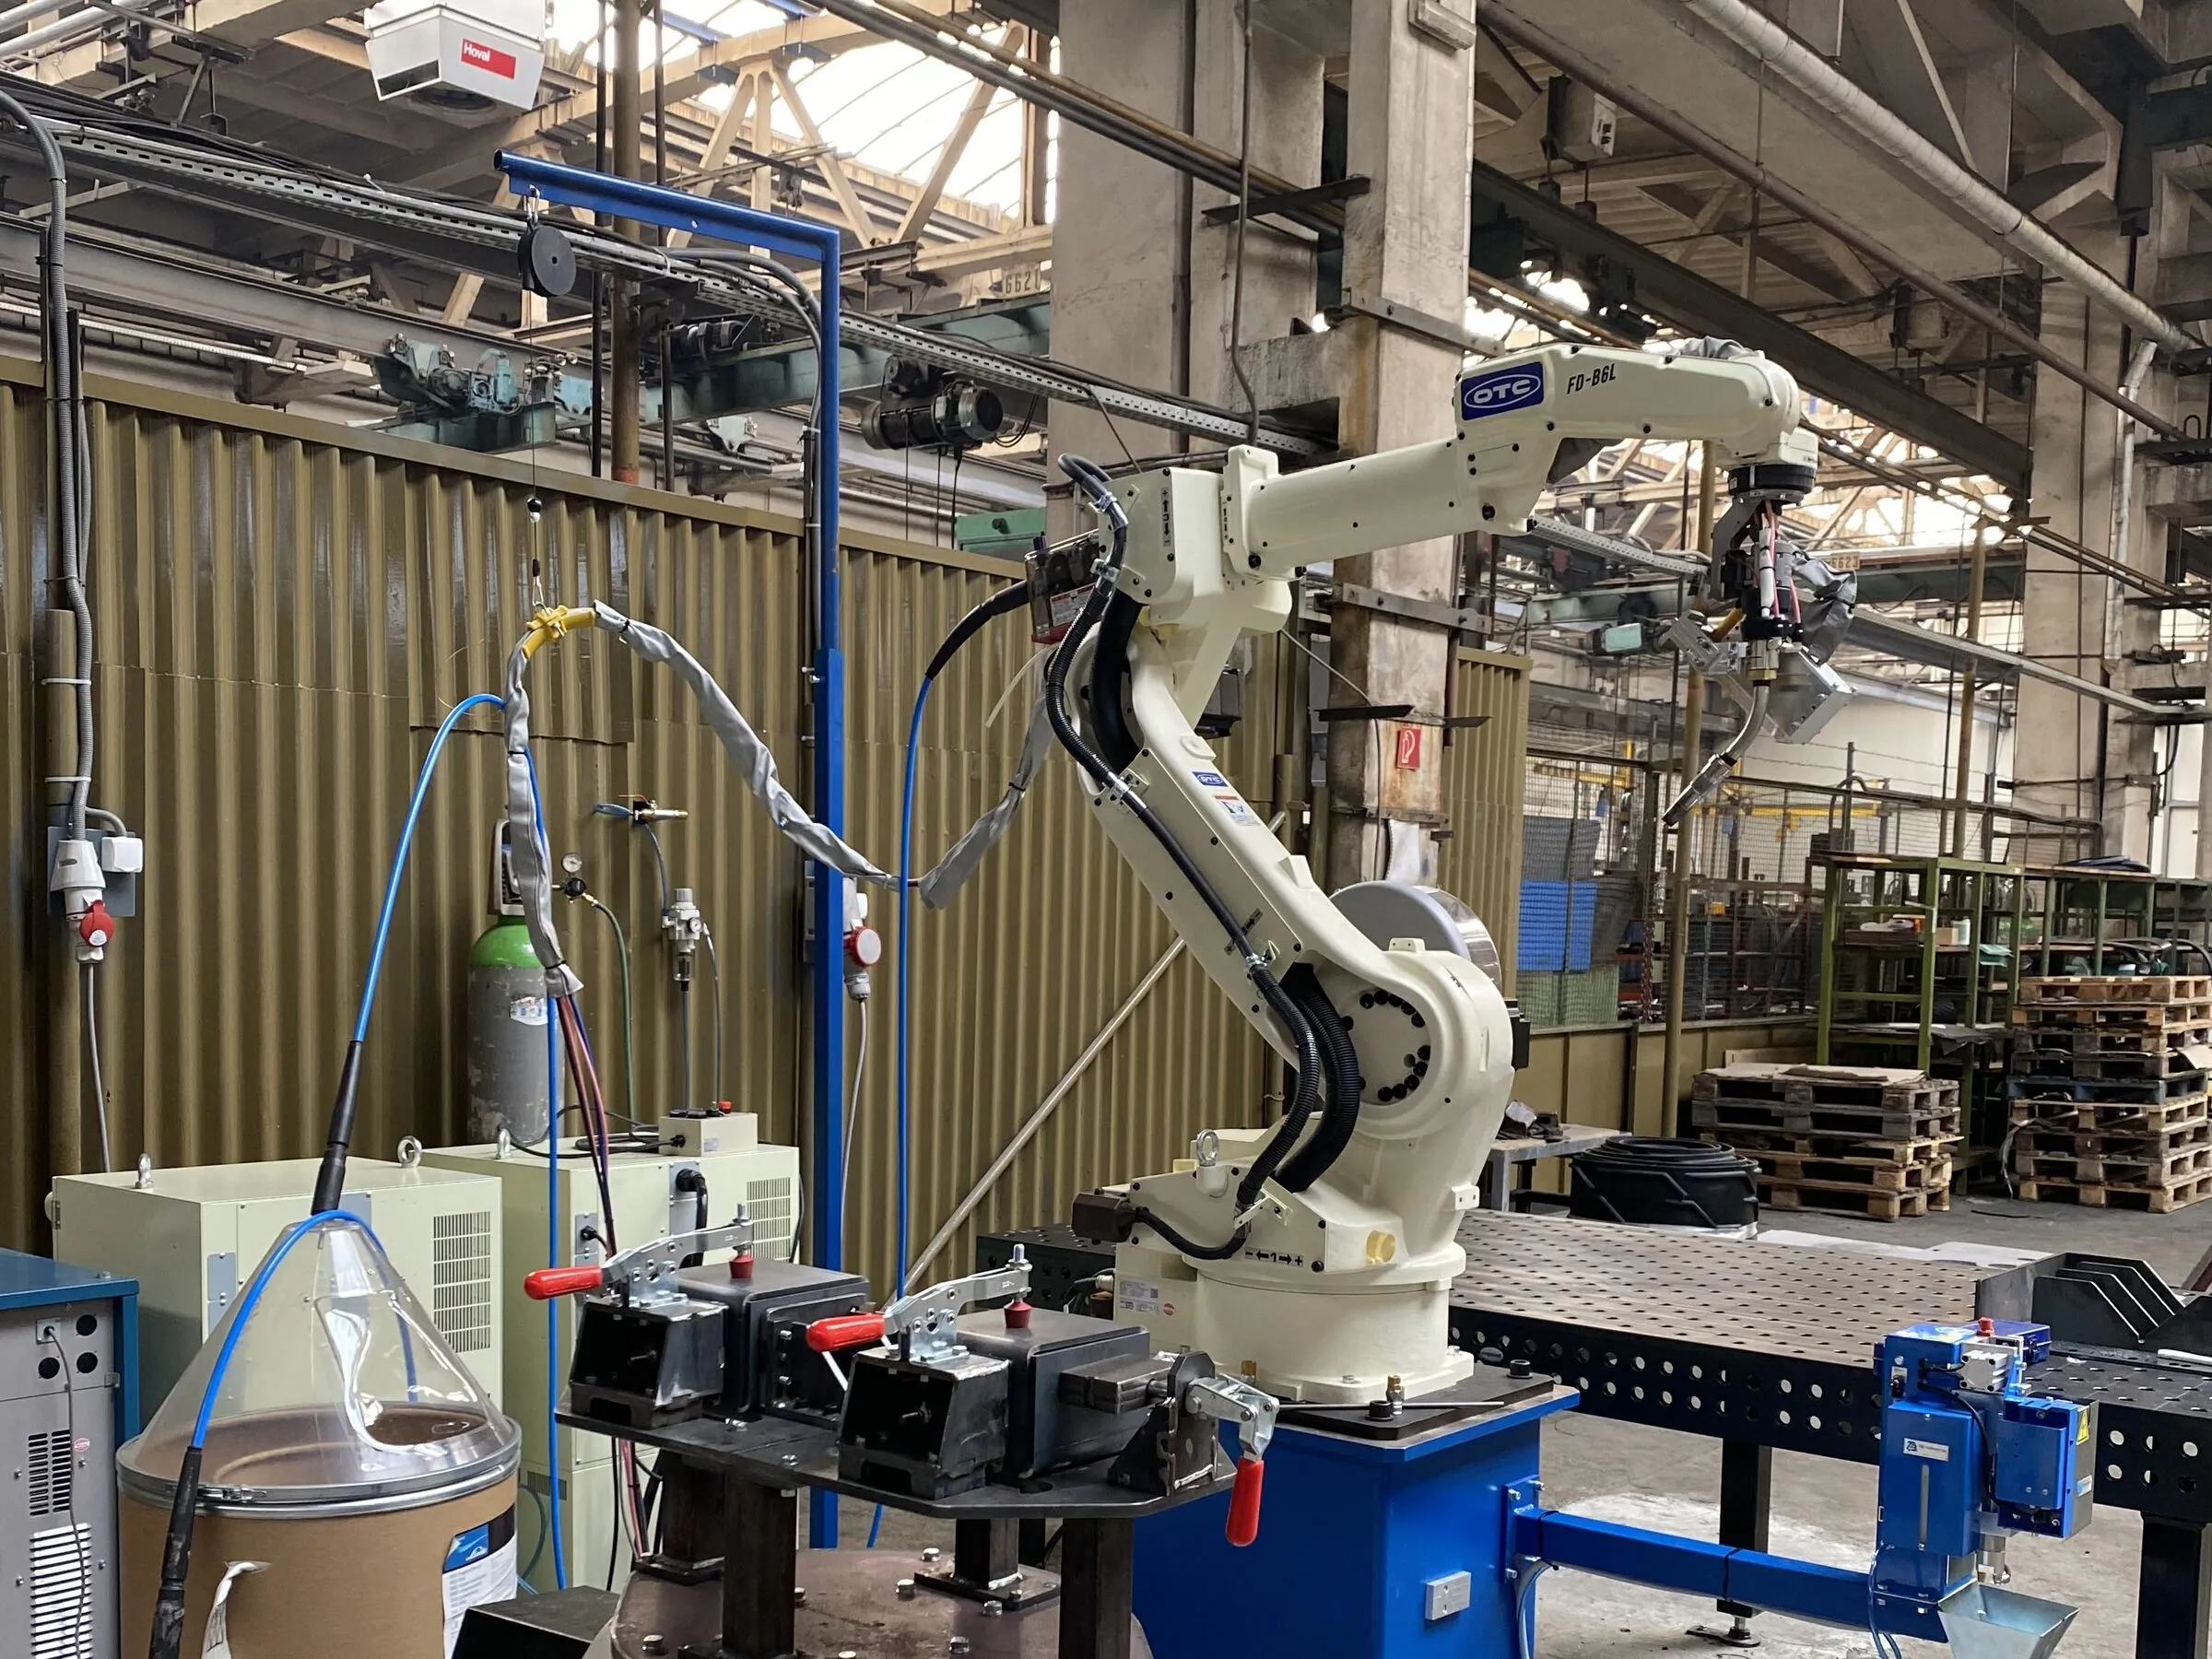
Roboterarm mit Brenner über dem Schweißtisch, ockerfarbene Schutzwände 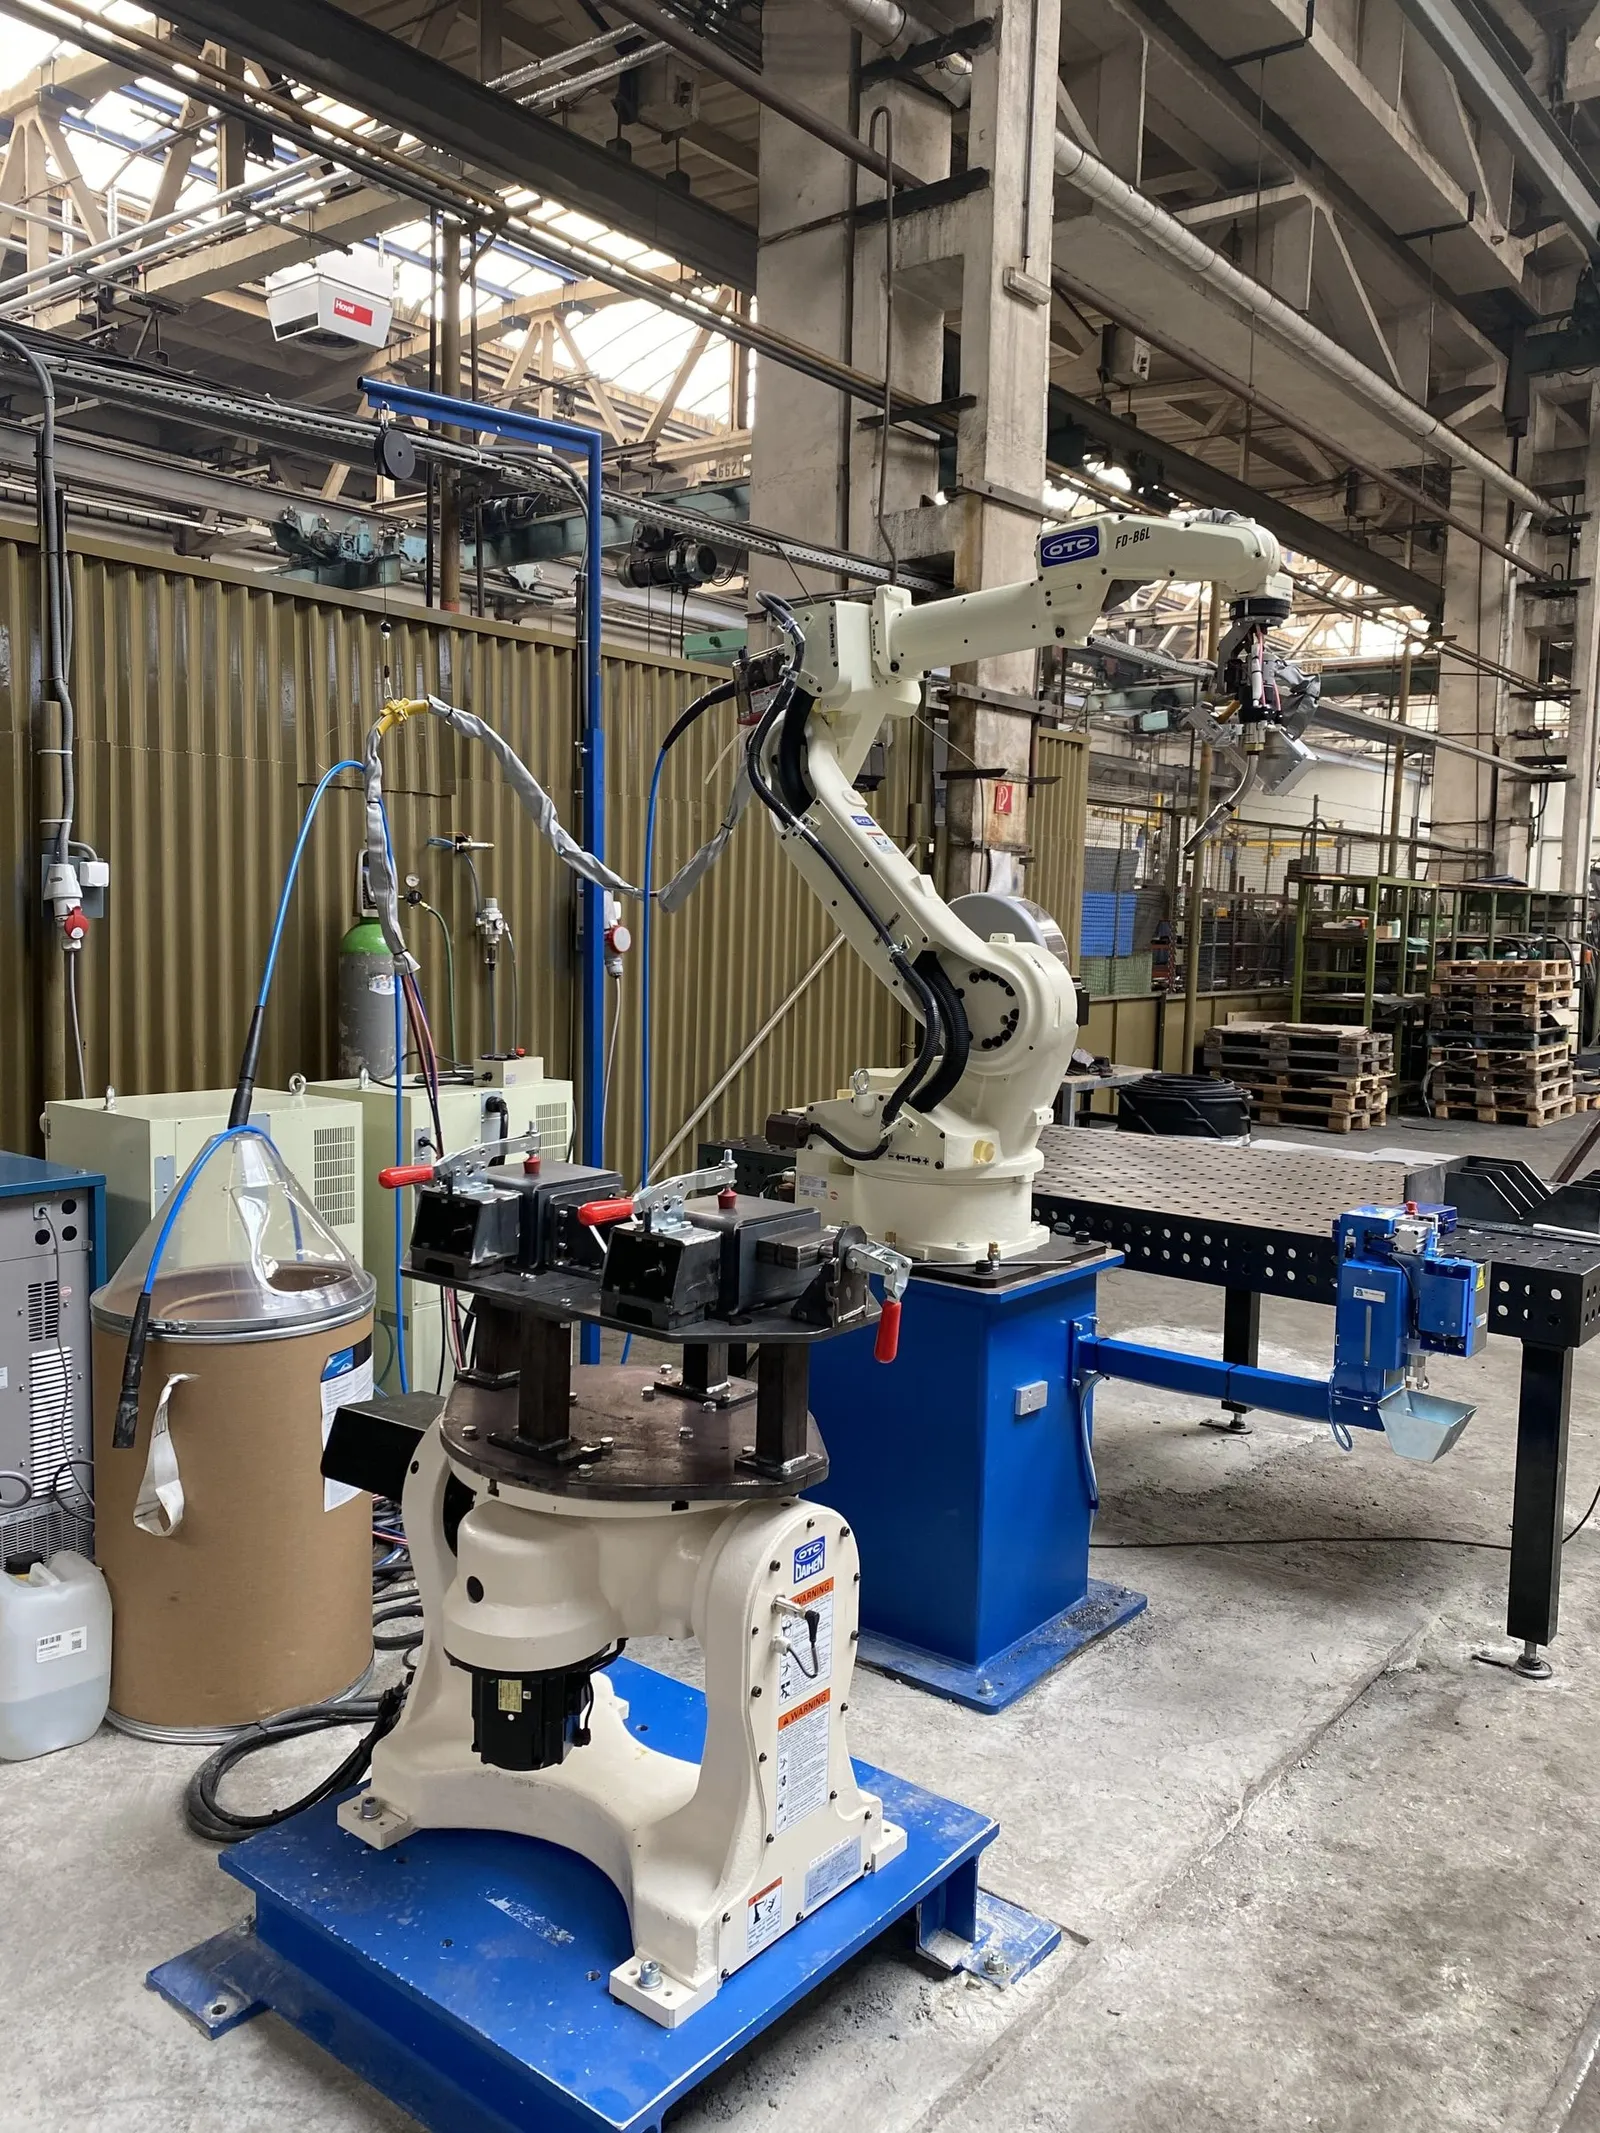
Schweißroboter mit Drahtvorschub und Brenner, blauer Sockel 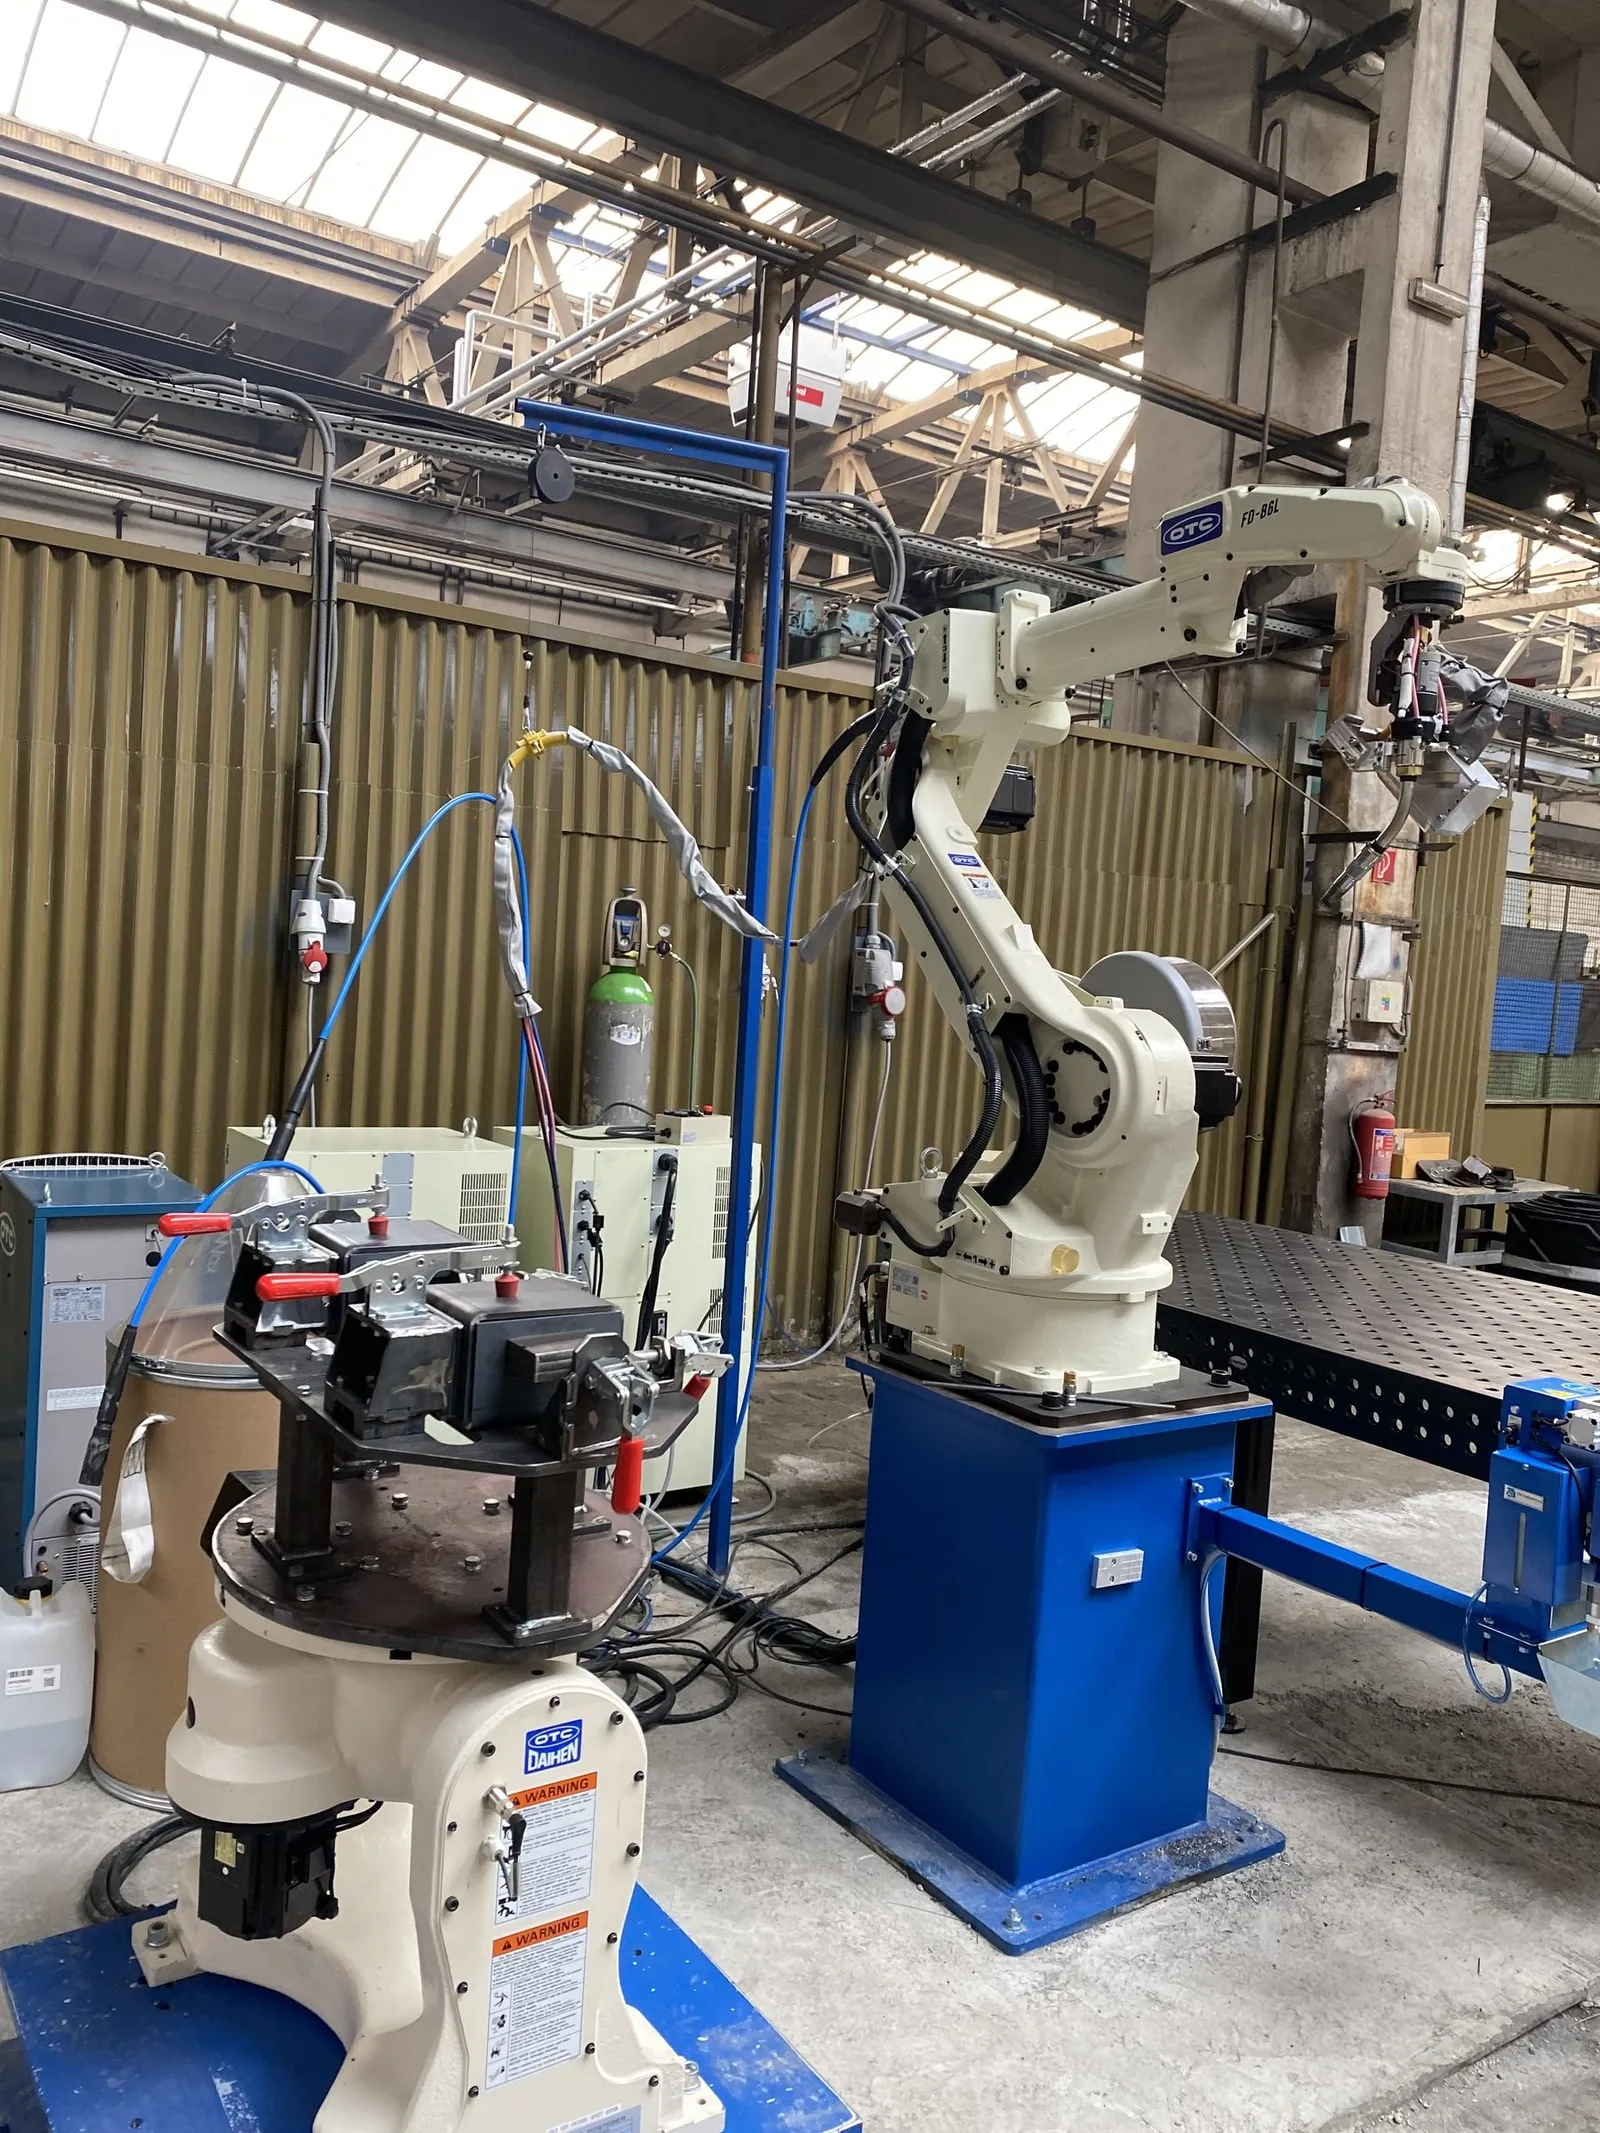
Roboter an der Vorrichtung, Schutzwände rundum
Mechanische Bearbeitung
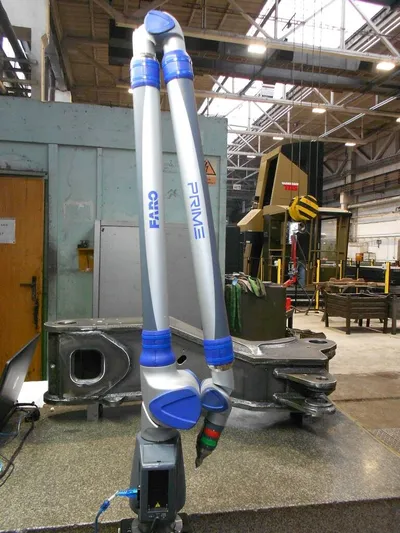
Sechsachsiger 3D-Messarm in der Halle 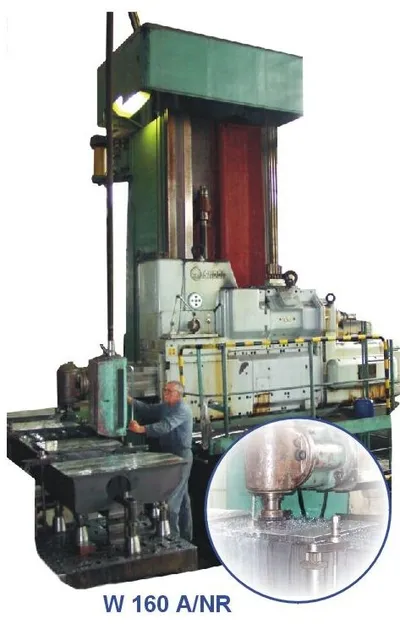
Horizontalbohrmaschine W 160 A/NR, Katalogansicht 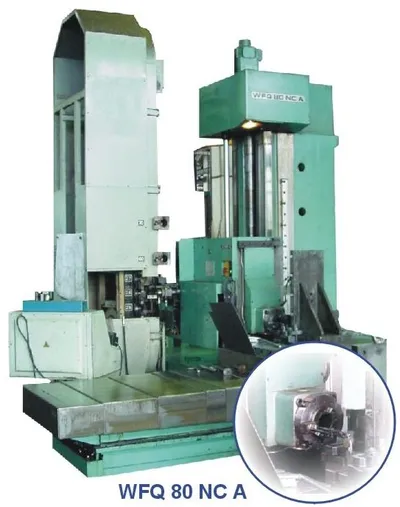
Horizontalbohr- und Fräsmaschine WFQ 80 NC A, Katalogansicht 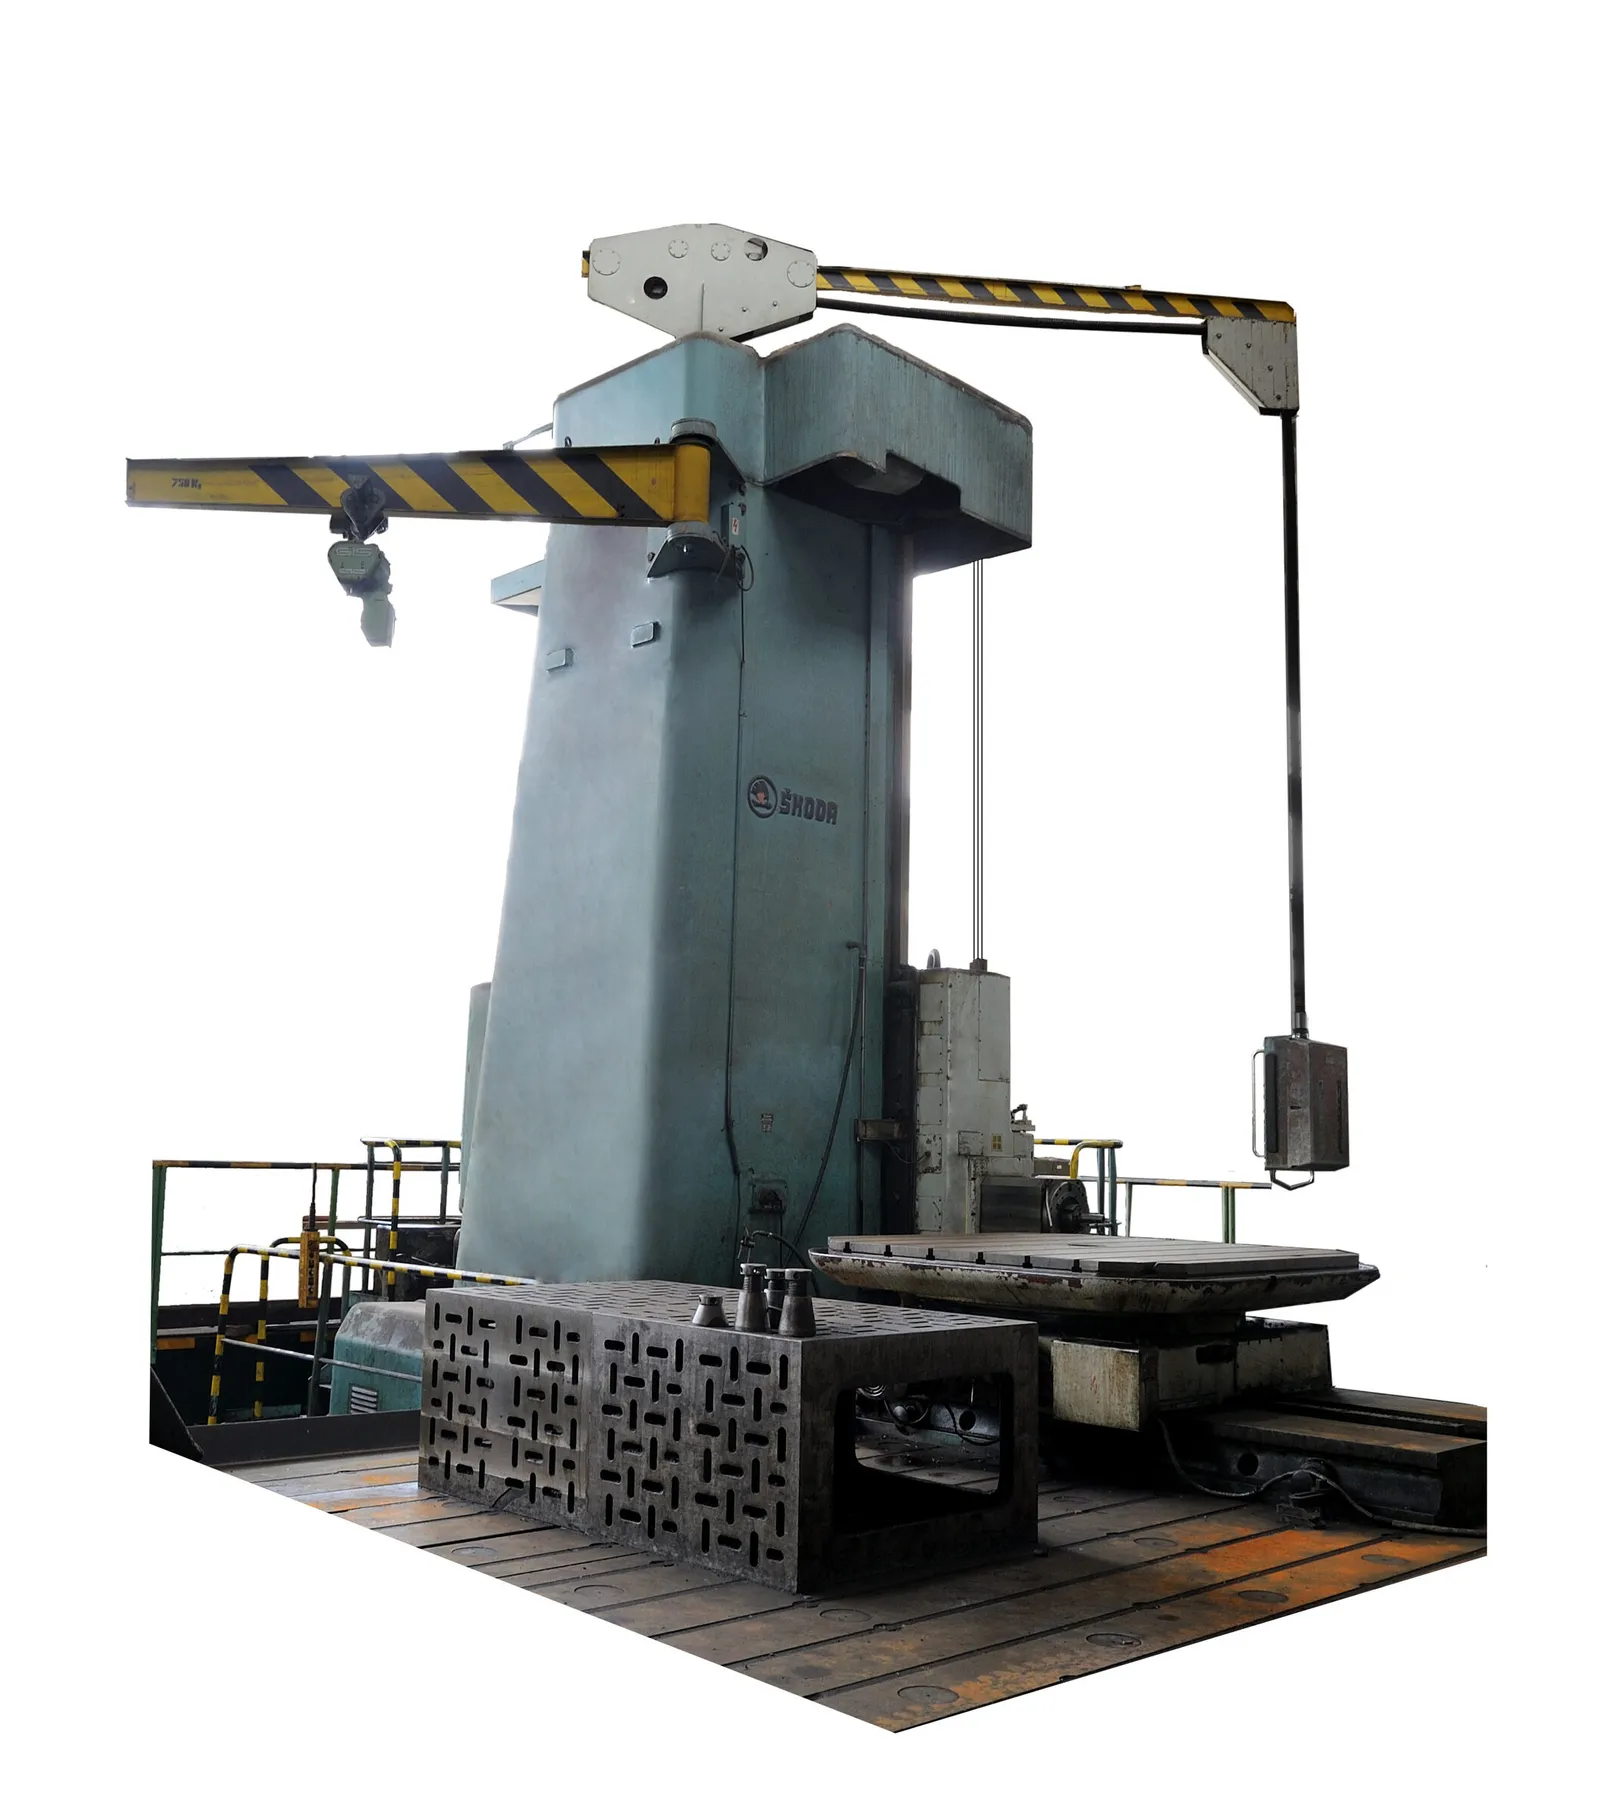
Große Horizontalbohrmaschine mit Drehtisch und Schwenkkran 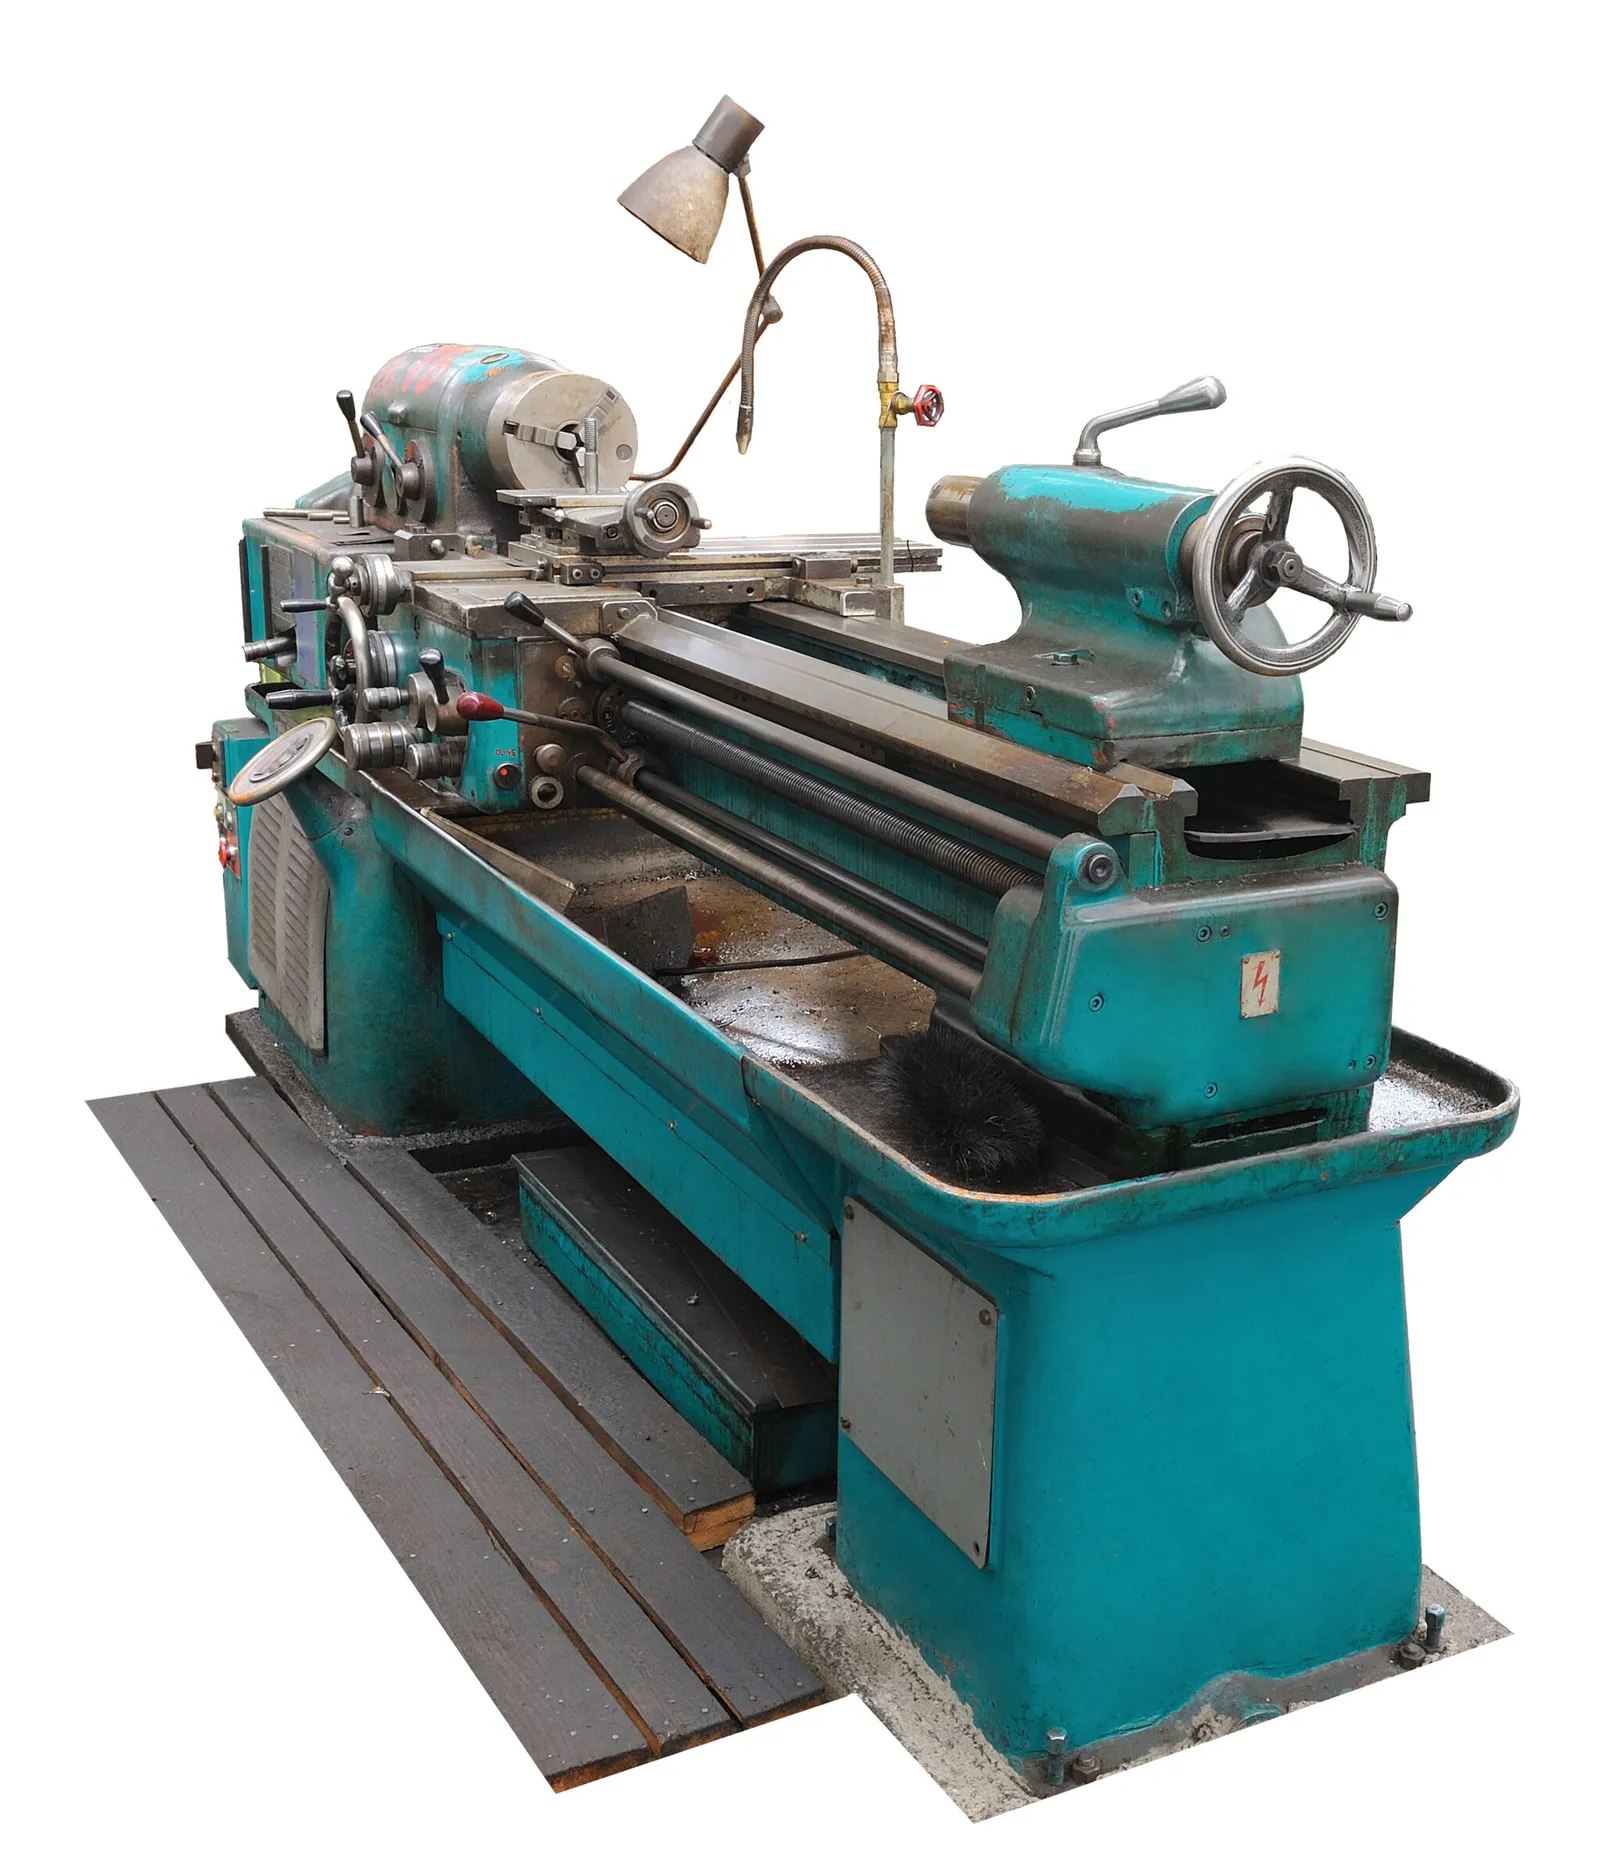
Spitzendrehmaschine mit Futter und Support 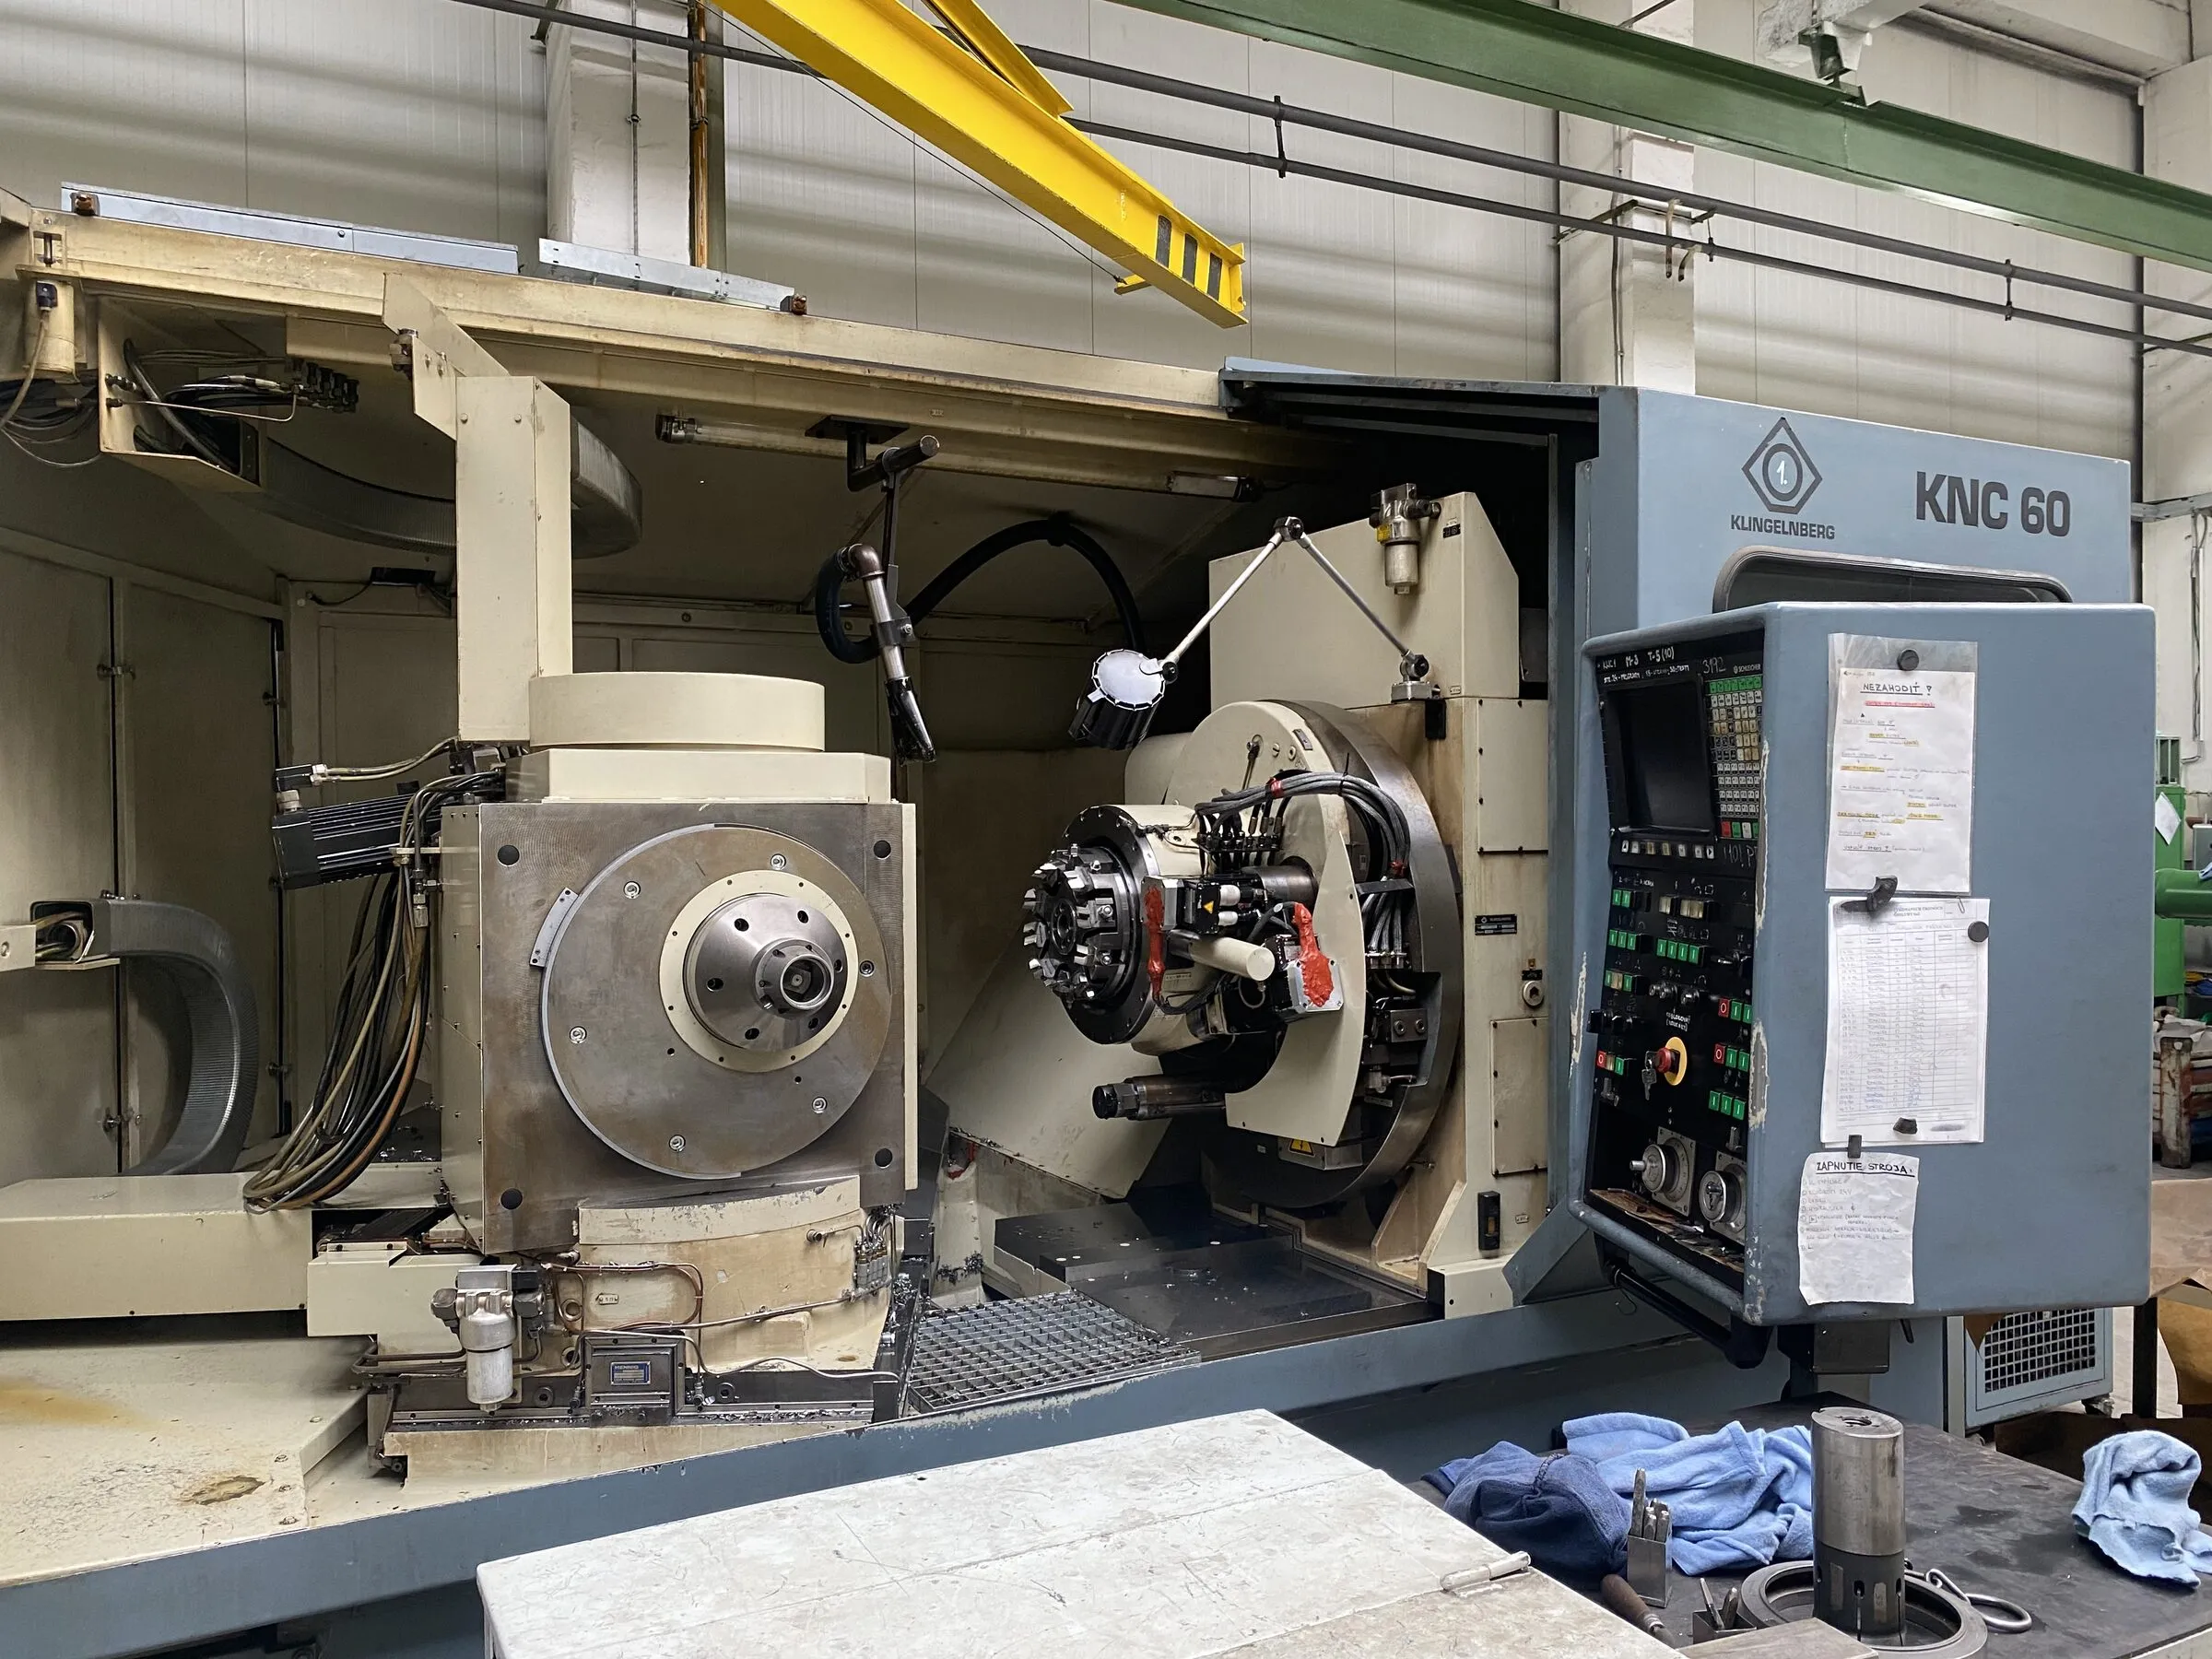
Arbeitsraum einer CNC-Drehmaschine, Futter und Revolver 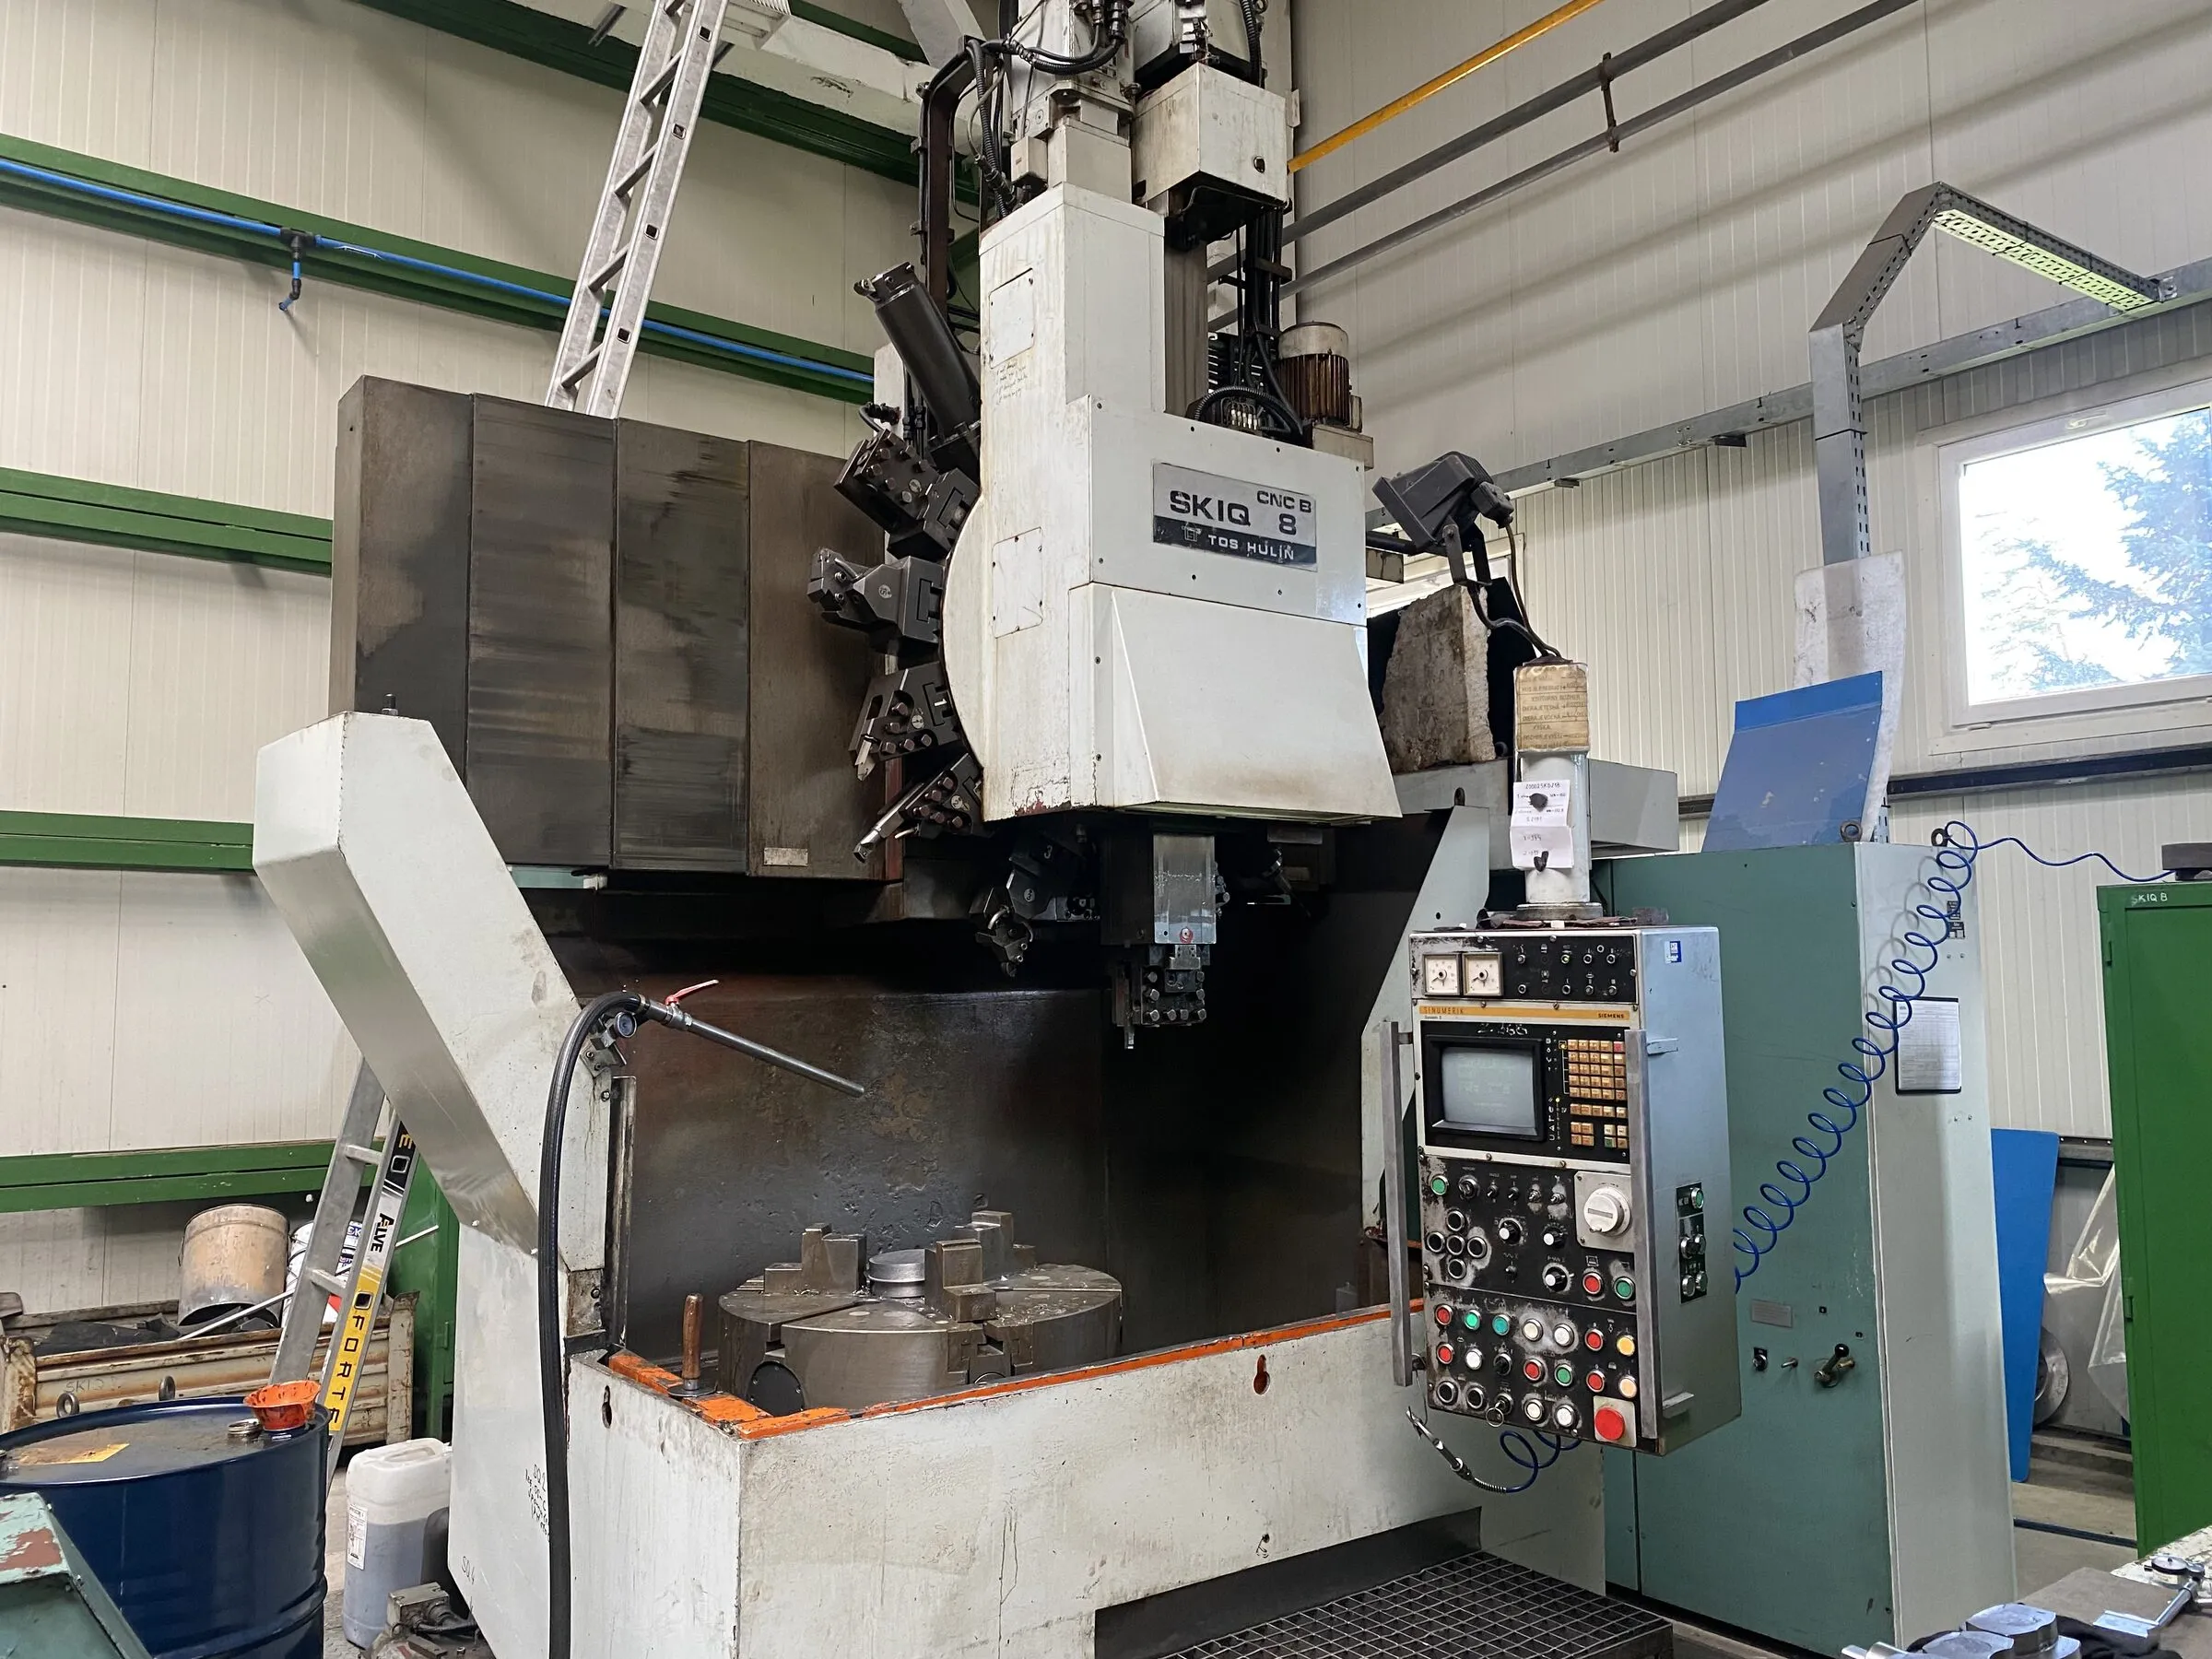
CNC-Bearbeitungszentrum mit Portal, Blick in den Arbeitsraum 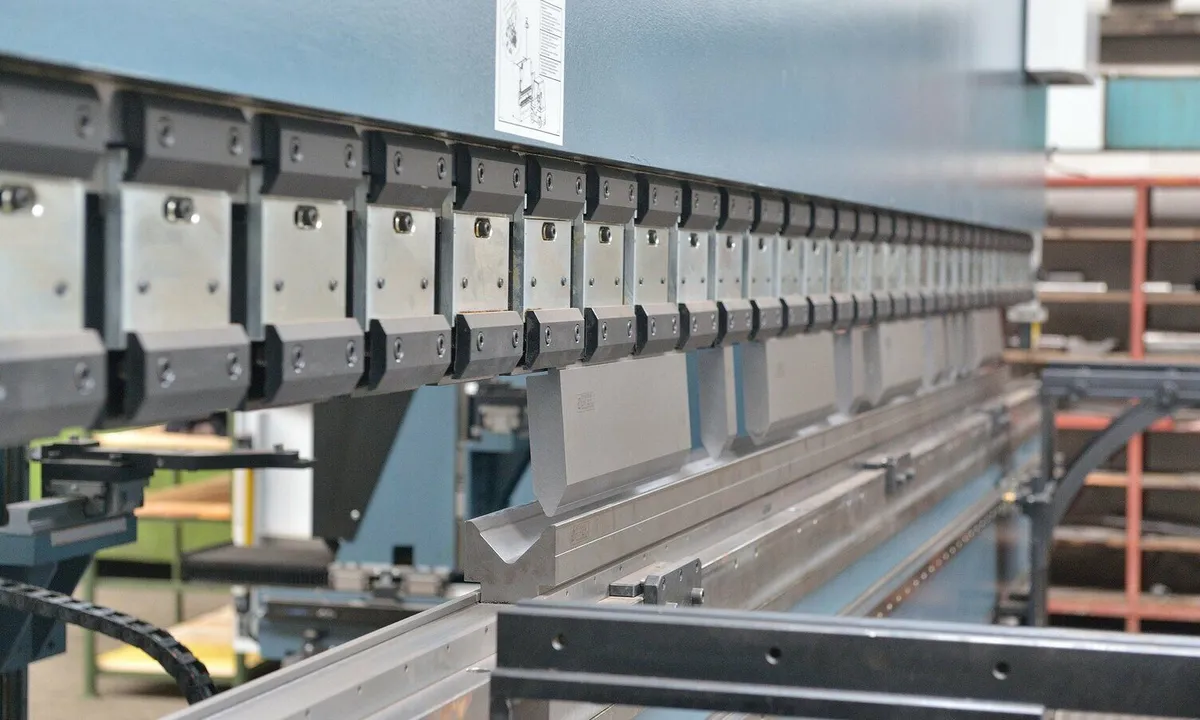
Werkzeuge der Abkantpresse entlang des langen Tisches
Fördersysteme
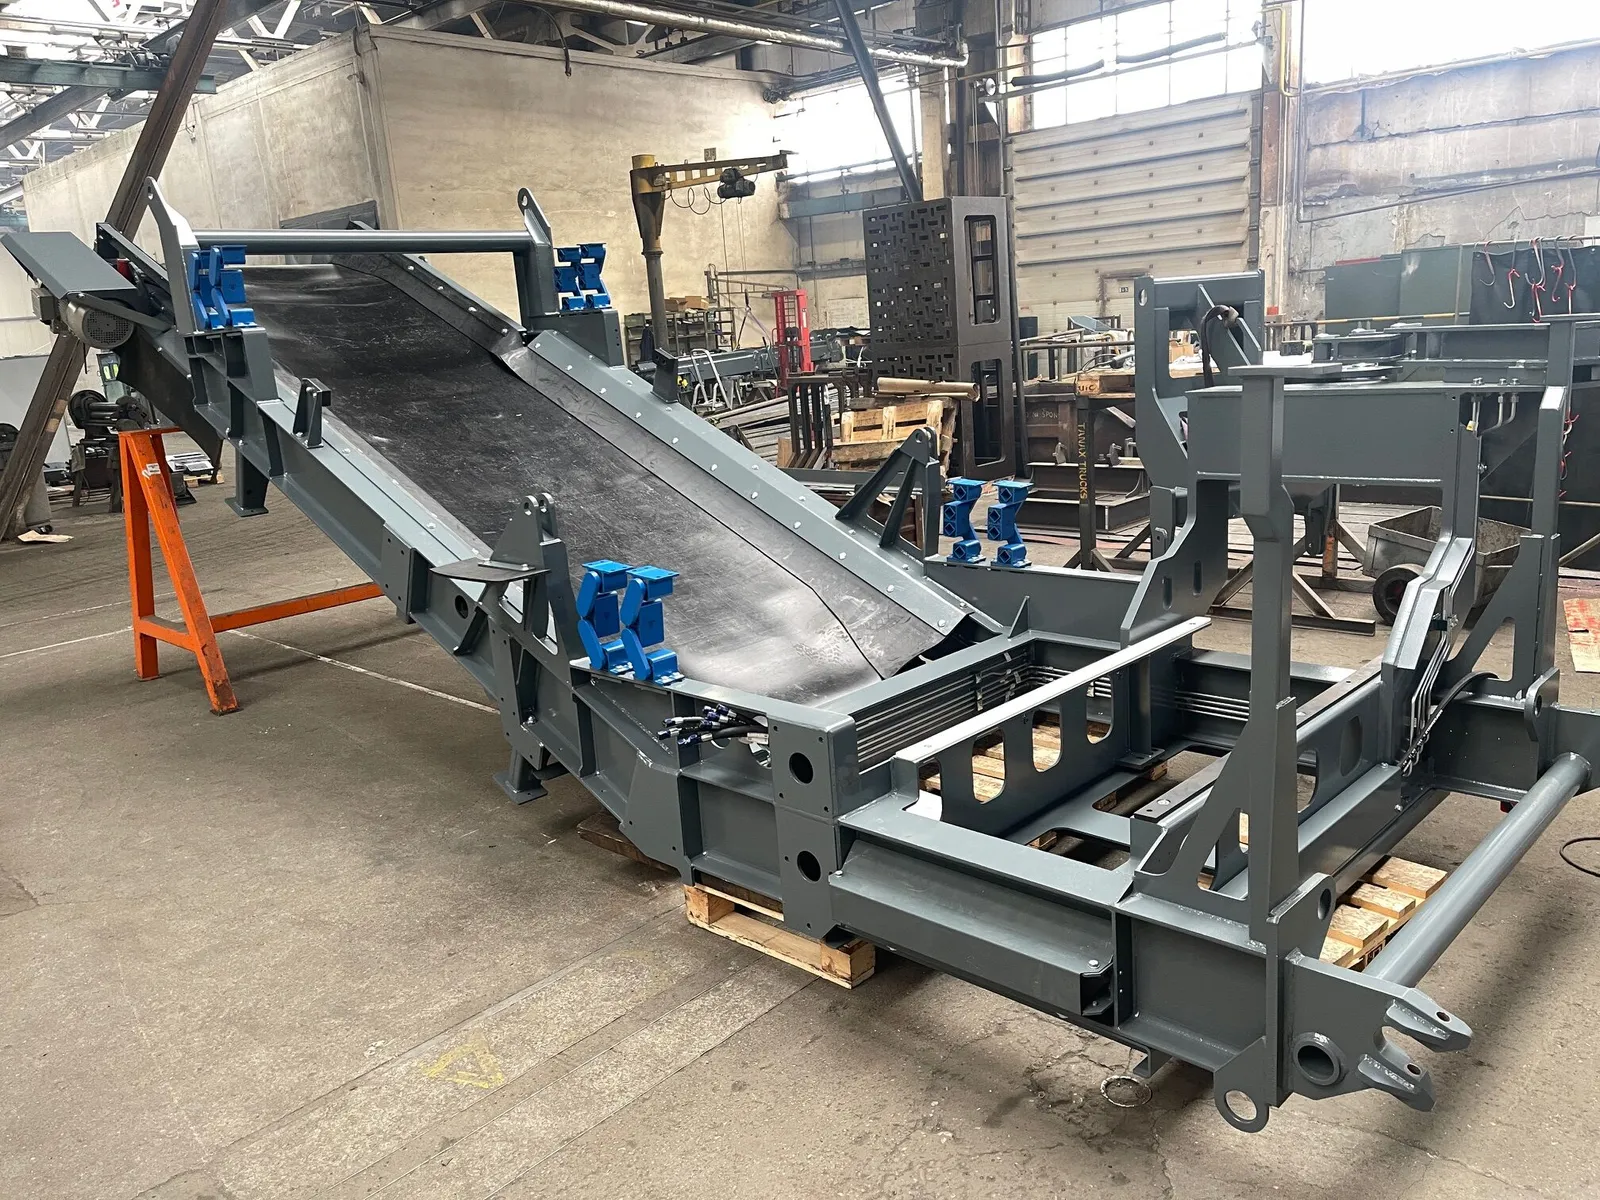
Gurtförderer mit Rahmen und Gurt, in der Halle montiert, Gesamtansicht 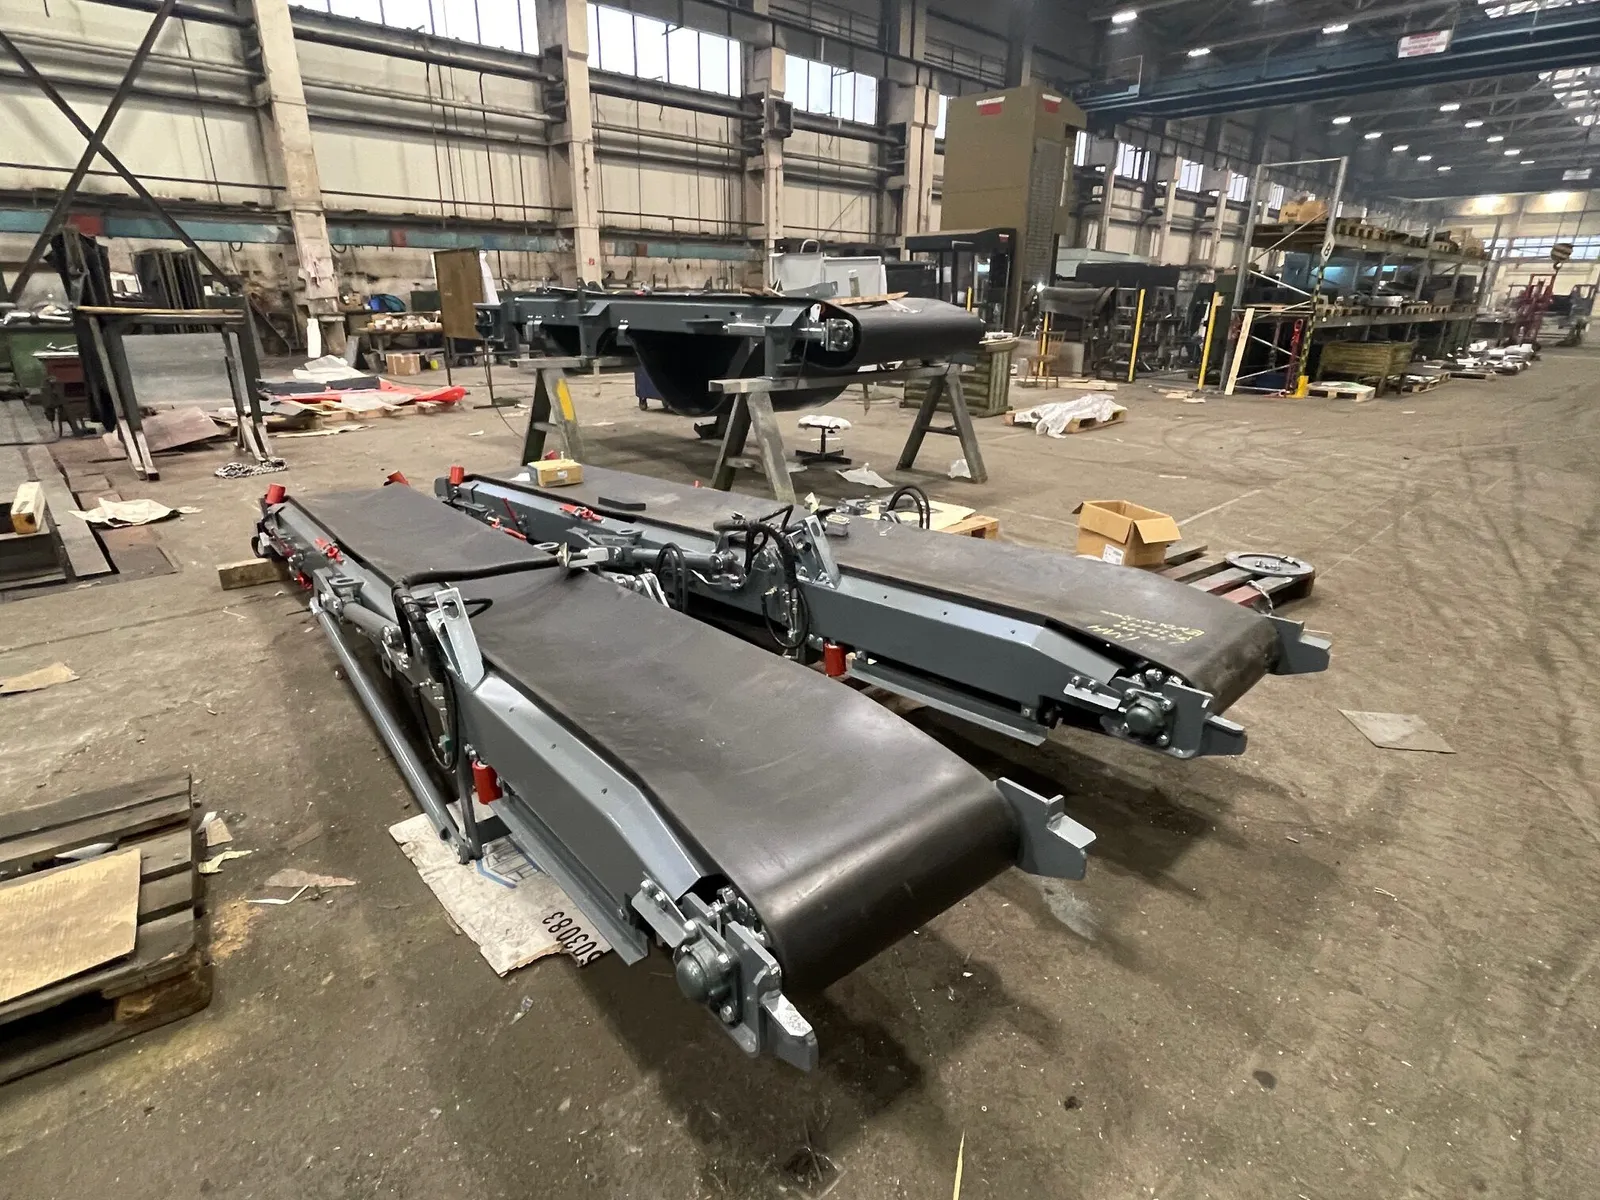
Montierter Gurtförderer, Seitenansicht 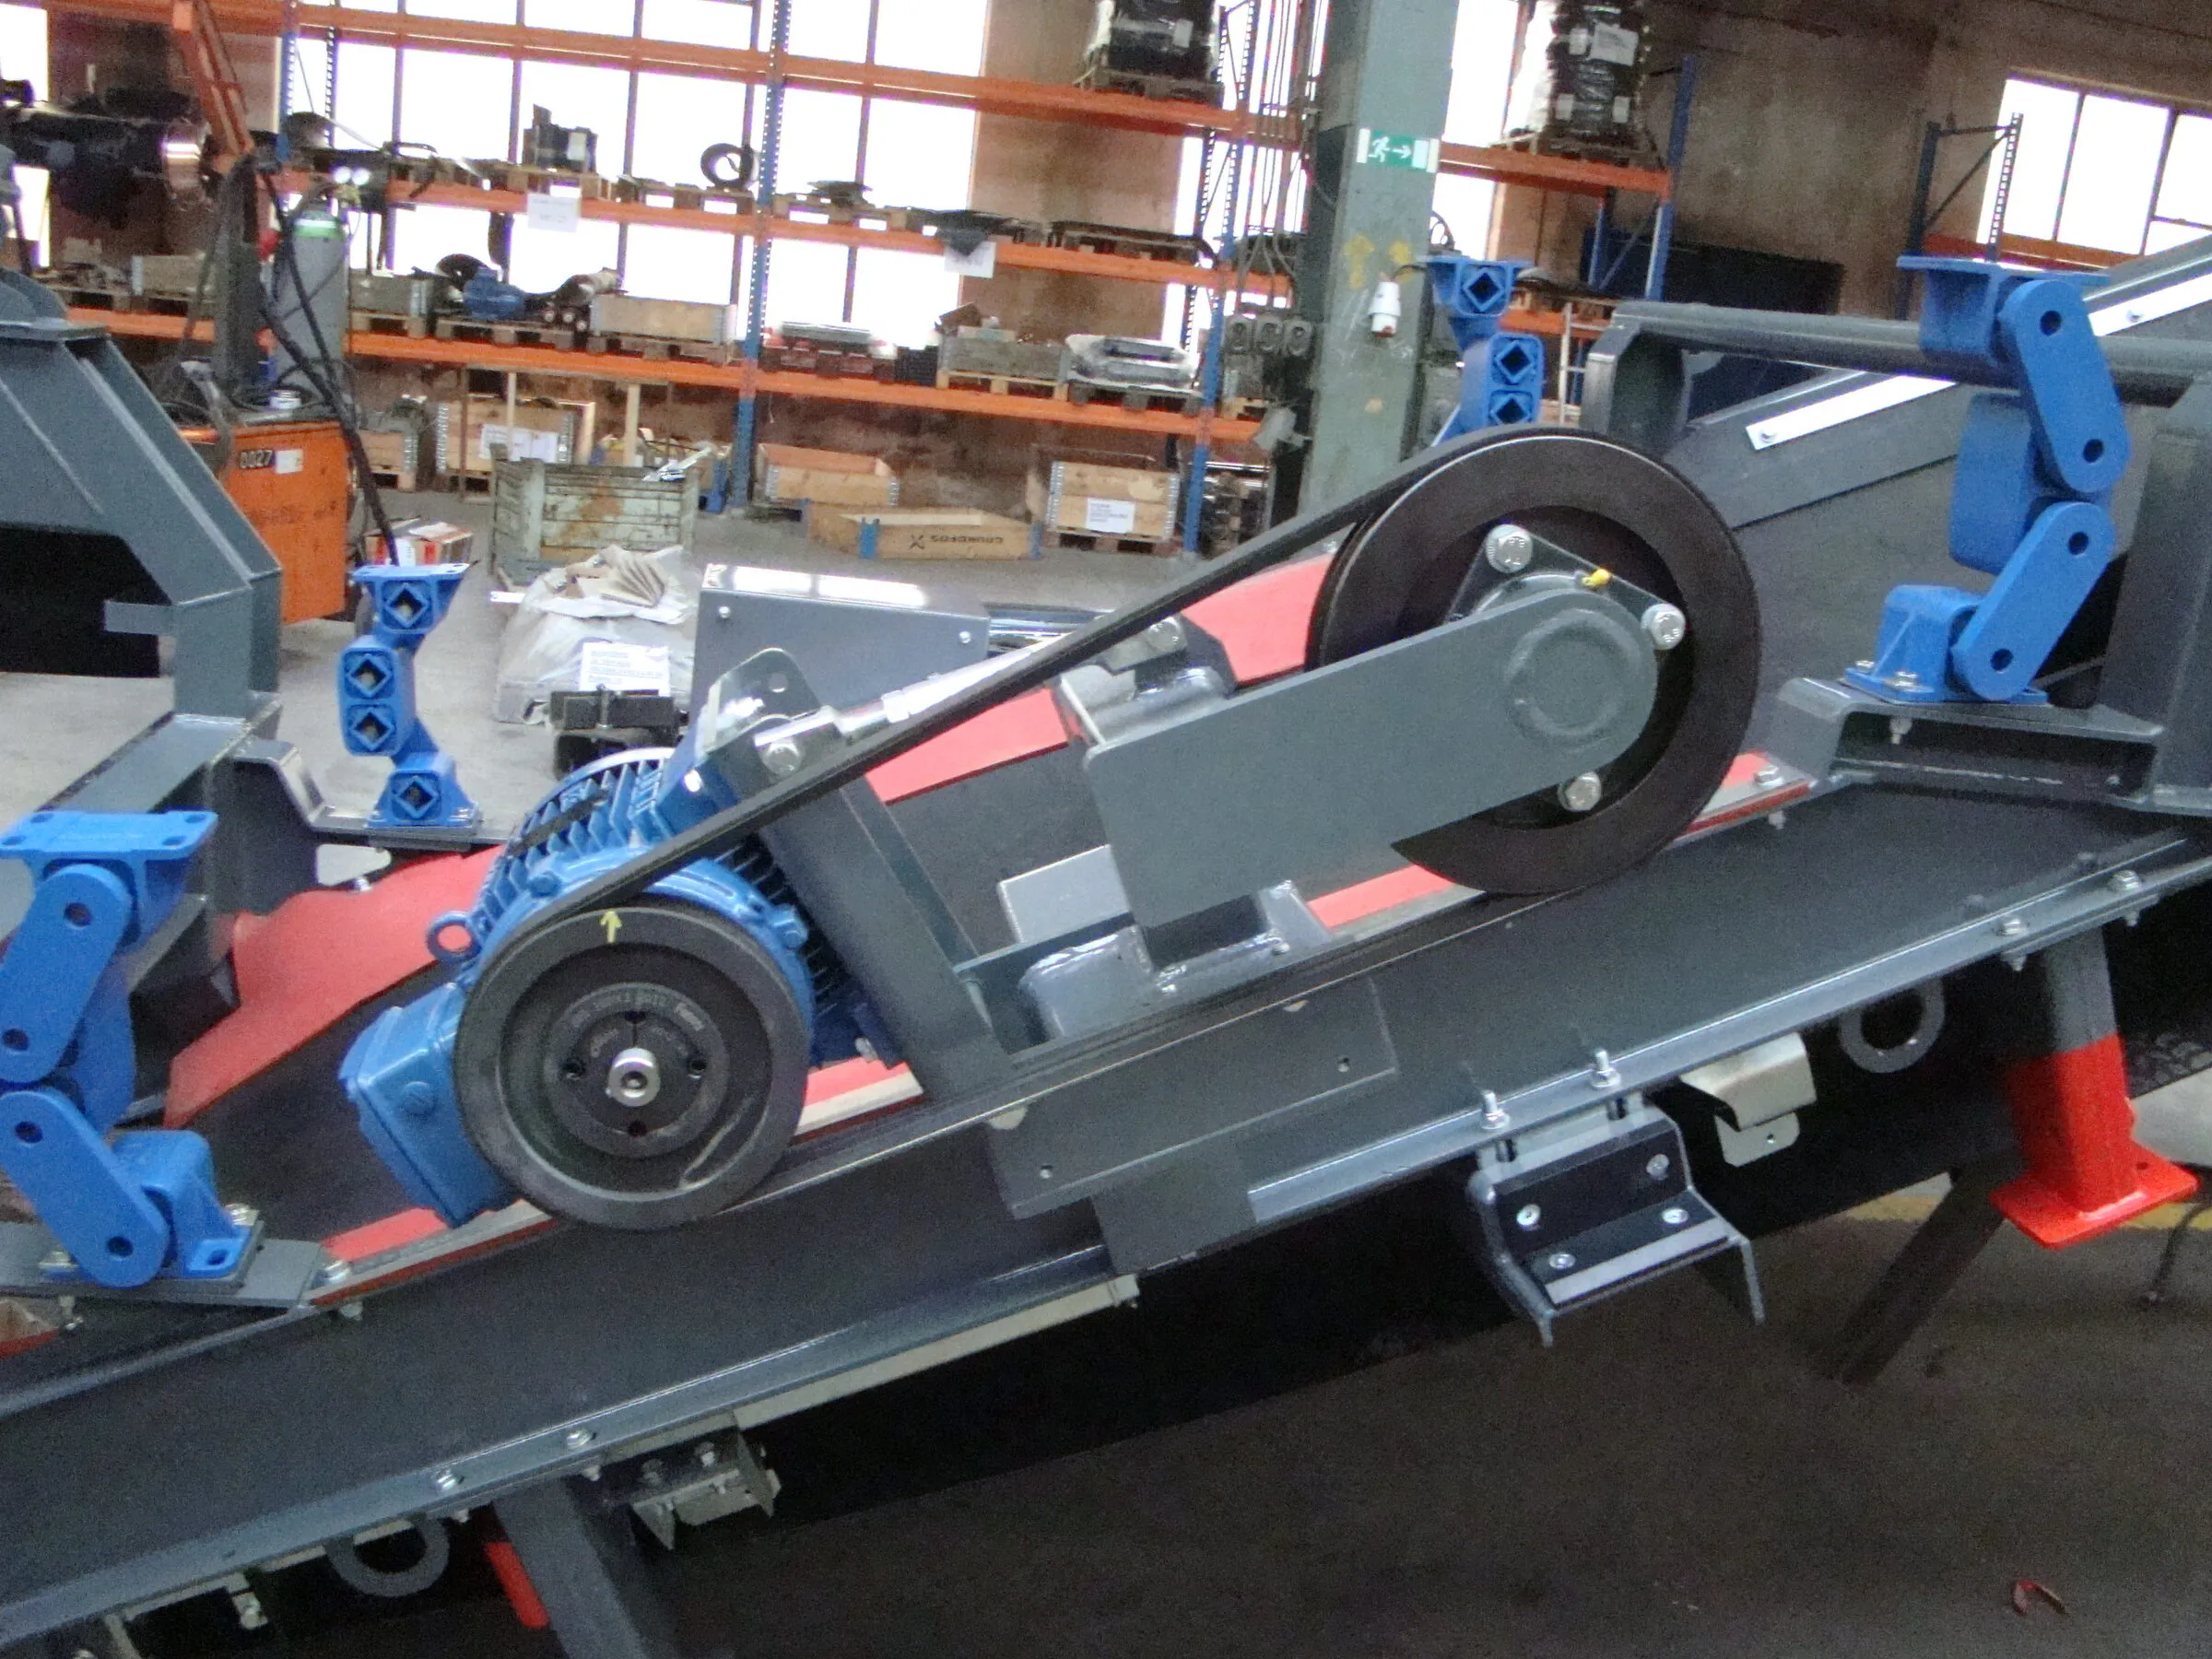
Fördererantrieb: Trommel, Lager und blaue Halterungen 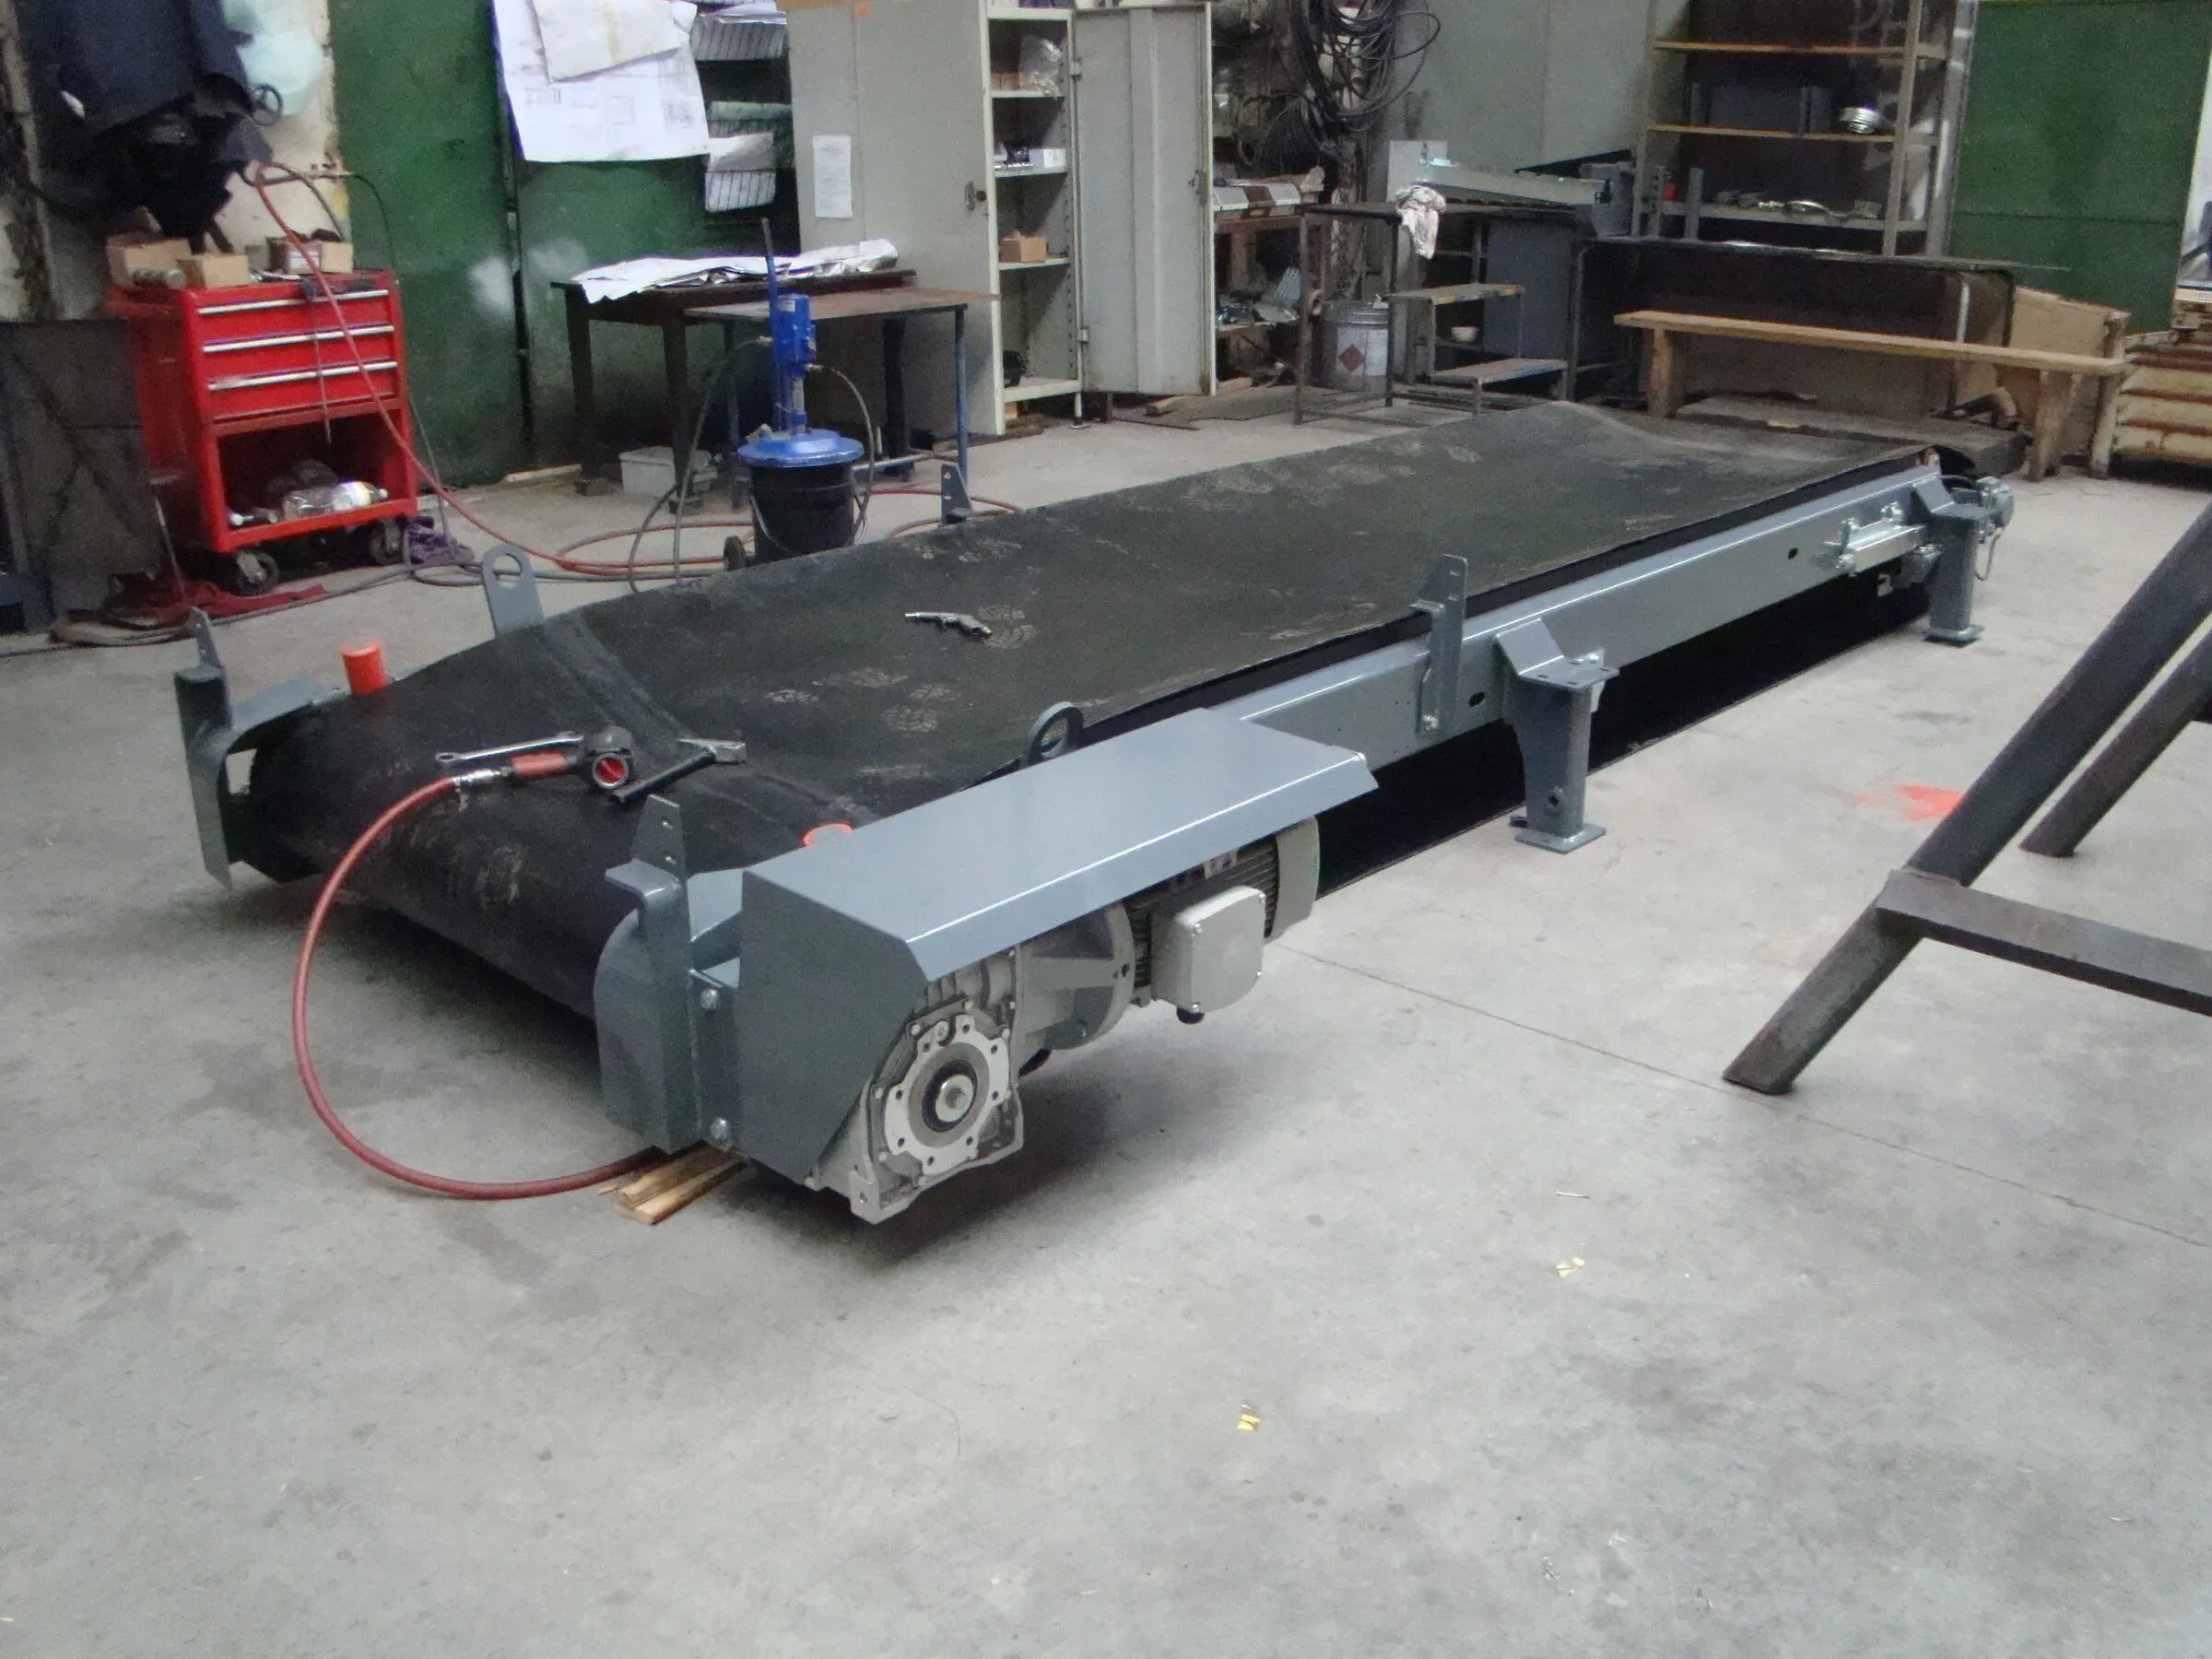
Förderer mit Gurt auf dem Hallenboden 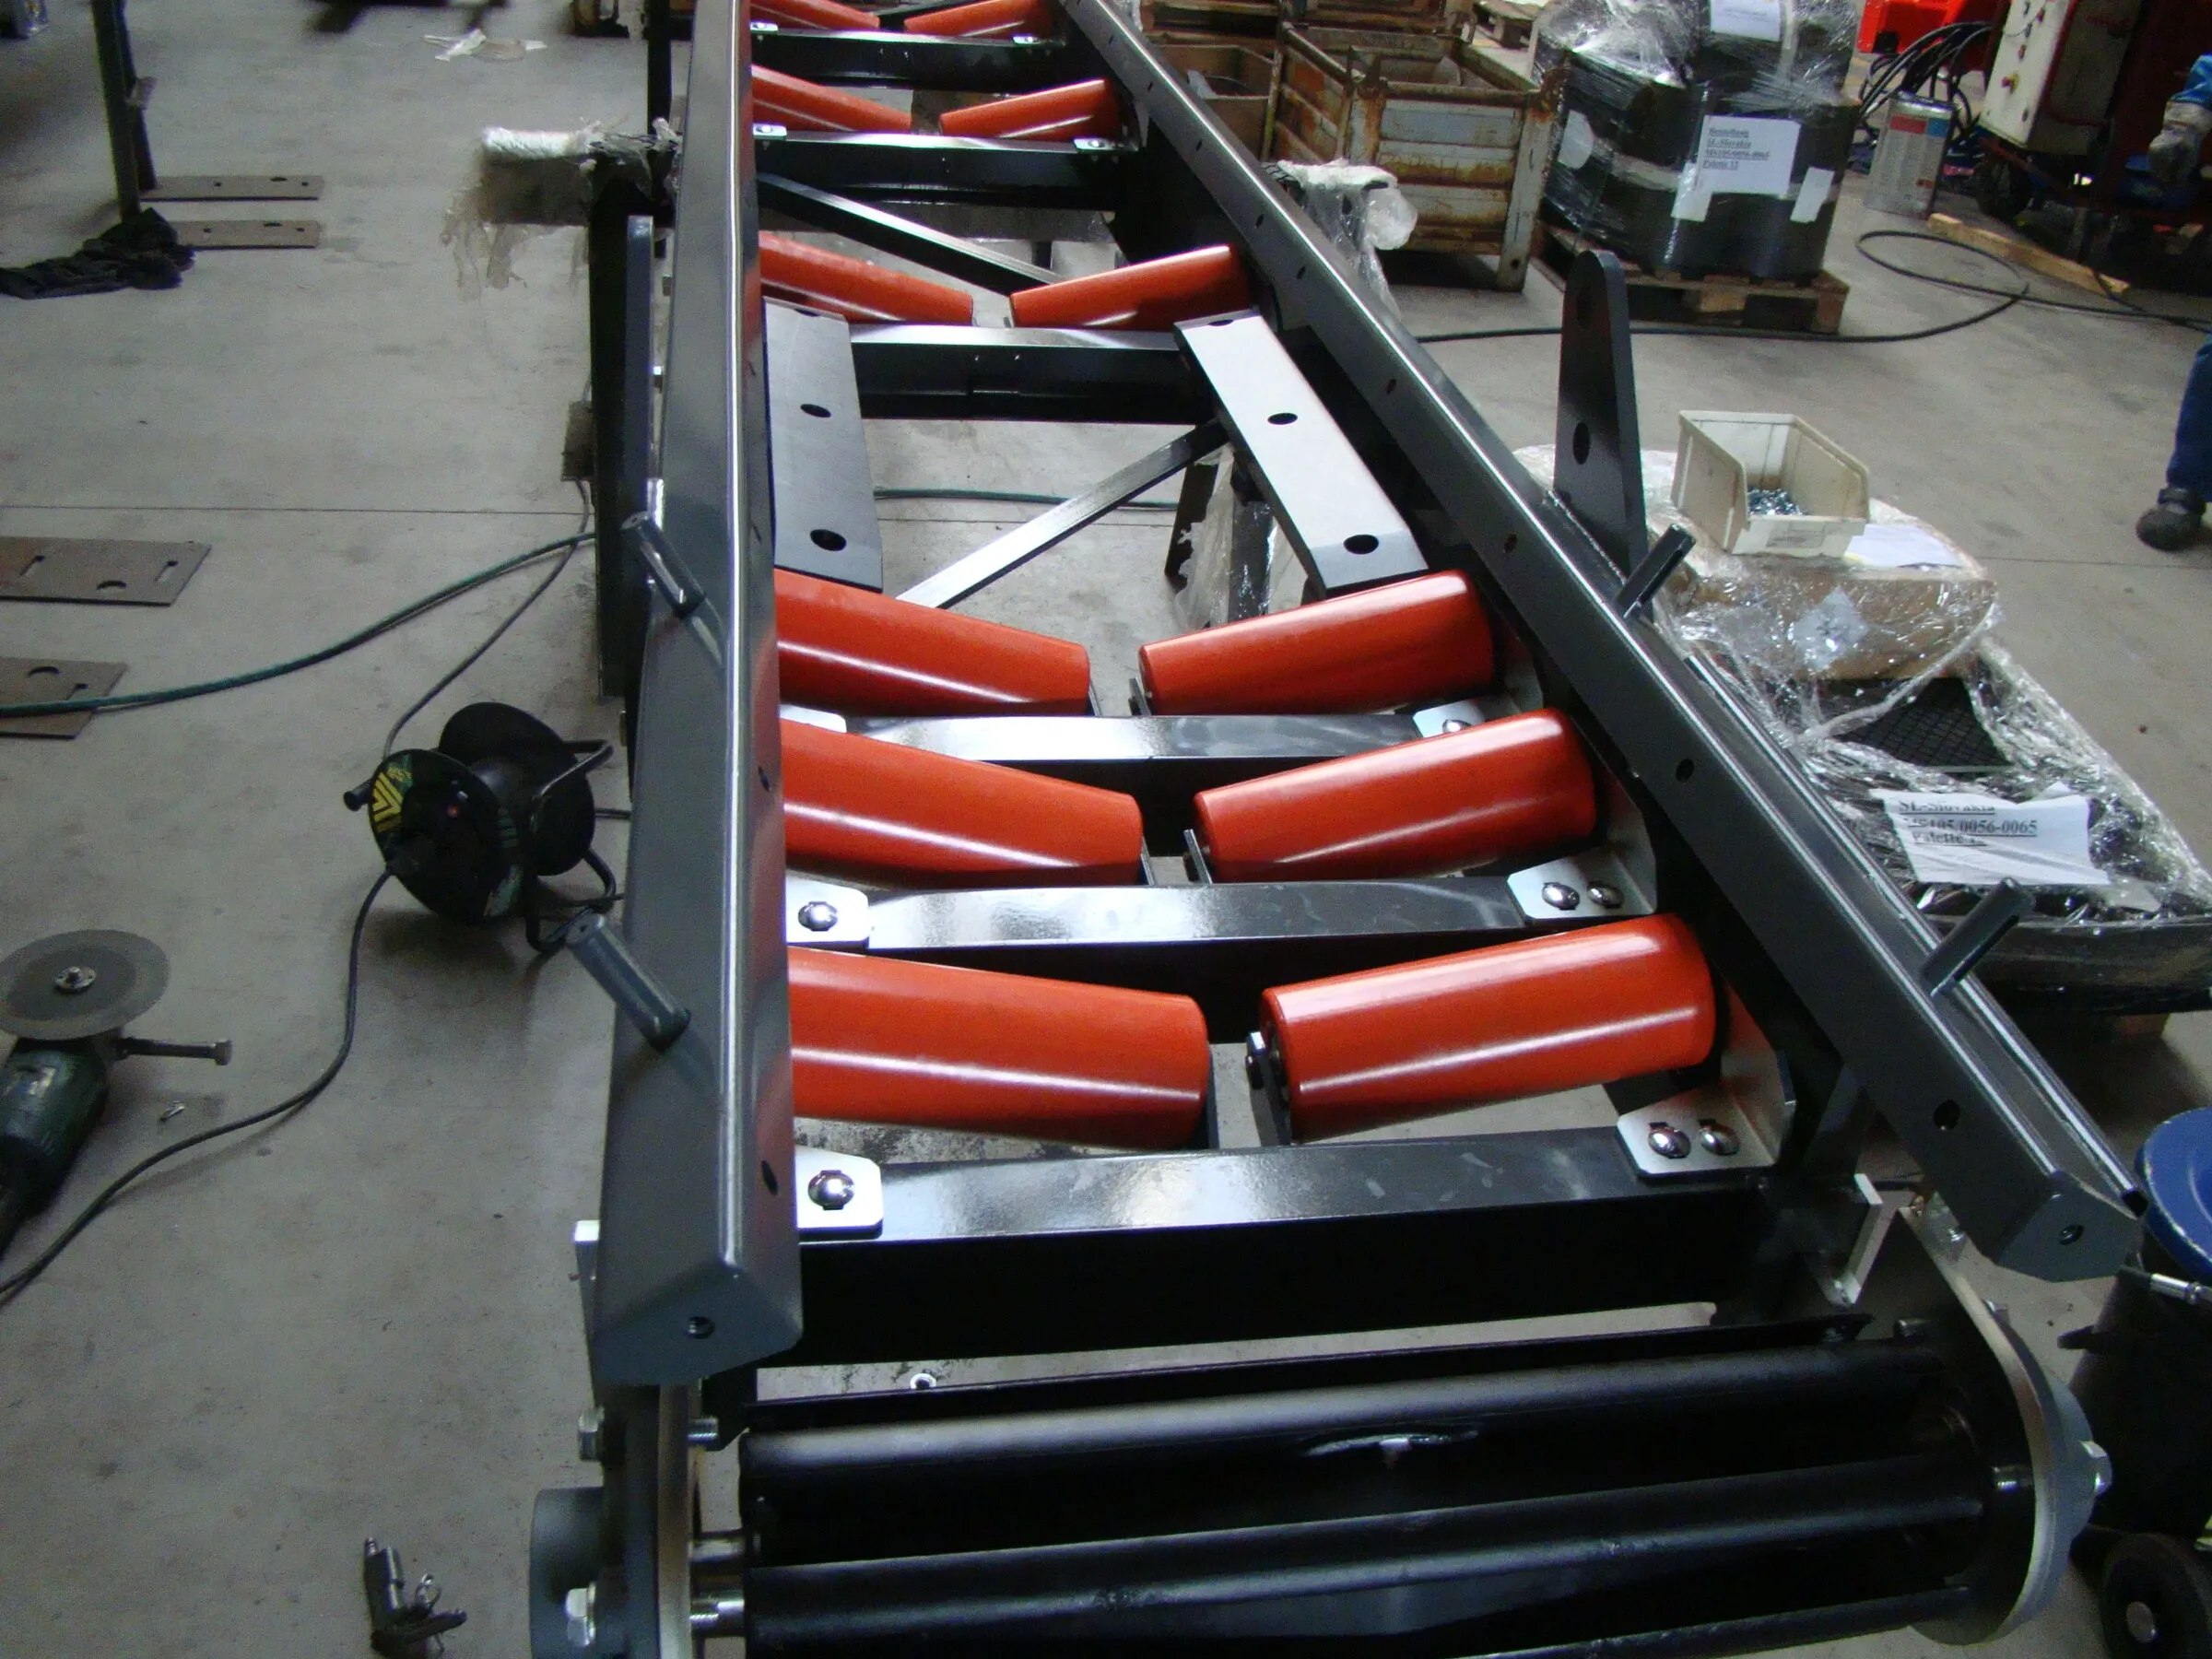
Rote Tragrollen auf einem Fördererrahmen, Nahaufnahme 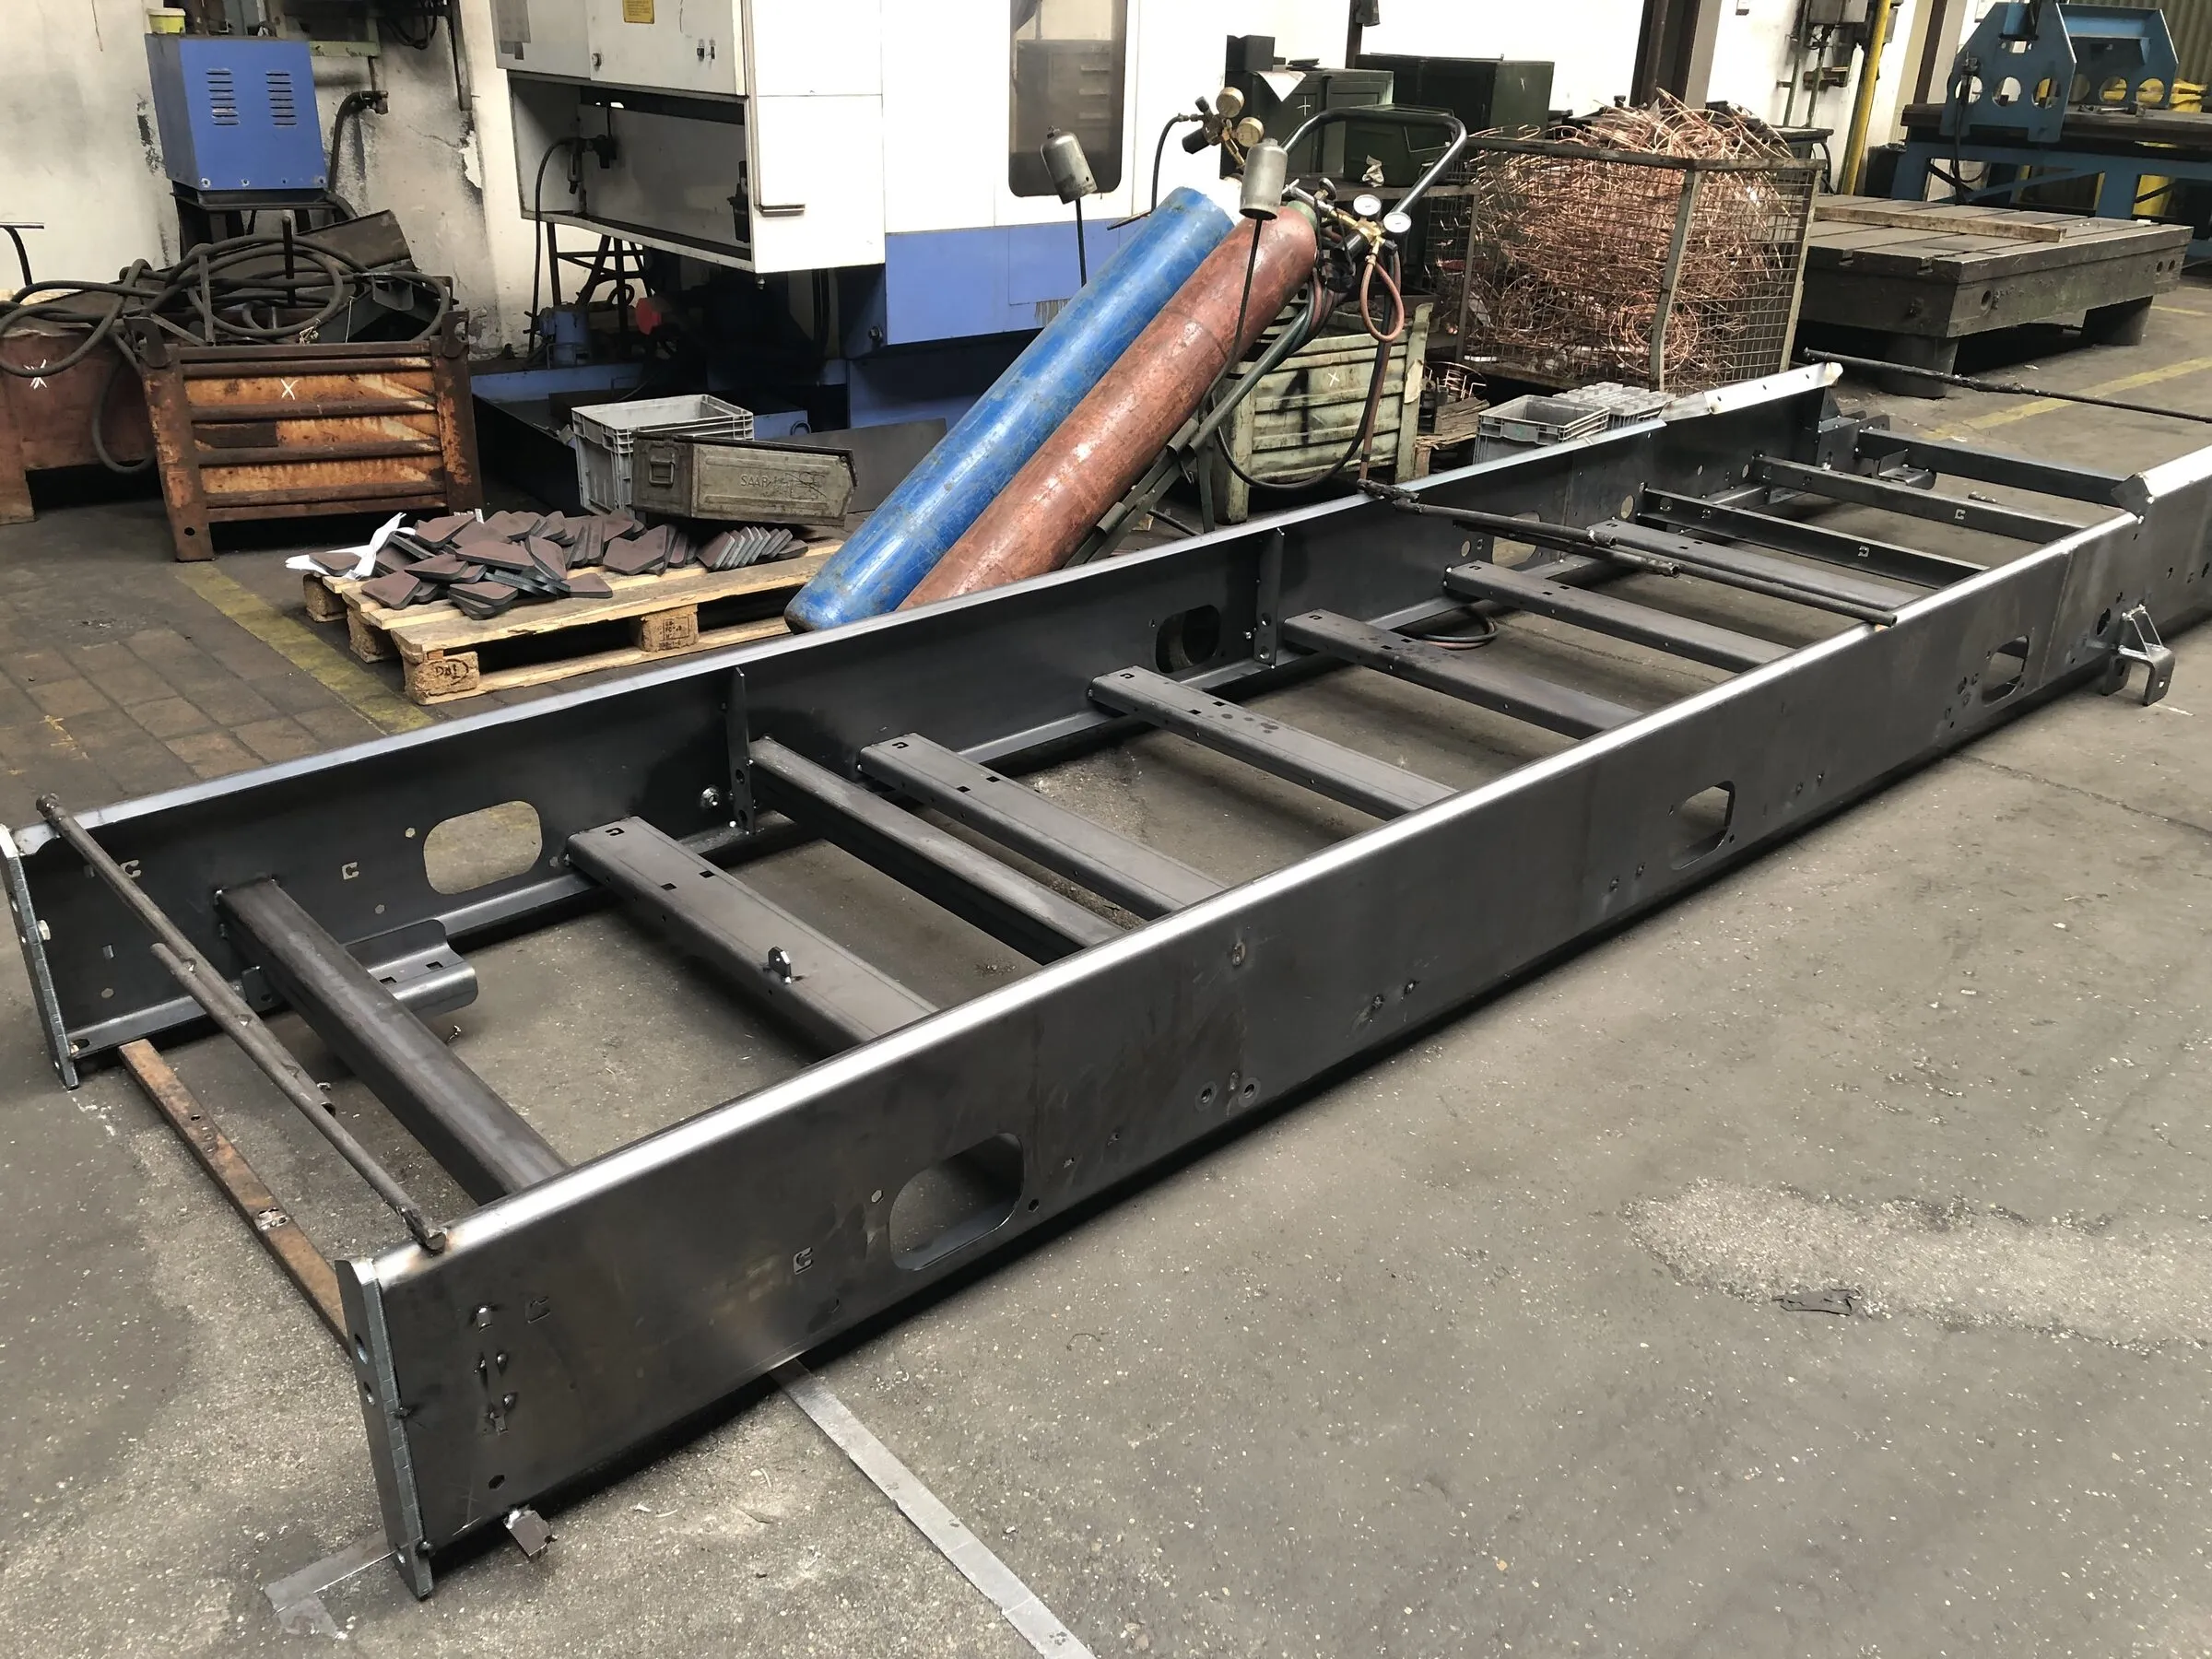
Langer Fördererrahmen mit Trommel, vor der Gurtmontage 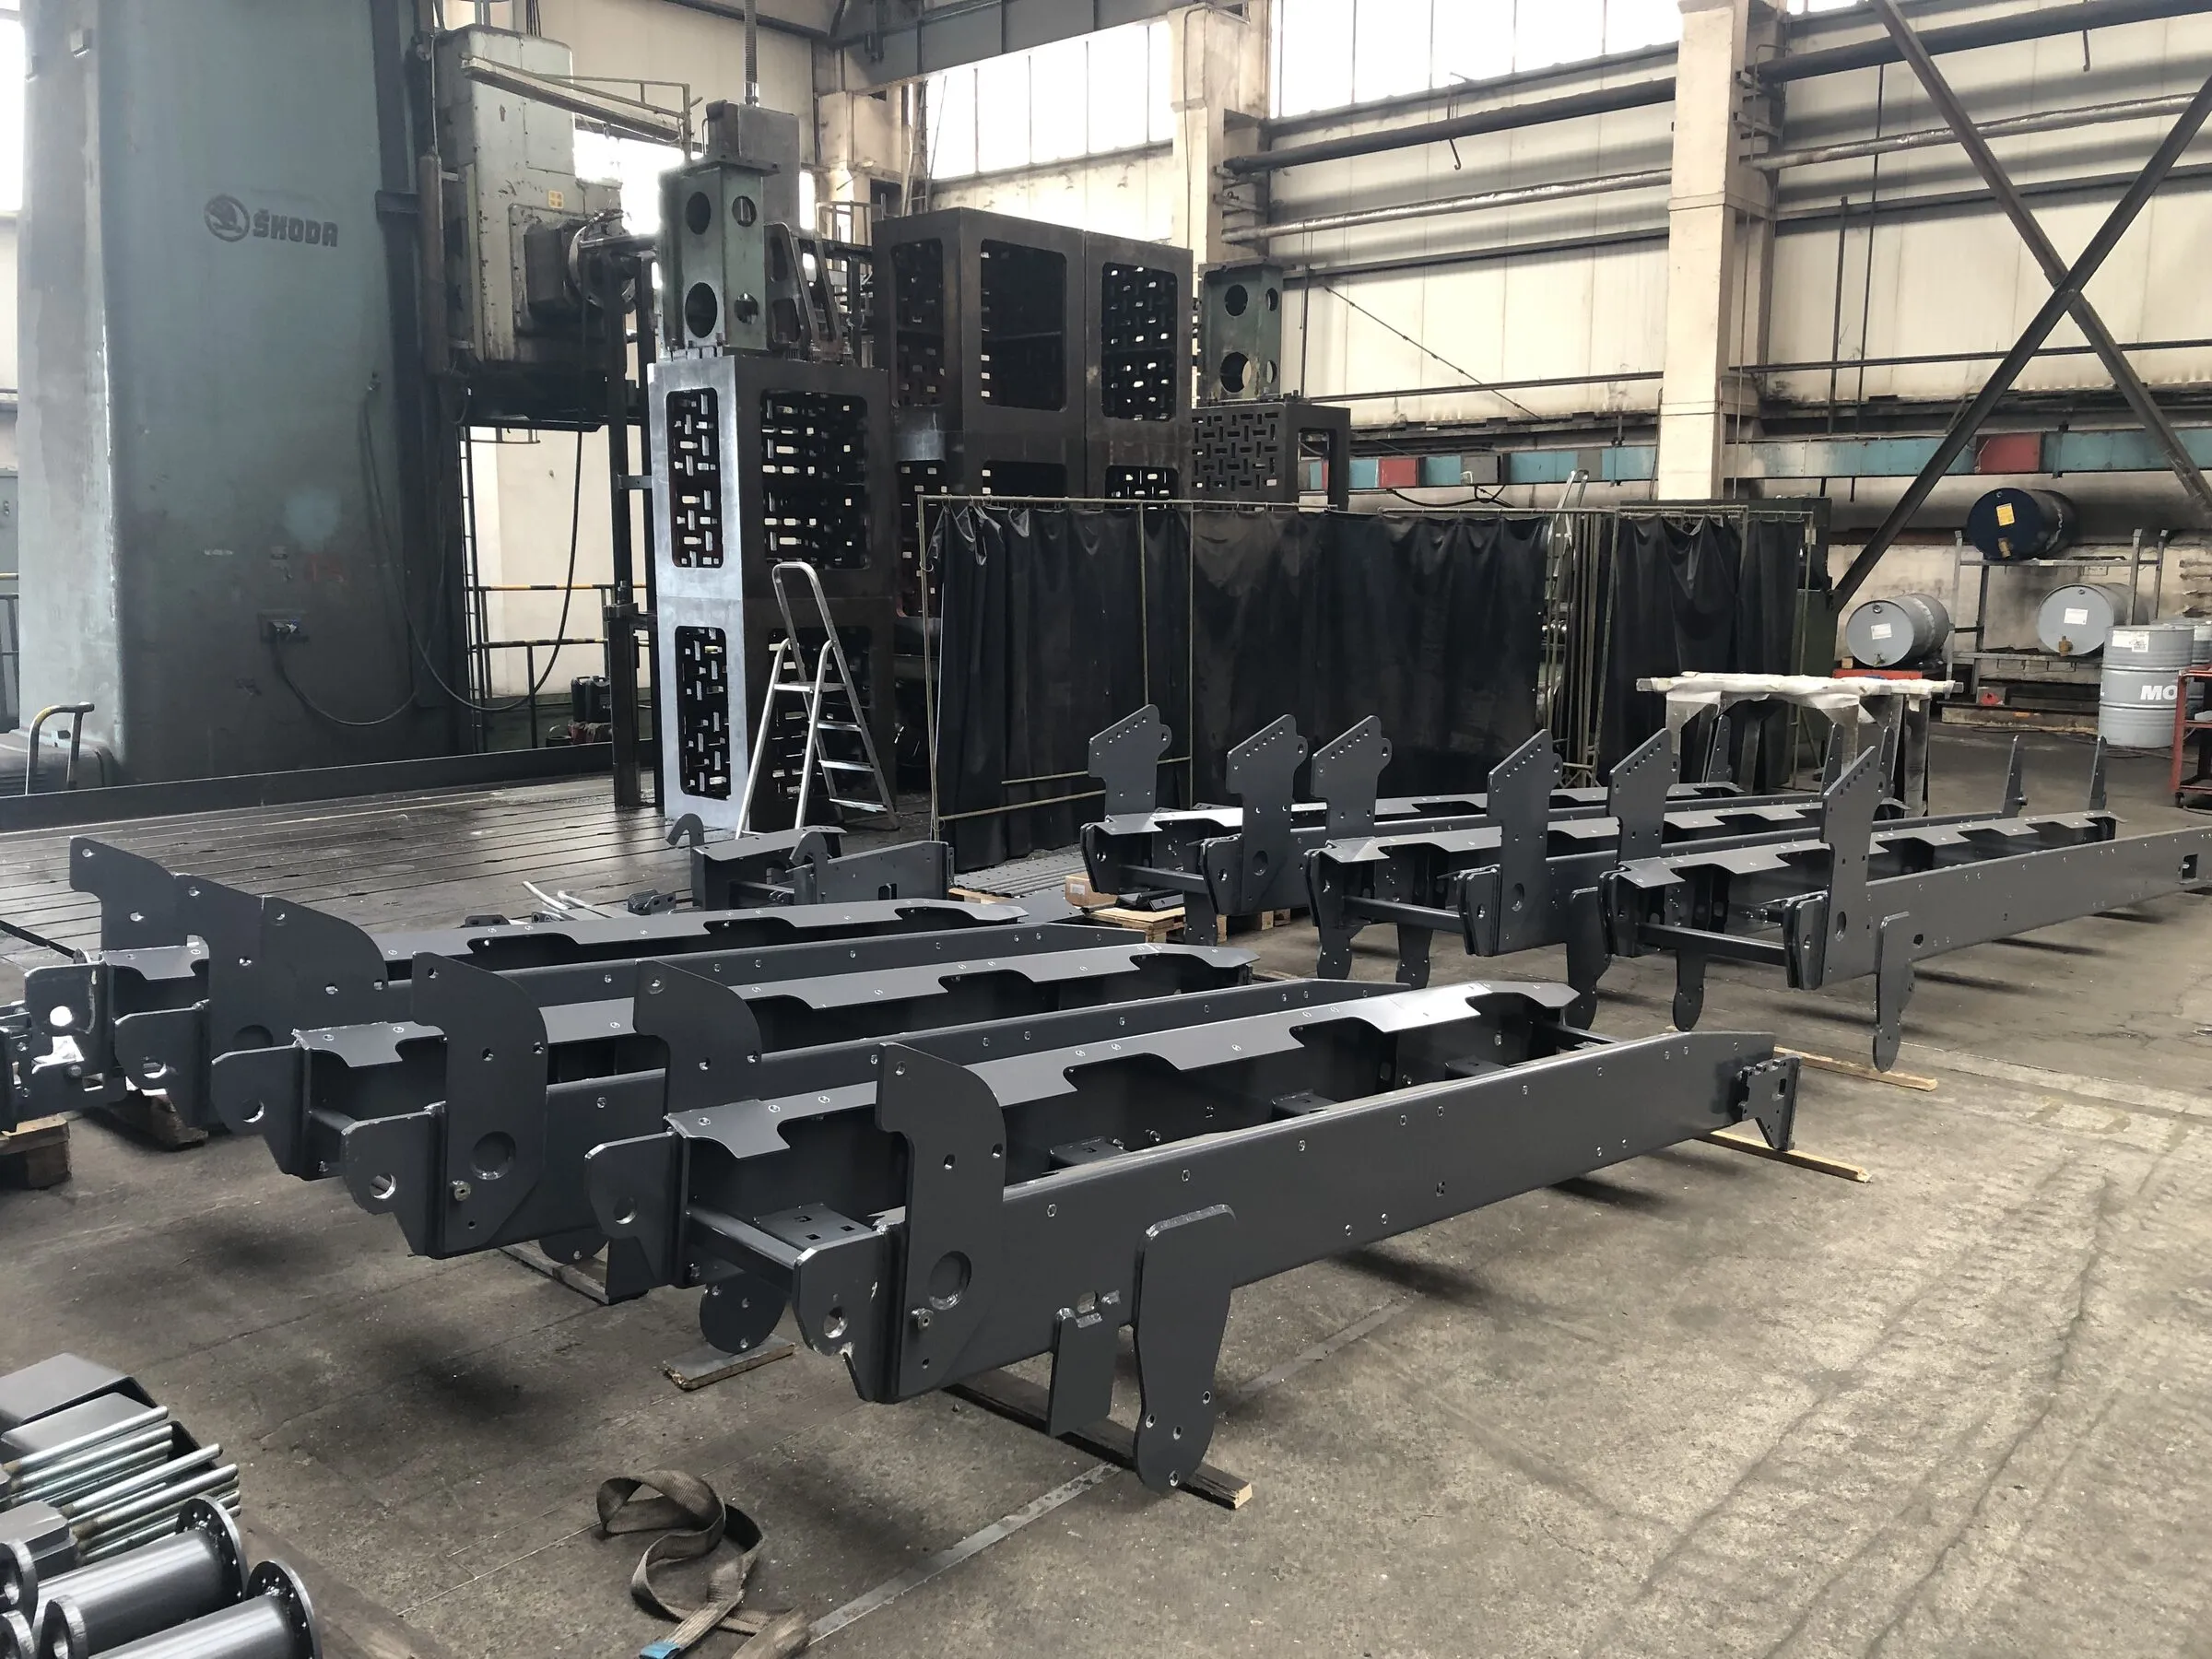
Schwarze geschweißte Fördererstützrahmen auf dem Hallenboden bereitgestellt
Bearbeitete Schweißbaugruppen
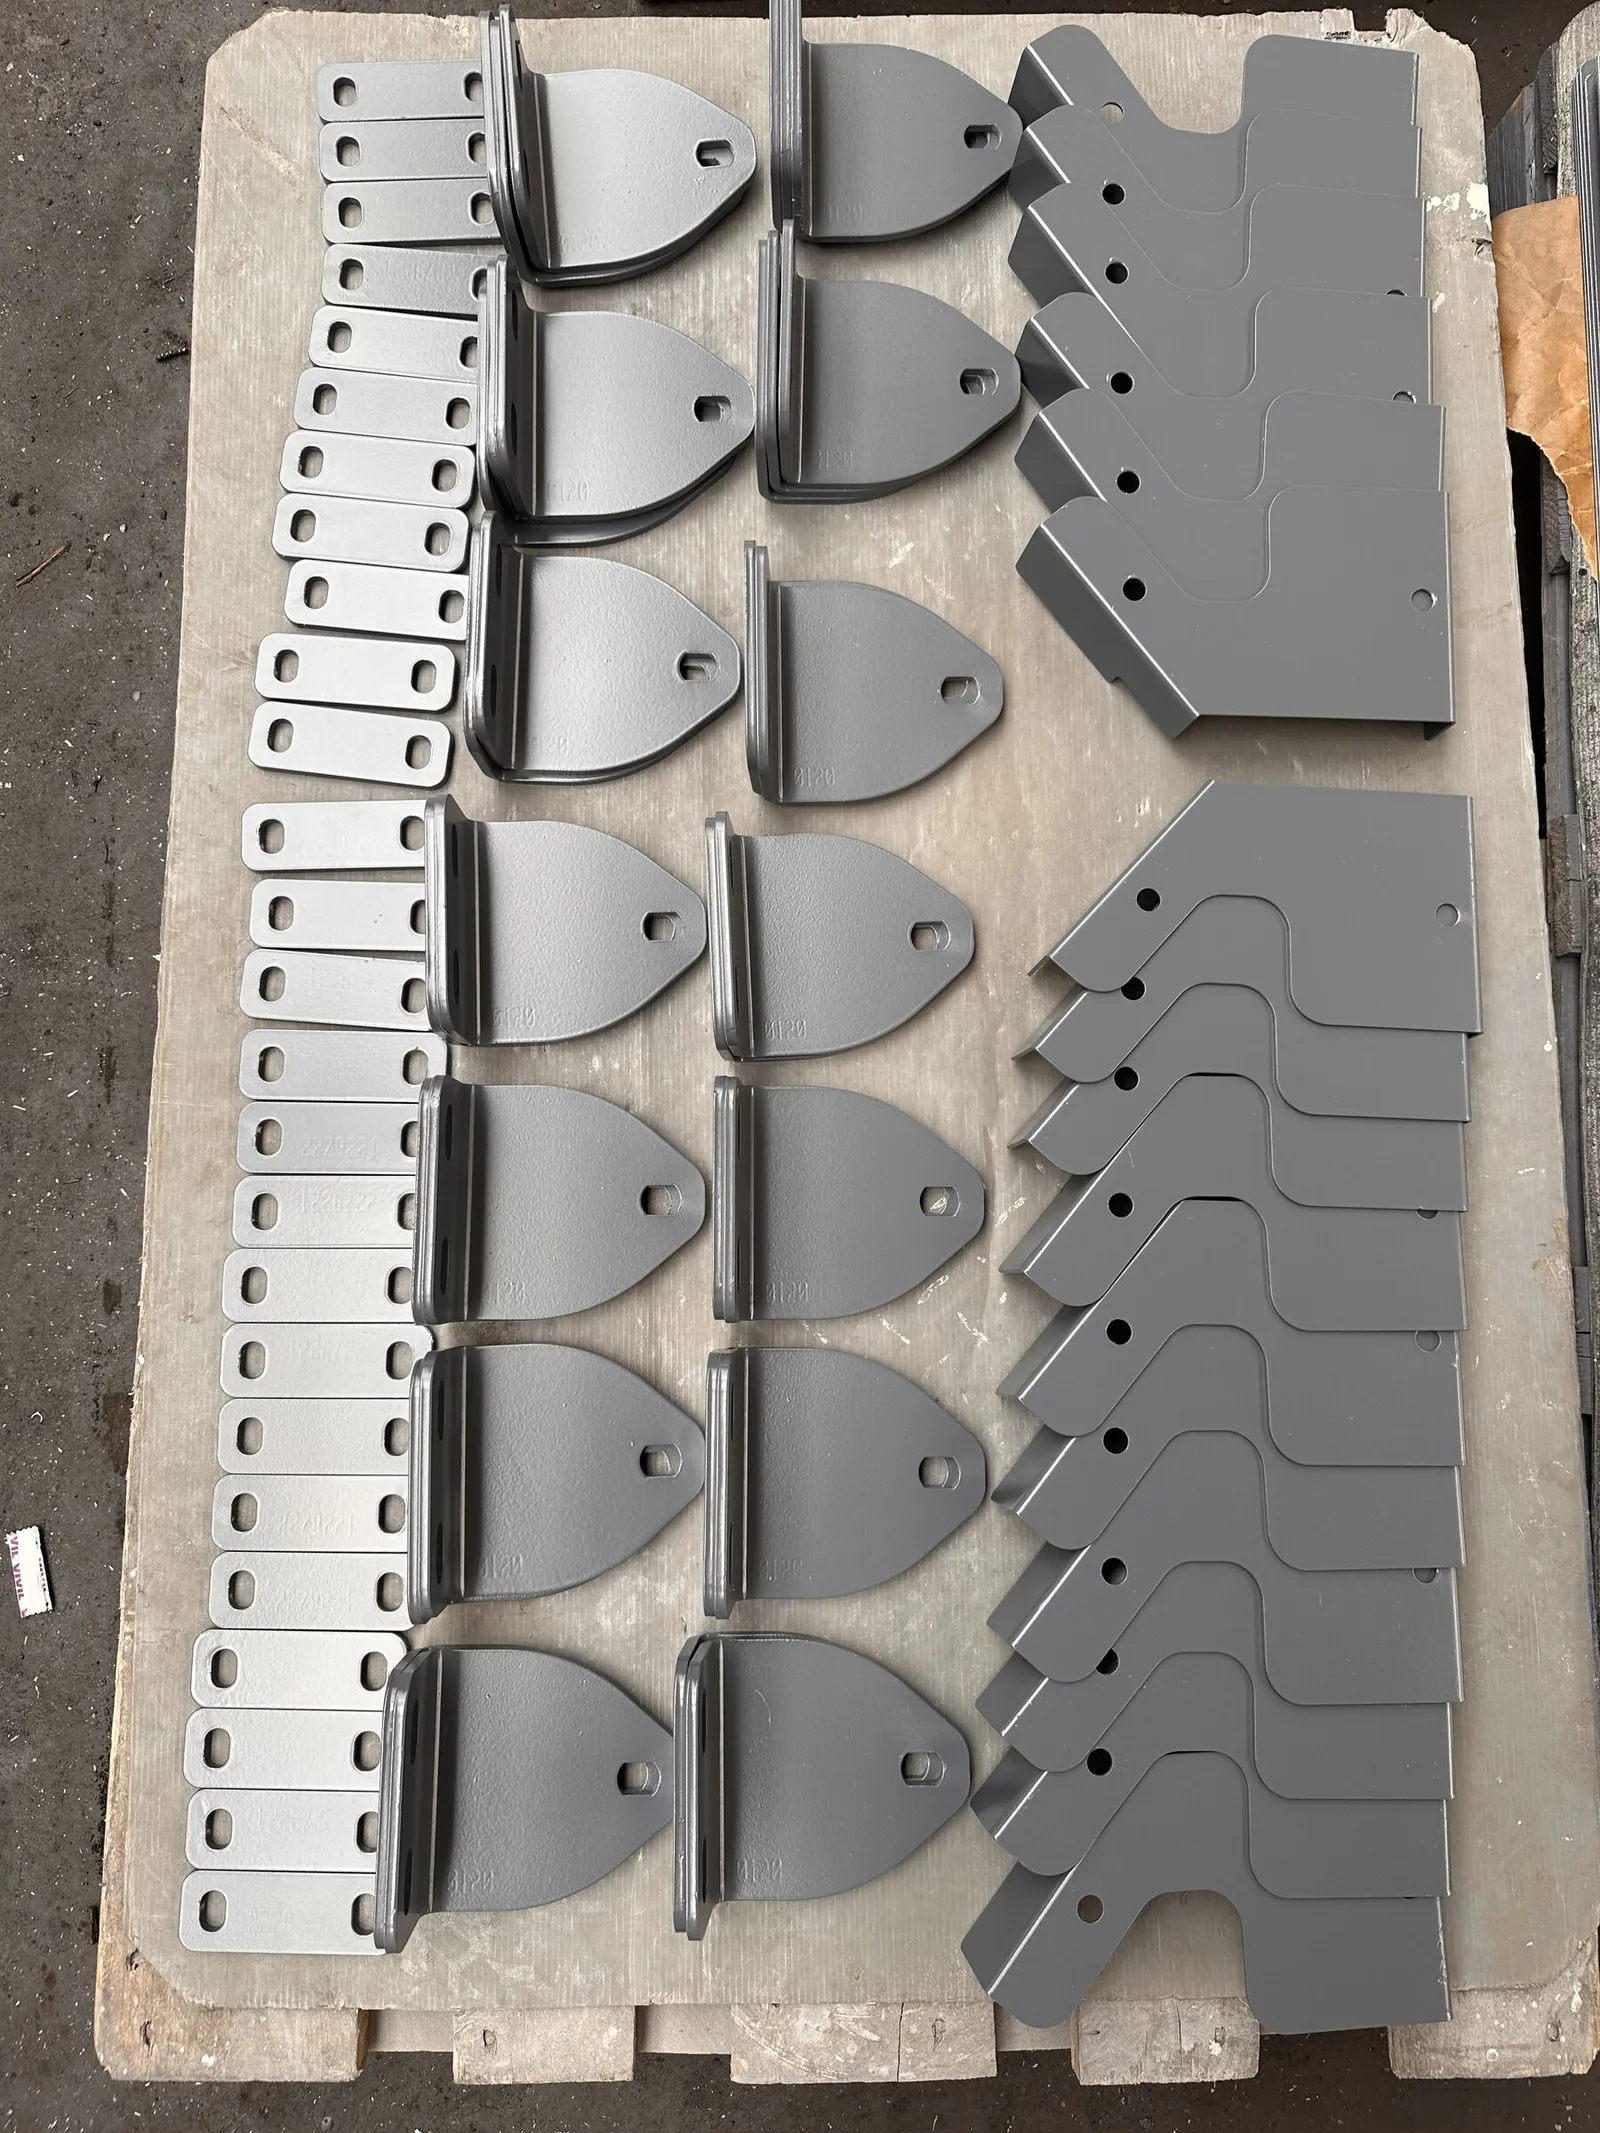
Zugeschnittene und lackierte Halter und Platten auf einer Palette 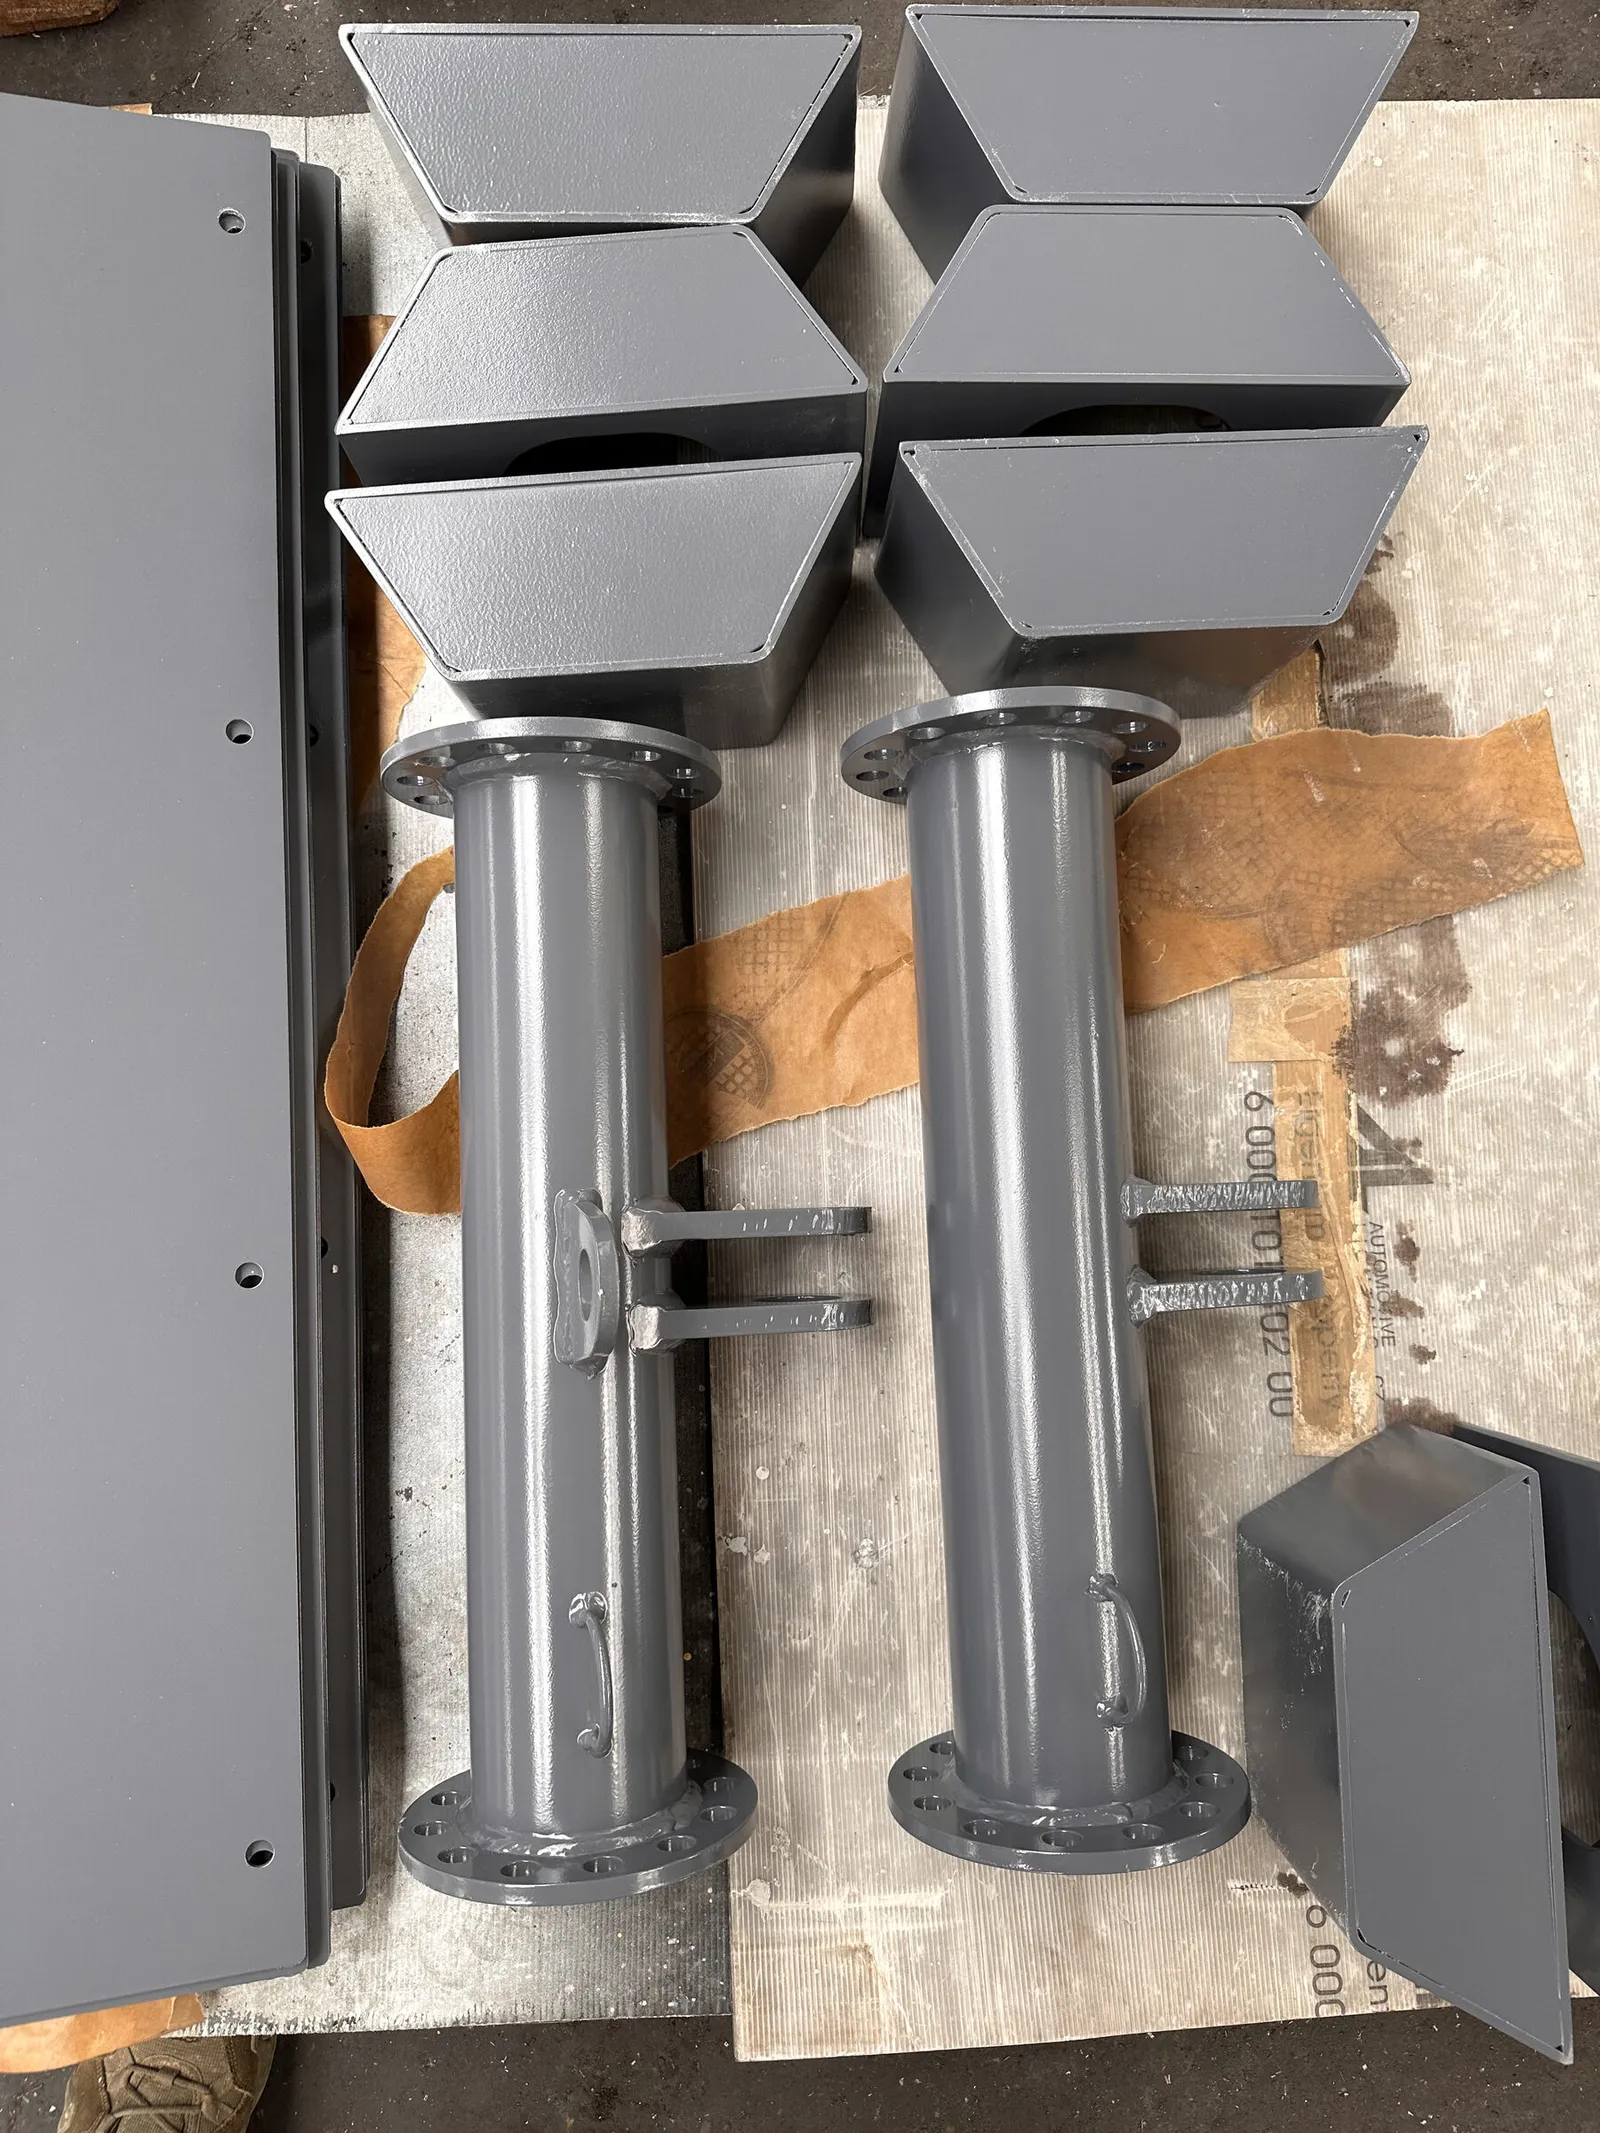
Zwei lackierte Rohrschweißbaugruppen mit Flanschen und Haltern 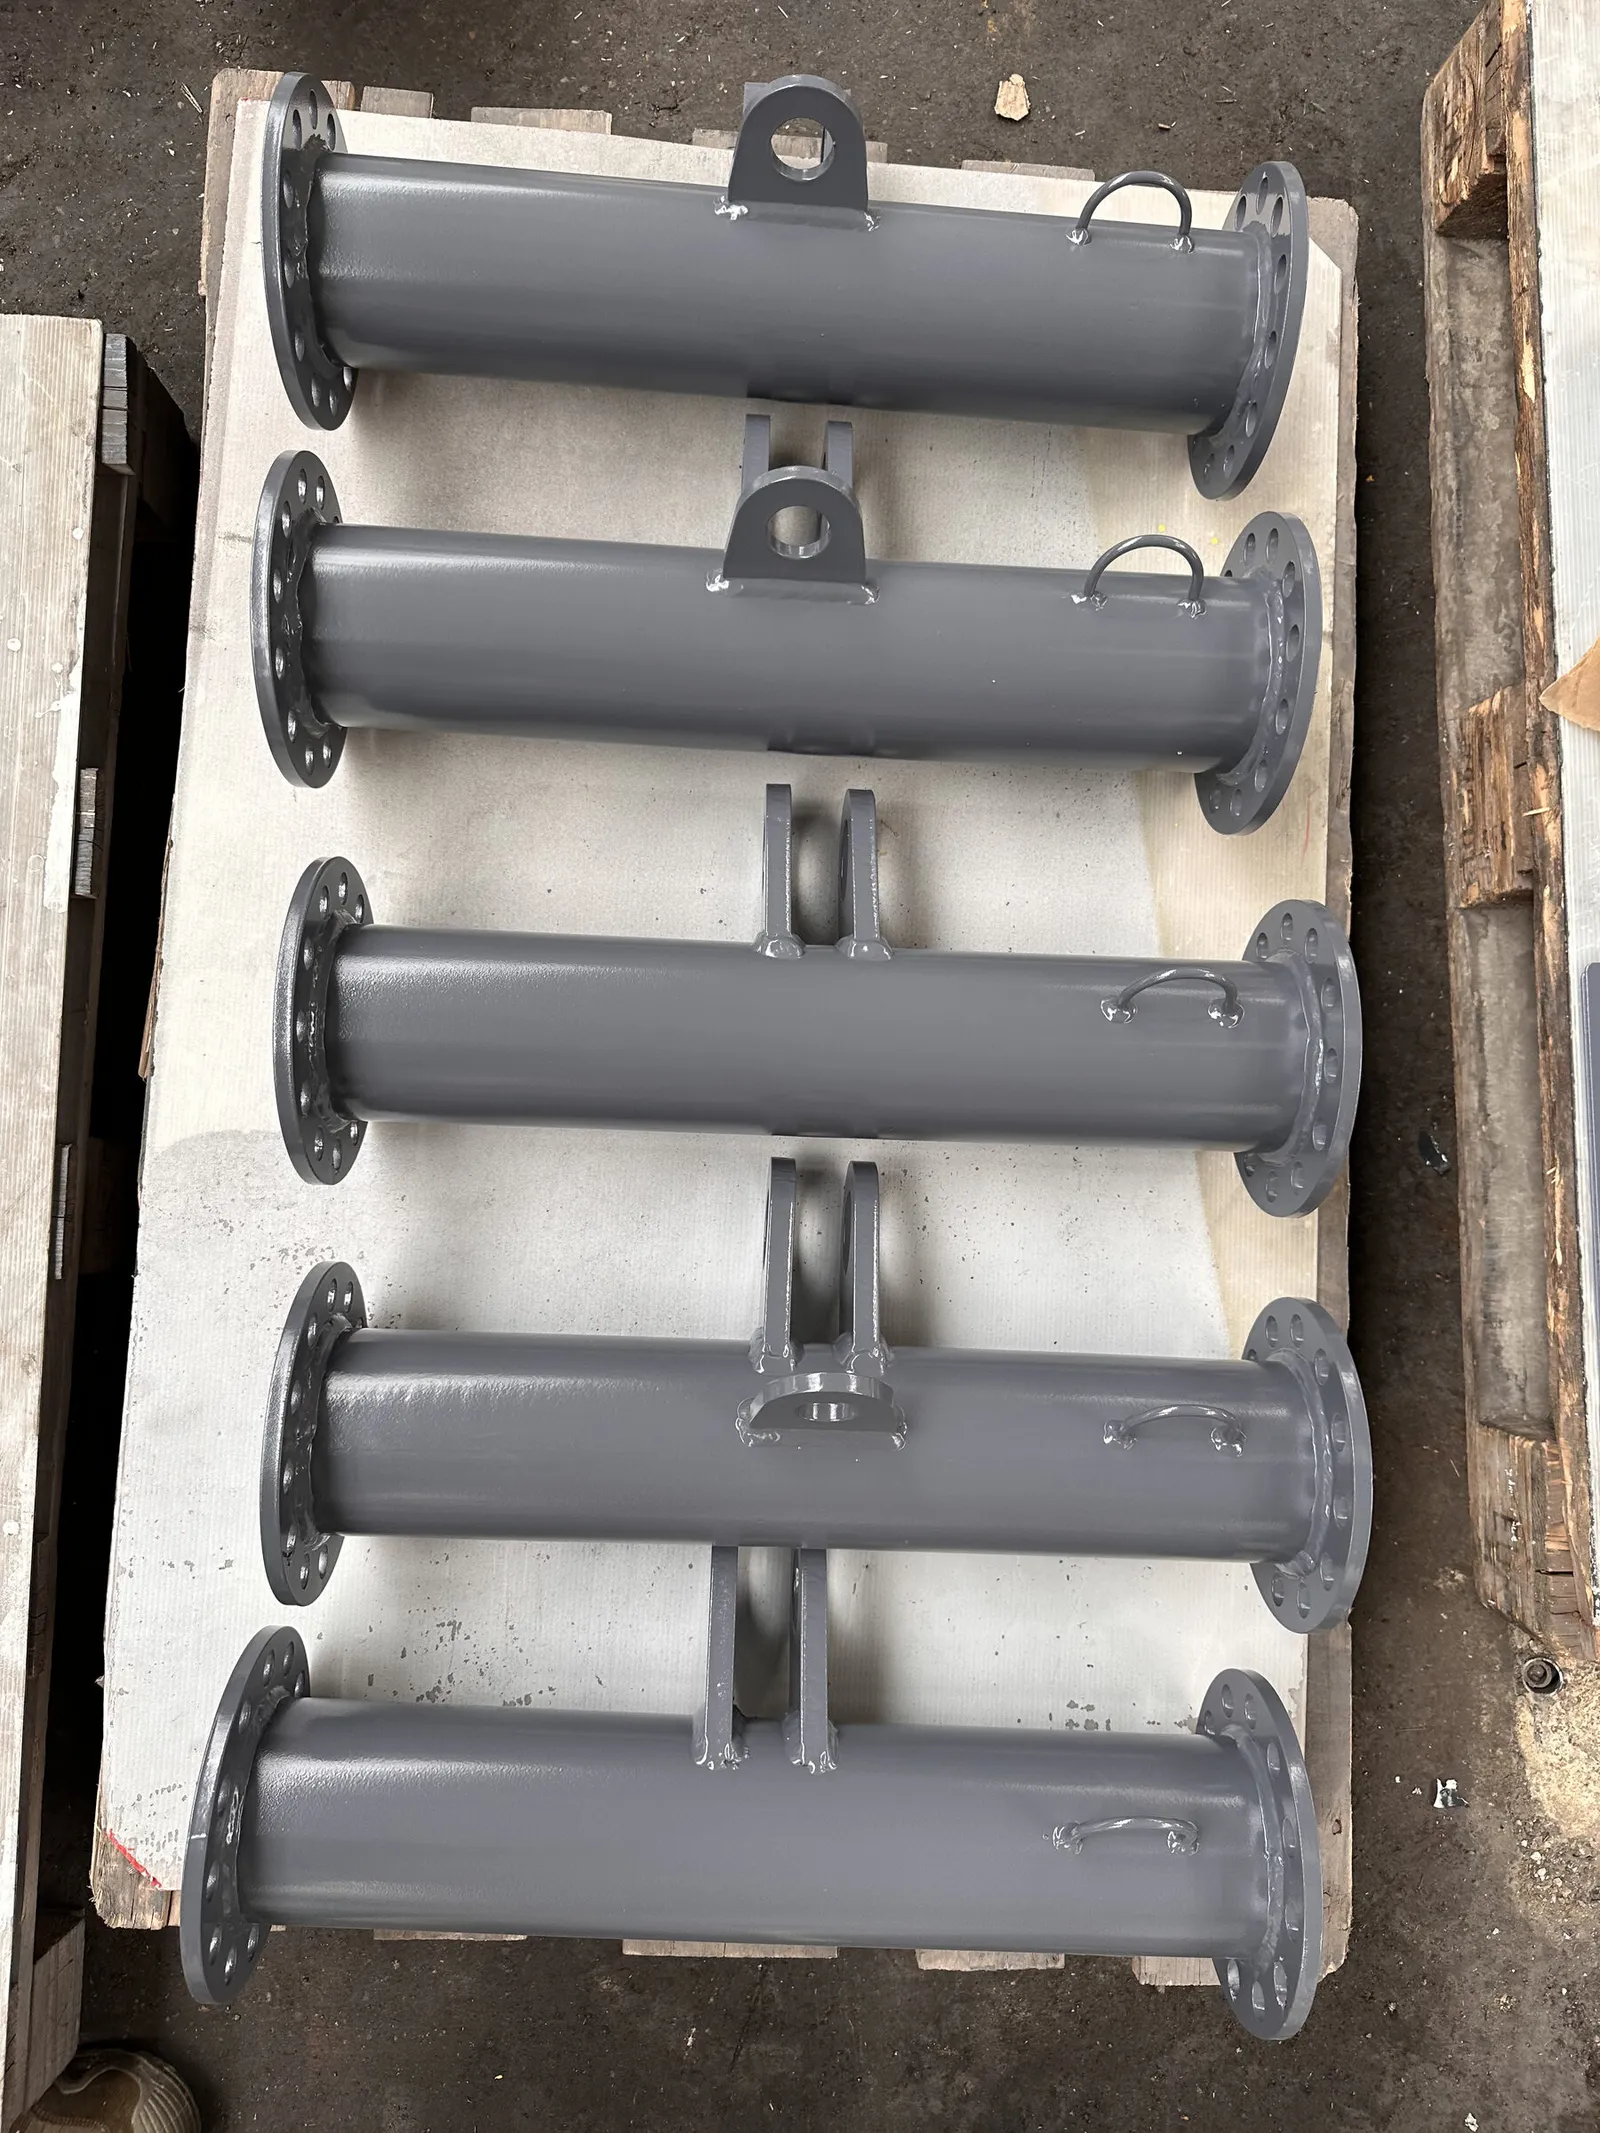
Fünf lackierte Rohrbaugruppen mit Endflanschen auf einer Palette 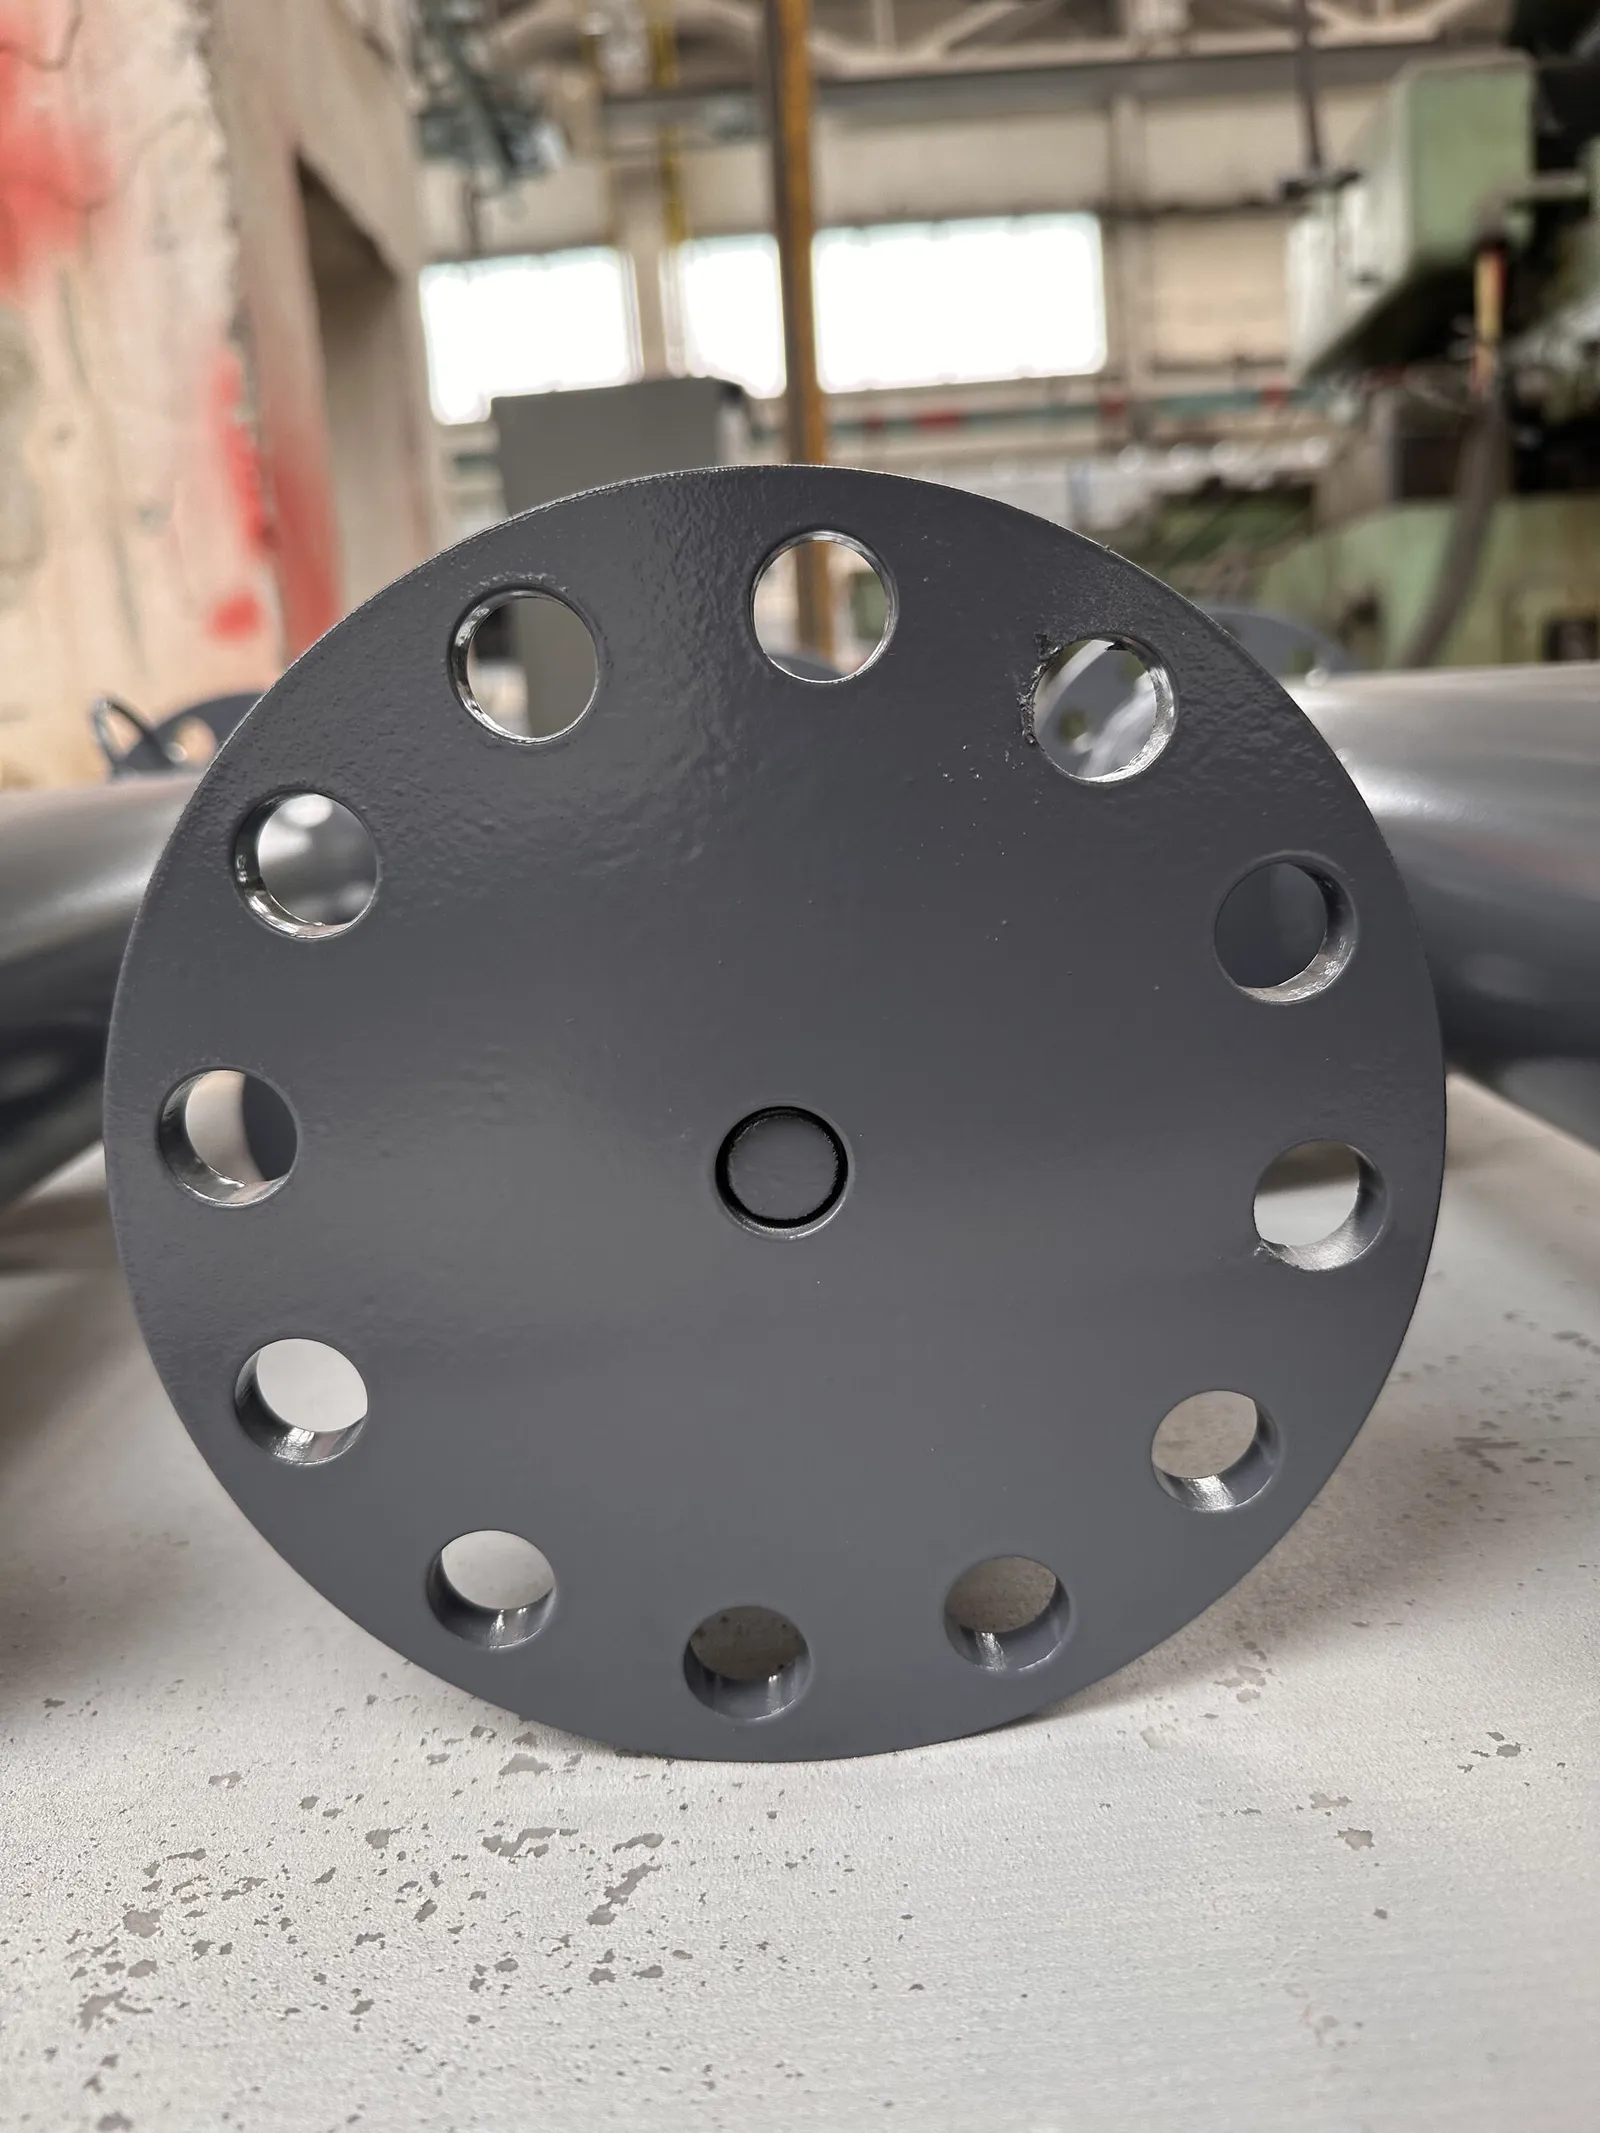
Dunkelgraue runde Flanschplatte mit Bohrungen 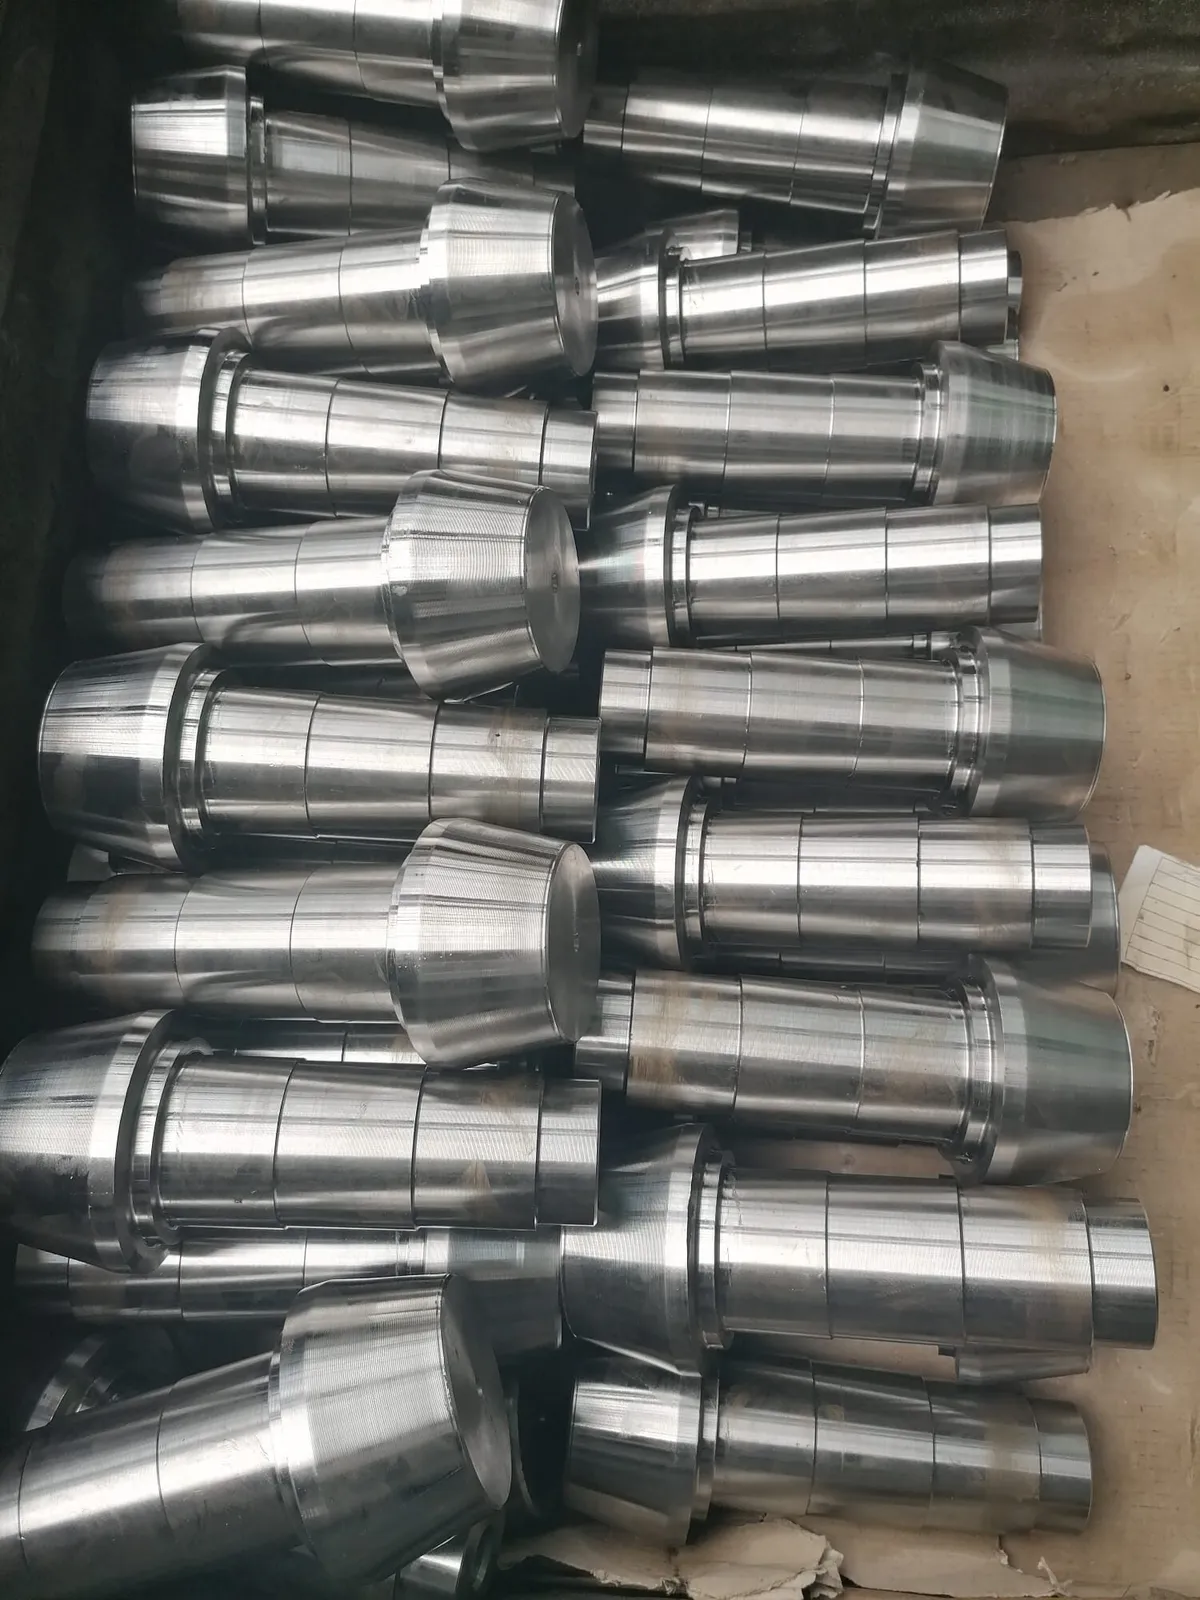
Gestell mit bearbeiteten Stahlwellen 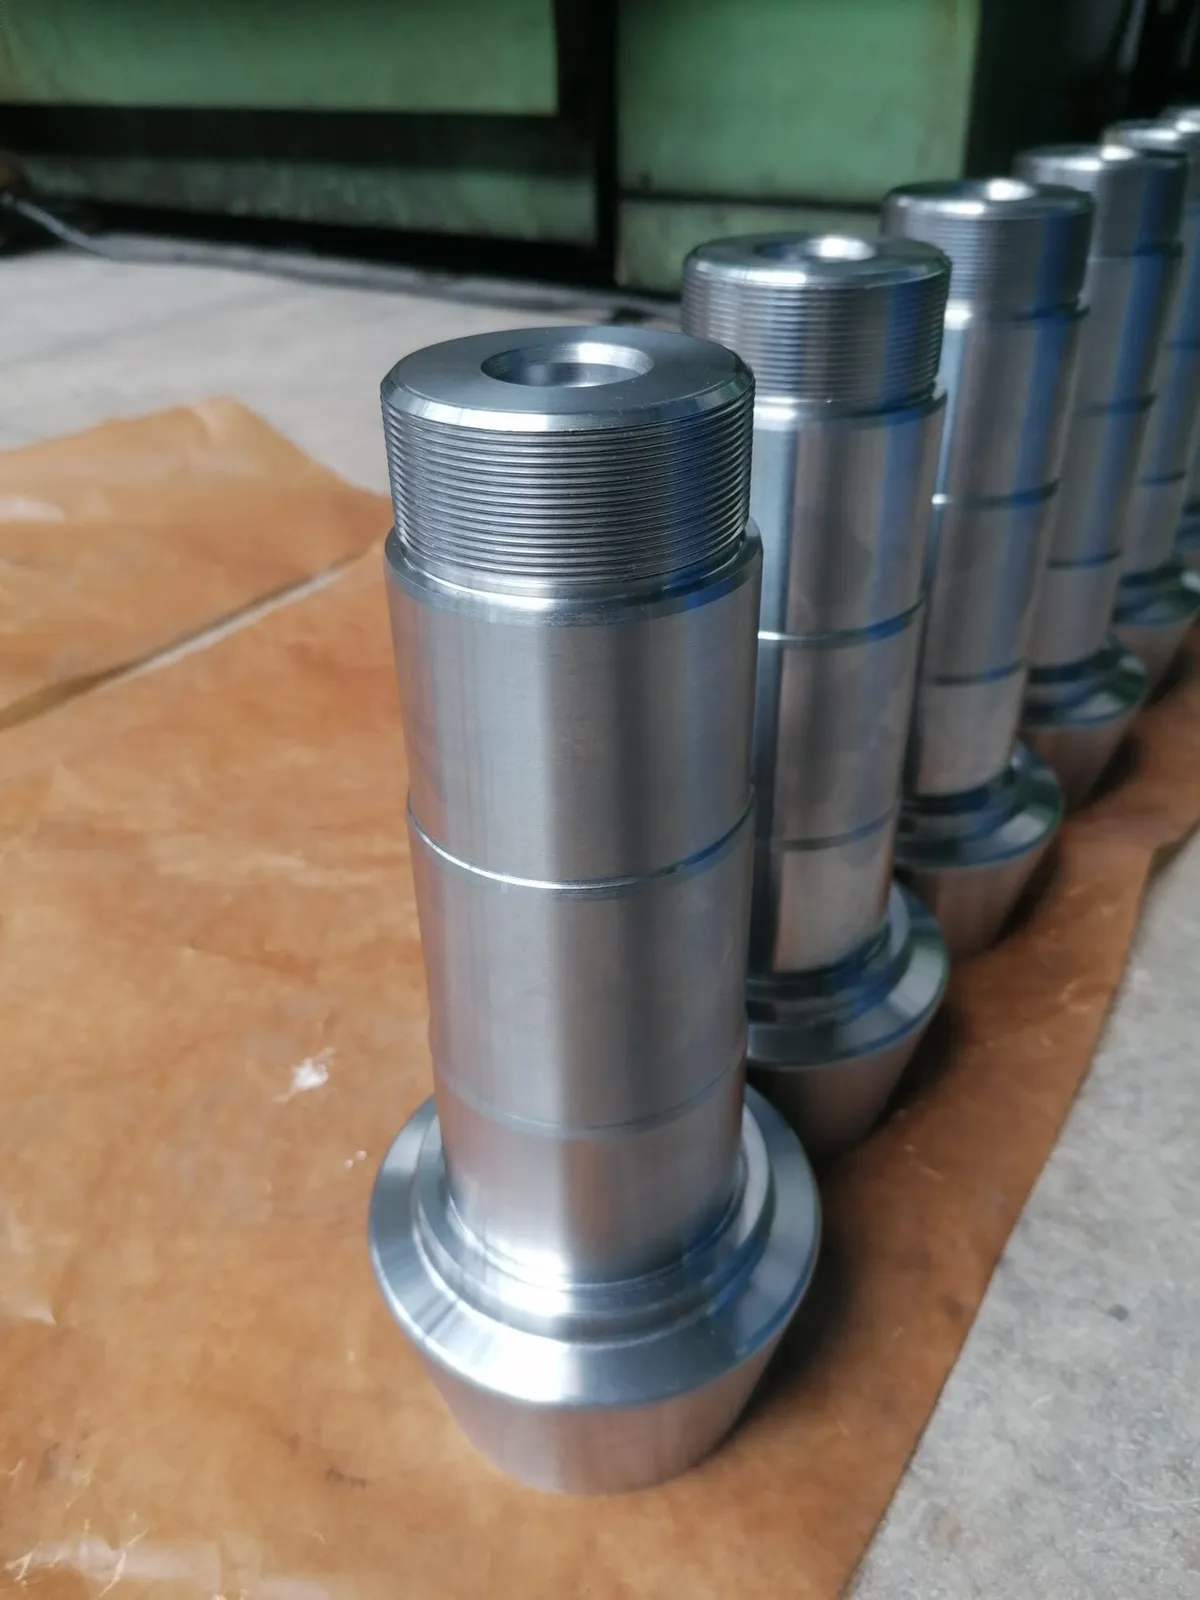
Gedrehte Wellen mit größerem Durchmesser, Nahaufnahme 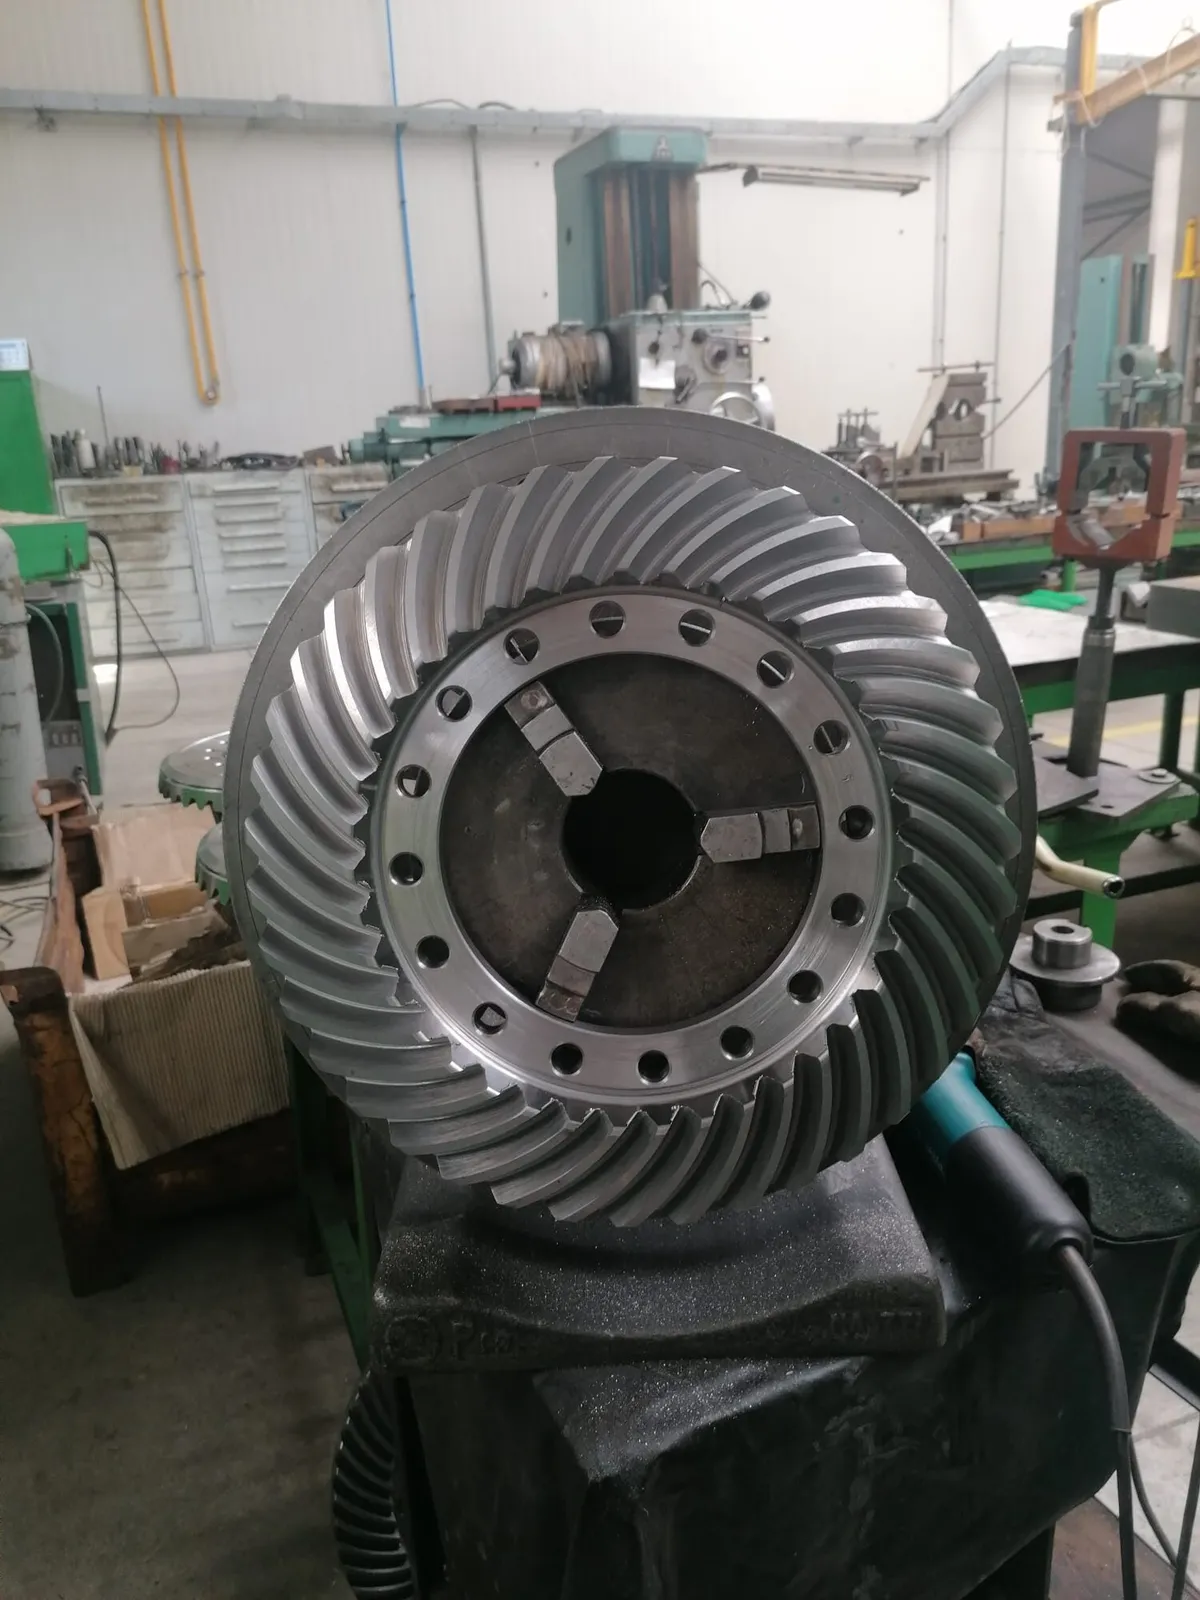
Spiralkegelrad nach dem Verzahnen 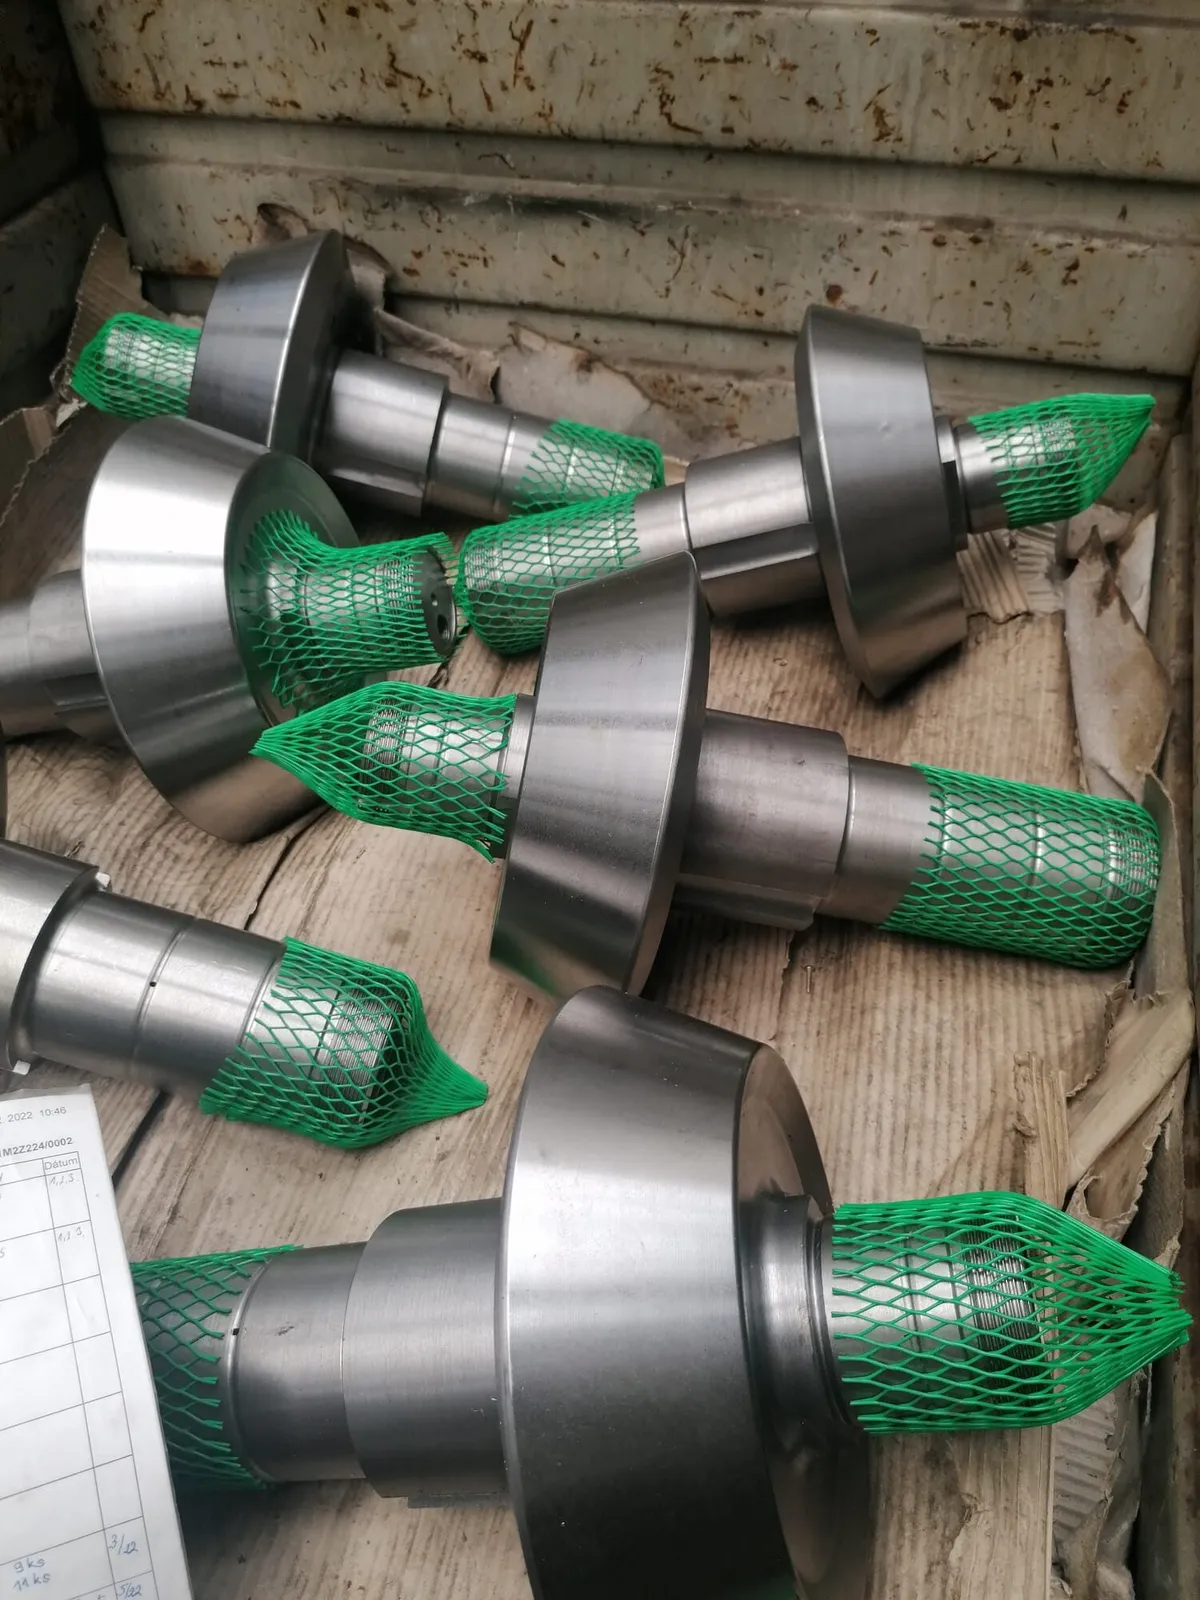
Gedrehte Wellen mit Schutznetzen an den Enden
Schweißvorrichtungen und Spannmittel
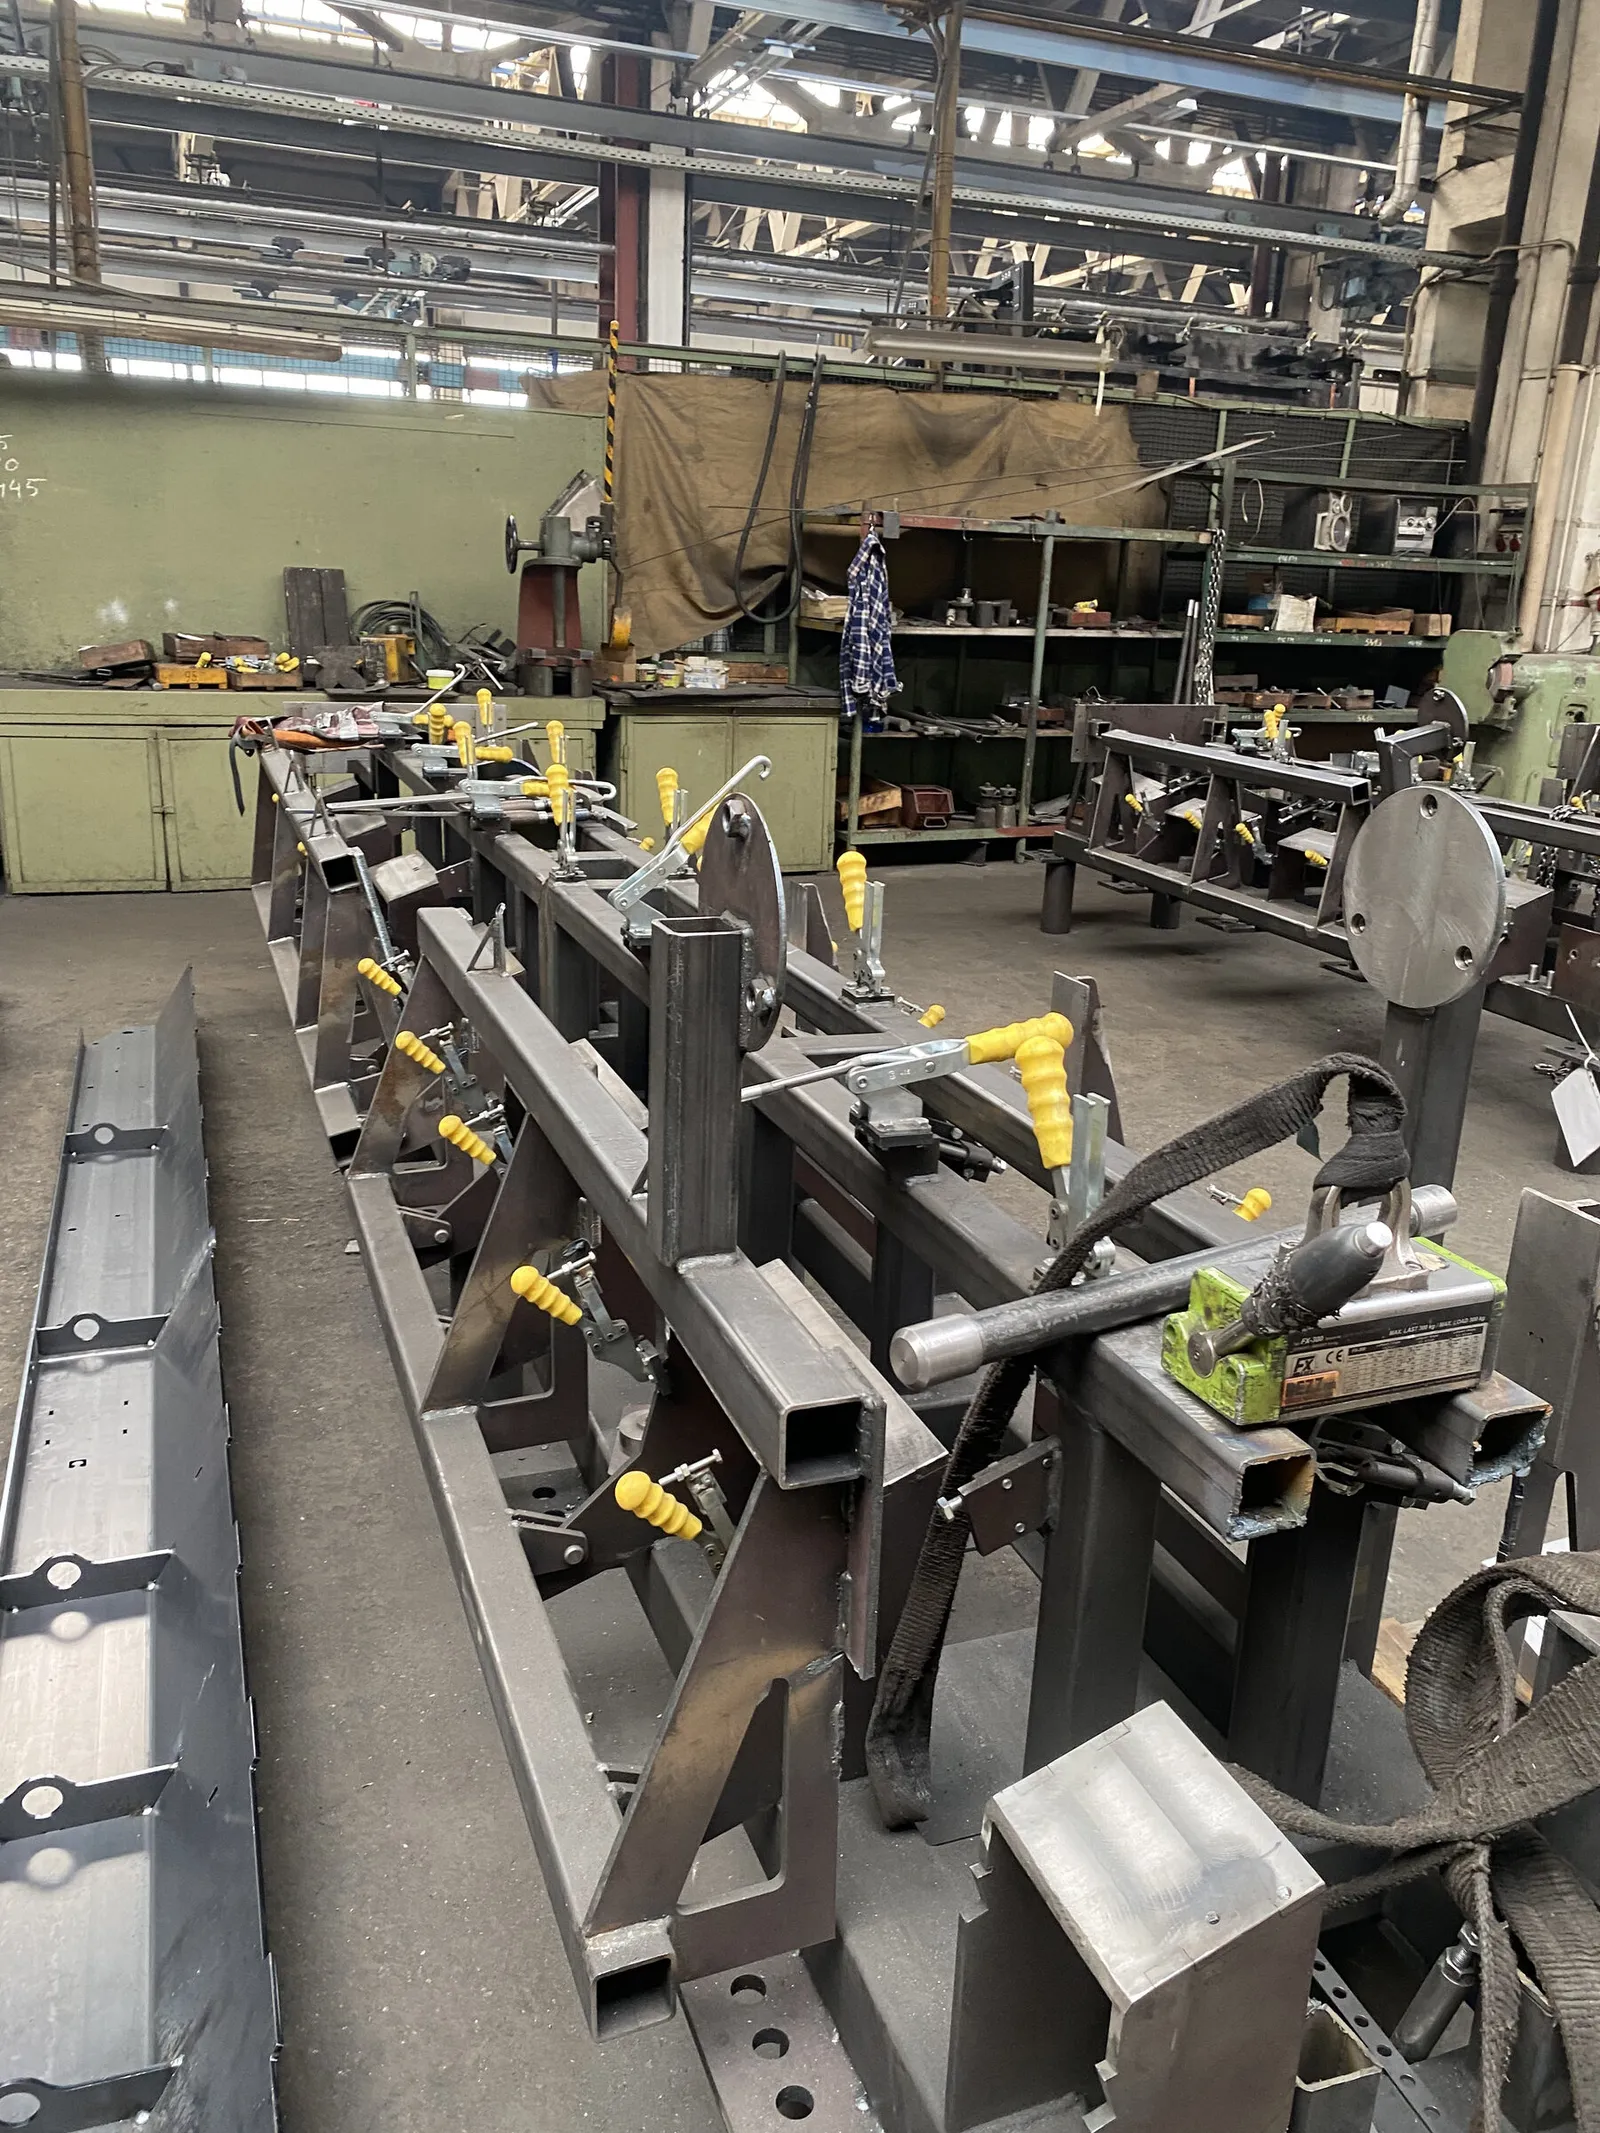
Langer Rahmen in einer Schweißvorrichtung eingespannt 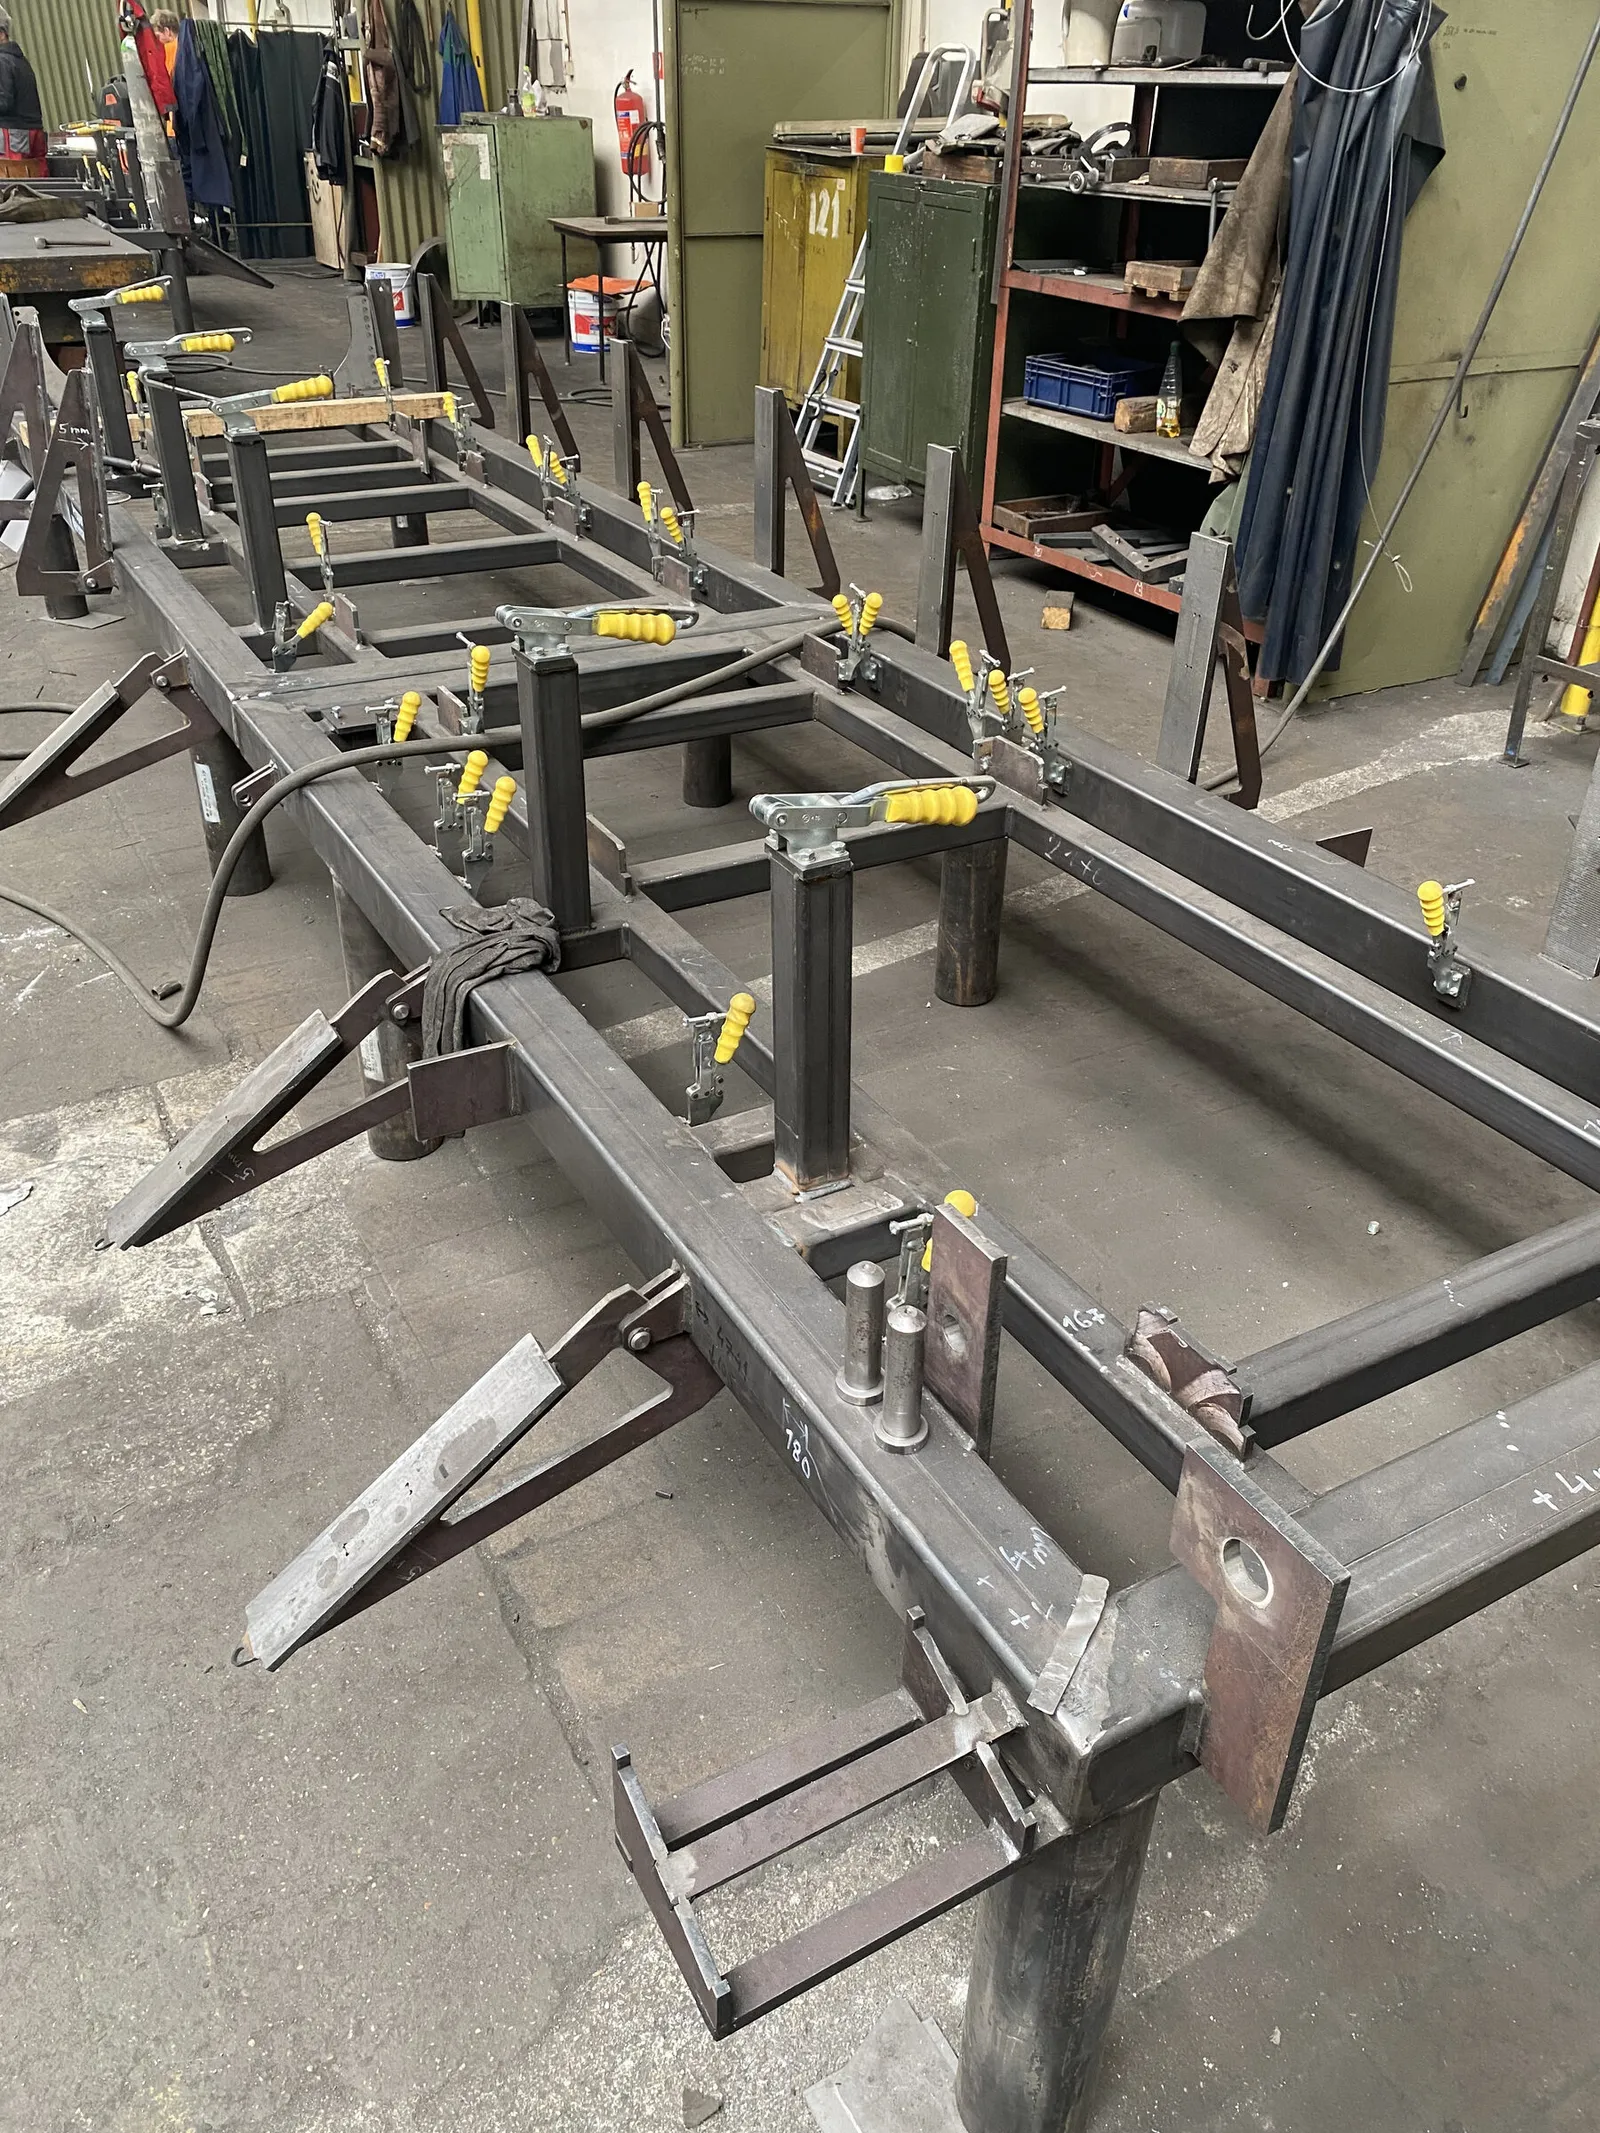
Rahmen in der Schweißvorrichtung, Blick vom Ende 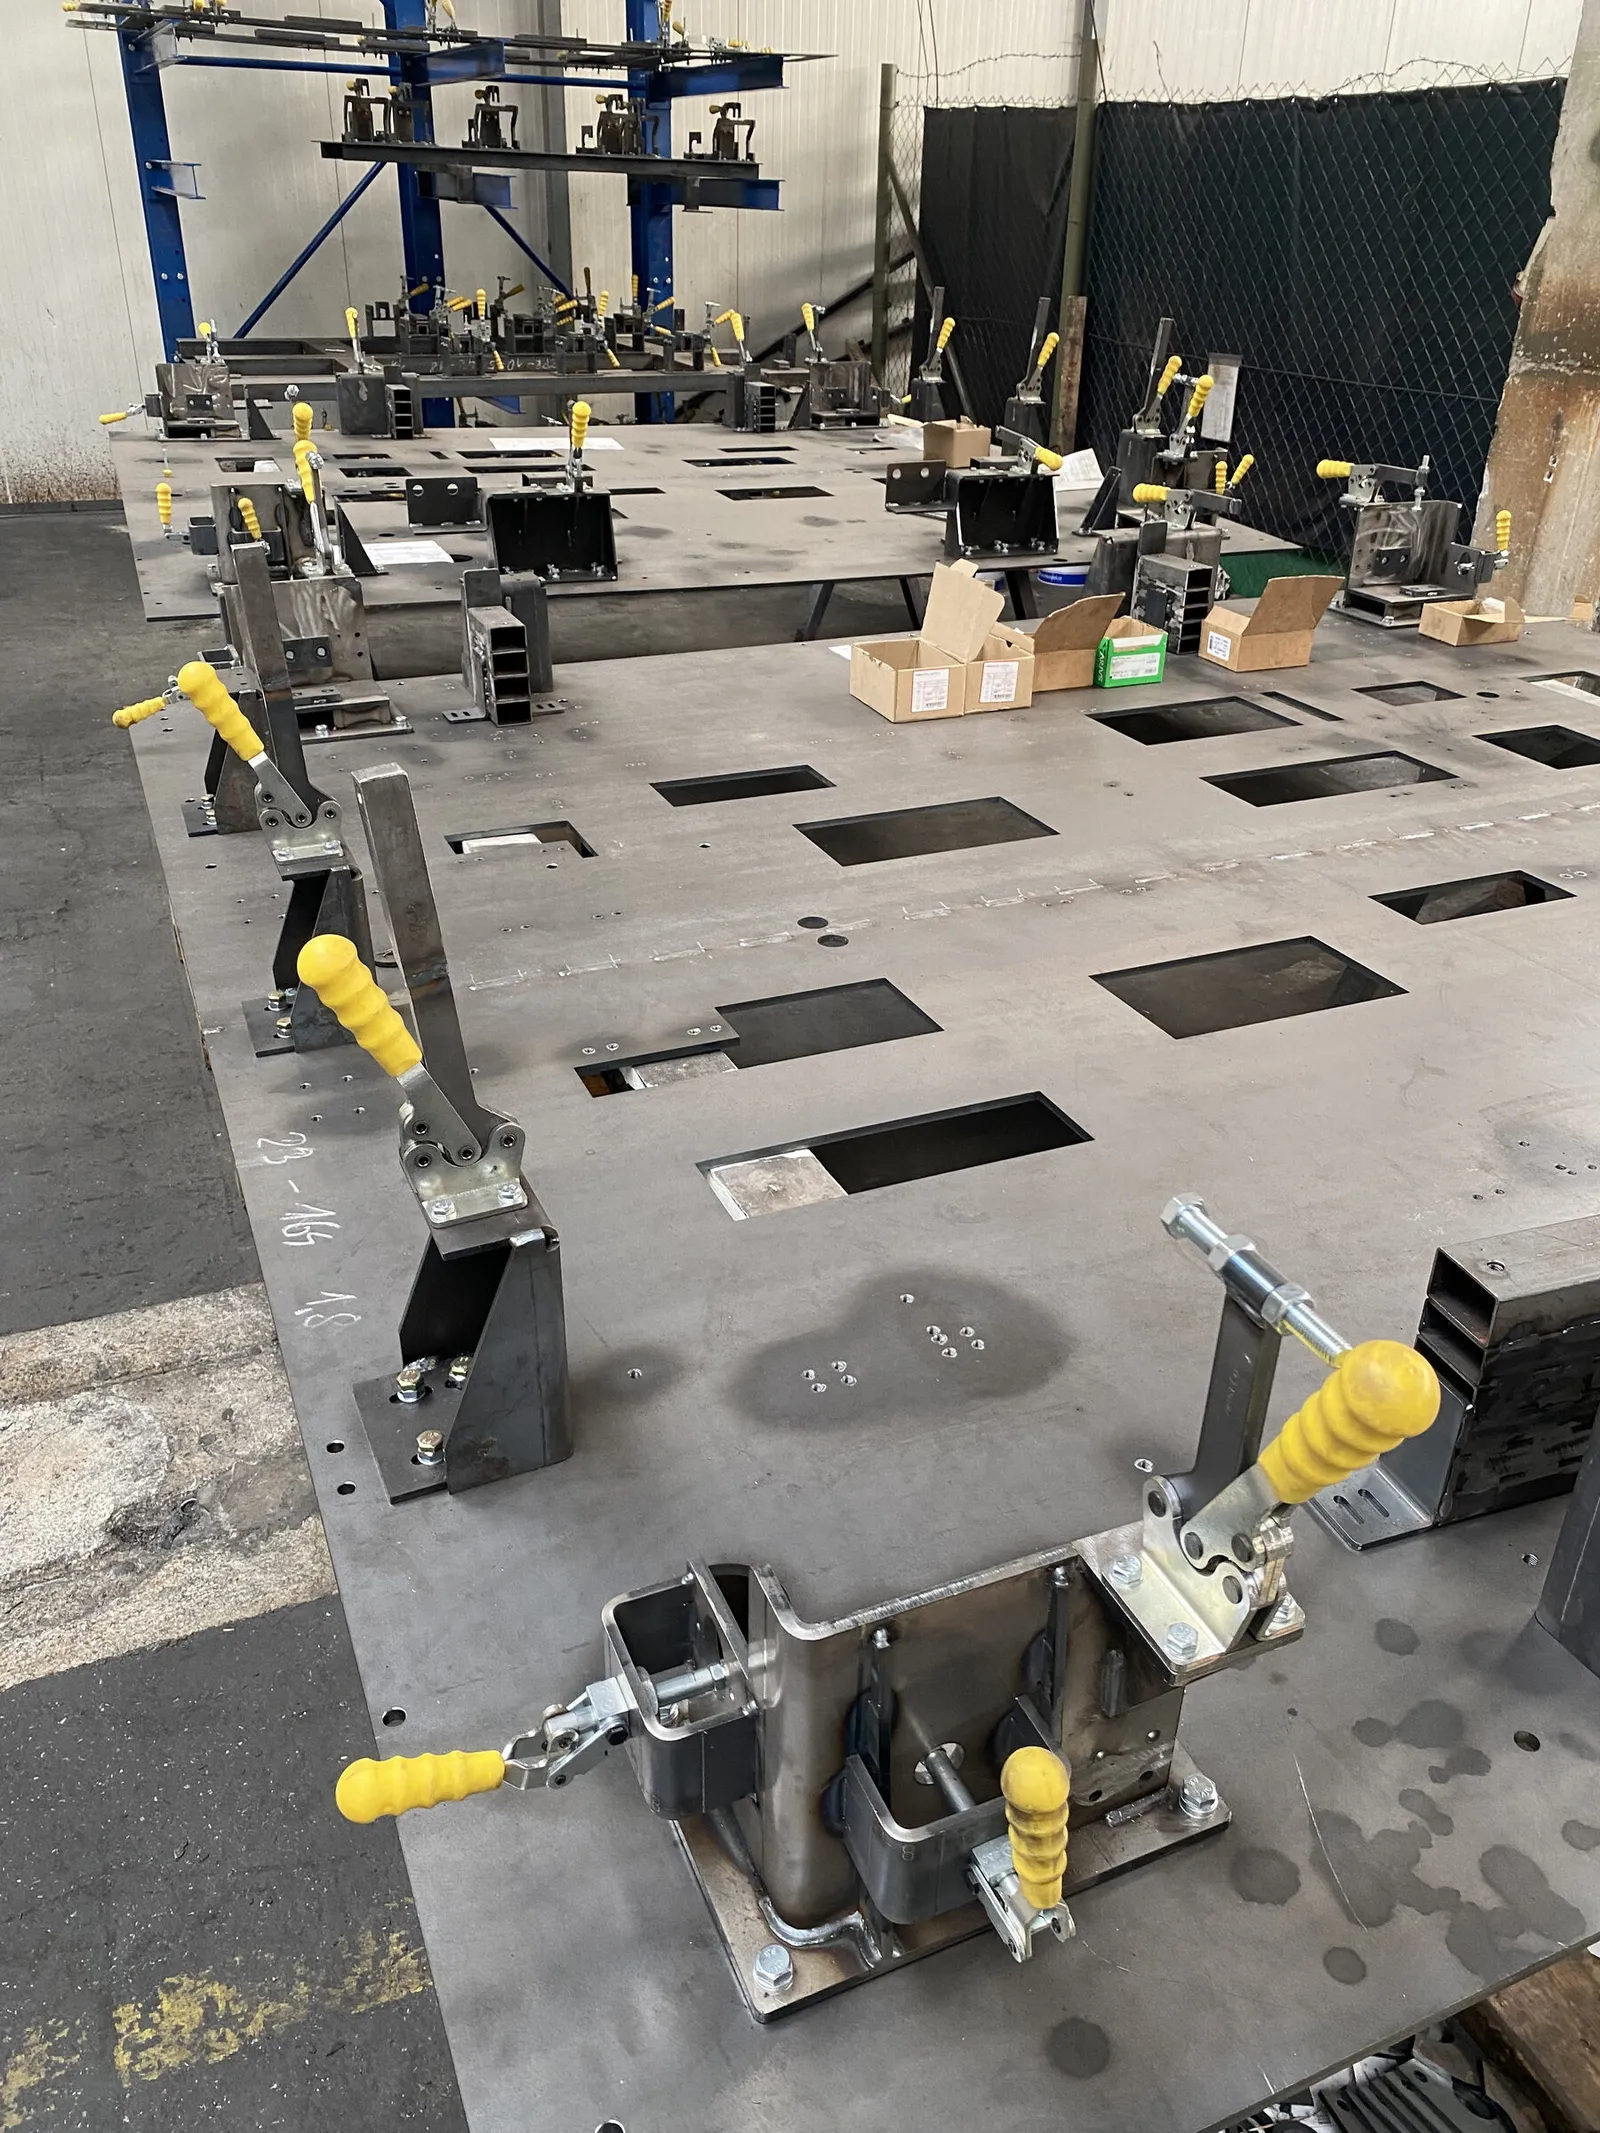
Gelochter Vorrichtungstisch mit Spannern mit gelben Griffen 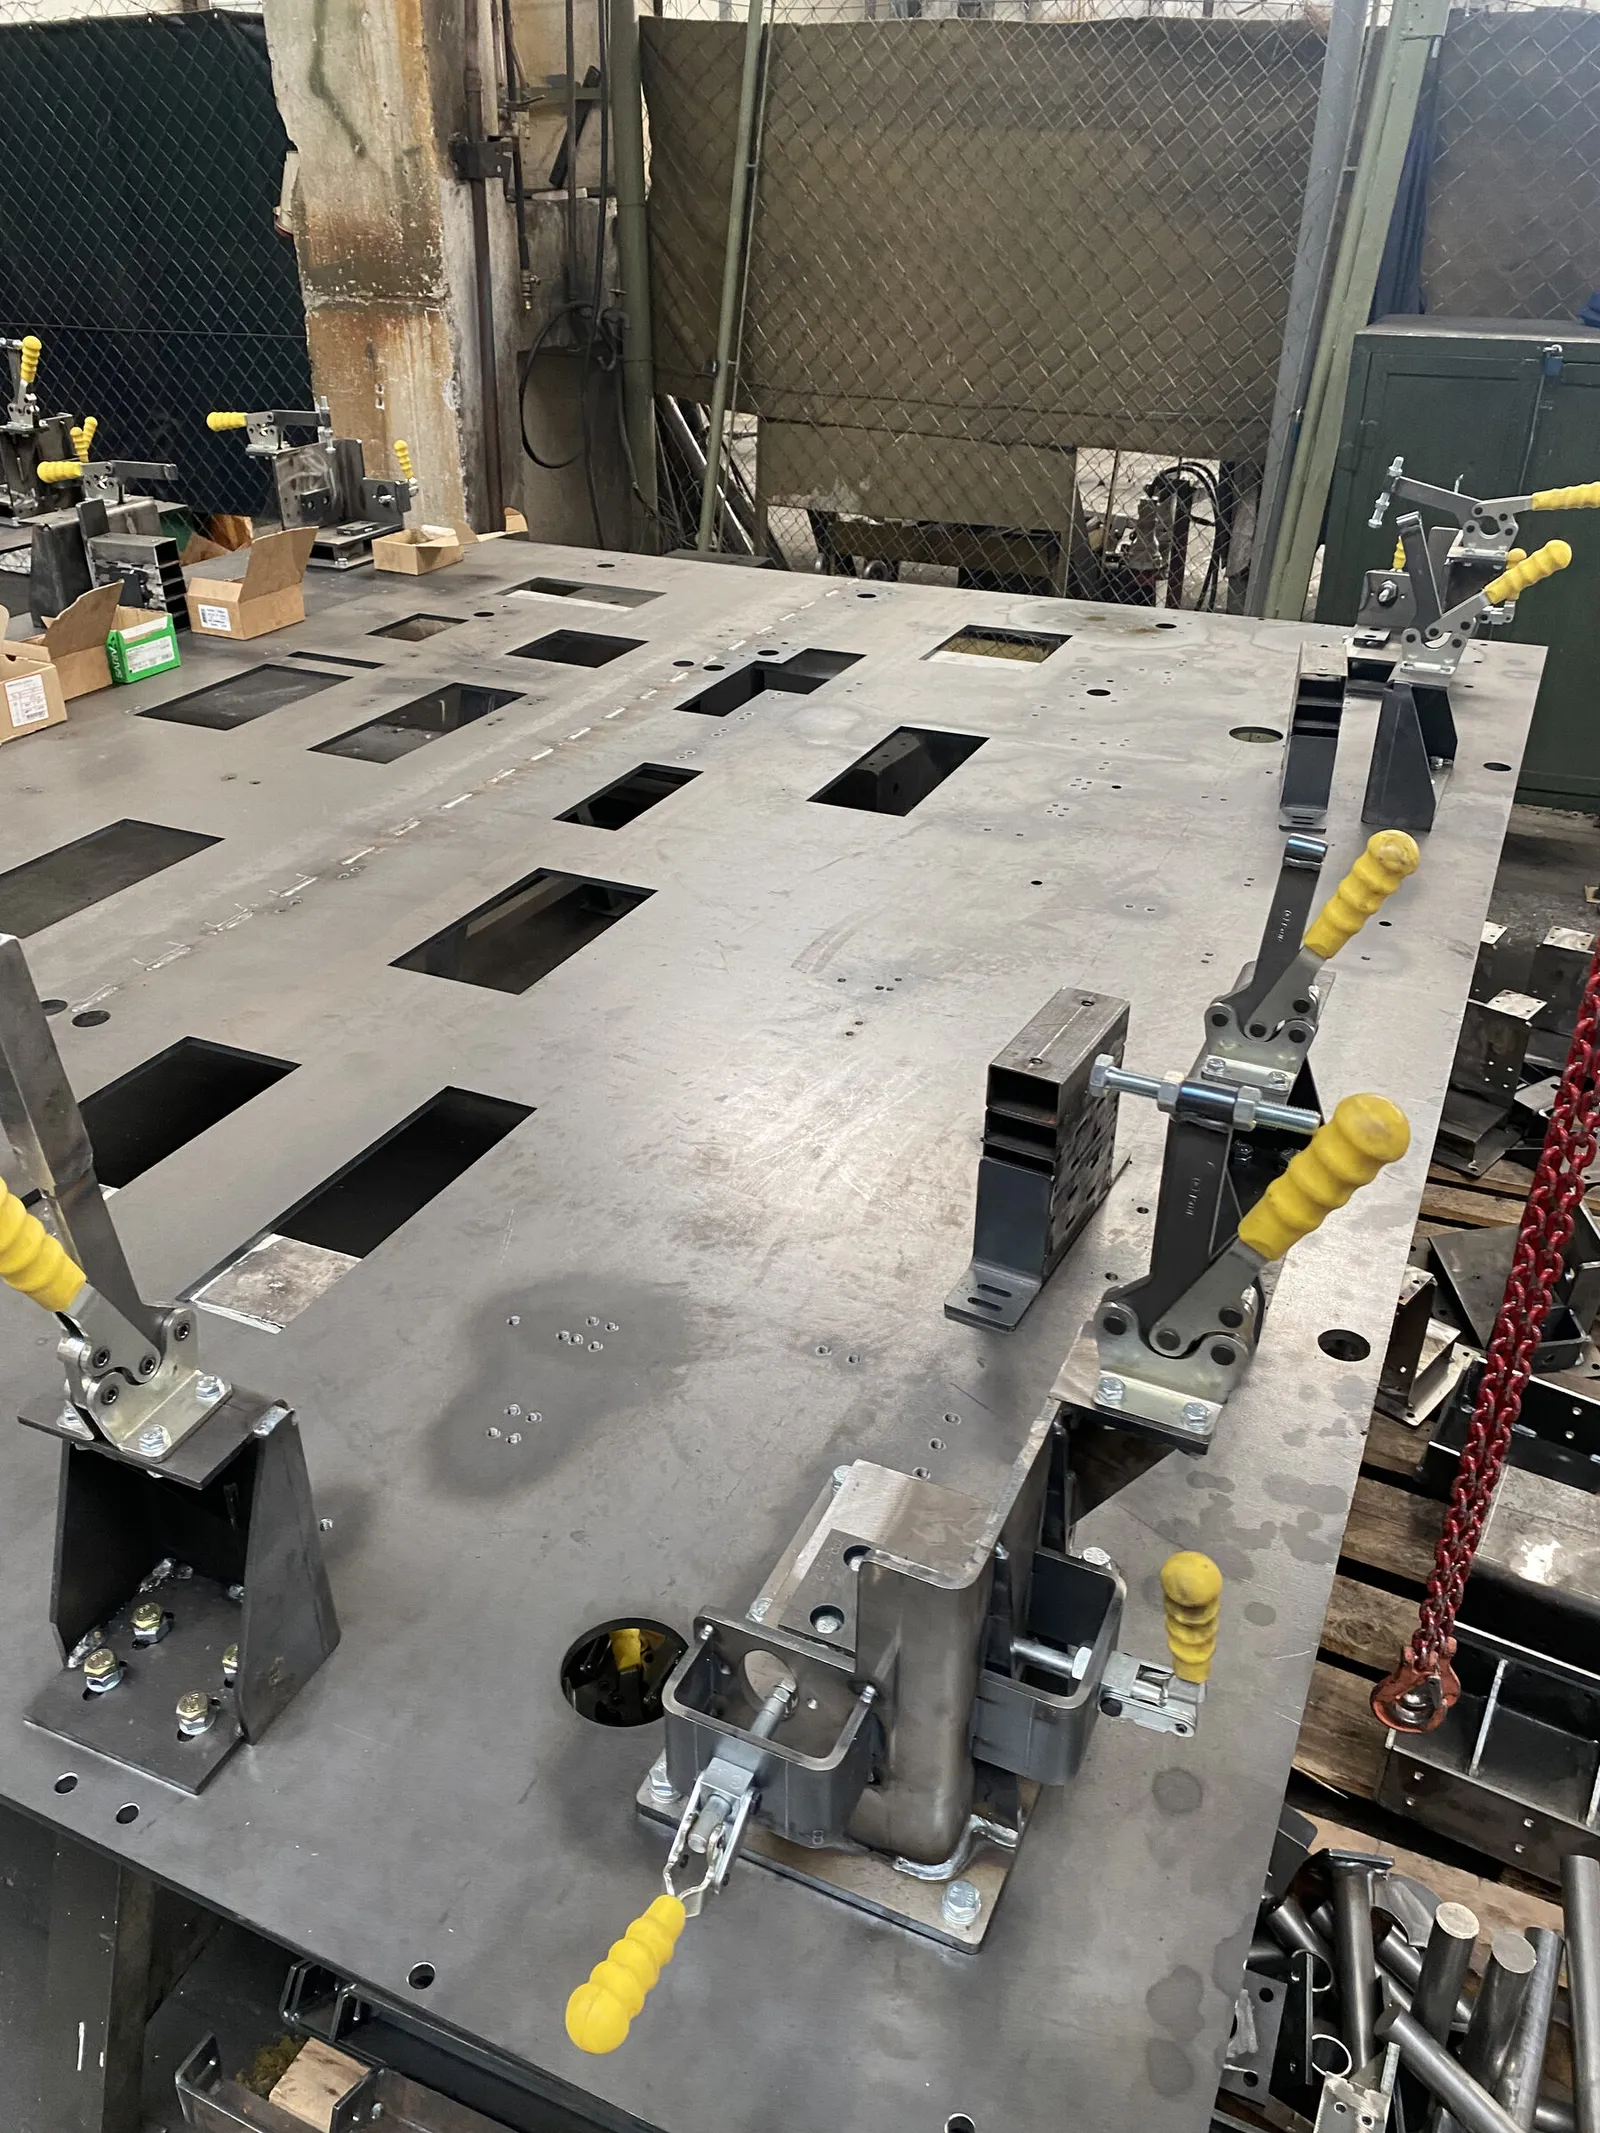
Vorrichtungstisch mit Anschlägen und Spannelementen 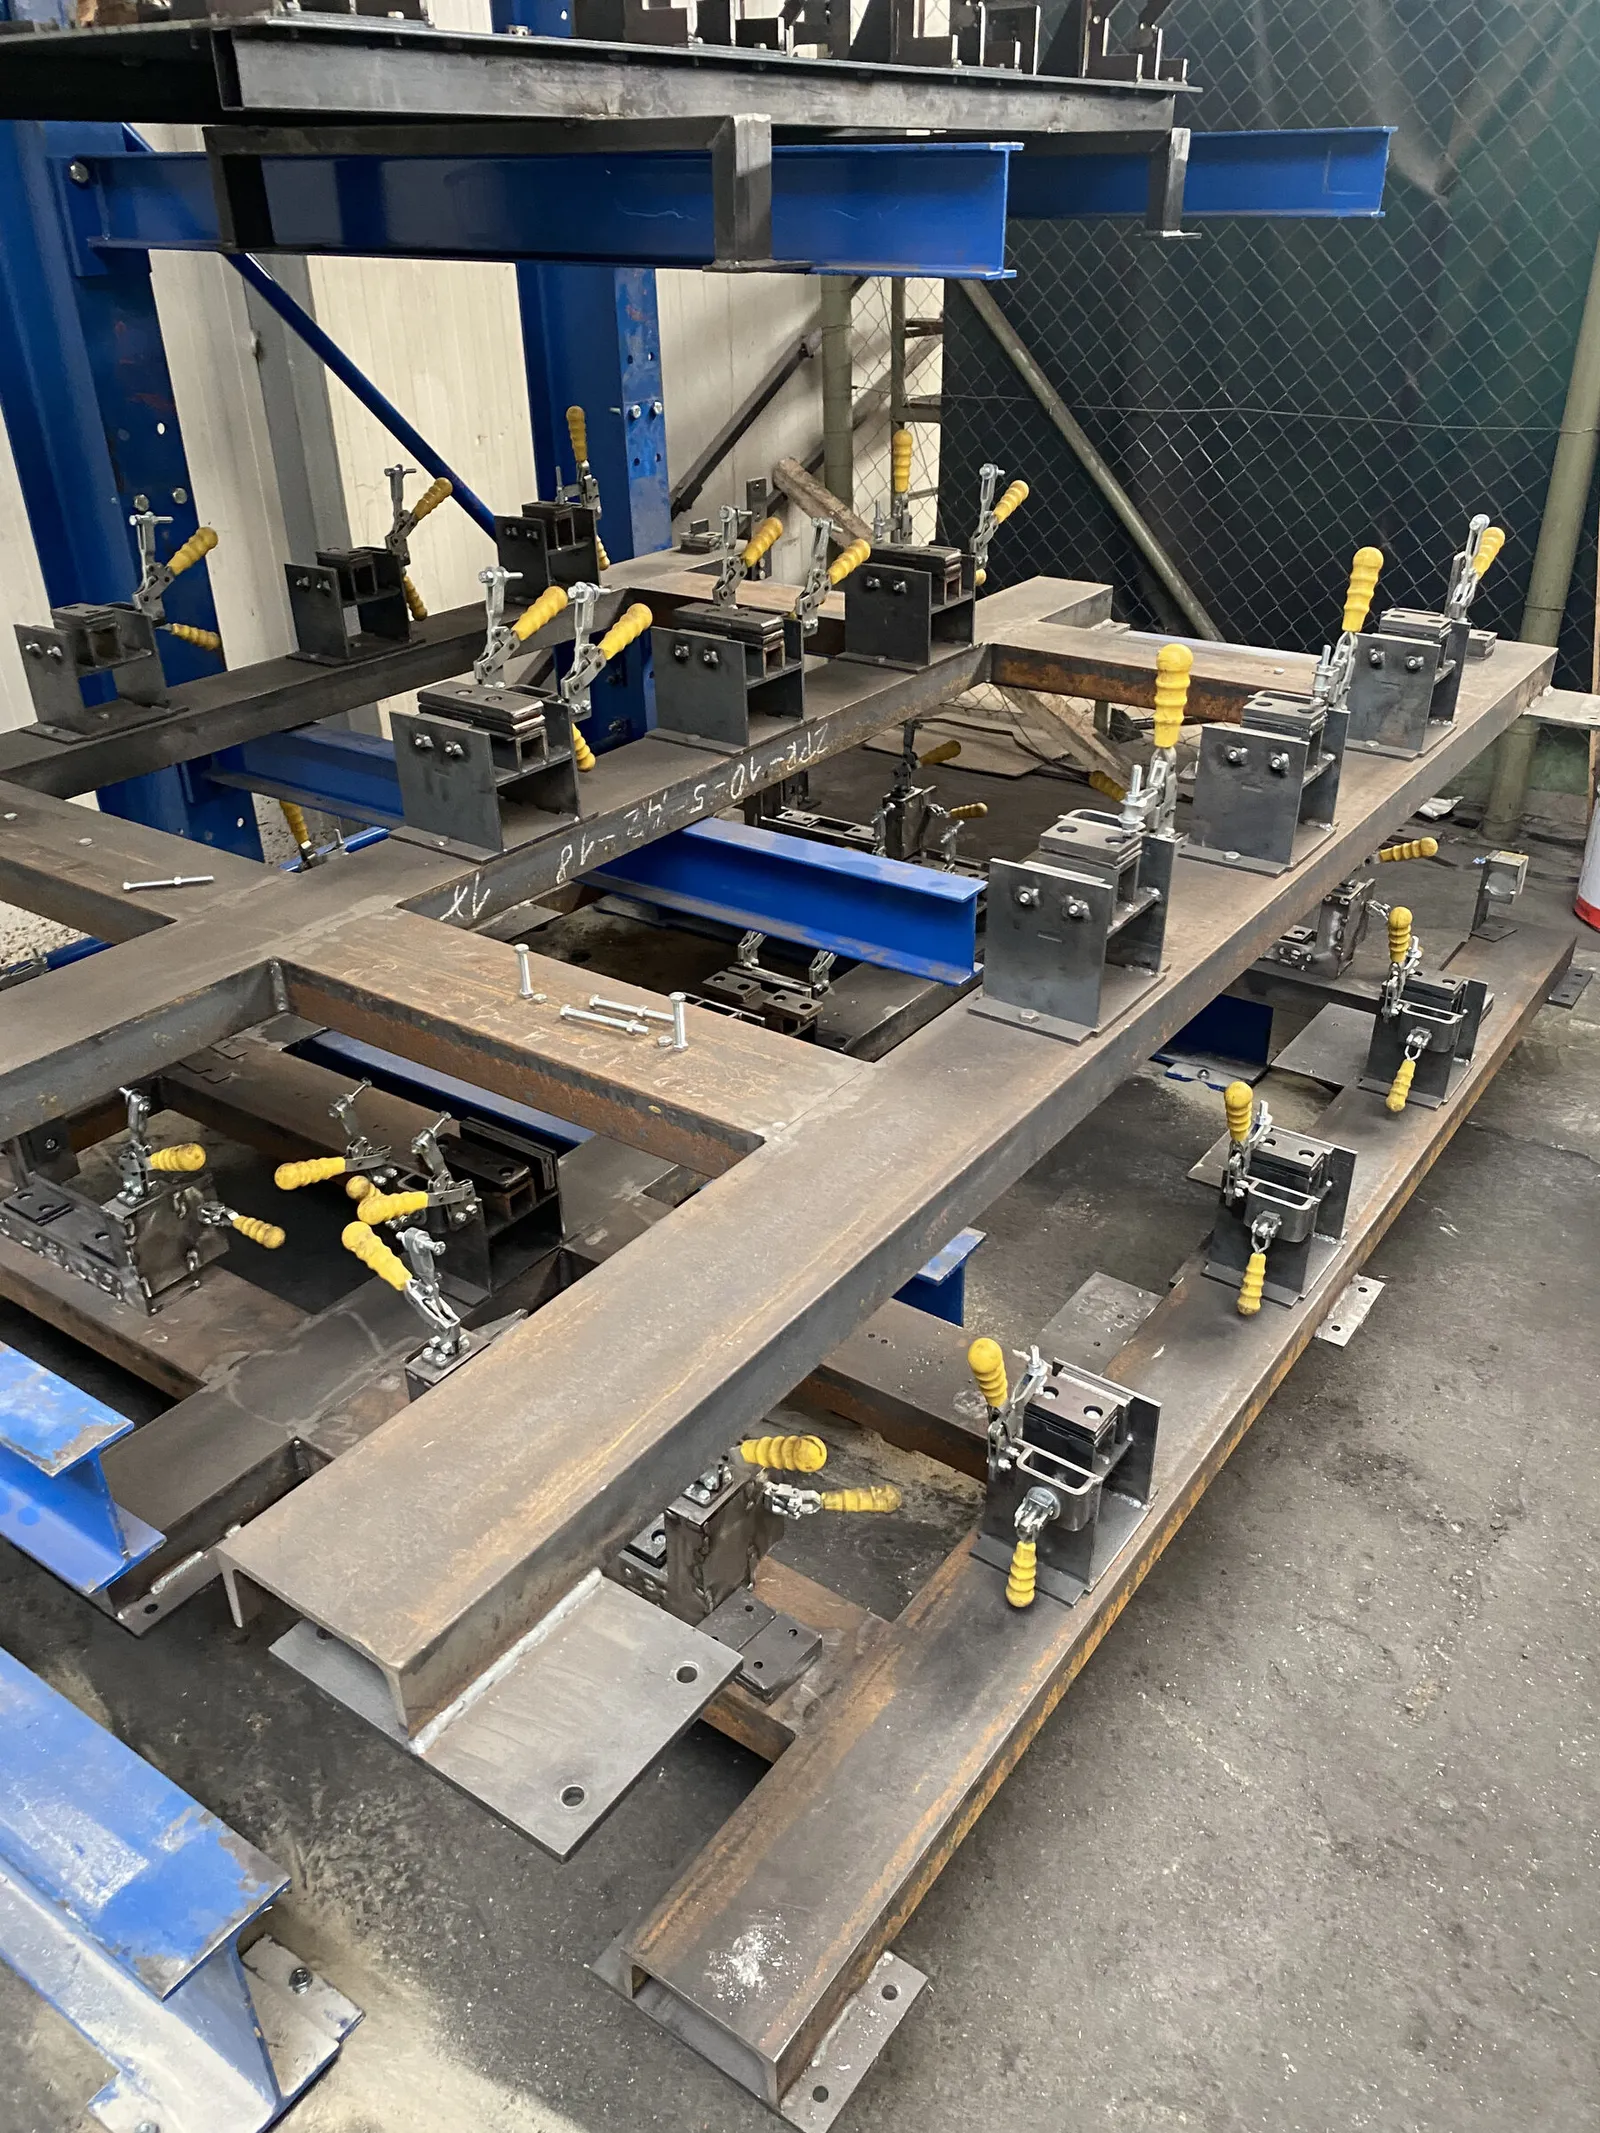
Vorrichtung auf blauen Ständern mit Spannern 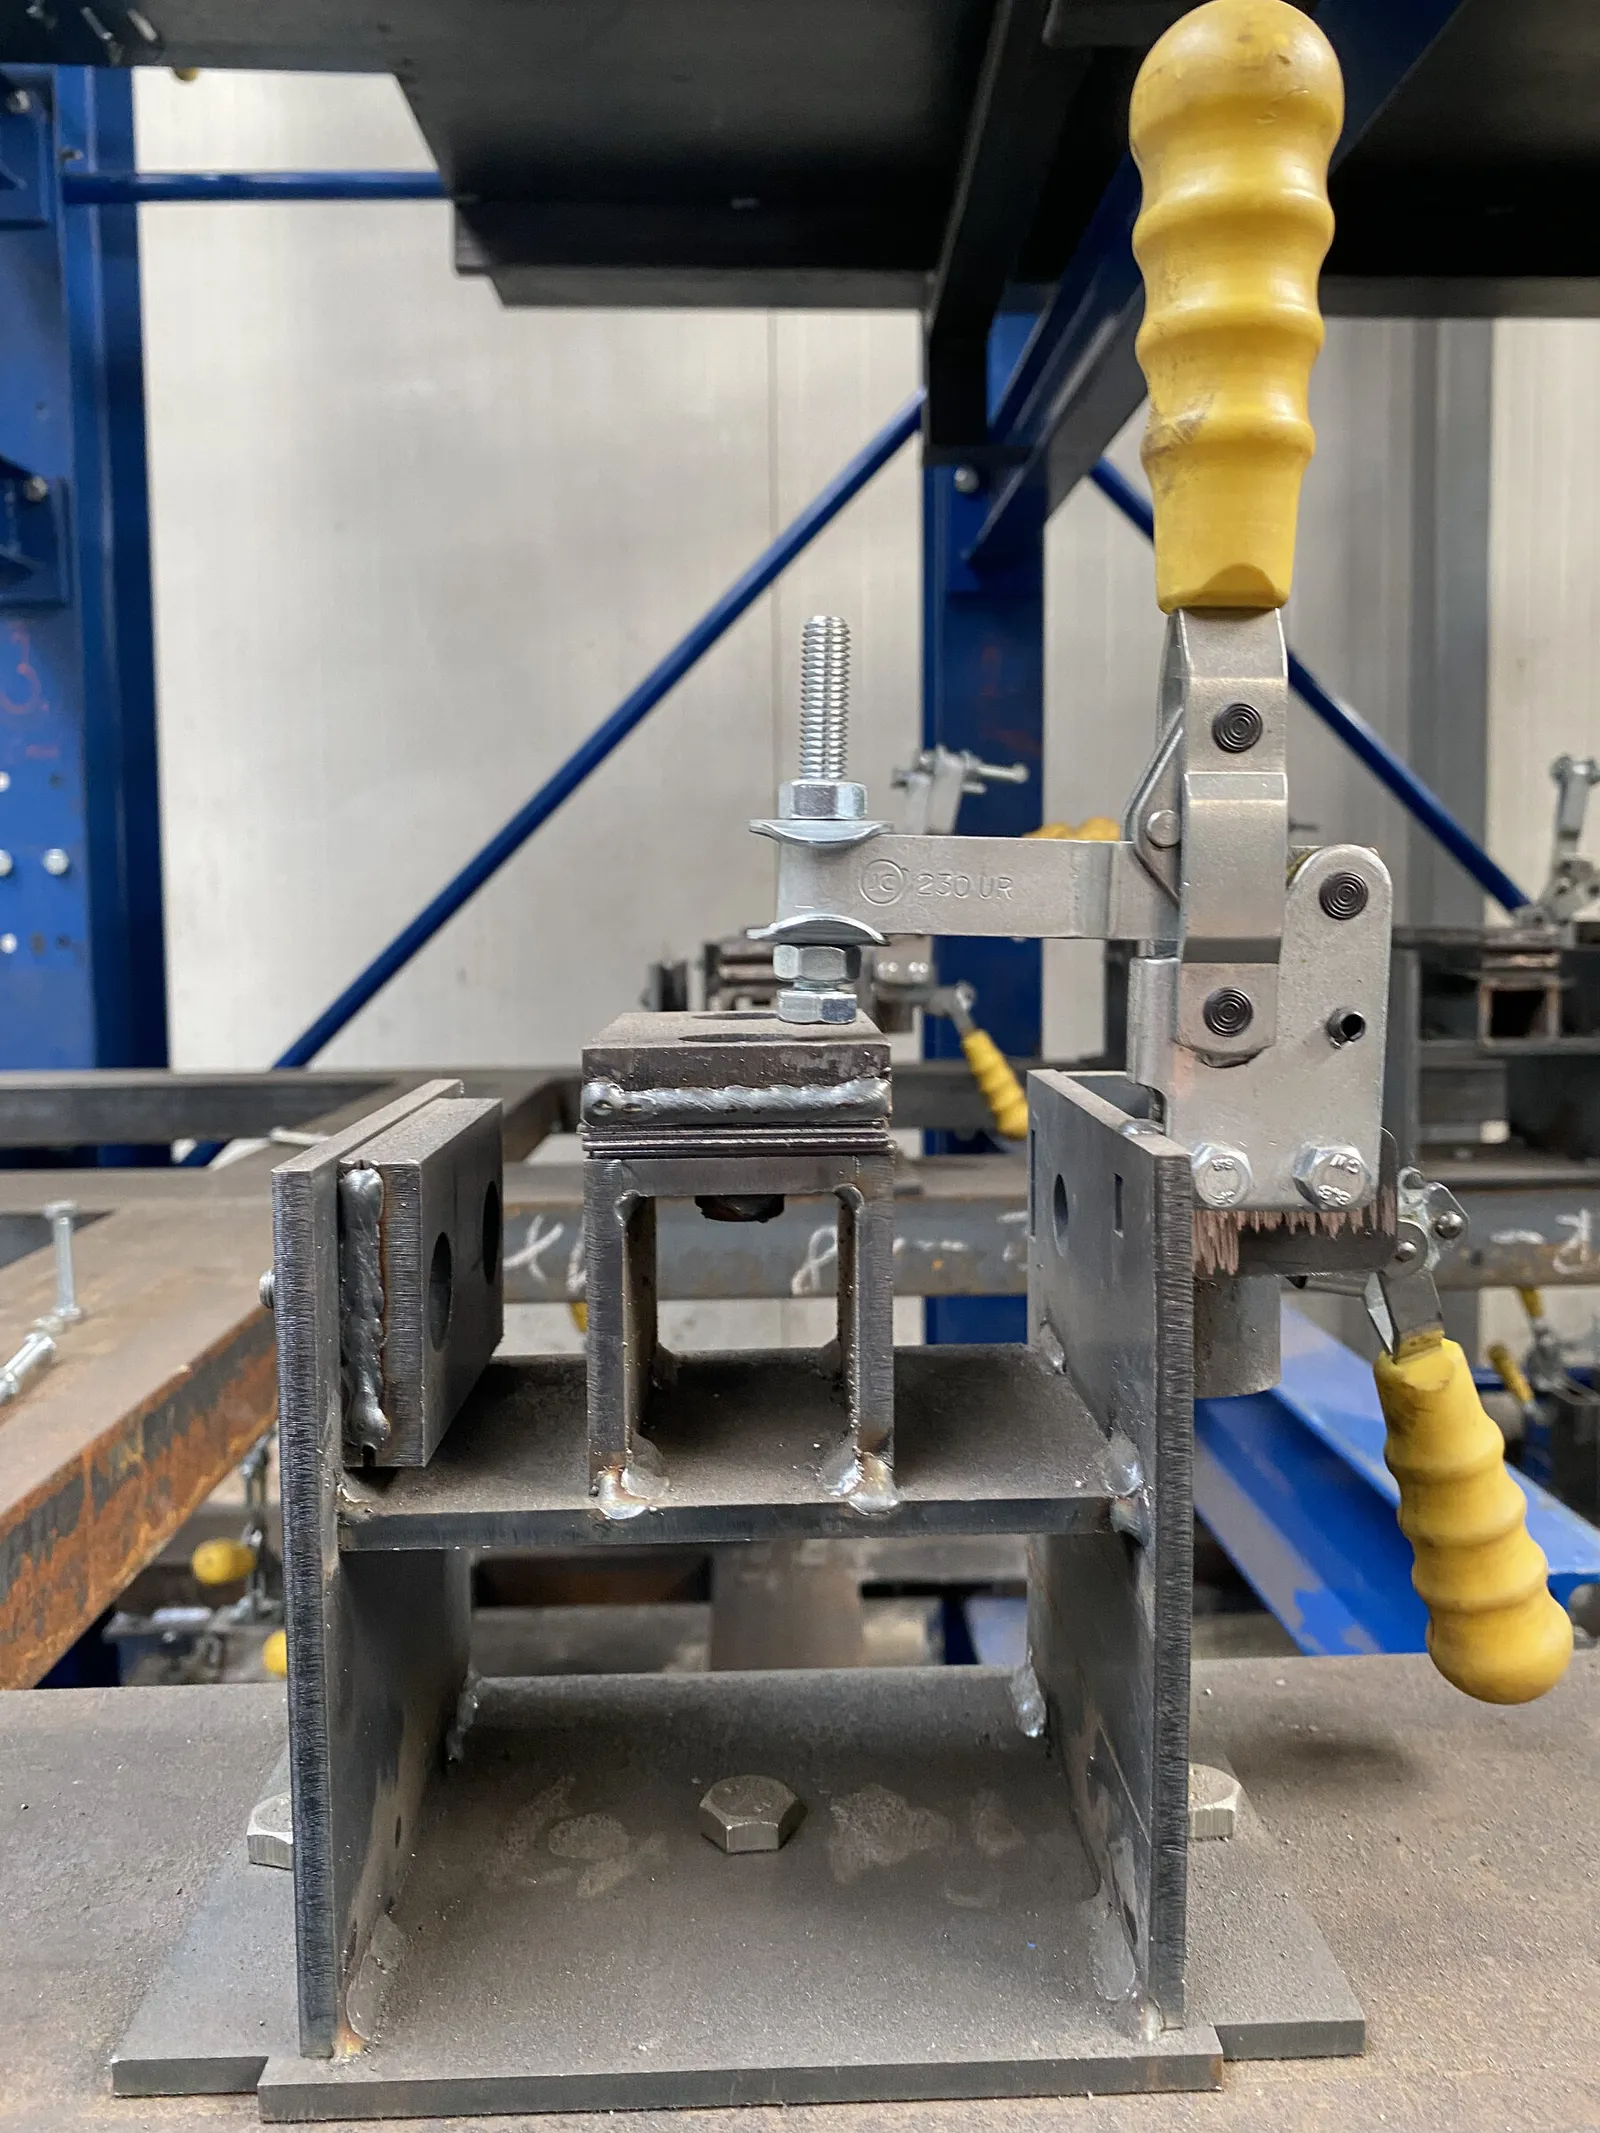
Kniehebelspanner an einer Vorrichtung, Nahaufnahme
Maschinengestelle
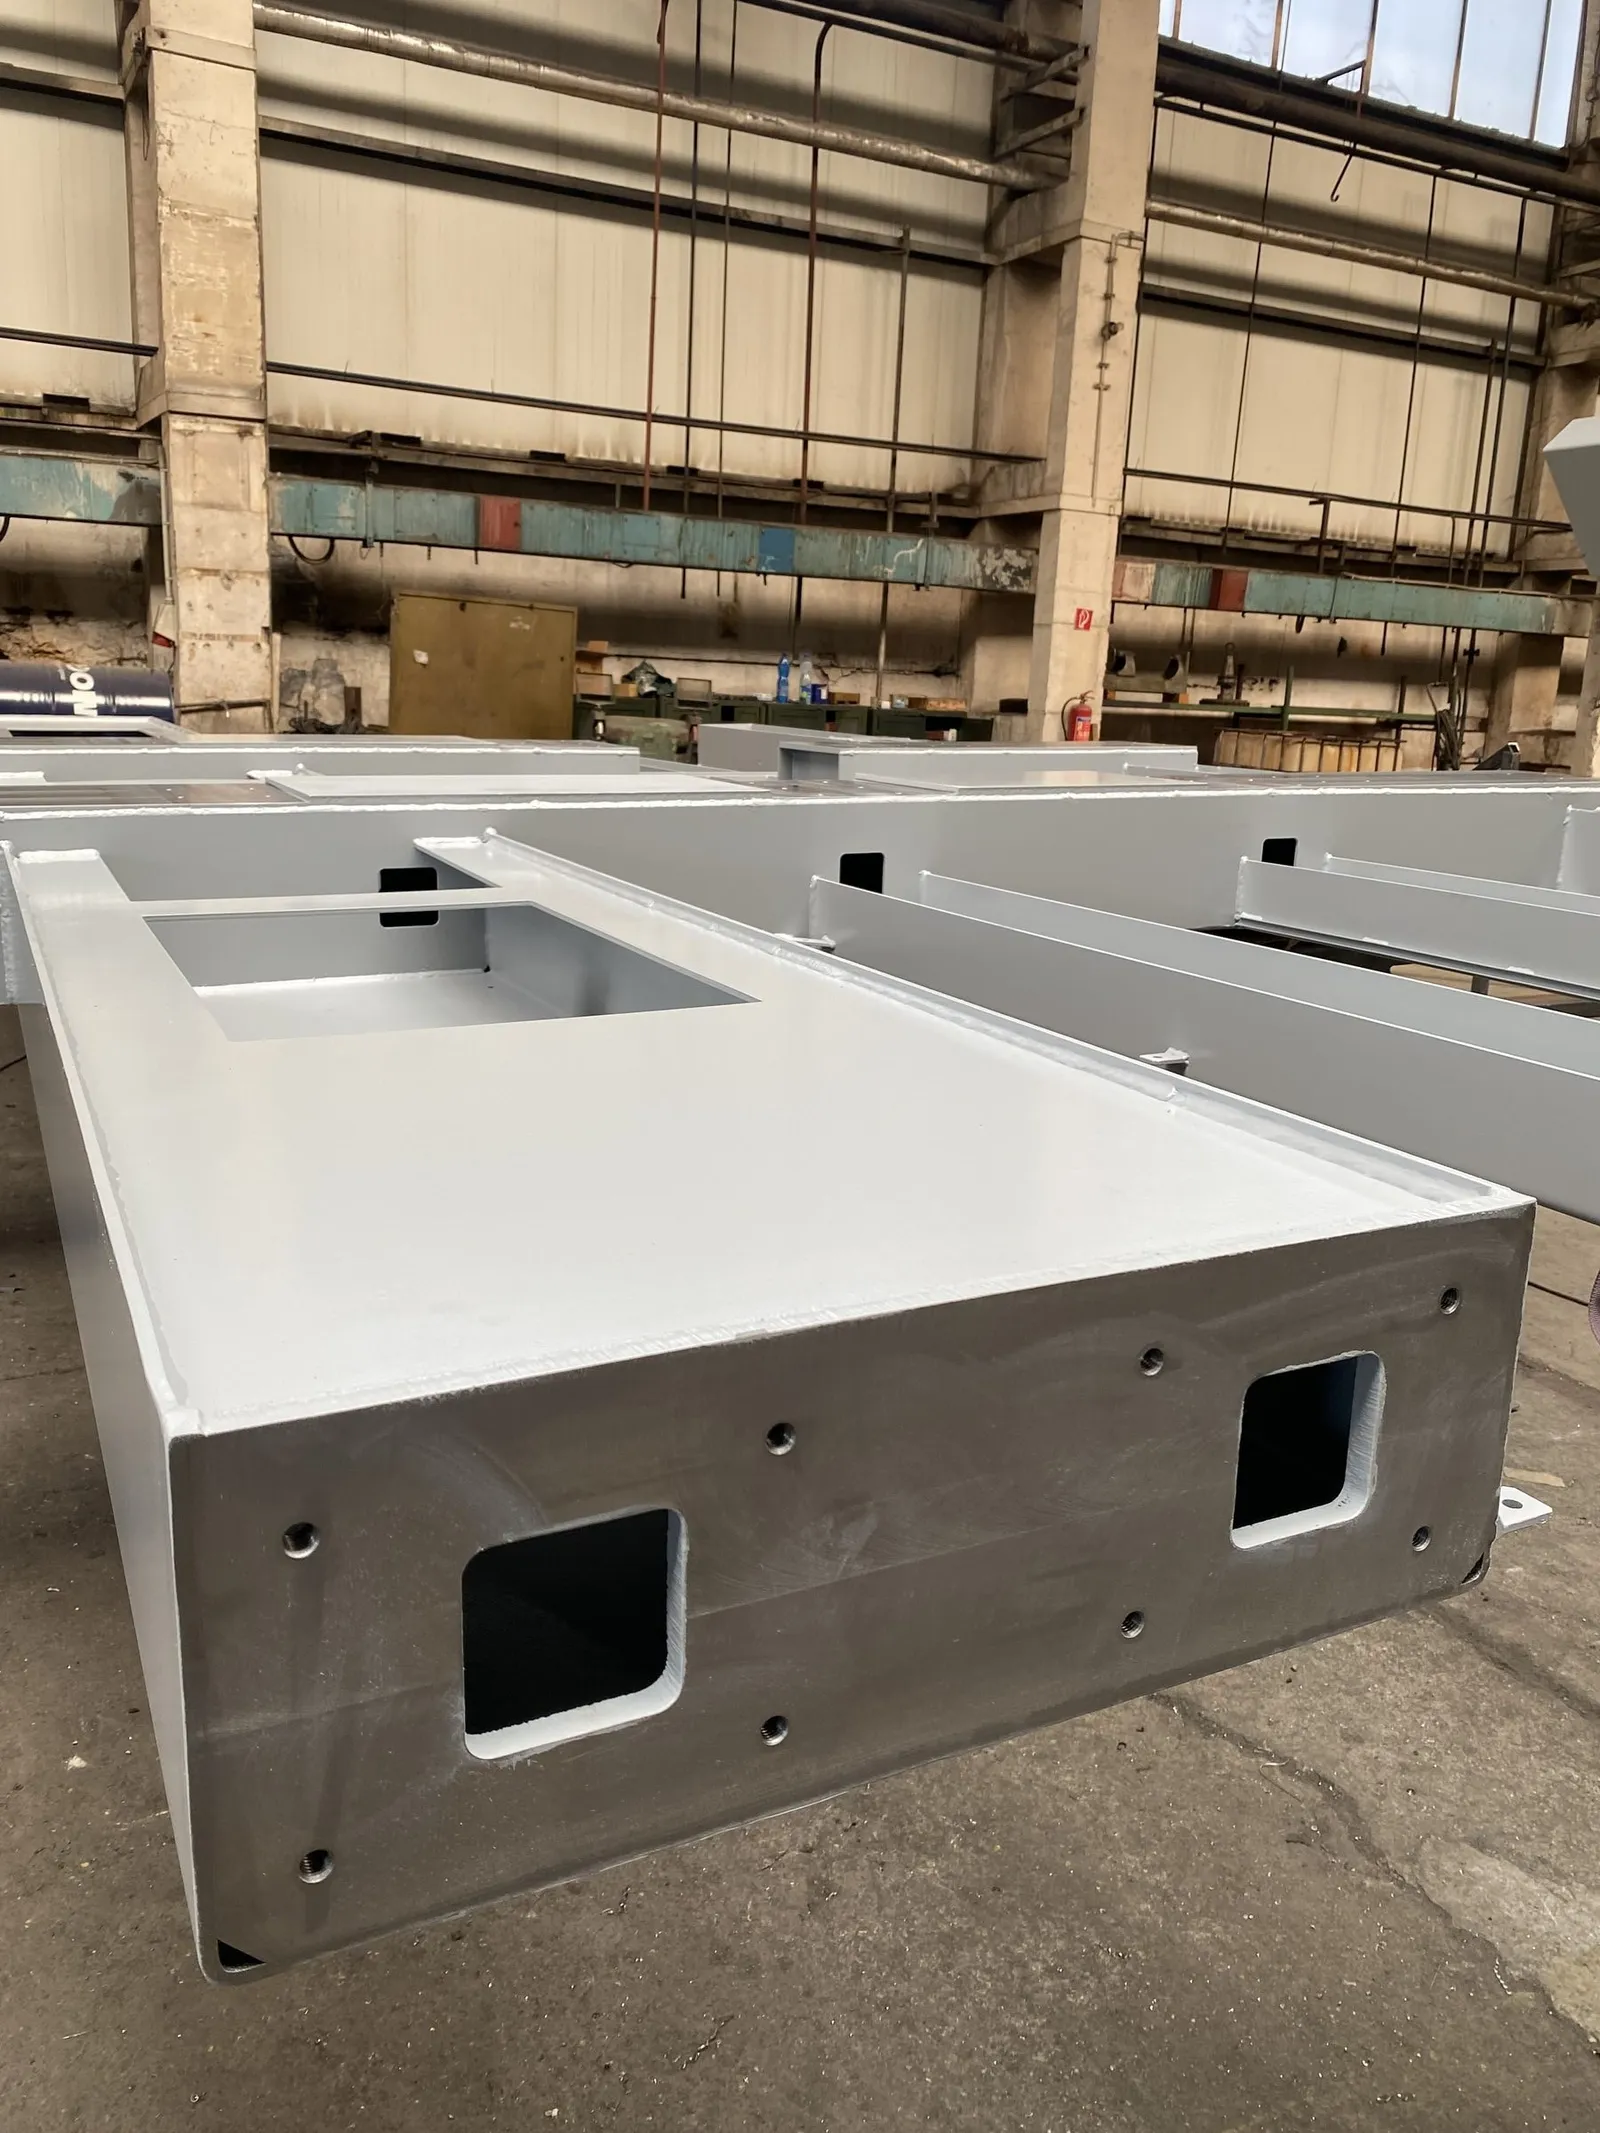
Maschinenrahmenbasis mit bearbeiteten Flächen 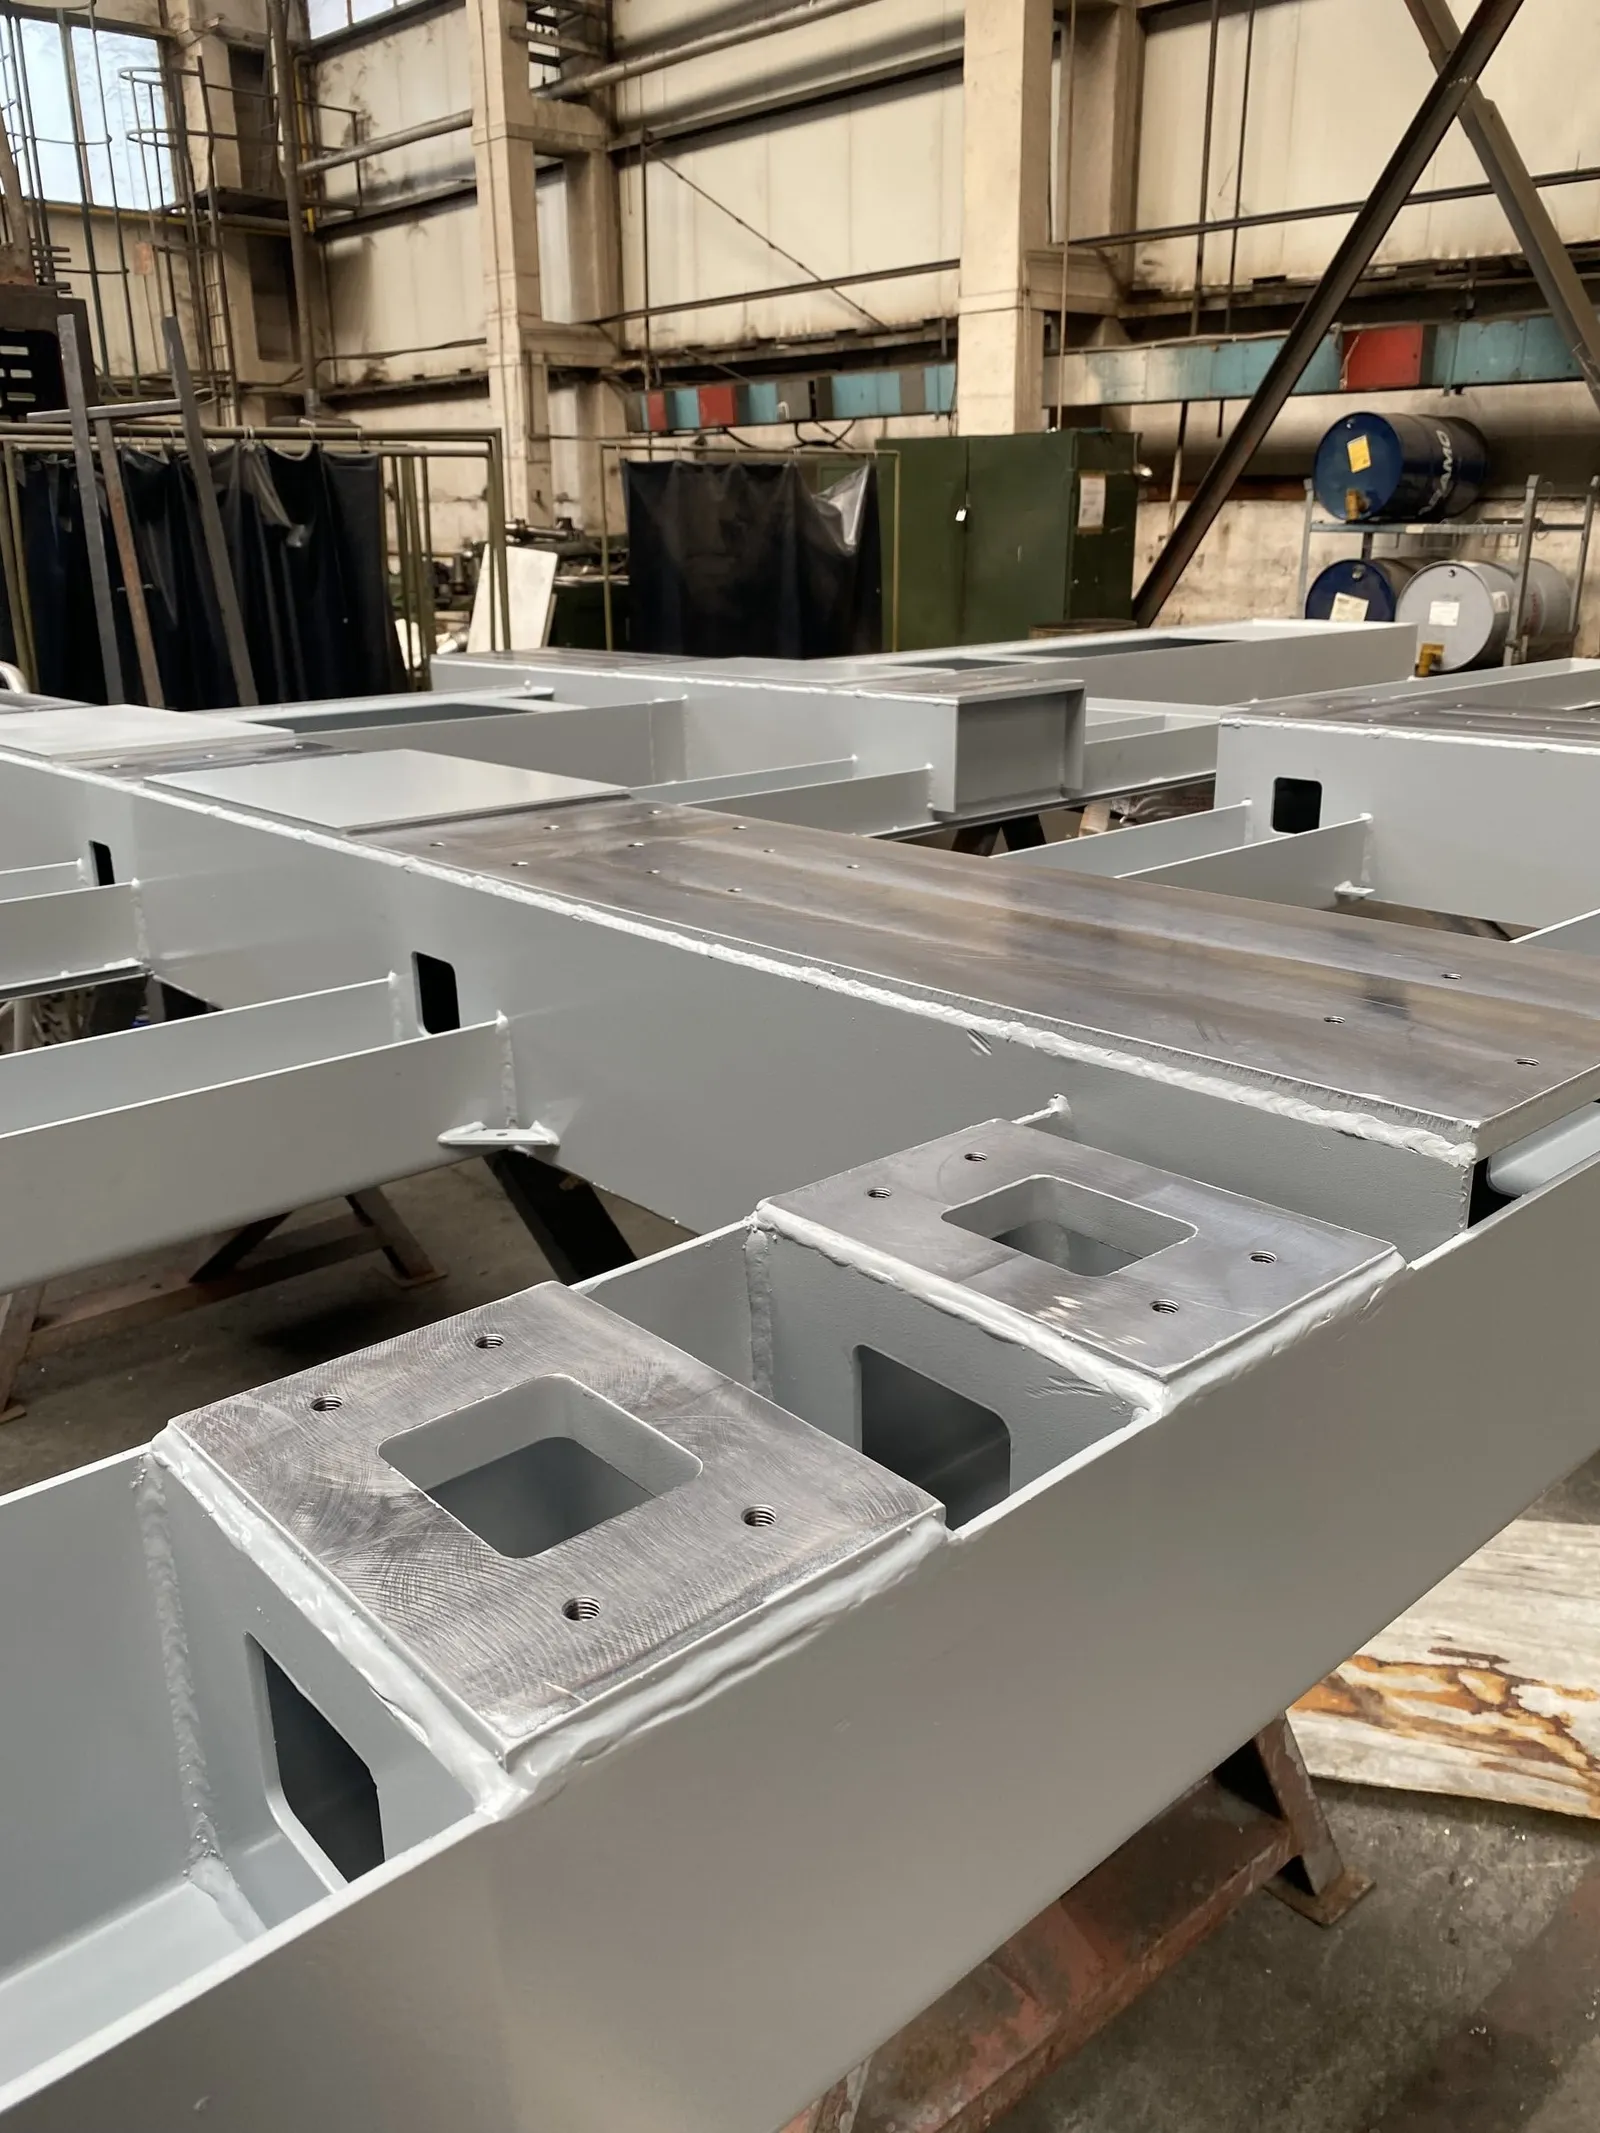
Langer Maschinenrahmen, geschweißt und bearbeitet 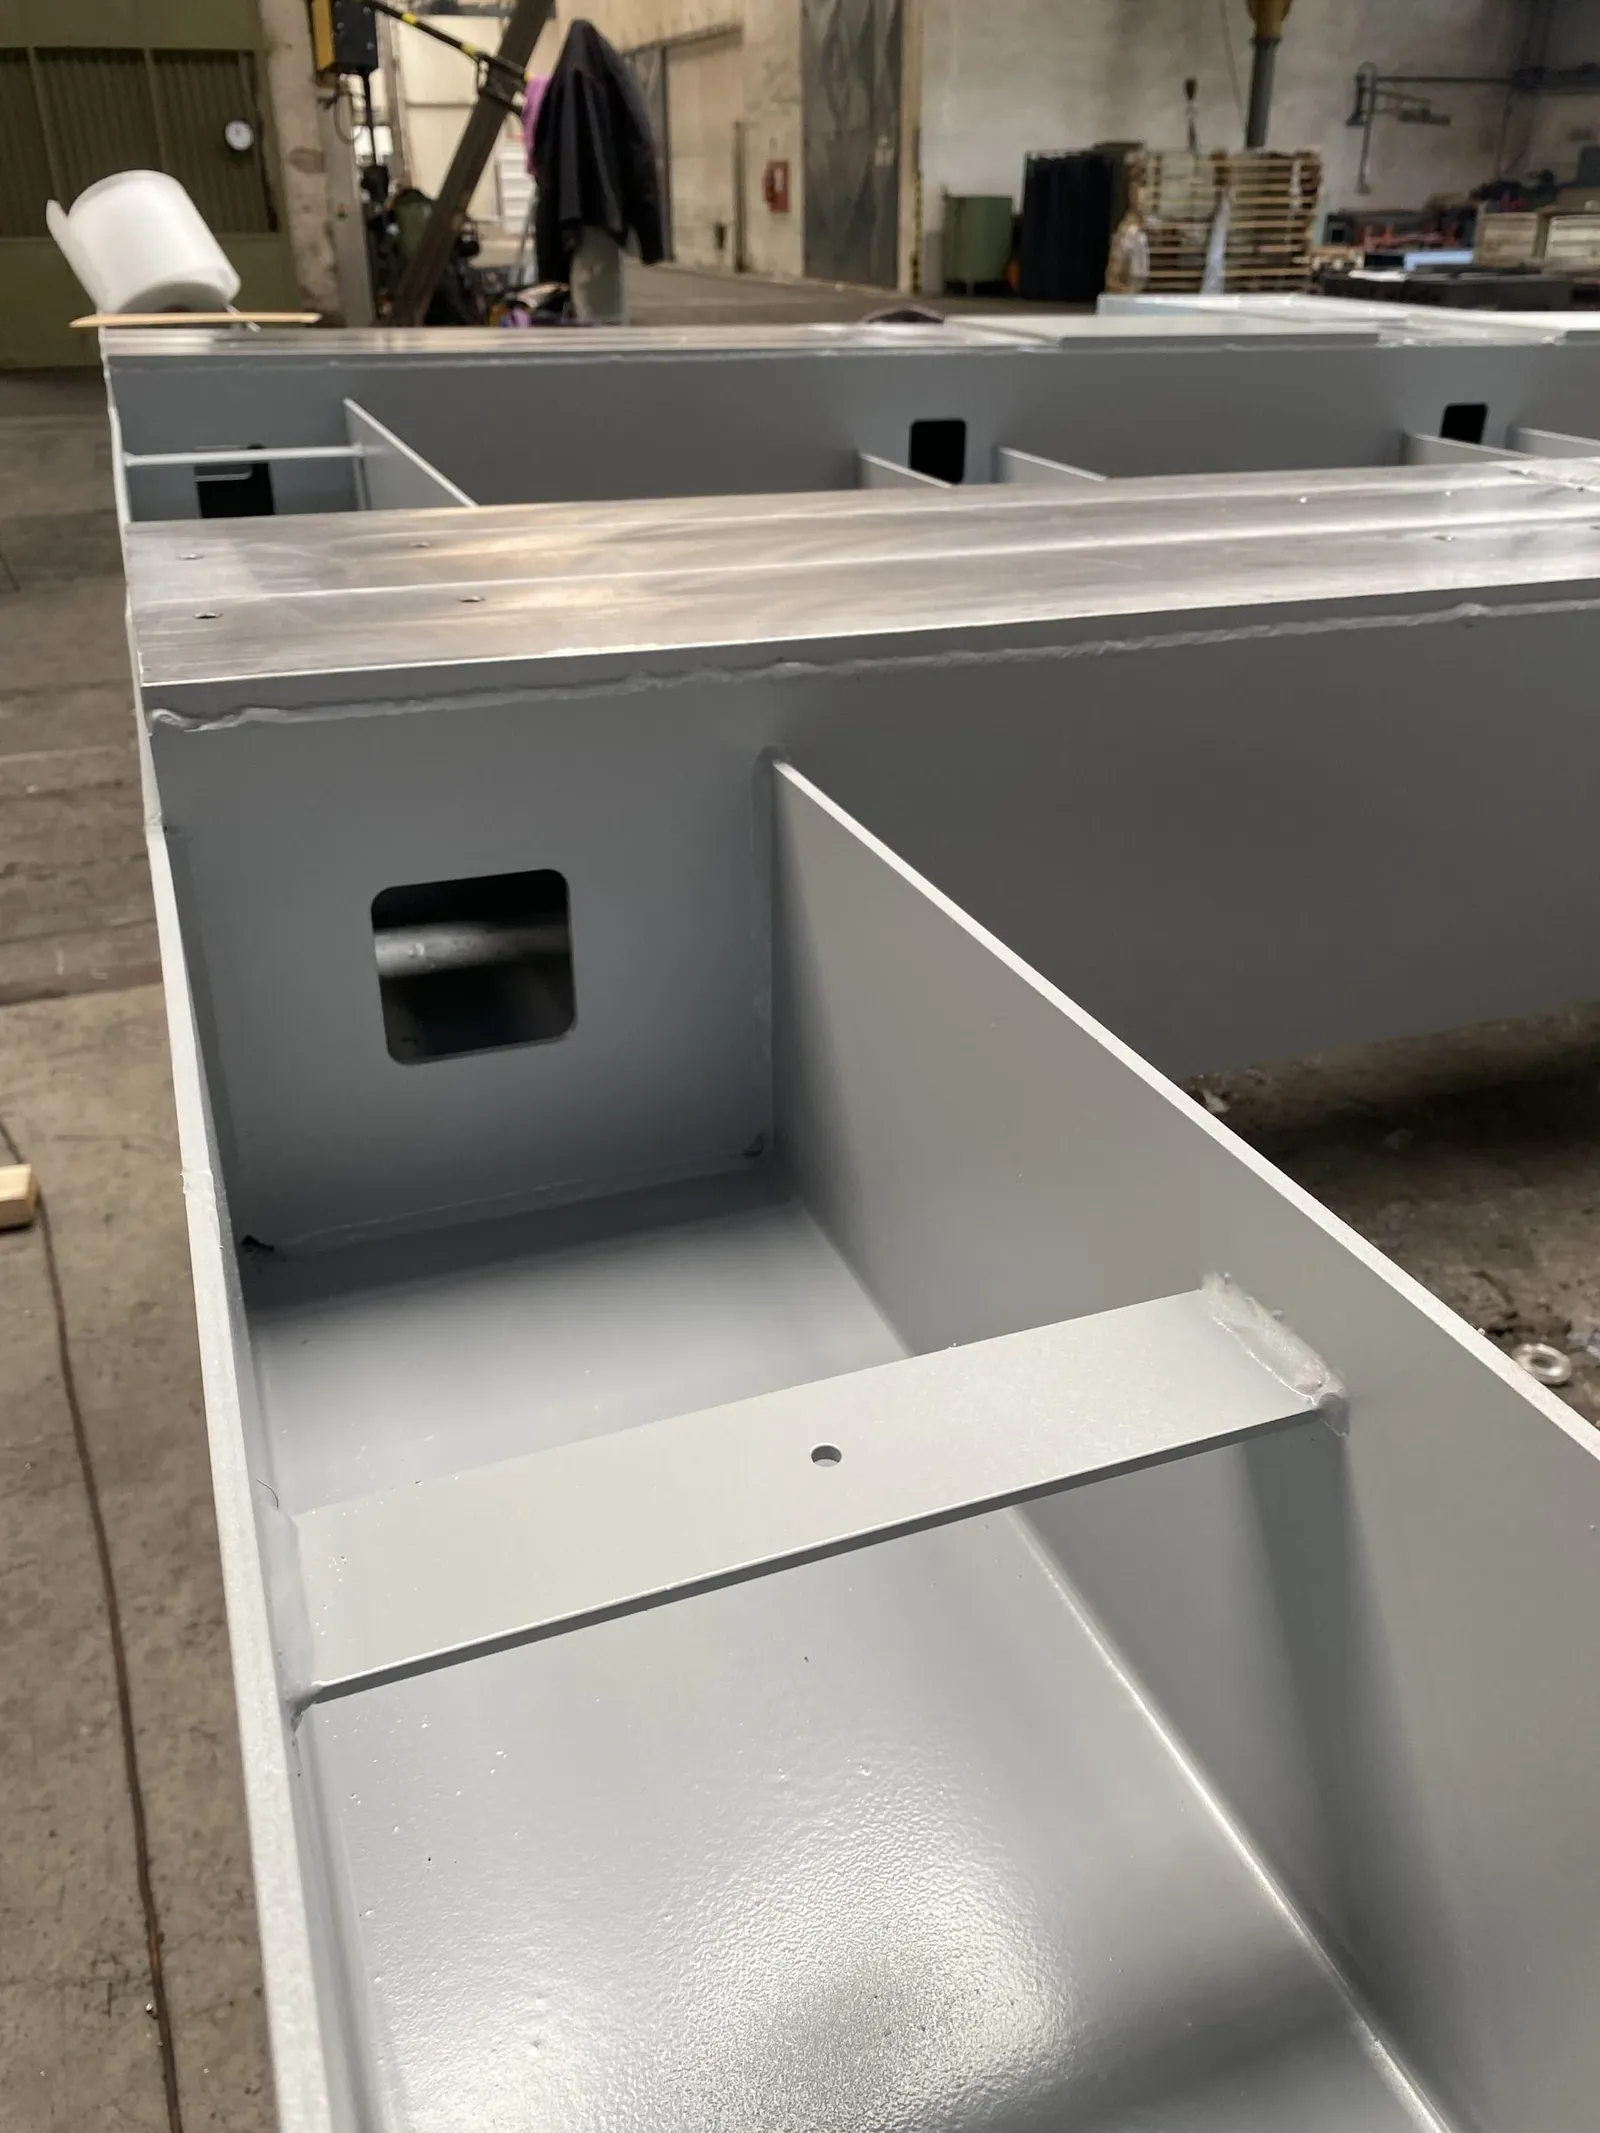
Maschinenrahmen mit gebohrten Montagelöchern 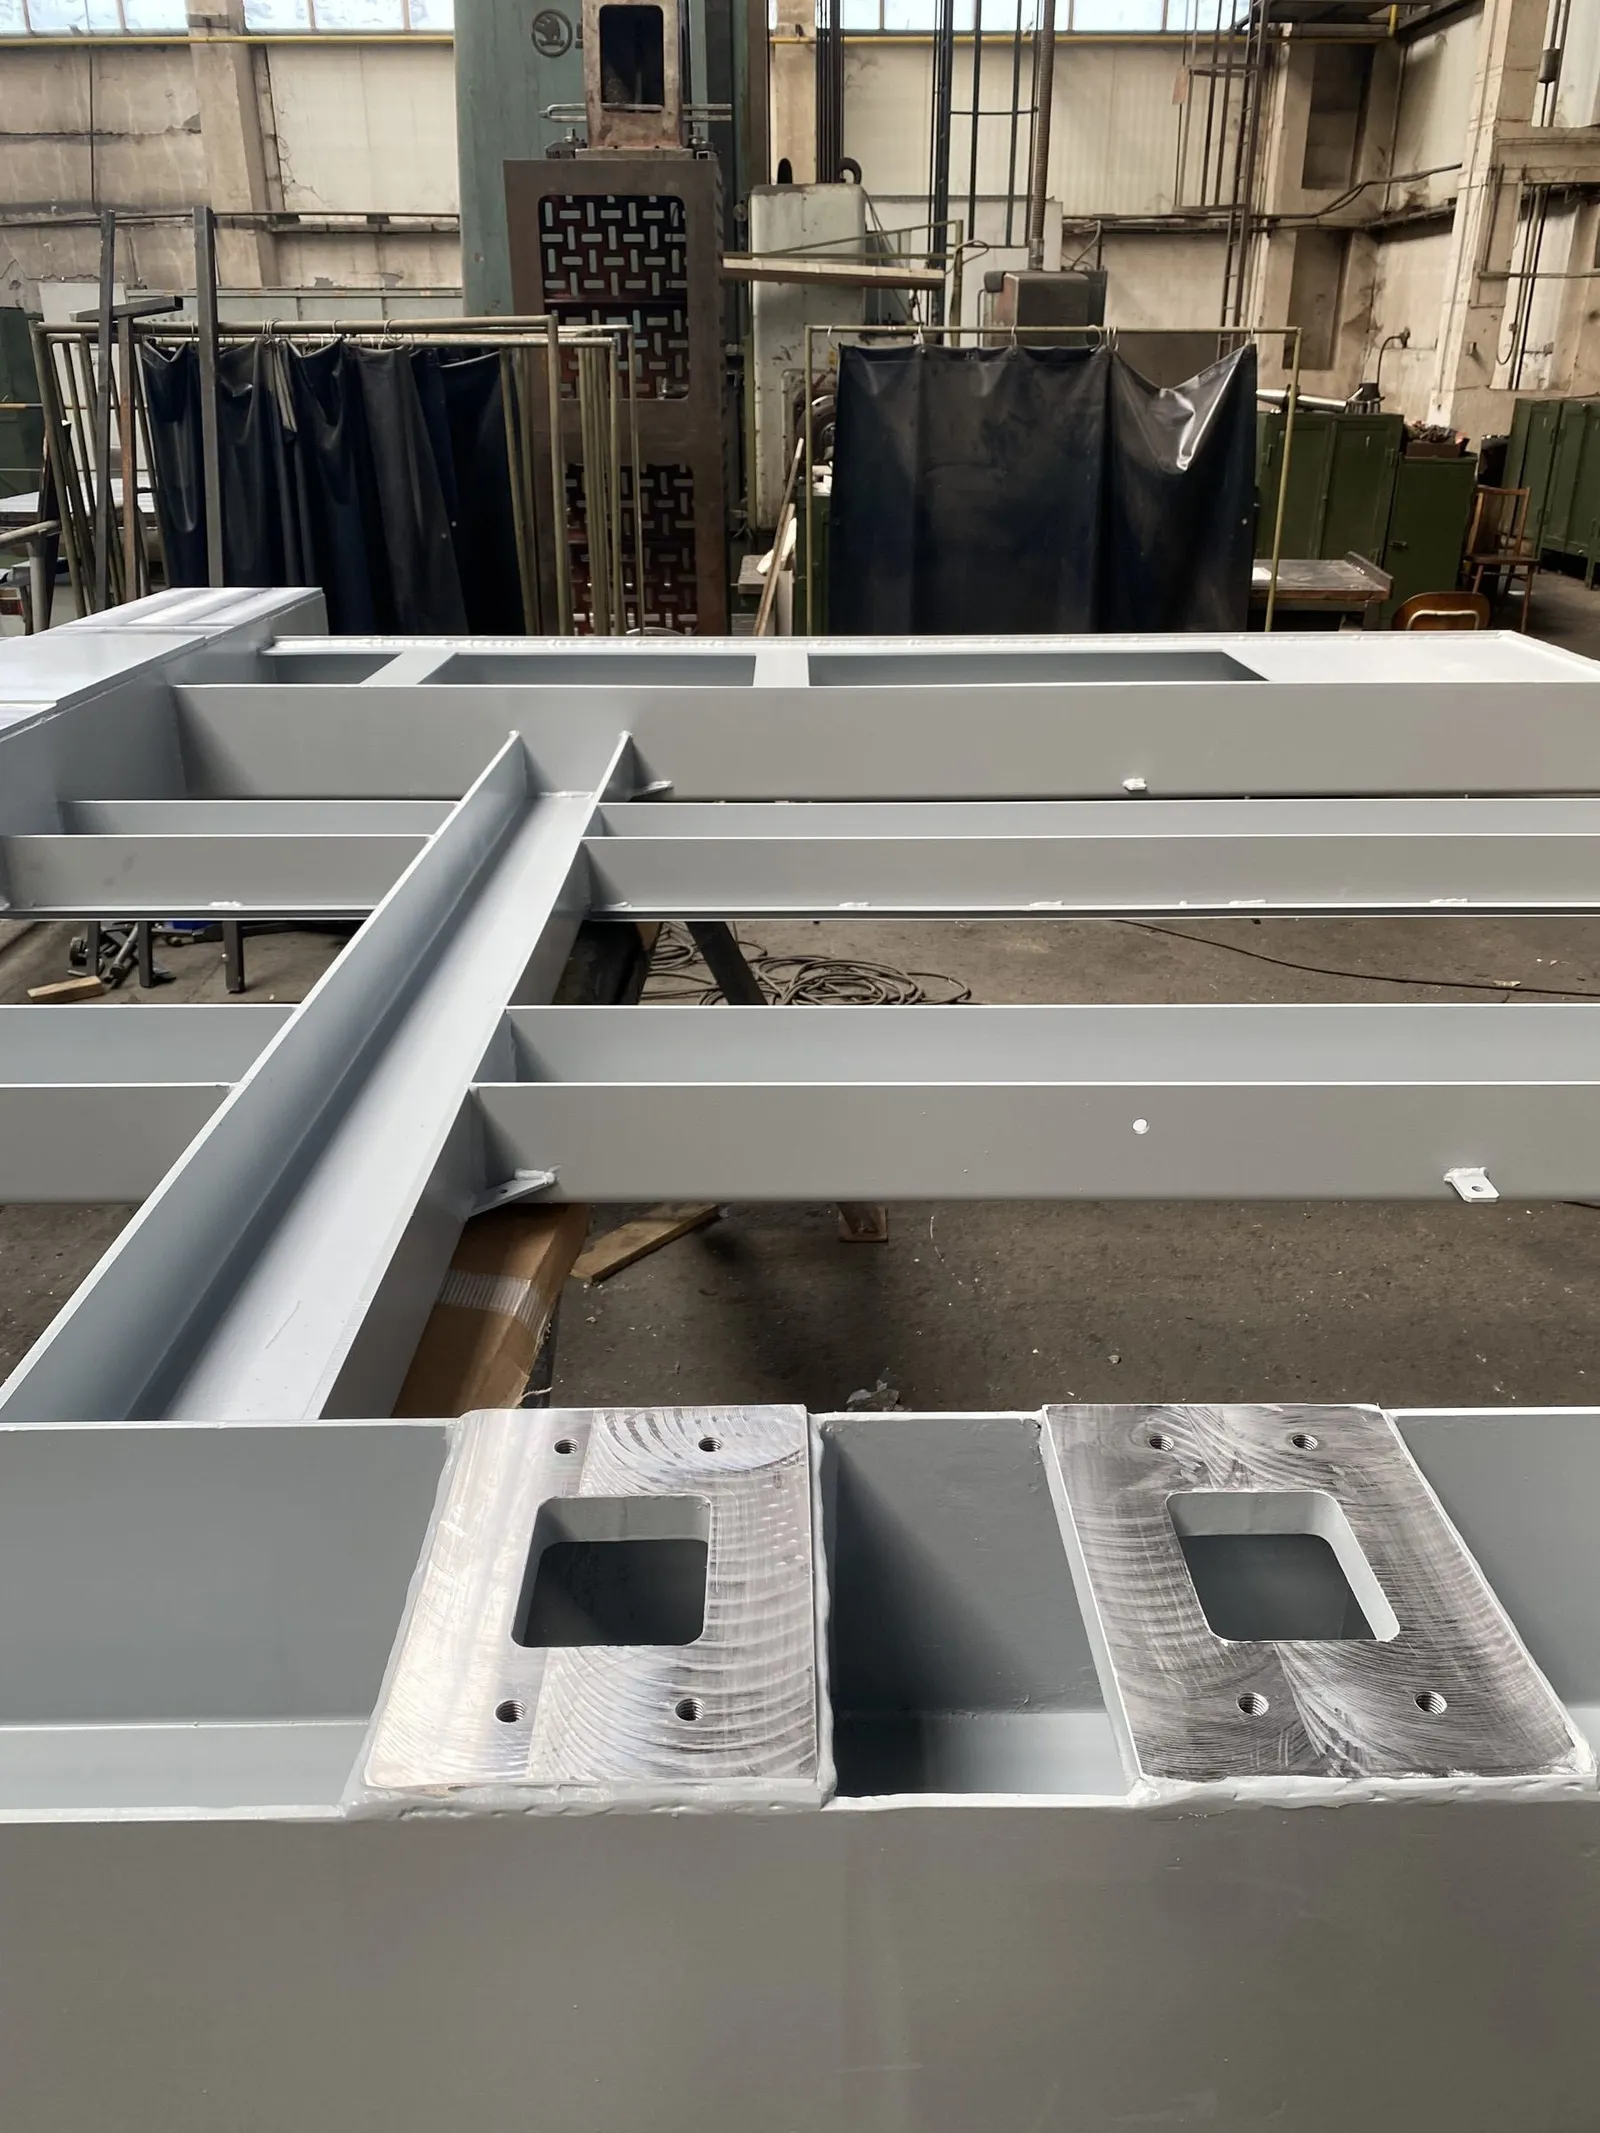
Bearbeitetes Rahmenende, grau lackiert
Laderchassis und Hilfsrahmen
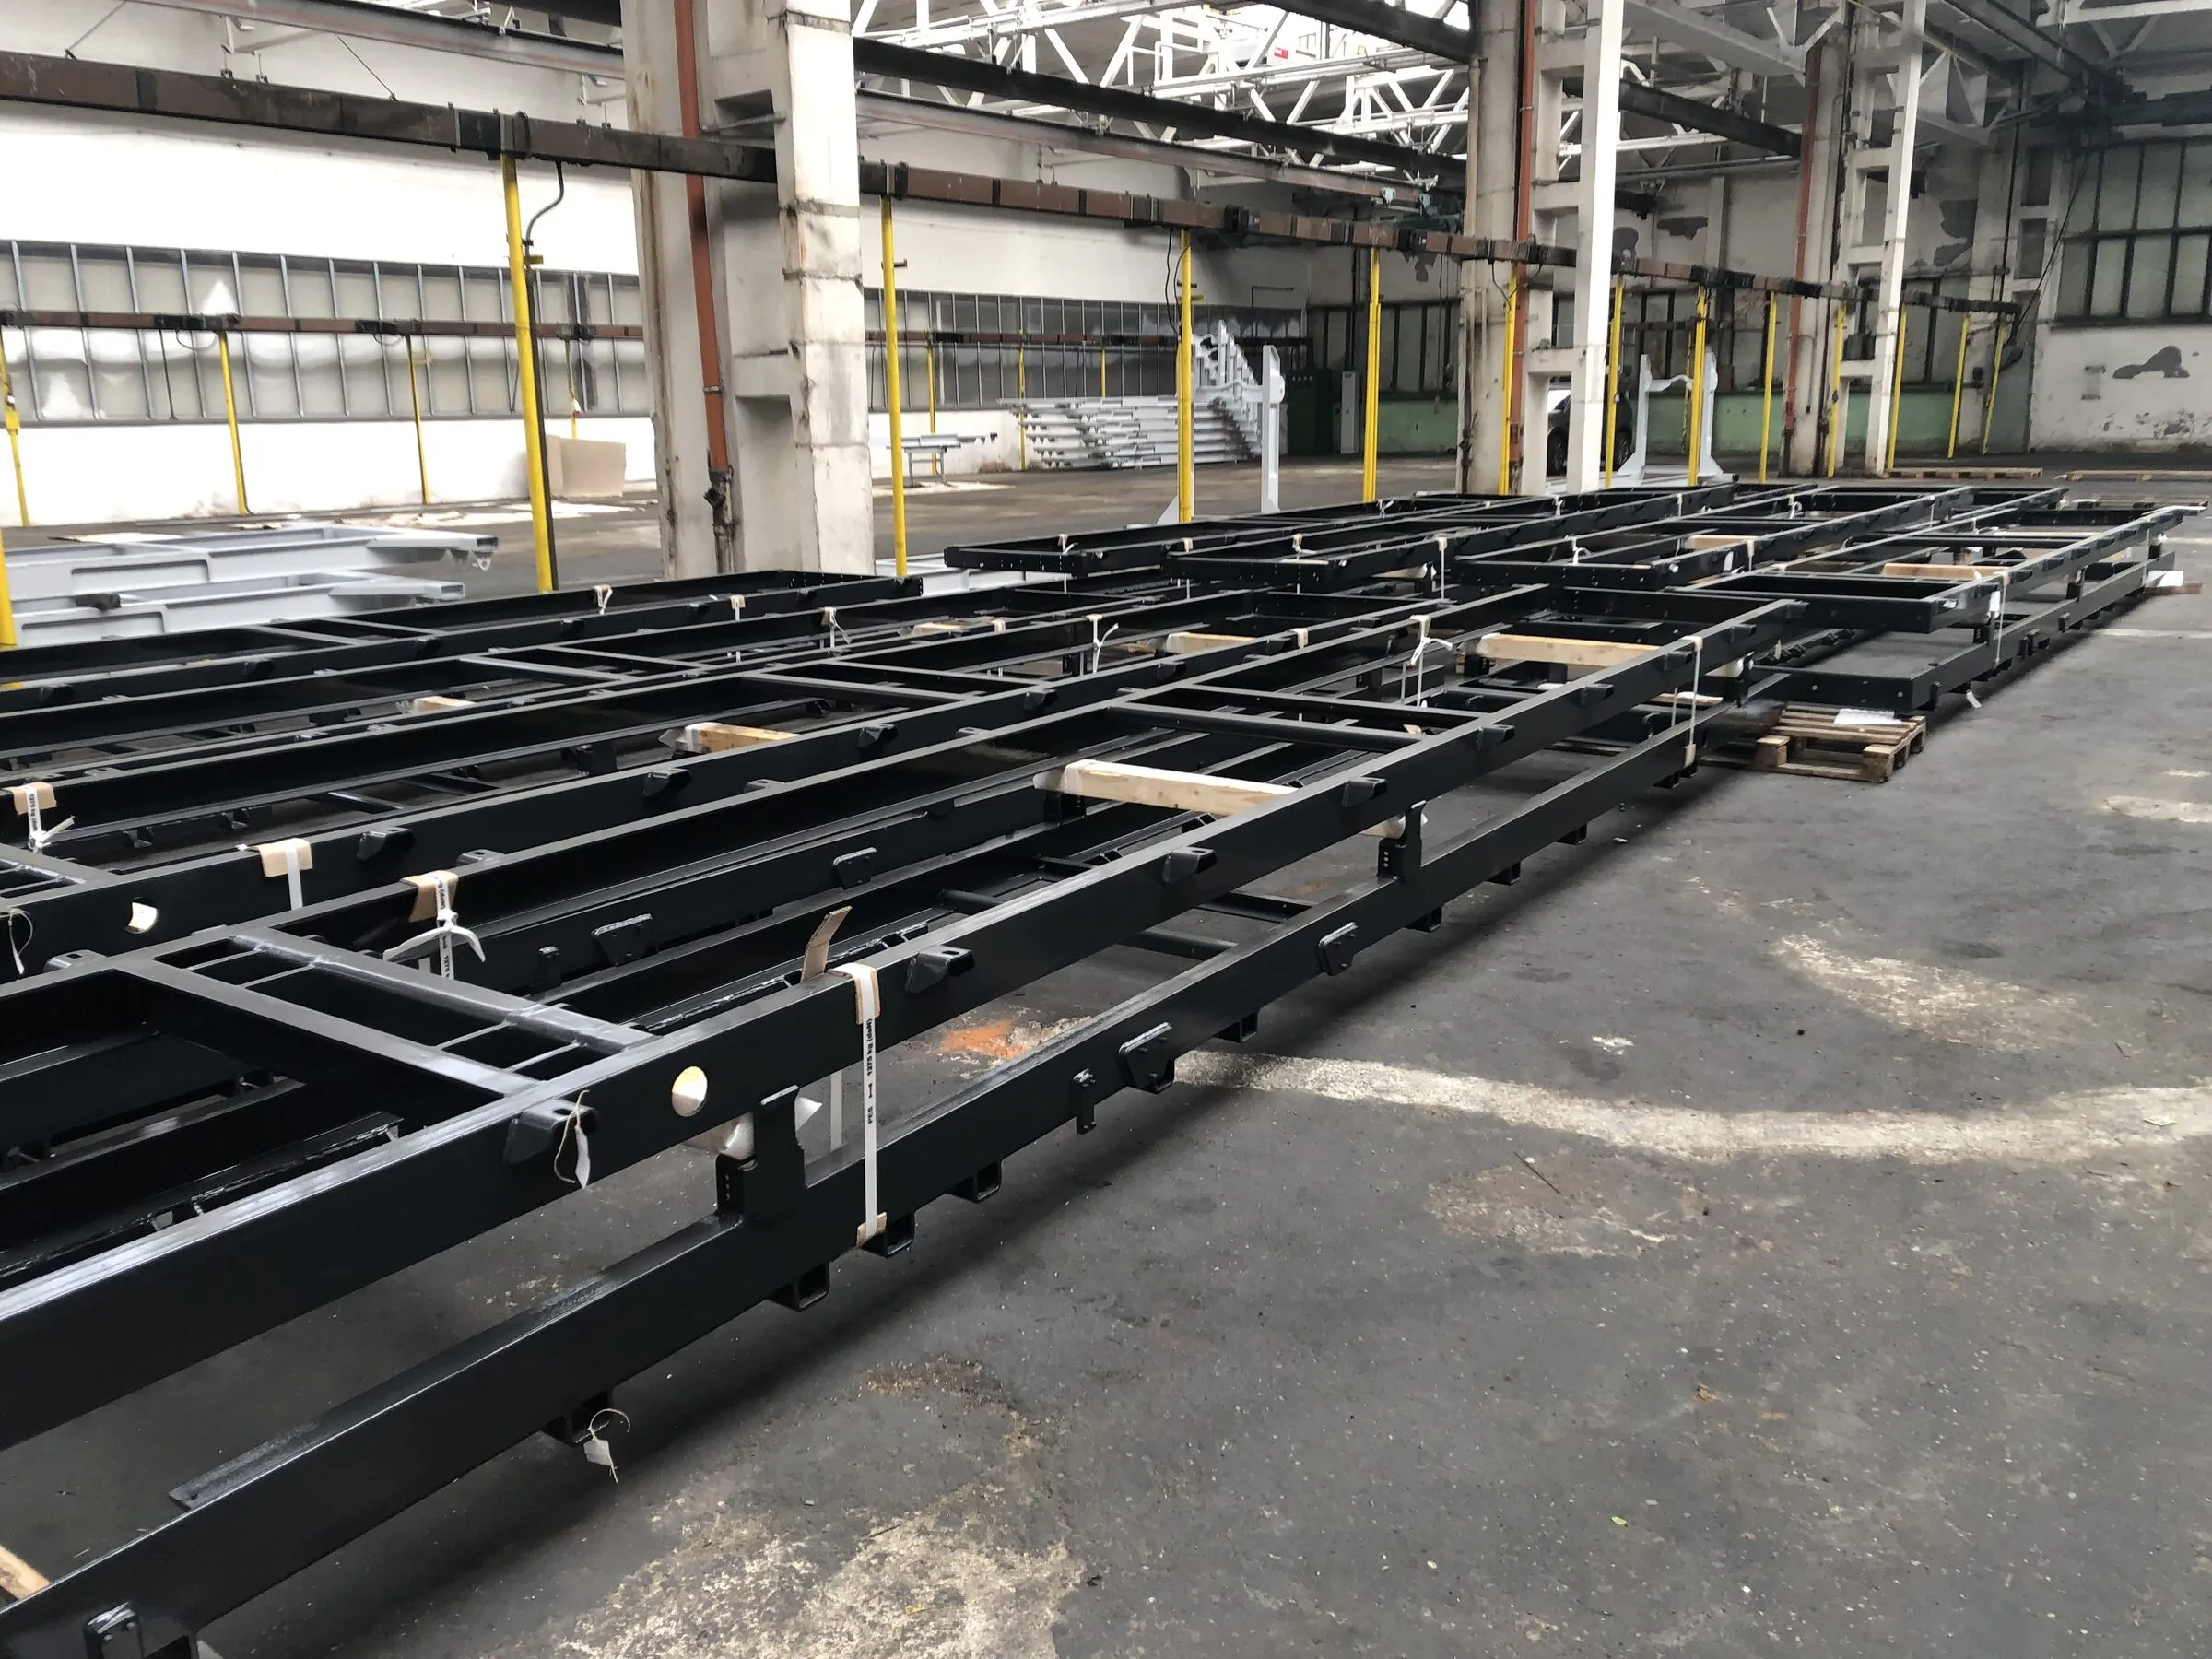
Schwarze geschweißte Laderchassis auf dem Hallenboden 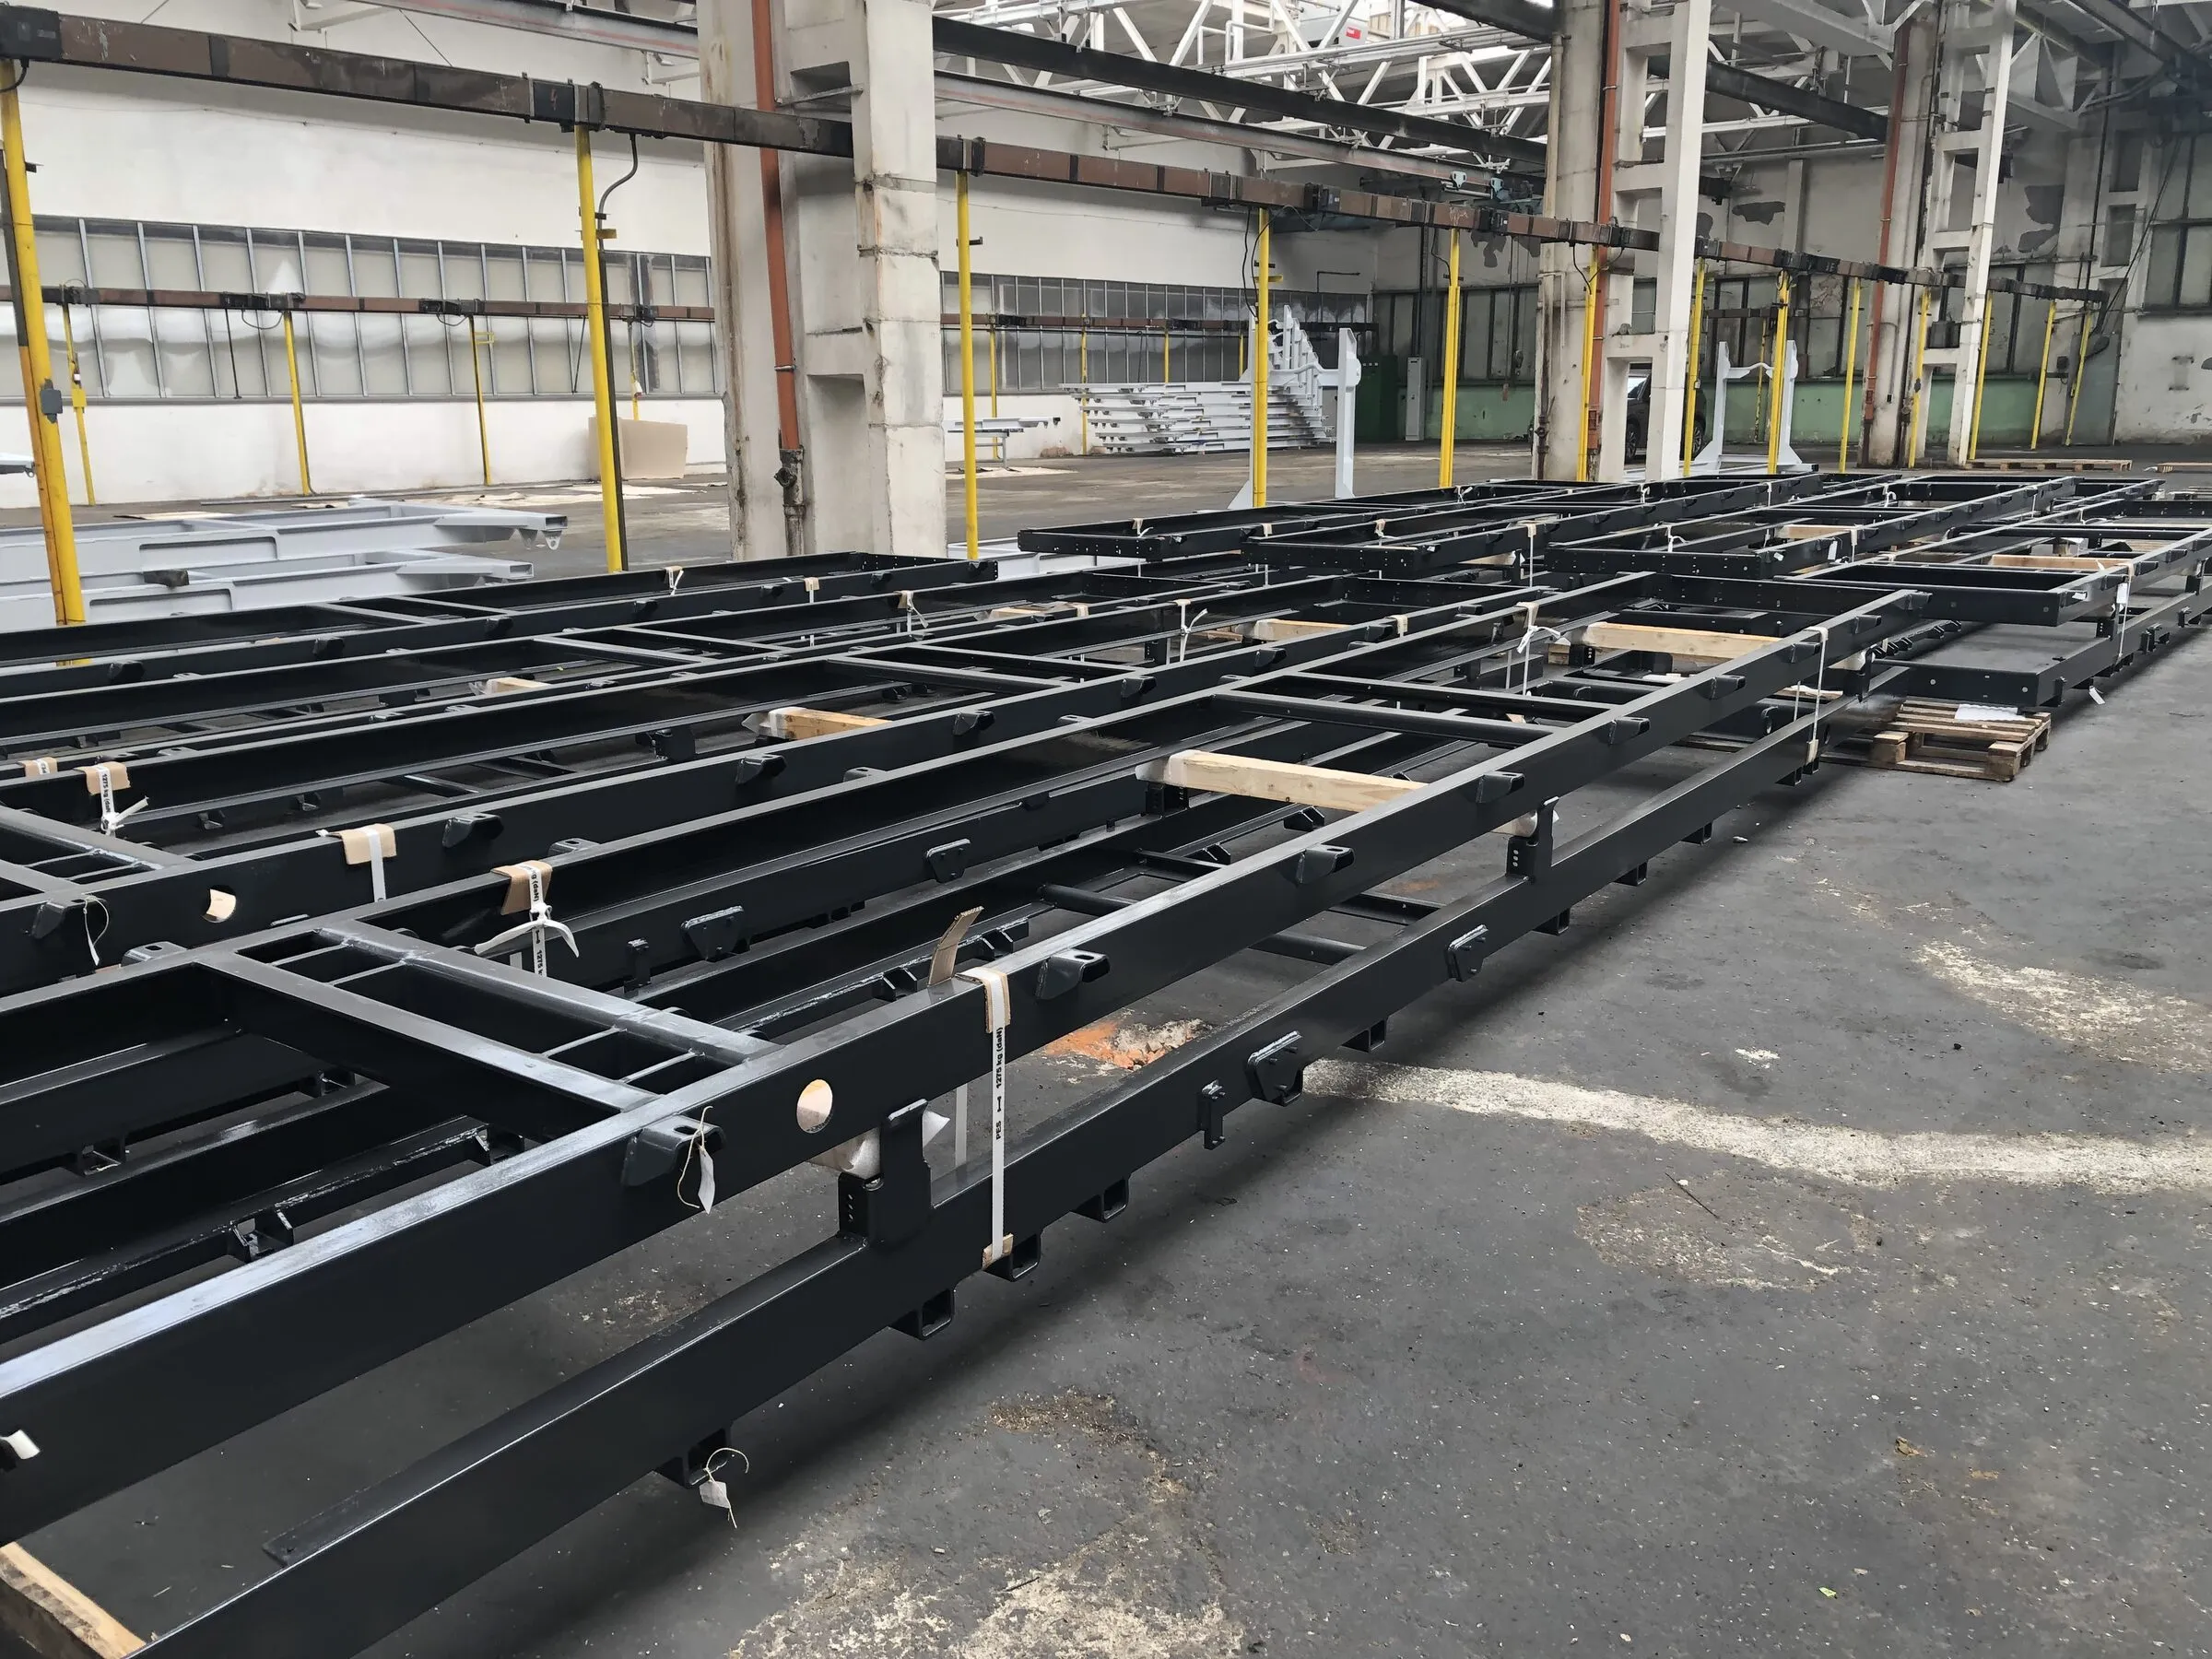
Laderchassis, zweite Ansicht 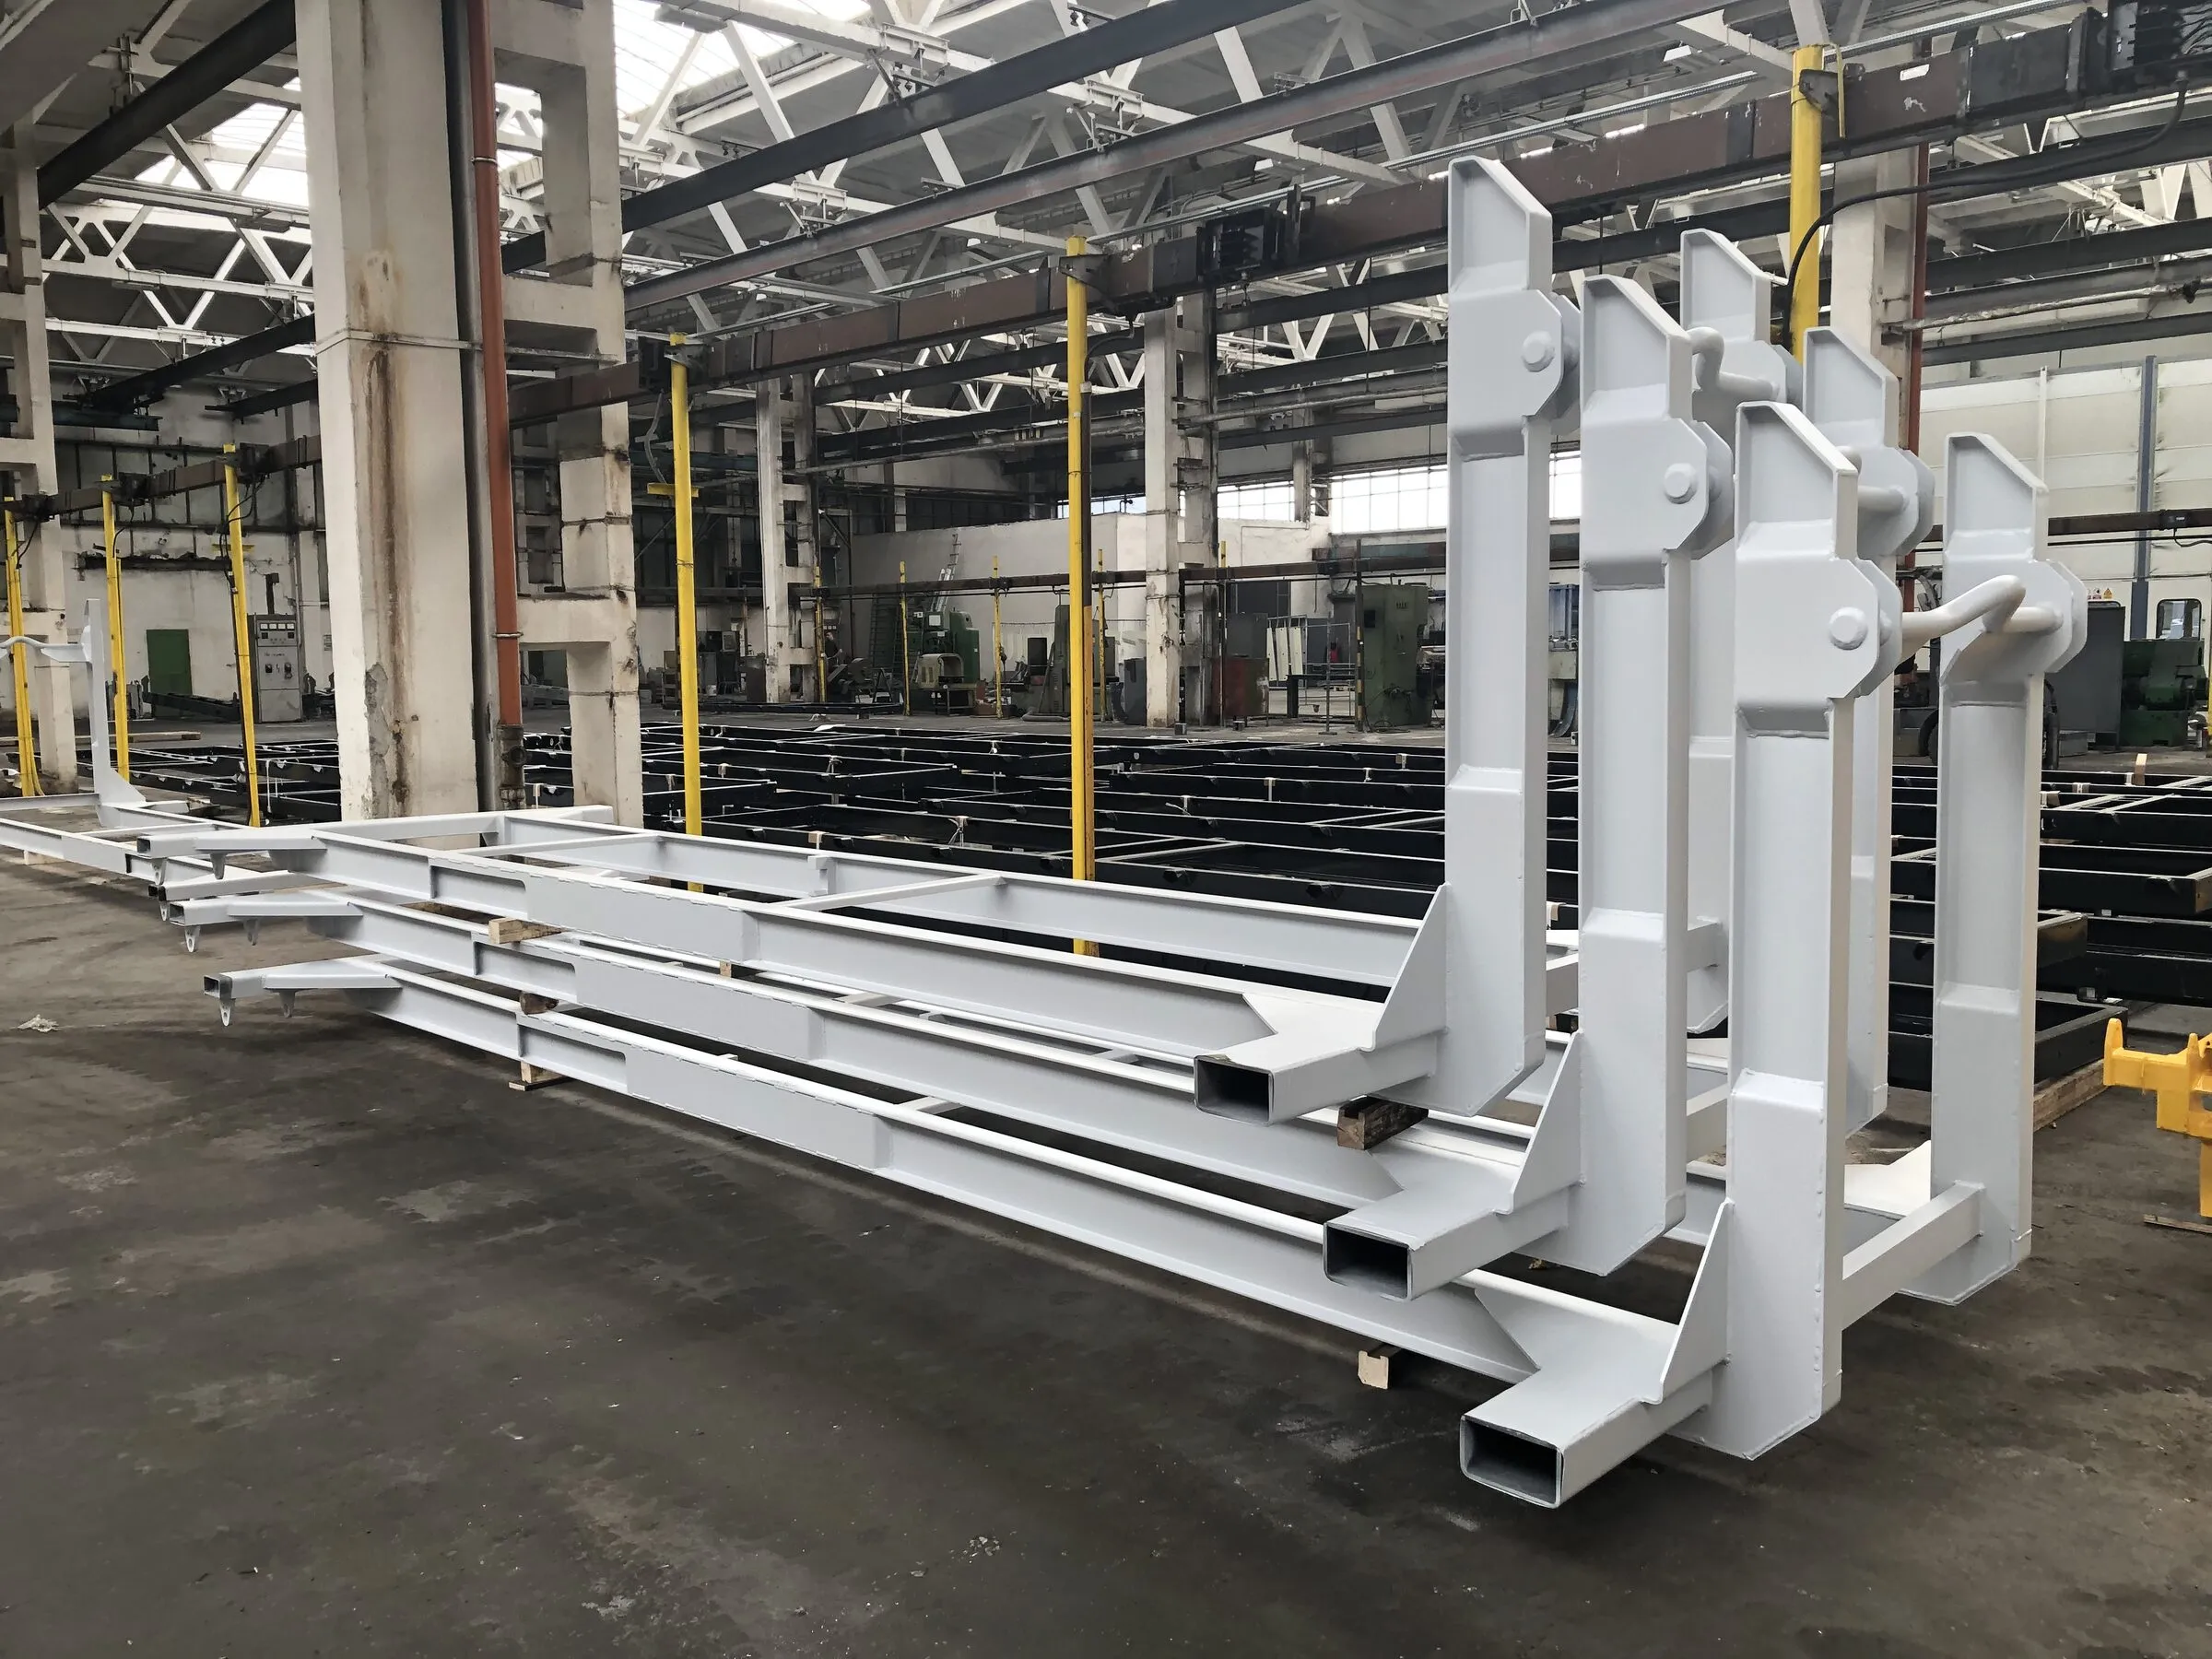
Weiß lackierte Chassisrahmen mit aufrechten Pfosten 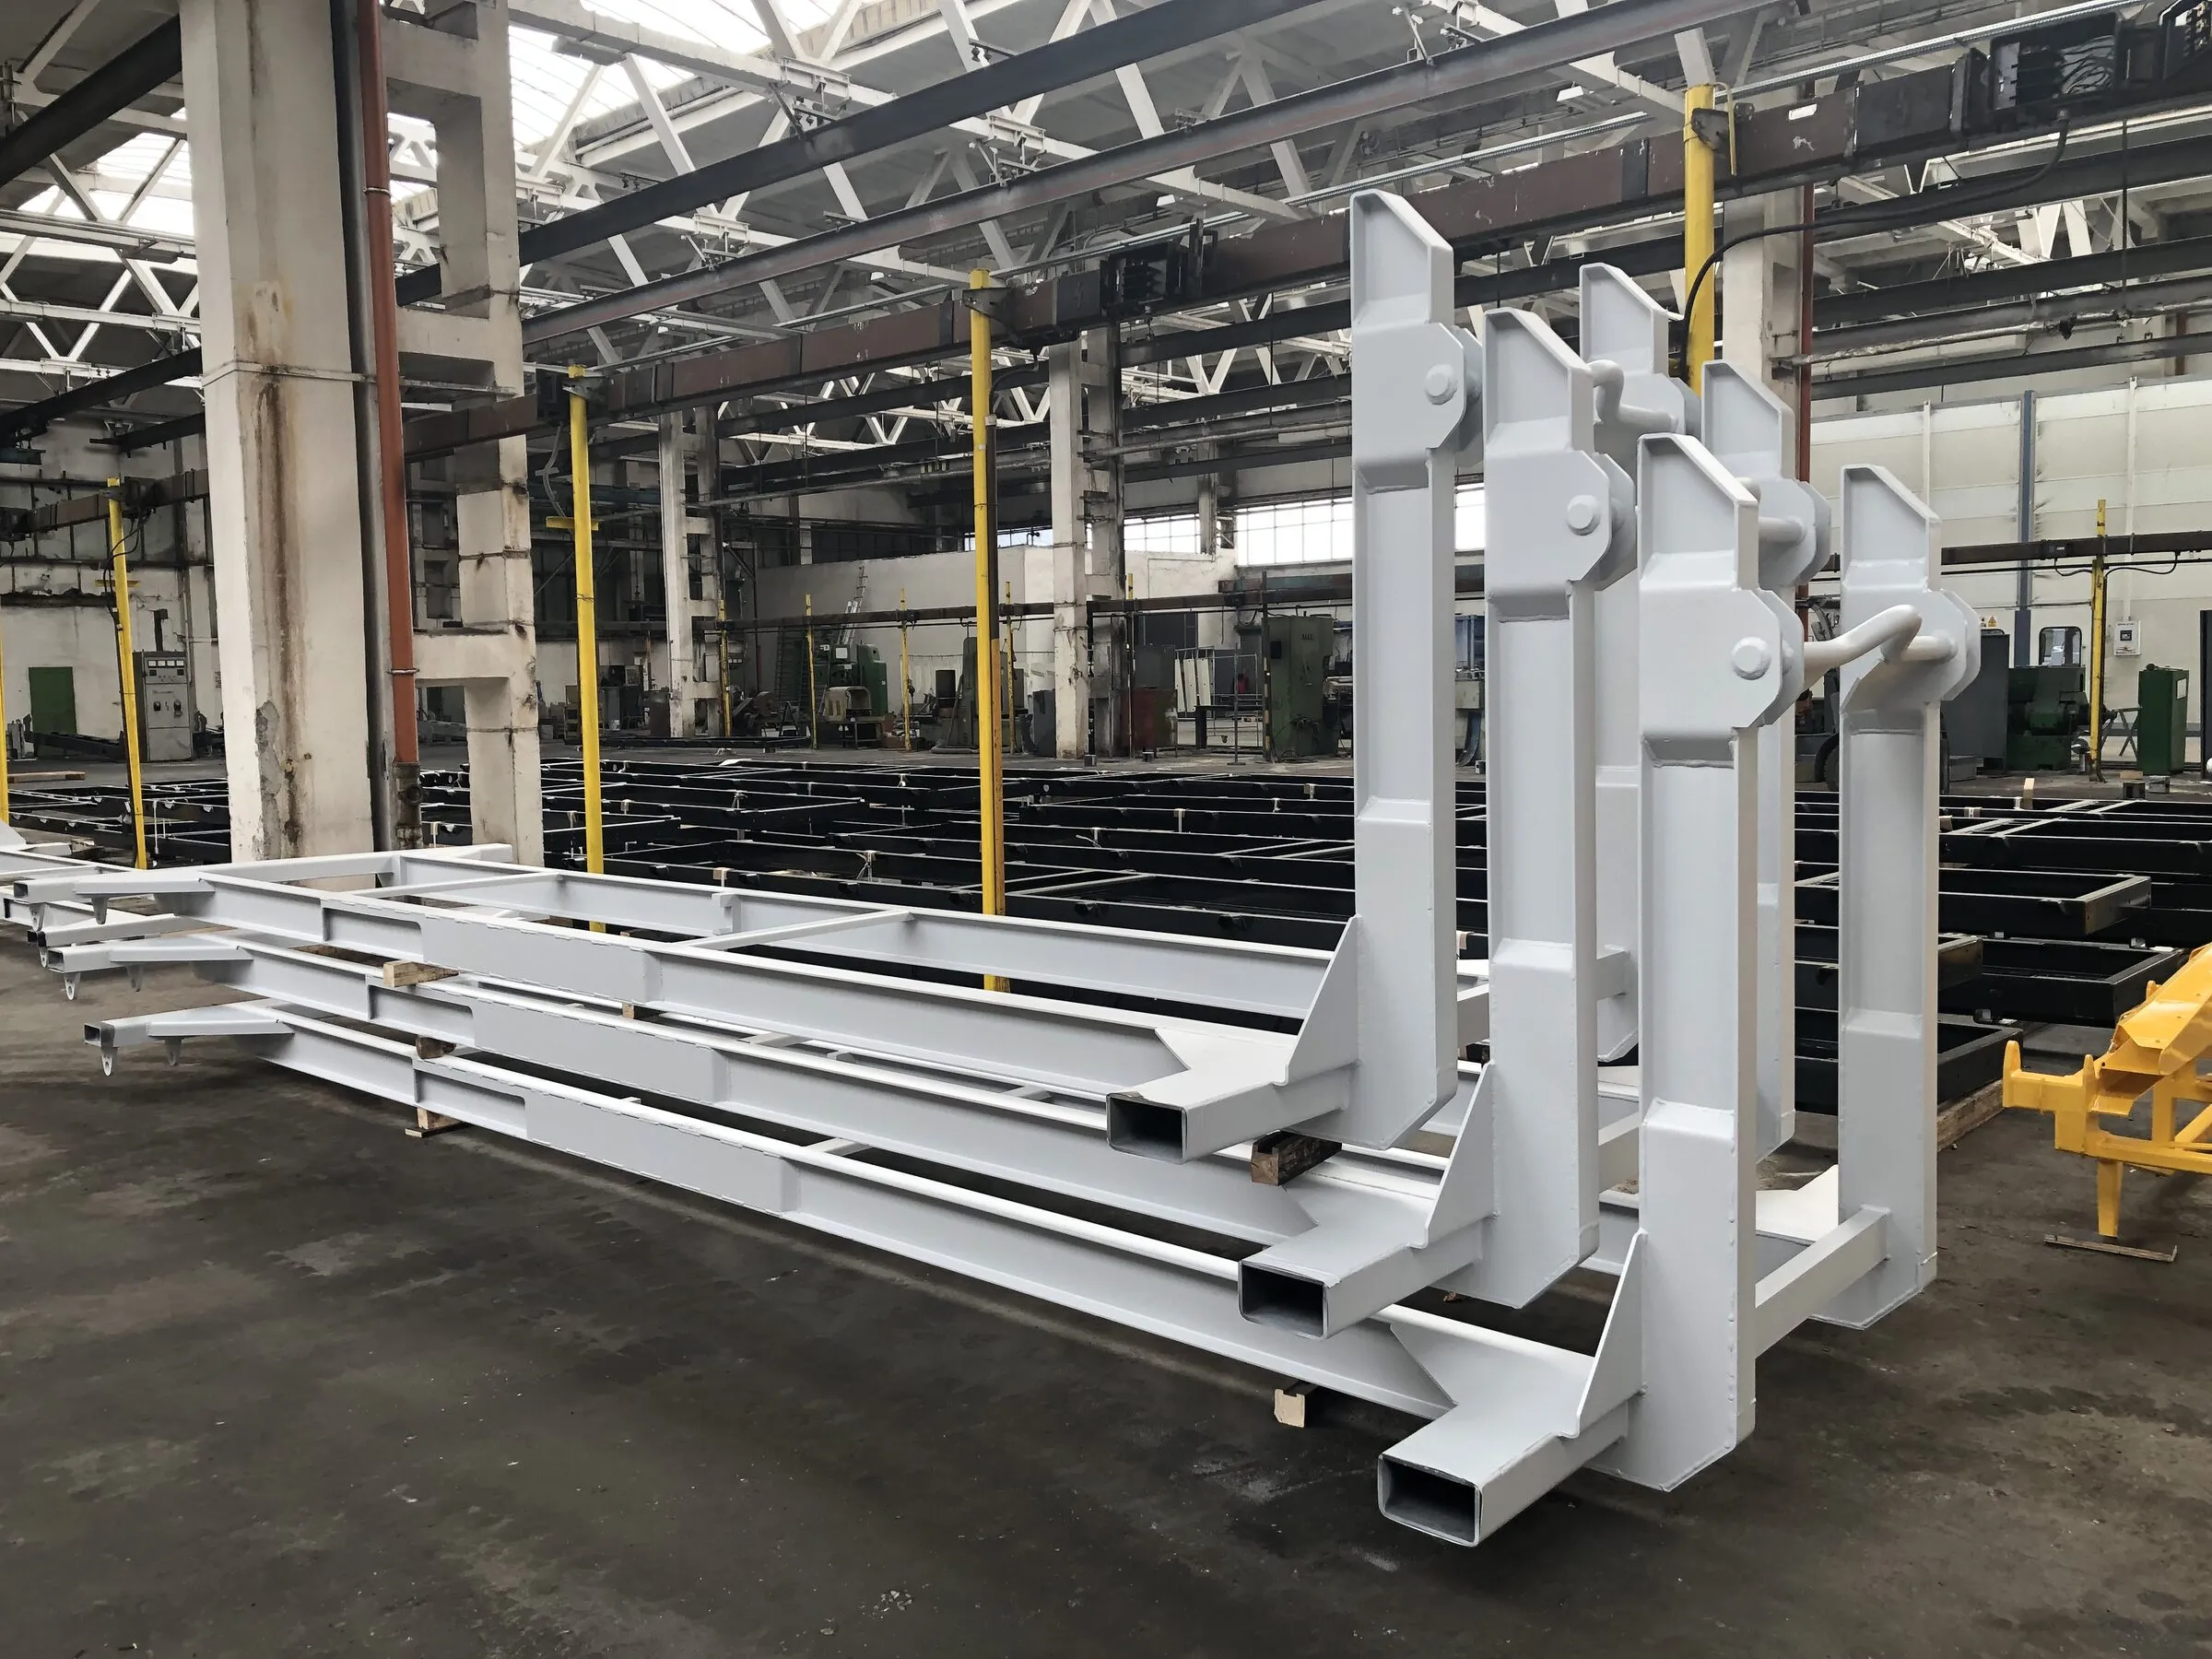
Weiße Chassisrahmen, Ansicht vom Ende 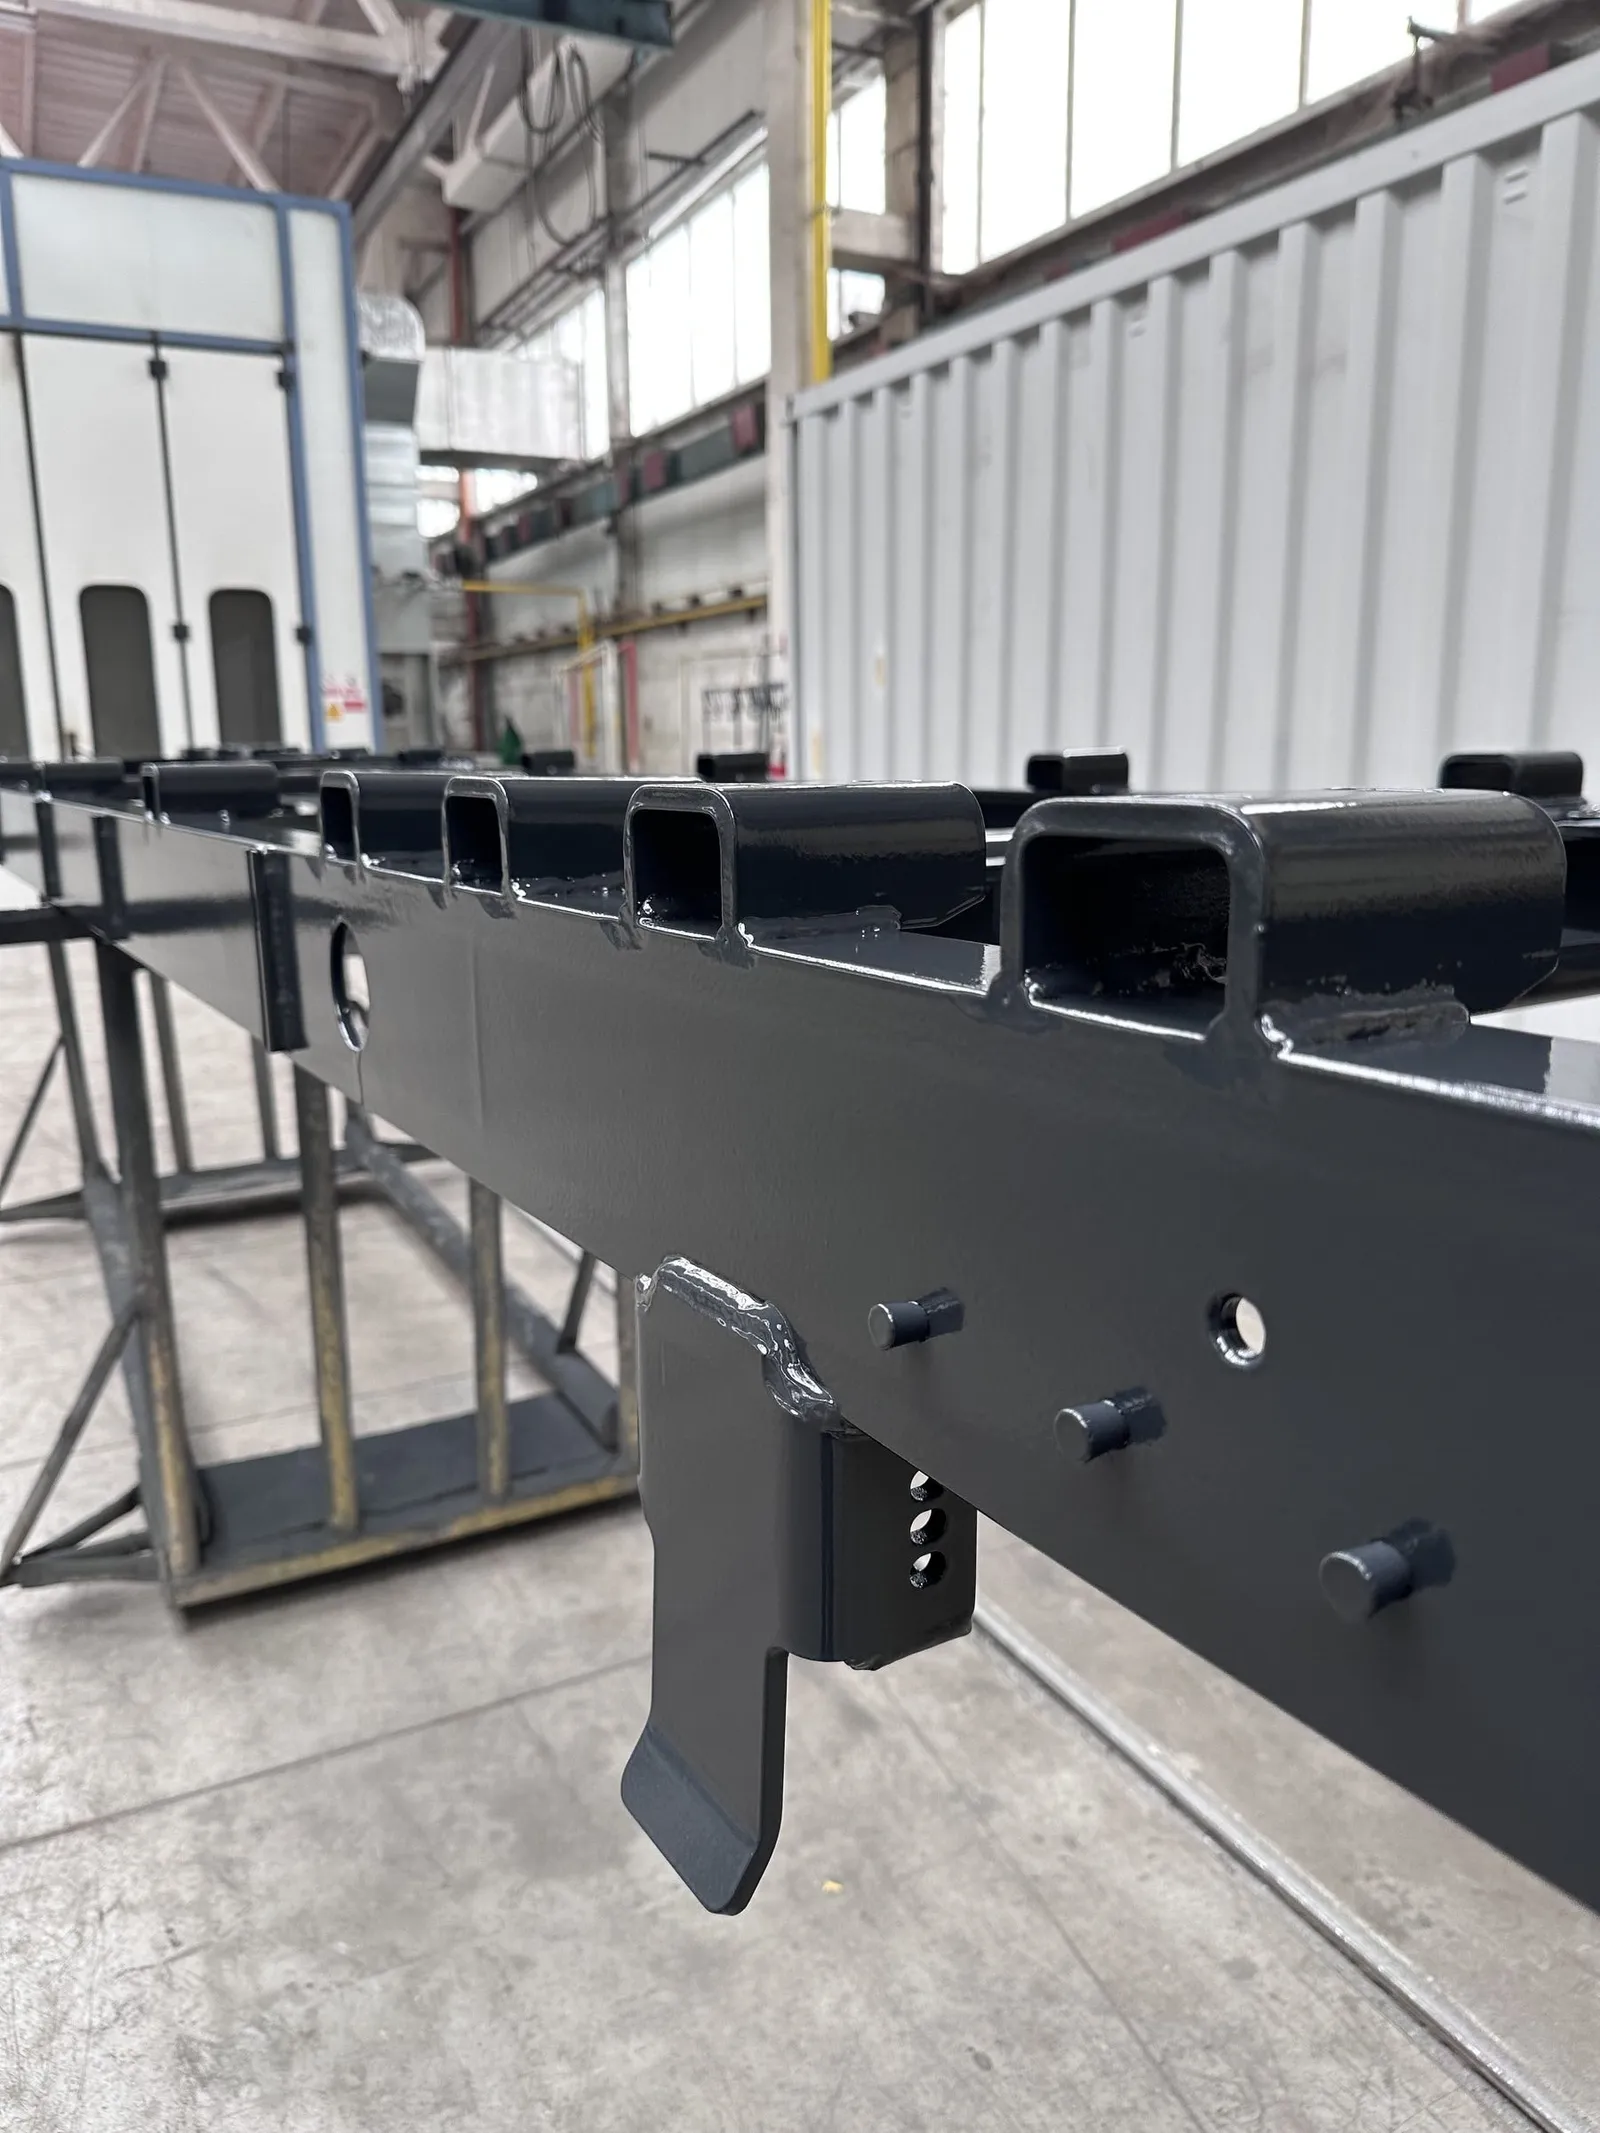
Detail einer Halterung am Chassisrahmen 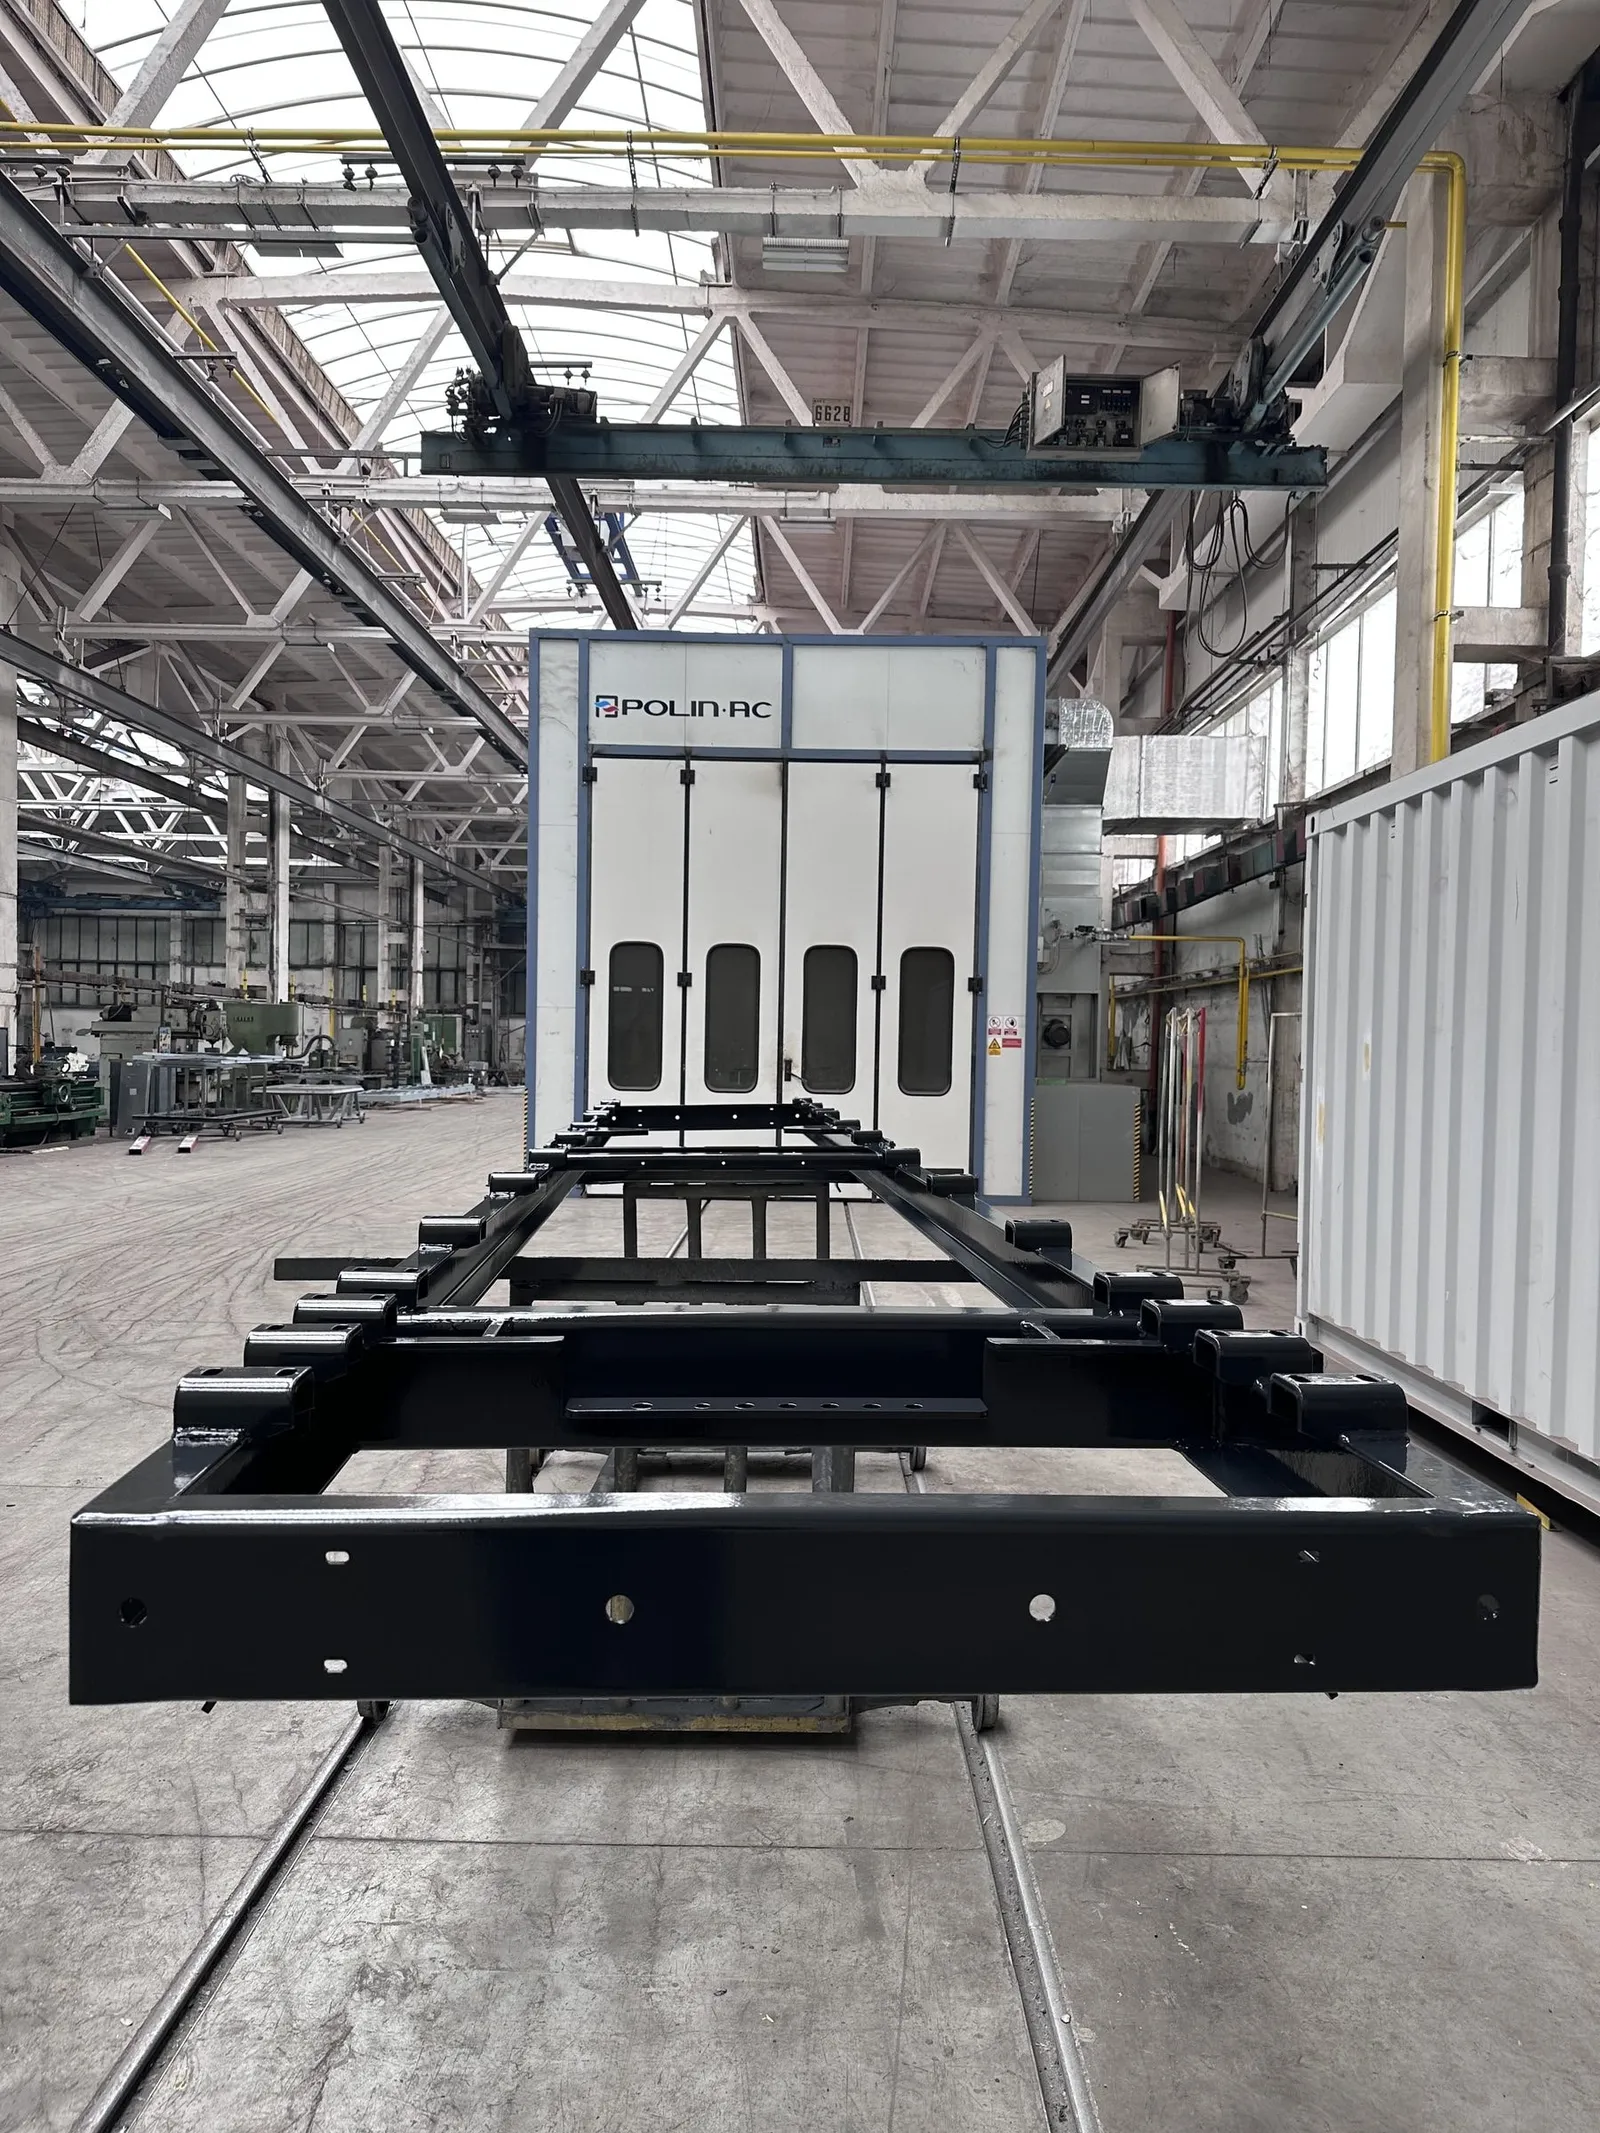
Chassisrahmen auf Ständern in der Halle 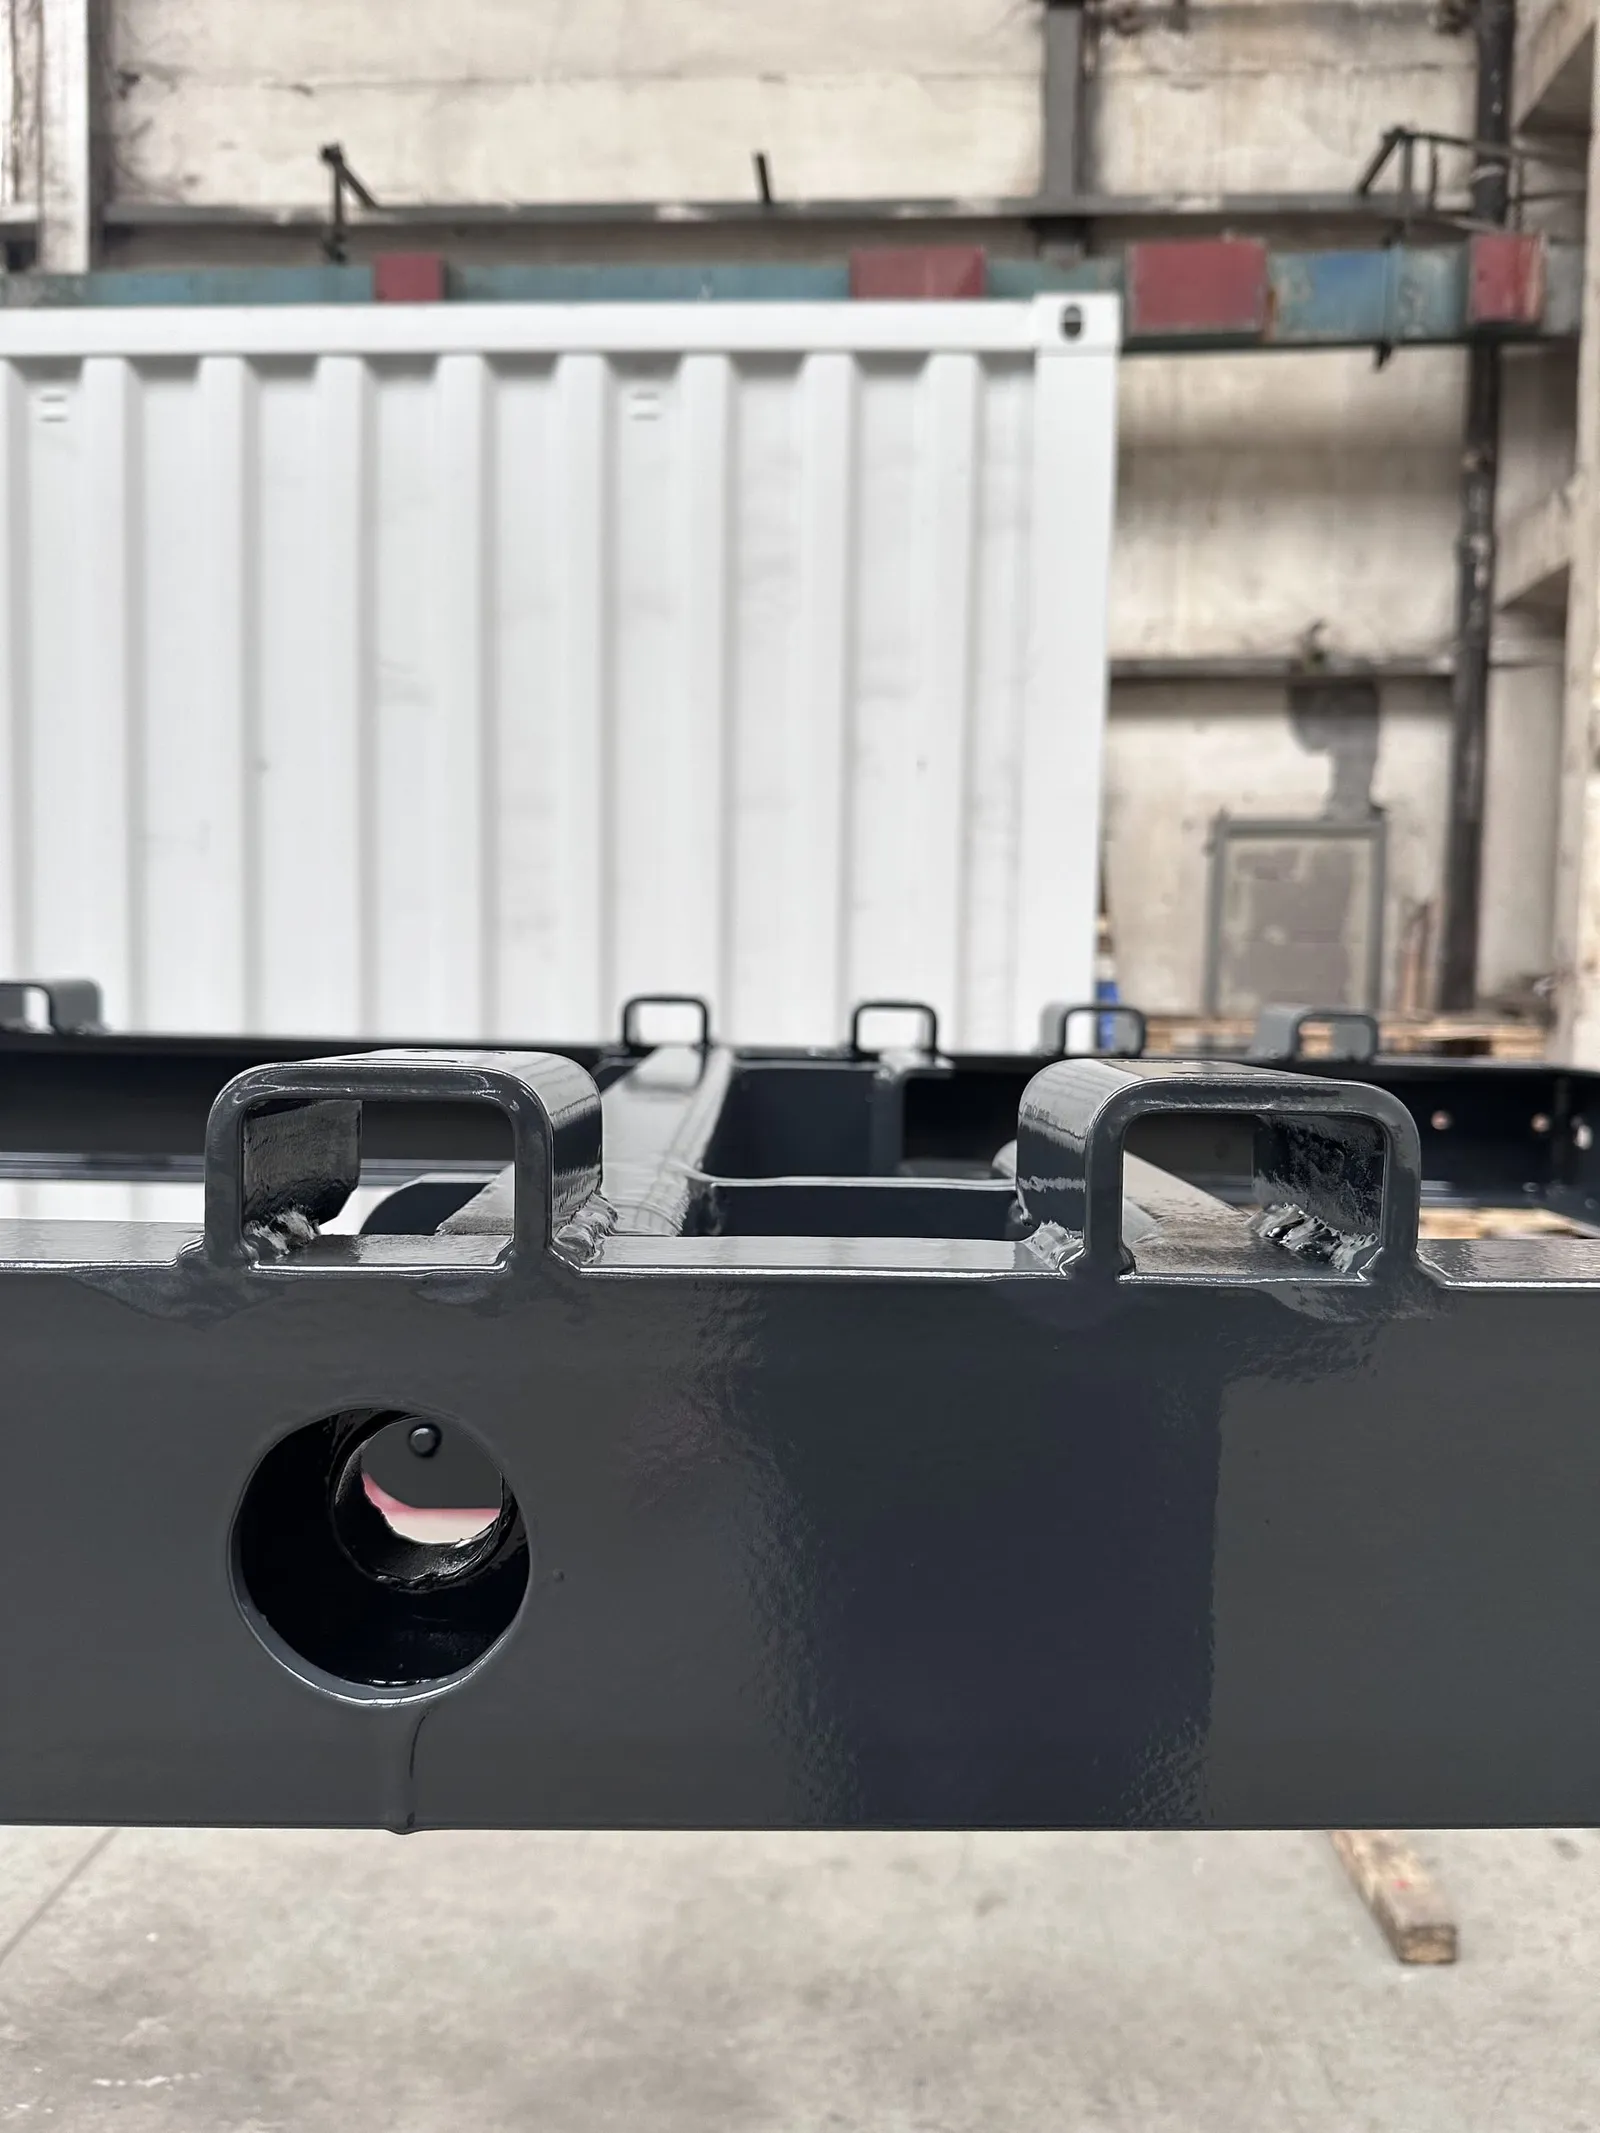
Detail des Chassisrahmenendes, dahinter ein weißer Container
Regalsysteme
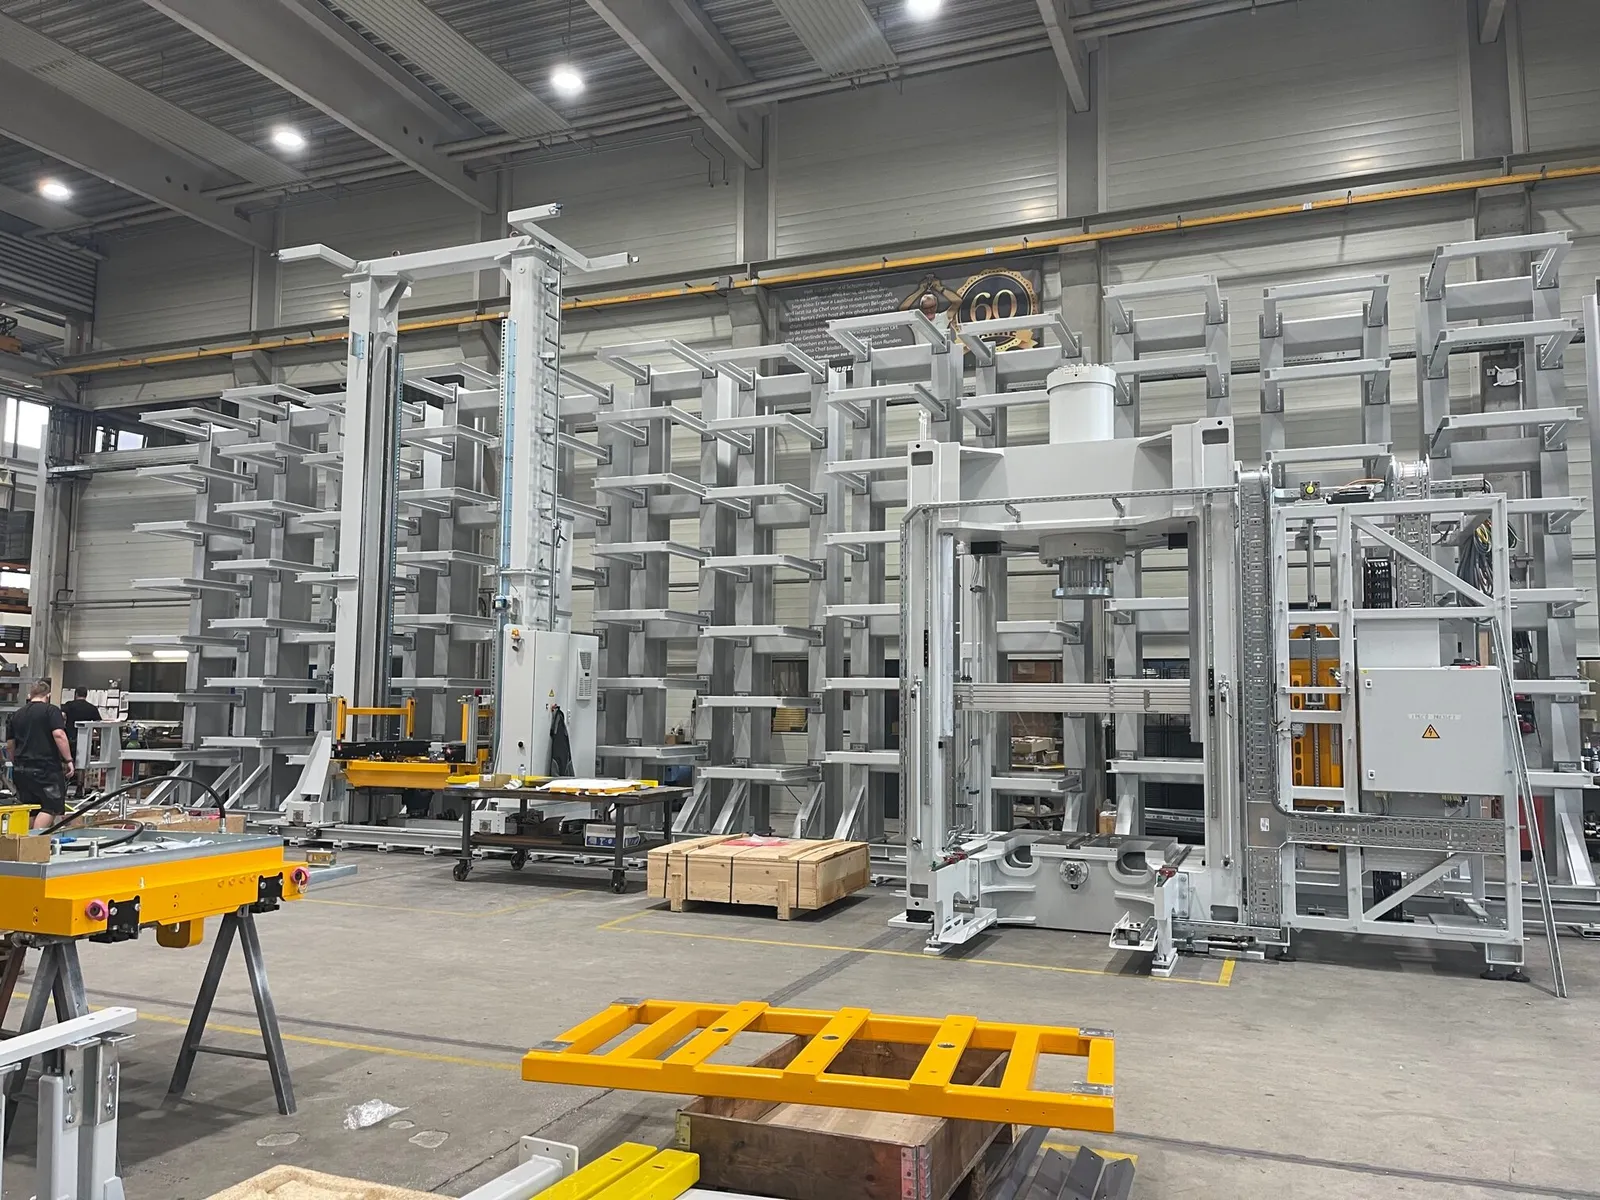
Hohe Regalkonstruktionen in der Halle montiert, dritte Ansicht
Landmaschinen-OEM-Teile
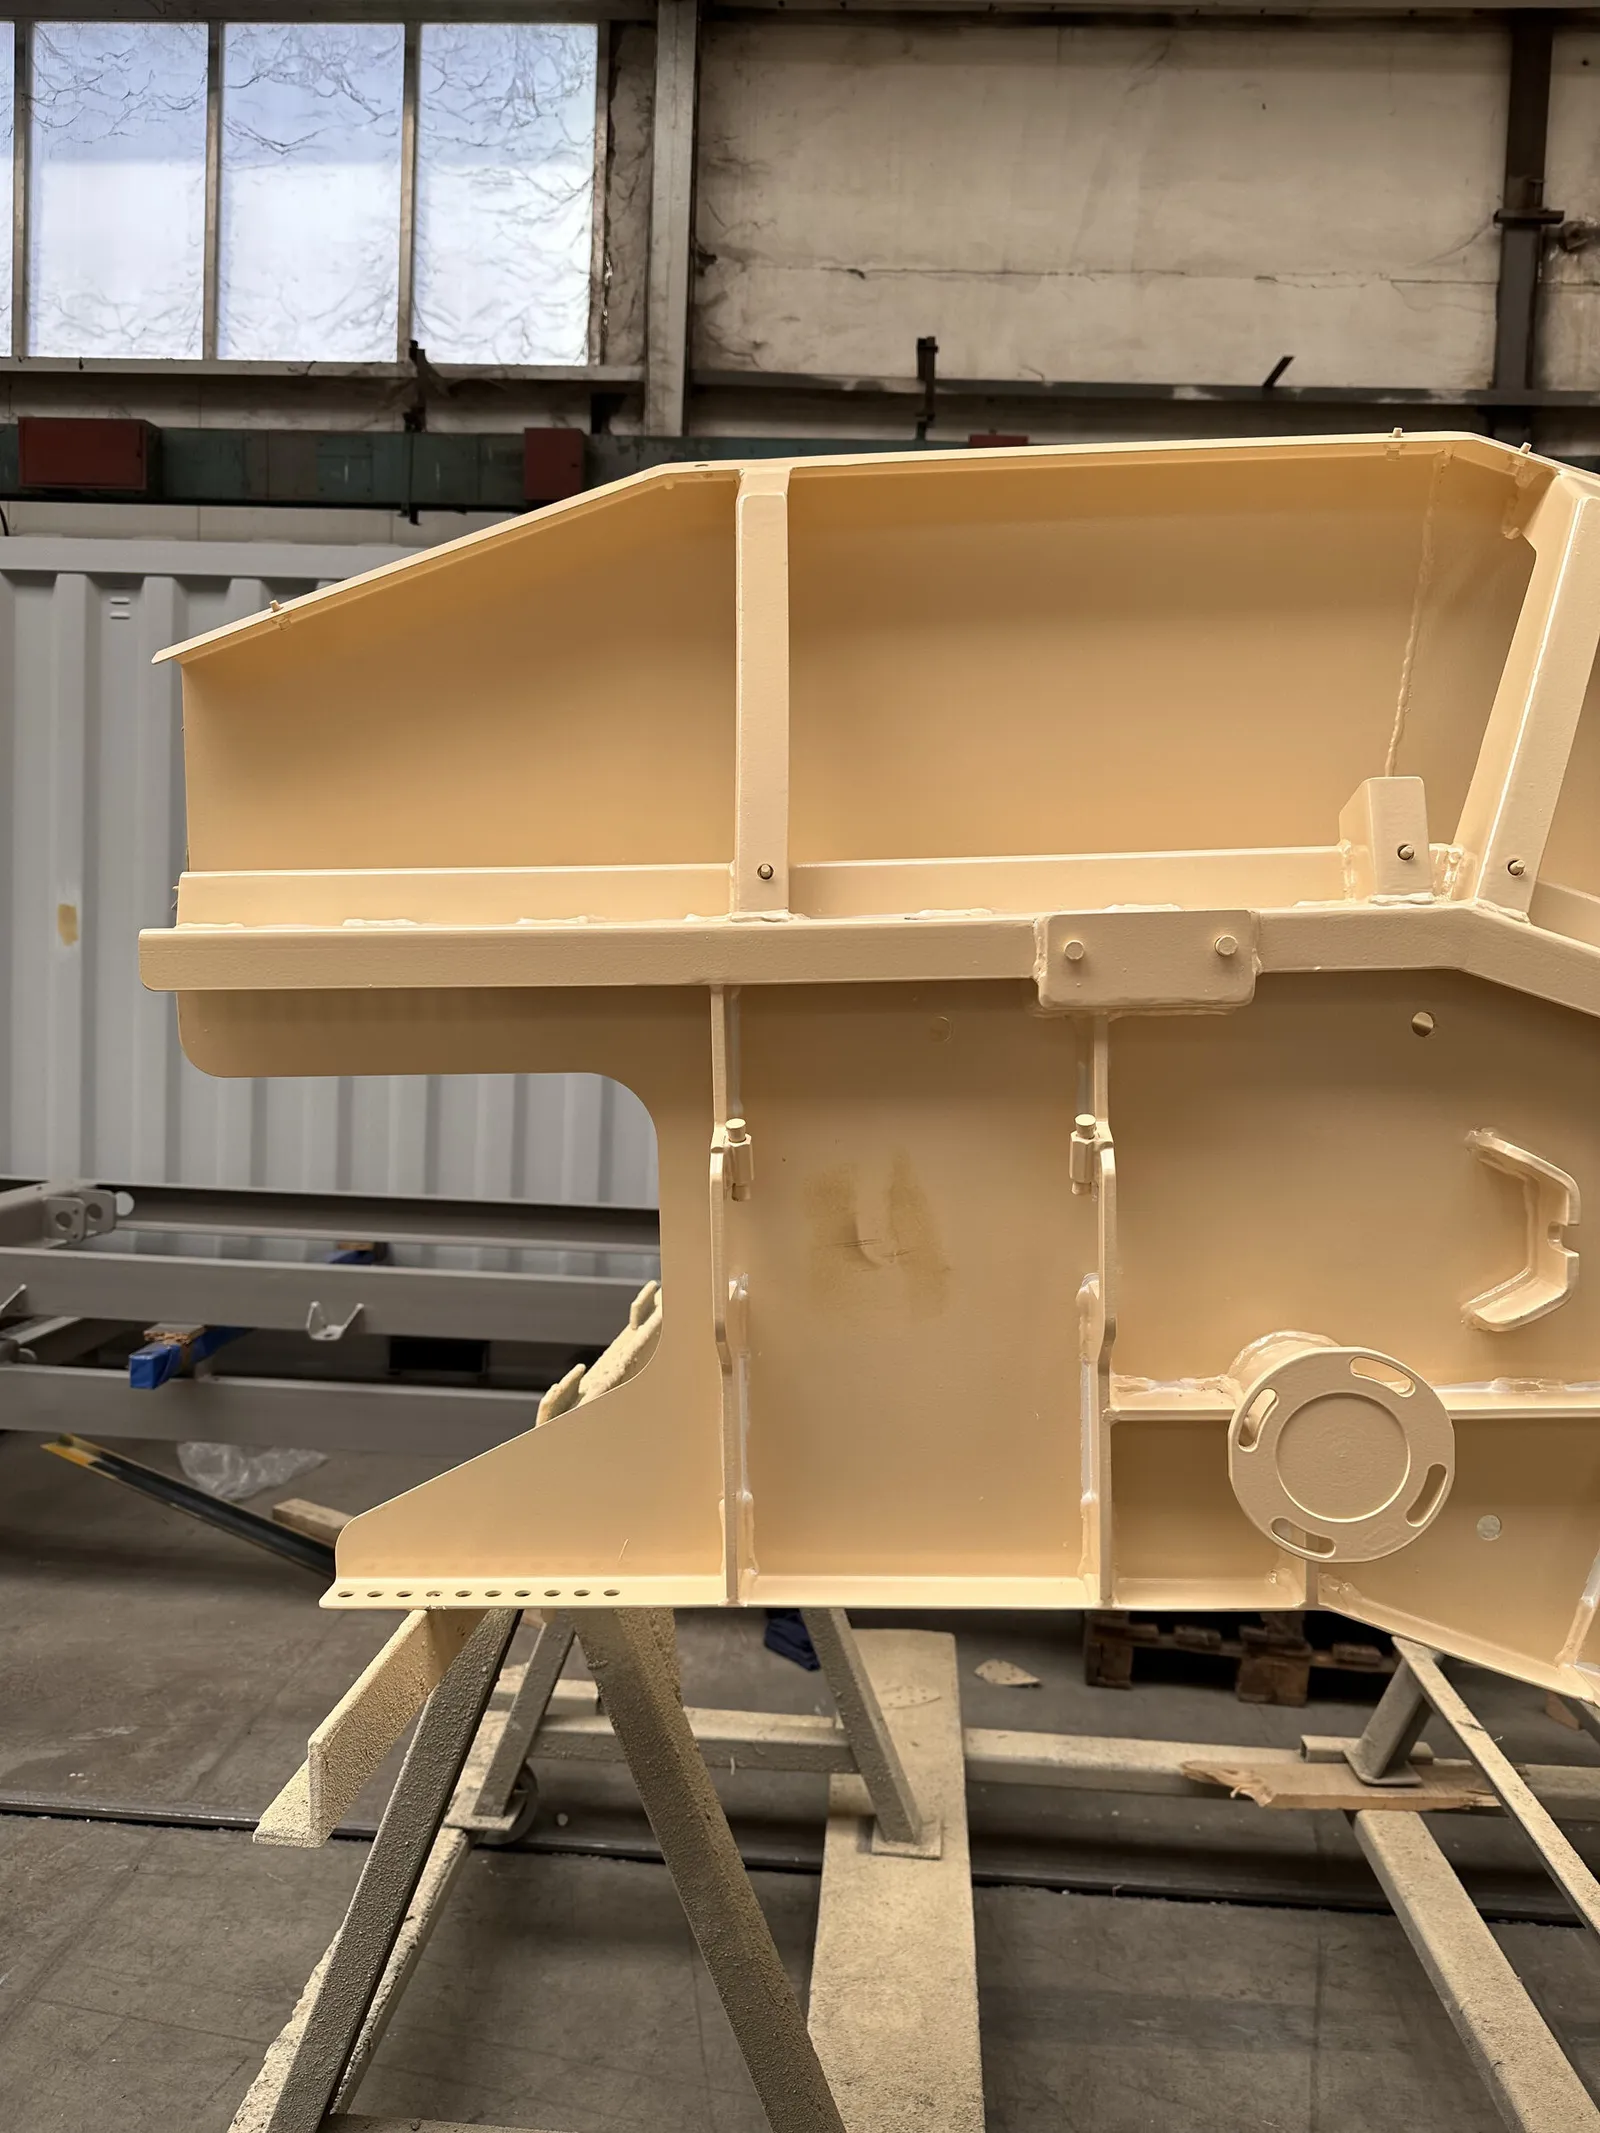
Beiges geschweißtes Trichtersegment auf einem Gestell, zweite Ansicht 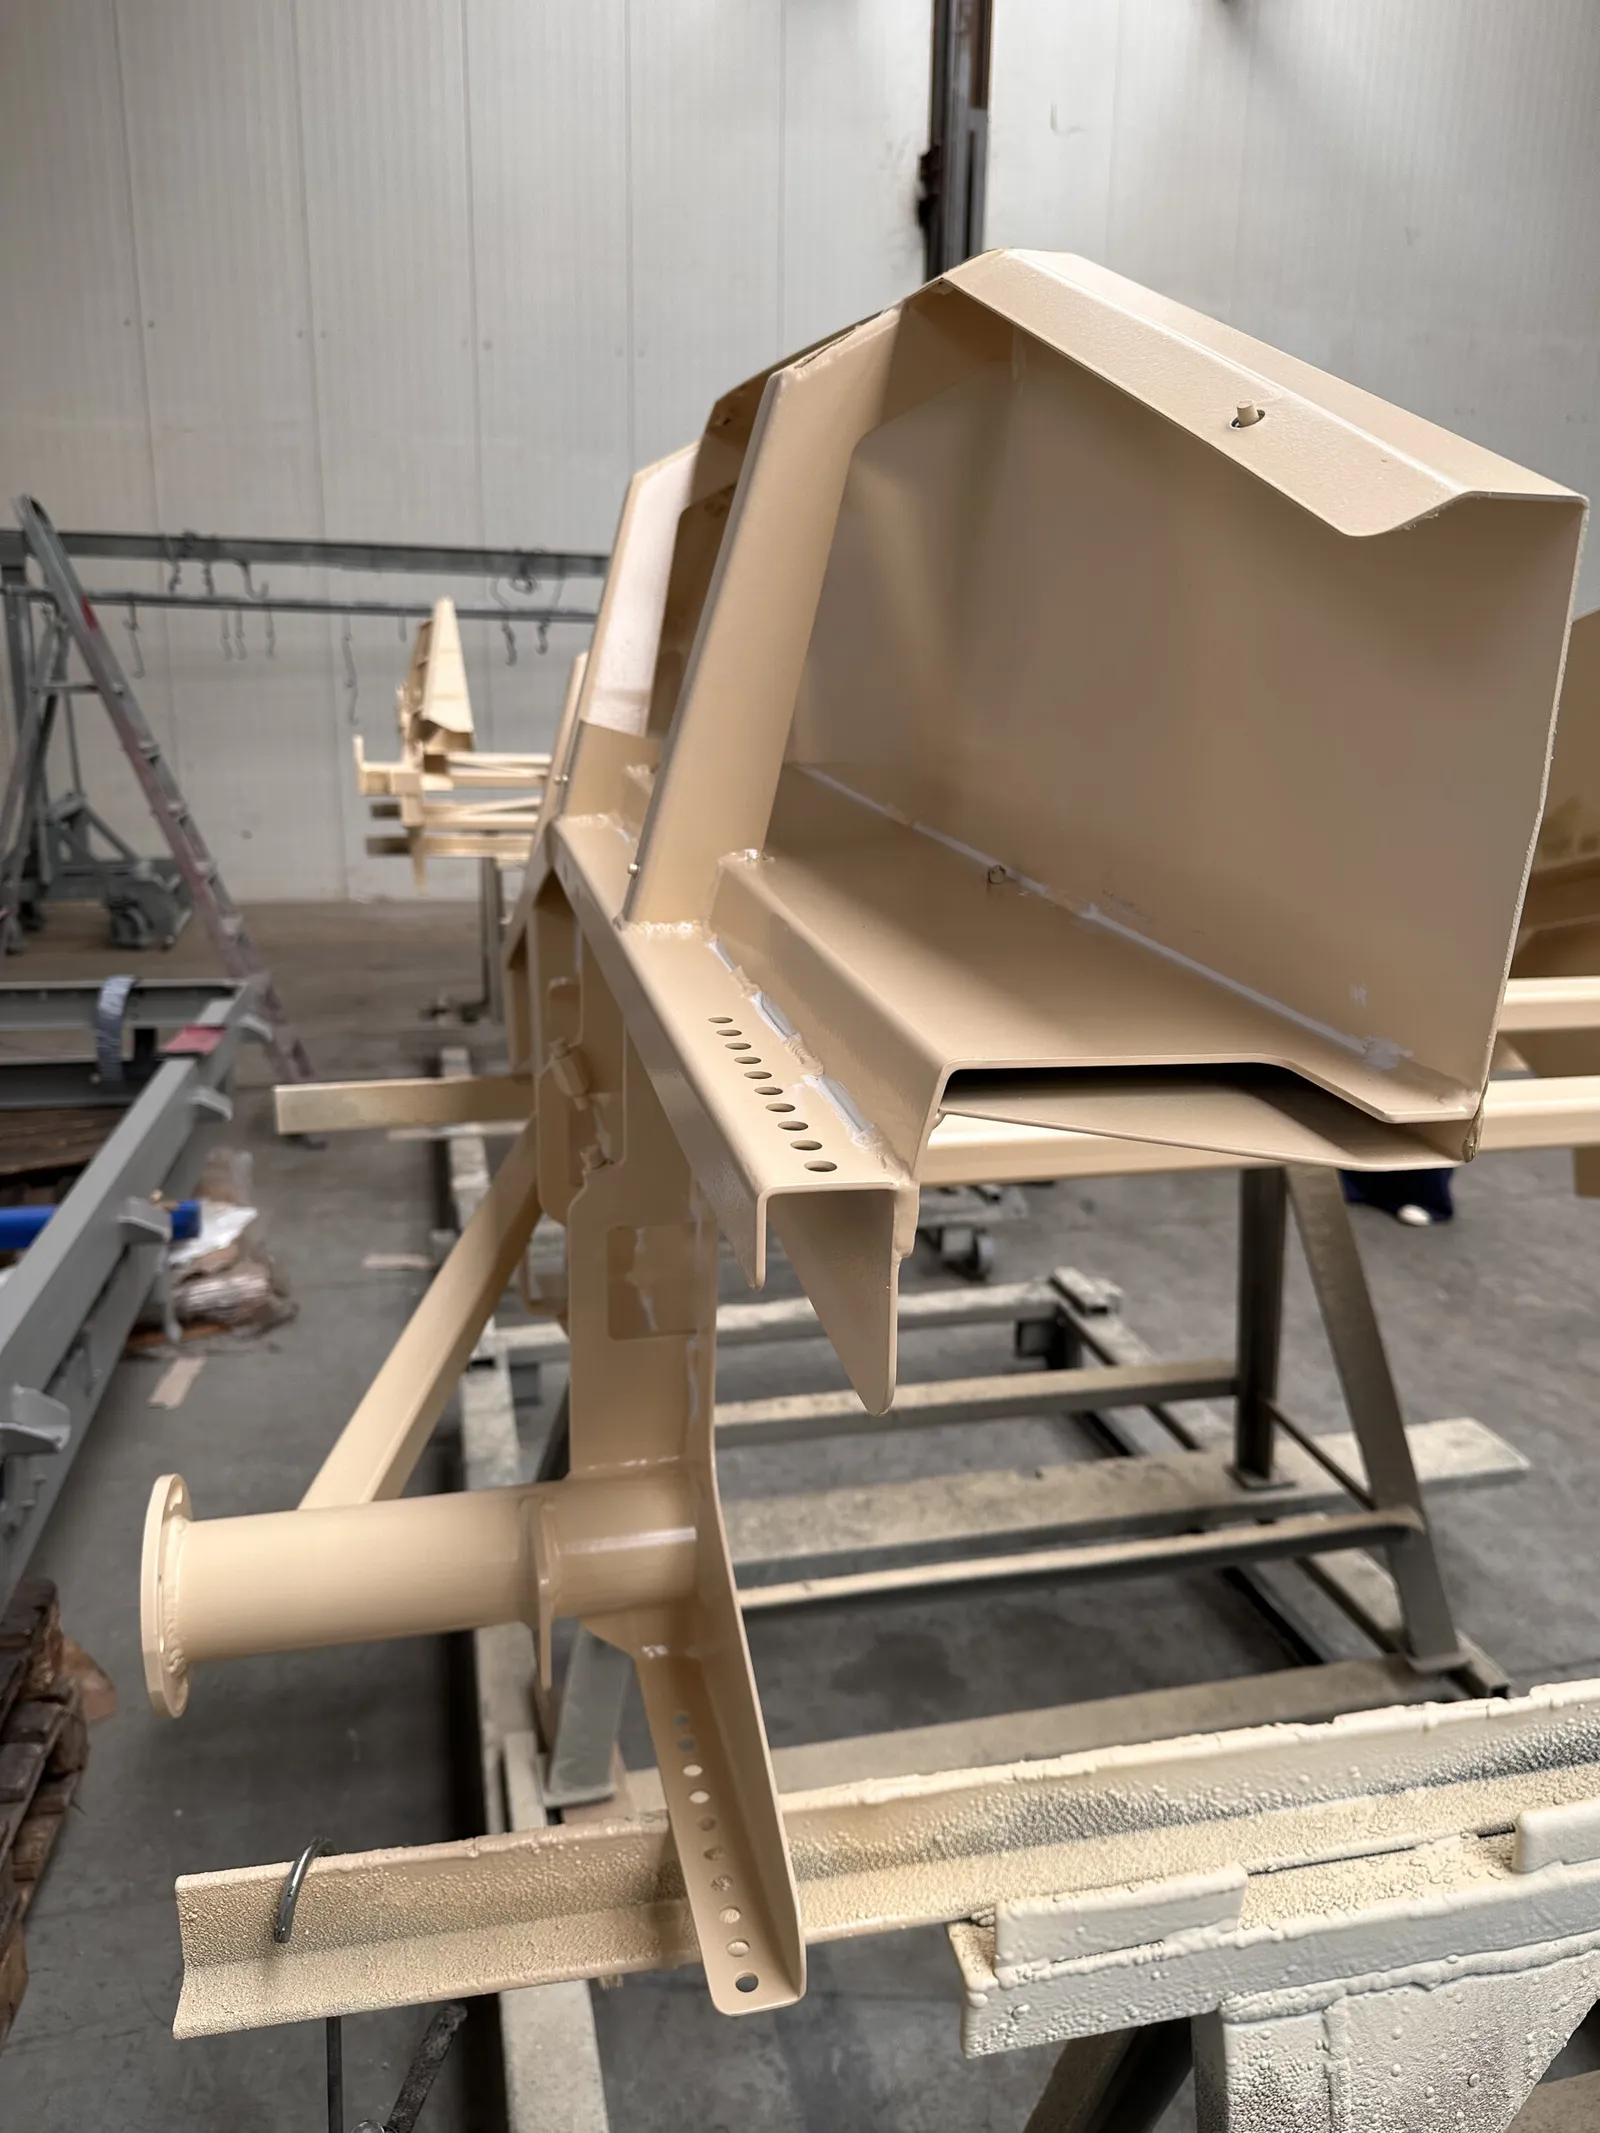
Beiges geschweißtes Teil, Ansicht vom Ende 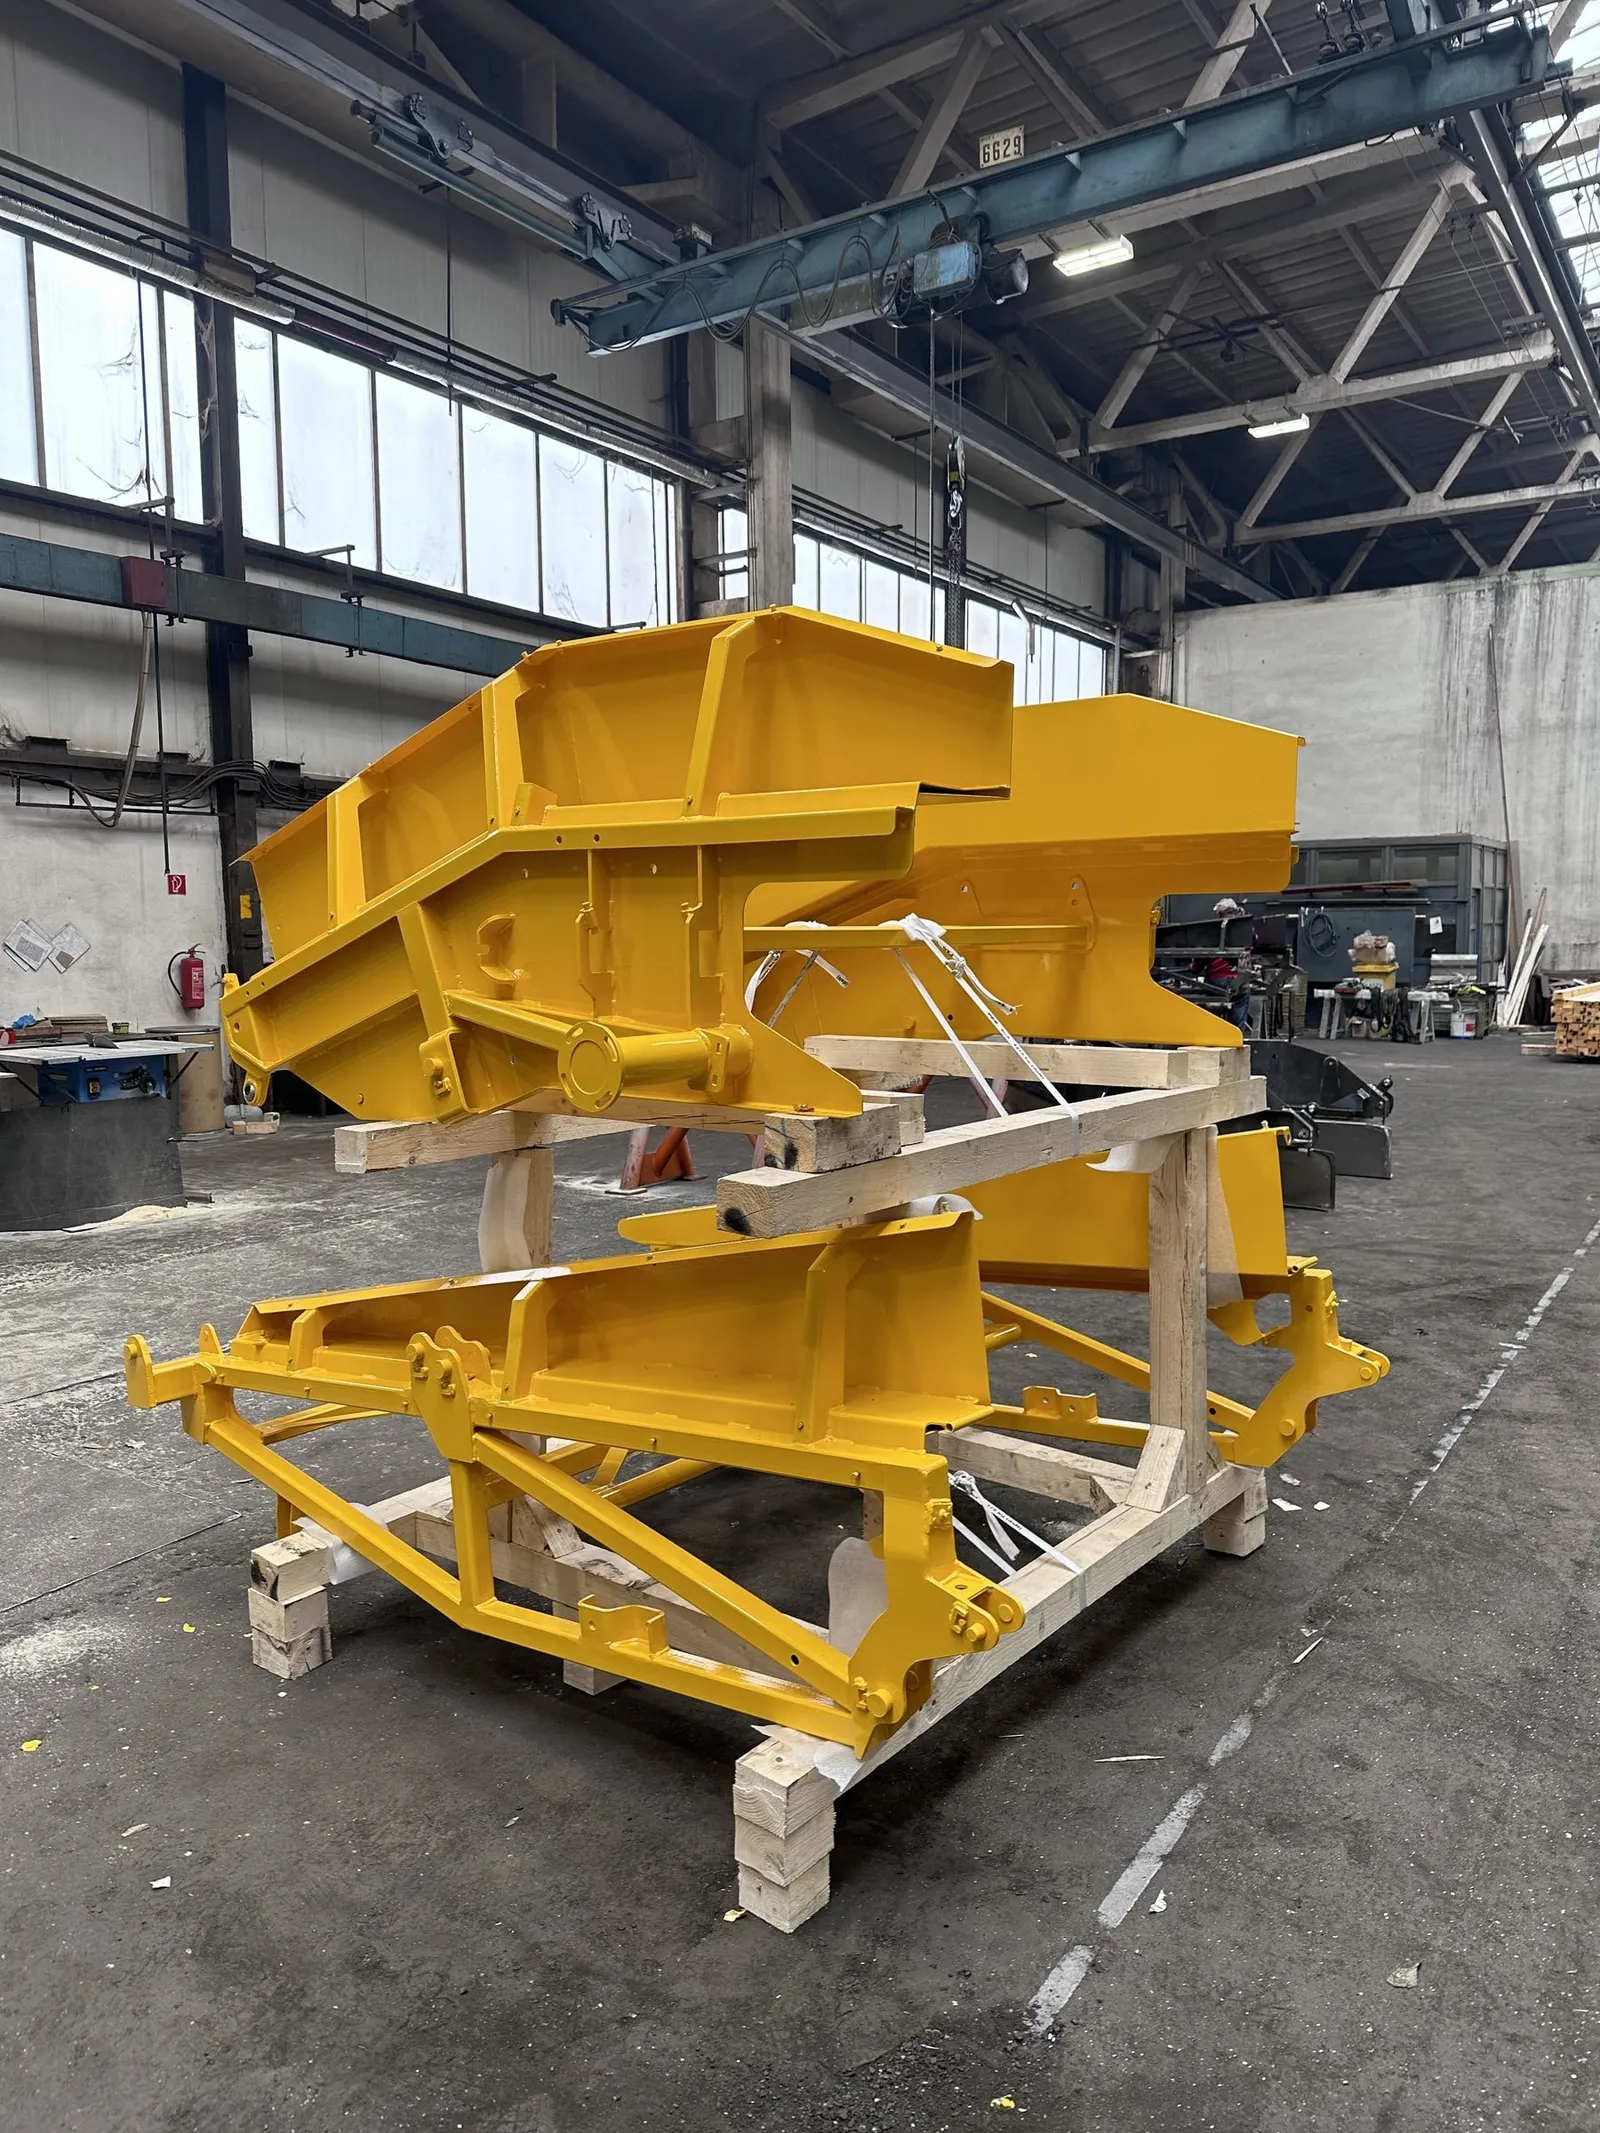
Gelbe geschweißte Rahmenbaugruppe auf einem Gestell 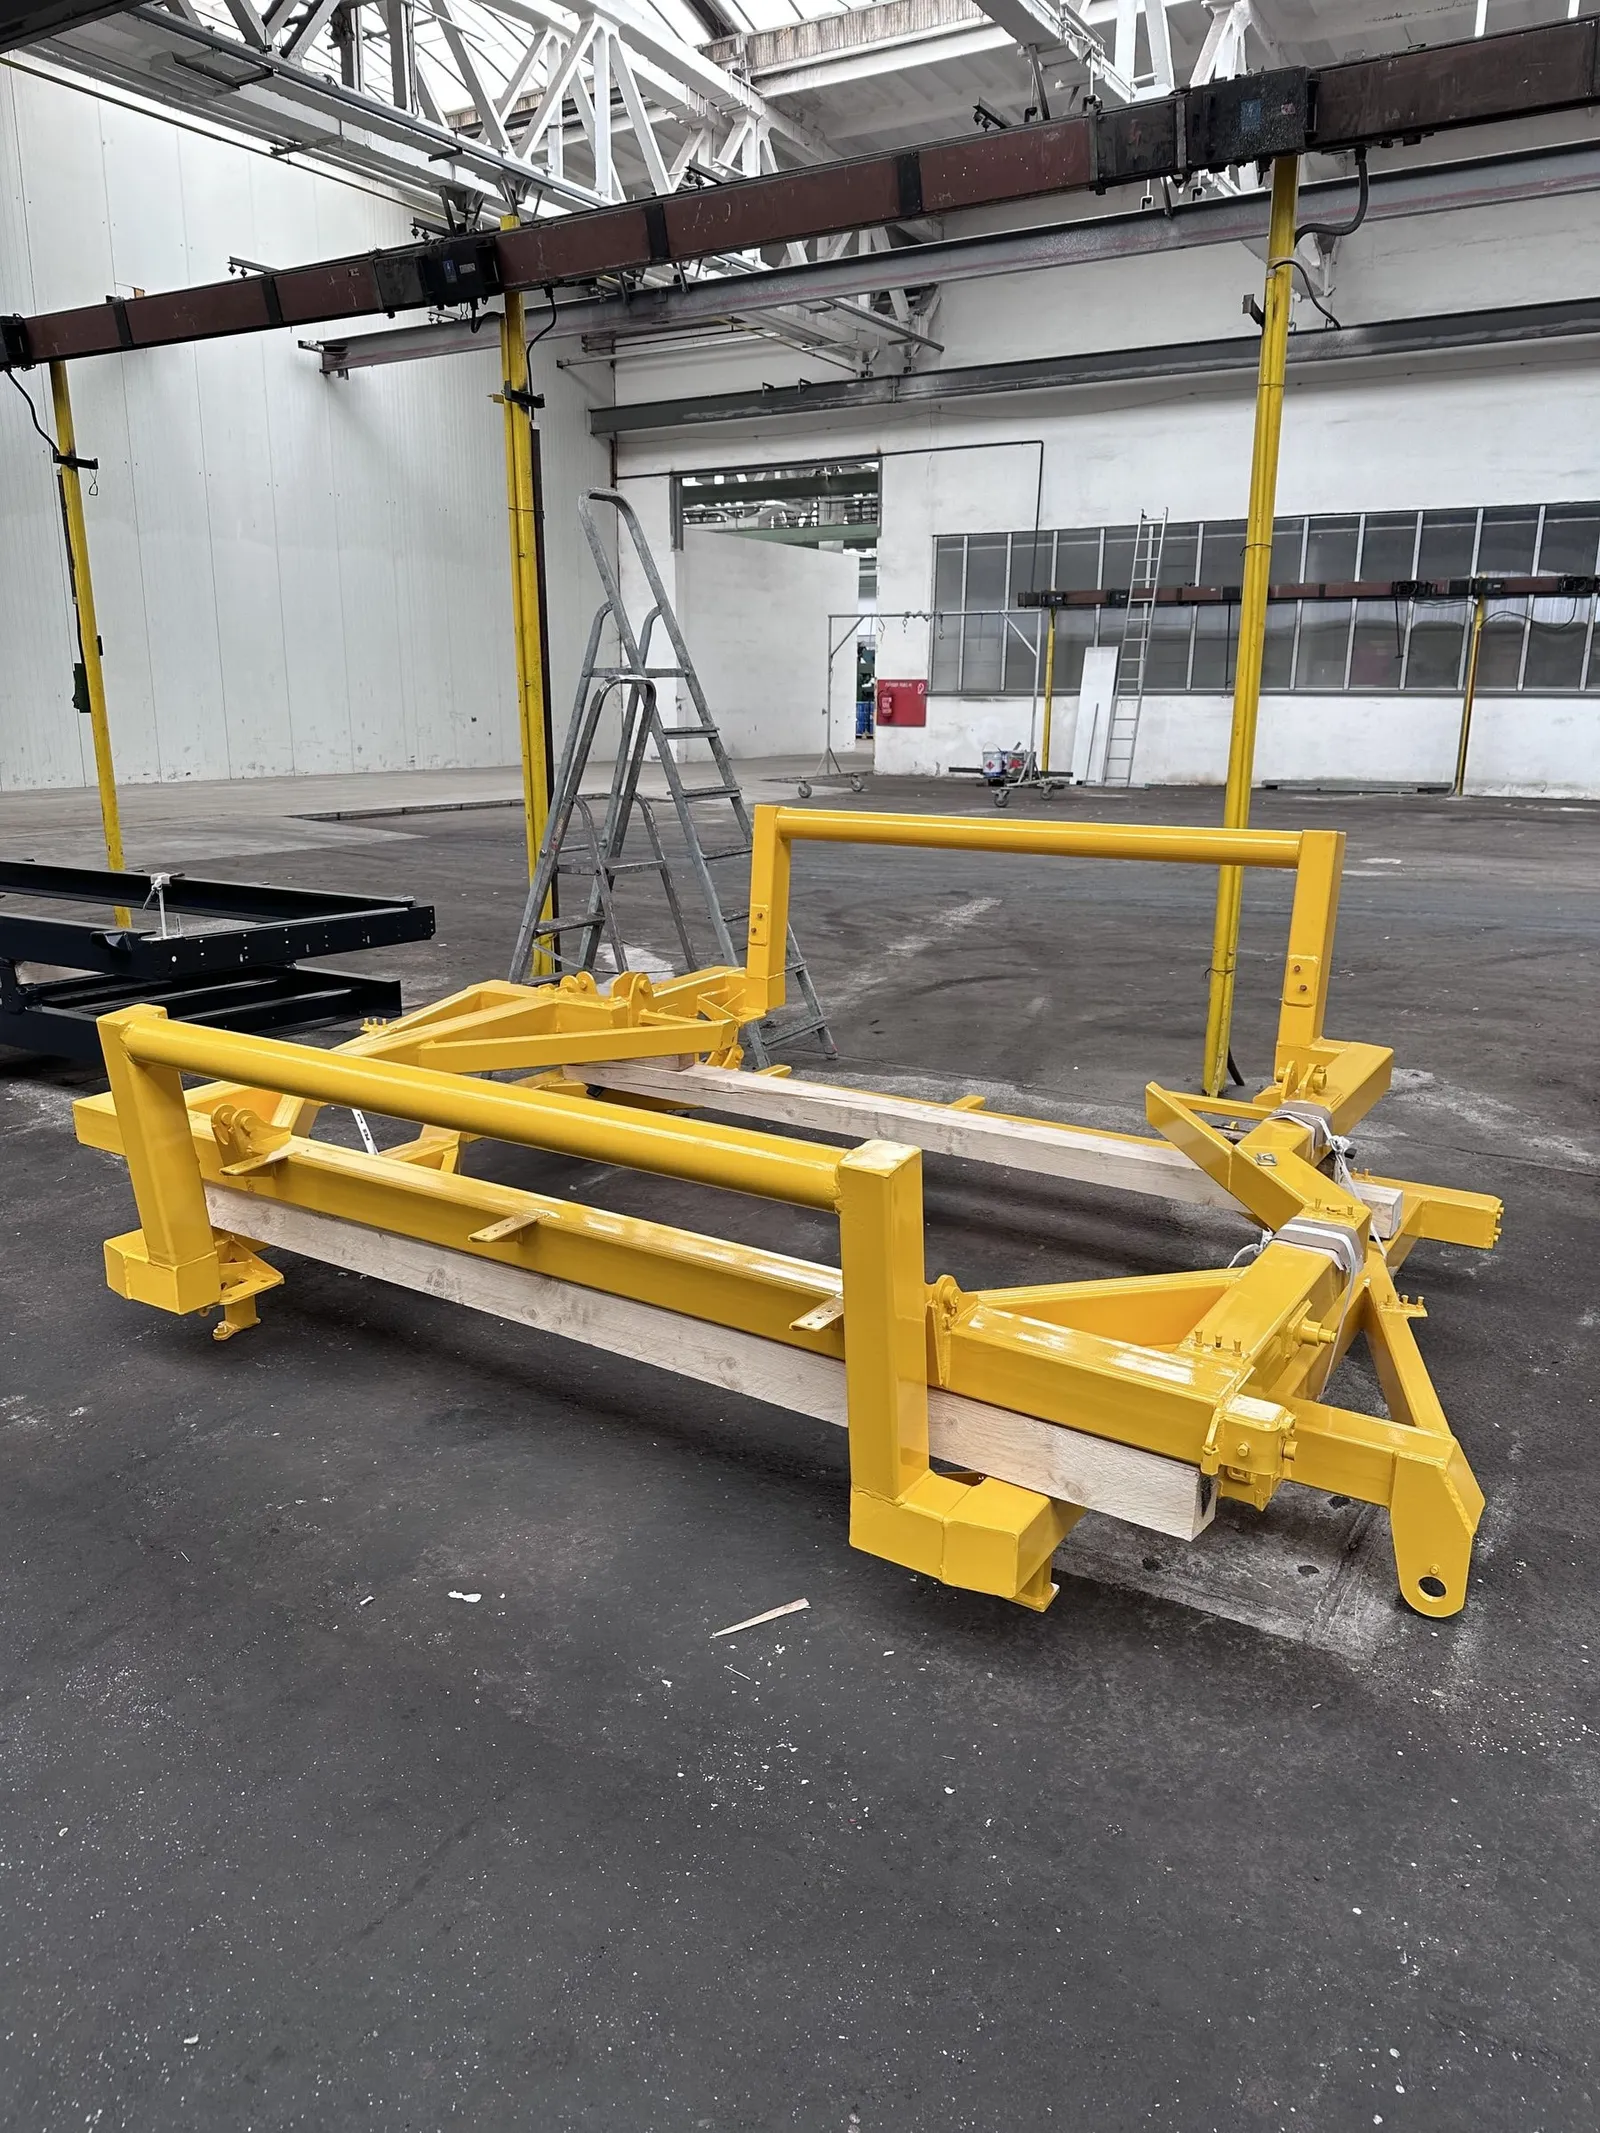
Gelber geschweißter Rahmen auf dem Hallenboden 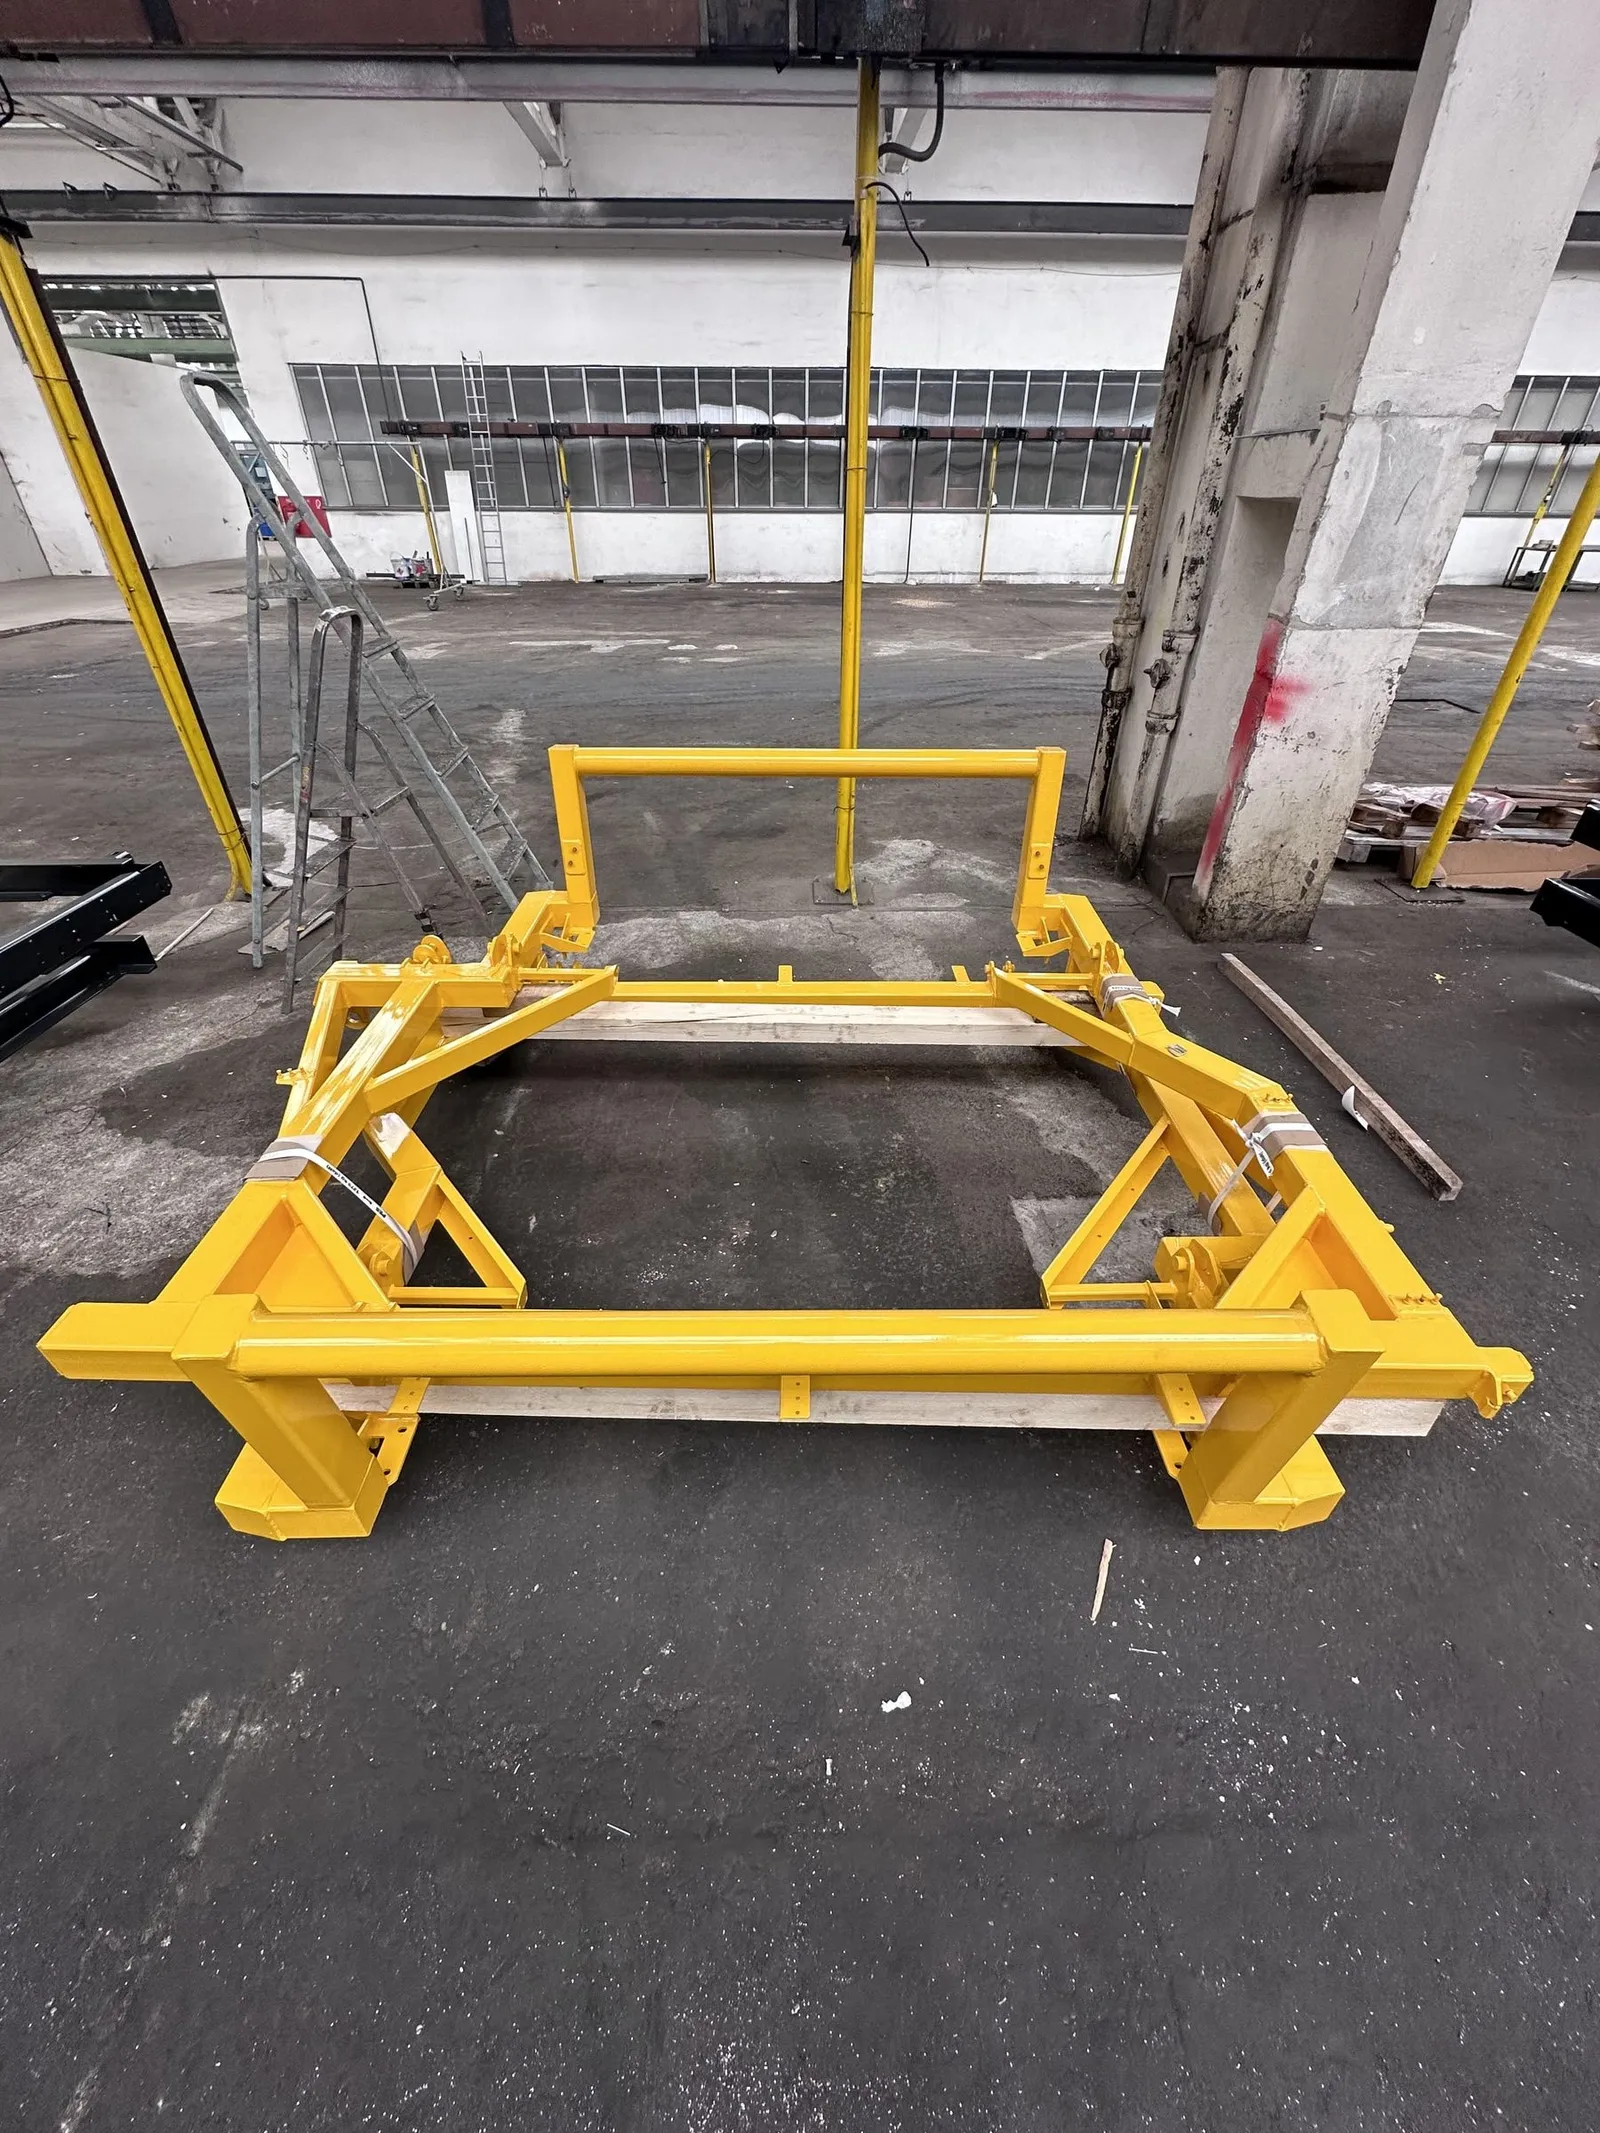
Gelber Rahmen, Draufsicht 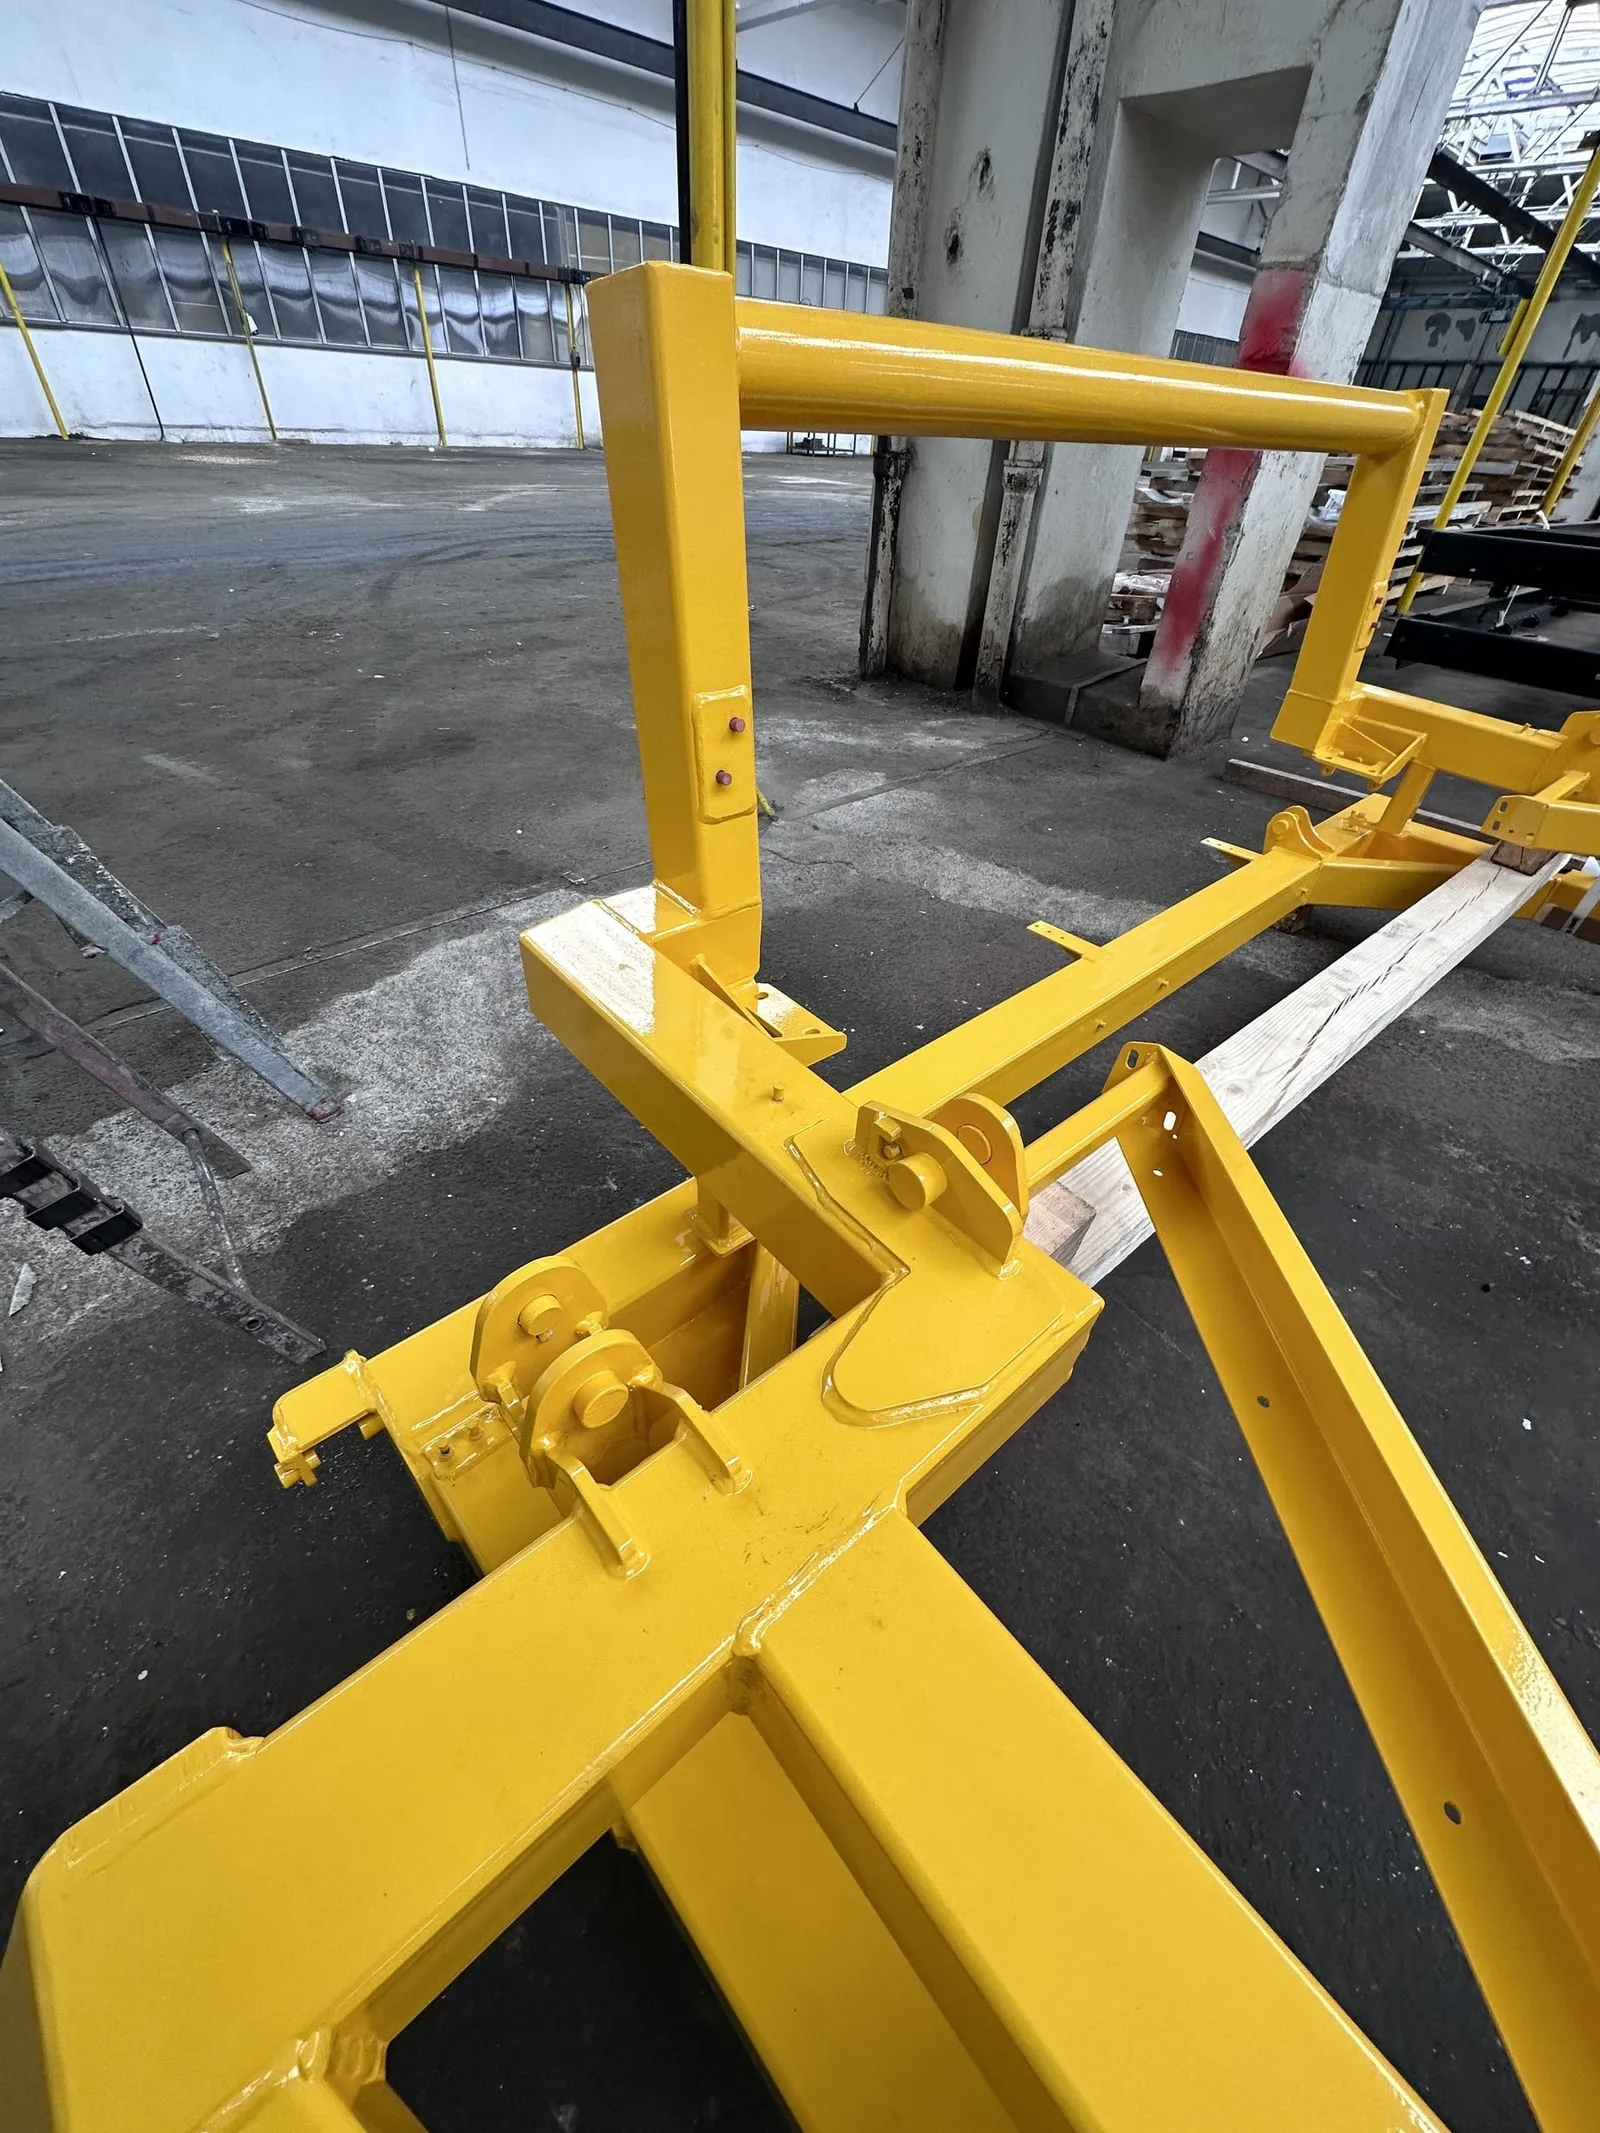
Gelber Rahmen mit Montagehaltern, Nahaufnahme 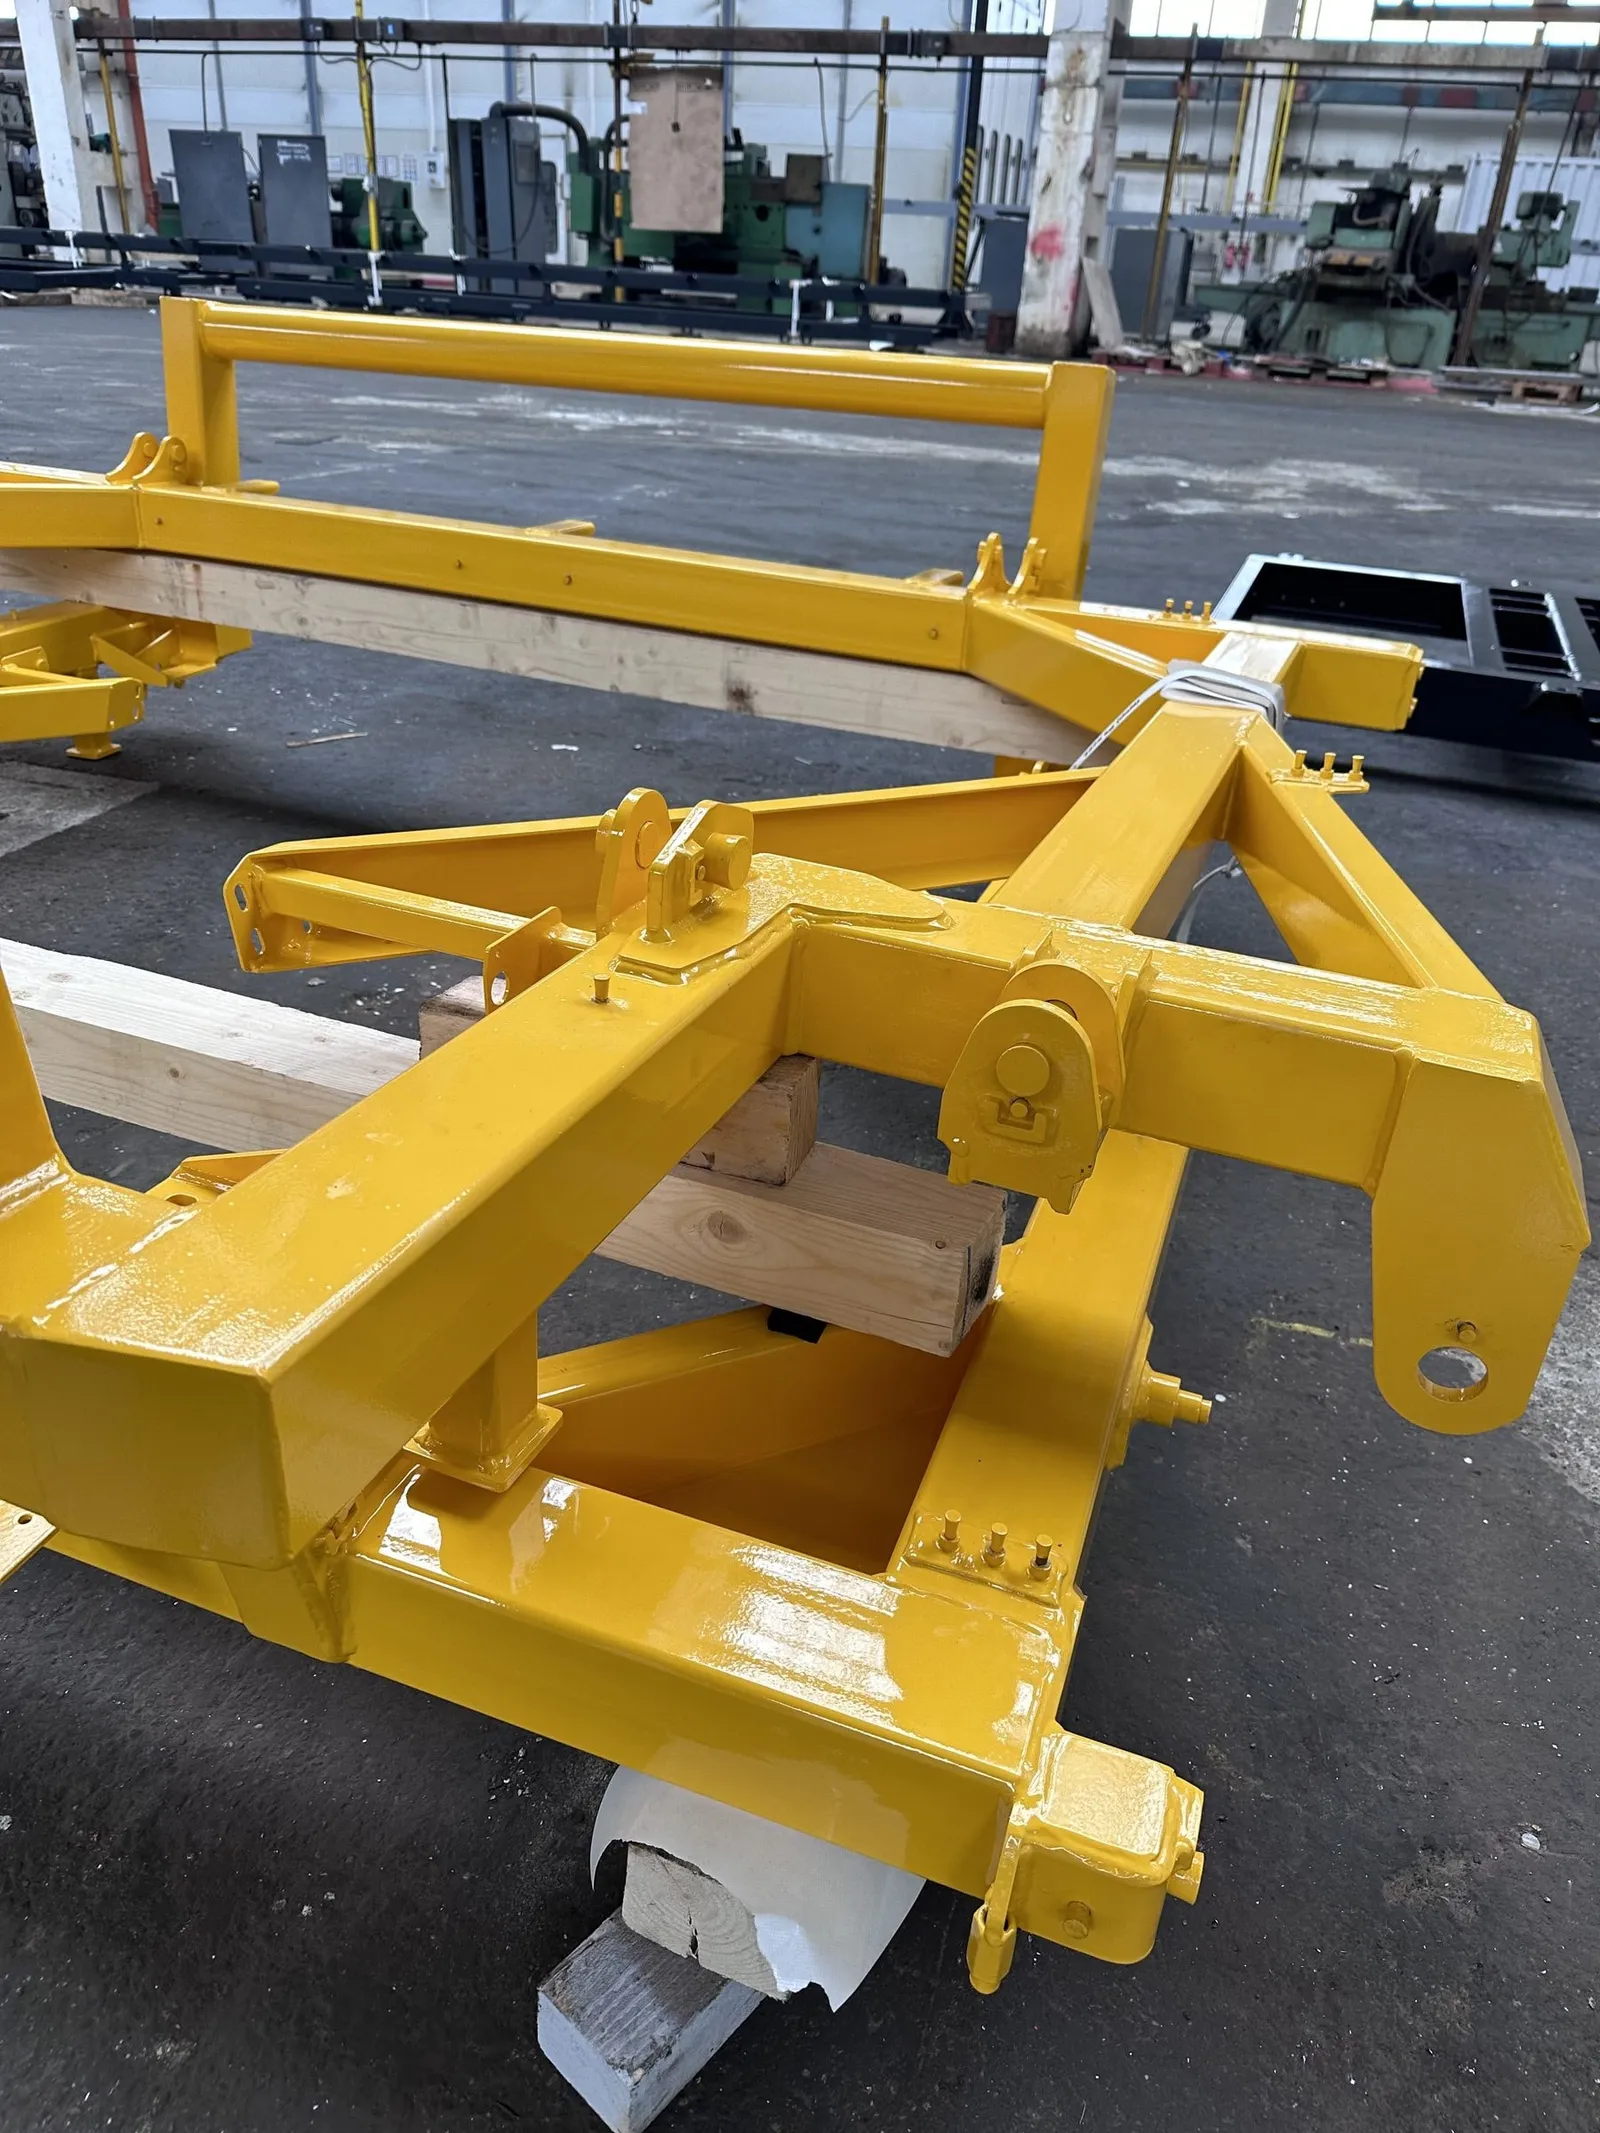
Gelber Rahmen, zweite Ansicht
Normen
Wonach wir bauen und was wir ausstellen
- EN 1090-1, EXC2
- EN ISO 3834-2
- EN ISO 9606
- ISO 9001 / ISO 14001
- ISO 12944 / EN ISO 8501-1 / ISO 2808
- EN 10204 3.1
| Norm | Geltungsbereich |
|---|---|
| EN 1090-1, EXC2 | Ausführung von Stahltragwerken, CE-Kennzeichnung |
| EN ISO 3834-2 | Umfassende Qualitätsanforderungen für das Schweißen |
| EN ISO 9606 | Prüfung von Schweißern |
| ISO 9001 / ISO 14001 | Qualitäts- und Umweltmanagement |
| ISO 12944 / EN ISO 8501-1 / ISO 2808 | Beständigkeit der Beschichtung, Vorbereitung, Schichtdicke |
| EN 10204 3.1 | Materialzeugnisse auf Anfrage |
Ausgestellte Dokumentation
Materialzeugnisse, Schweißanweisungen und Schweißerqualifikationen, Maßbericht einschließlich 3D-Messung, Beschichtungsspezifikation und Schichtdickenbericht, CE-Leistungserklärung für EXC2-Tragwerke, Packliste und Ladeplan.
Nachweis
Referenzen mit einer Zahl dahinter
- 01
Laufende Rahmenvereinbarungen
Mit europäischen Maschinenbau-OEMs in Brech- und Siebtechnik, Erntetechnik sowie Anhänger- und Fahrzeugausrüstung: die Arbeit, die diese Halle seit Jahrzehnten am Laufen hält.
- 02
Ein Austragsbandförderer
Zu Serien- und Prototyppreisen angeboten, verzinkt und montiert, mit eingebauten kundenseitig beigestellten Komponenten, für ein Schweizer Unternehmen für Carbon-Capture-Technologie.
- 03
14 Teile in der engeren Wahl
Aus zwei OEM-Produktfamilien für das Roboterschweißen, wobei die ersten vier Schweißbaugruppen in die Vorrichtungskonstruktion gingen: die Arbeitsmethode, kein Slogan.
Leistungsumfang
Was der Preis enthält und was nicht
Enthalten
- Prüfung auf fertigungsgerechte Konstruktion
- Konstruktion und Bau von Vorrichtungen und Spannmitteln
- Schneiden, Umformen, Schweißen, Bearbeiten
- Strahlen und Beschichten
- Prüfung und Dokumentation
- Verpackung
Nicht enthalten
- Beistellung von Rohmaterial, sofern nicht vereinbart
- Zertifizierung durch eine notifizierte Stelle, wo erforderlich
- Montage vor Ort, sofern nicht angeboten
- Transport
Wenn wir genau das noch nicht gebaut haben, sagen wir es Ihnen und nennen Ihnen das, was wir gebaut haben und dem am nächsten kommt. Zwei Prototypenprogramme in diesem Werk wurden unter den Kosten geliefert, weil das niemand früh genug gesagt hat. Das tun wir nicht mehr, weder Ihnen noch uns gegenüber.
Lieferzeiten
Nach Variante
| Variante | Lieferzeit |
|---|---|
| Angebot aus einem vollständigen Paket | 5-10 Arbeitstage |
| Prototyp oder Erstmuster | 8-12 Wochen |
| Wiederholcharge auf einer etablierten Vorrichtung | 4-8 Wochen |
| Serie, laufende Rahmenvereinbarung | nach Terminplan |
Zusammenarbeit
Vier Wege zum Kauf
Eine Katalogeinheit kaufen
Wählen Sie aus 94 veröffentlichten SKUs mit vollständigen Spezifikationen, erhalten Sie einen Preis, erhalten Sie einen Liefertermin.
Eine Katalogeinheit anpassen
Beginnen Sie mit einer Standardhülle und ändern Sie, was geändert werden muss. Der schnellste Weg zu einer Anforderung außerhalb des Standards.
Nach Ihrer Spezifikation bauen
Sie bringen die Spezifikation oder die Zeichnungen, wir prüfen sie, wir bauen. Prototyp und Serie werden getrennt bepreist.
Fertigung als Unterauftrag
Sie sind der Hauptauftragnehmer, wir sind die Halle. Kapazität nach EN 1090-1 EXC2 mit AQAP-2110-Qualitätssicherung dahinter.
Ablauf
Von der Spezifikation zur Lieferung in fünf Schritten
- 01
Senden Sie die Spezifikation.
Eine Zeichnung, eine Ausschreibungsanlage oder drei Sätze. Was immer Sie haben.
- 02
Prüfung, schriftlich.
Wir sagen Ihnen, was fehlt oder widersprüchlich ist, bevor irgendjemand anbietet. 3-5 Arbeitstage.
- 03
Angebot.
Bottom-up: Material zum Einkaufspreis, Fremdleistungen, direkte Stunden zum Vollkostensatz. 2-3 Wochen für einen komplexen Bau.
- 04
Design-Freeze und Bau.
Änderungen nach dem Freeze sind Nachträge, bepreist und vereinbart.
- 05
Prüfen, dokumentieren, liefern.
Werksabnahme, wo spezifiziert, vollständiges Dokumentationspaket, Lieferung und Montage, wo angeboten.
FAQ
Fragen, die der Einkauf stellt
Übernehmen Sie Arbeiten nach EN 1090 EXC3?
EXC2 ist zertifiziert. EXC3 wird von Fall zu Fall mit dem Planer des Kunden bewertet.
Wie groß können Sie bearbeiten?
6,200 × 3,000 × 1,600 mm auf dem großen Horizontal-Bohrwerk, bis 16 Tonnen auf dem Tisch.
Können Sie unsere Schweißvorrichtungen bauen?
Ja, das ist eine eigenständige Leistung, einschließlich Vorrichtungen, die Sie danach in Ihrem eigenen Werk einsetzen.
Verzinken Sie?
Über einen Partnerbetrieb, Feuerverzinkung, von uns als Teil des Auftrags koordiniert.
Machen Sie auch einen einzelnen Prototyp?
Ja, und wir bepreisen die Serie gleich daneben.
Zertifizieren Sie Schweißer?
Die Schweißer sind nach EN ISO 9606 qualifiziert, und das Schweißqualitätssystem ist EN ISO 3834-2, auditiert.
Senden Sie uns die Spezifikation. Eine Zeichnung, eine Ausschreibungsanlage oder drei Sätze.
Sie erhalten innerhalb einer Woche eine schriftliche Prüfung, ob Sie etwas kaufen oder nicht.
Wie es weitergeht
Verwandte Familien
Verwandte Sektoren