Solutions · famille
Ingénierie
Fabrication en sous-traitance : châssis, mécano-soudures, convoyeurs, escaliers et plateformes selon EN 1090 EXC2.
- EN 1090-1 EXC2
- laser jusqu'à 20 mm
- usinage jusqu'à 6.2 m / 16 t
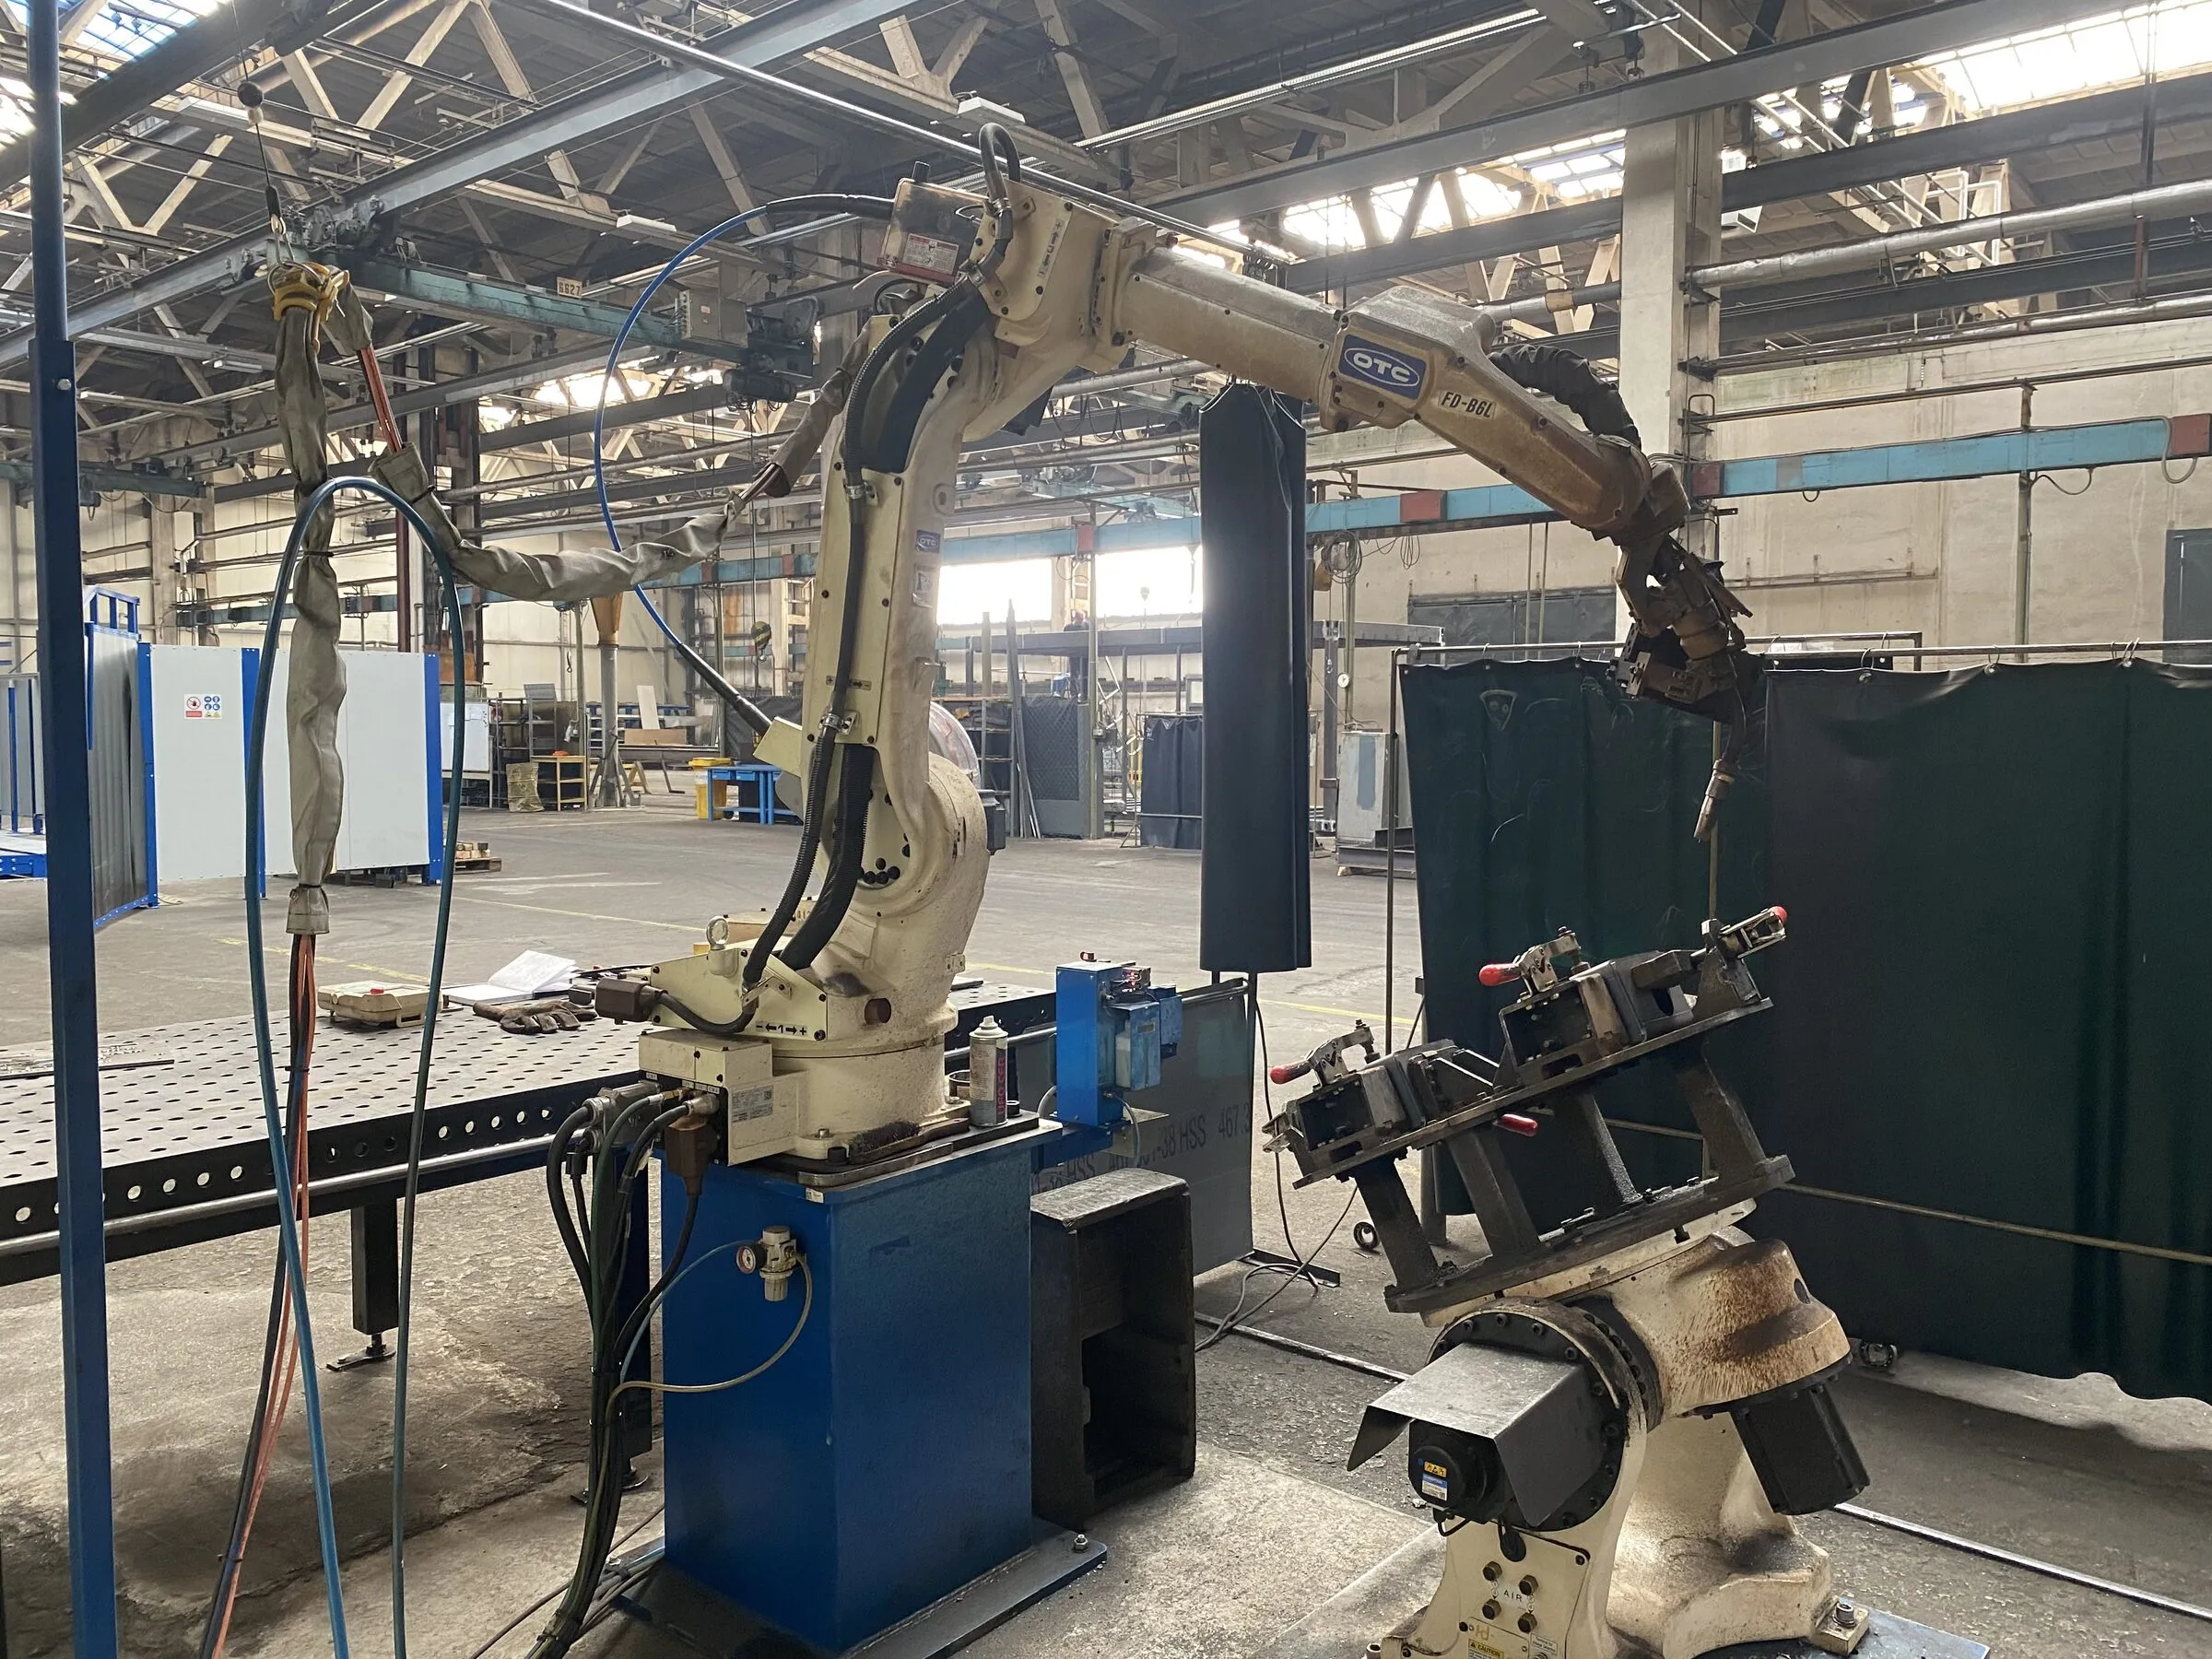
- soudage robotisé sur rail de 14 m
Cellule de soudage robotisée sur rail, hall de production
Avant de fabriquer des conteneurs, Tanax fabriquait de l'acier pour les machines des autres, et le fait toujours. Châssis de convoyeurs, bâtis de machines, châssis et faux-châssis, supports, ensembles soudés, escaliers, plateformes et rayonnages, conçus pour la fabricabilité, soudés selon EN ISO 3834-2, usinés, grenaillés, peints et livrés. Environ un tiers des heures de l'usine va à des OEM européens de machines dans le cadre d'accords-cadres de châssis récurrents.
Spécification
Site
- Surface de production
- 31,486 m²
- Effectif
- ~80
- Tradition d'ingénierie
- construction de machines sur ce site depuis 1951
Découpe
- Laser
- 2,000 × 4,000 mm, 3.2 kW, jusqu'à 20 mm
- Plasma
- 3-15 mm, 4,000 × 1,500 mm
- Cisaille
- jusqu'à 25 mm × 3,150 mm
- Sciage
- à cadre, à ruban et circulaire jusqu'à Ø400 mm
Formage
- Presse plieuse
- 400 t, table 6,050 mm
- Pliage de tôle
- CNC jusqu'à 20 mm × 4,000 mm
Soudage
- Robotisé
- 2 × 6 axes sur un rail de 14 m, plus une cellule 6 axes, R = 2,008 mm
- Qualification
- EN ISO 3834-2, soudeurs selon EN ISO 9606, structures selon EN 1090-1 EXC2
Usinage
- Alésage horizontal, grand
- 6,200 × 3,000 × 1,600 mm, table tournante 1,800 × 2,500 mm, 16,000 kg, Ø160 mm
- Alésage horizontal, second
- 3,500 × 2,500 × 1,600 mm, 12,000 kg, Ø130 mm
- Alésage / fraisage
- 8,000 × 3,000 × 1,500 mm
- Tournage CNC
- Ø550 mm au-dessus du banc, Ø350 au-dessus du chariot transversal, 1,590 mm
- Table tournante CNC
- mandrin Ø800 mm, pièce jusqu'à Ø1,100 mm, 765 mm de haut, 2,500 kg
- Taillage d'engrenages
- roue jusqu'à Ø600 mm, module 2-13, 5-120 dents, largeur de denture jusqu'à 110 mm
- Rectification
- cylindrique jusqu'à Ø400 × 2,000 mm ; plane 200 × 1,200 mm
- Rabotage / mortaisage
- jusqu'à 1,200 × 5,000 mm ; rainures jusqu'à 15 mm × 120 mm
Finition
- Grenaillage
- 8,000 × 5,000 × 3,000 mm au degré Sa 2.5, relié par rail à la peinture
- Peinture
- cabine 7,900 × 5,000 × 4,890 mm, séchage 75-80 °C
Contrôle
- 3D
- bras de mesure 6 axes
Comment c'est construit
Les décisions derrière les chiffres
La conception pour la fabrication fait partie de l'offre.
Les ingénieurs de Tanax examinent une pièce sous l'angle de la façon dont elle sera réellement découpée, formée, montée en gabarit et soudée, et proposent des modifications qui réduisent le coût sans changer la fonction. Sur les pièces récurrentes, cela signifie aussi concevoir et construire les gabarits de soudage, ce qui rend un ensemble soudé à la main reproductible.
Le soudage robotisé est appliqué là où il est rentable, et seulement là.
La liste des candidats est construite à partir des produits eux-mêmes : les pièces communes à plusieurs produits, et les pièces à cordons discontinus. Sur un programme récent, quatorze pièces ont été présélectionnées dans deux familles de produits d'un OEM et les quatre premiers ensembles soudés sont passés en conception d'outillage. C'est la méthode : cartographier les pièces, puis construire les outillages.
Grenaillage et peinture sont sur le même rail.
La chambre de grenaillage et la cabine de peinture sont reliées par rail, de sorte qu'un grand ensemble soudé passe du Sa 2.5 directement au primaire sans nouvelle manutention et sans rouille éclair entre les deux.
Un seul toit, un seul responsable de la chaîne de tolérances.
Découper, former, souder, usiner, grenailler, peindre, mesurer et emballer dans un même bâtiment signifie qu'un seul fournisseur maîtrise la chaîne de tolérances au lieu de quatre fournisseurs qui se renvoient la faute.
Configurations
Ce qui se construit ici

Châssis de convoyeur à bande dans le hall de production Systèmes et châssis de convoyeurs
- châssis de convoyeurs à bande, convoyeurs de déchargement et de collecte
- galvanisés, assemblés
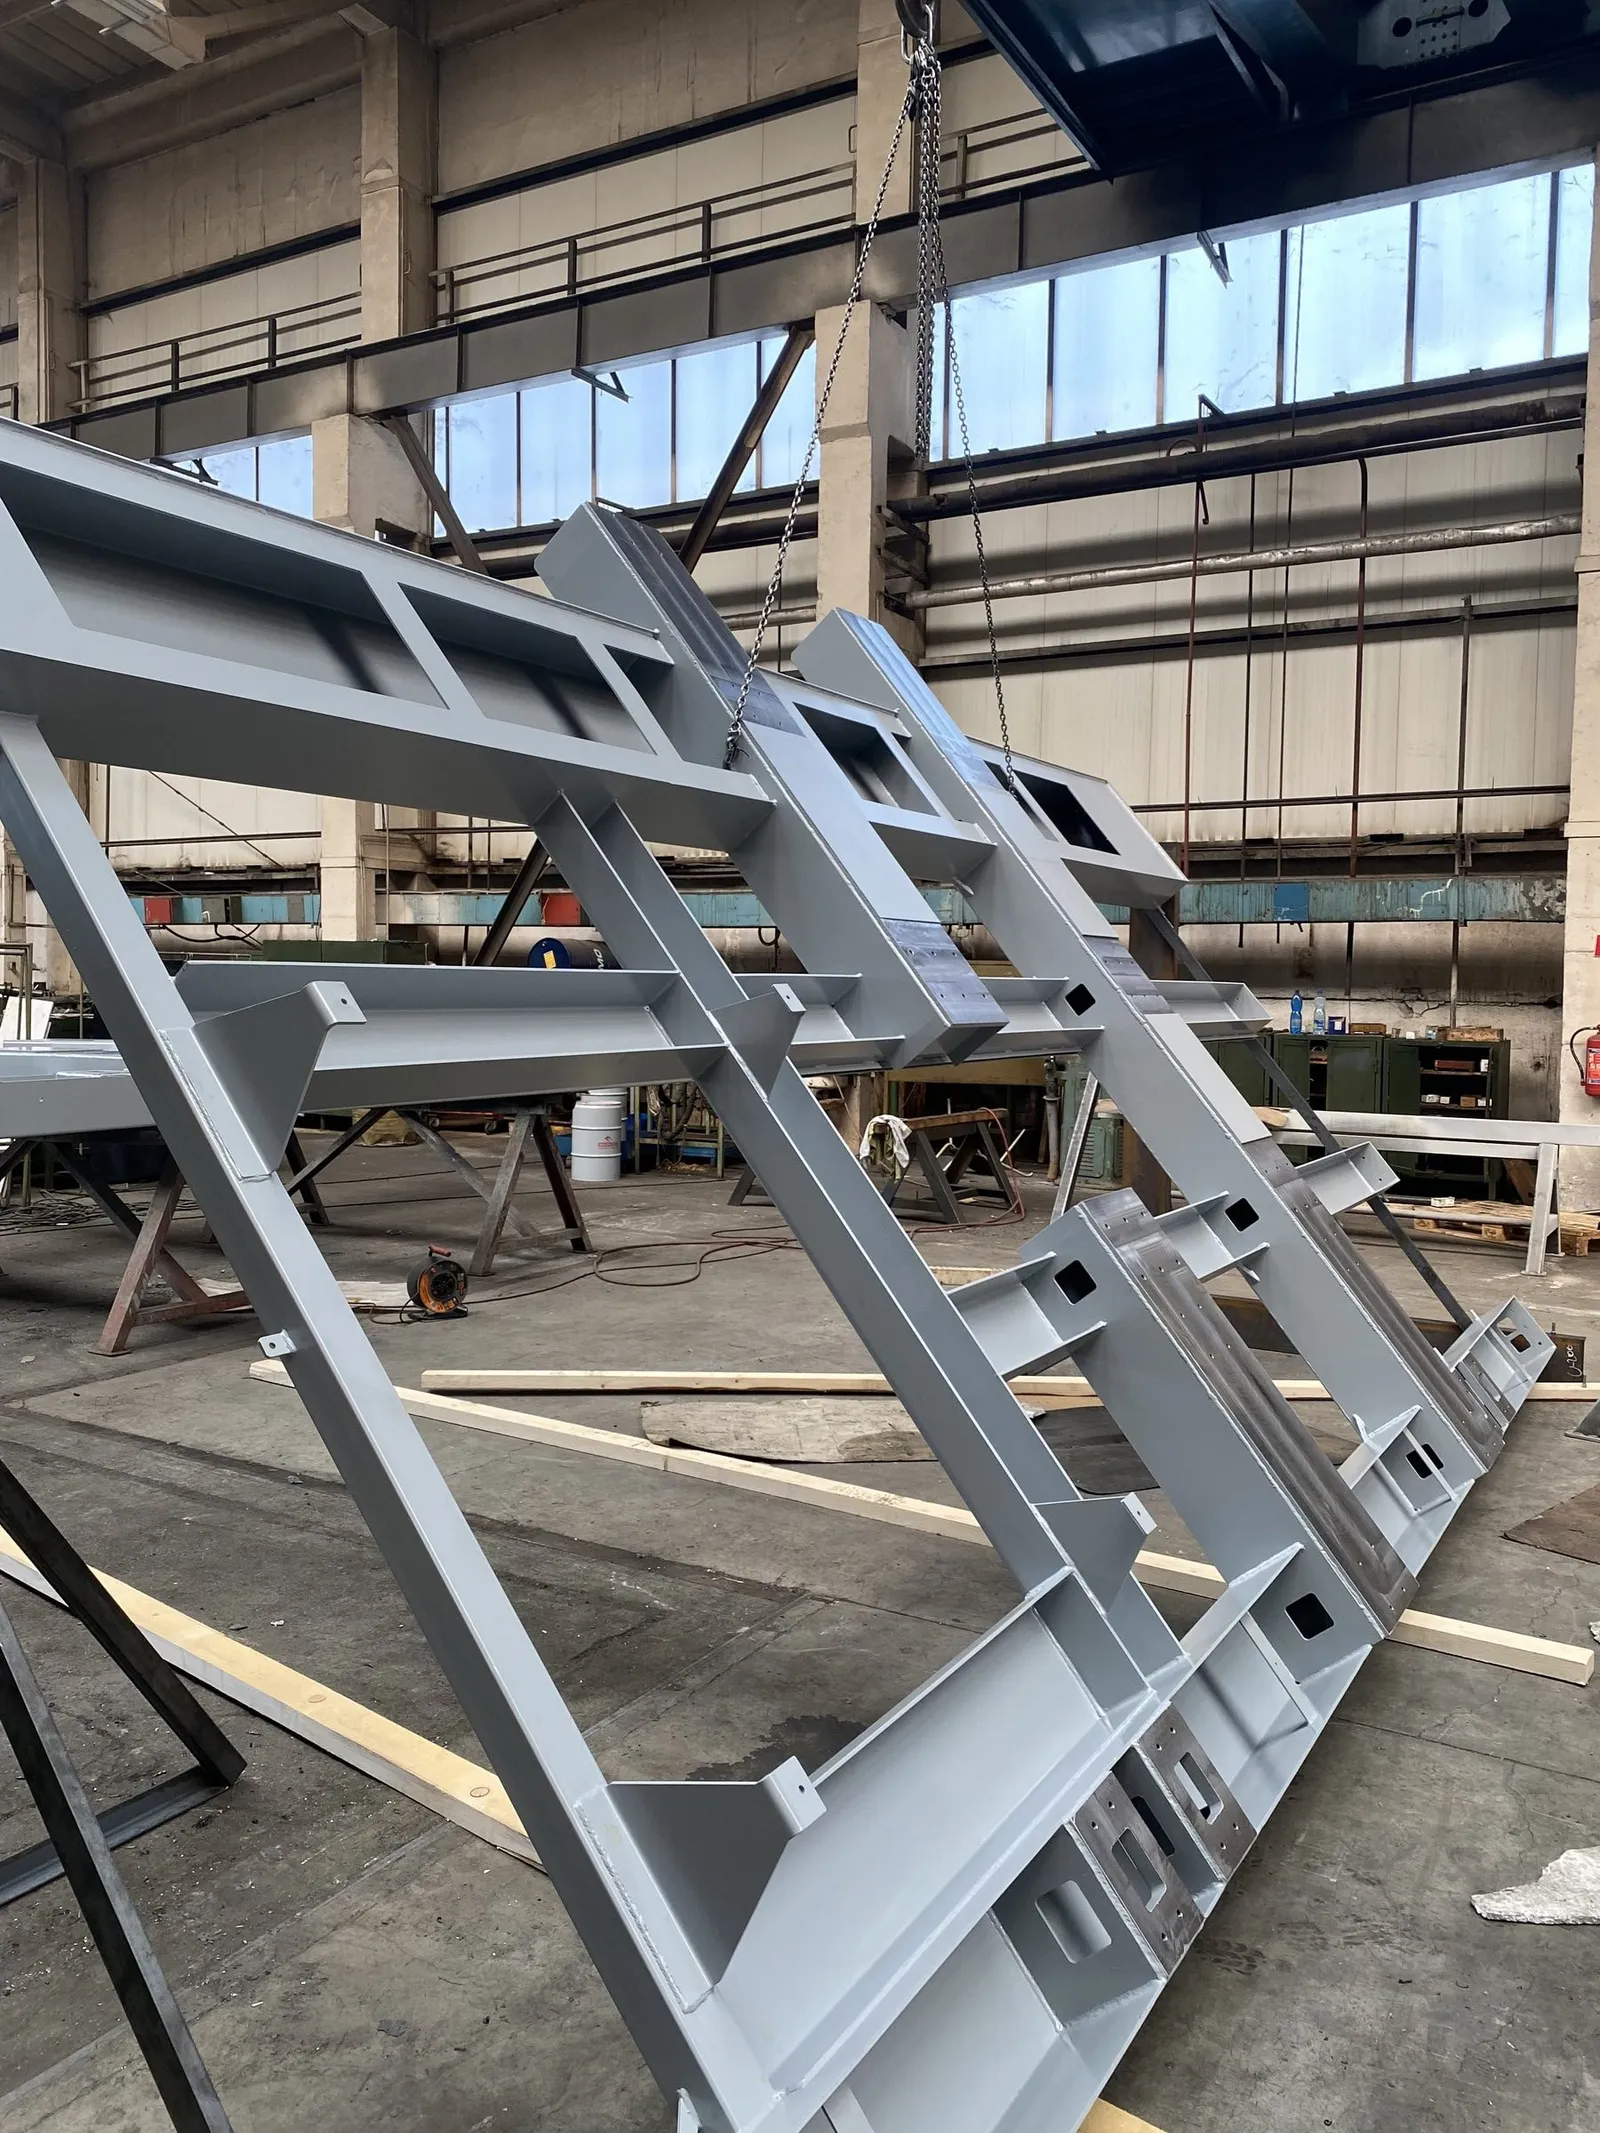
Châssis de machine soudé dans le hall de production Bâtis et embases de machines
- bâtis de machines de précision, soudés et usinés à la tolérance finale
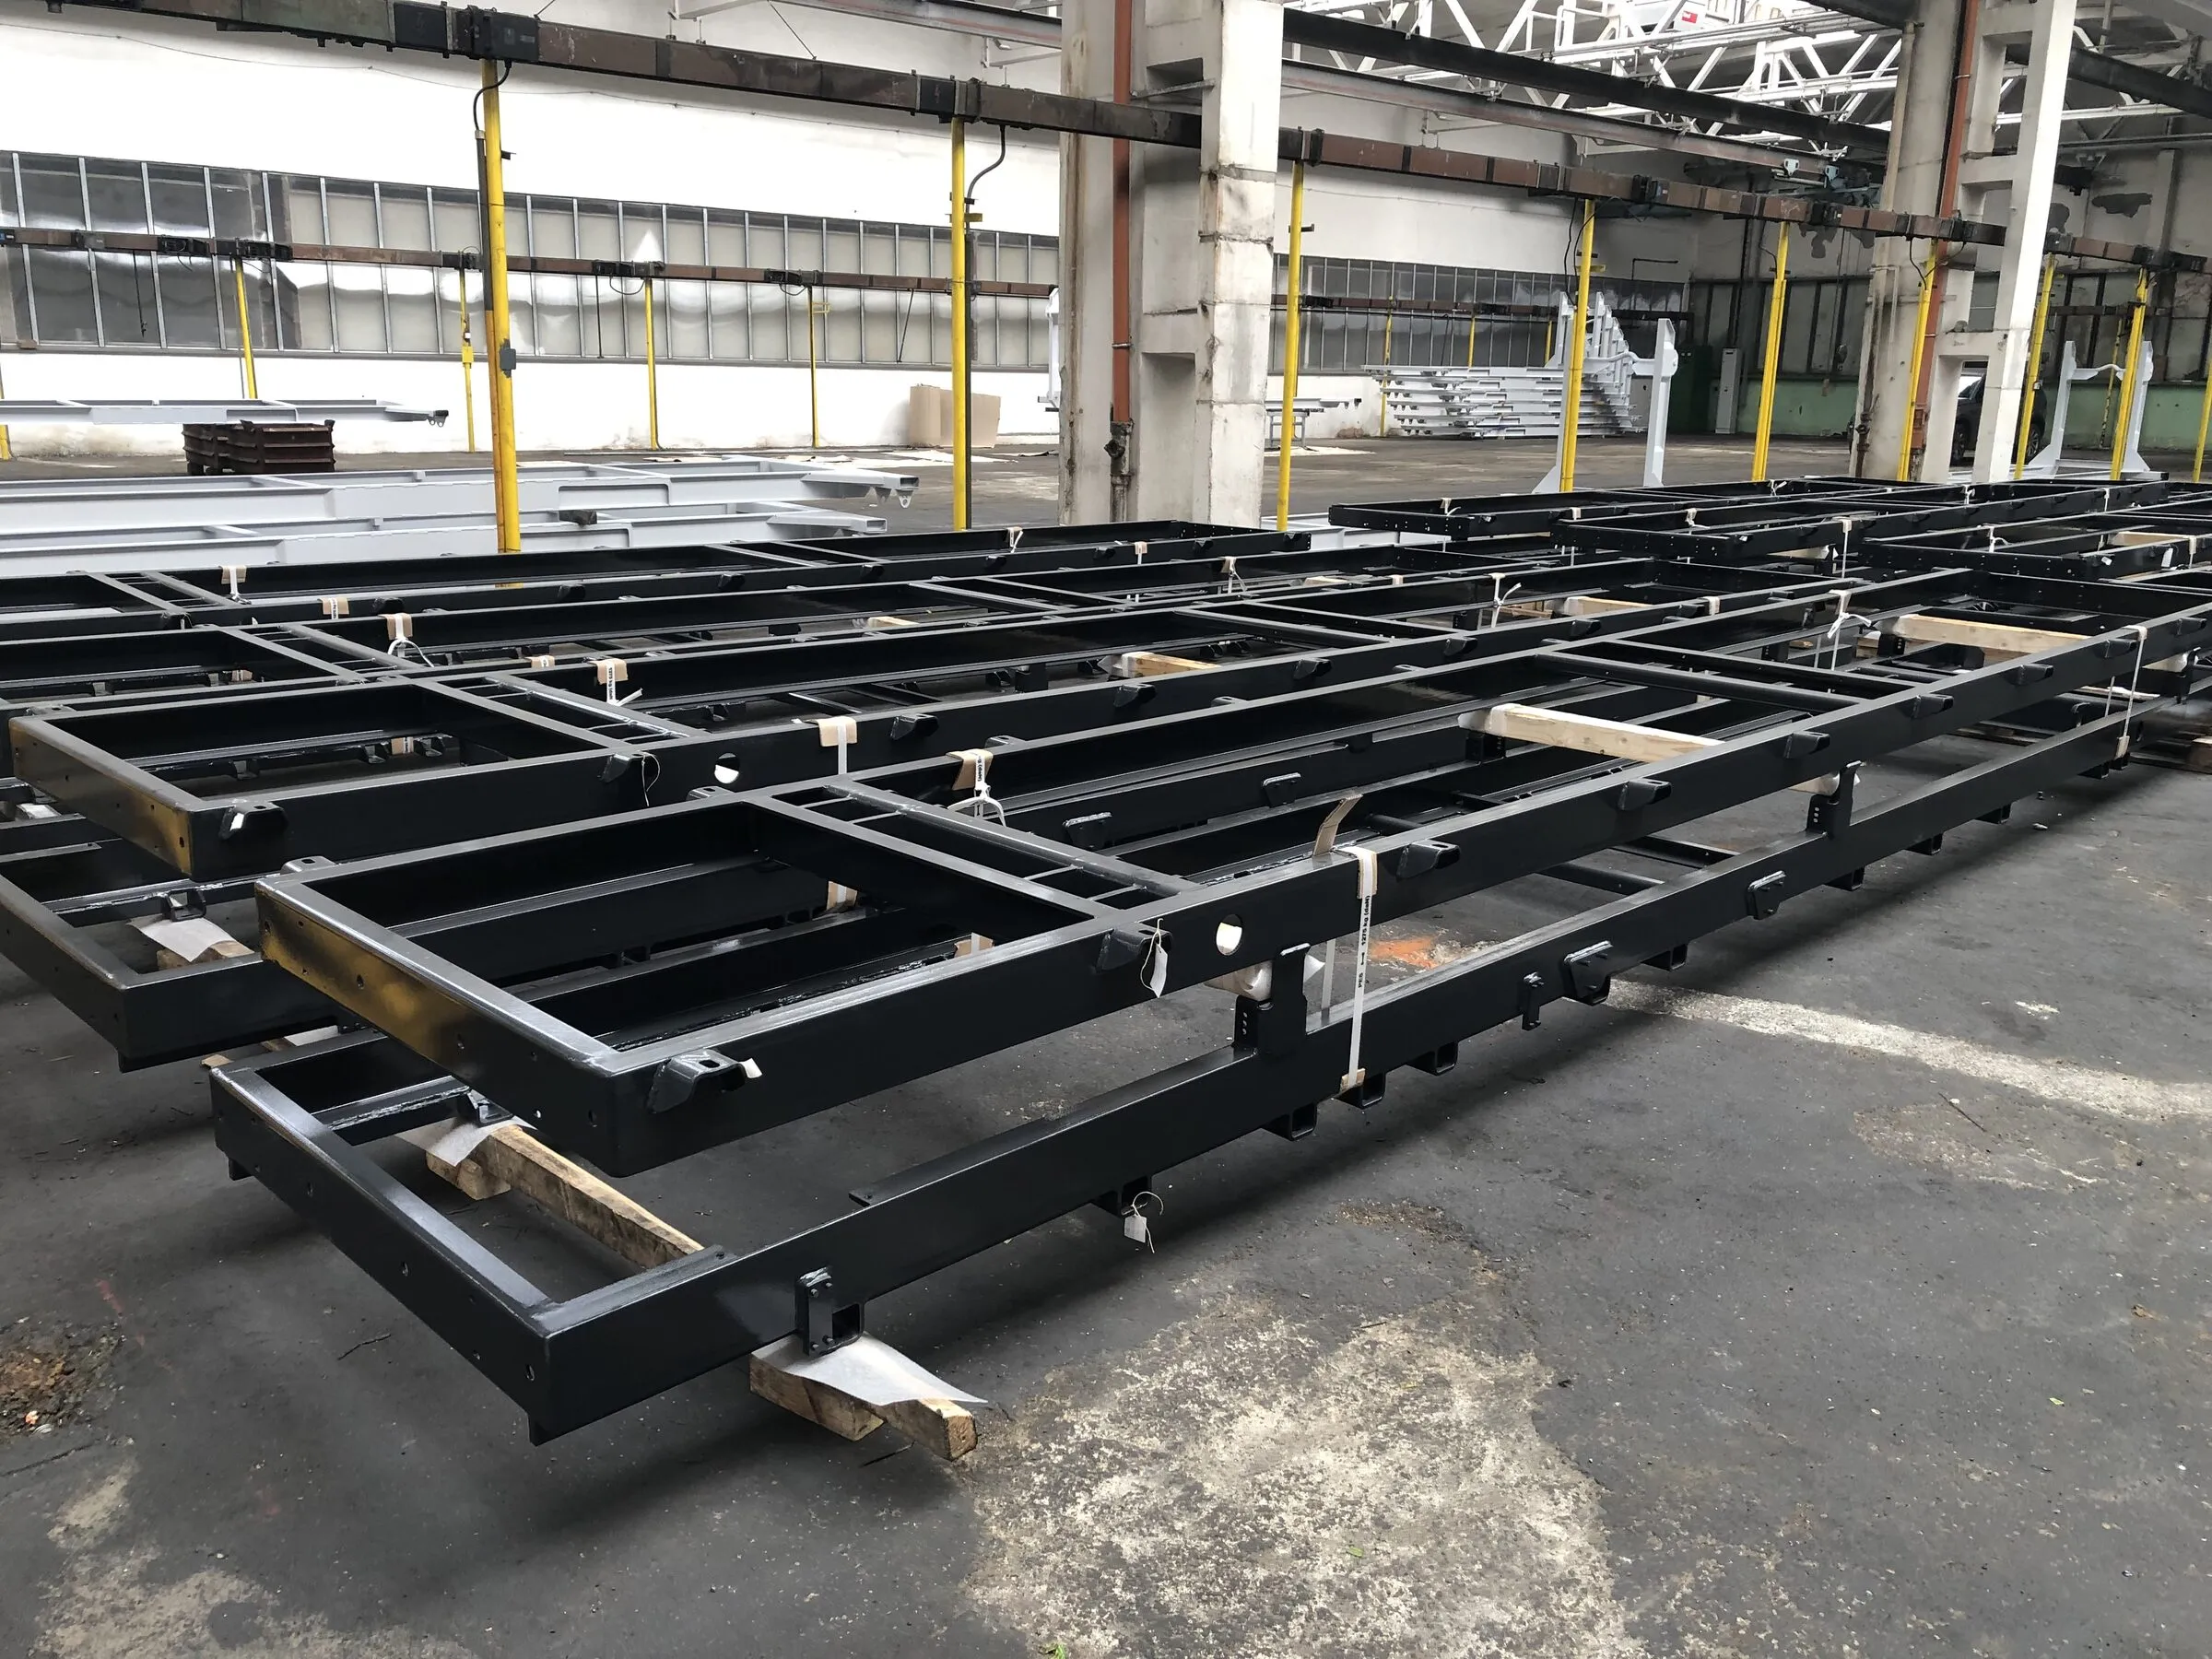
Châssis de chargeuse en fabrication Châssis et faux-châssis
- châssis de chargeuses, faux-châssis de véhicules, supports, structures de montage
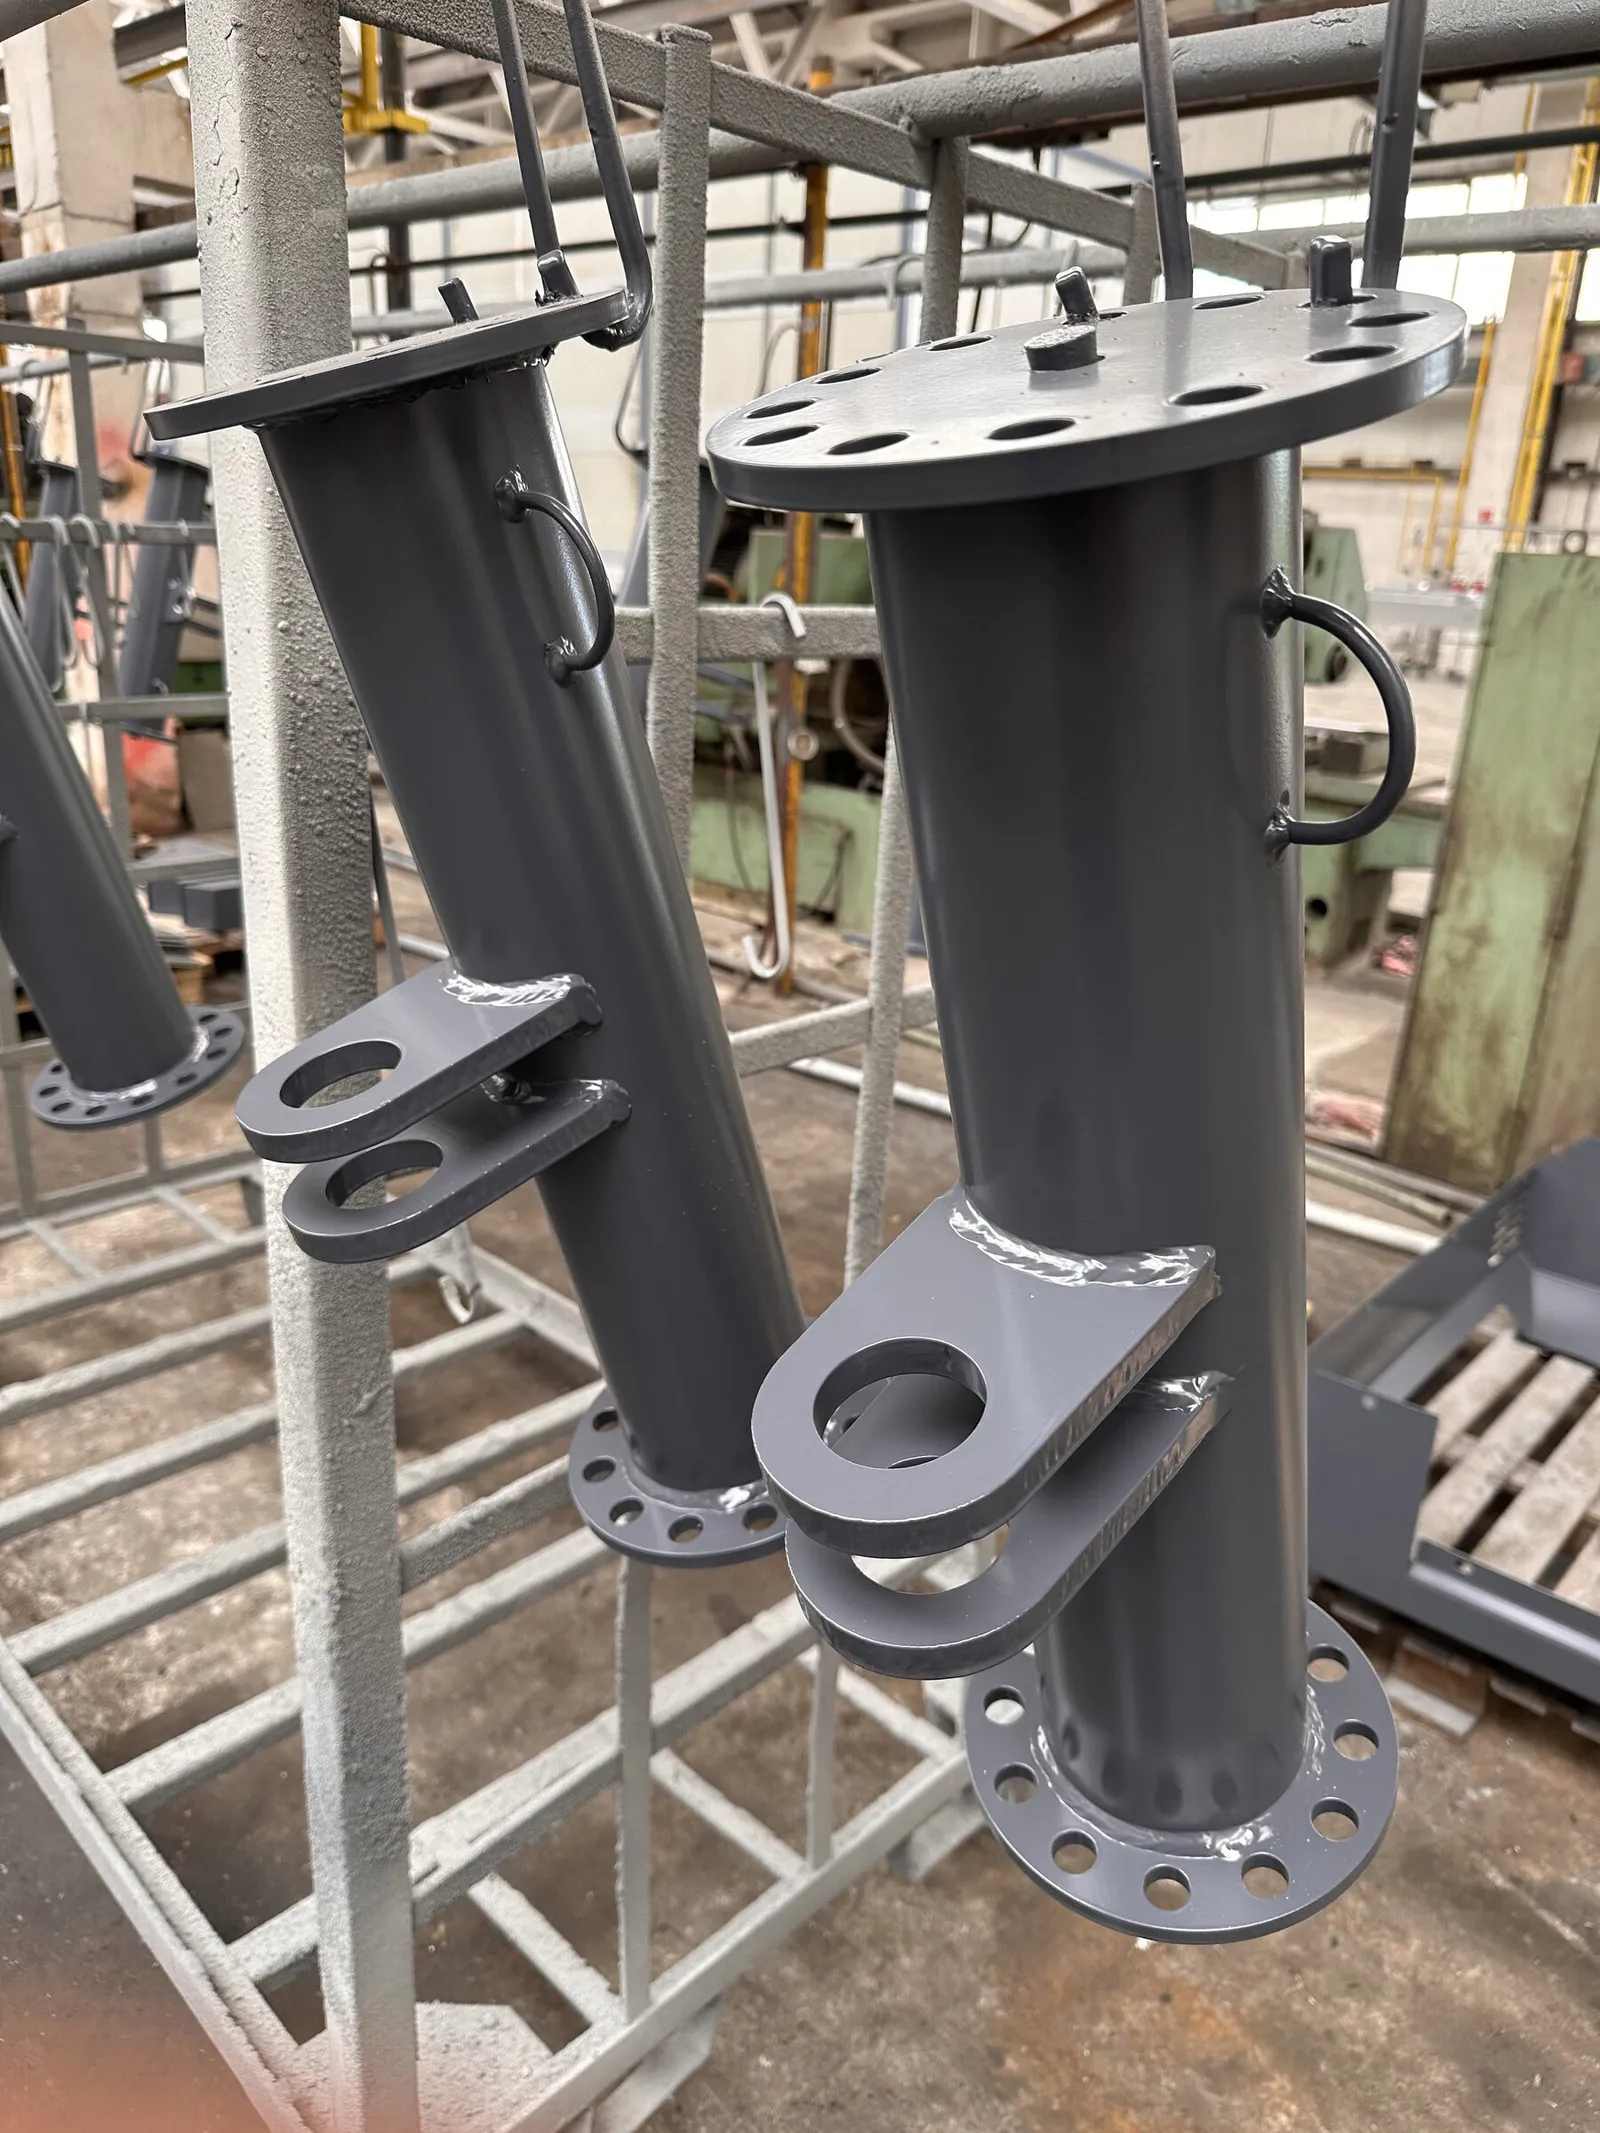
Ensembles soudés tubulaires usinés à brides Ensembles soudés
- mécano-soudures moyennes et lourdes en EXC2
- robotisé et manuel
- Pas encore de photographie
Escaliers, plateformes, passerelles
- EN 1090 EXC2
- galvanisés ou peints
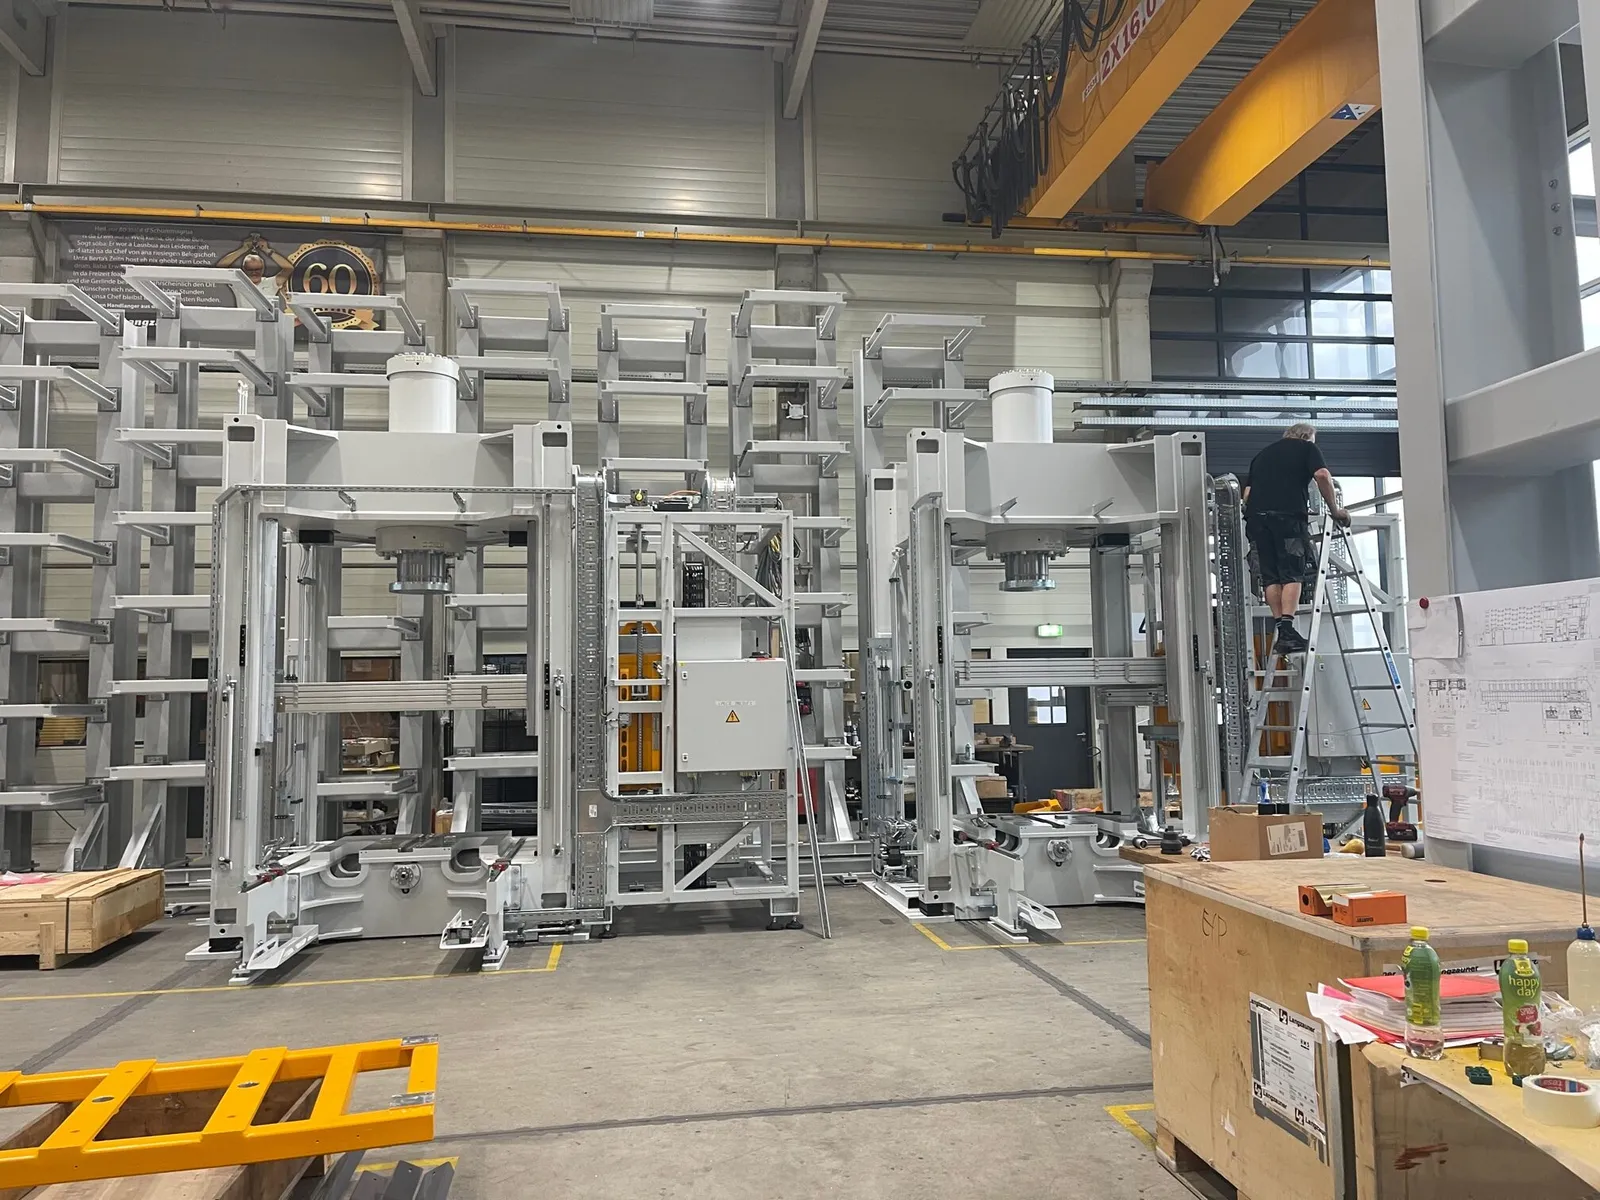
Structure de rayonnage dans le hall de production Rayonnages et structures de stockage
- systèmes de rayonnages spécialisés
- Pas encore de photographie
Silos et trémies
- acier galvanisé, assemblés
- prototype et série
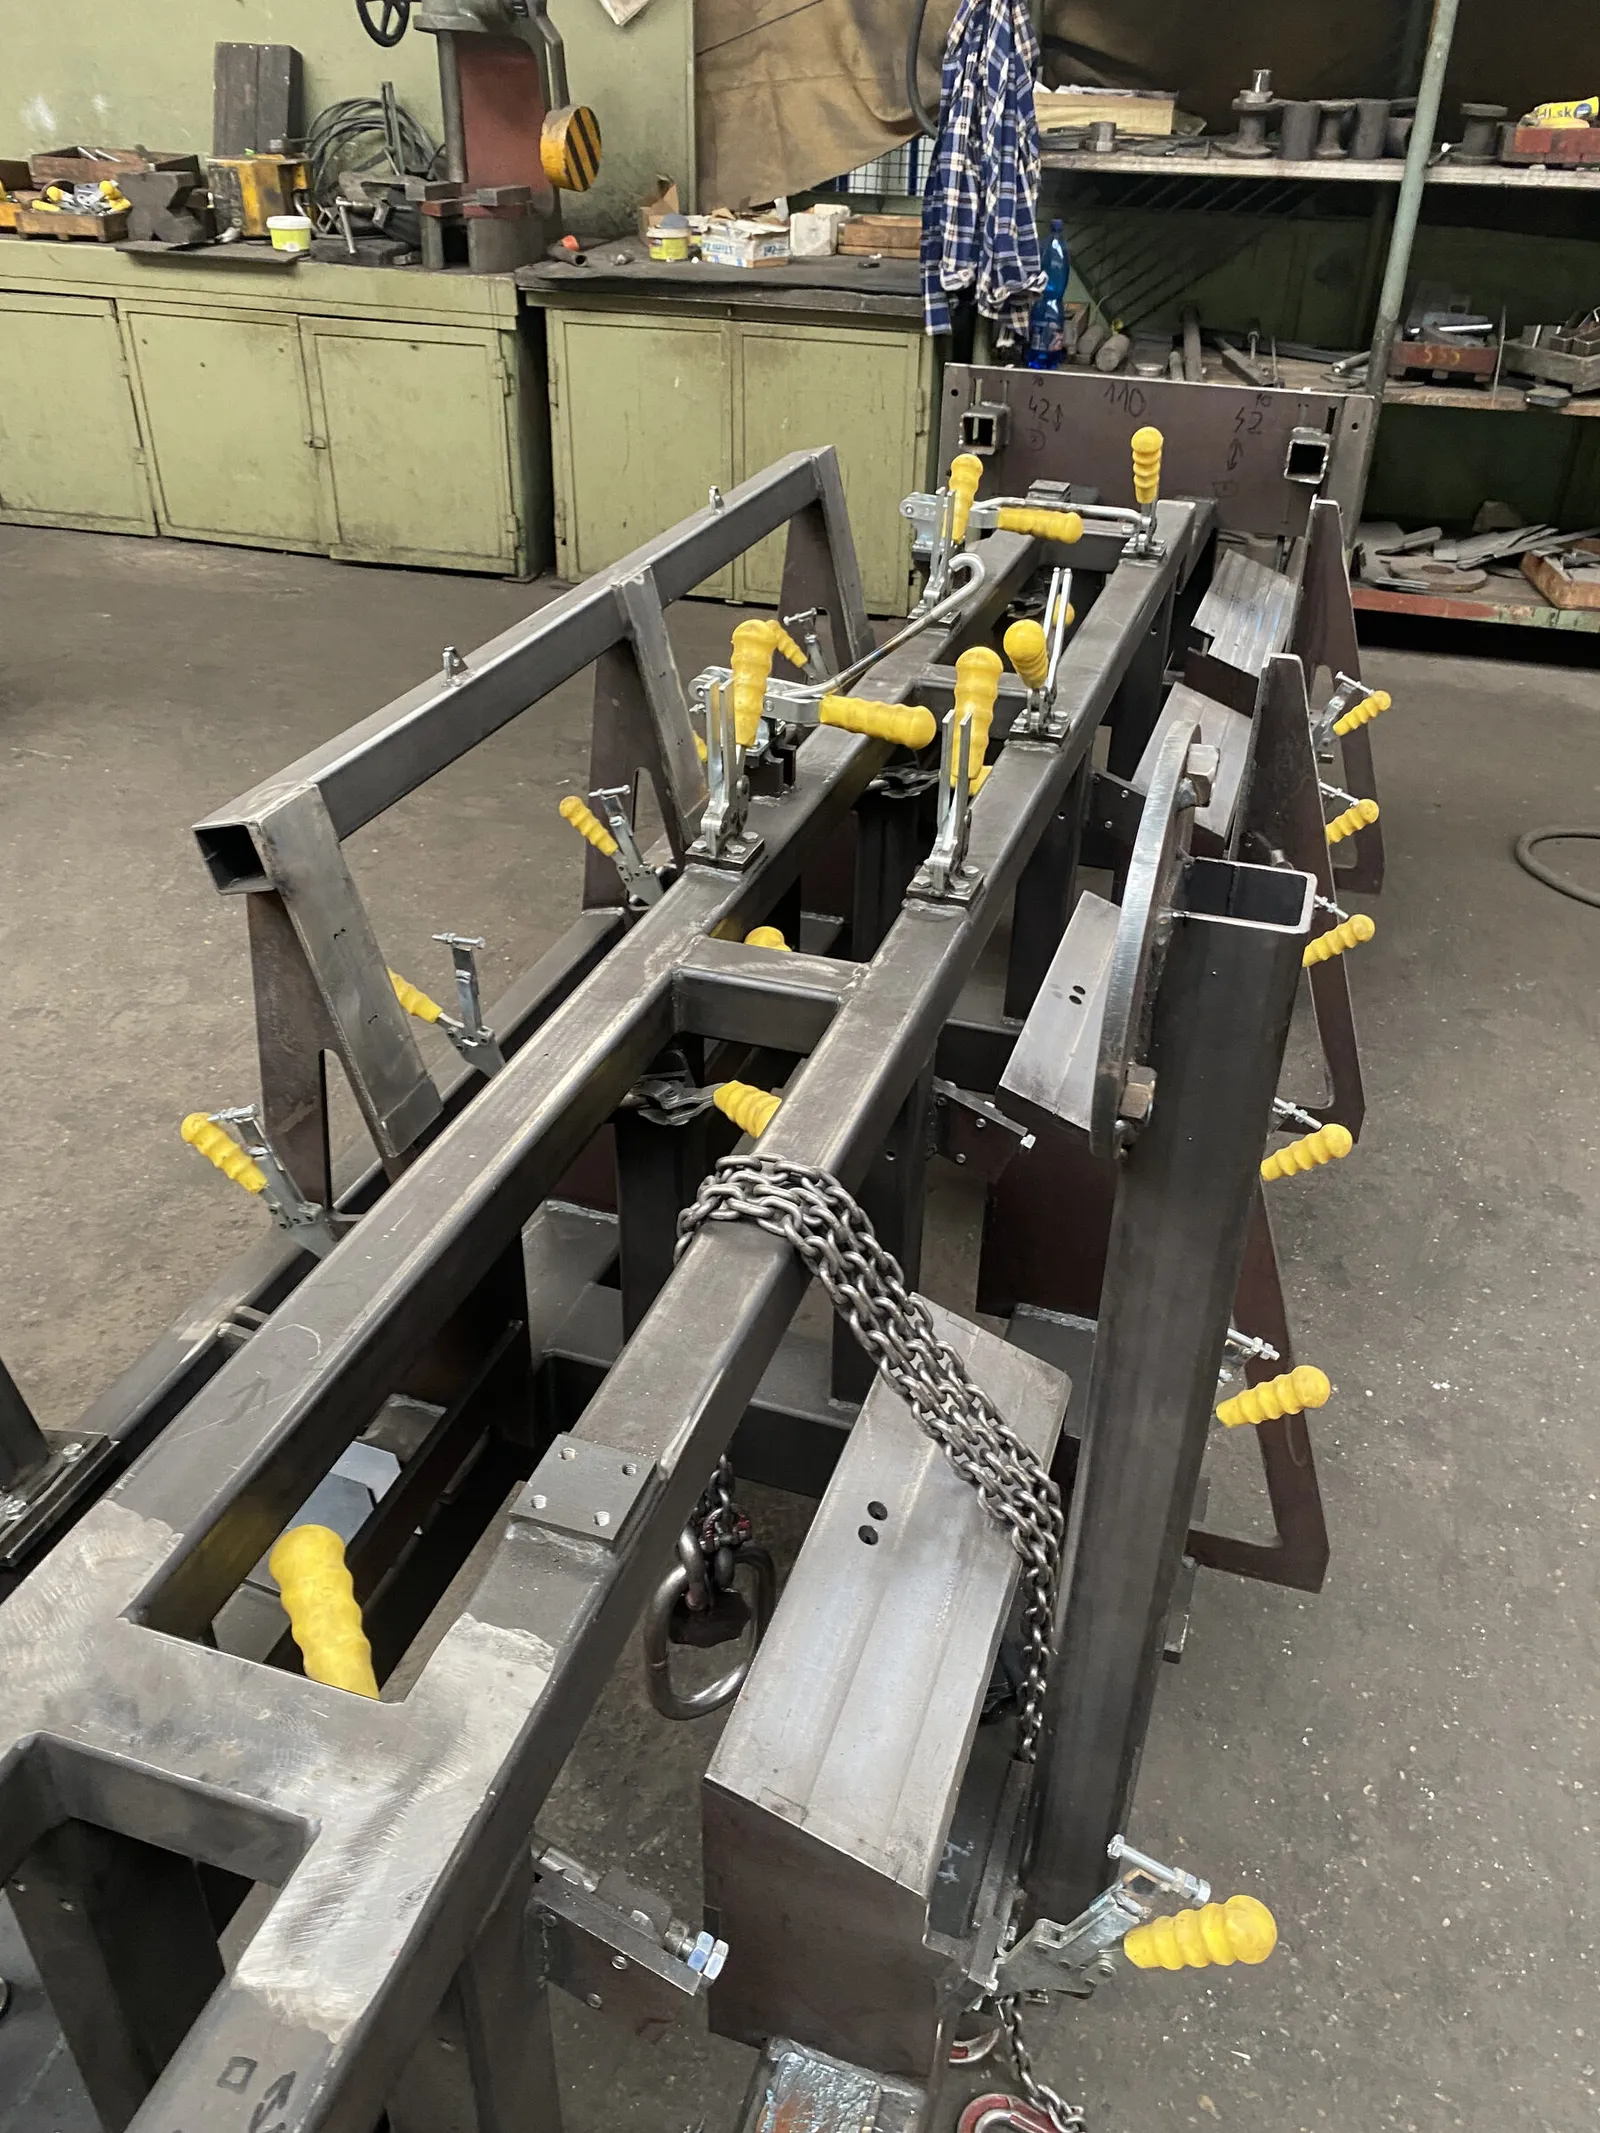
Gabarit de soudage avec un châssis bridé Gabarits et outillages de soudage
- conçus et construits pour la production propre du client
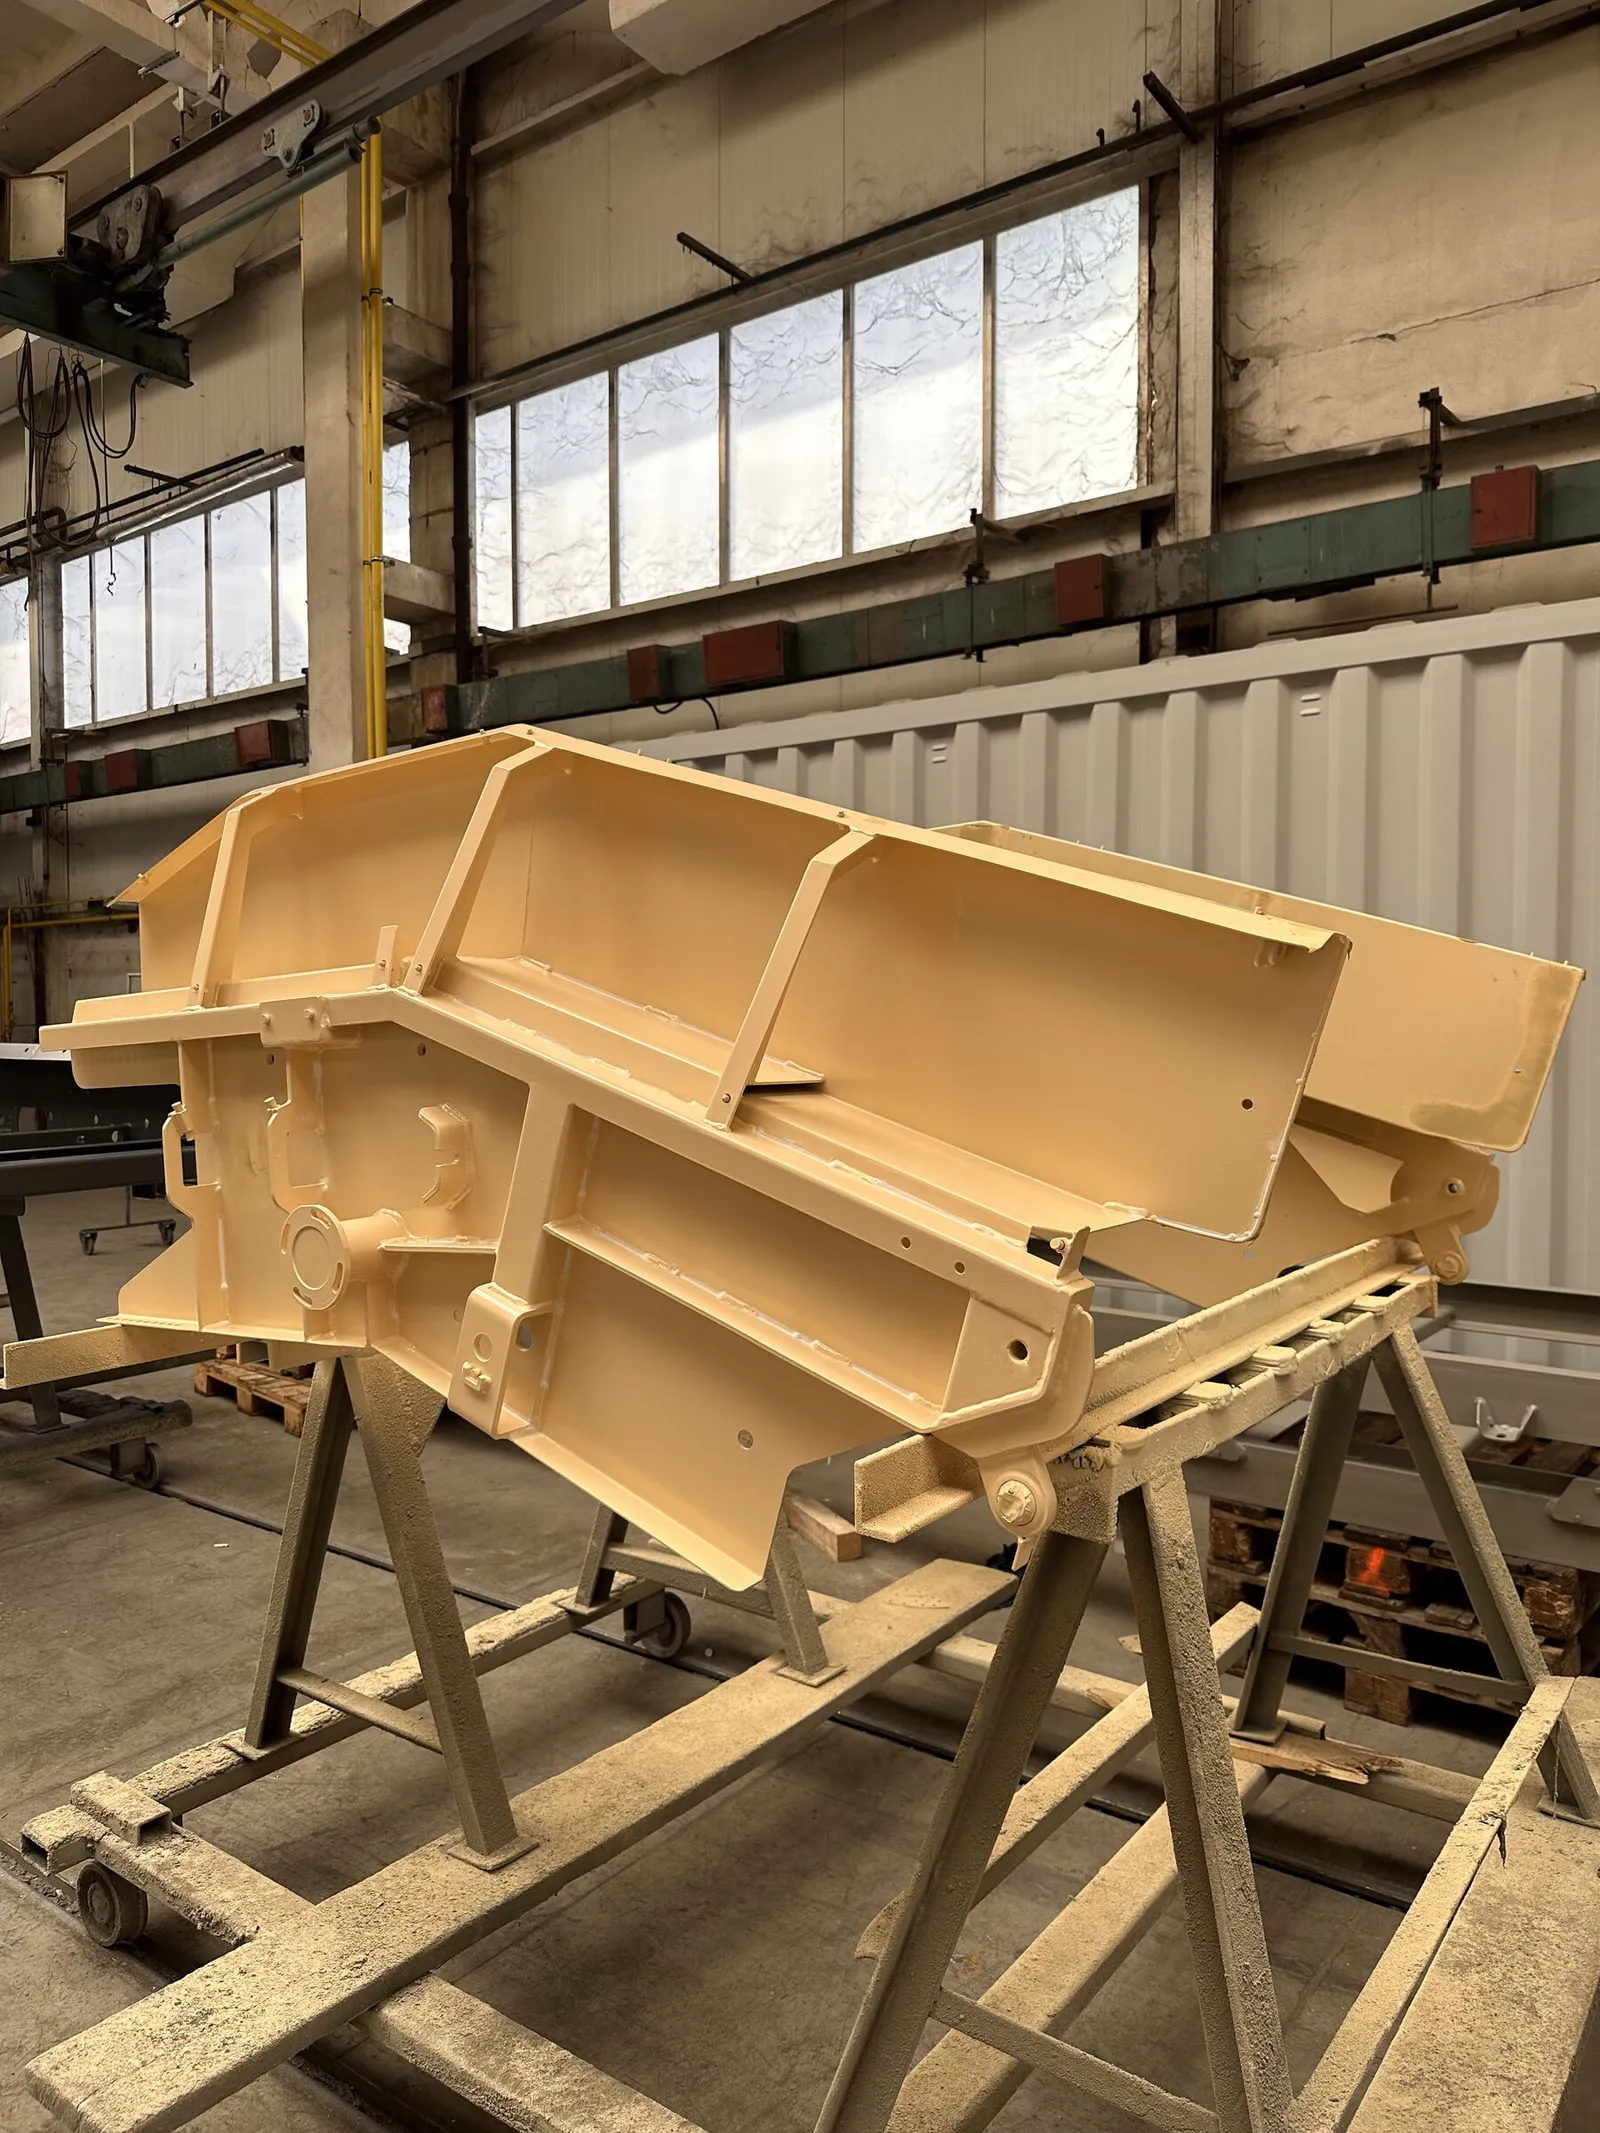
Pièce soudée pour un constructeur de machines agricoles Pièces de machines agricoles et de récolte
- châssis et composants chaudronnés sous accords-cadres récurrents
Détail de construction
Ce que montrent les photographies de détail
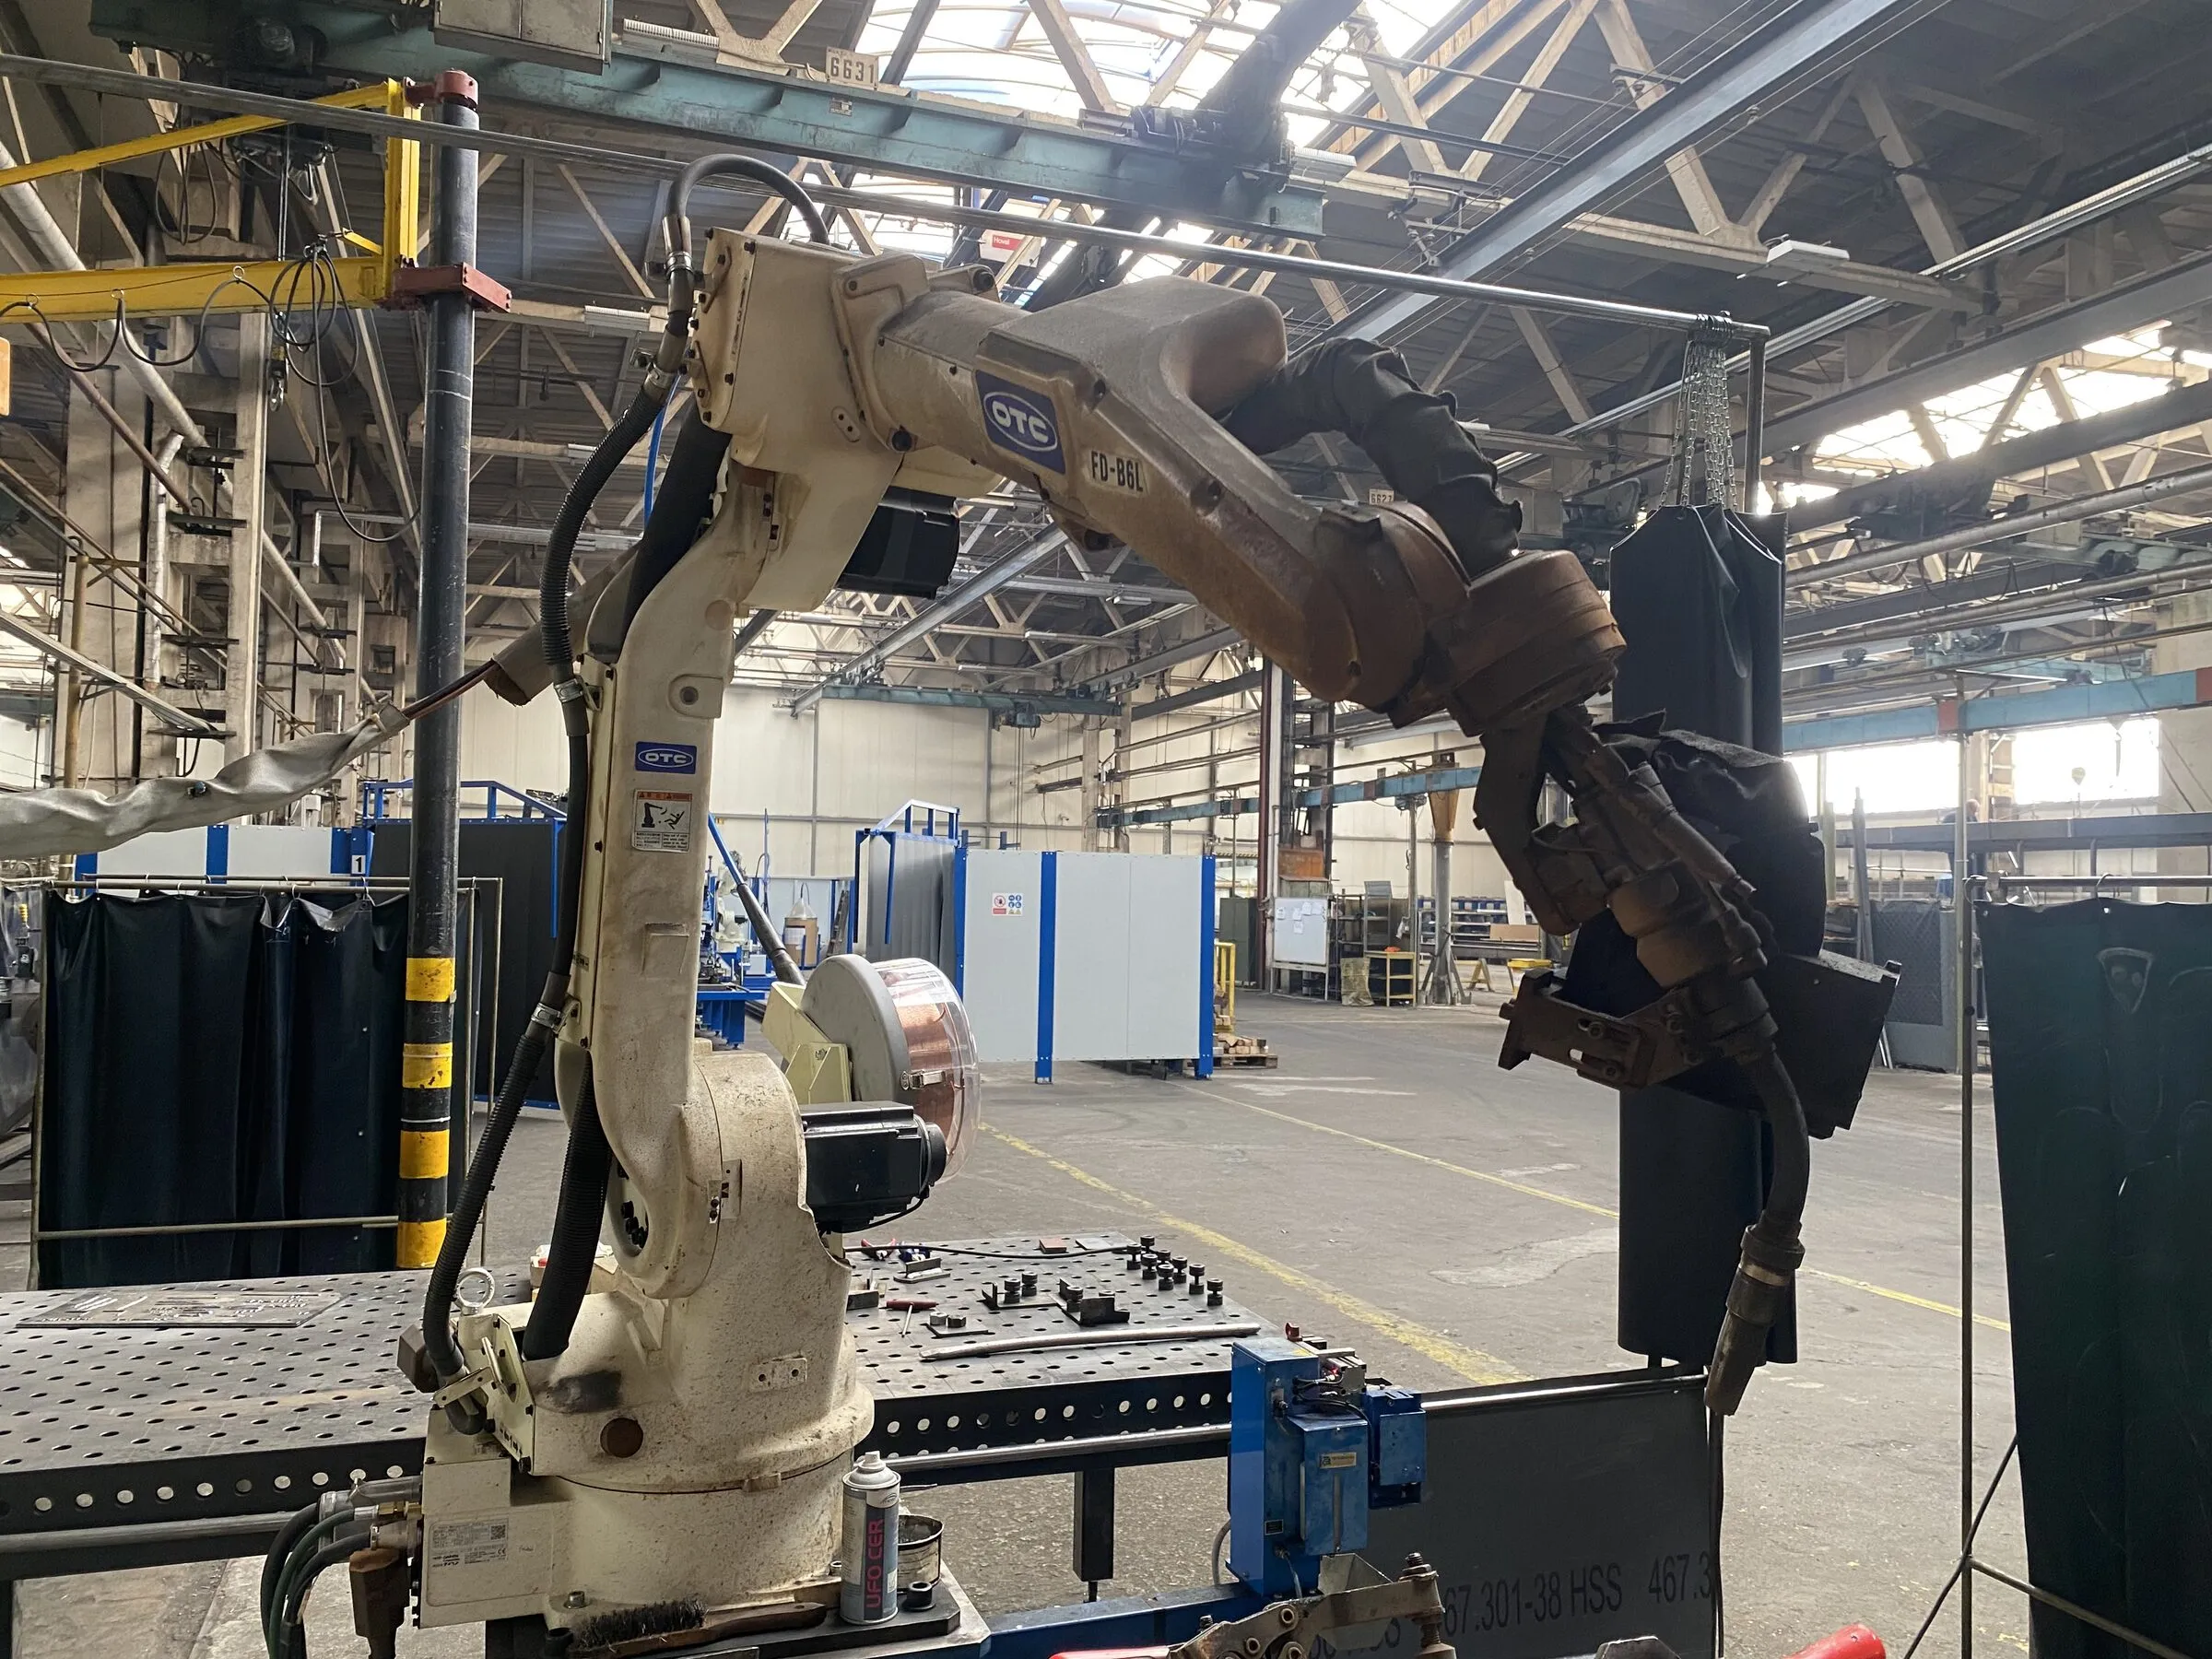
Cellule de soudage robotisé sur le rail de 14 m 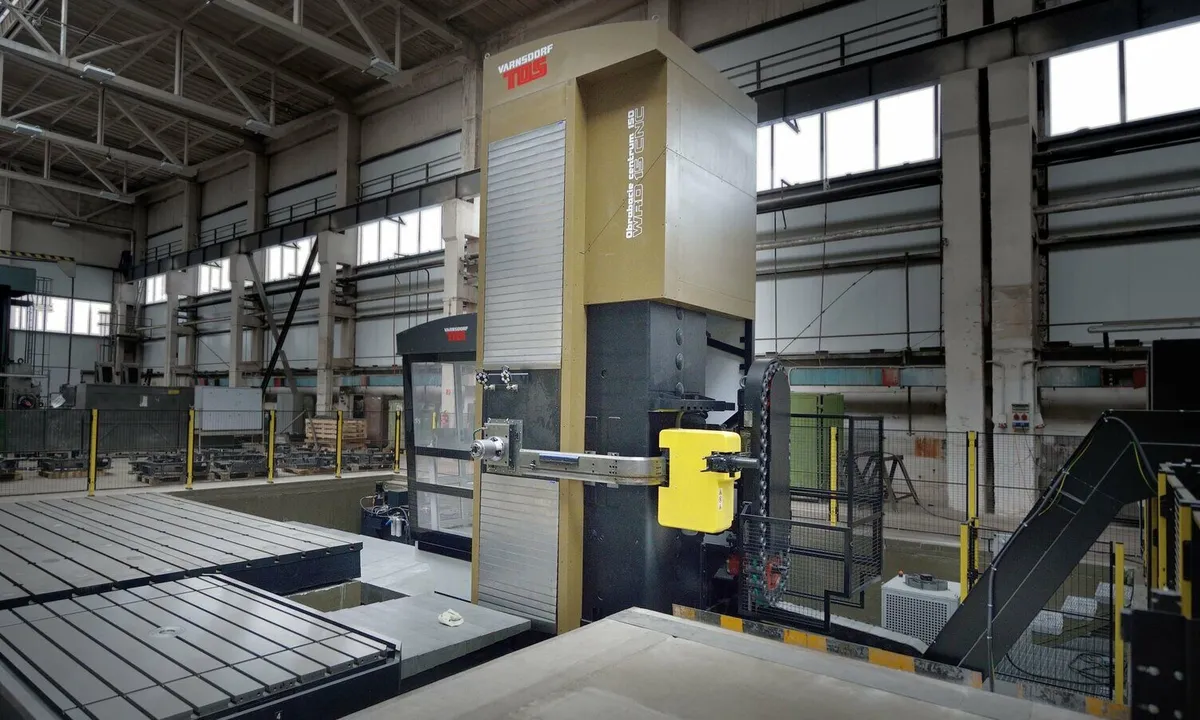
Atelier d'usinage, grande aléseuse horizontale 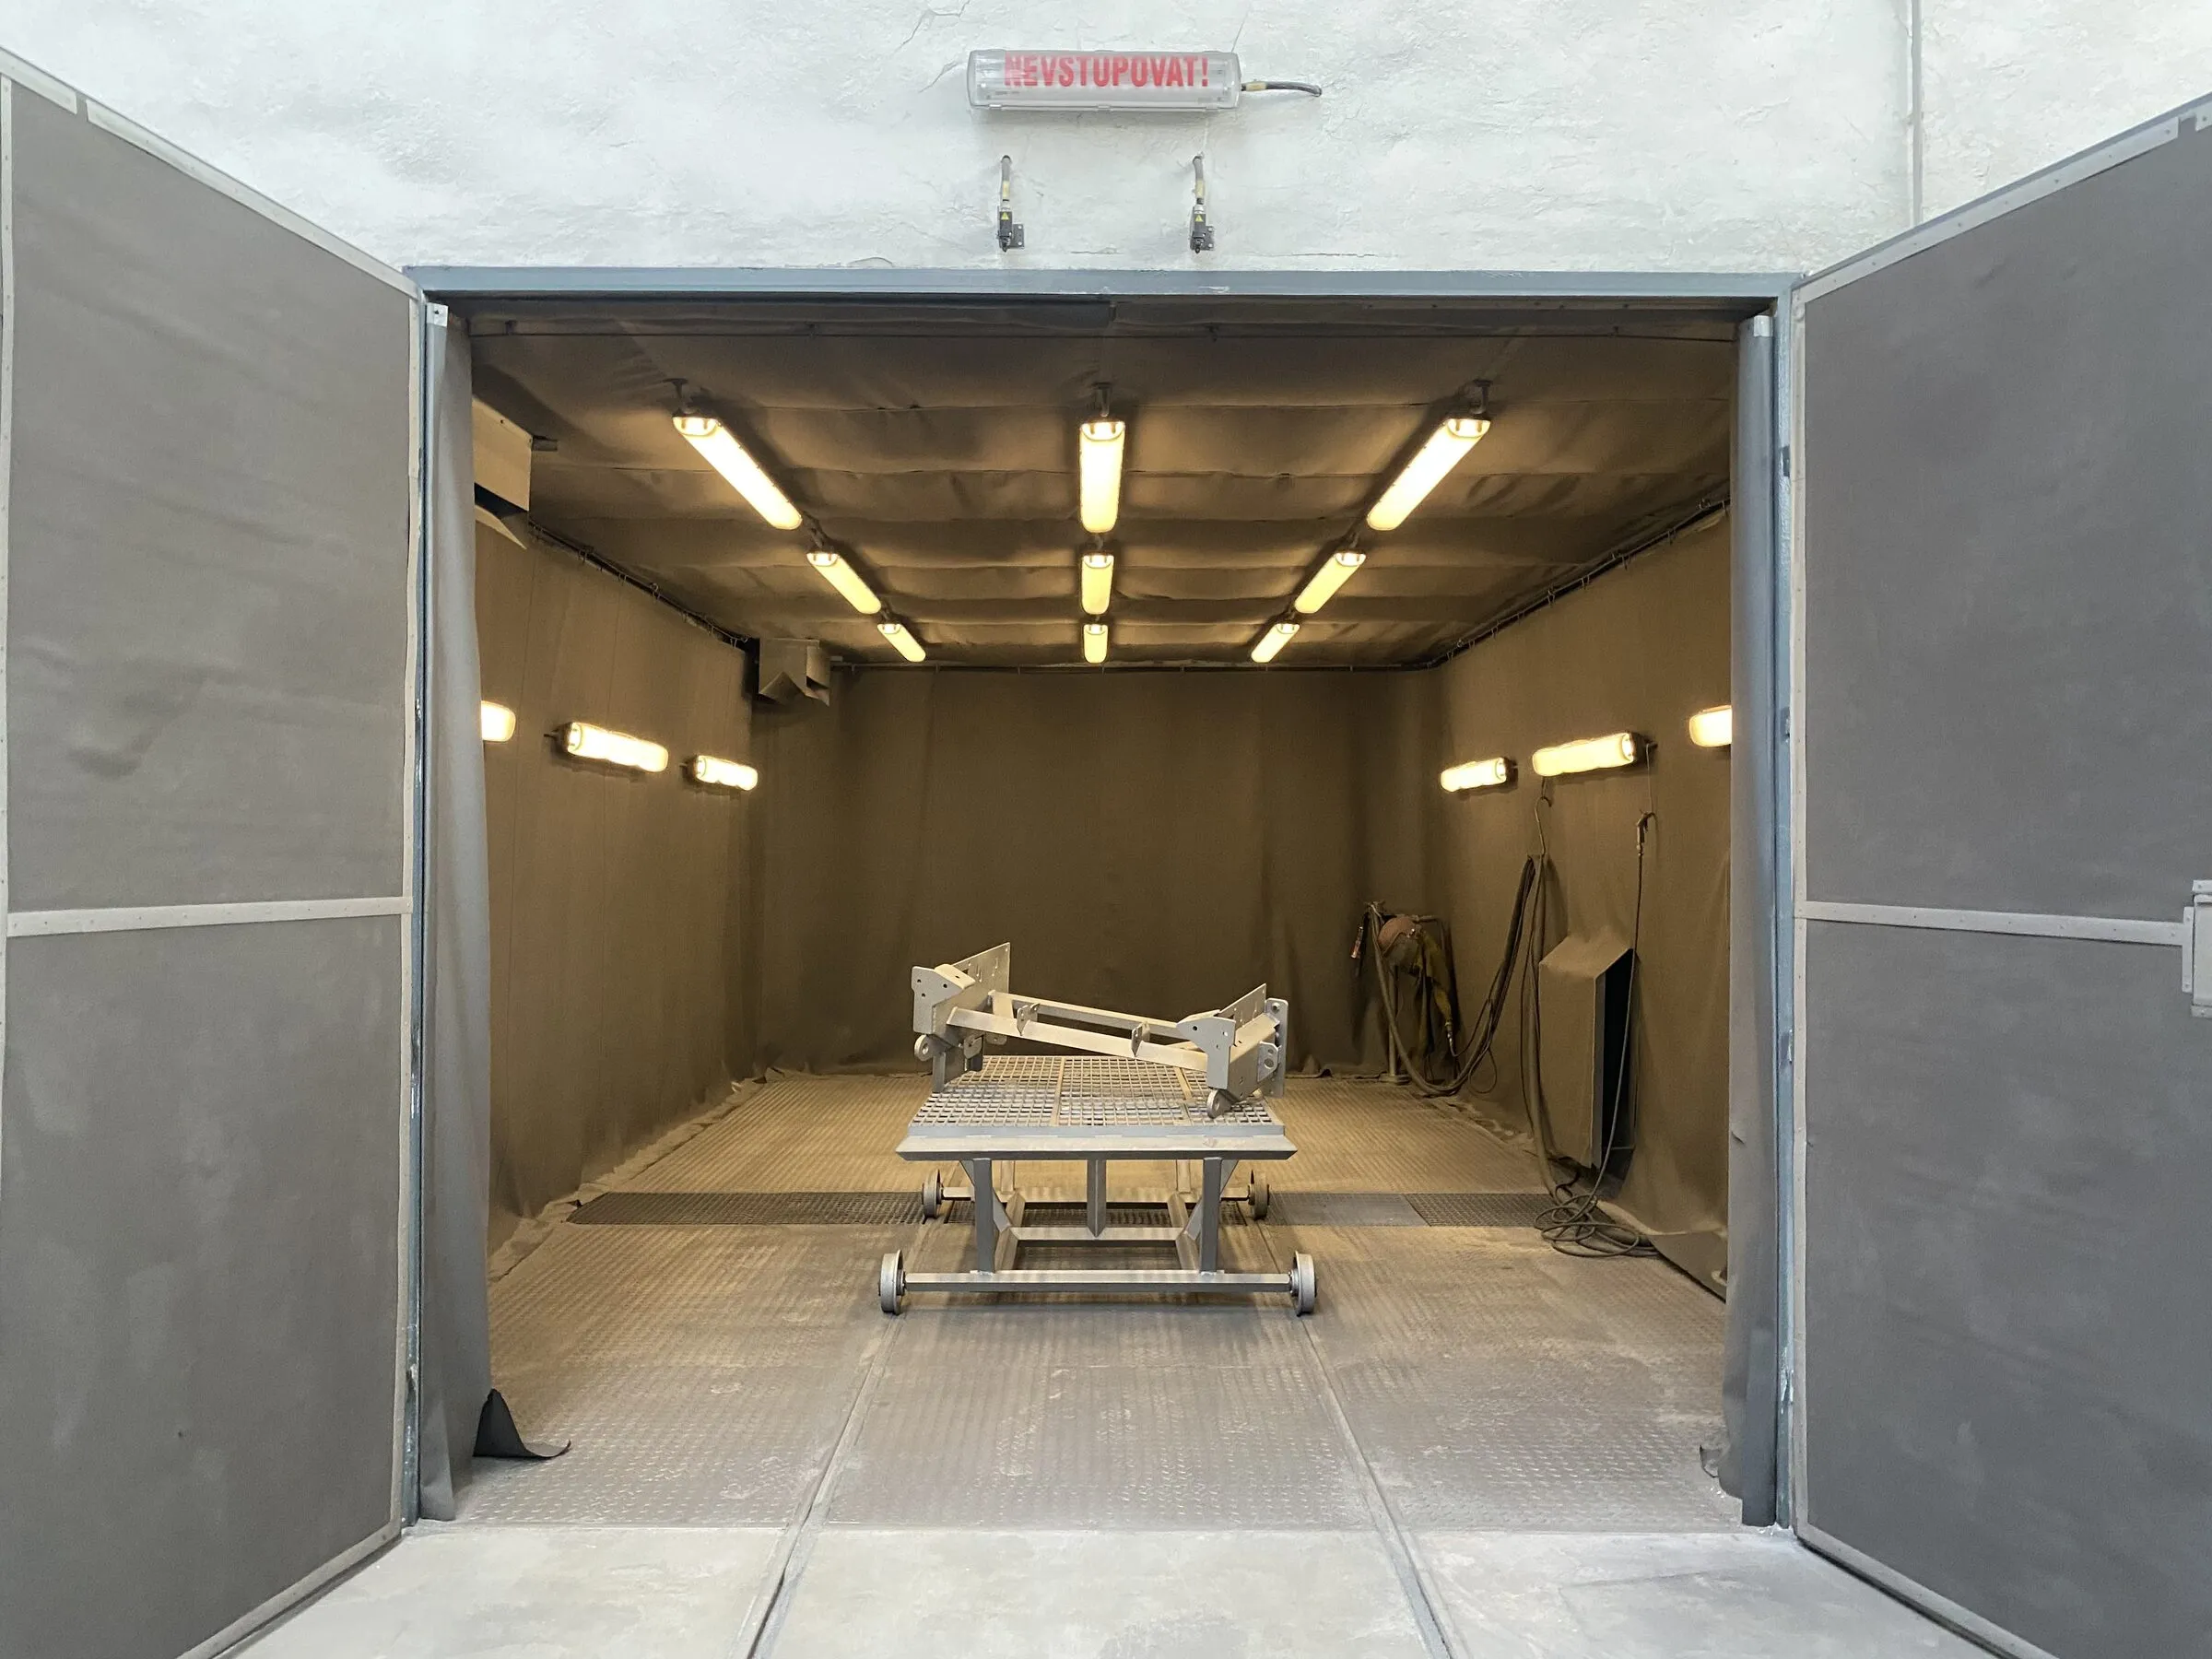
Grenaillage au degré Sa 2.5, relié par rail à la cabine de peinture 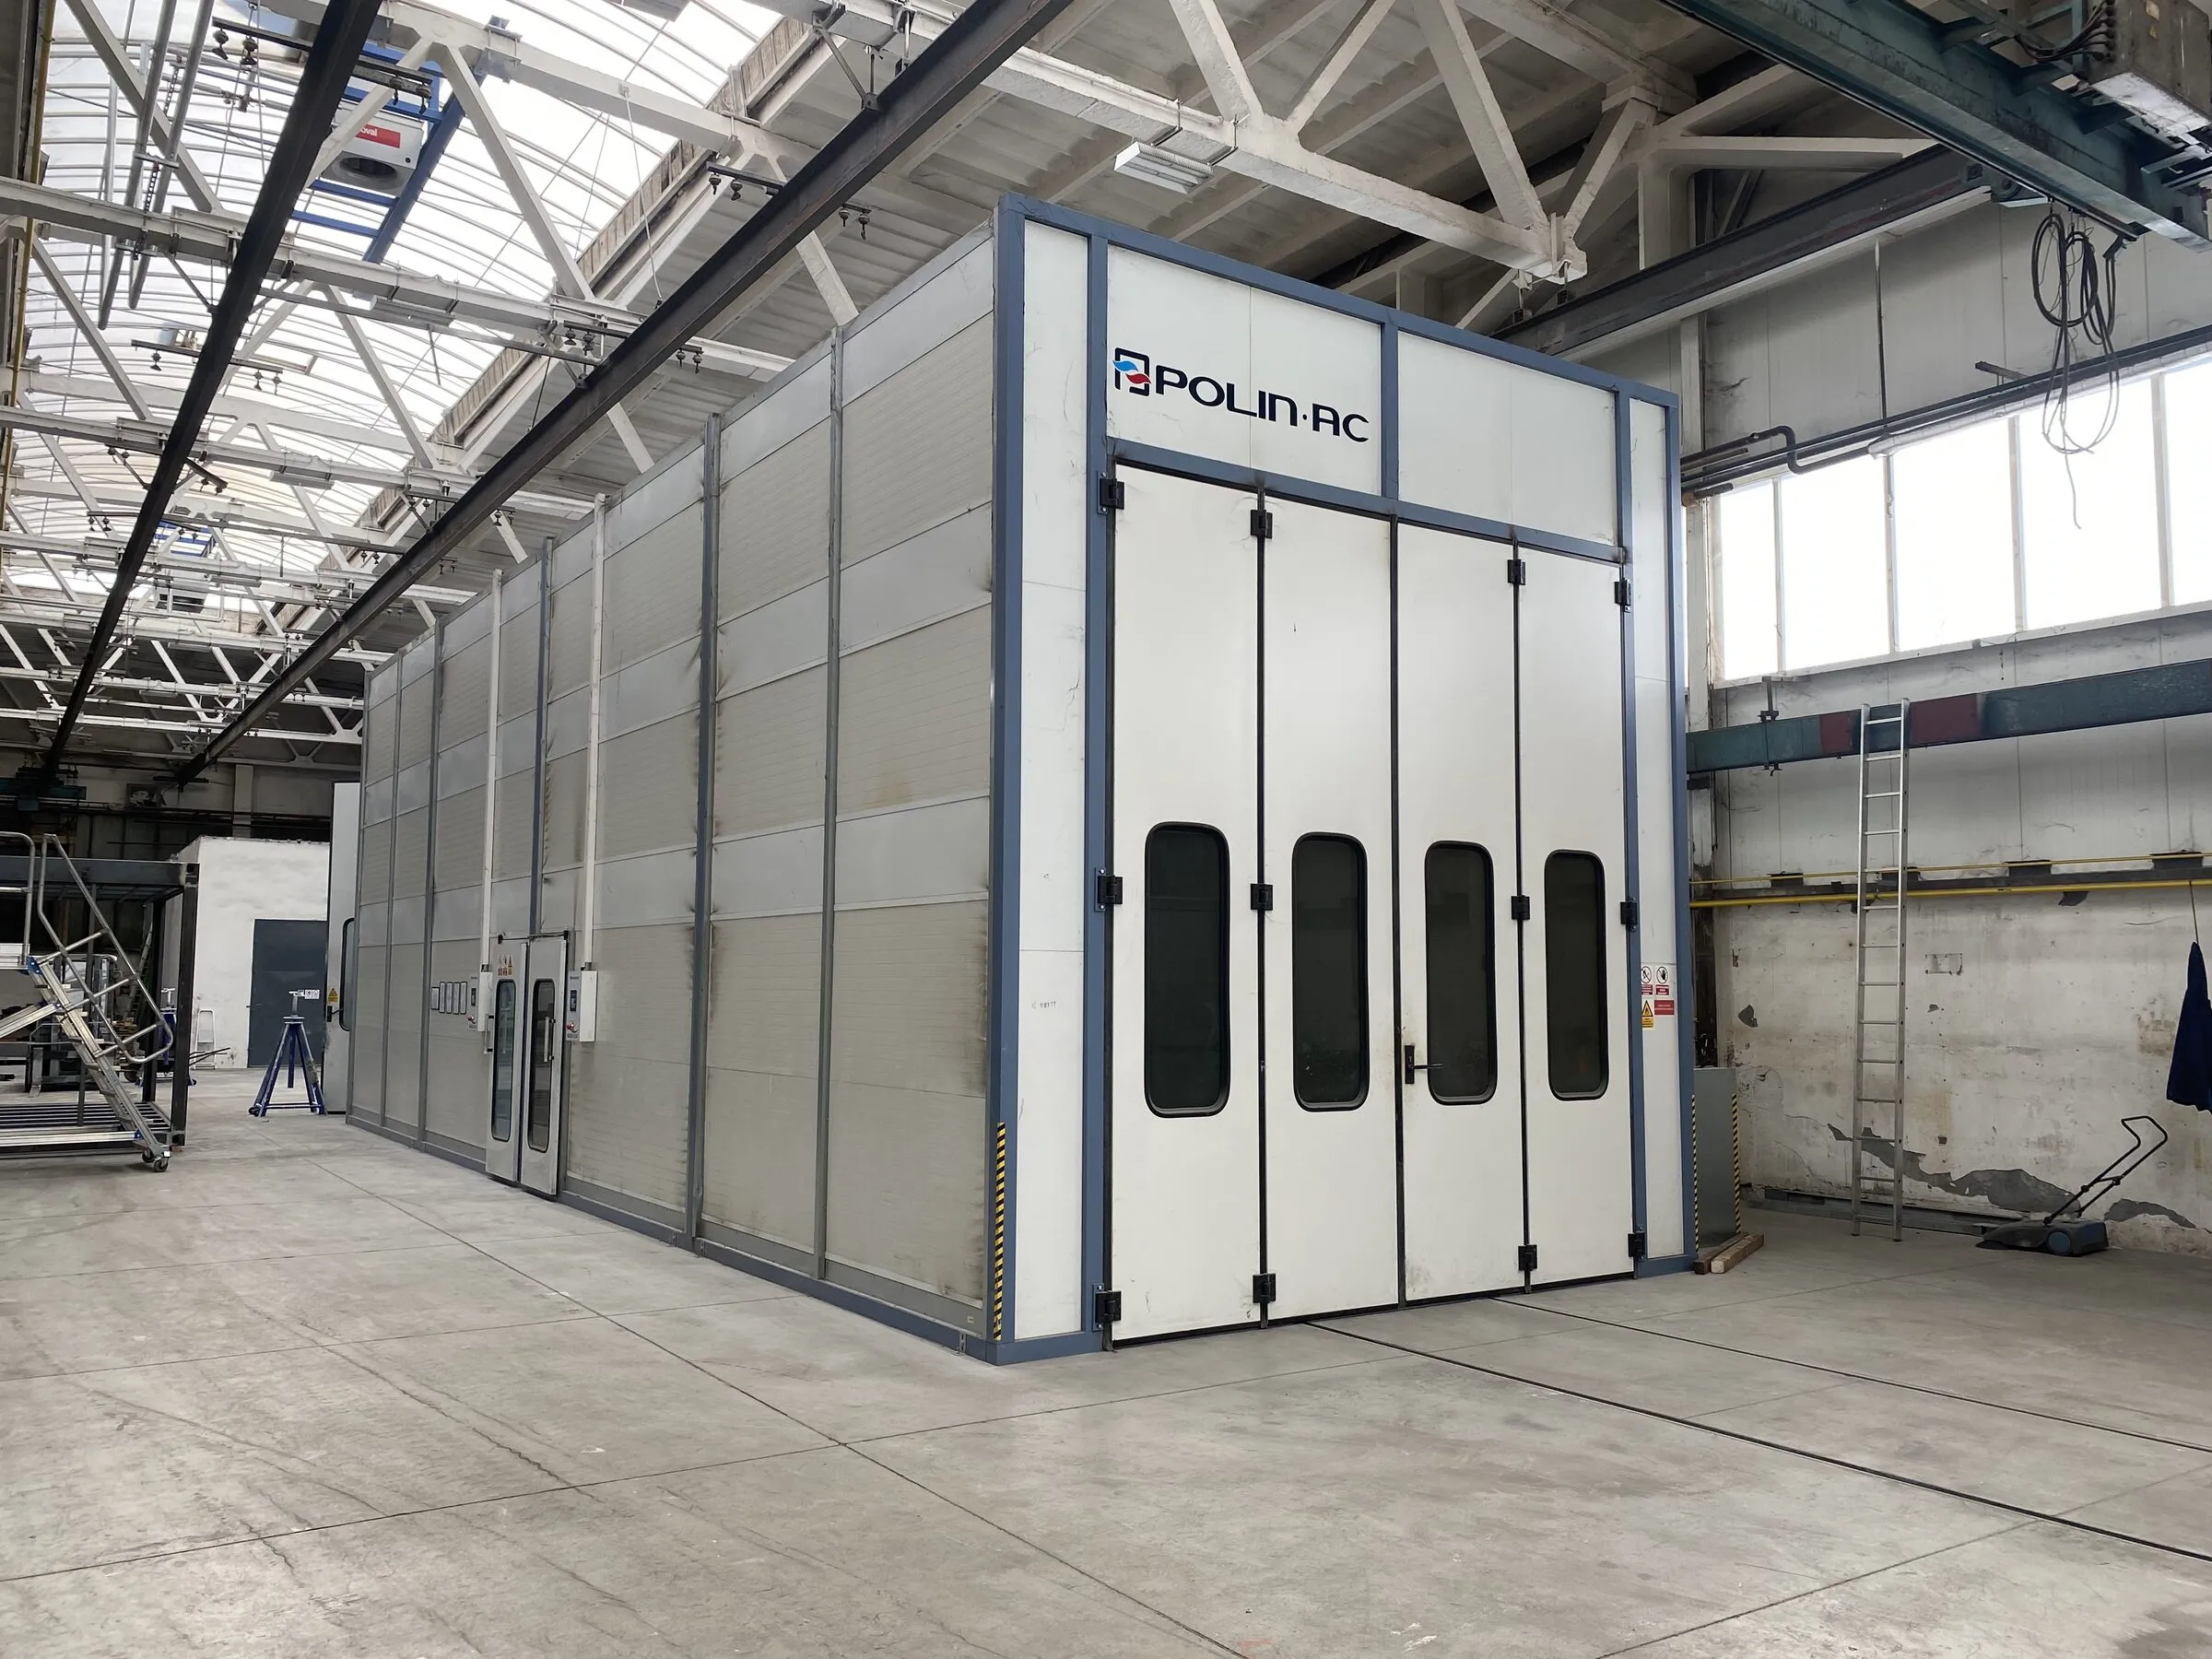
Cabine de peinture, 7.9 m de long 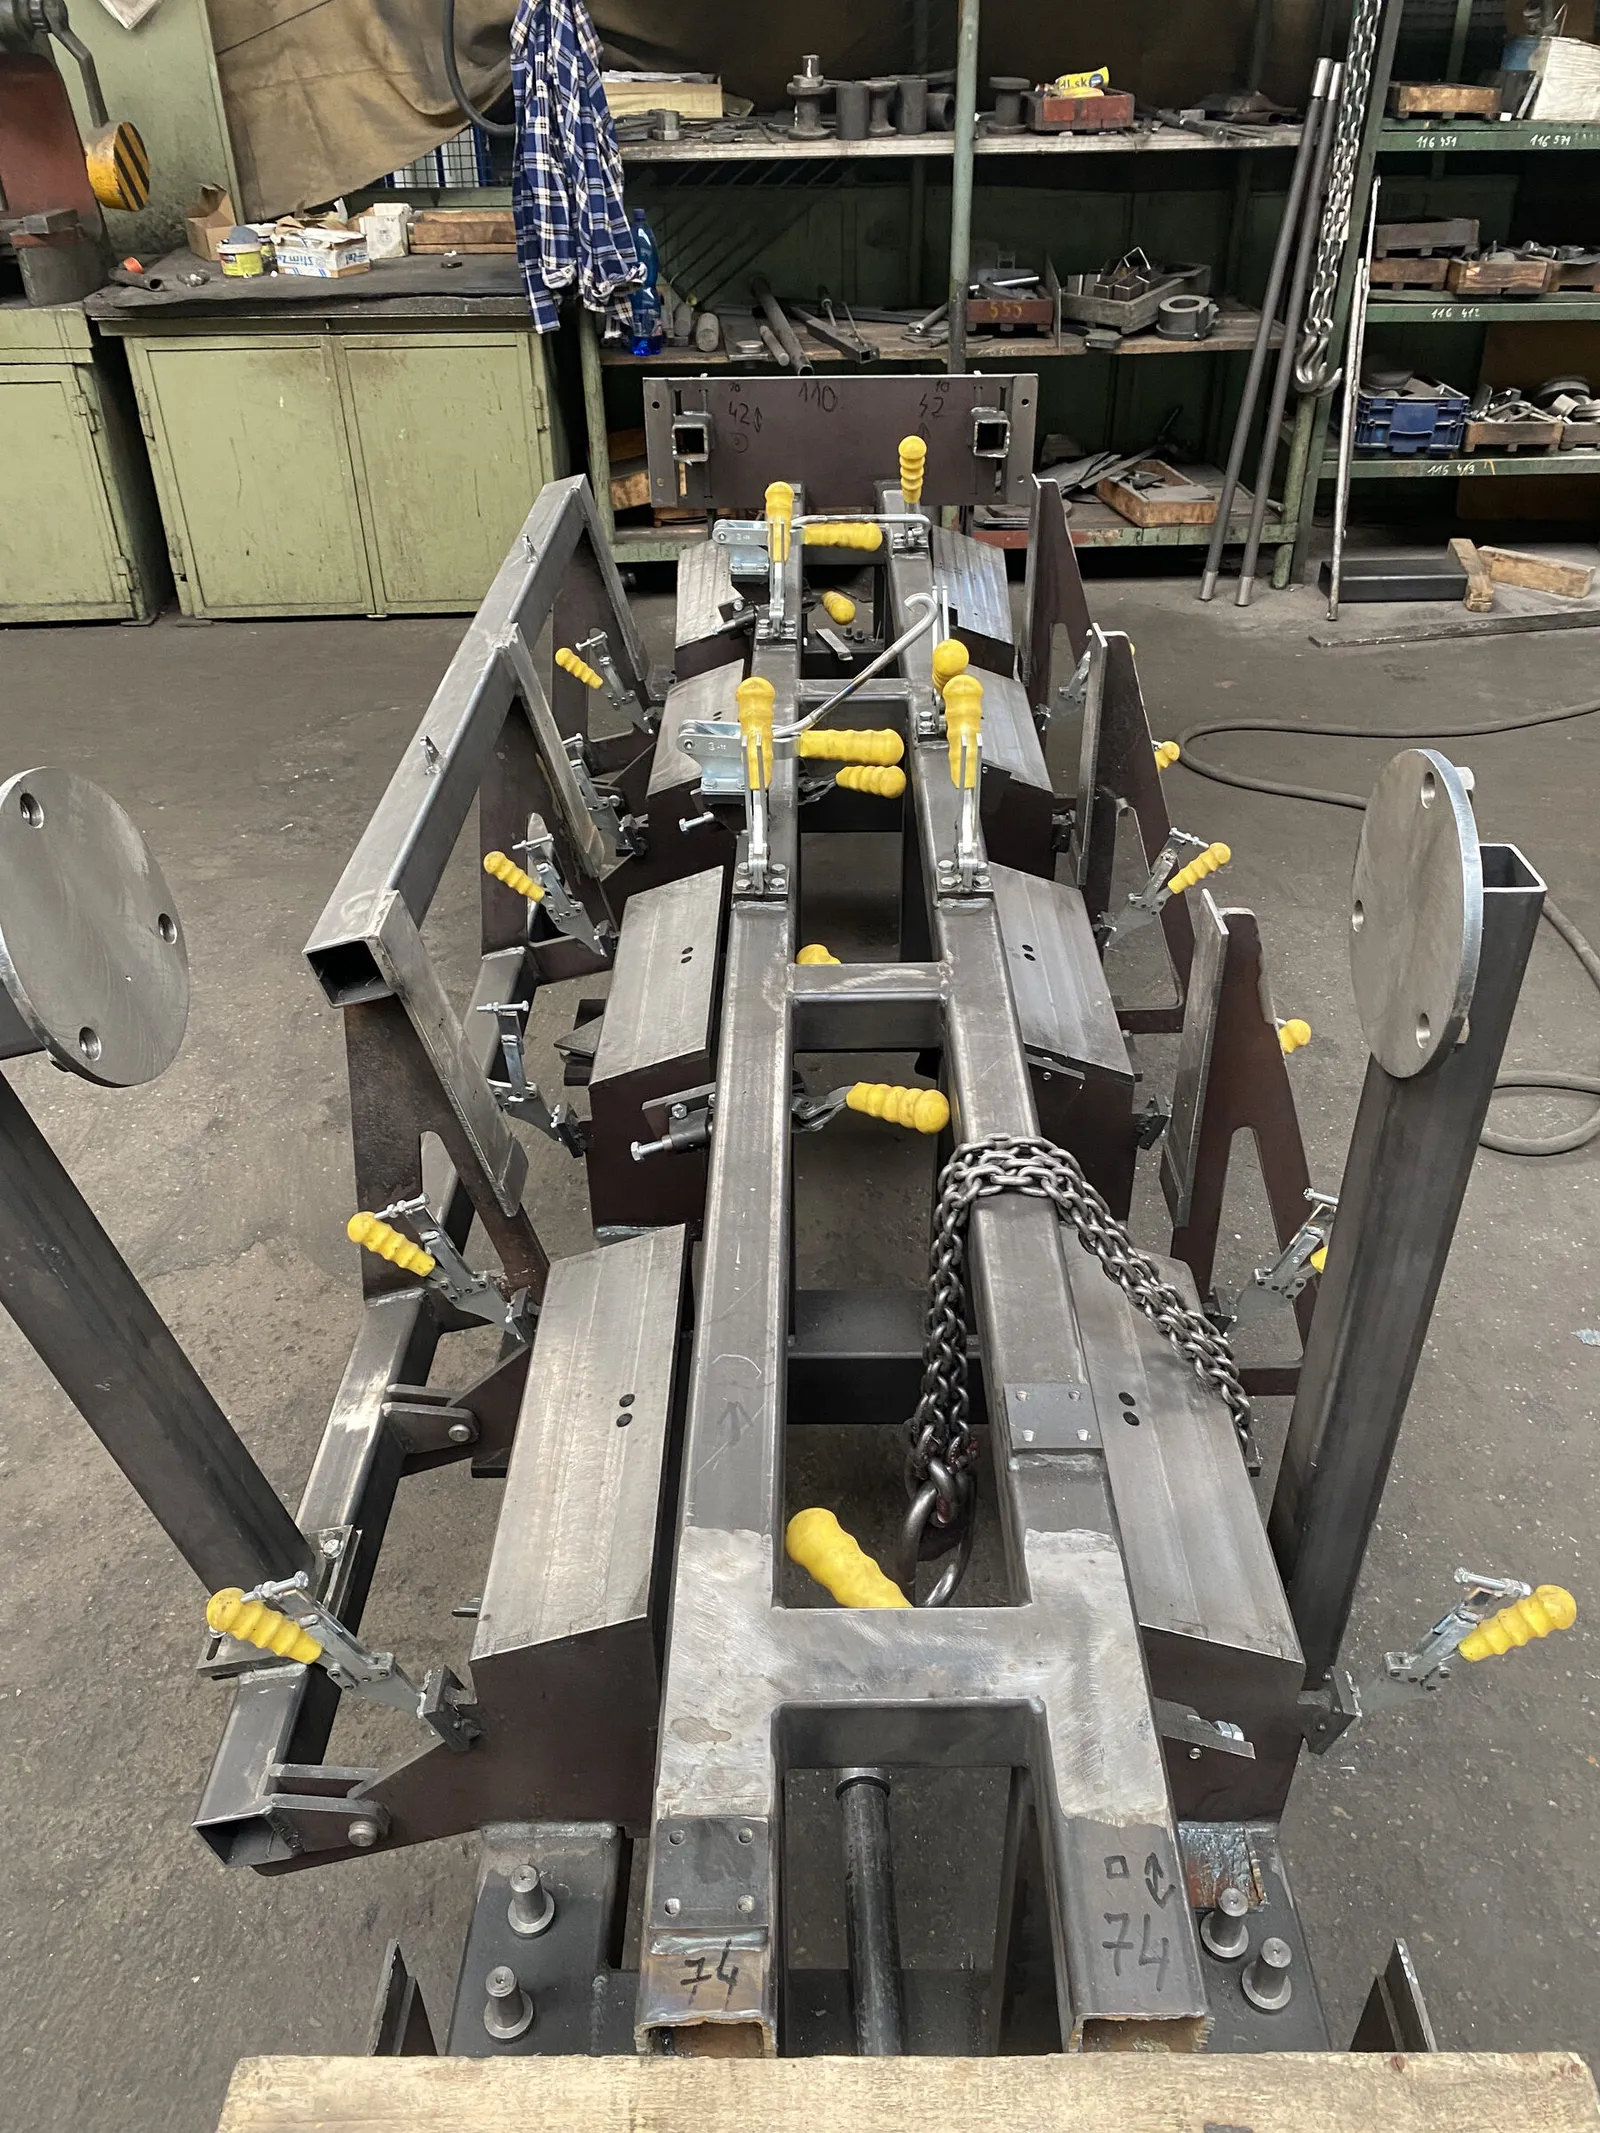
Gabarit de soudage avec une pièce bridée 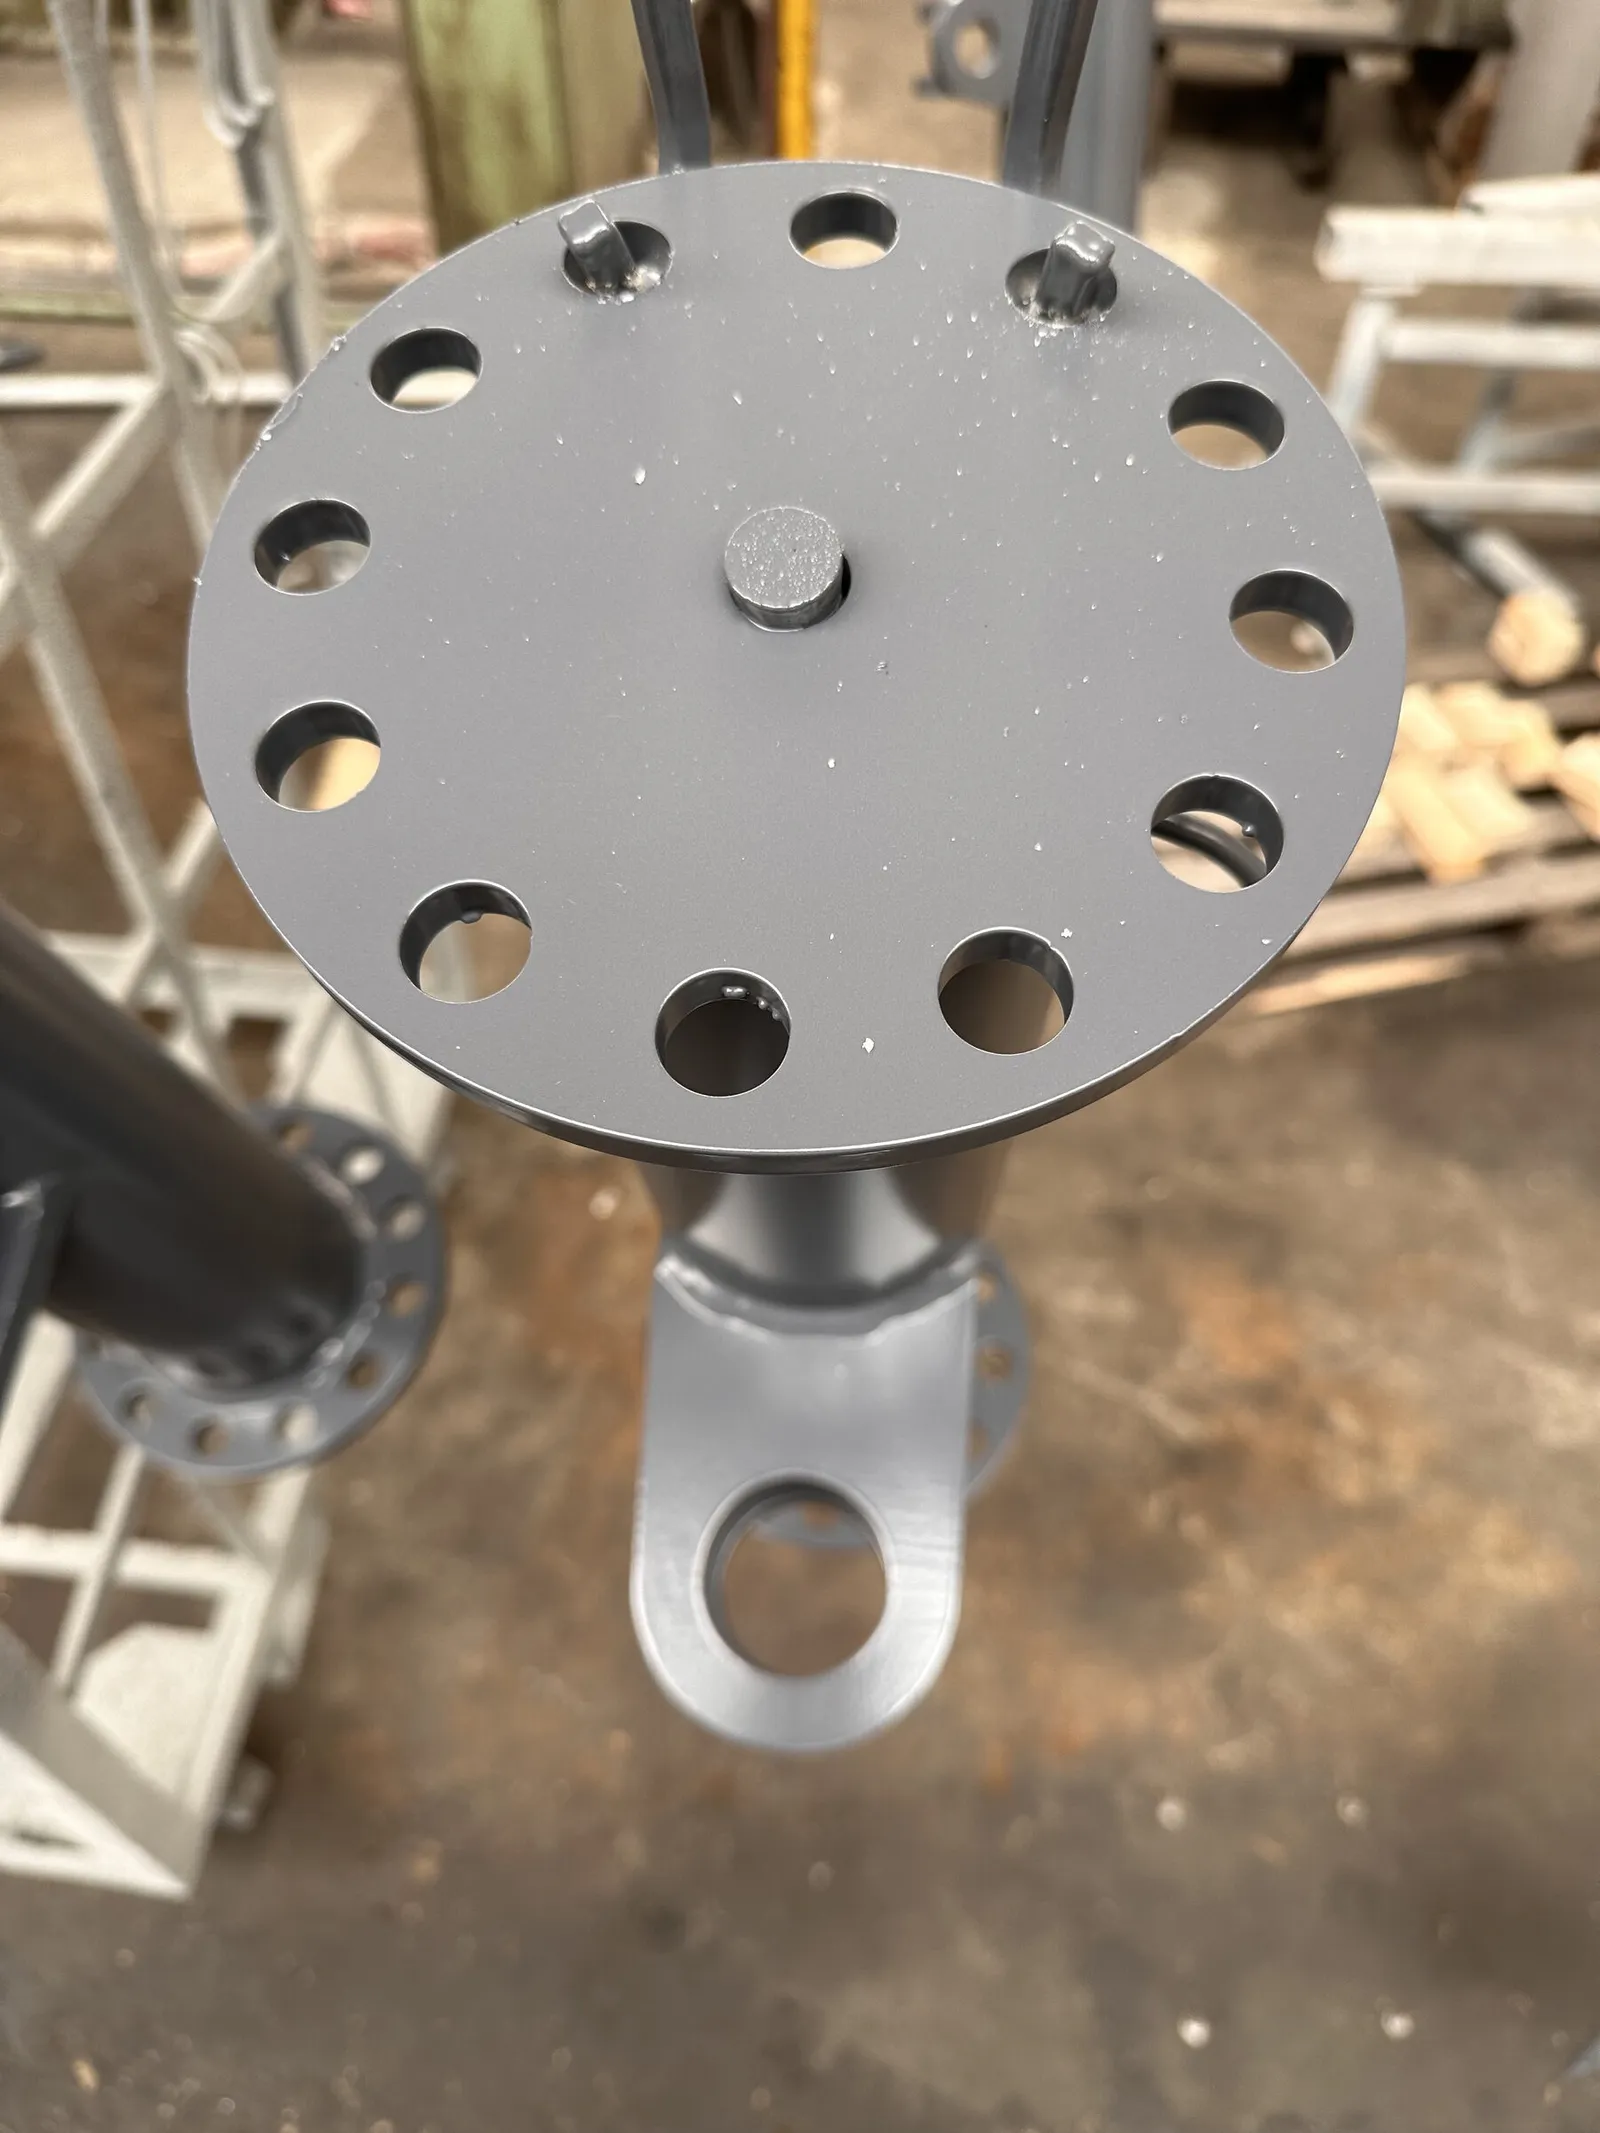
Mécano-soudure après usinage
Le hall
Photographies de l'atelier, par capacité
Cellule de soudage robotisé
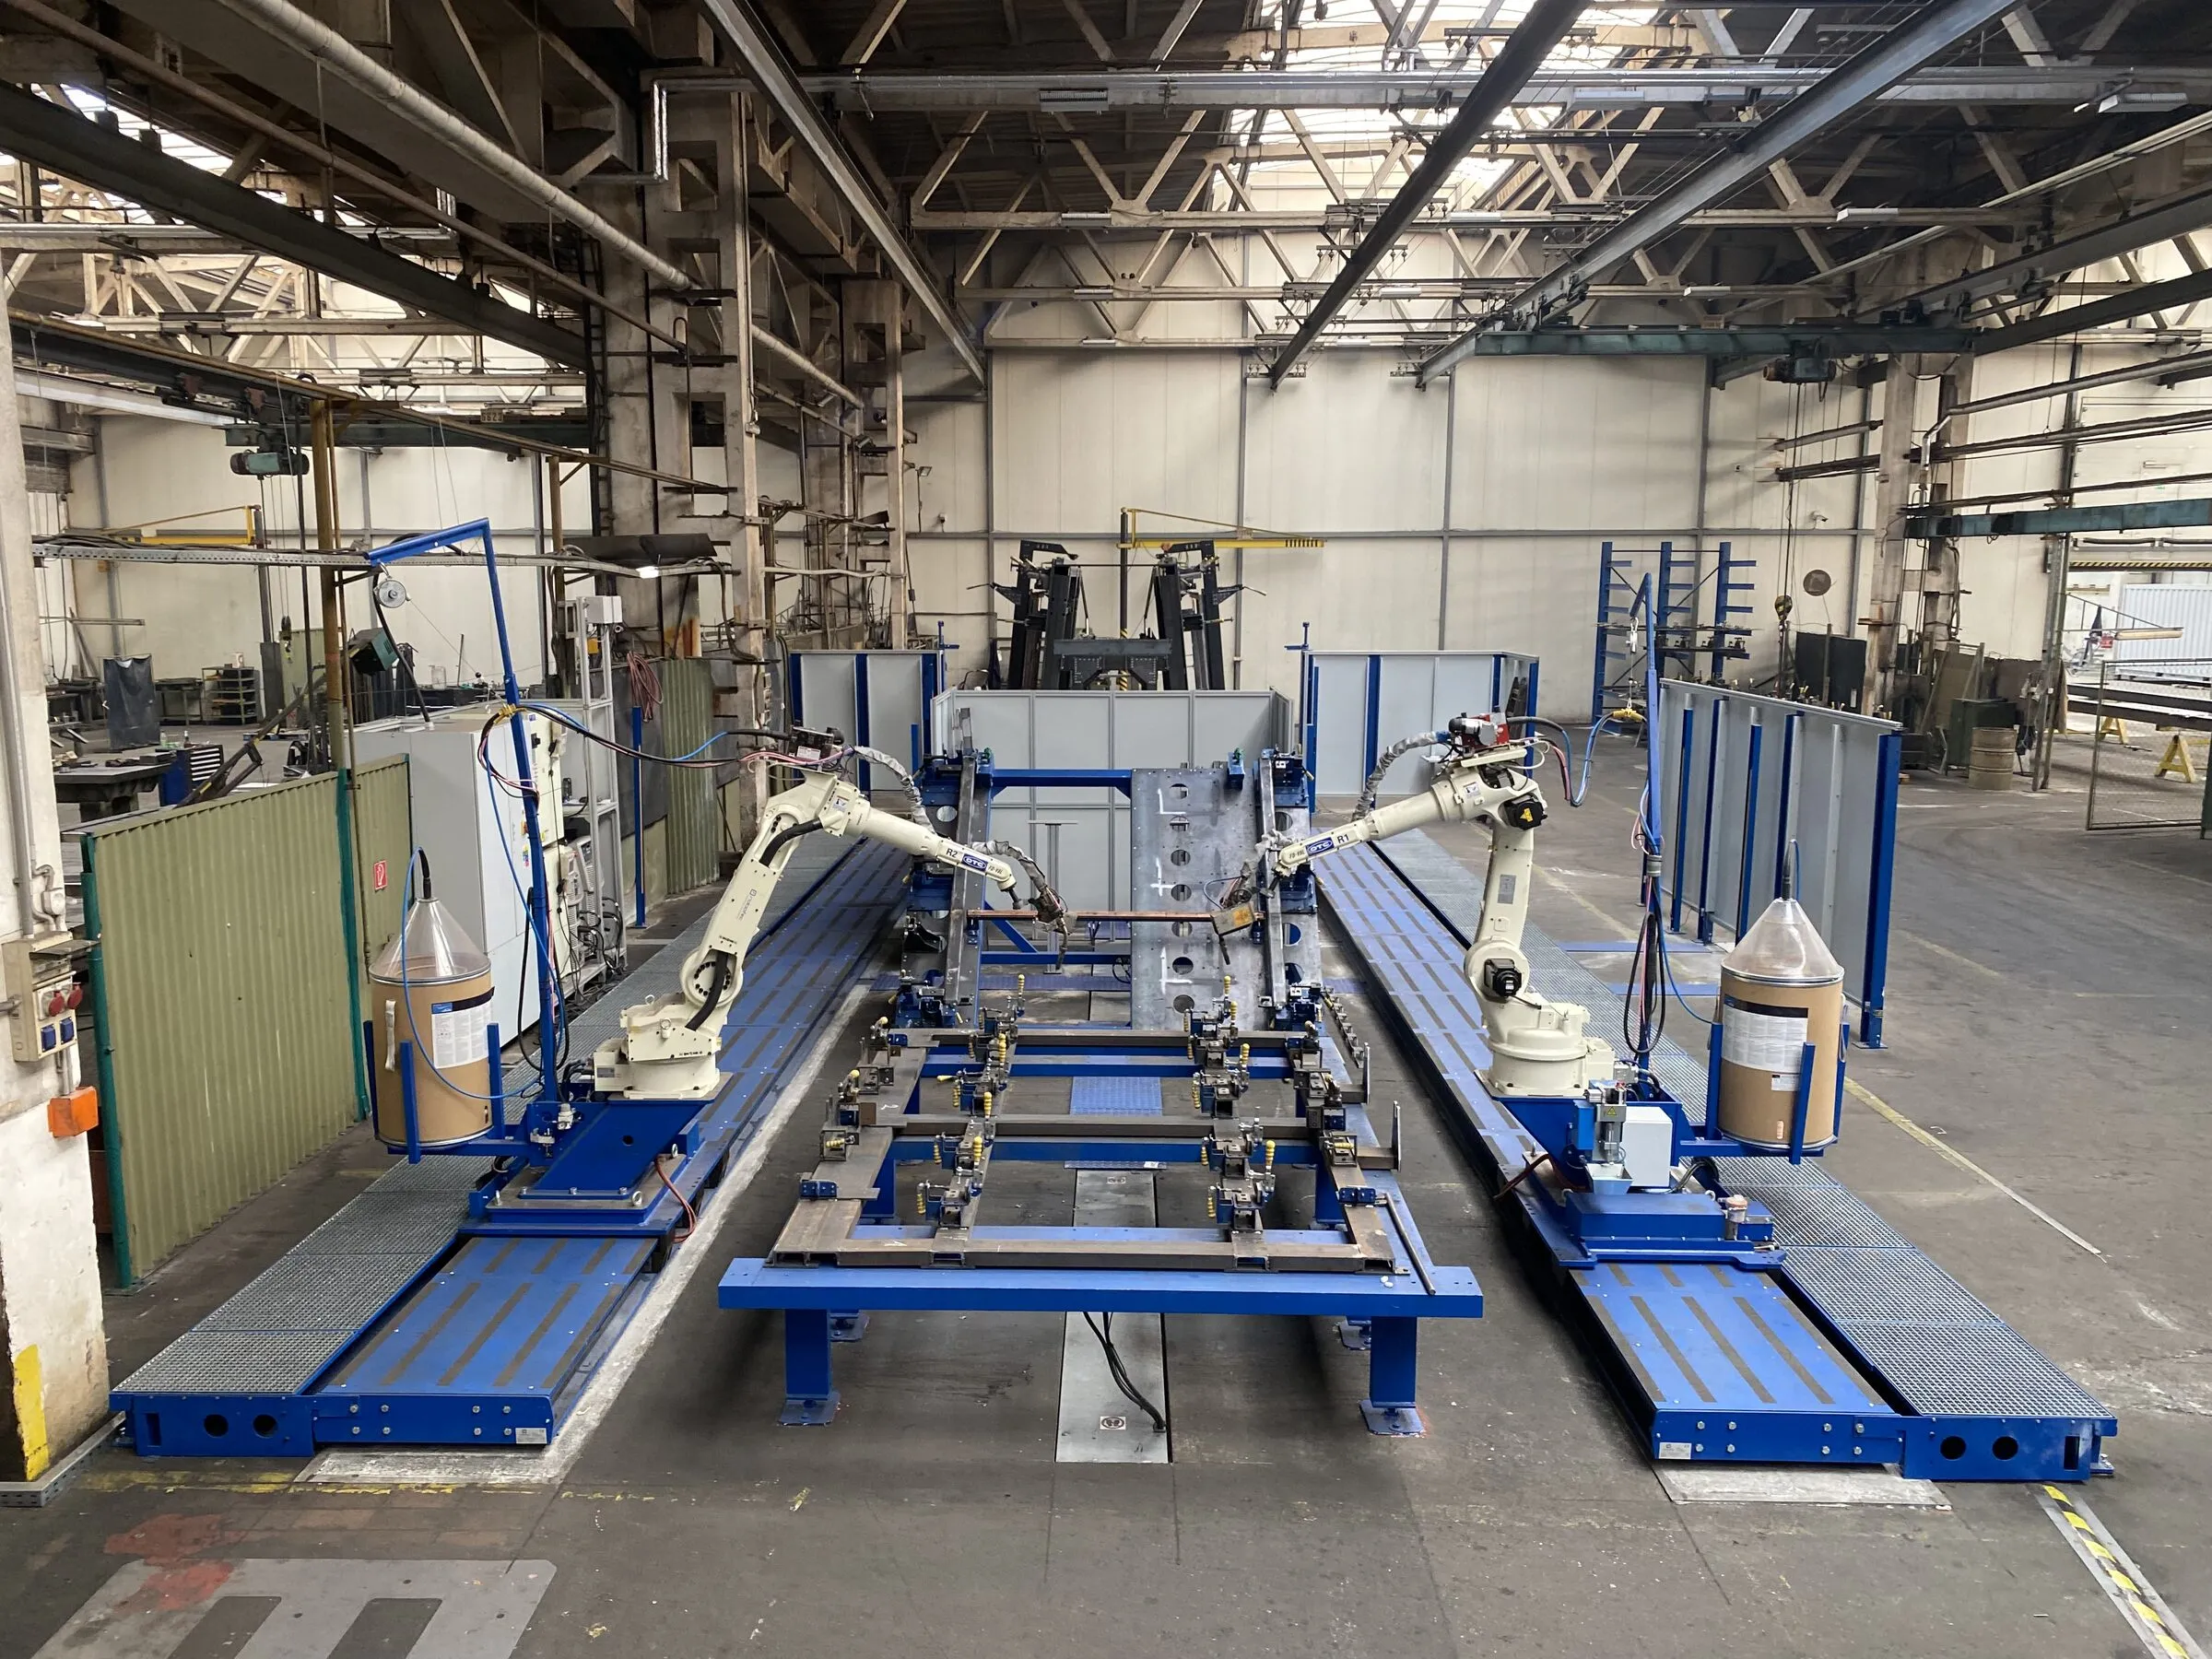
Deux robots de soudage sur rail au-dessus d'un long montage, vue d'ensemble de la cellule 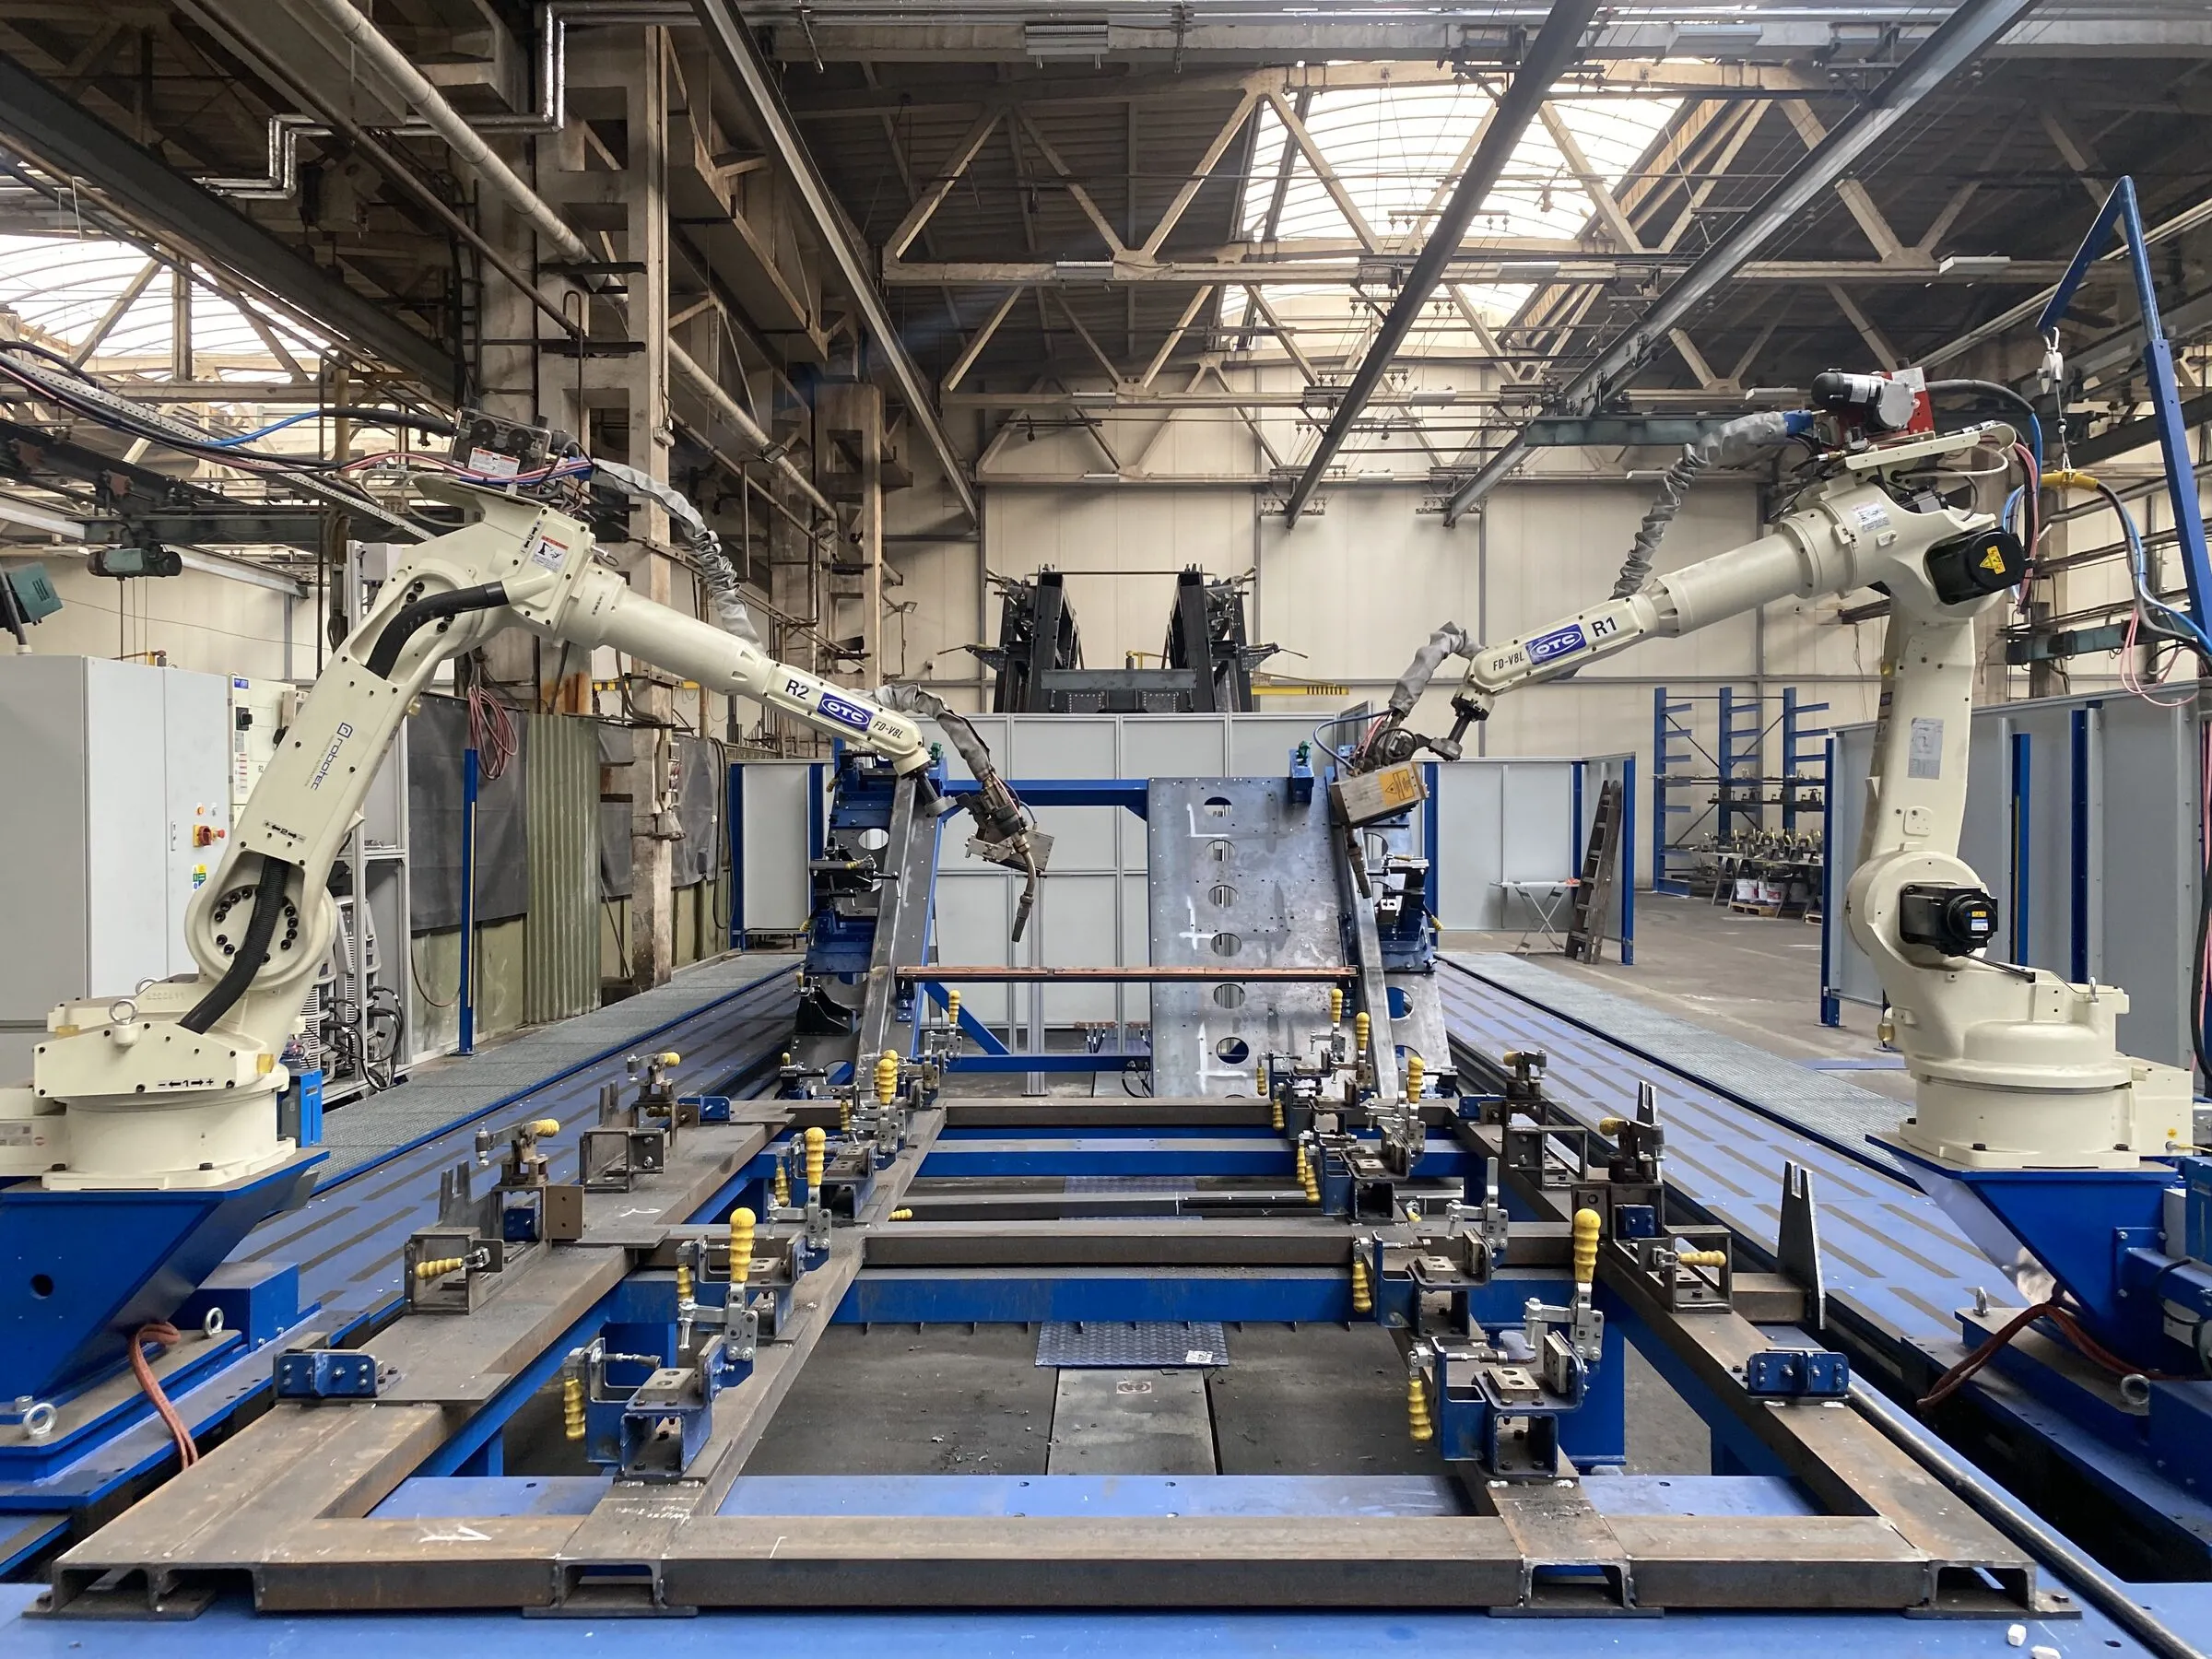
Robots et table de montage vus de côté 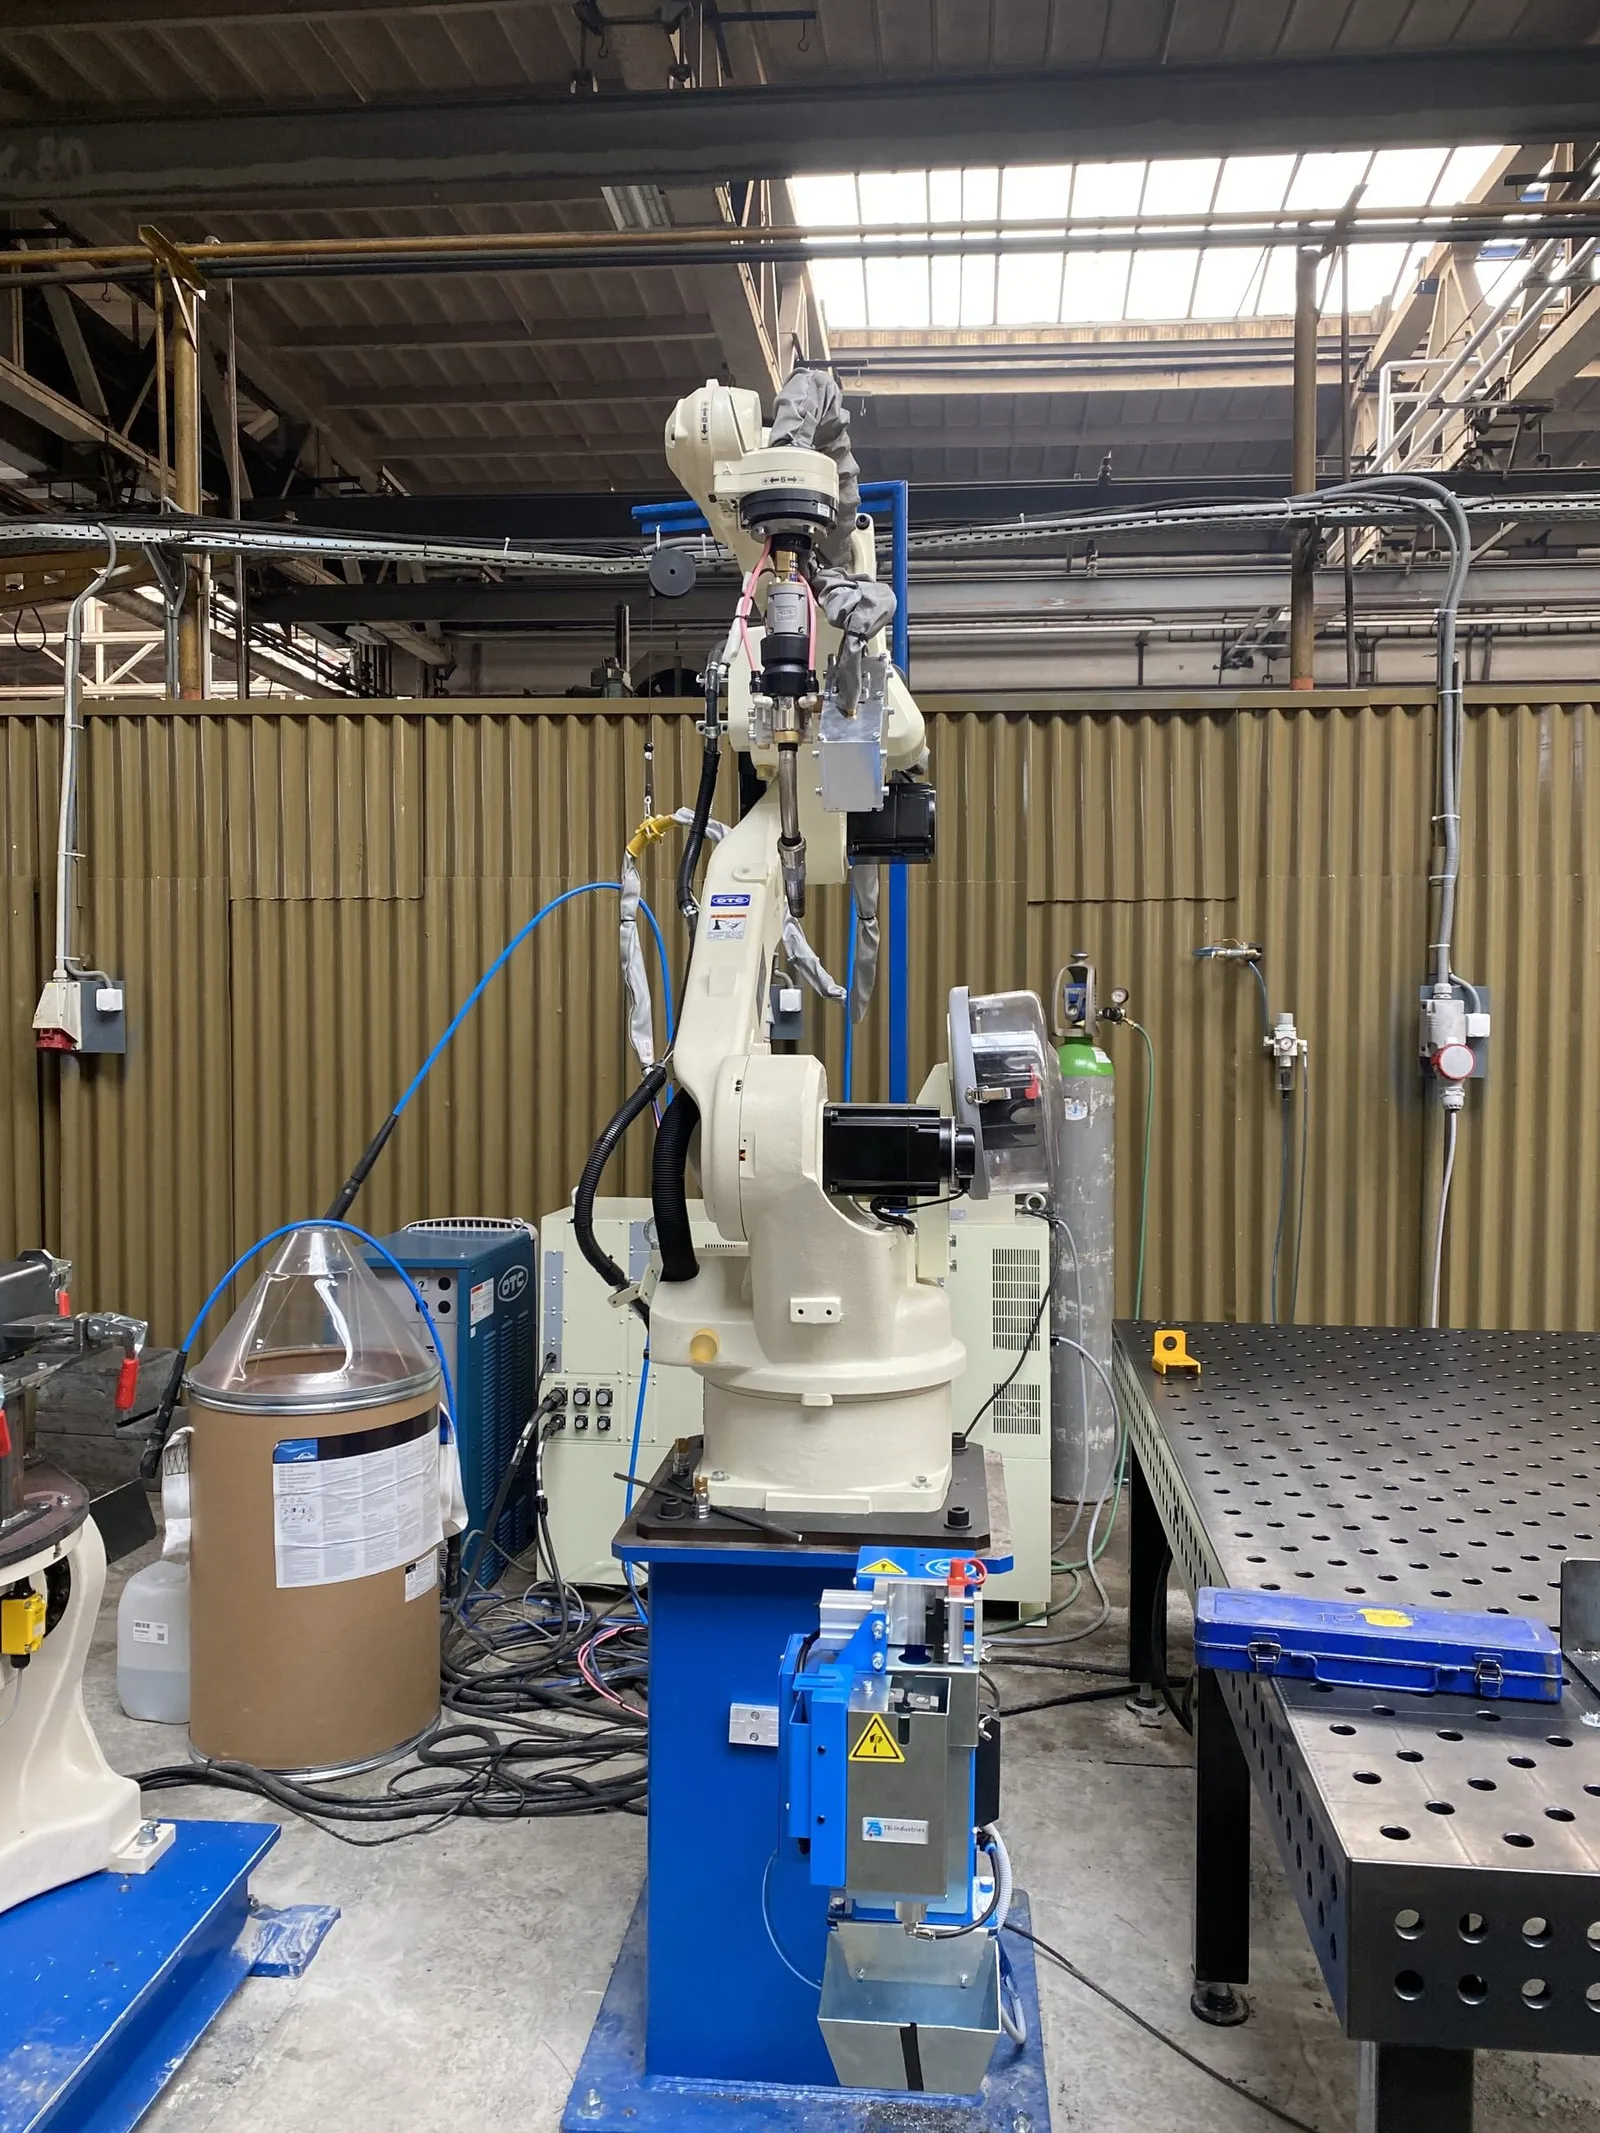
Robot de soudage six axes sur socle bleu, torche vers le bas 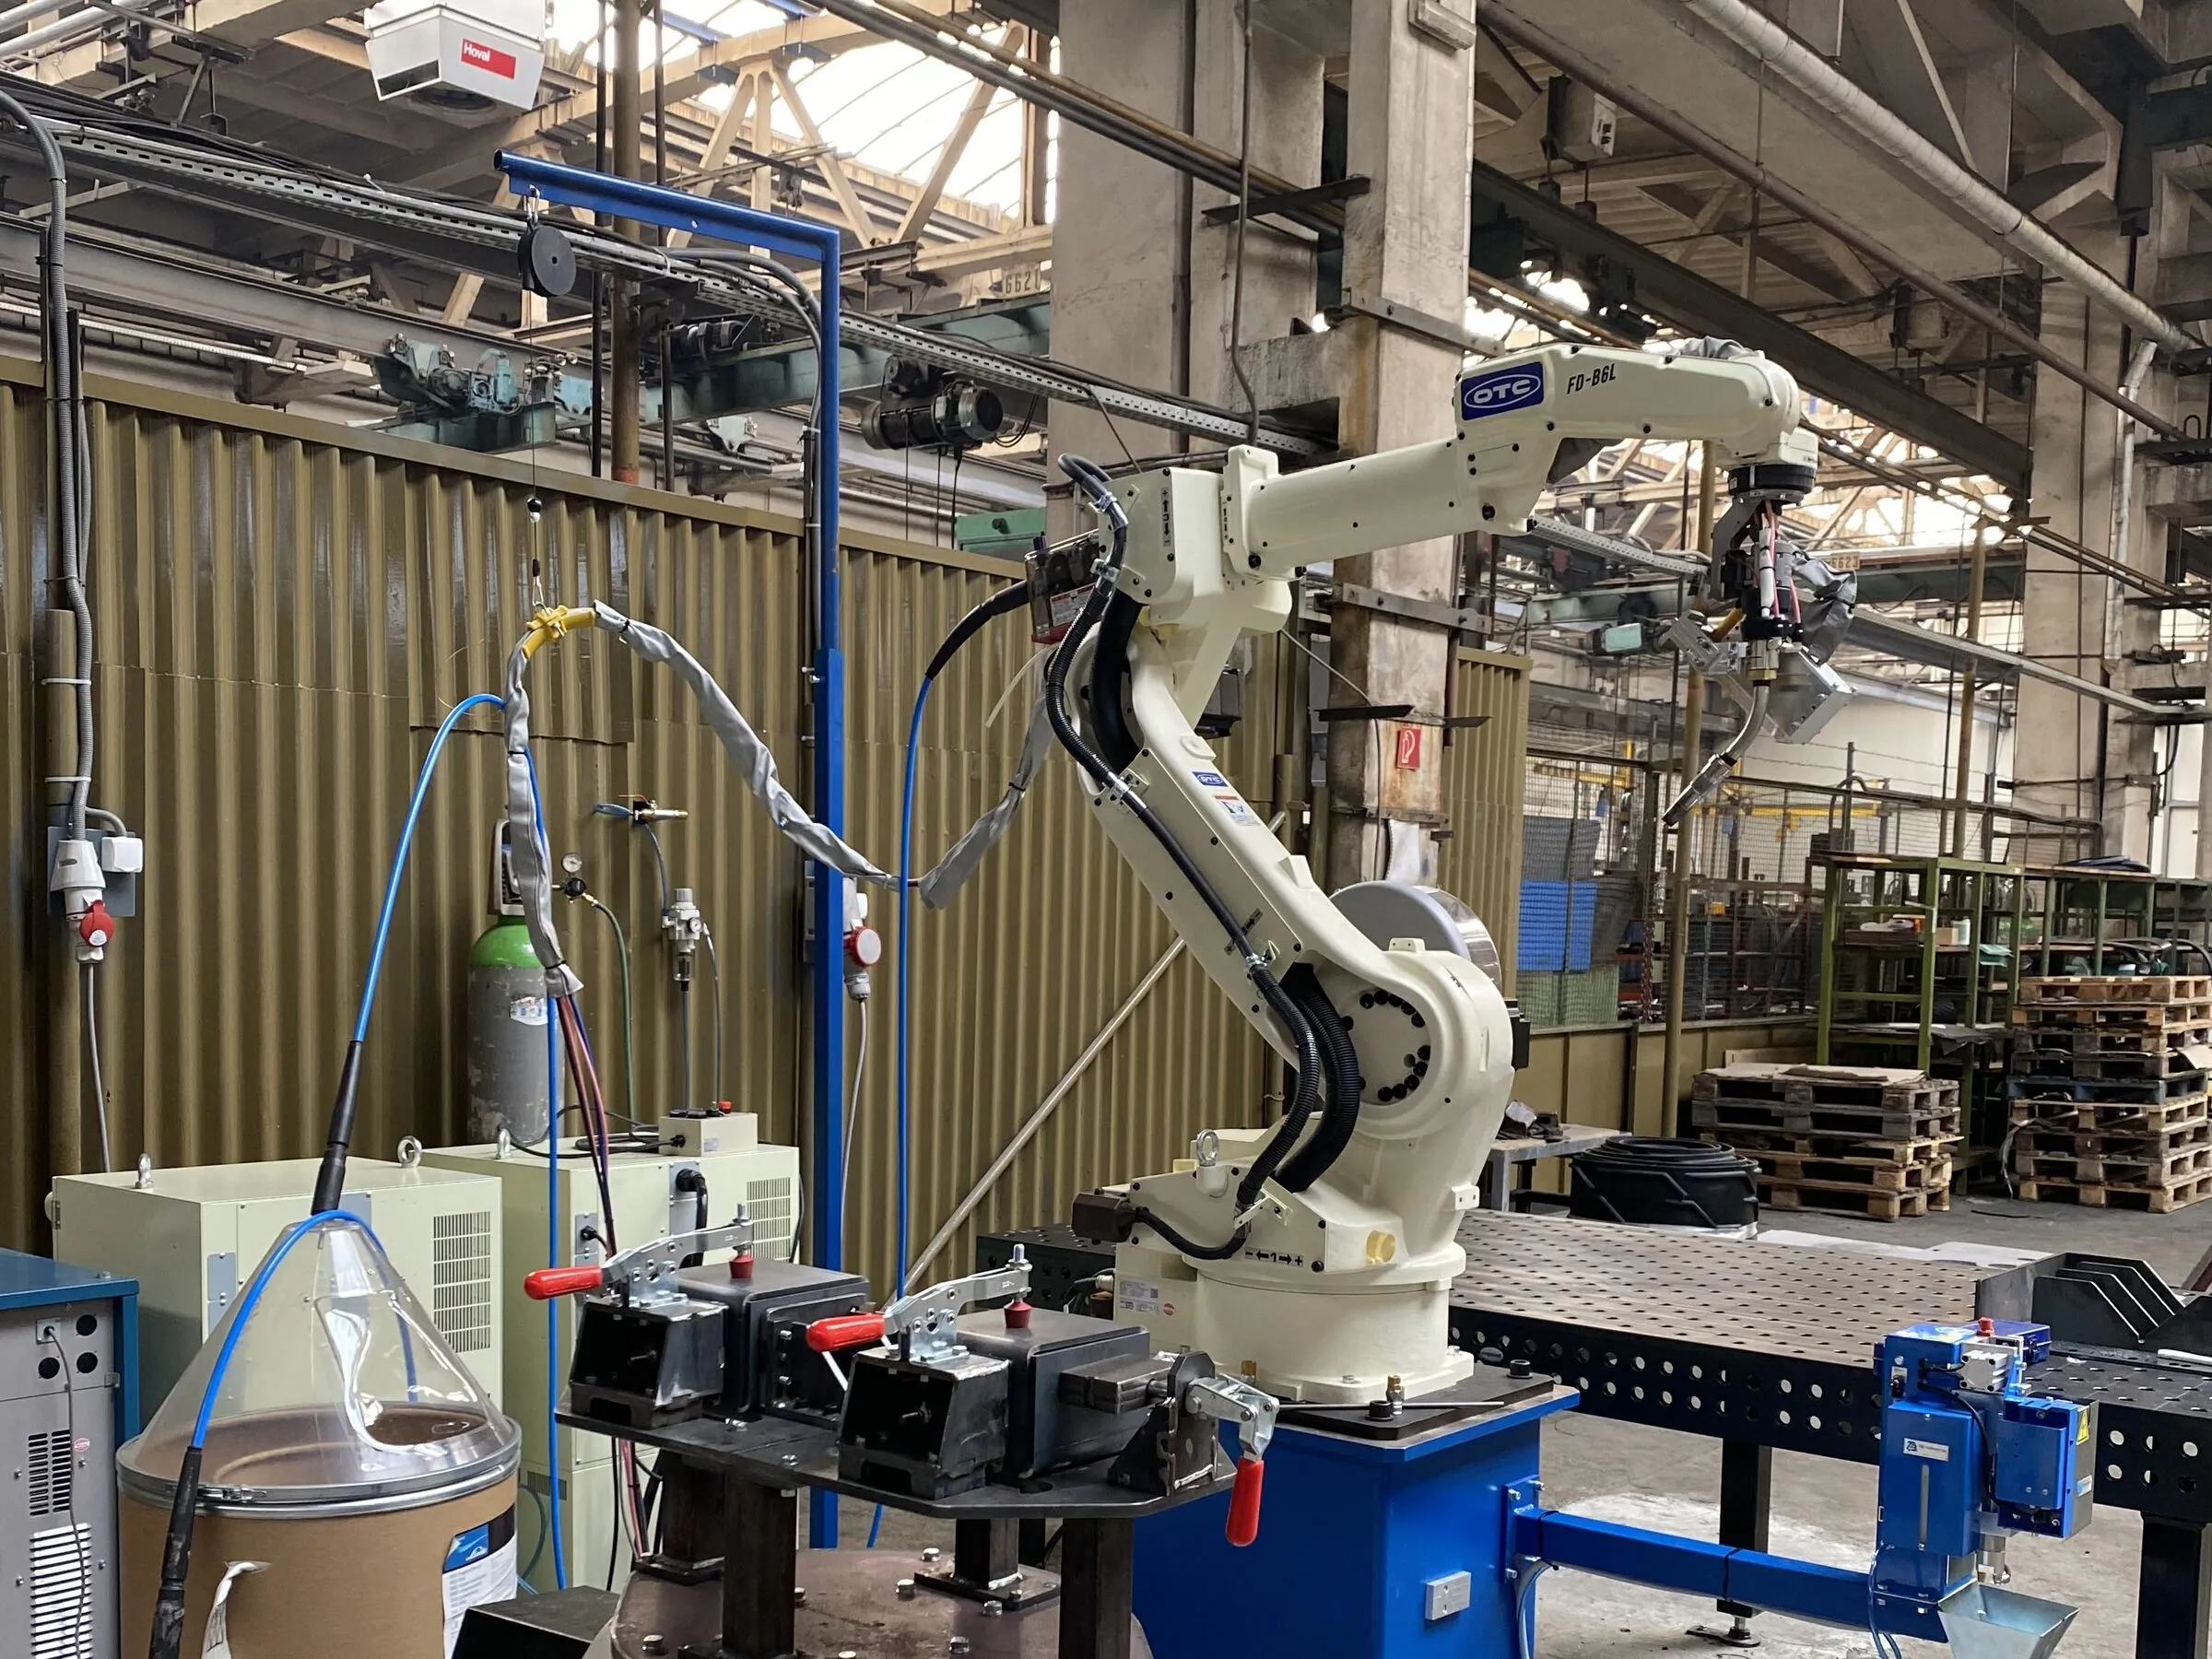
Bras de robot avec torche au-dessus de la table de soudage, écrans ocre 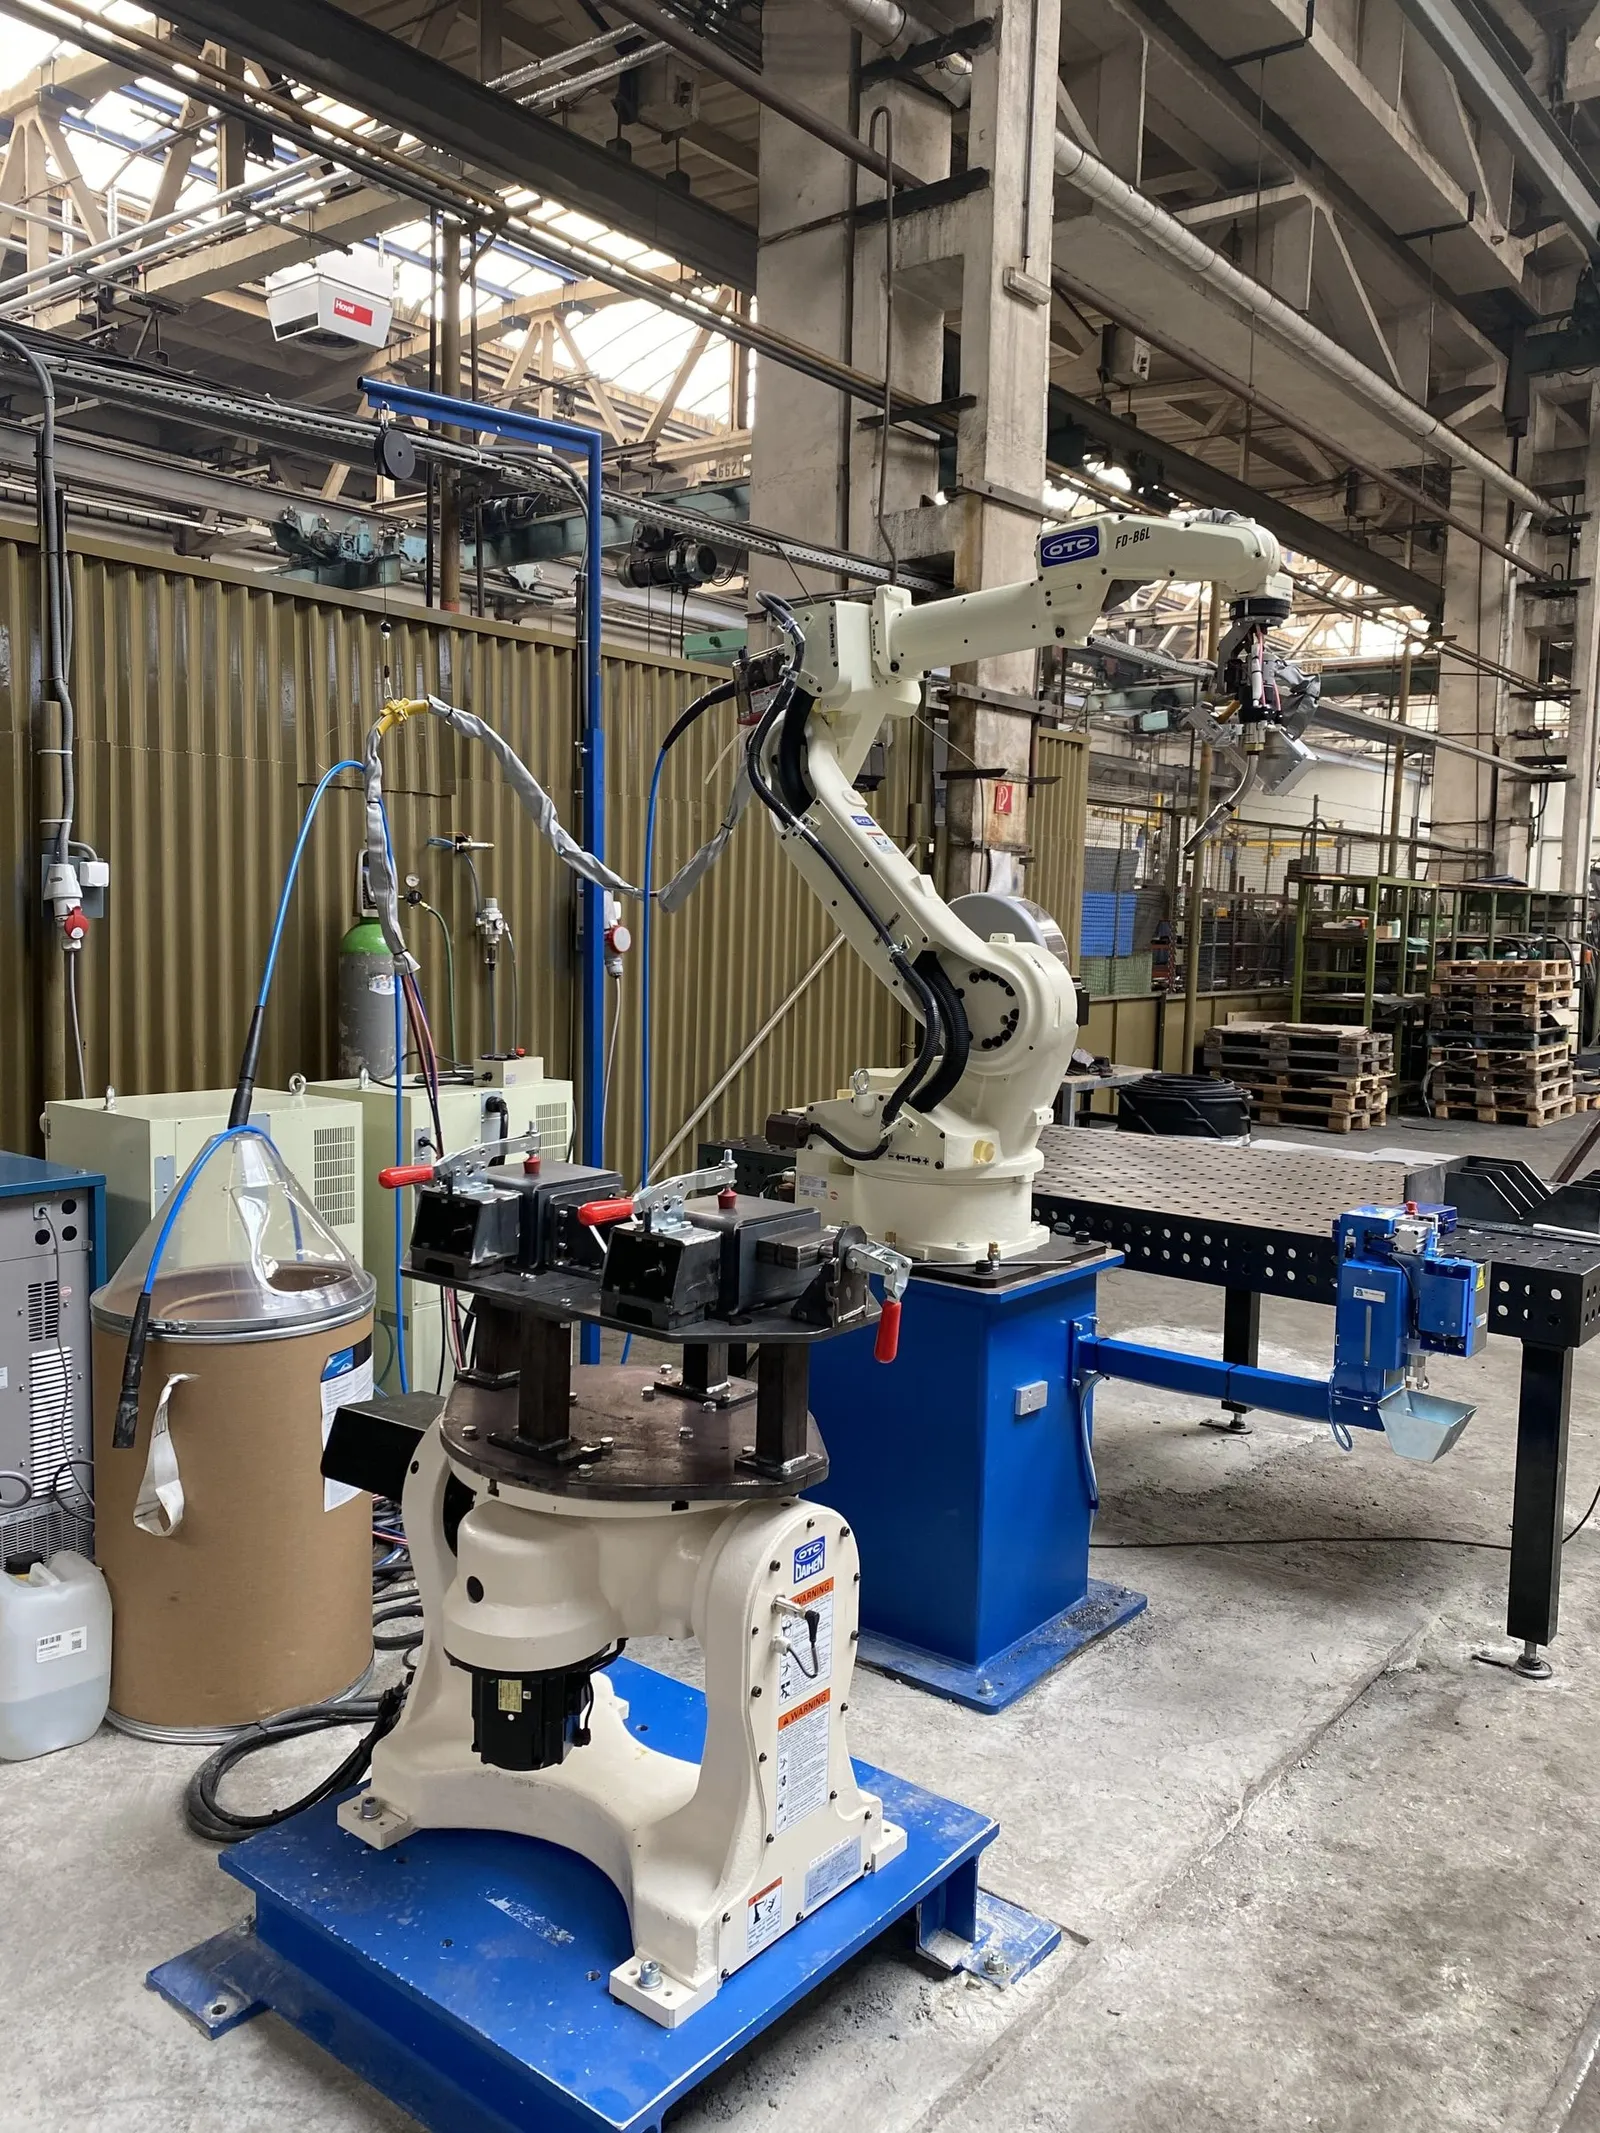
Robot de soudage avec dévidoir et torche, socle bleu 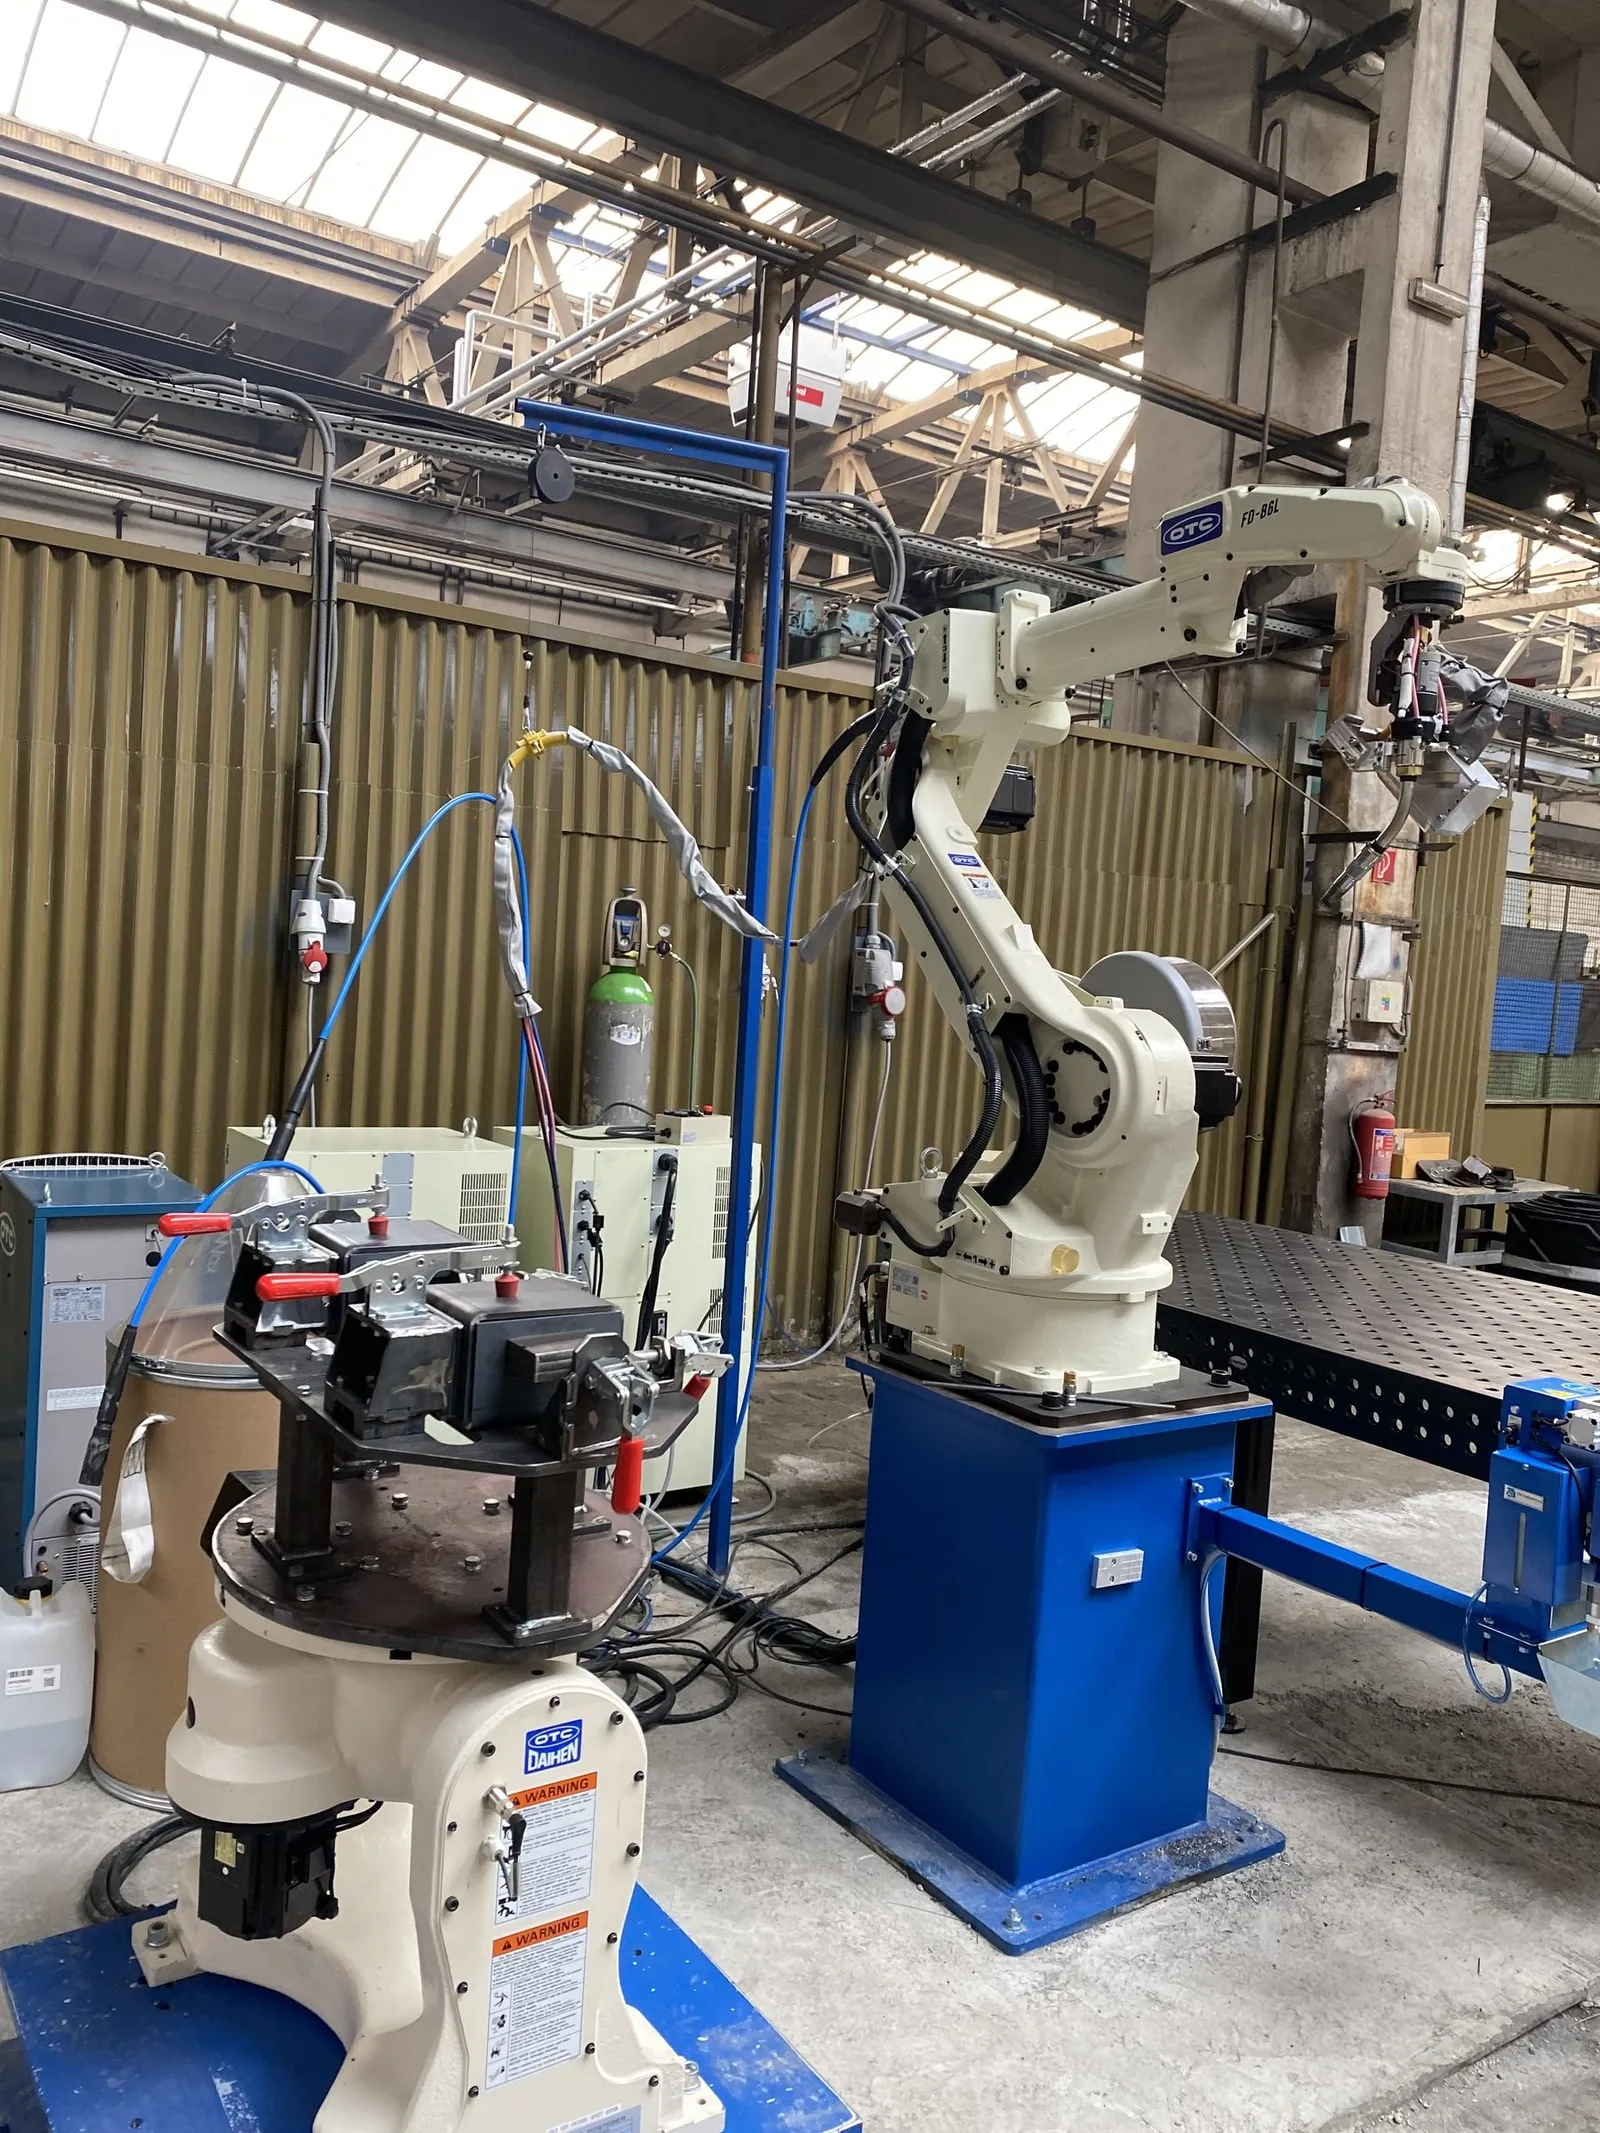
Robot au montage, écrans de protection autour
Atelier d'usinage
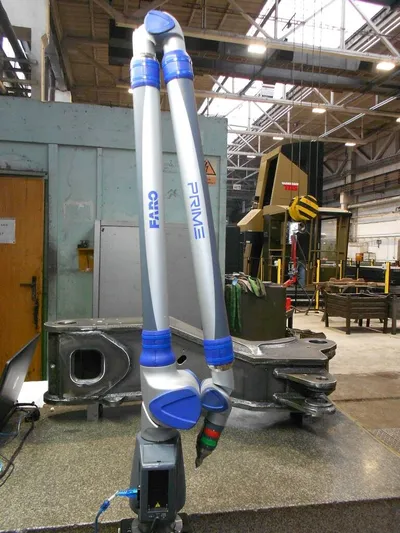
Bras de mesure 3D six axes dans le hall 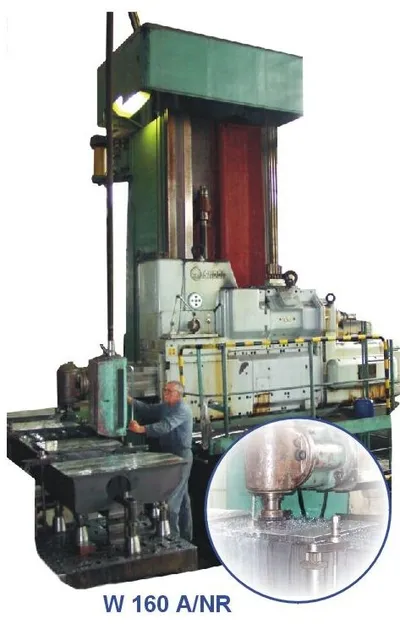
Aléseuse horizontale W 160 A/NR, vue catalogue 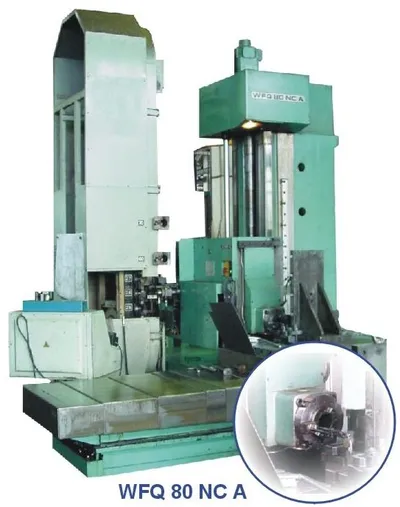
Aléseuse-fraiseuse horizontale WFQ 80 NC A, vue catalogue 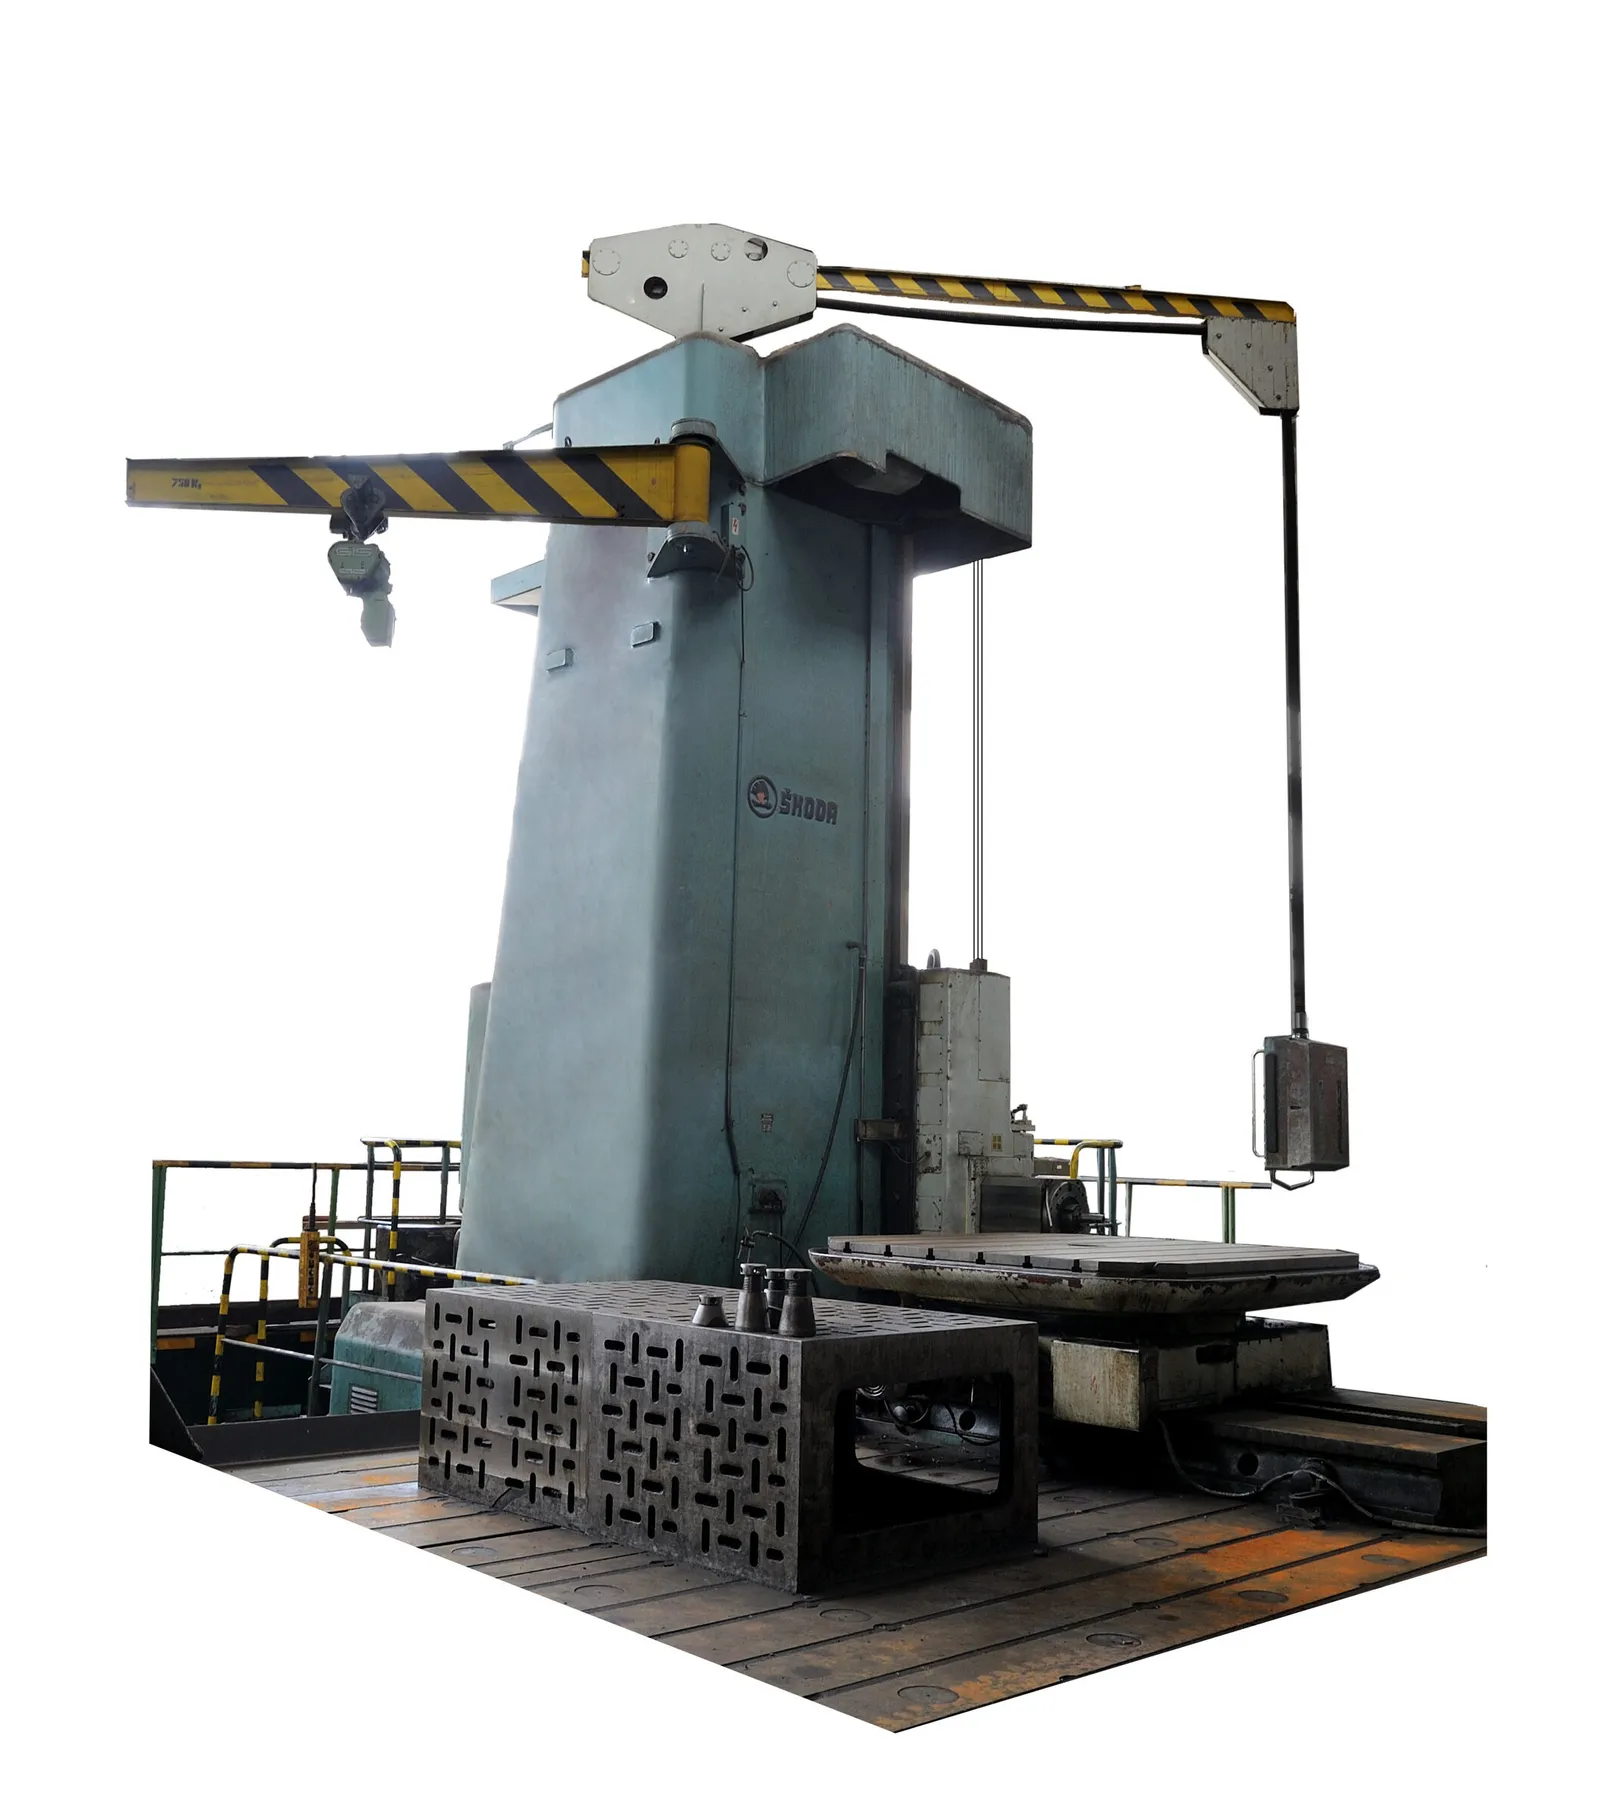
Grande aléseuse horizontale avec table tournante et potence 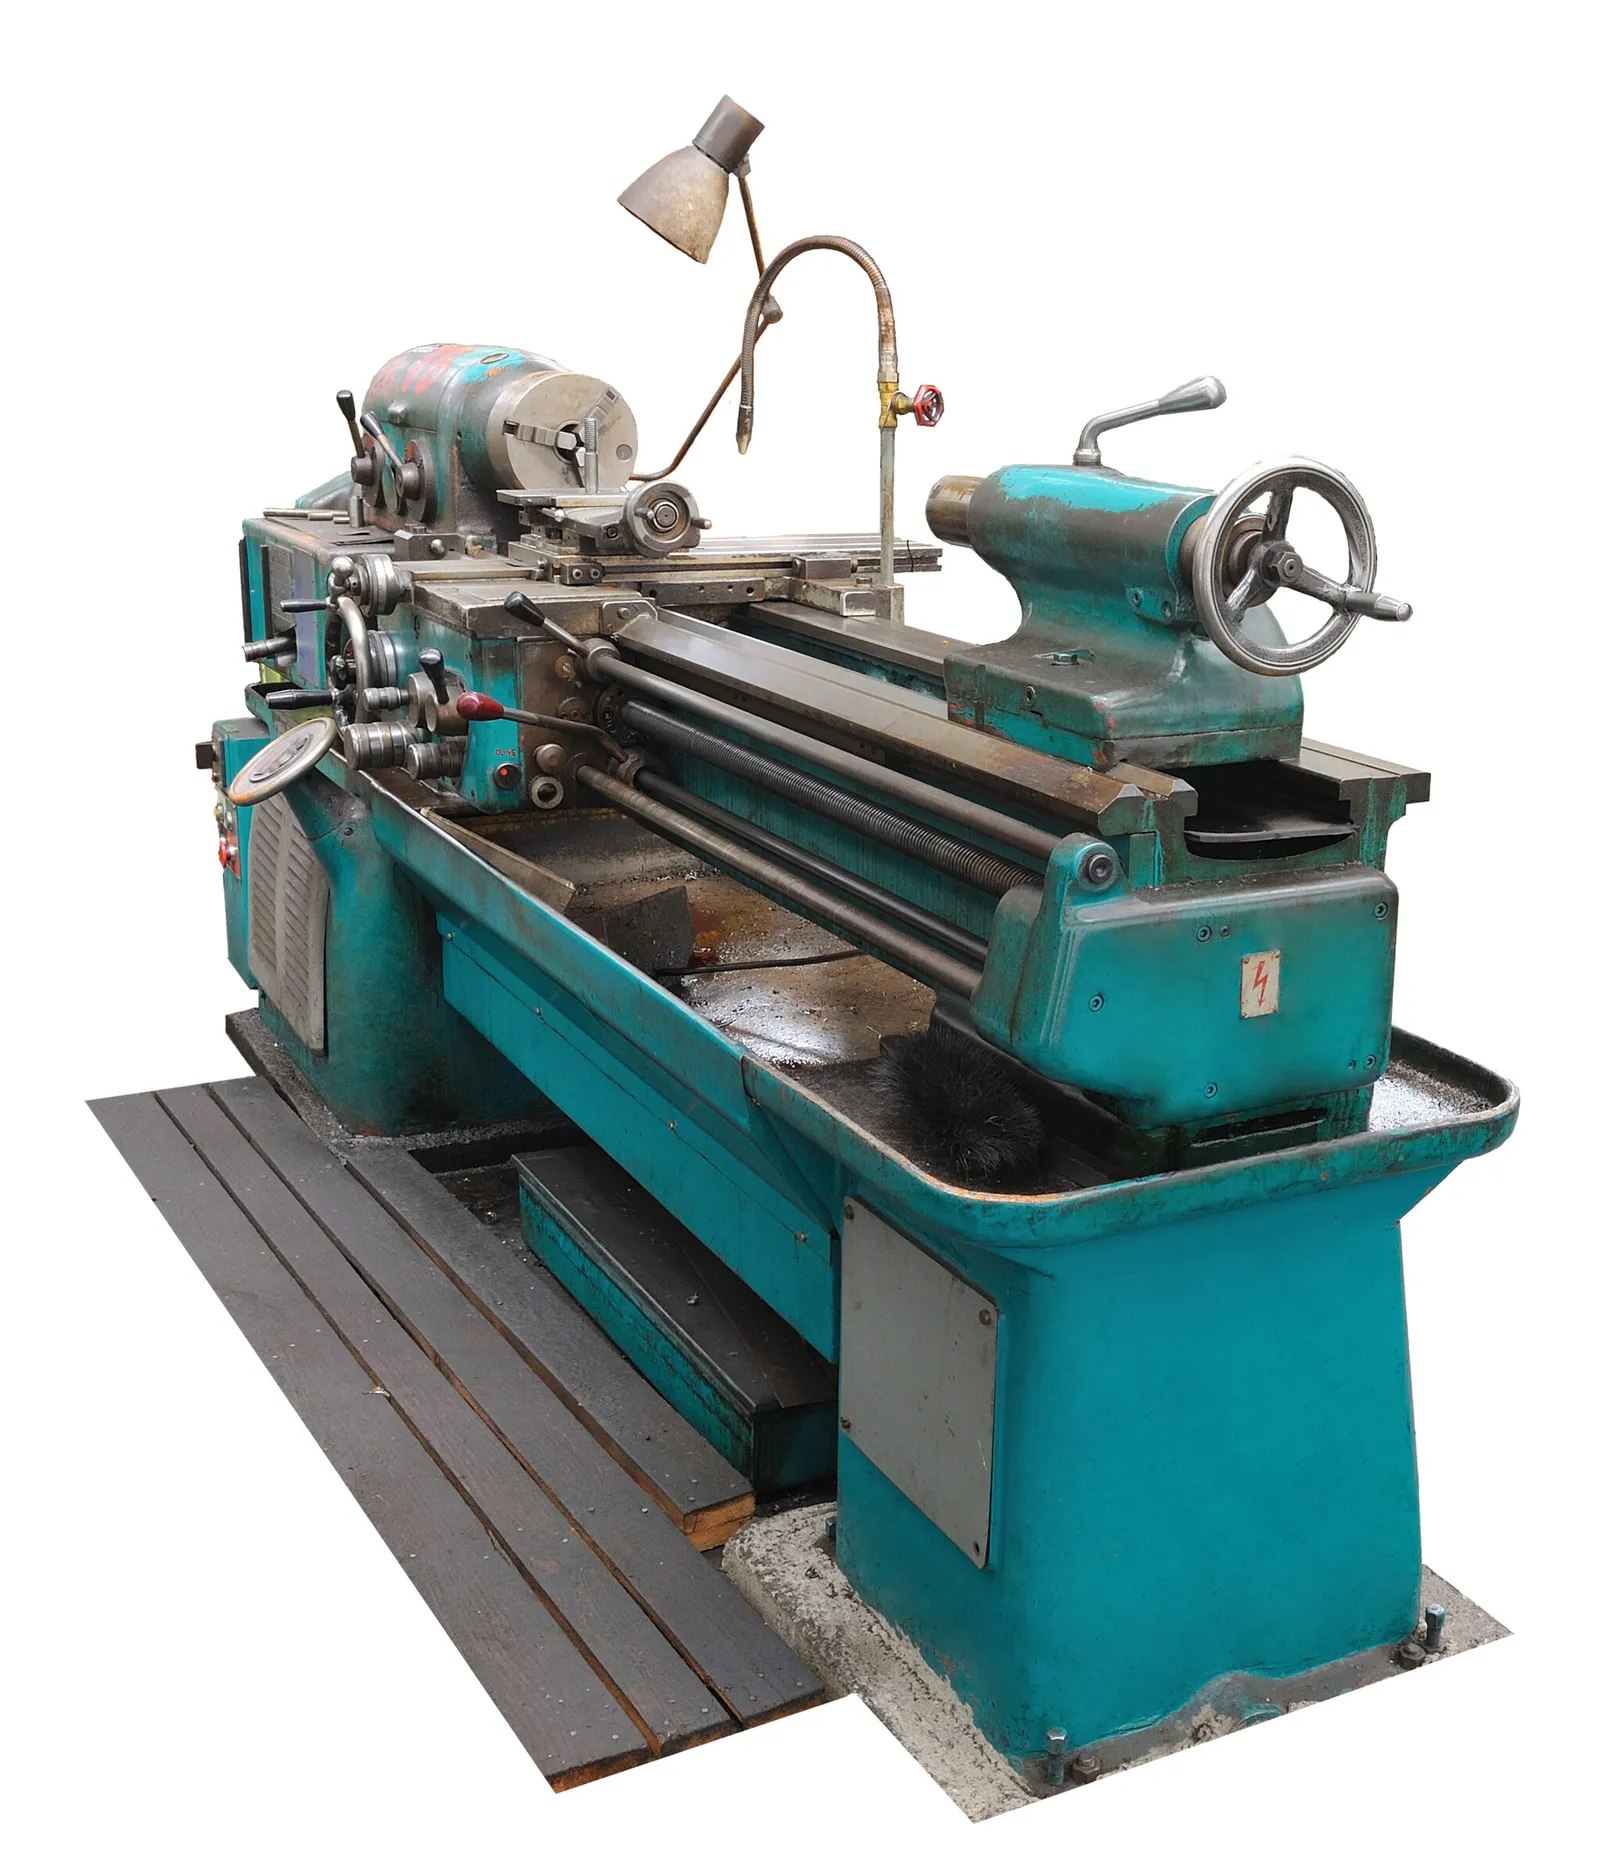
Tour parallèle avec mandrin et chariot 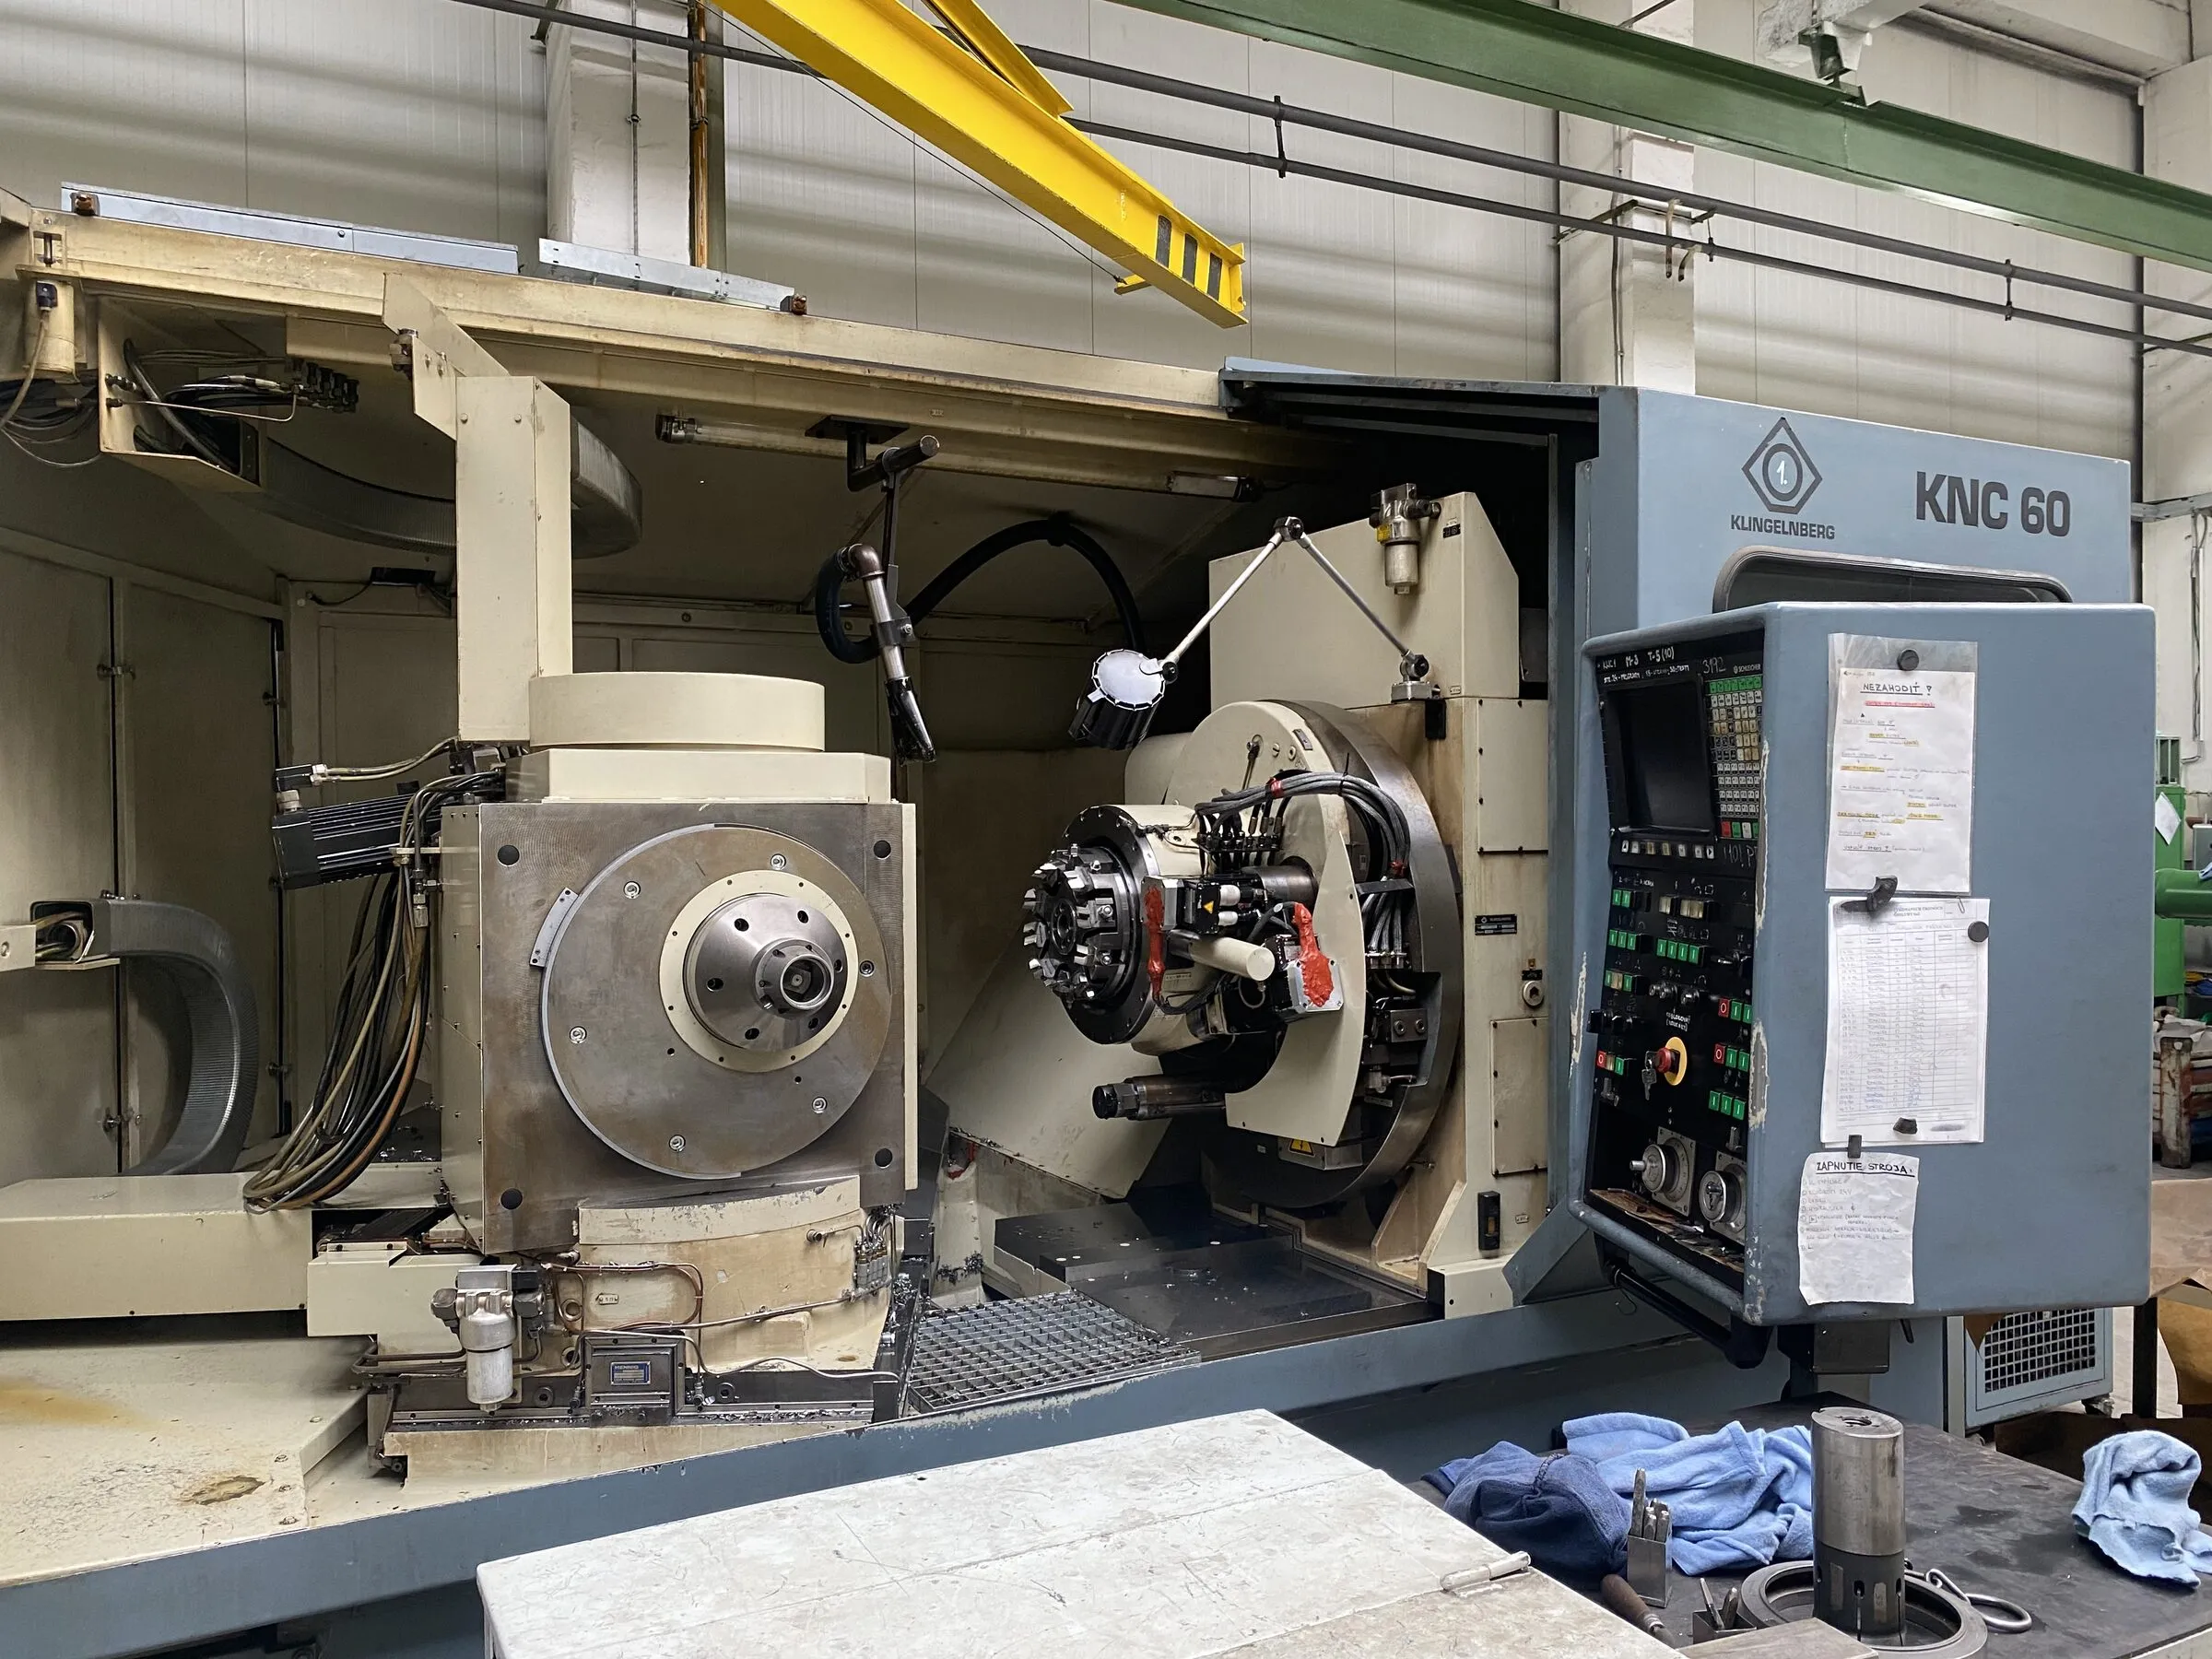
Zone de travail d'un tour CNC, mandrin et tourelle 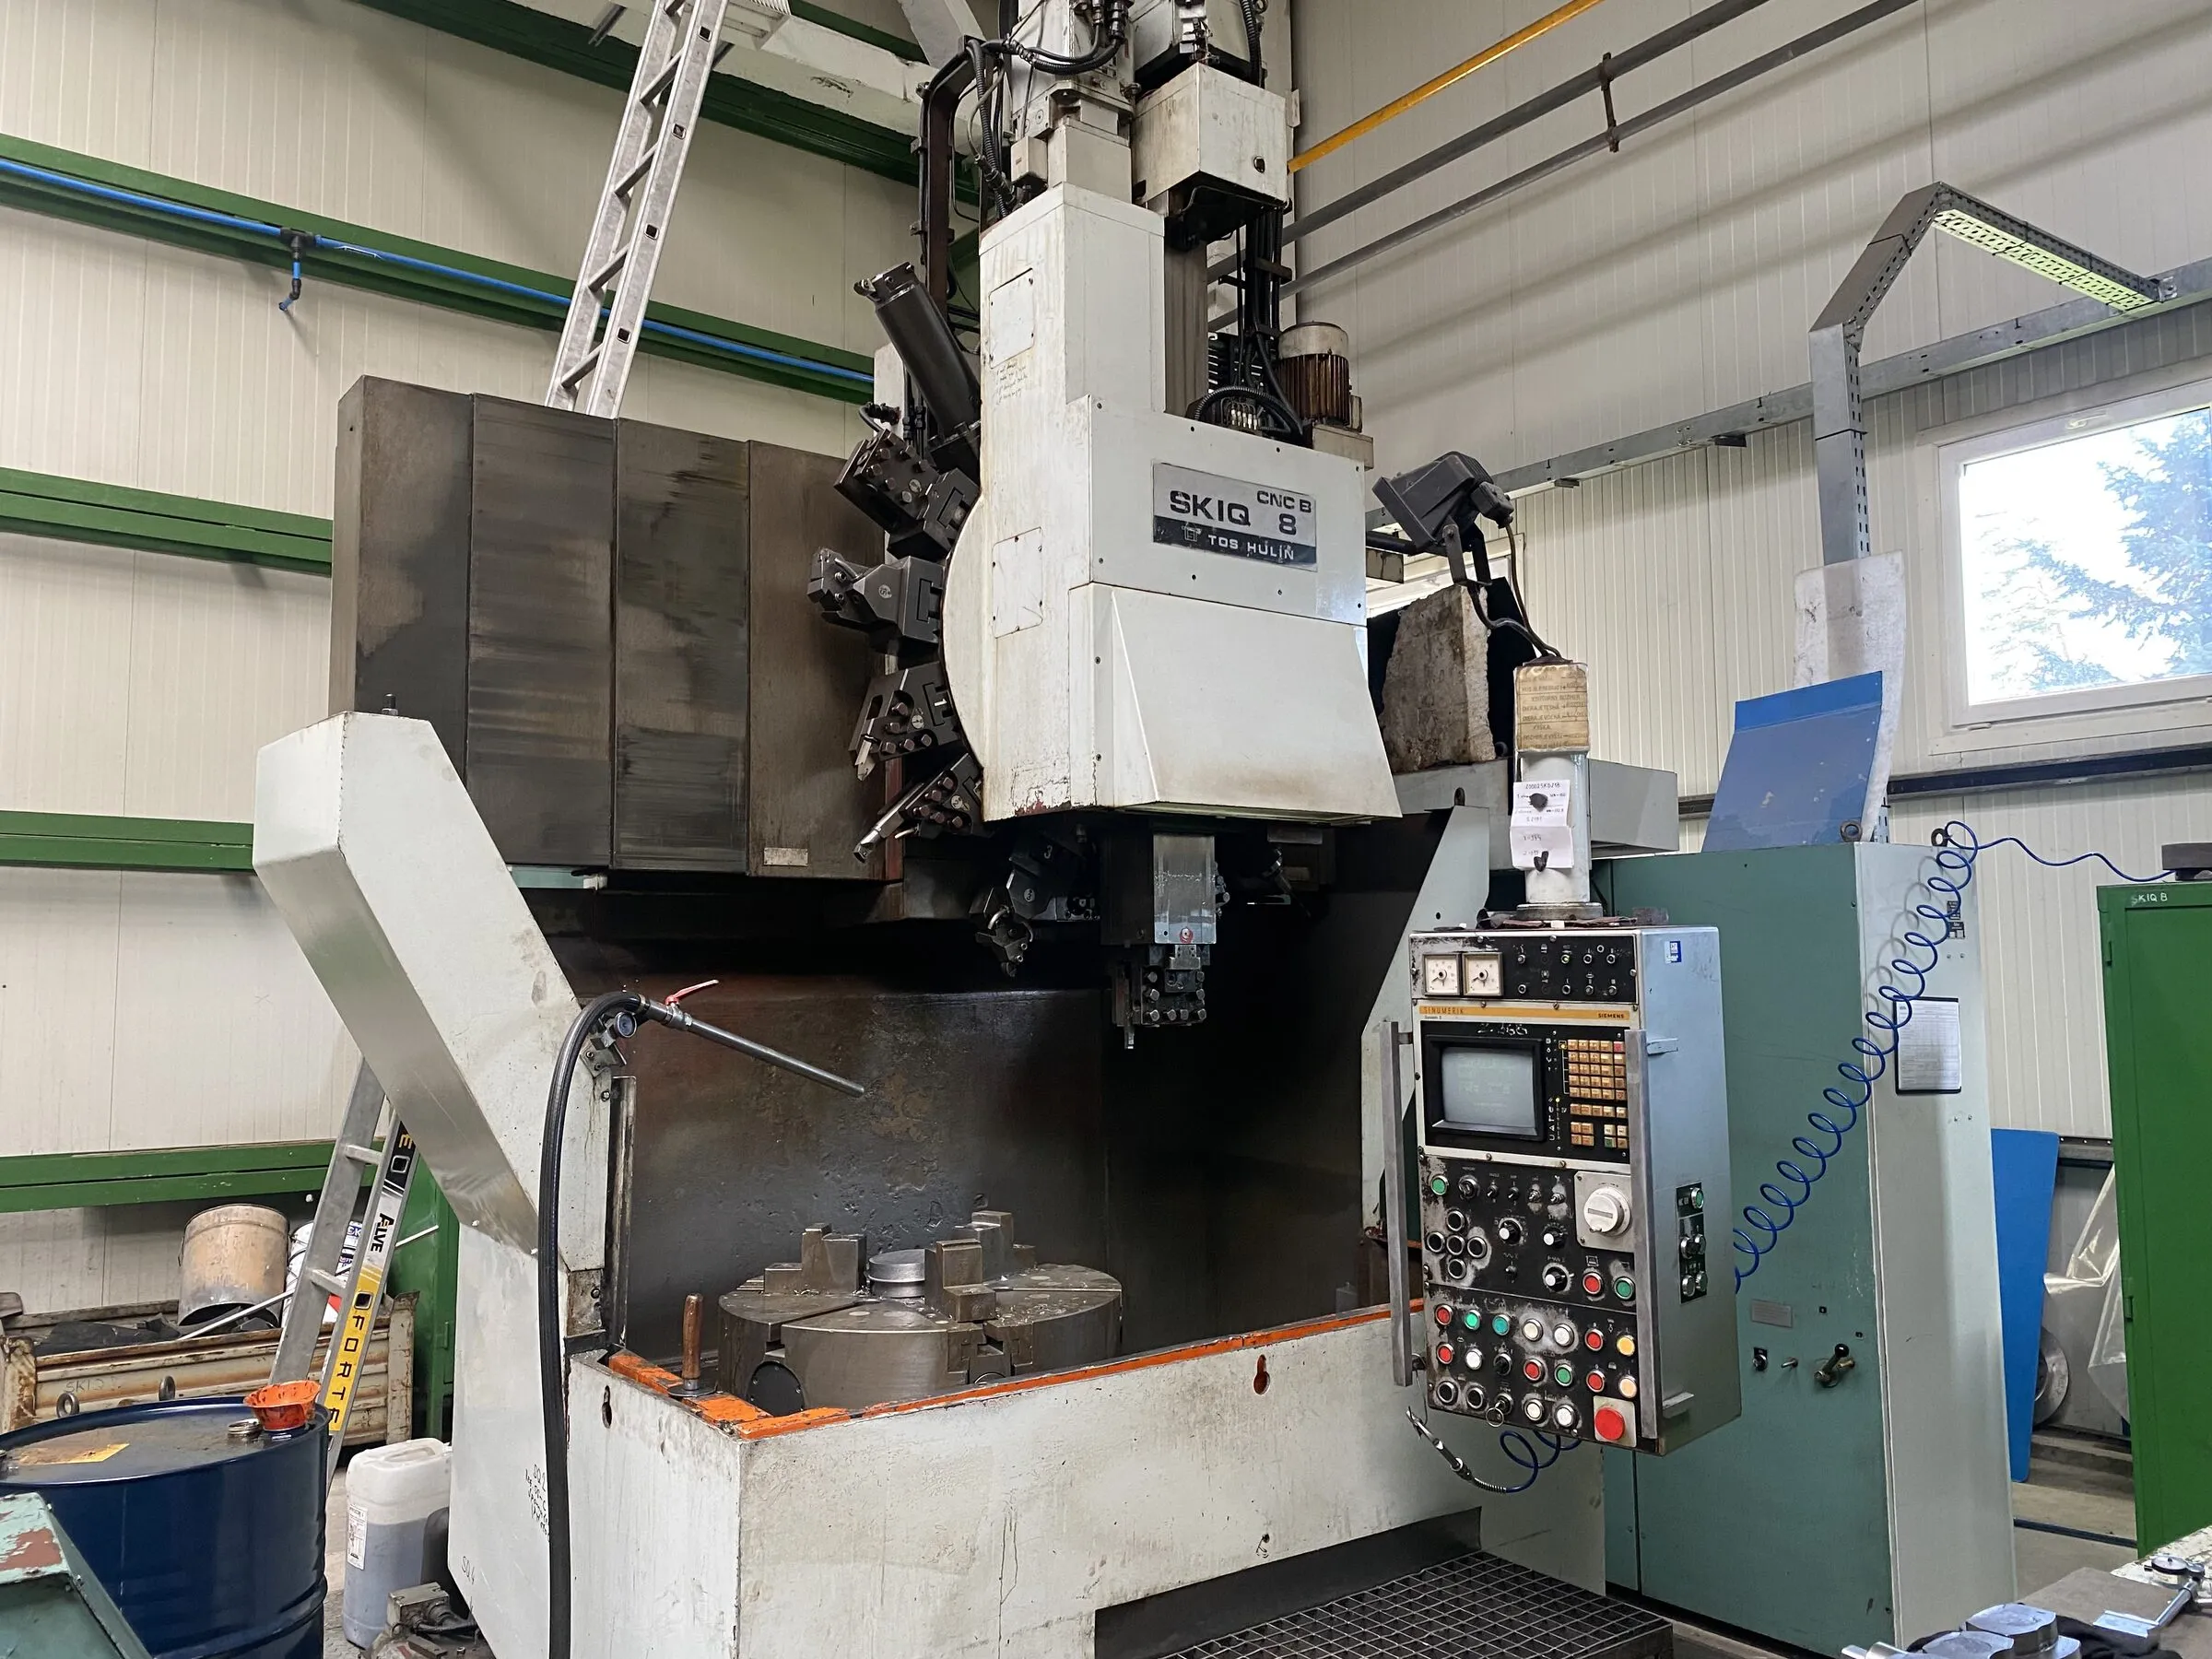
Centre d'usinage CNC à portique, vue de la zone de travail 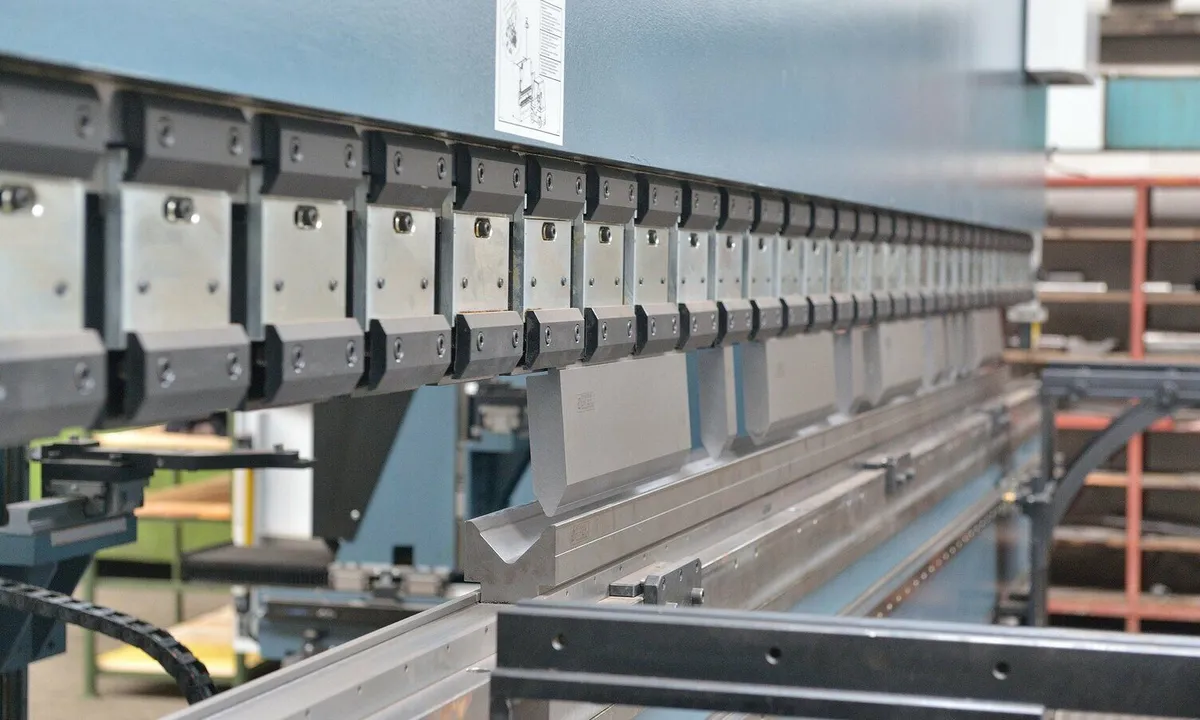
Outillage de presse plieuse le long de la longue table
Systèmes de convoyeurs
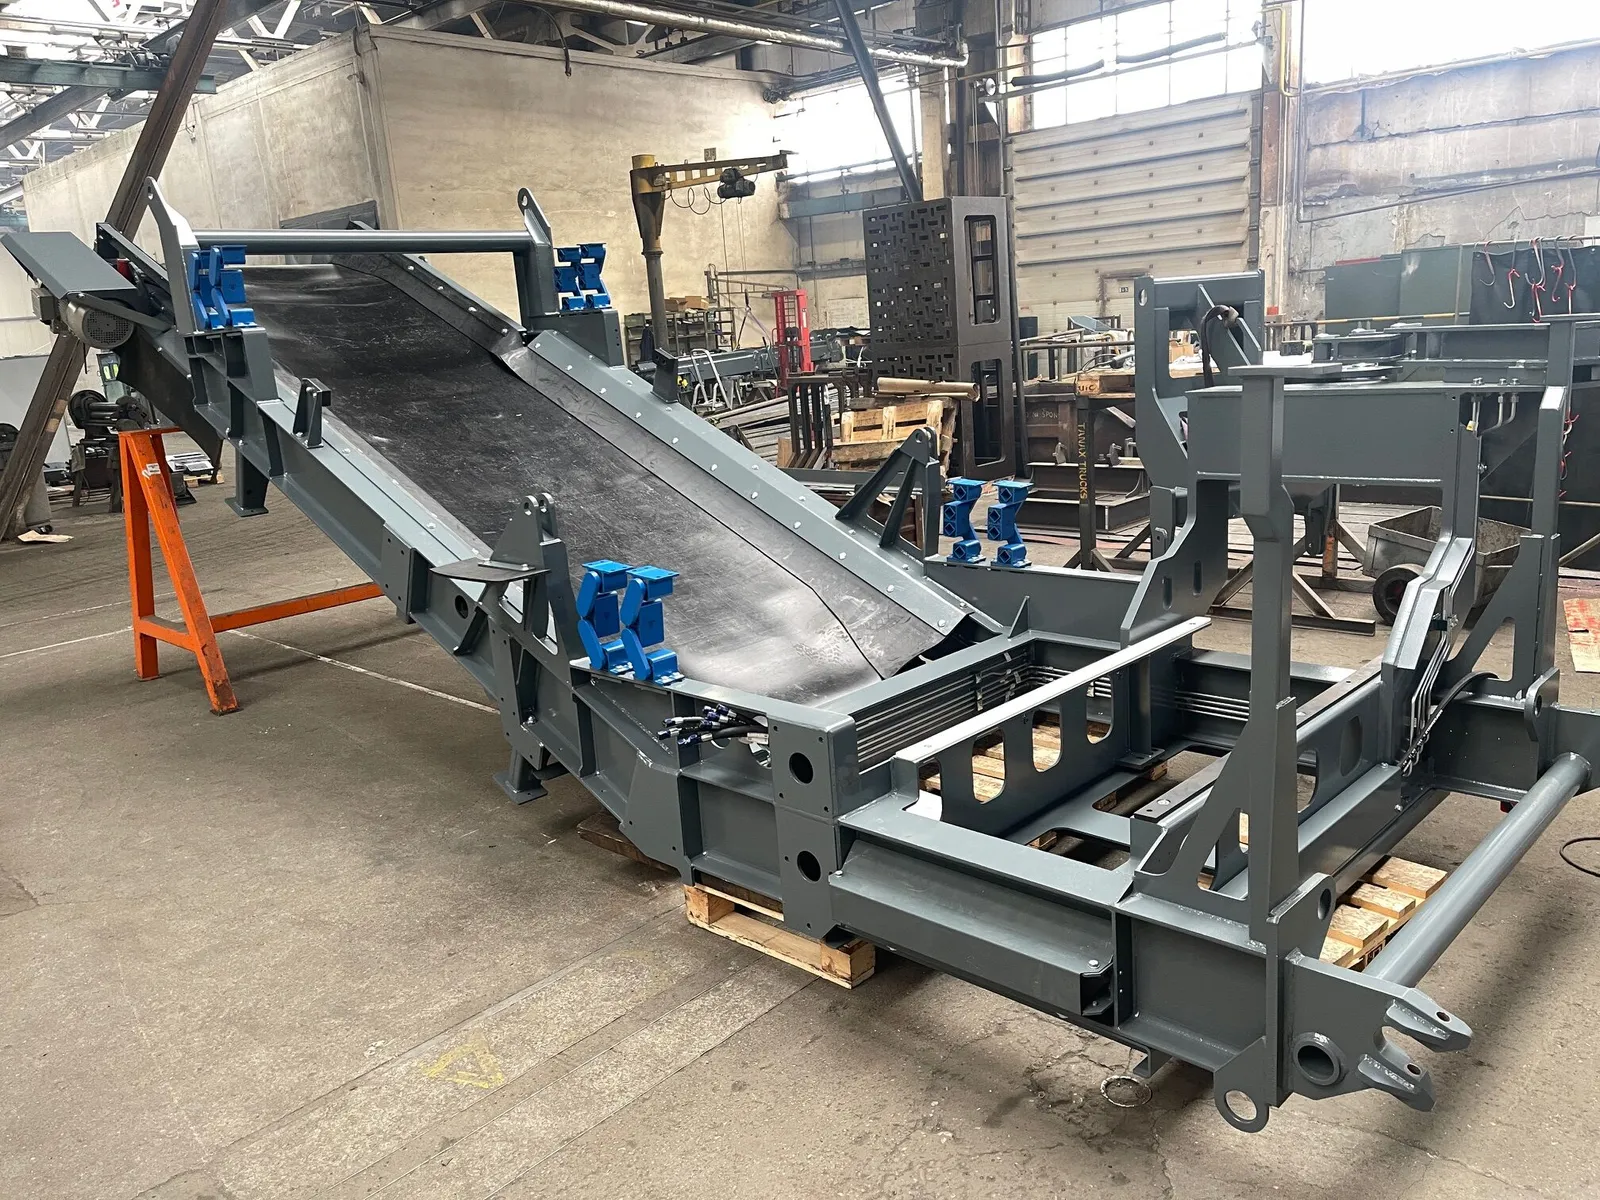
Convoyeur à bande avec châssis et bande assemblé dans le hall, vue large 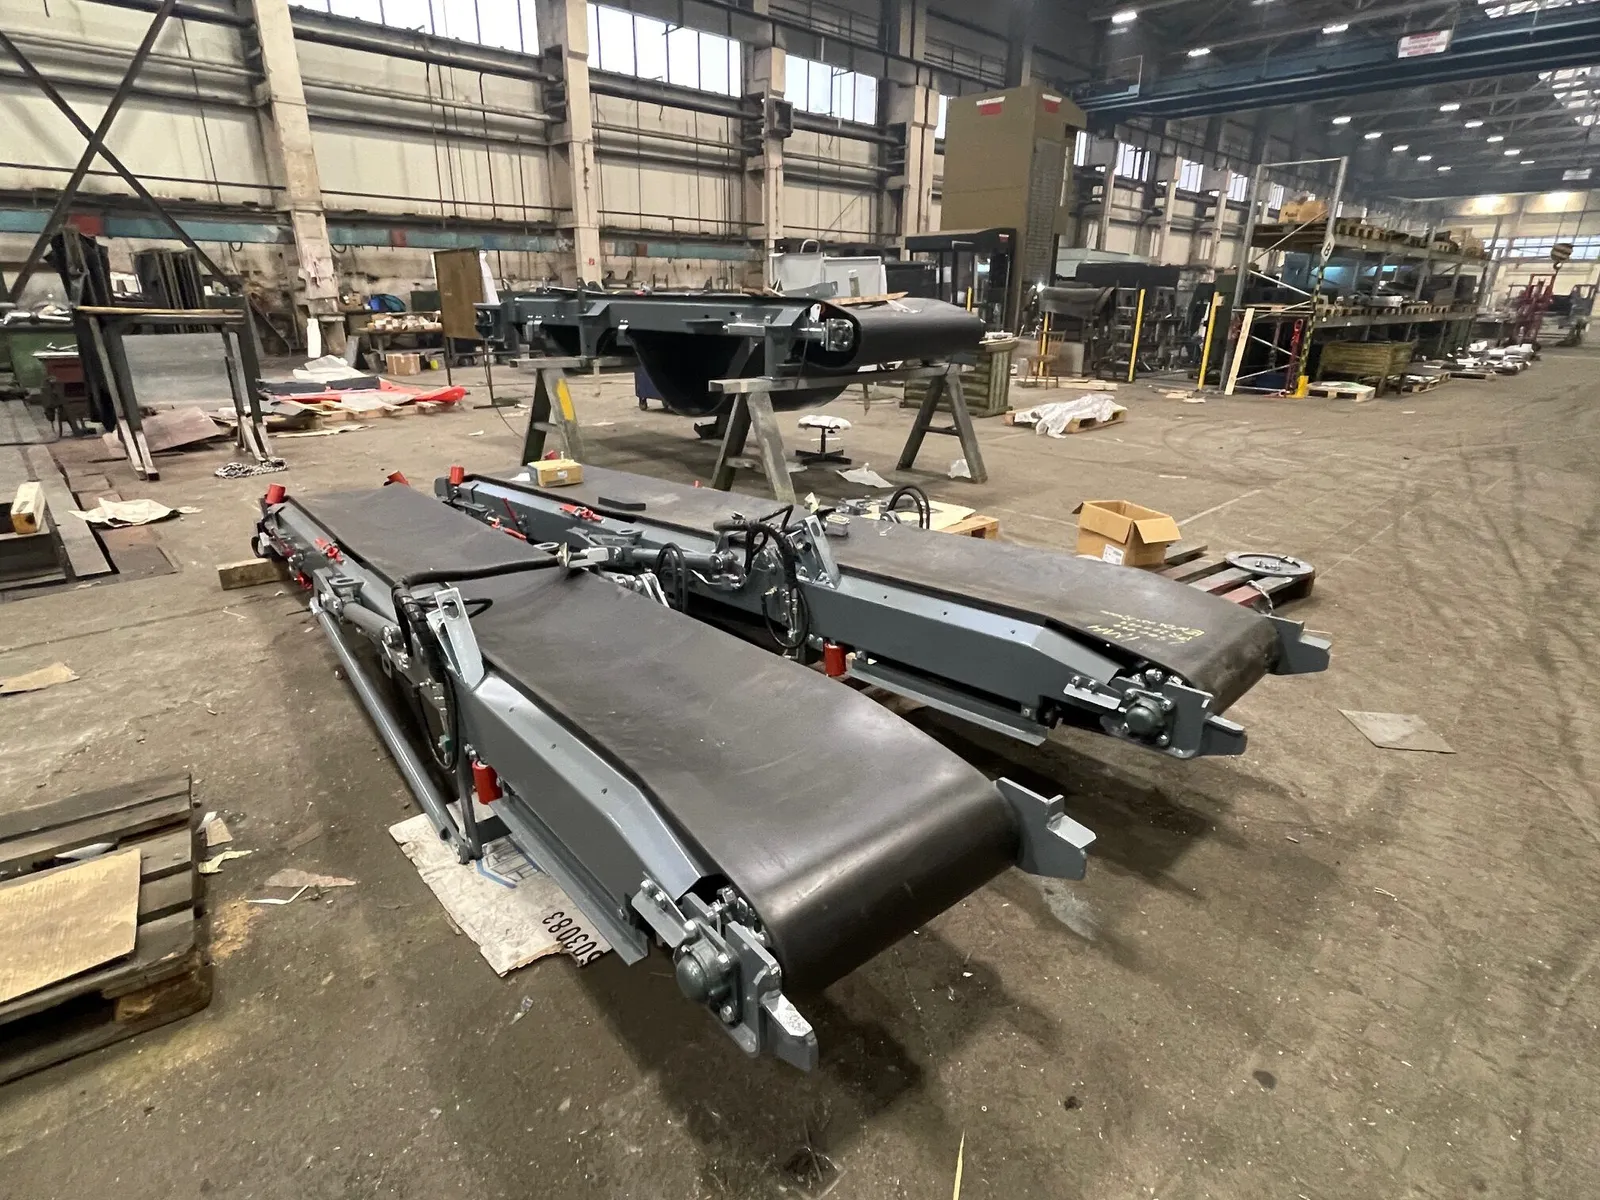
Convoyeur à bande assemblé, vue latérale 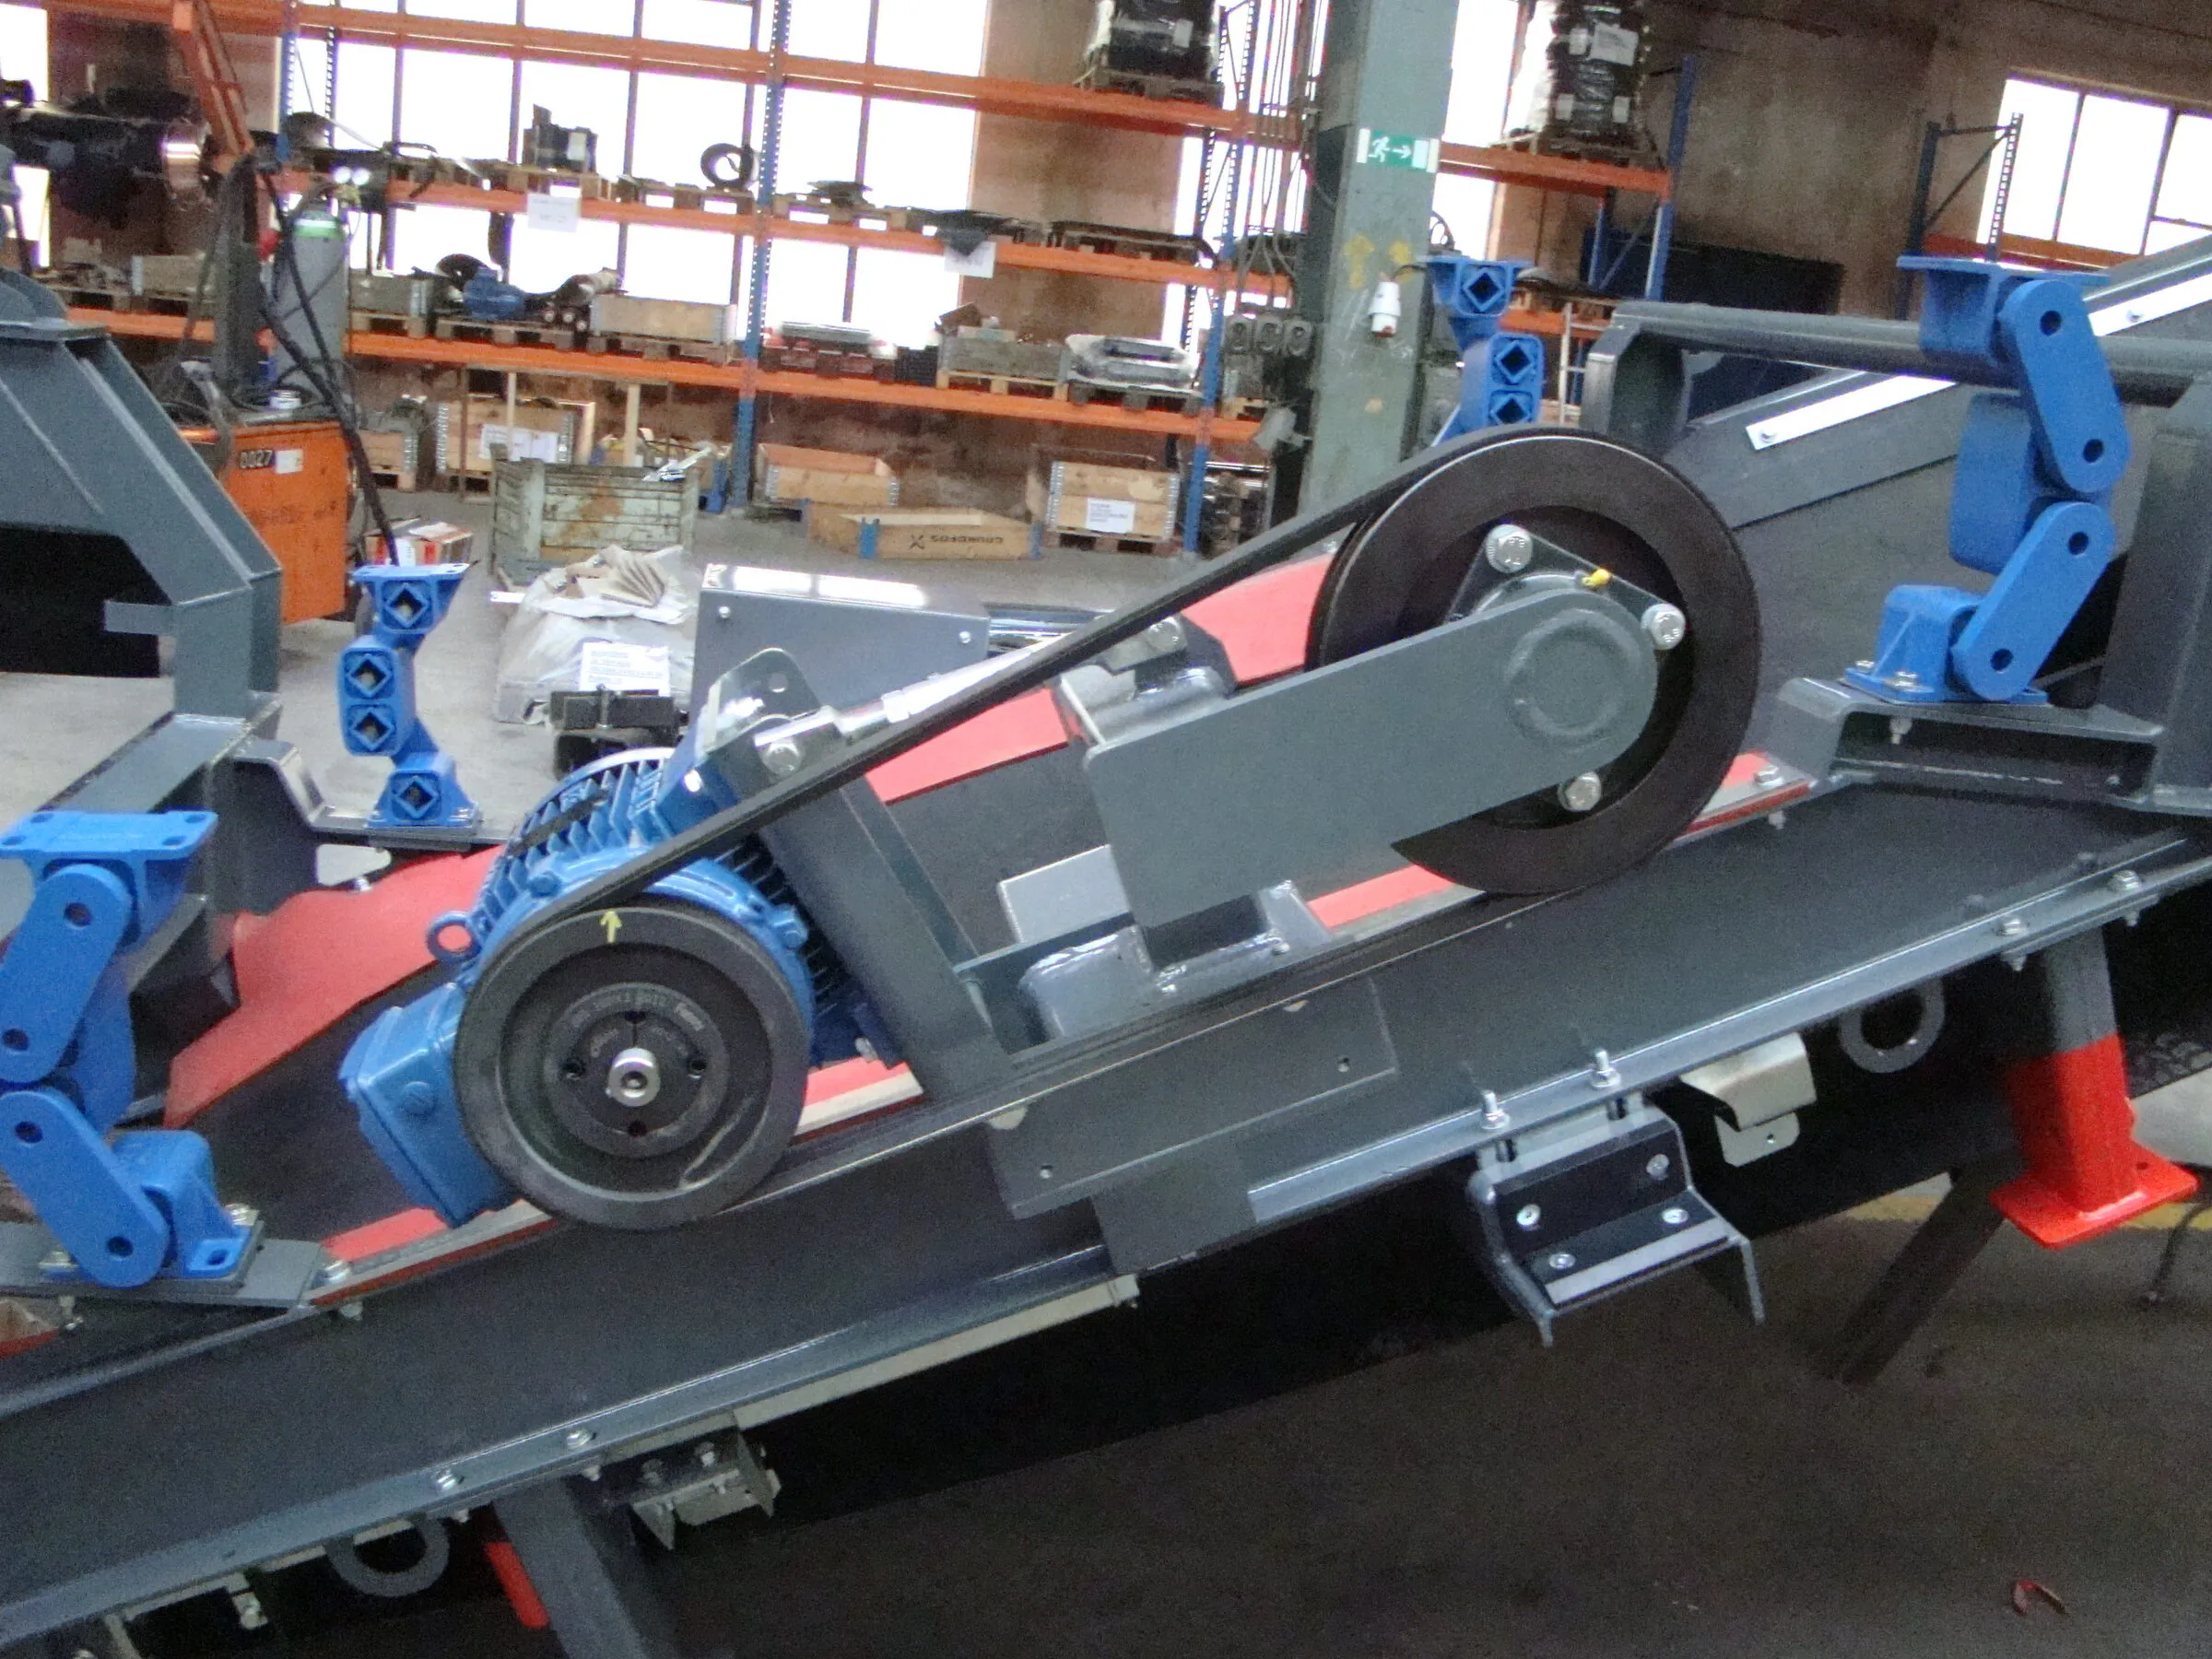
Entraînement de convoyeur : tambour, palier et supports bleus 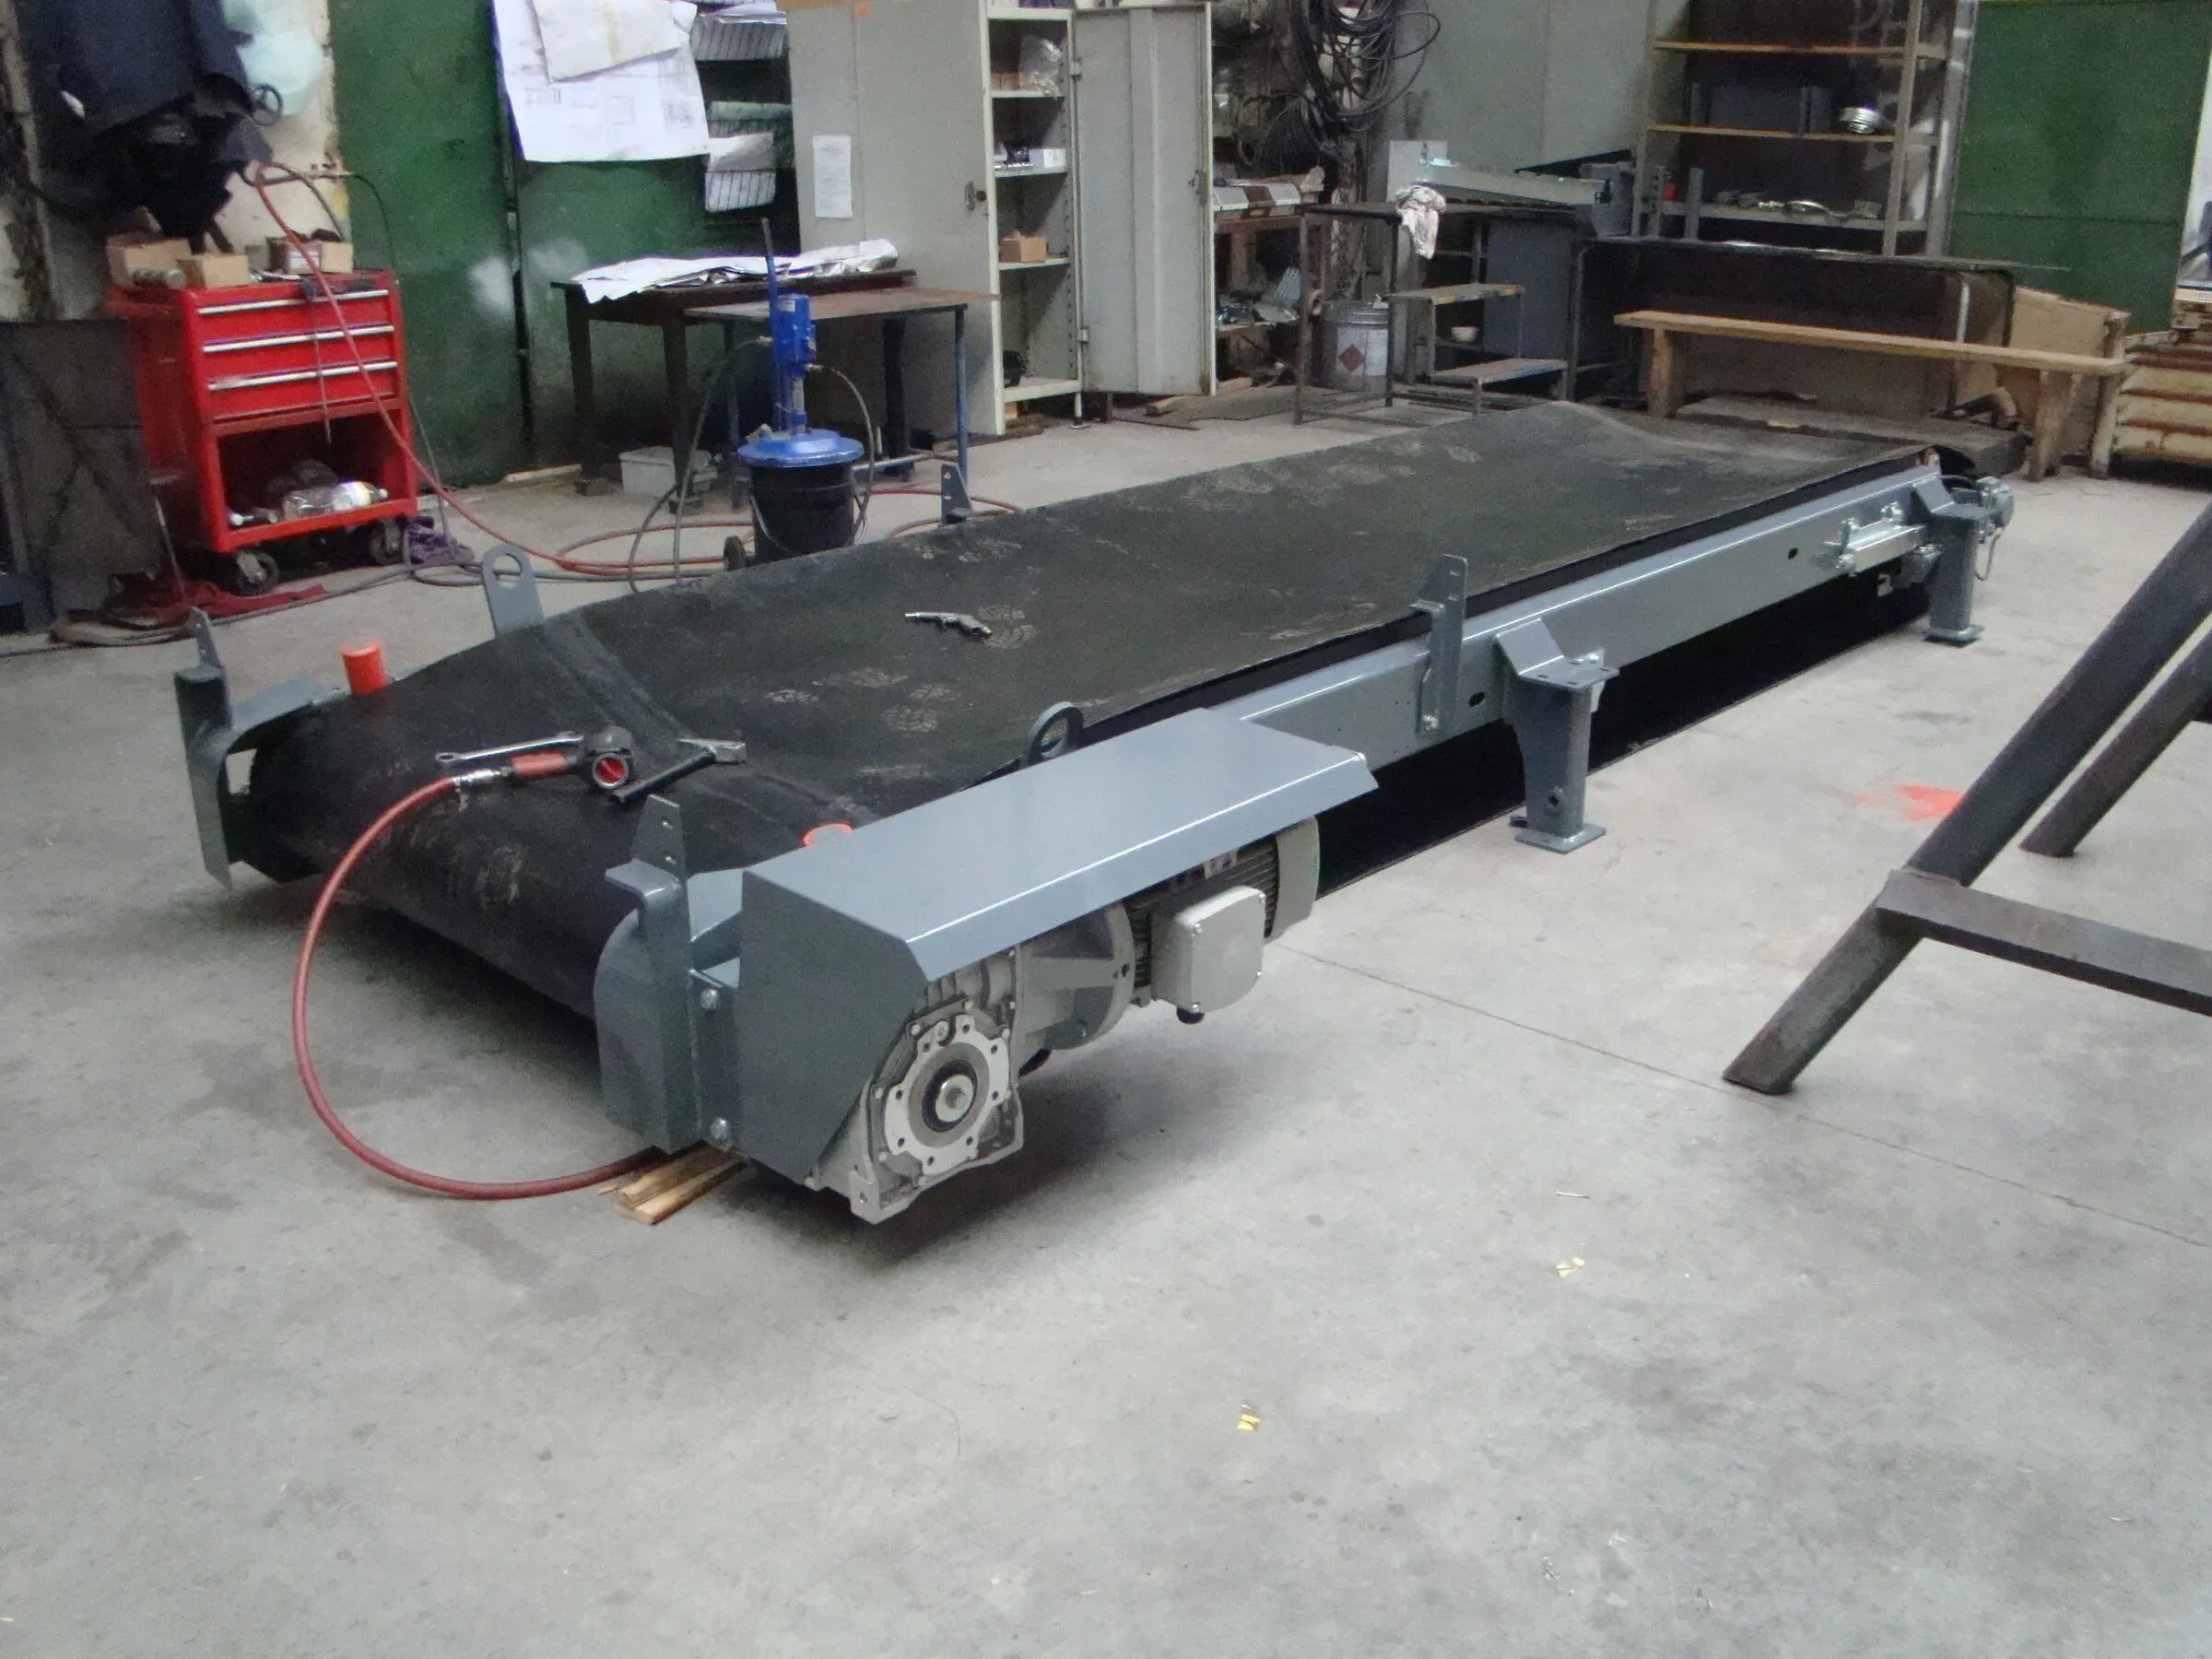
Convoyeur avec bande posé au sol du hall 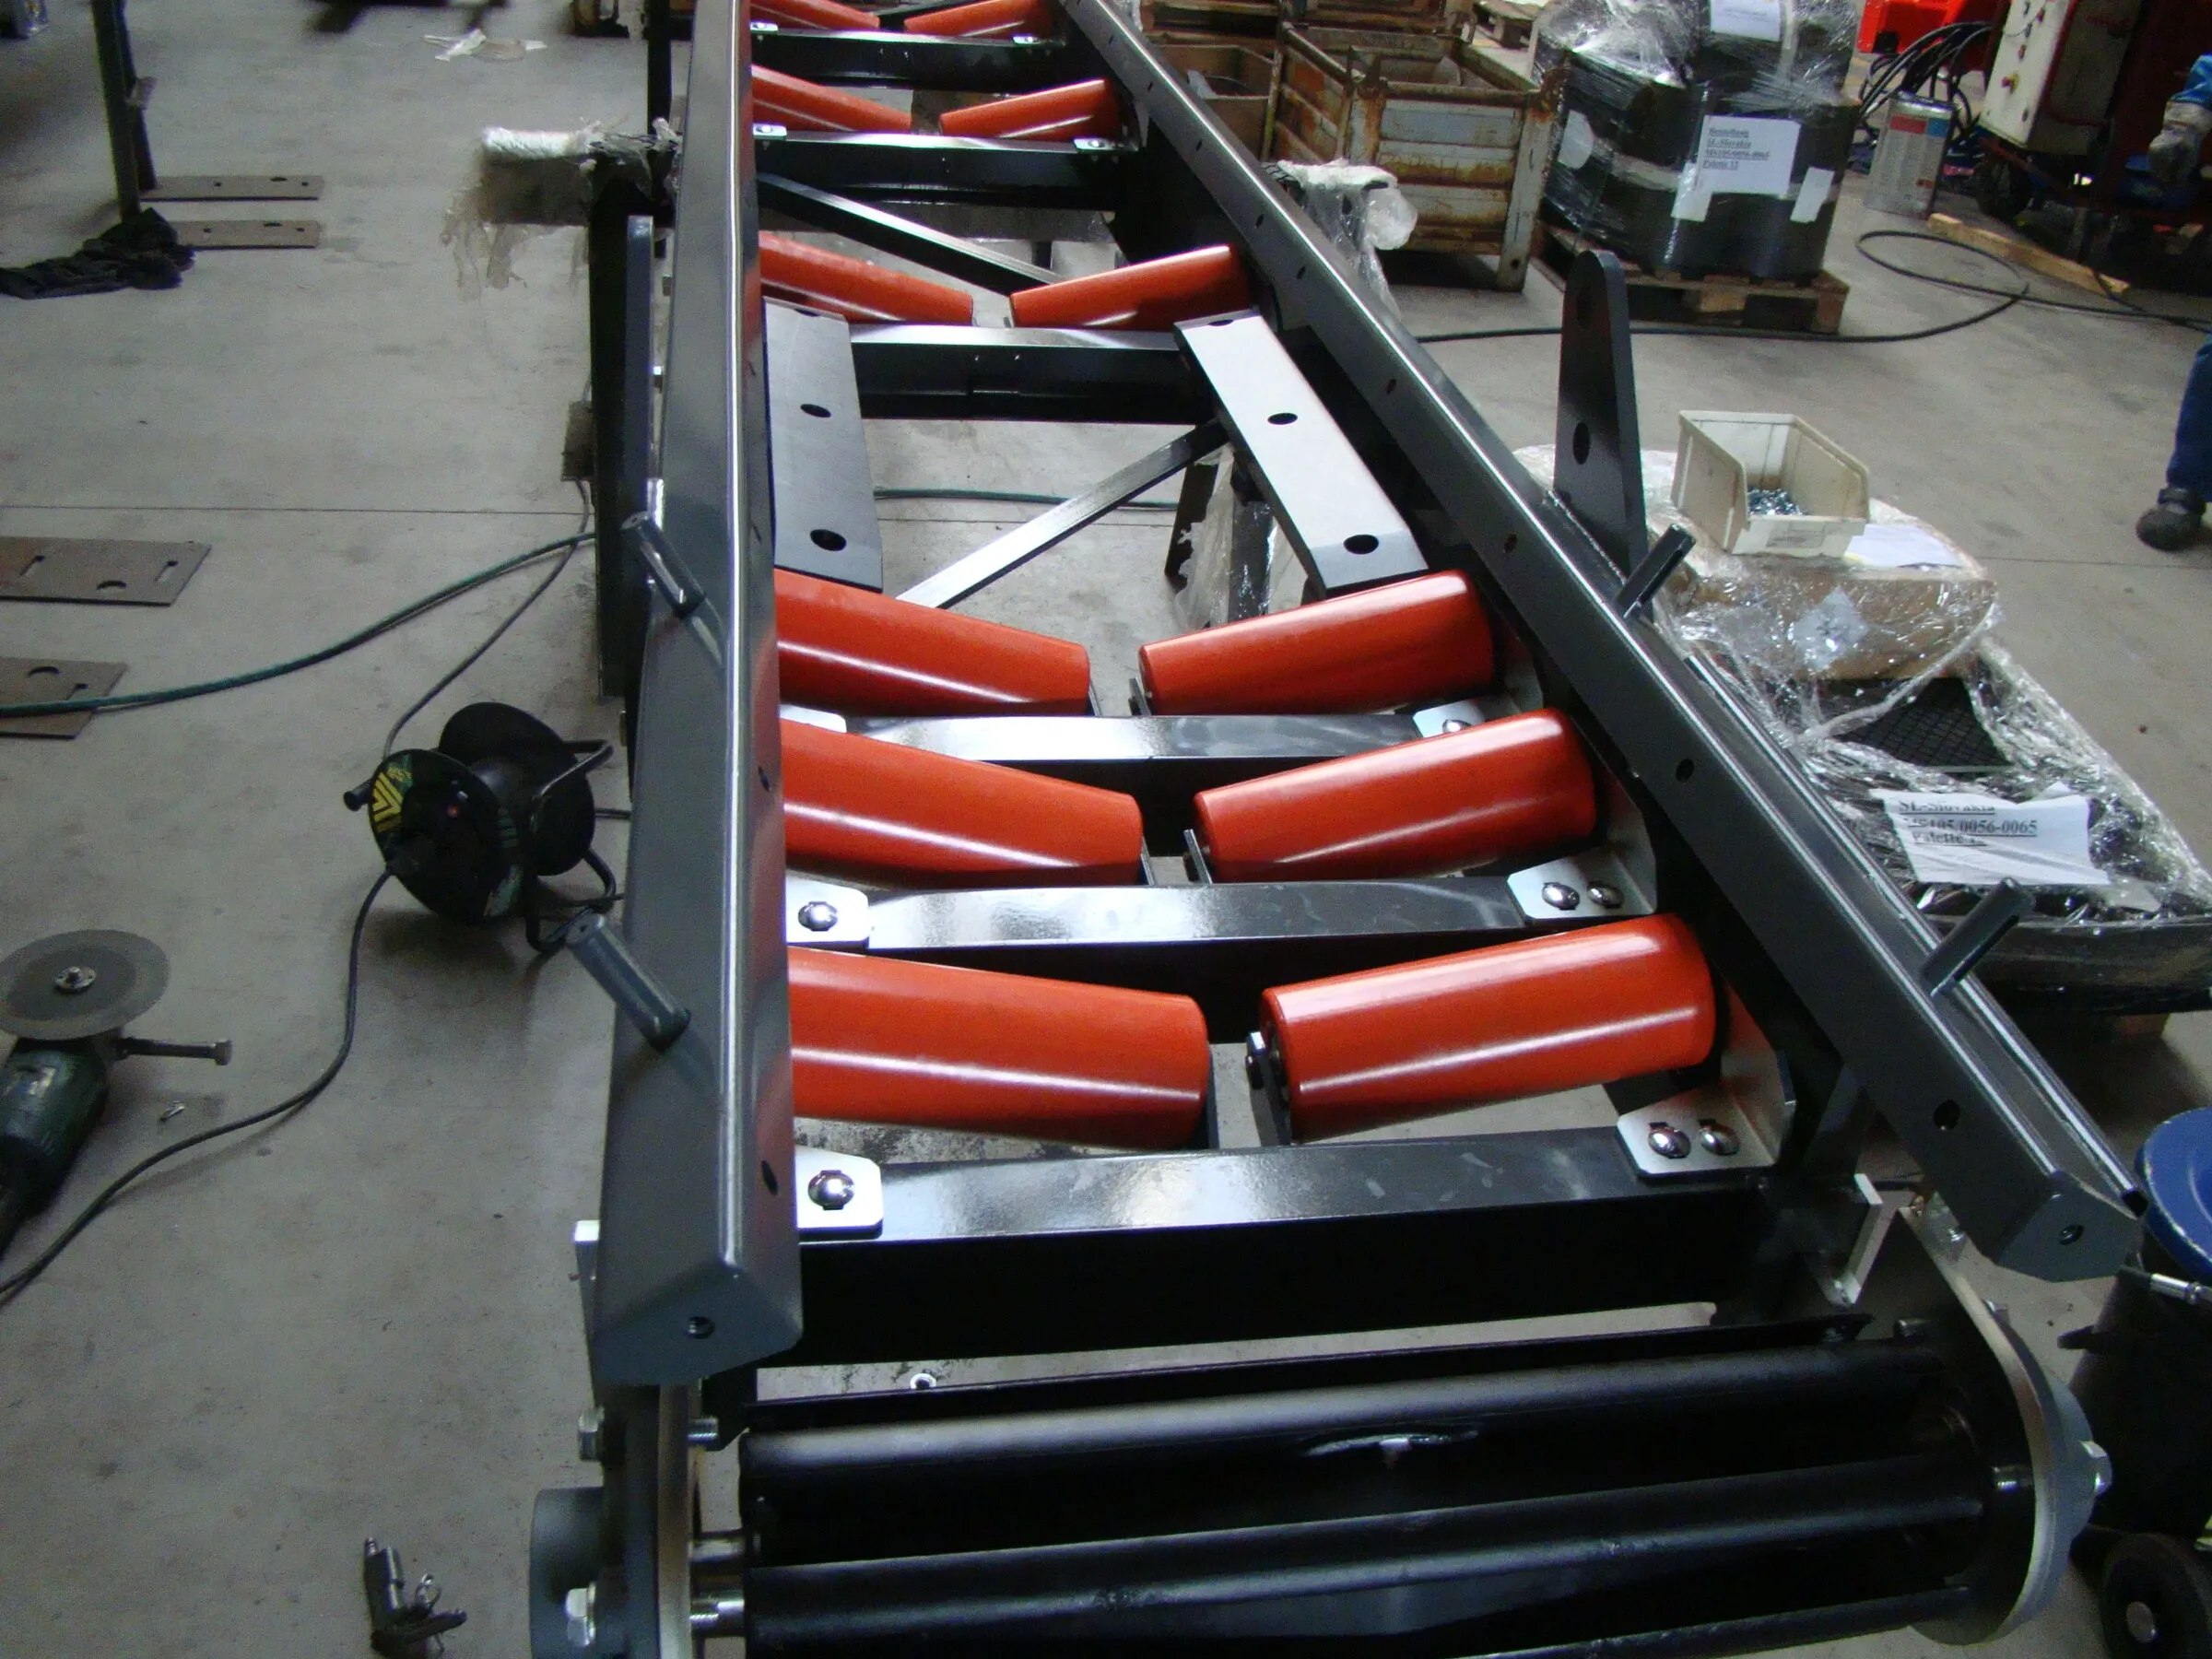
Rouleaux porteurs rouges sur un châssis de convoyeur, gros plan 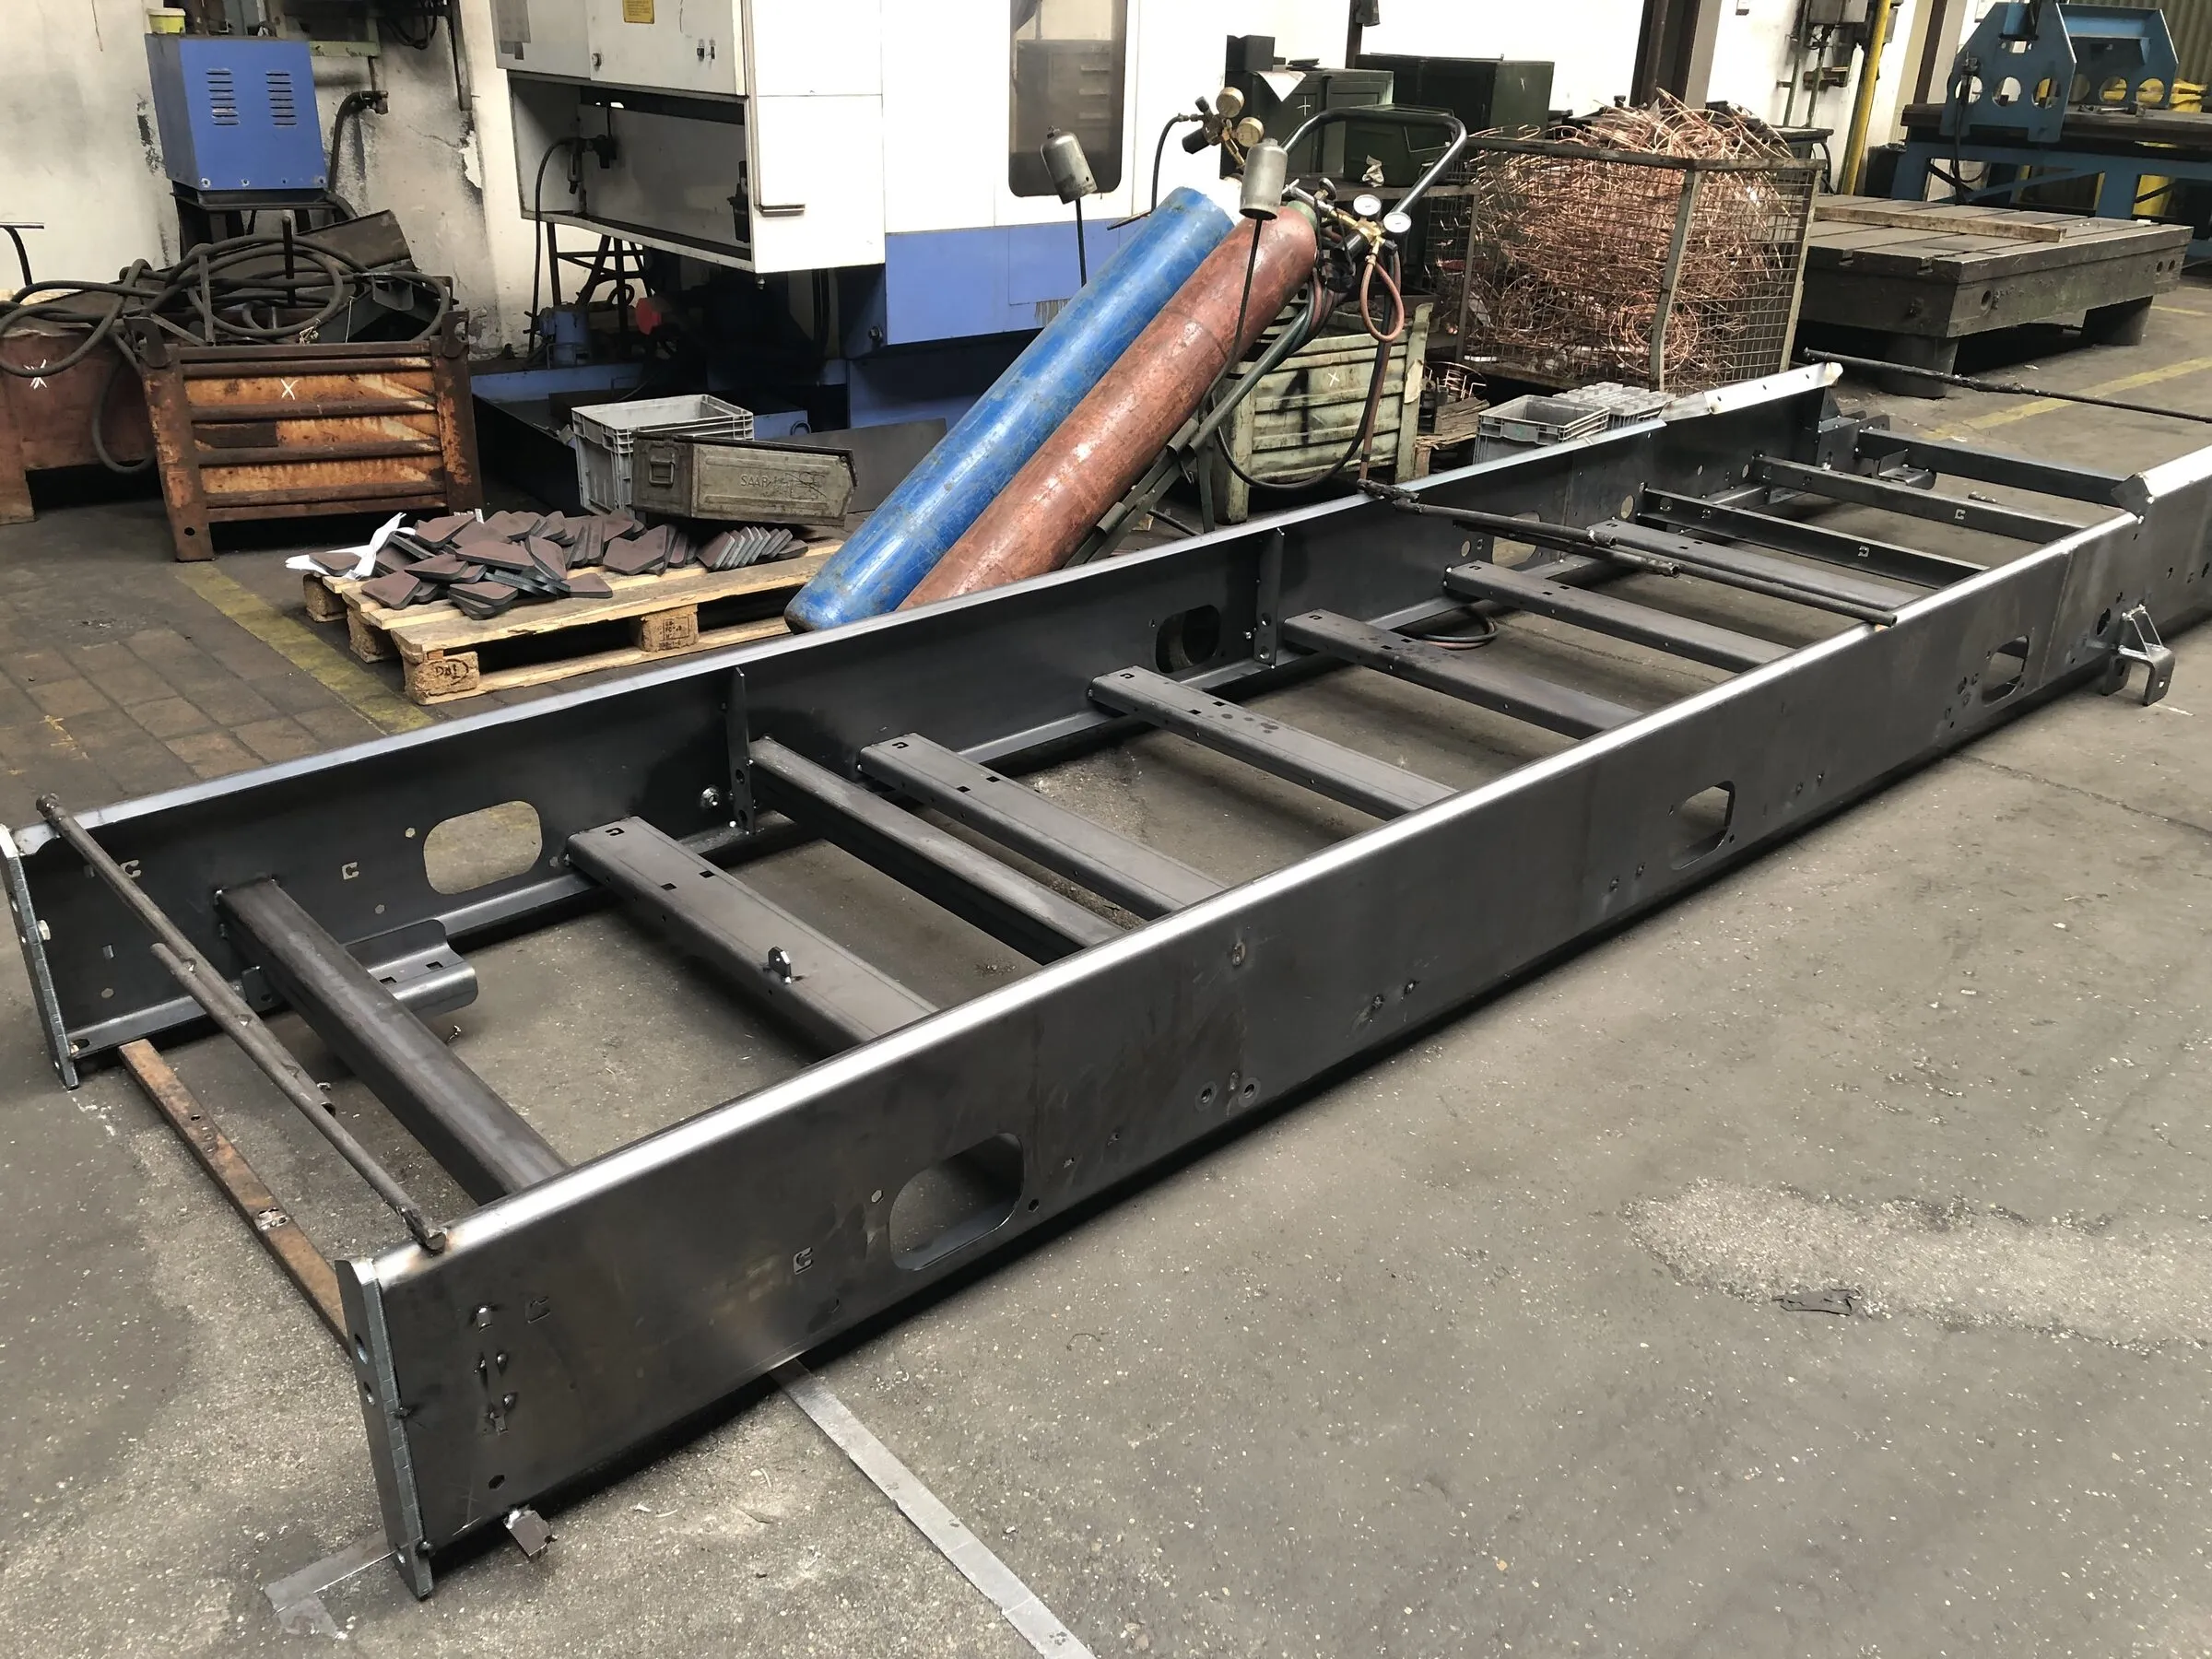
Long châssis de convoyeur avec tambour, avant la pose de la bande 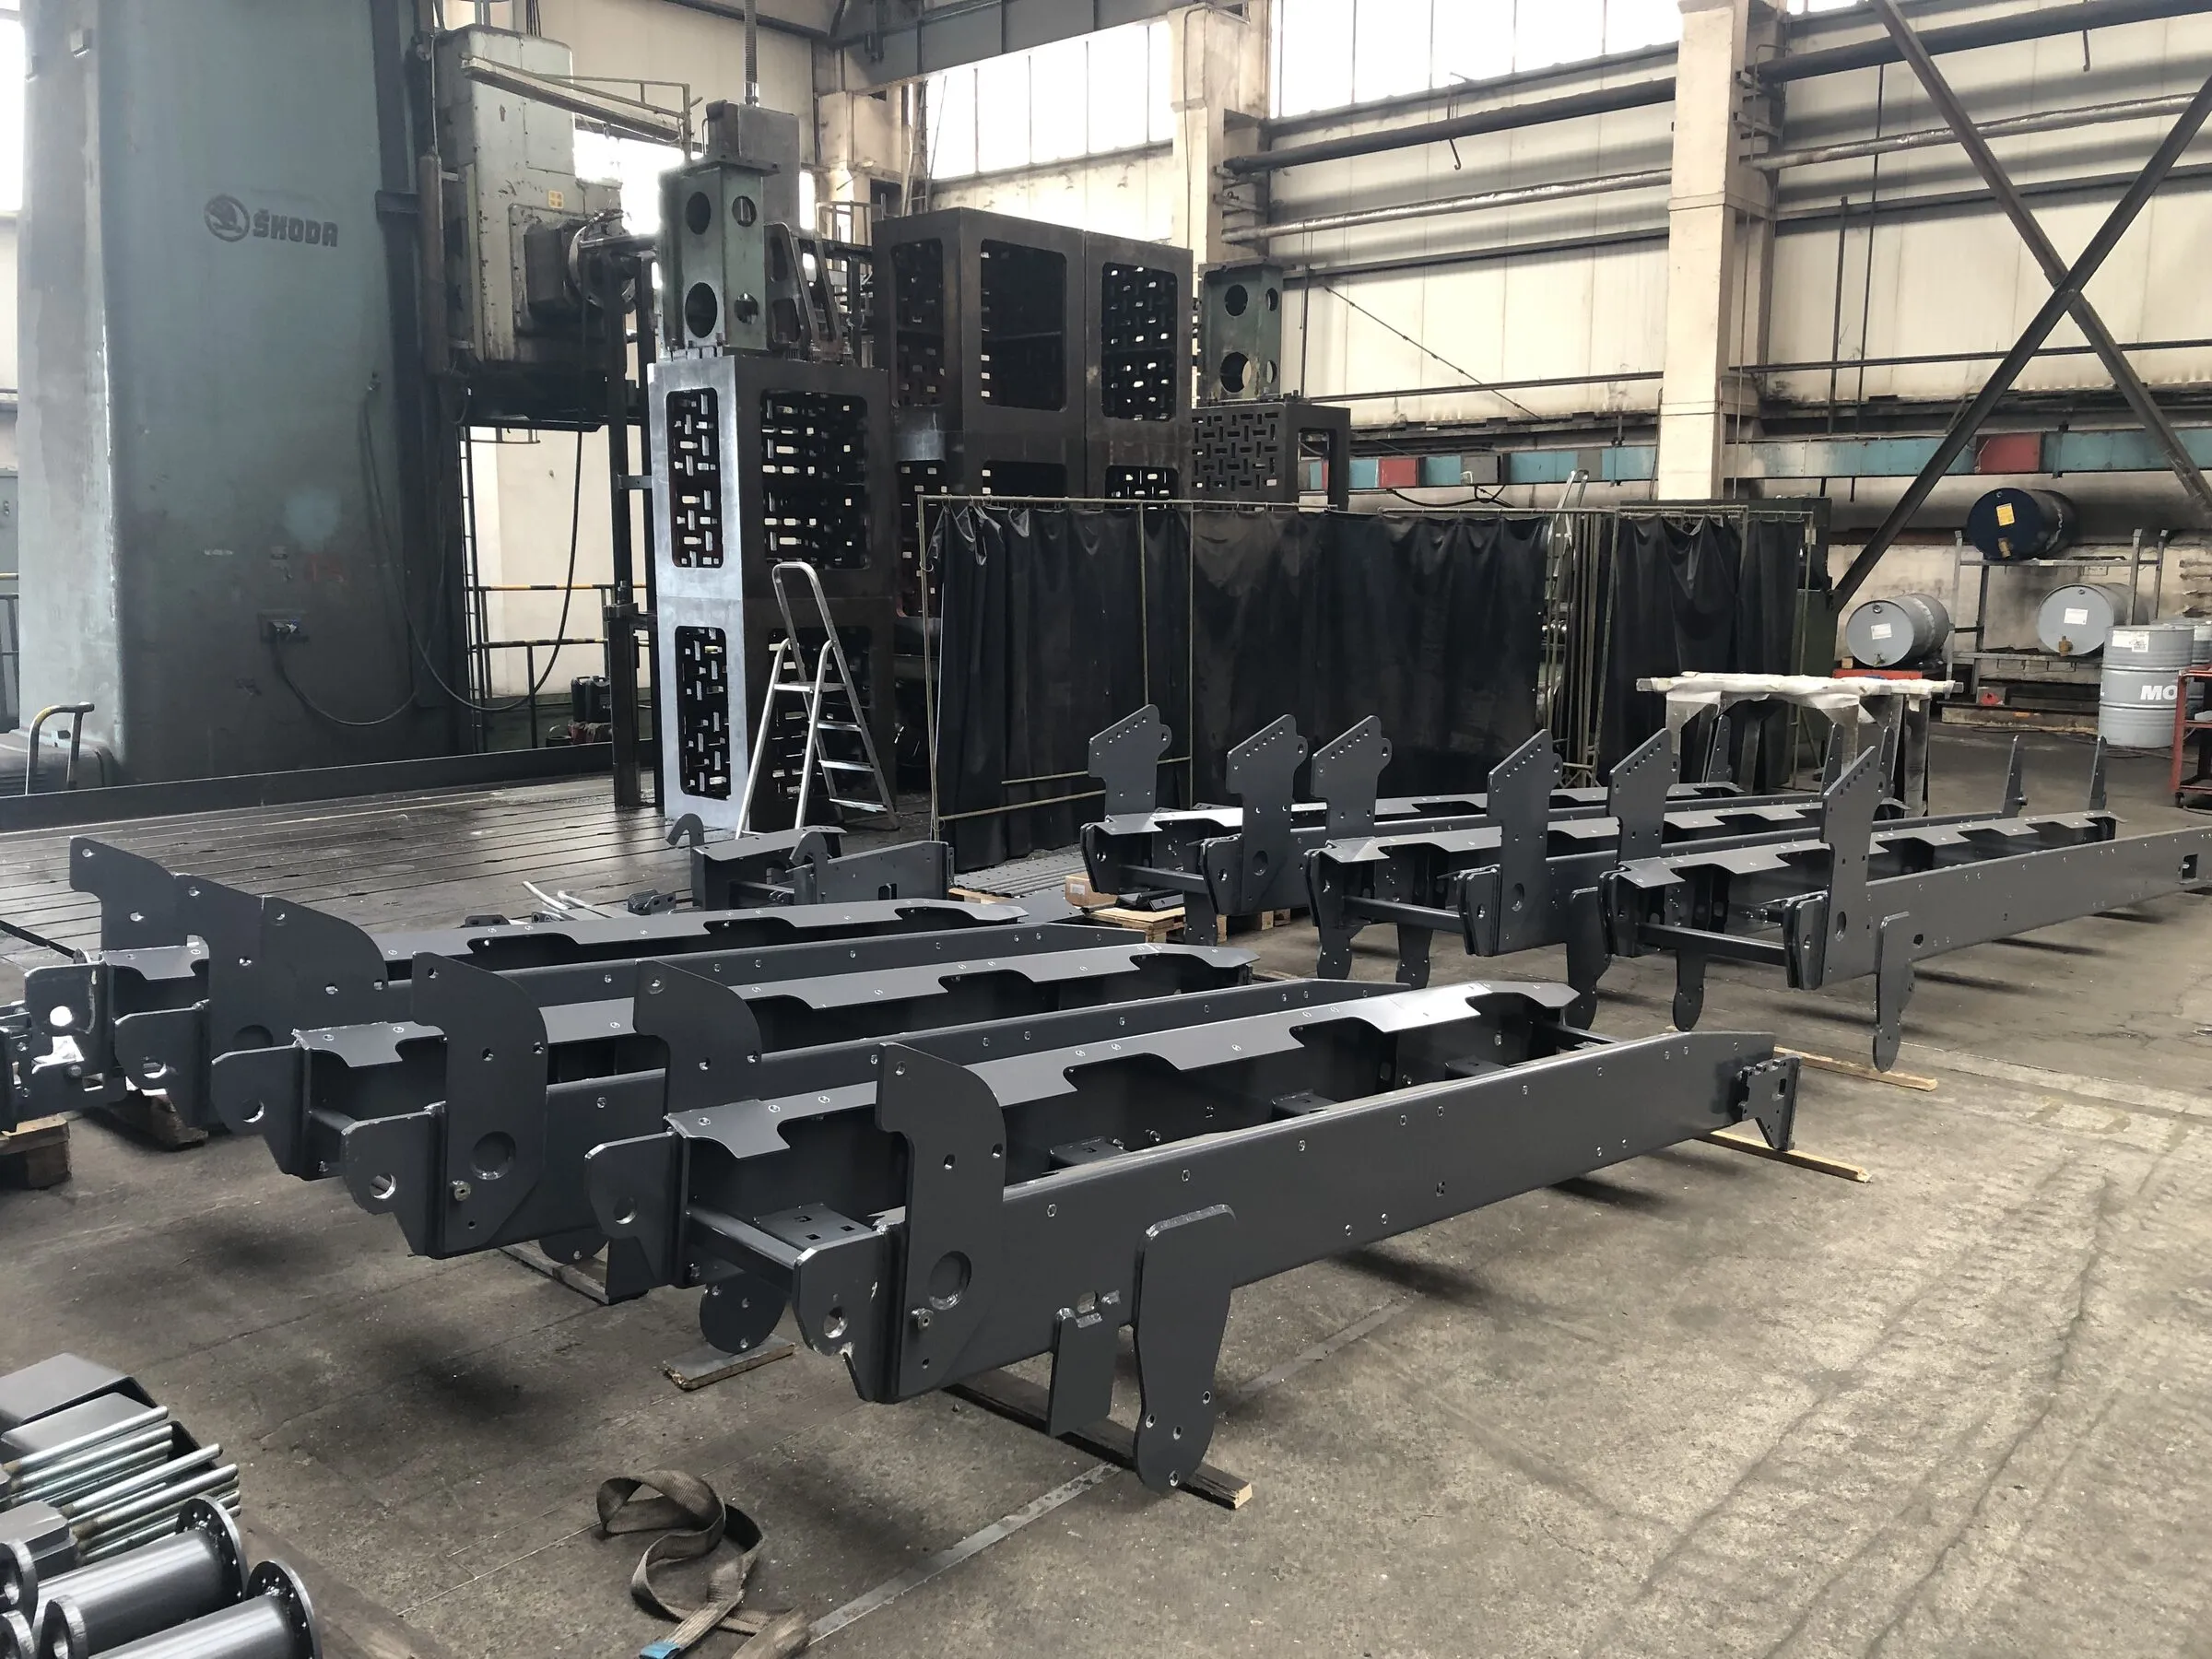
Châssis supports de convoyeur soudés noirs préparés au sol du hall
Mécano-soudures usinées
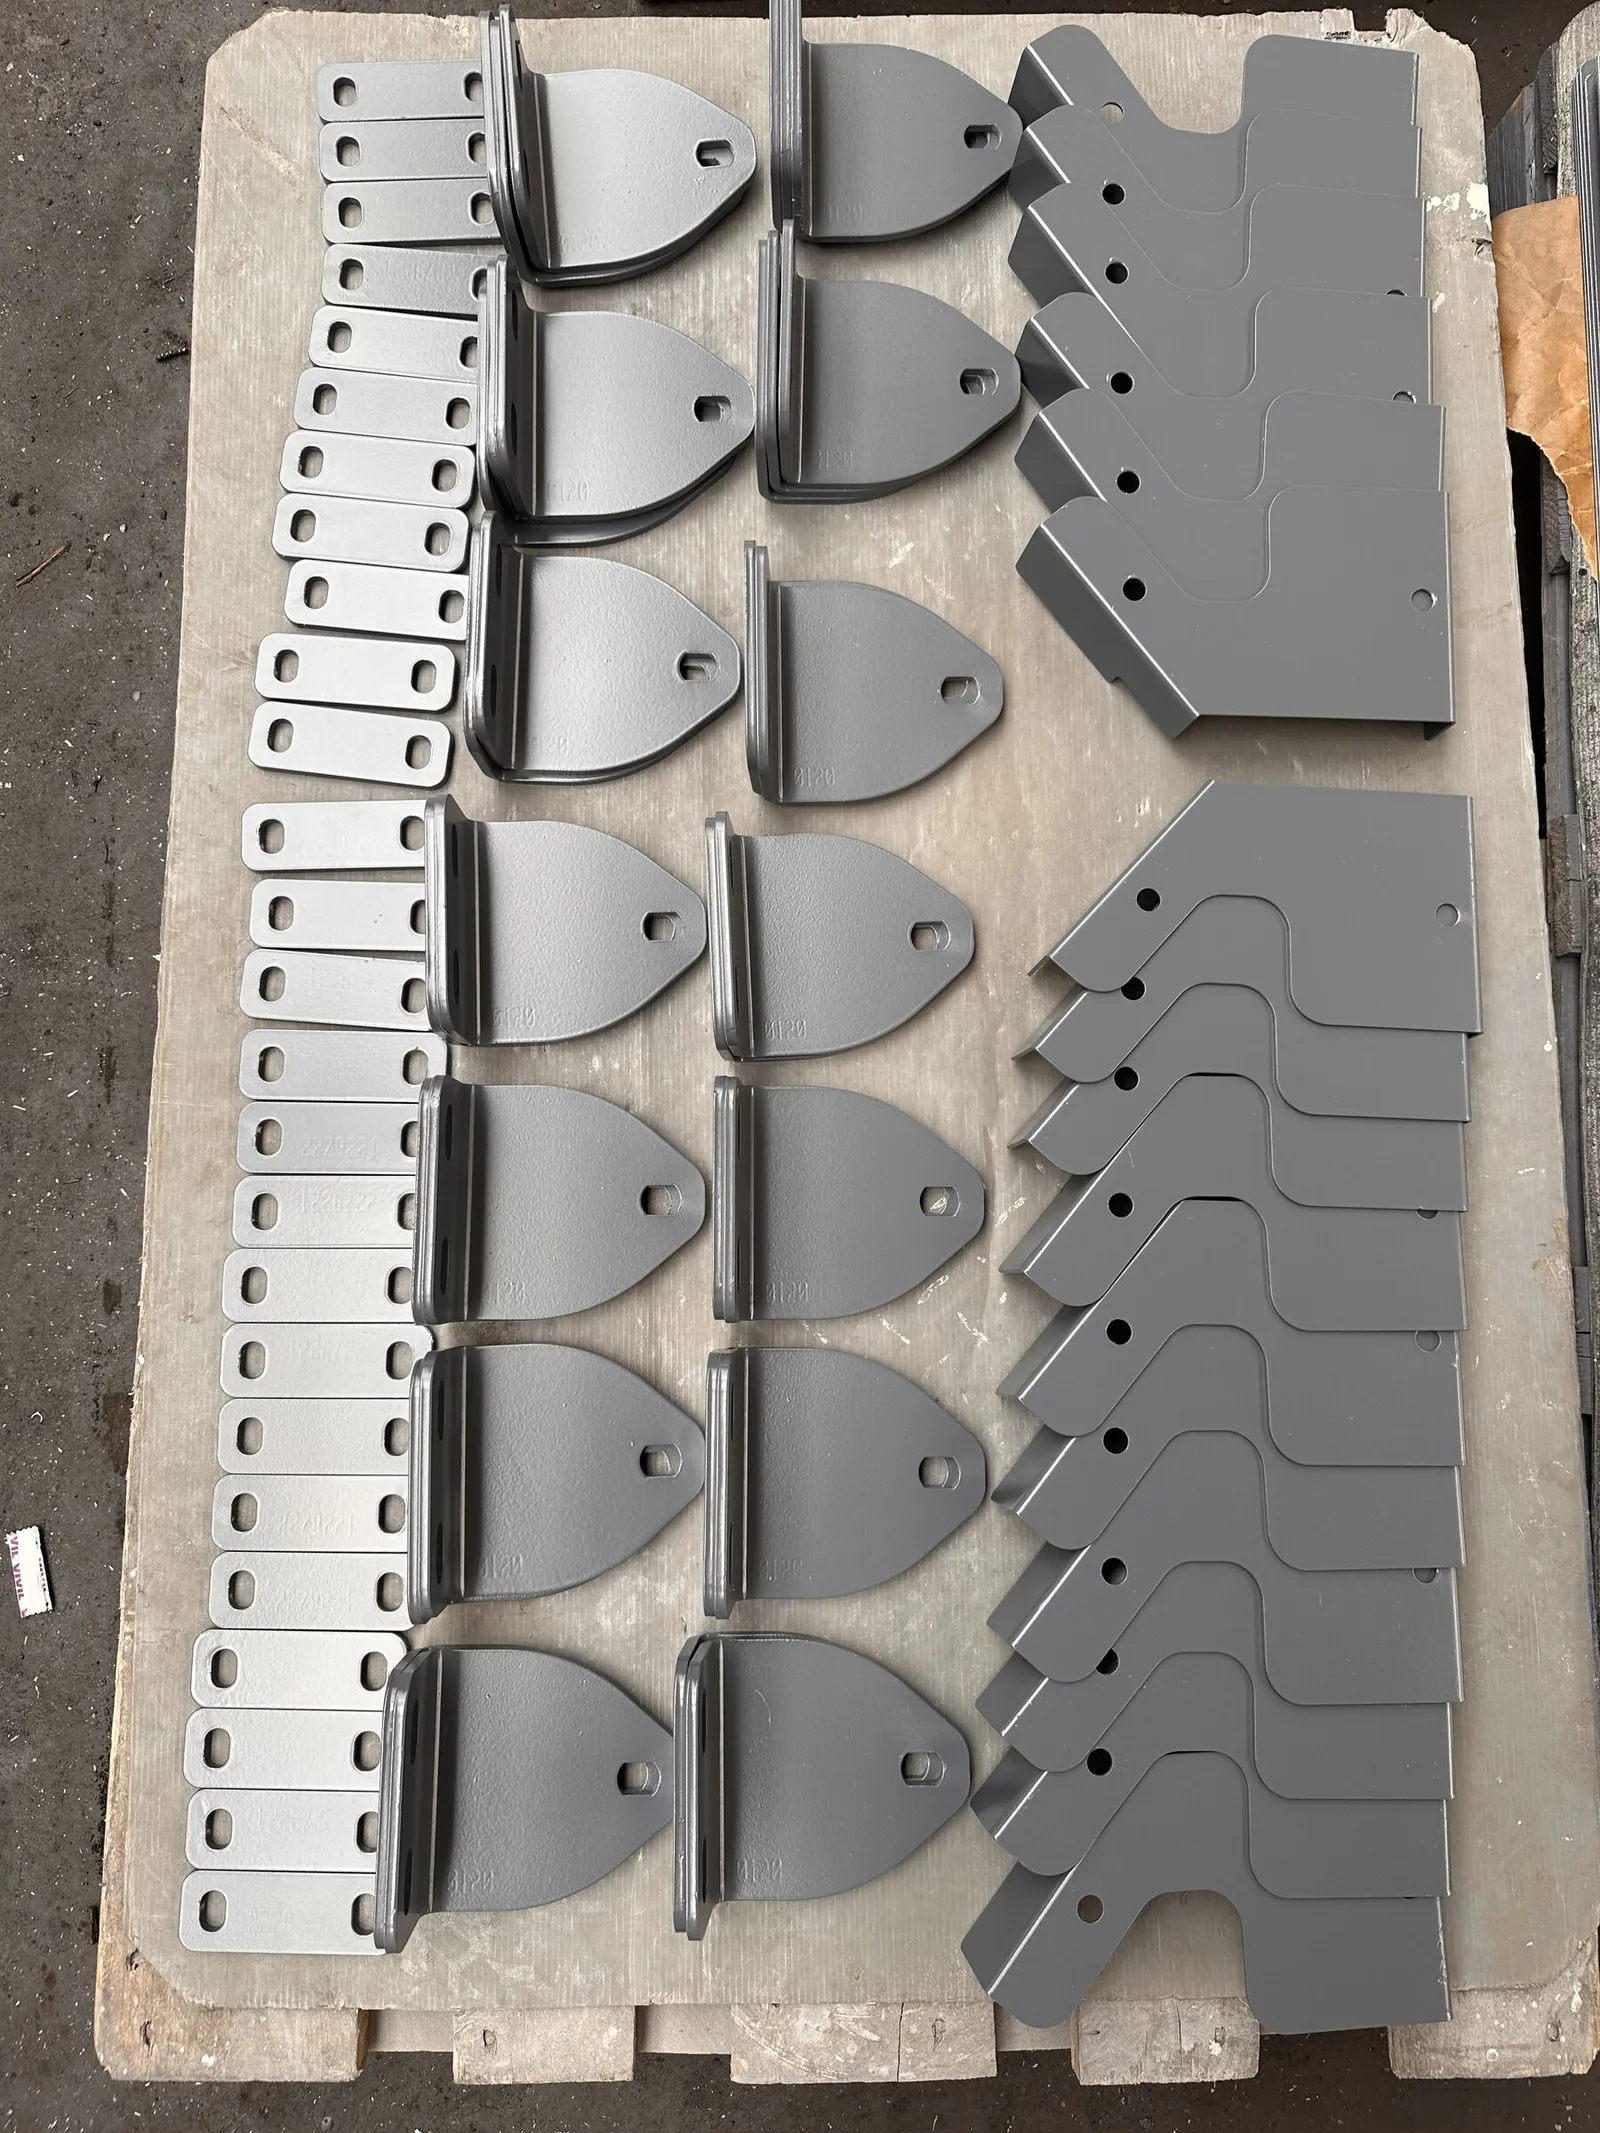
Supports et plaques découpés et peints sur une palette 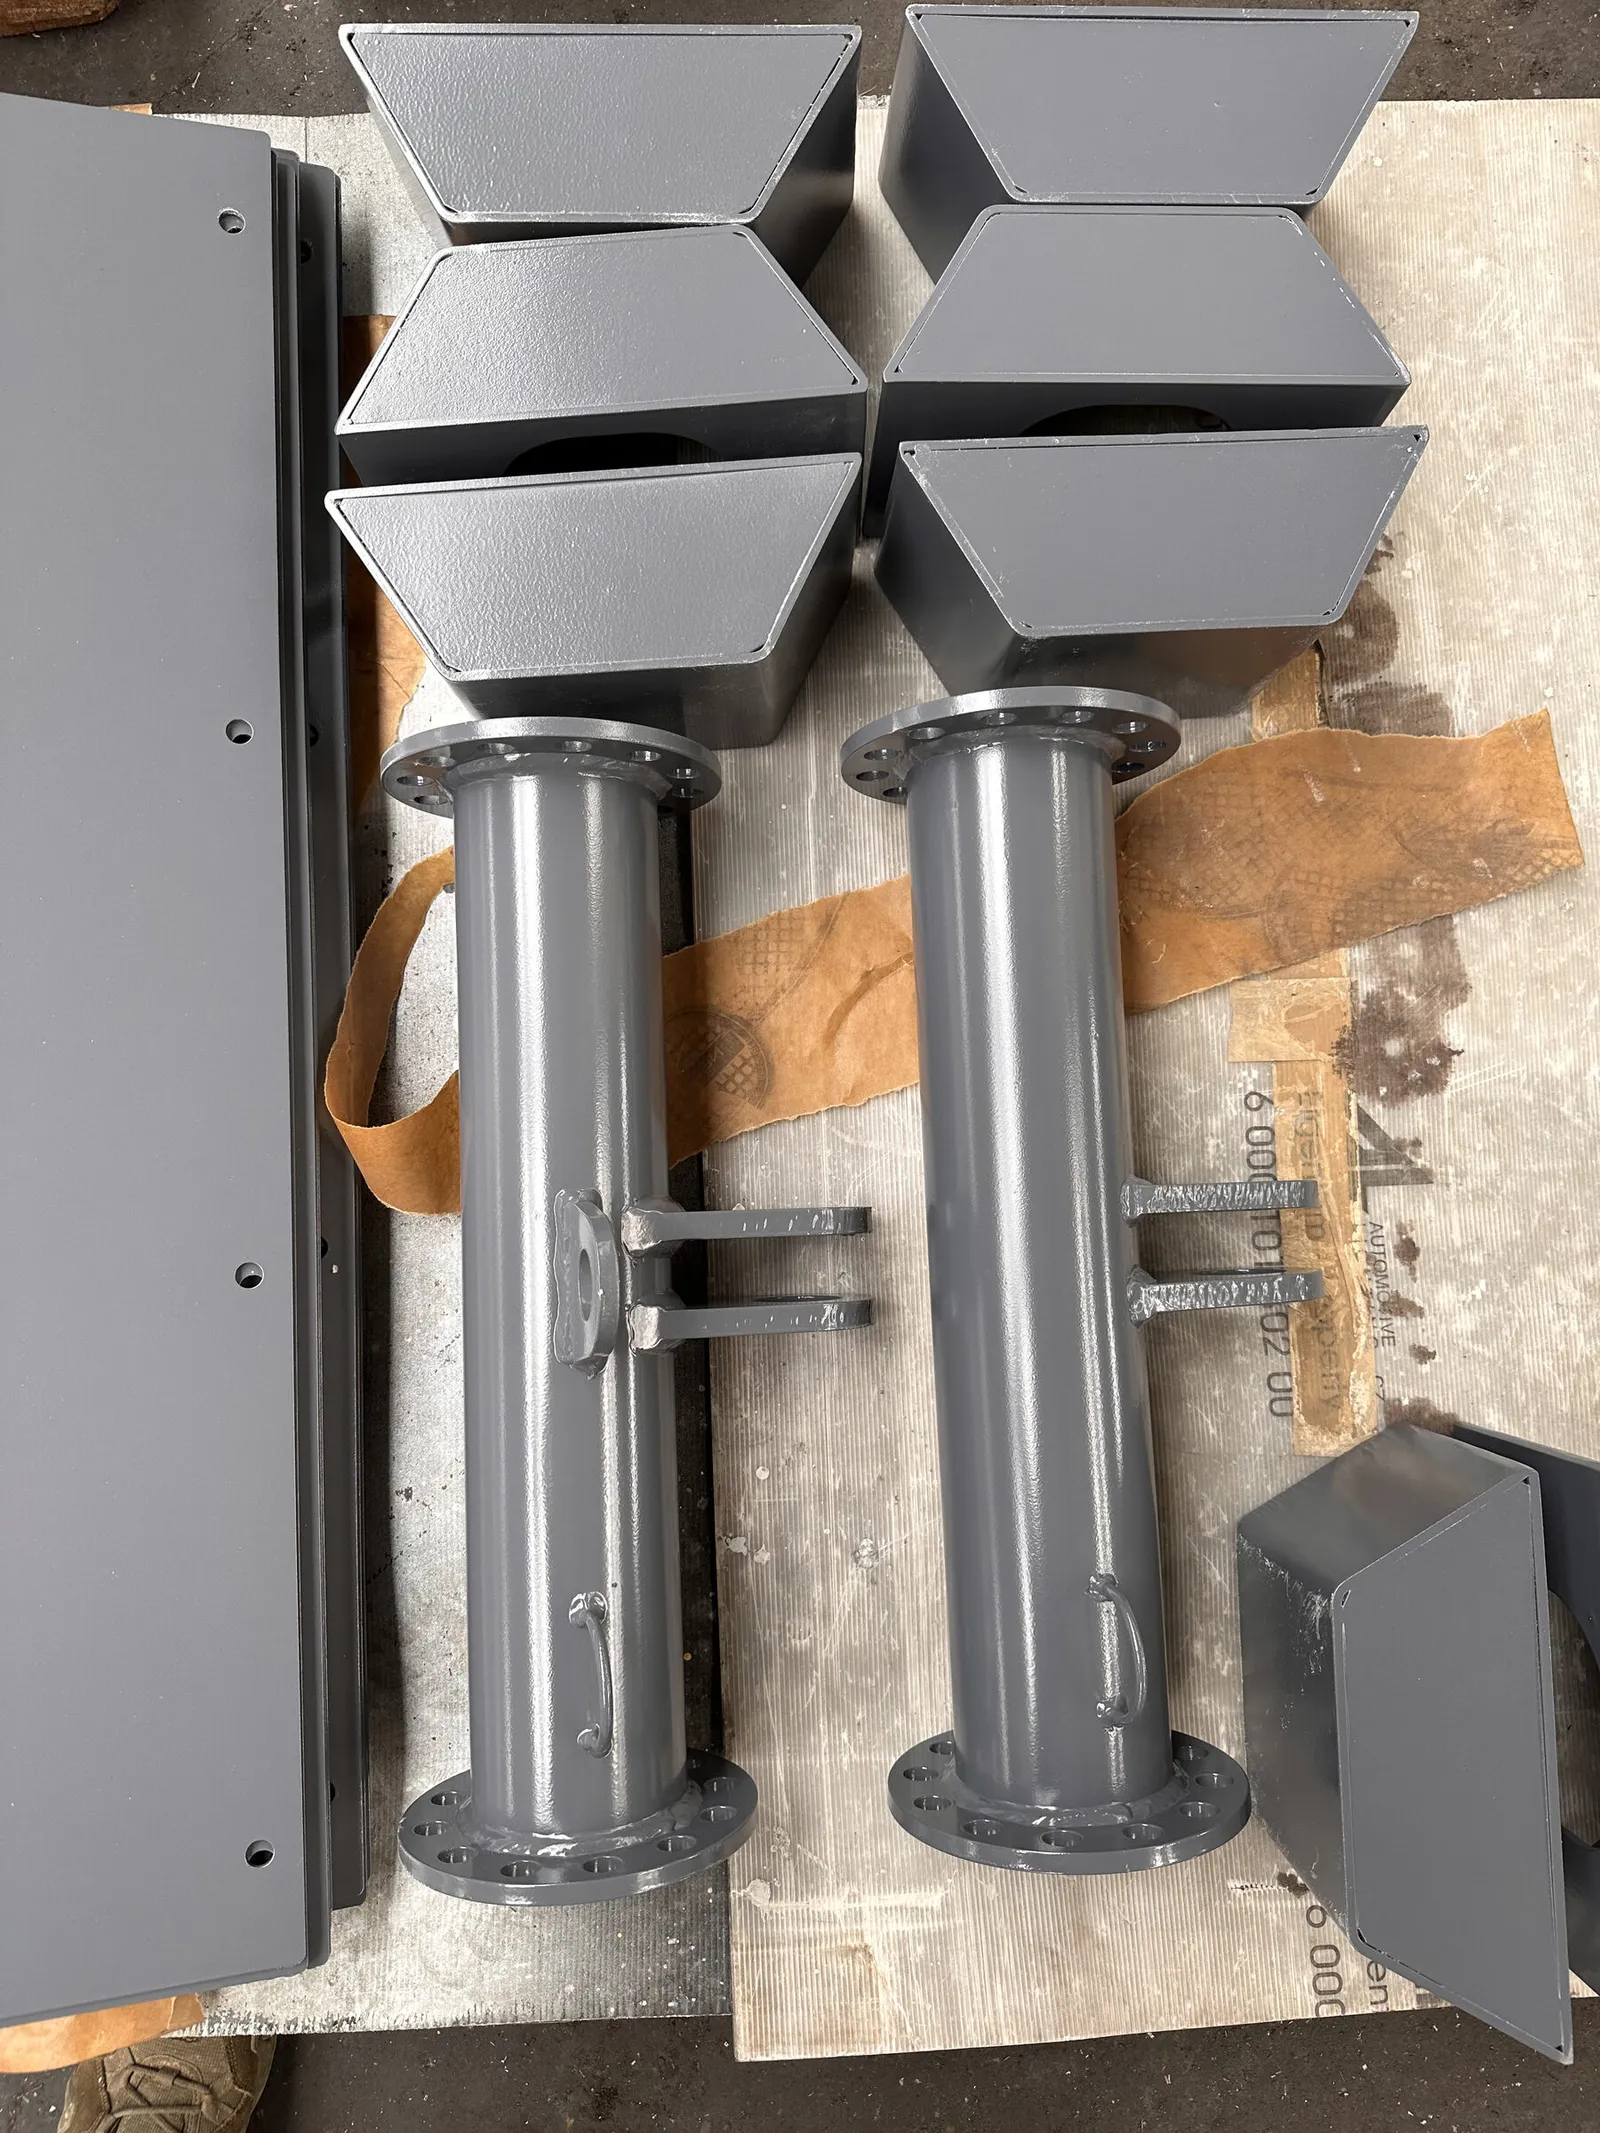
Deux ensembles soudés tubulaires peints avec brides et supports 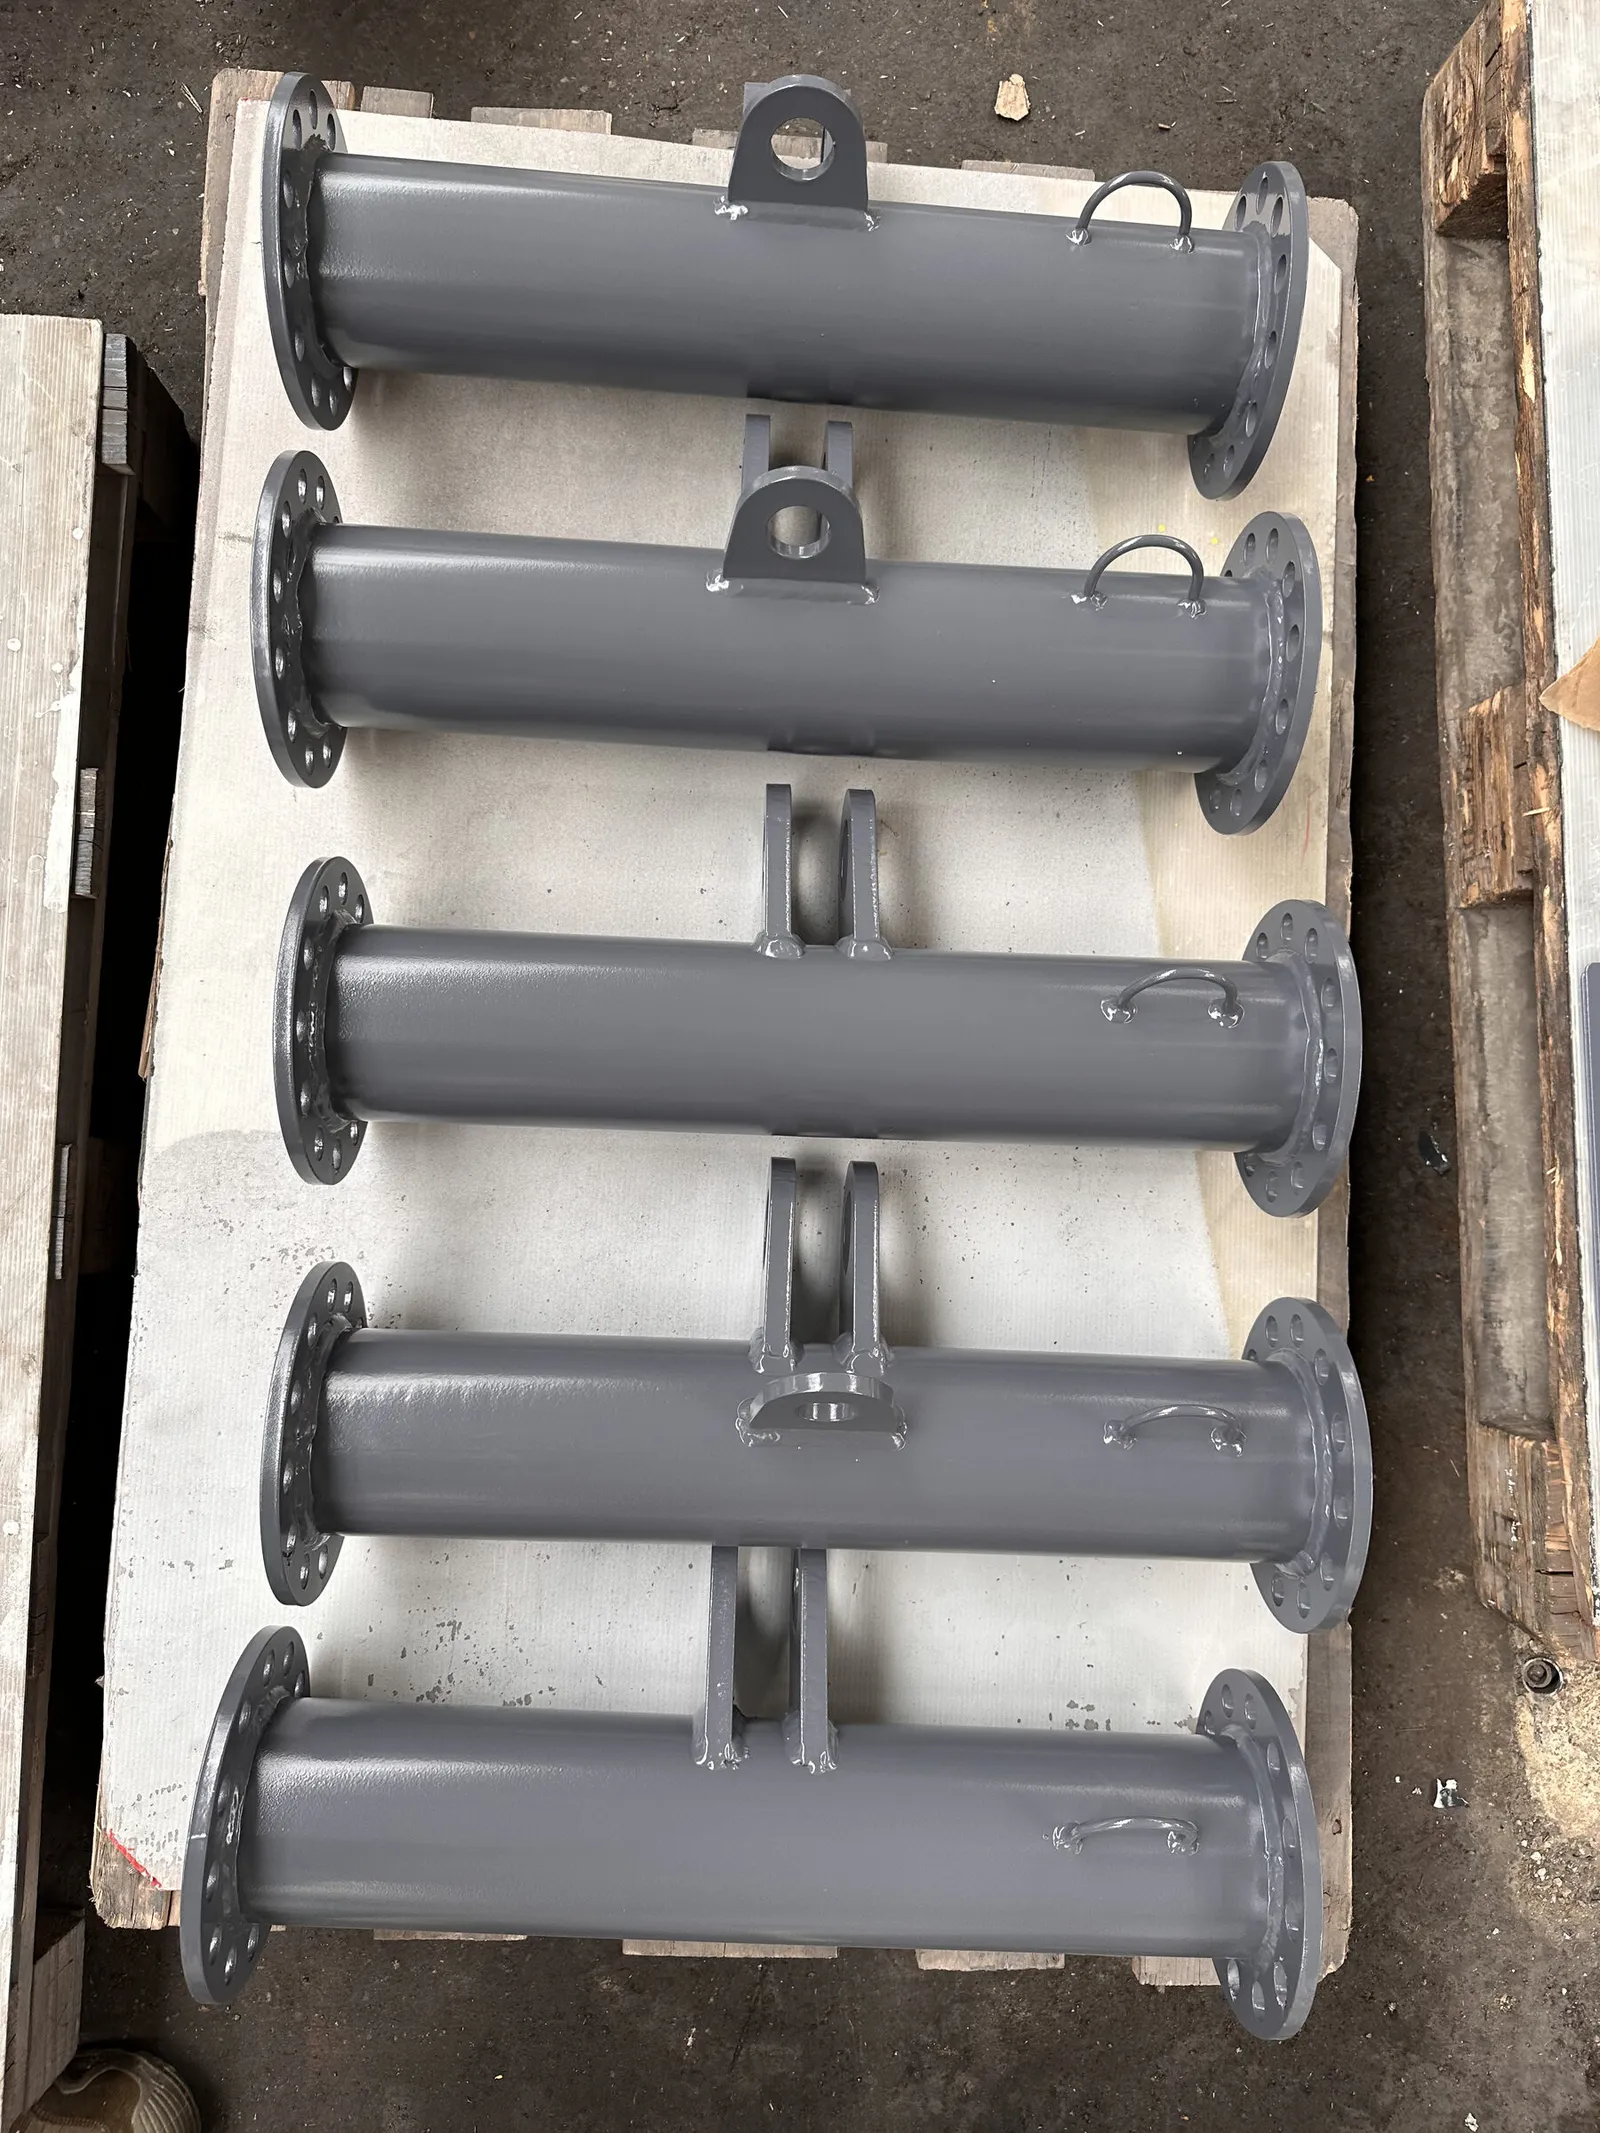
Cinq ensembles tubulaires peints à brides d'extrémité sur une palette 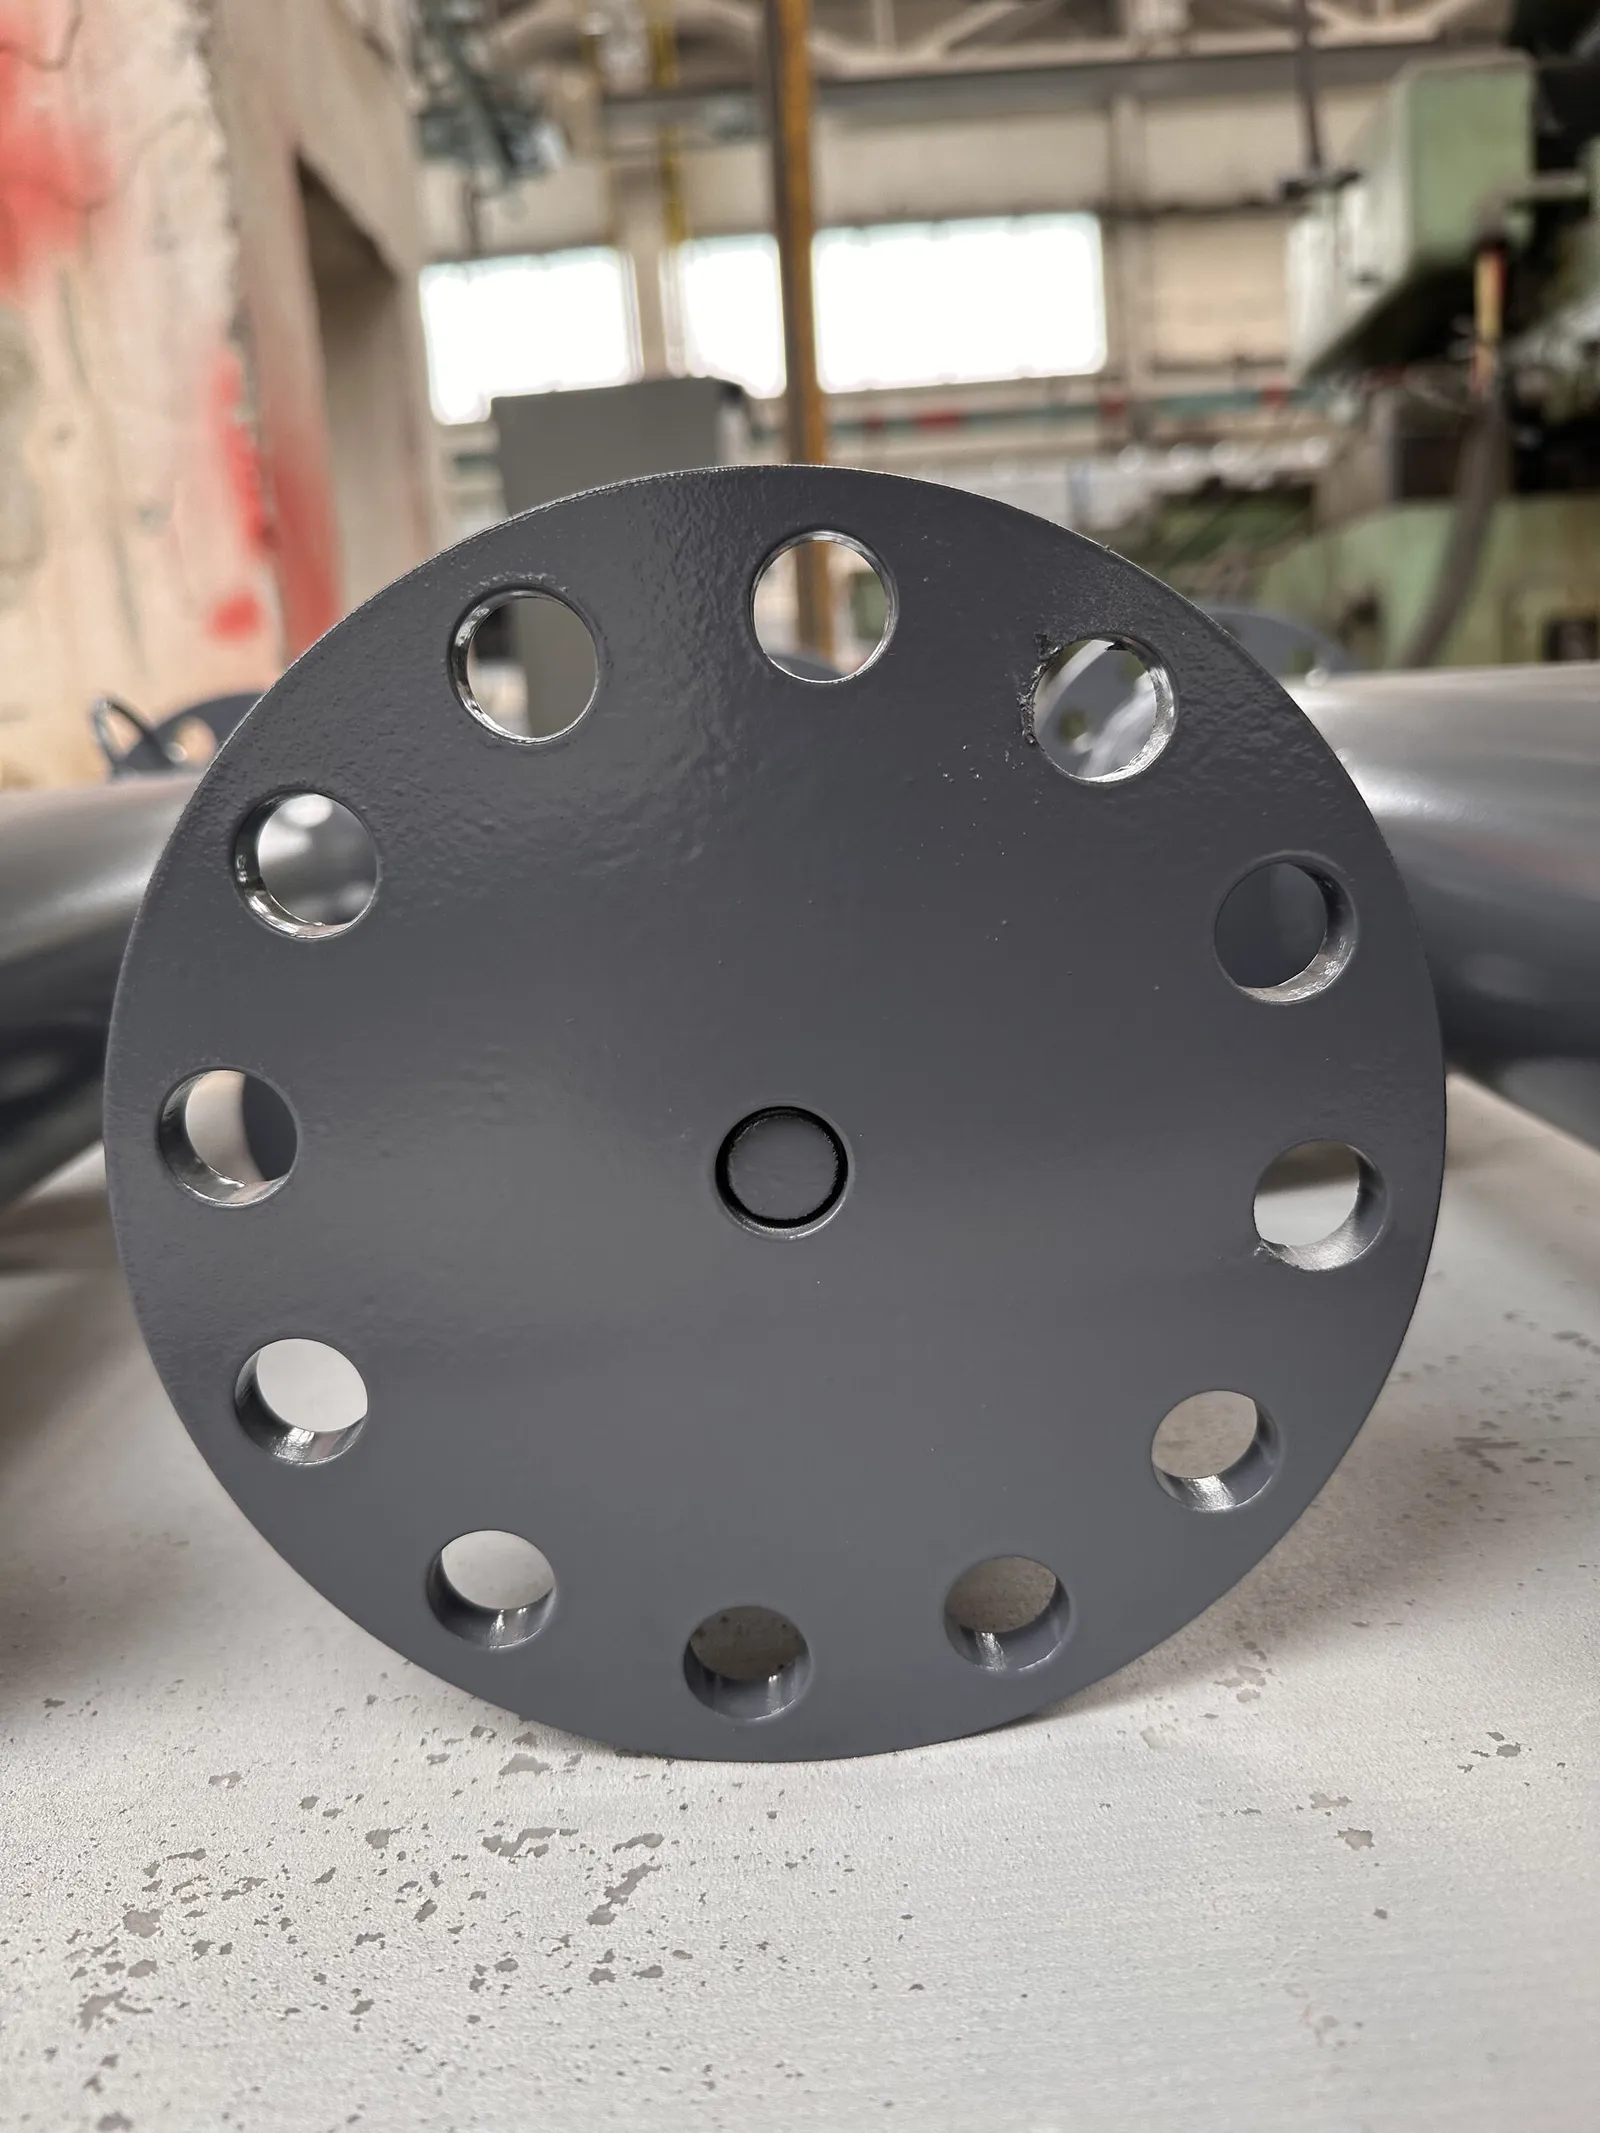
Plaque de bride ronde gris foncé avec perçages 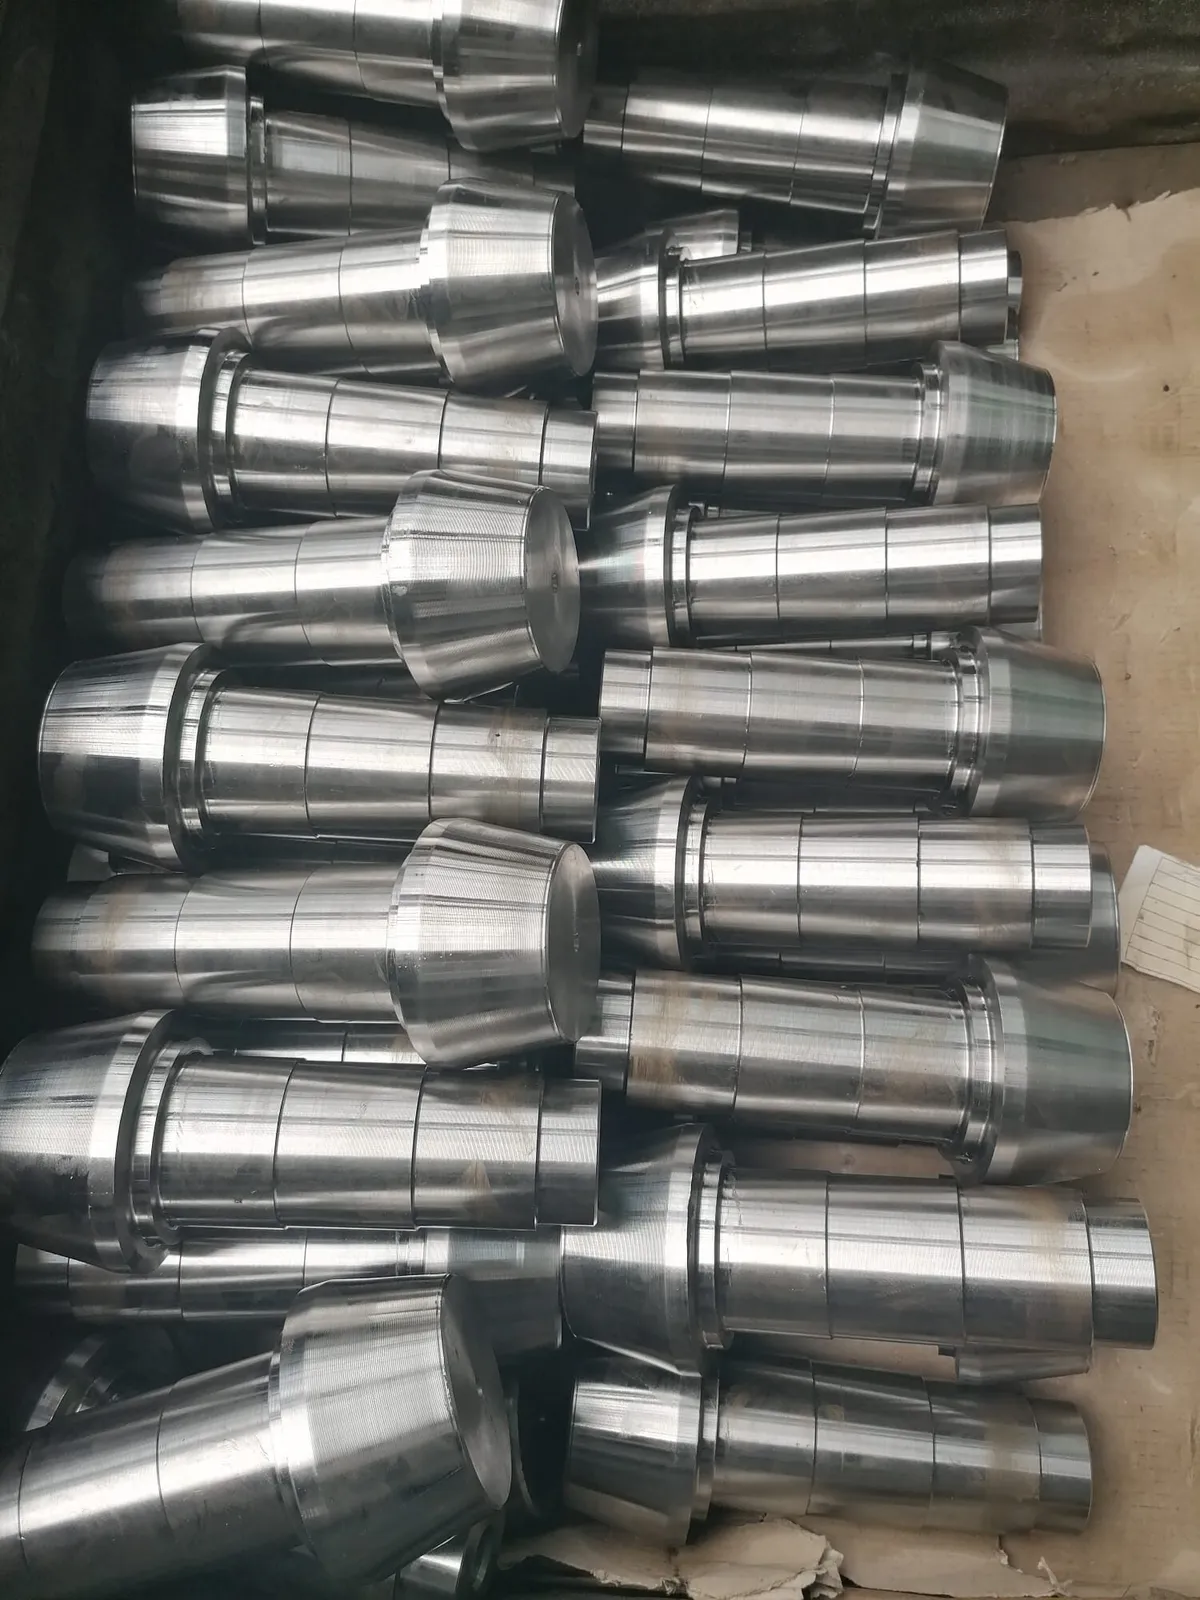
Râtelier d'arbres en acier usinés 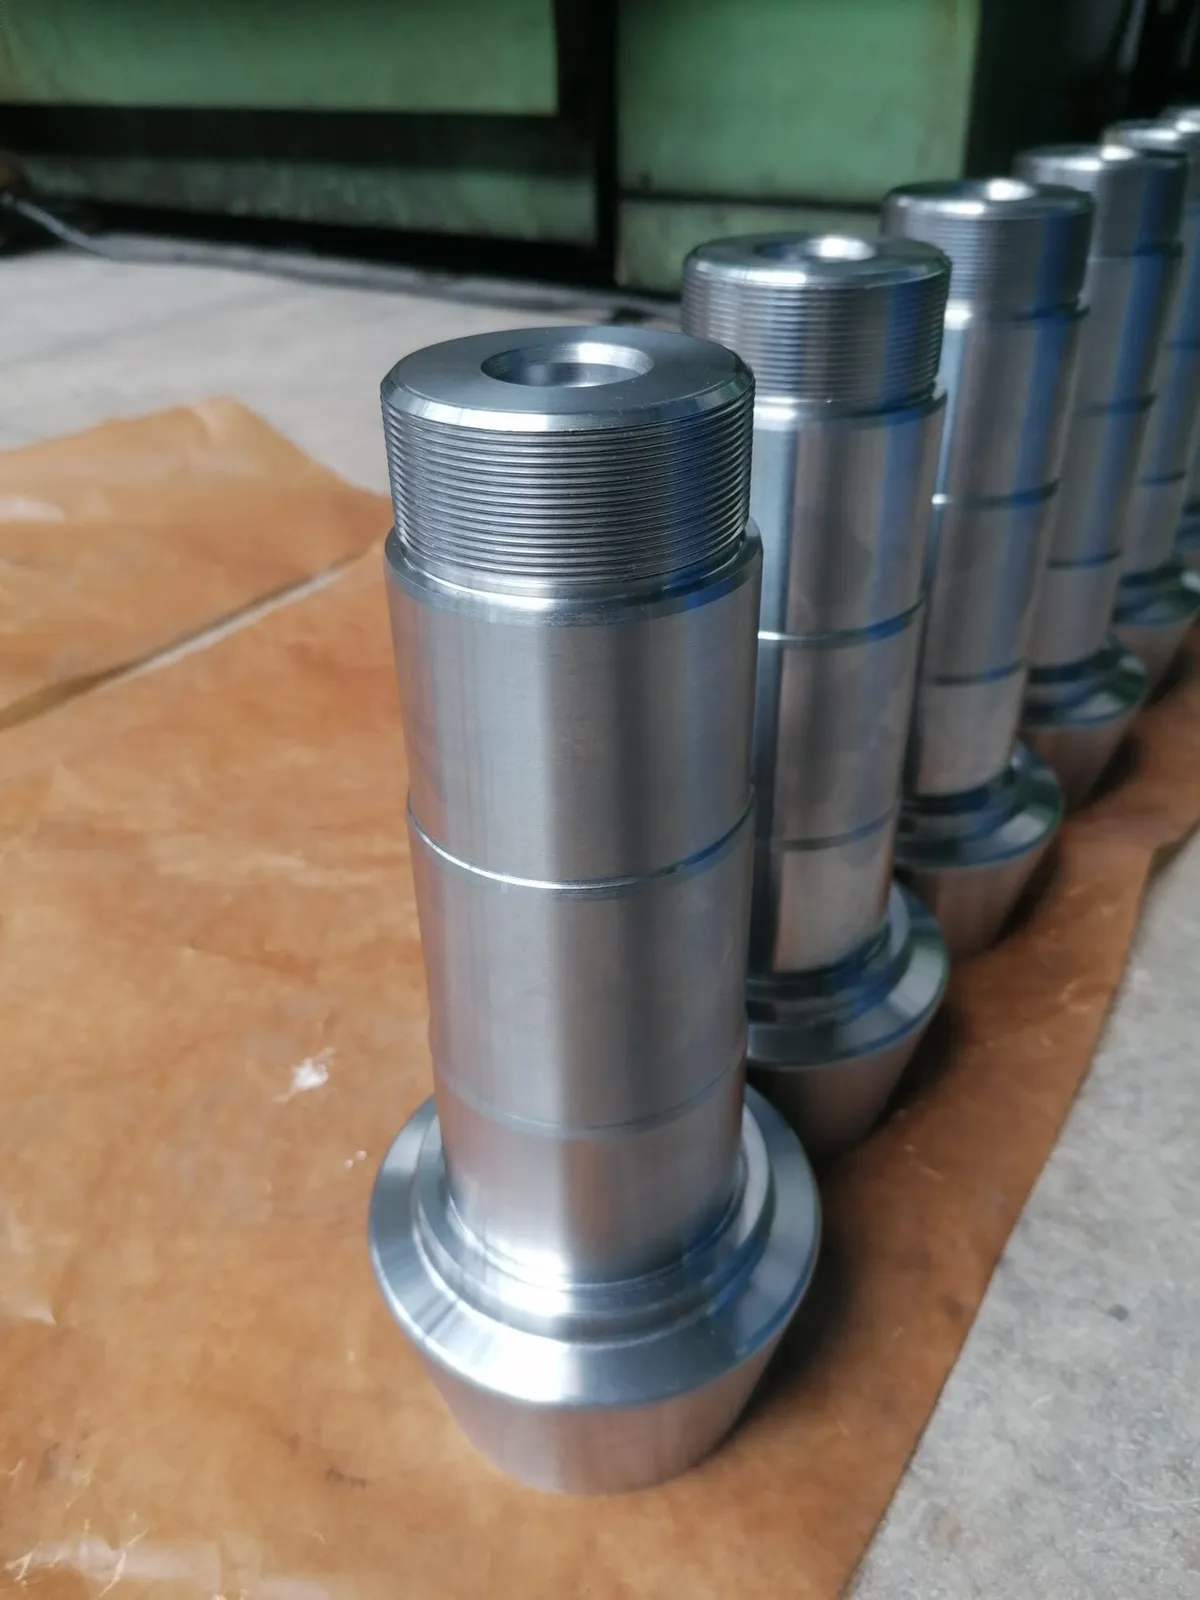
Arbres tournés de plus grand diamètre, gros plan 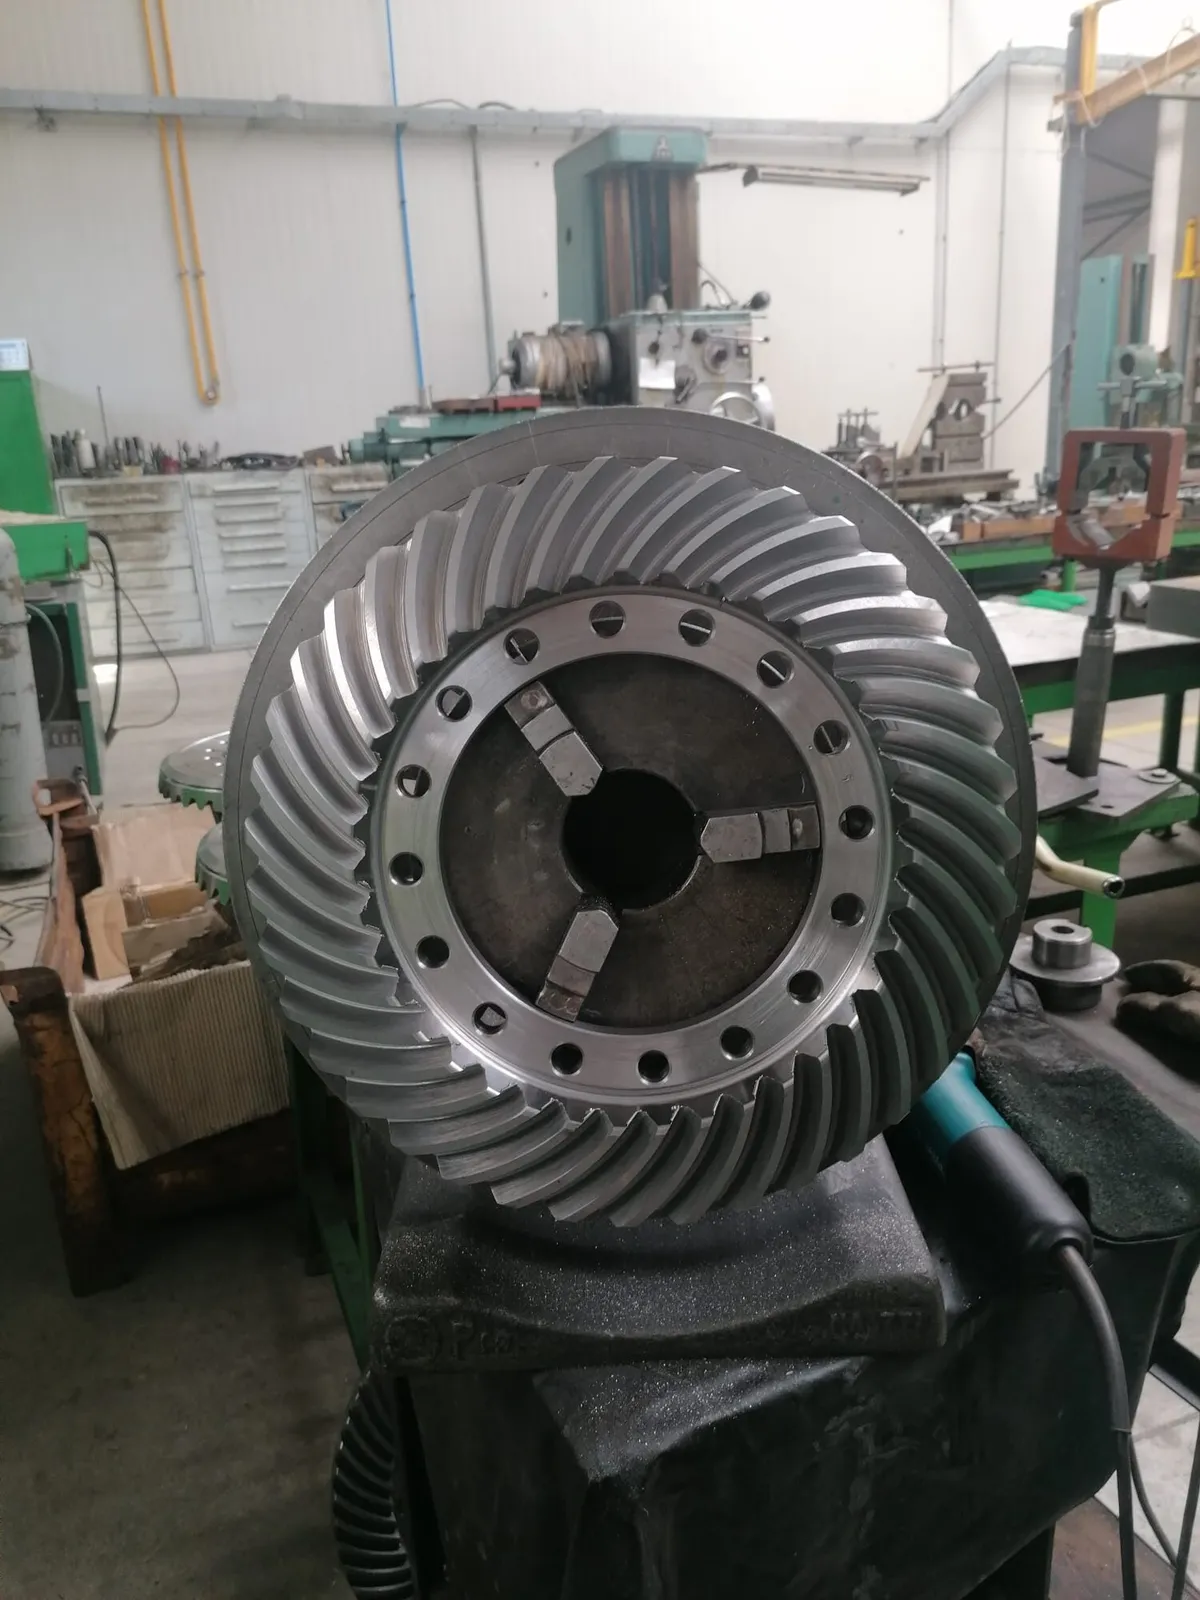
Pignon conique à denture spirale après taillage 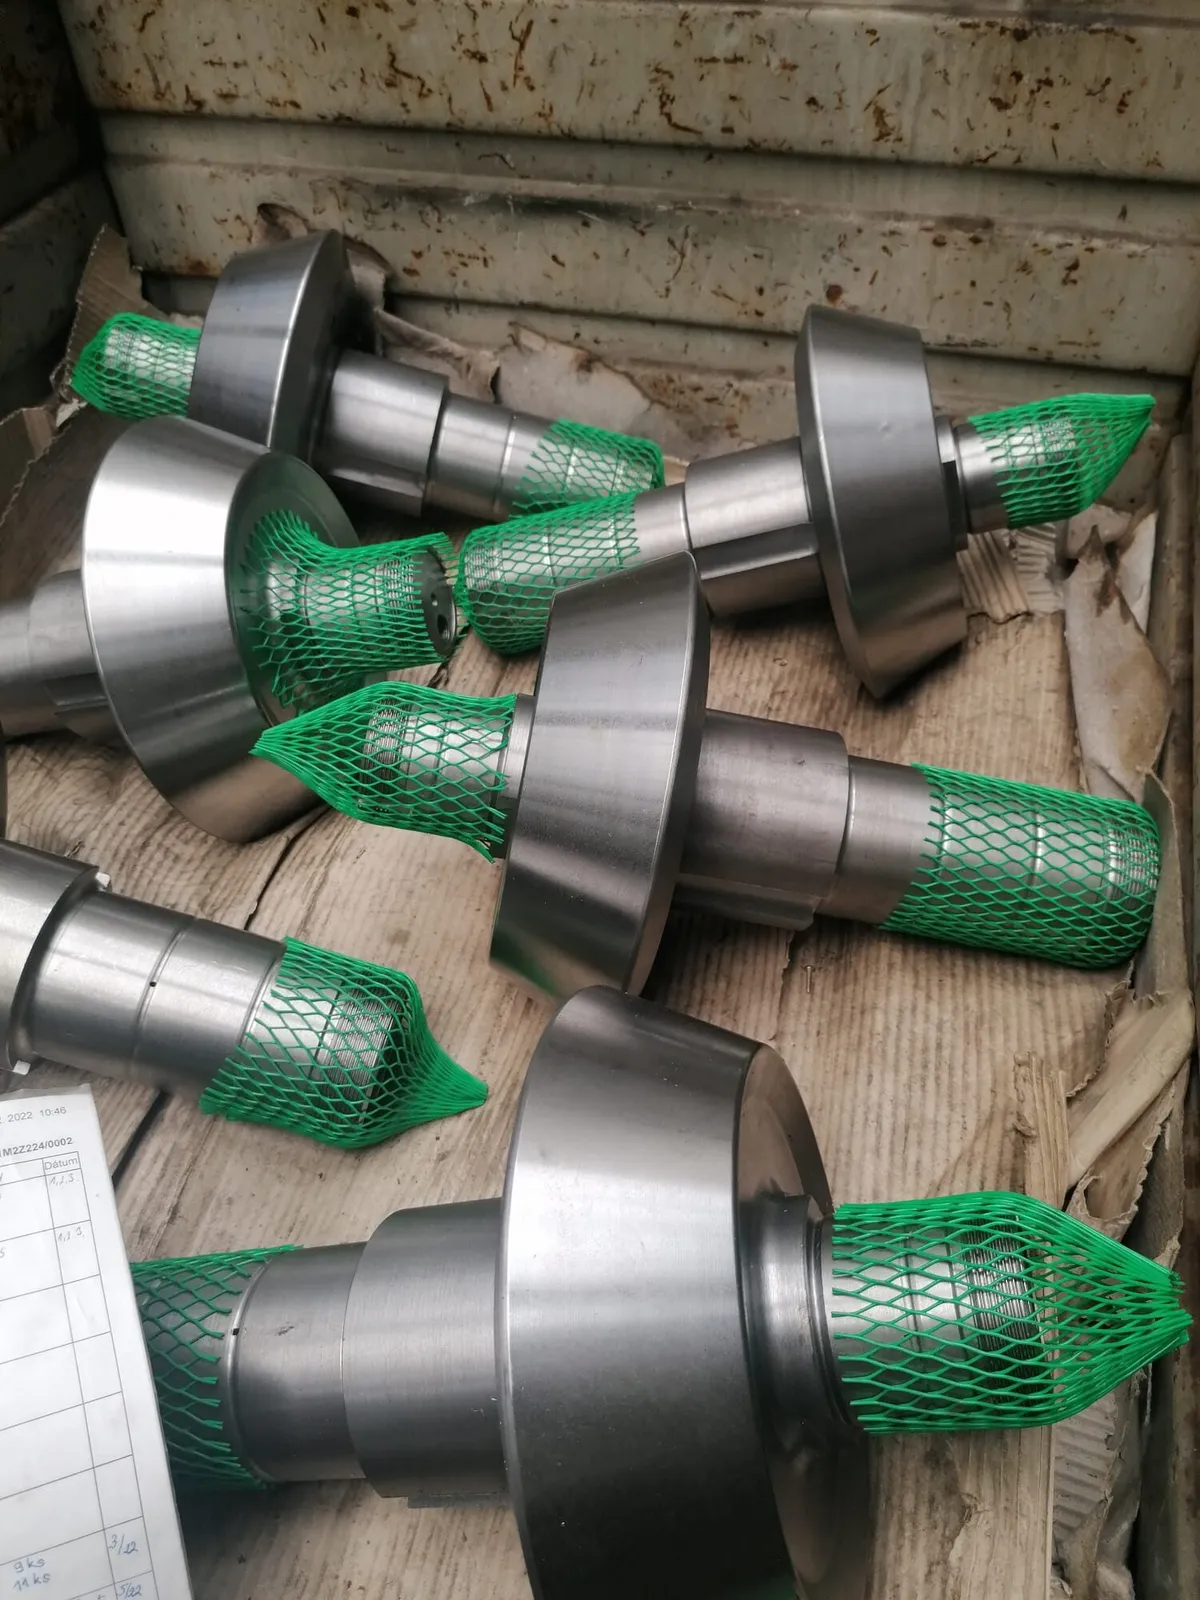
Arbres tournés avec gaines de protection en filet aux extrémités
Gabarits et outillages de soudage
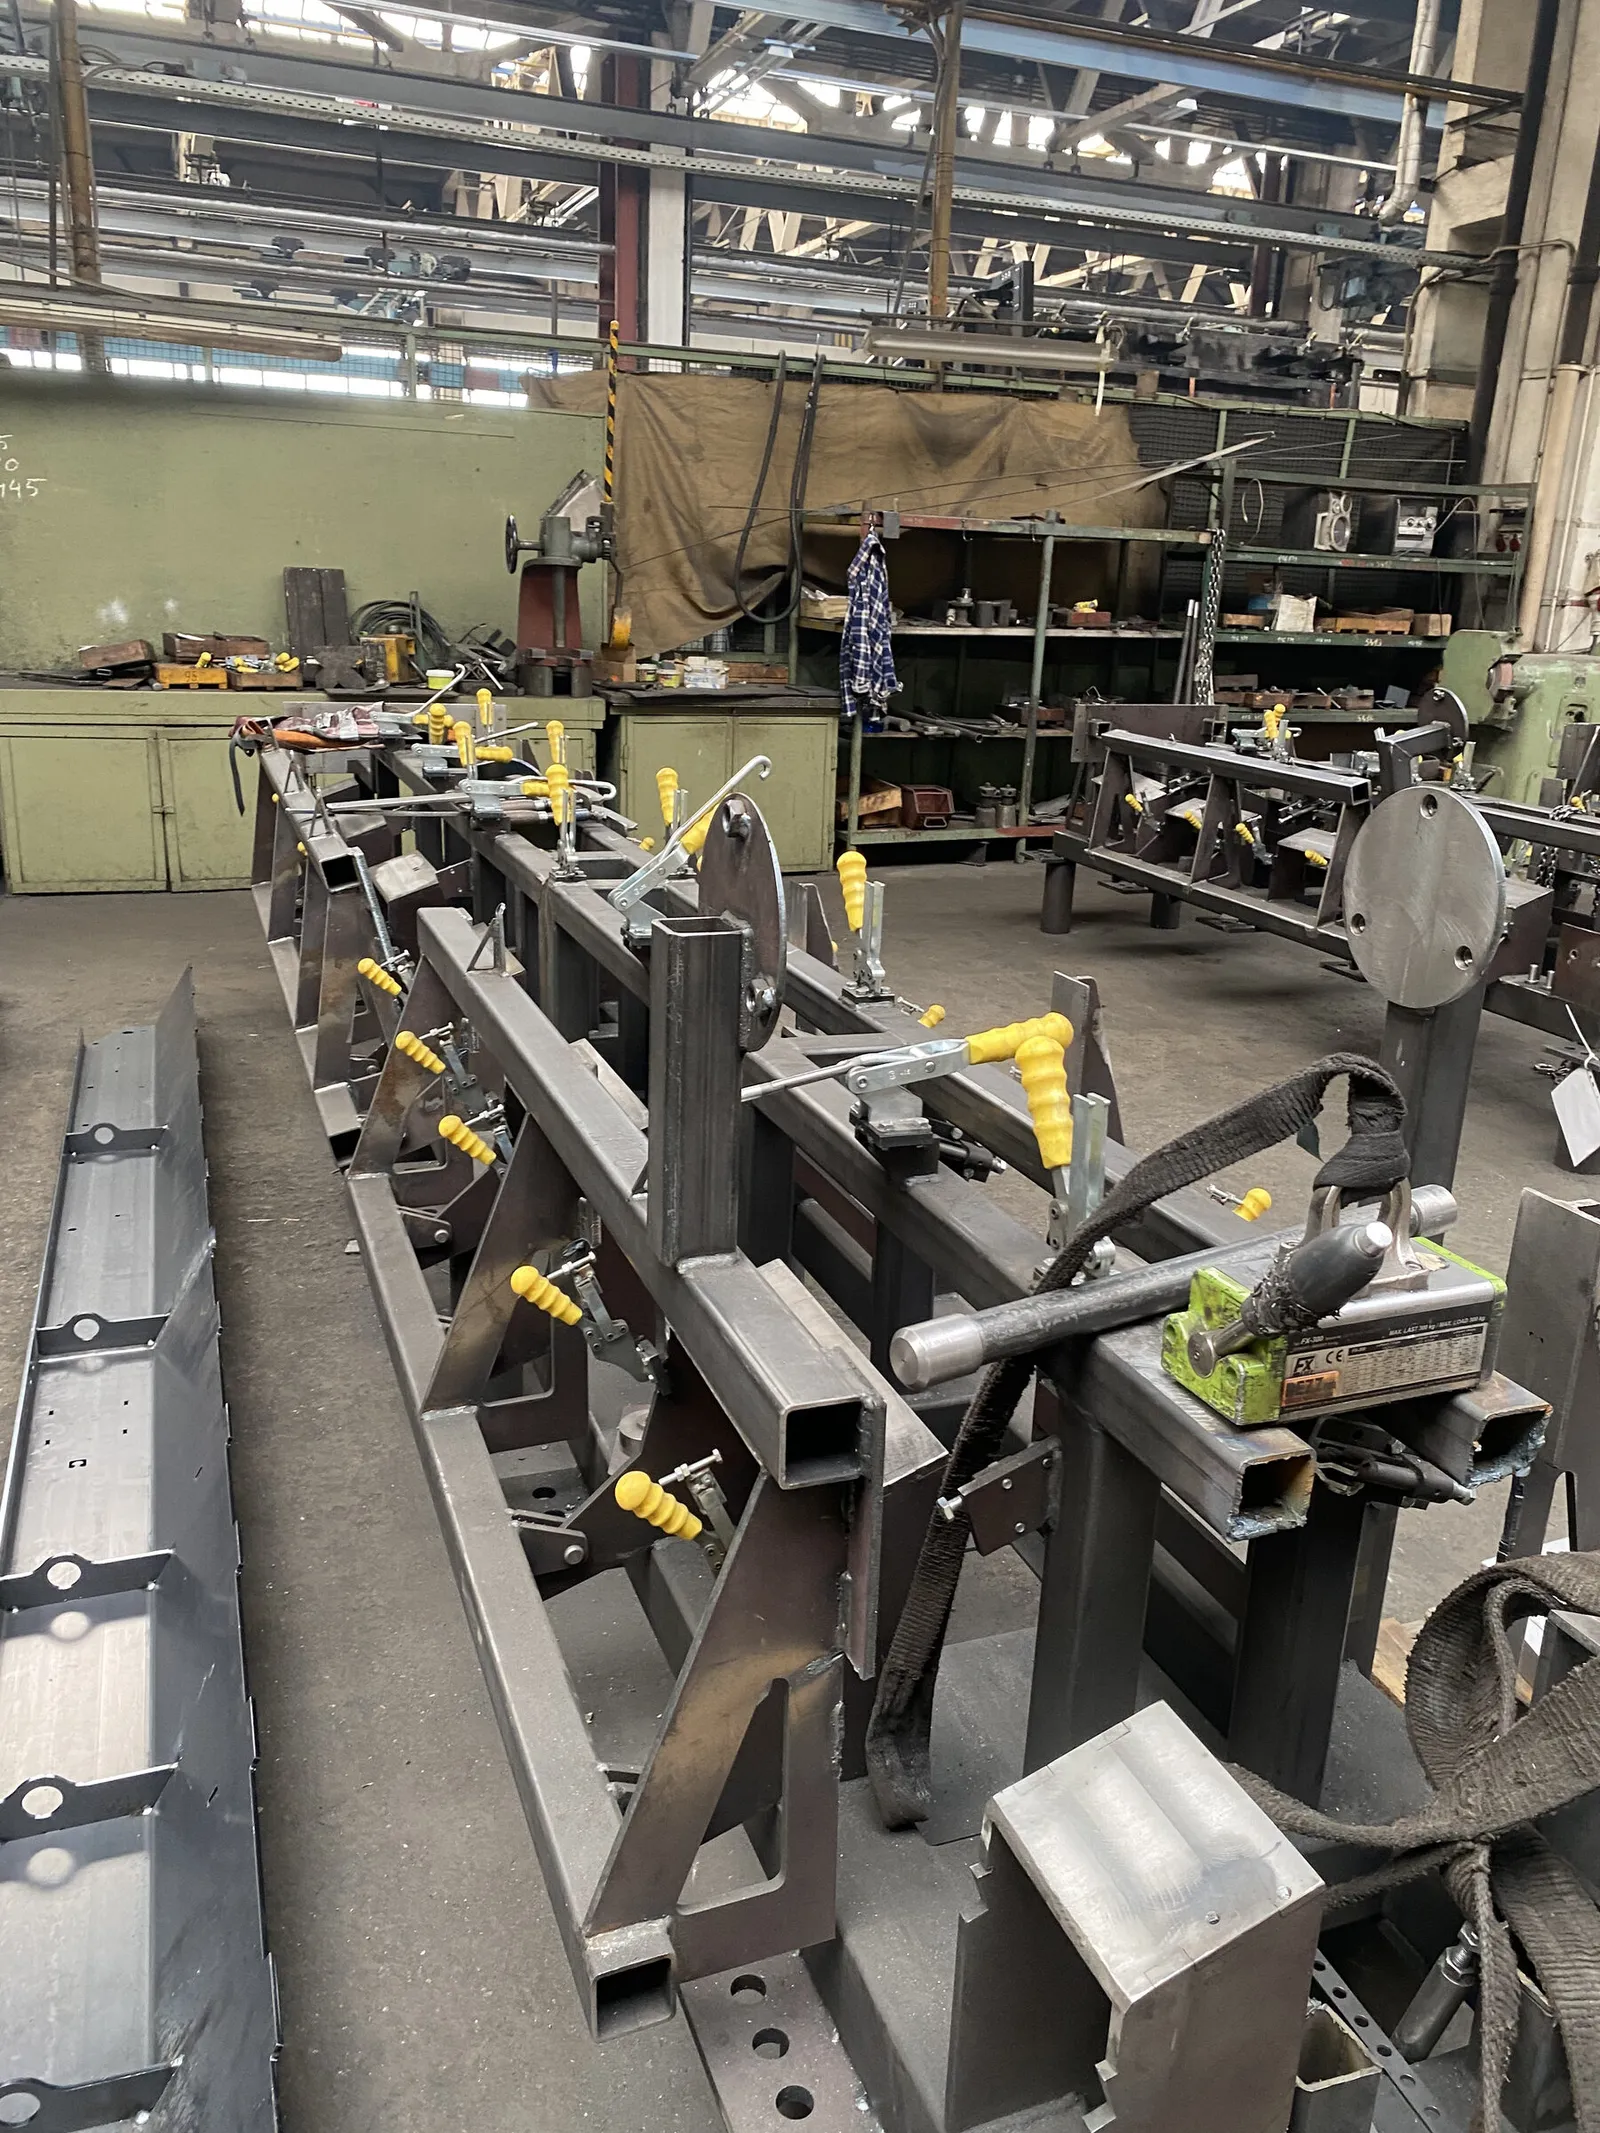
Long châssis bridé dans un gabarit de soudage 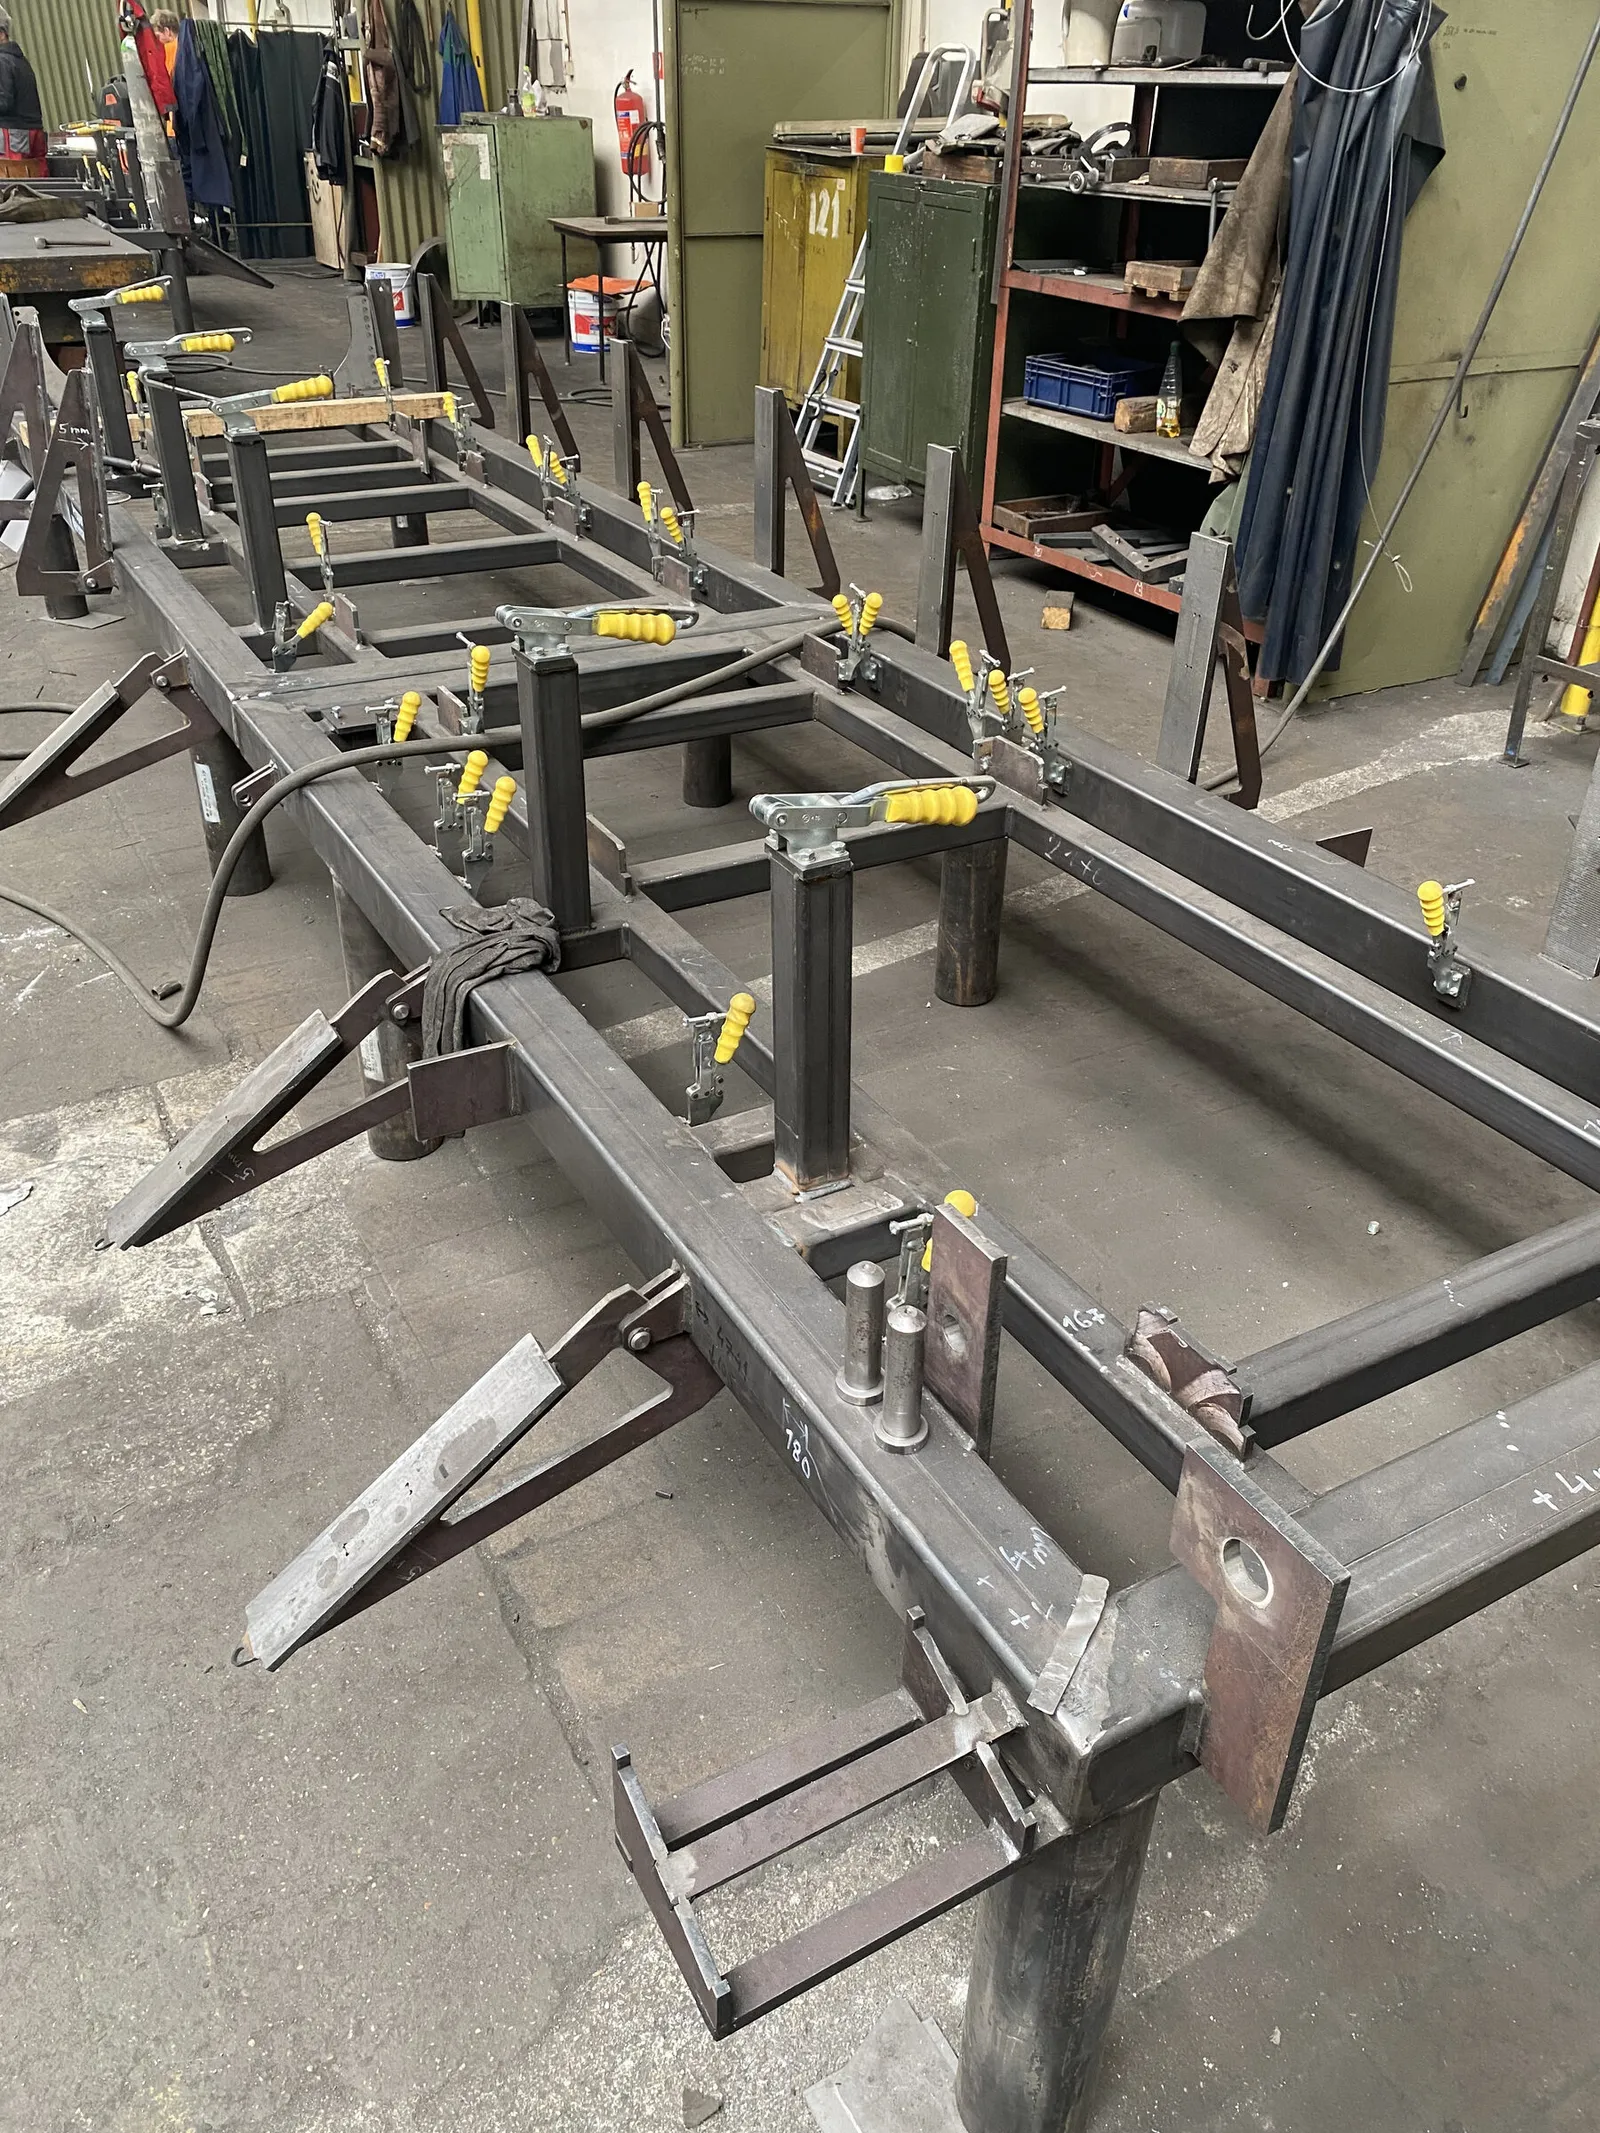
Châssis dans le gabarit de soudage, vu de l'extrémité 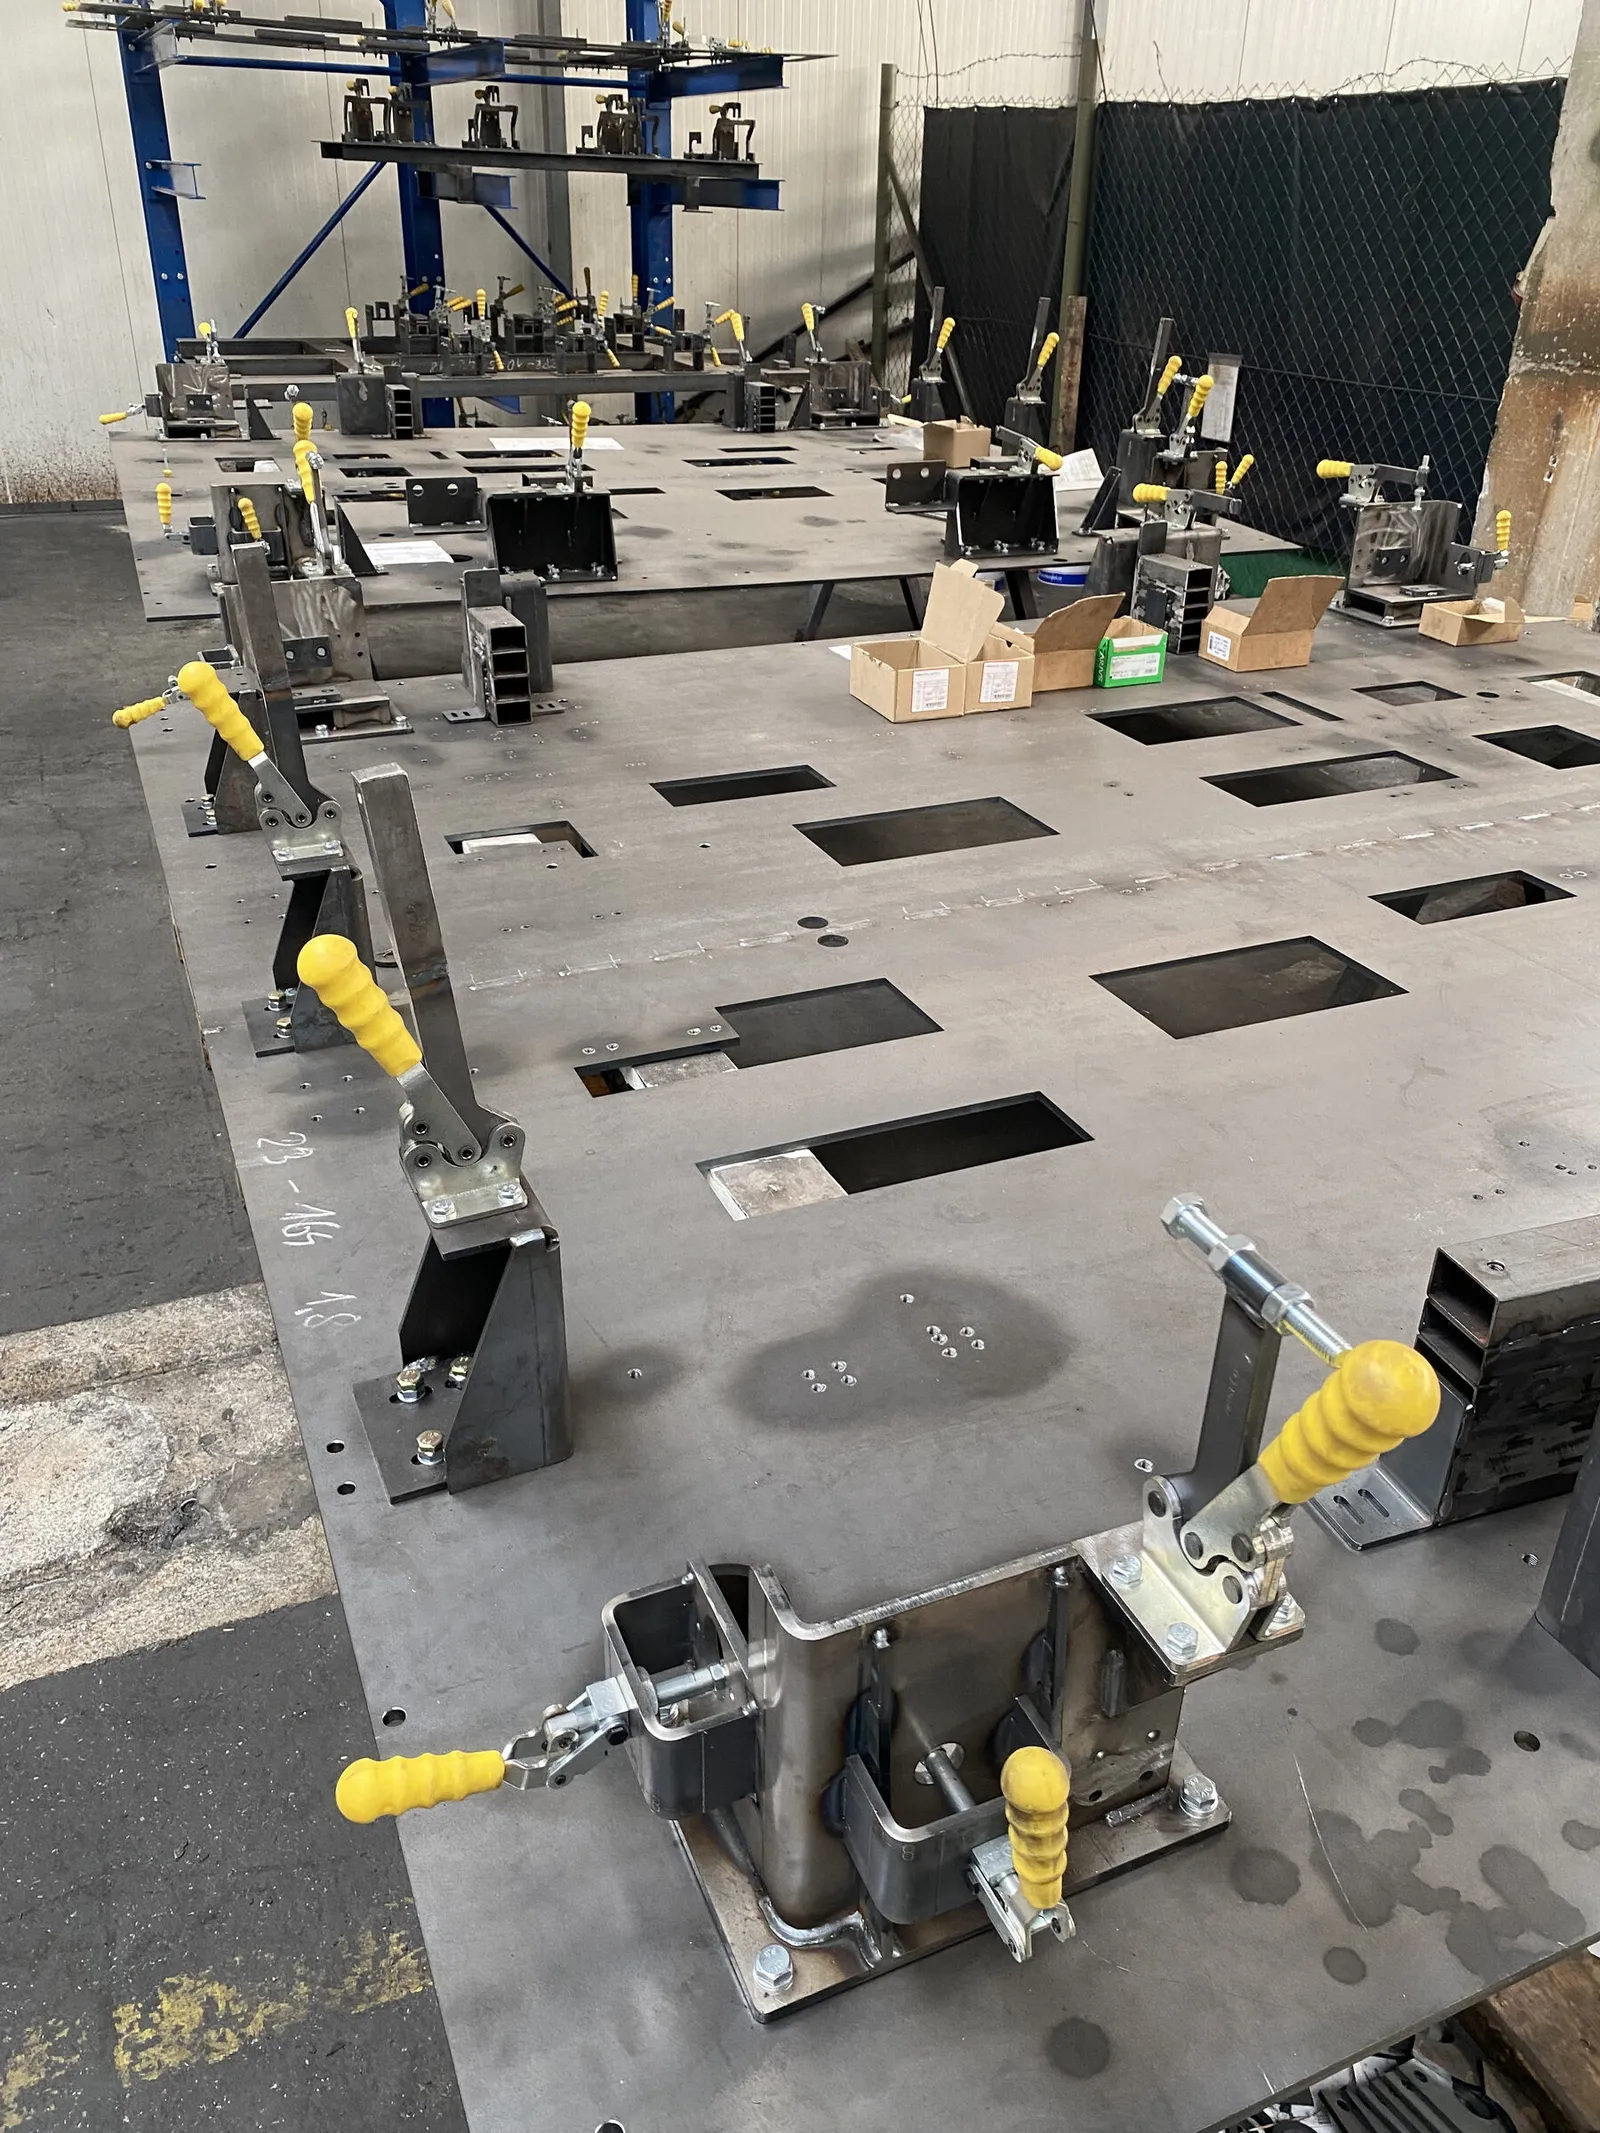
Table de montage perforée avec serre-joints à poignées jaunes 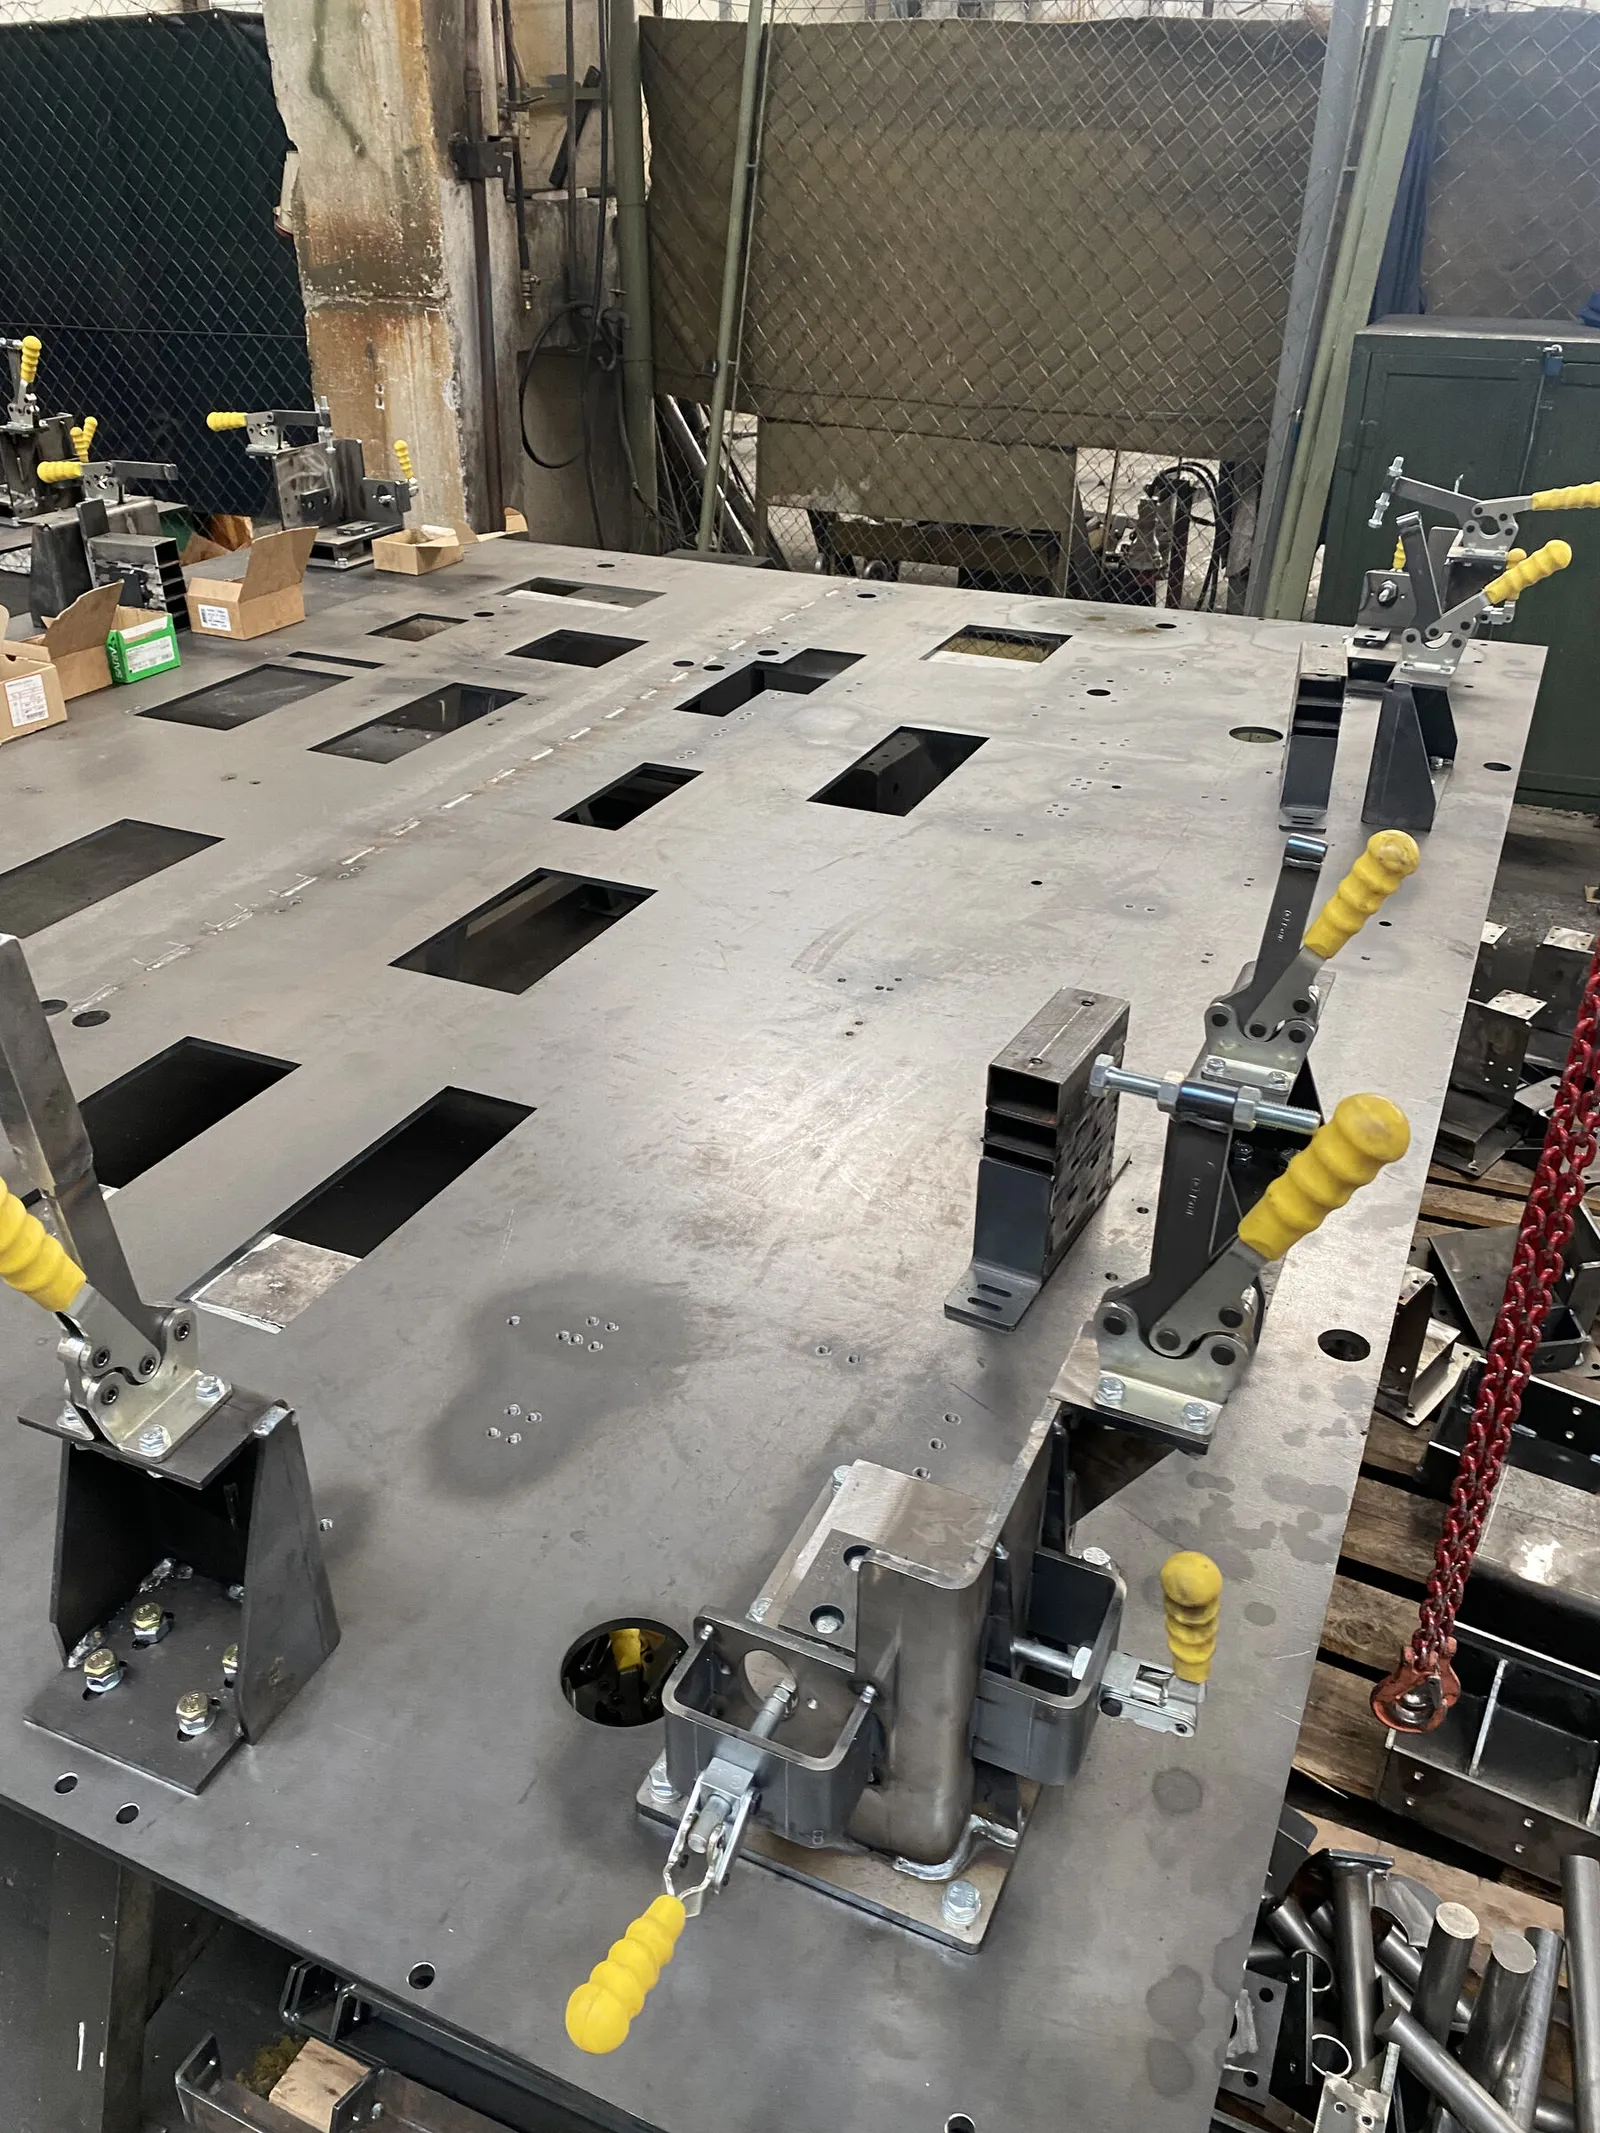
Table de montage avec butées et éléments de bridage 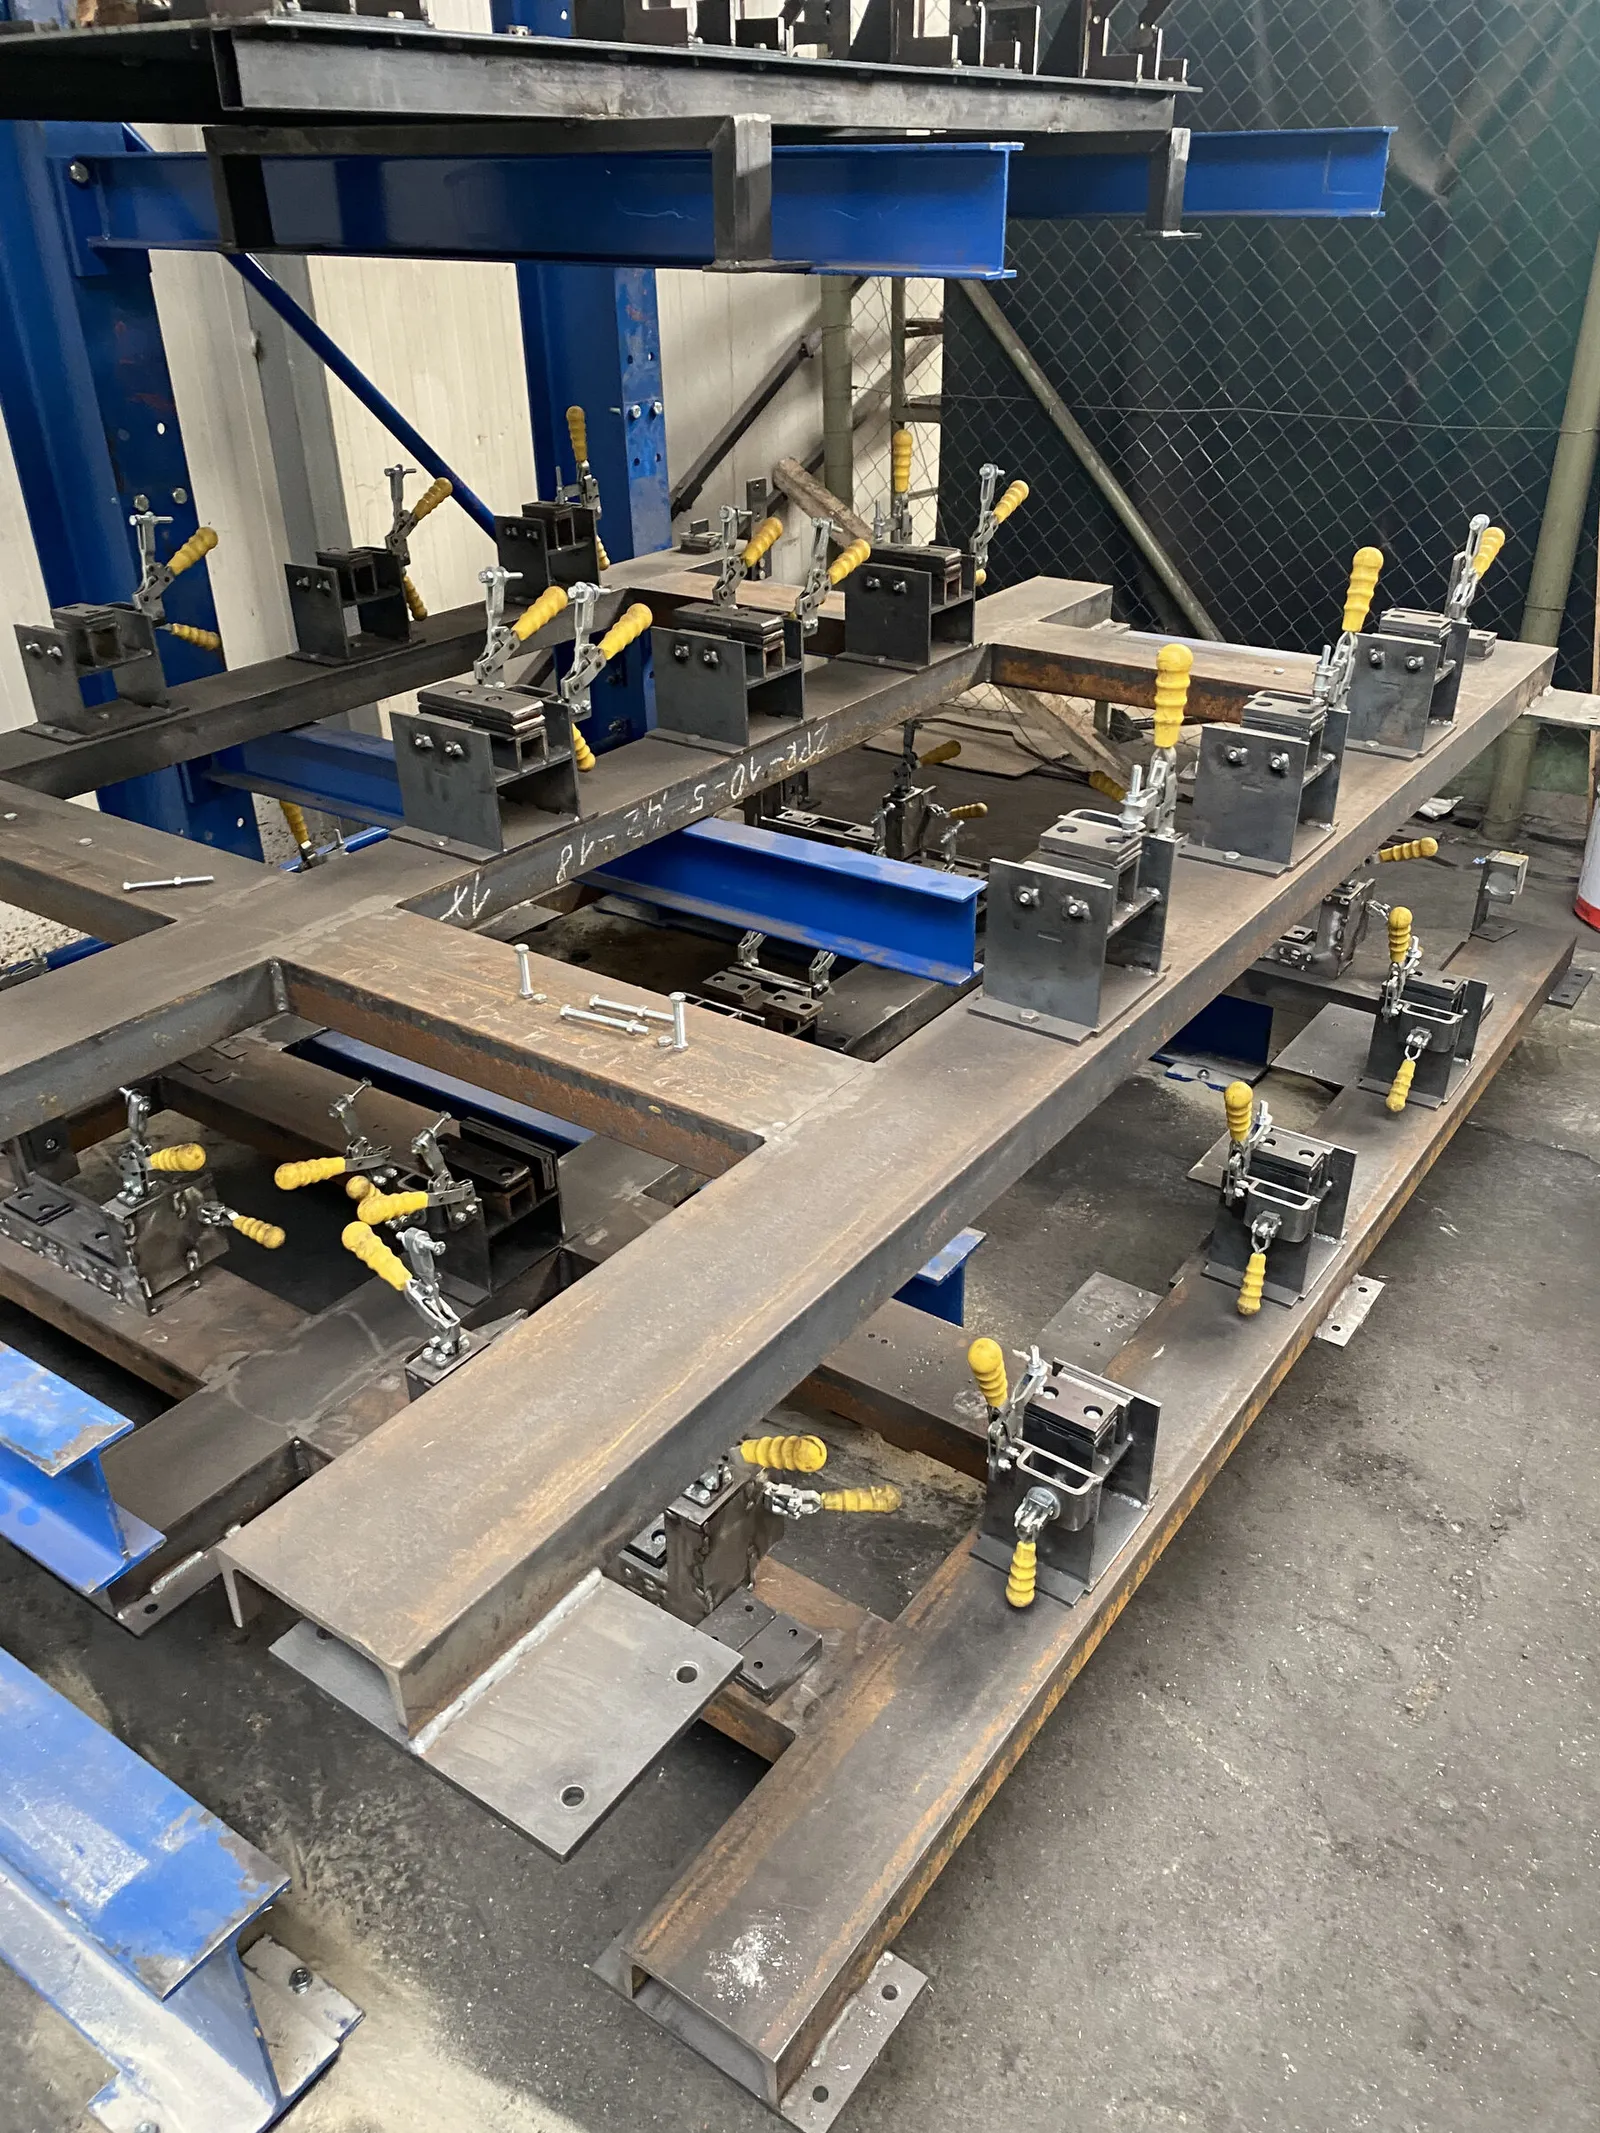
Montage sur supports bleus avec serre-joints 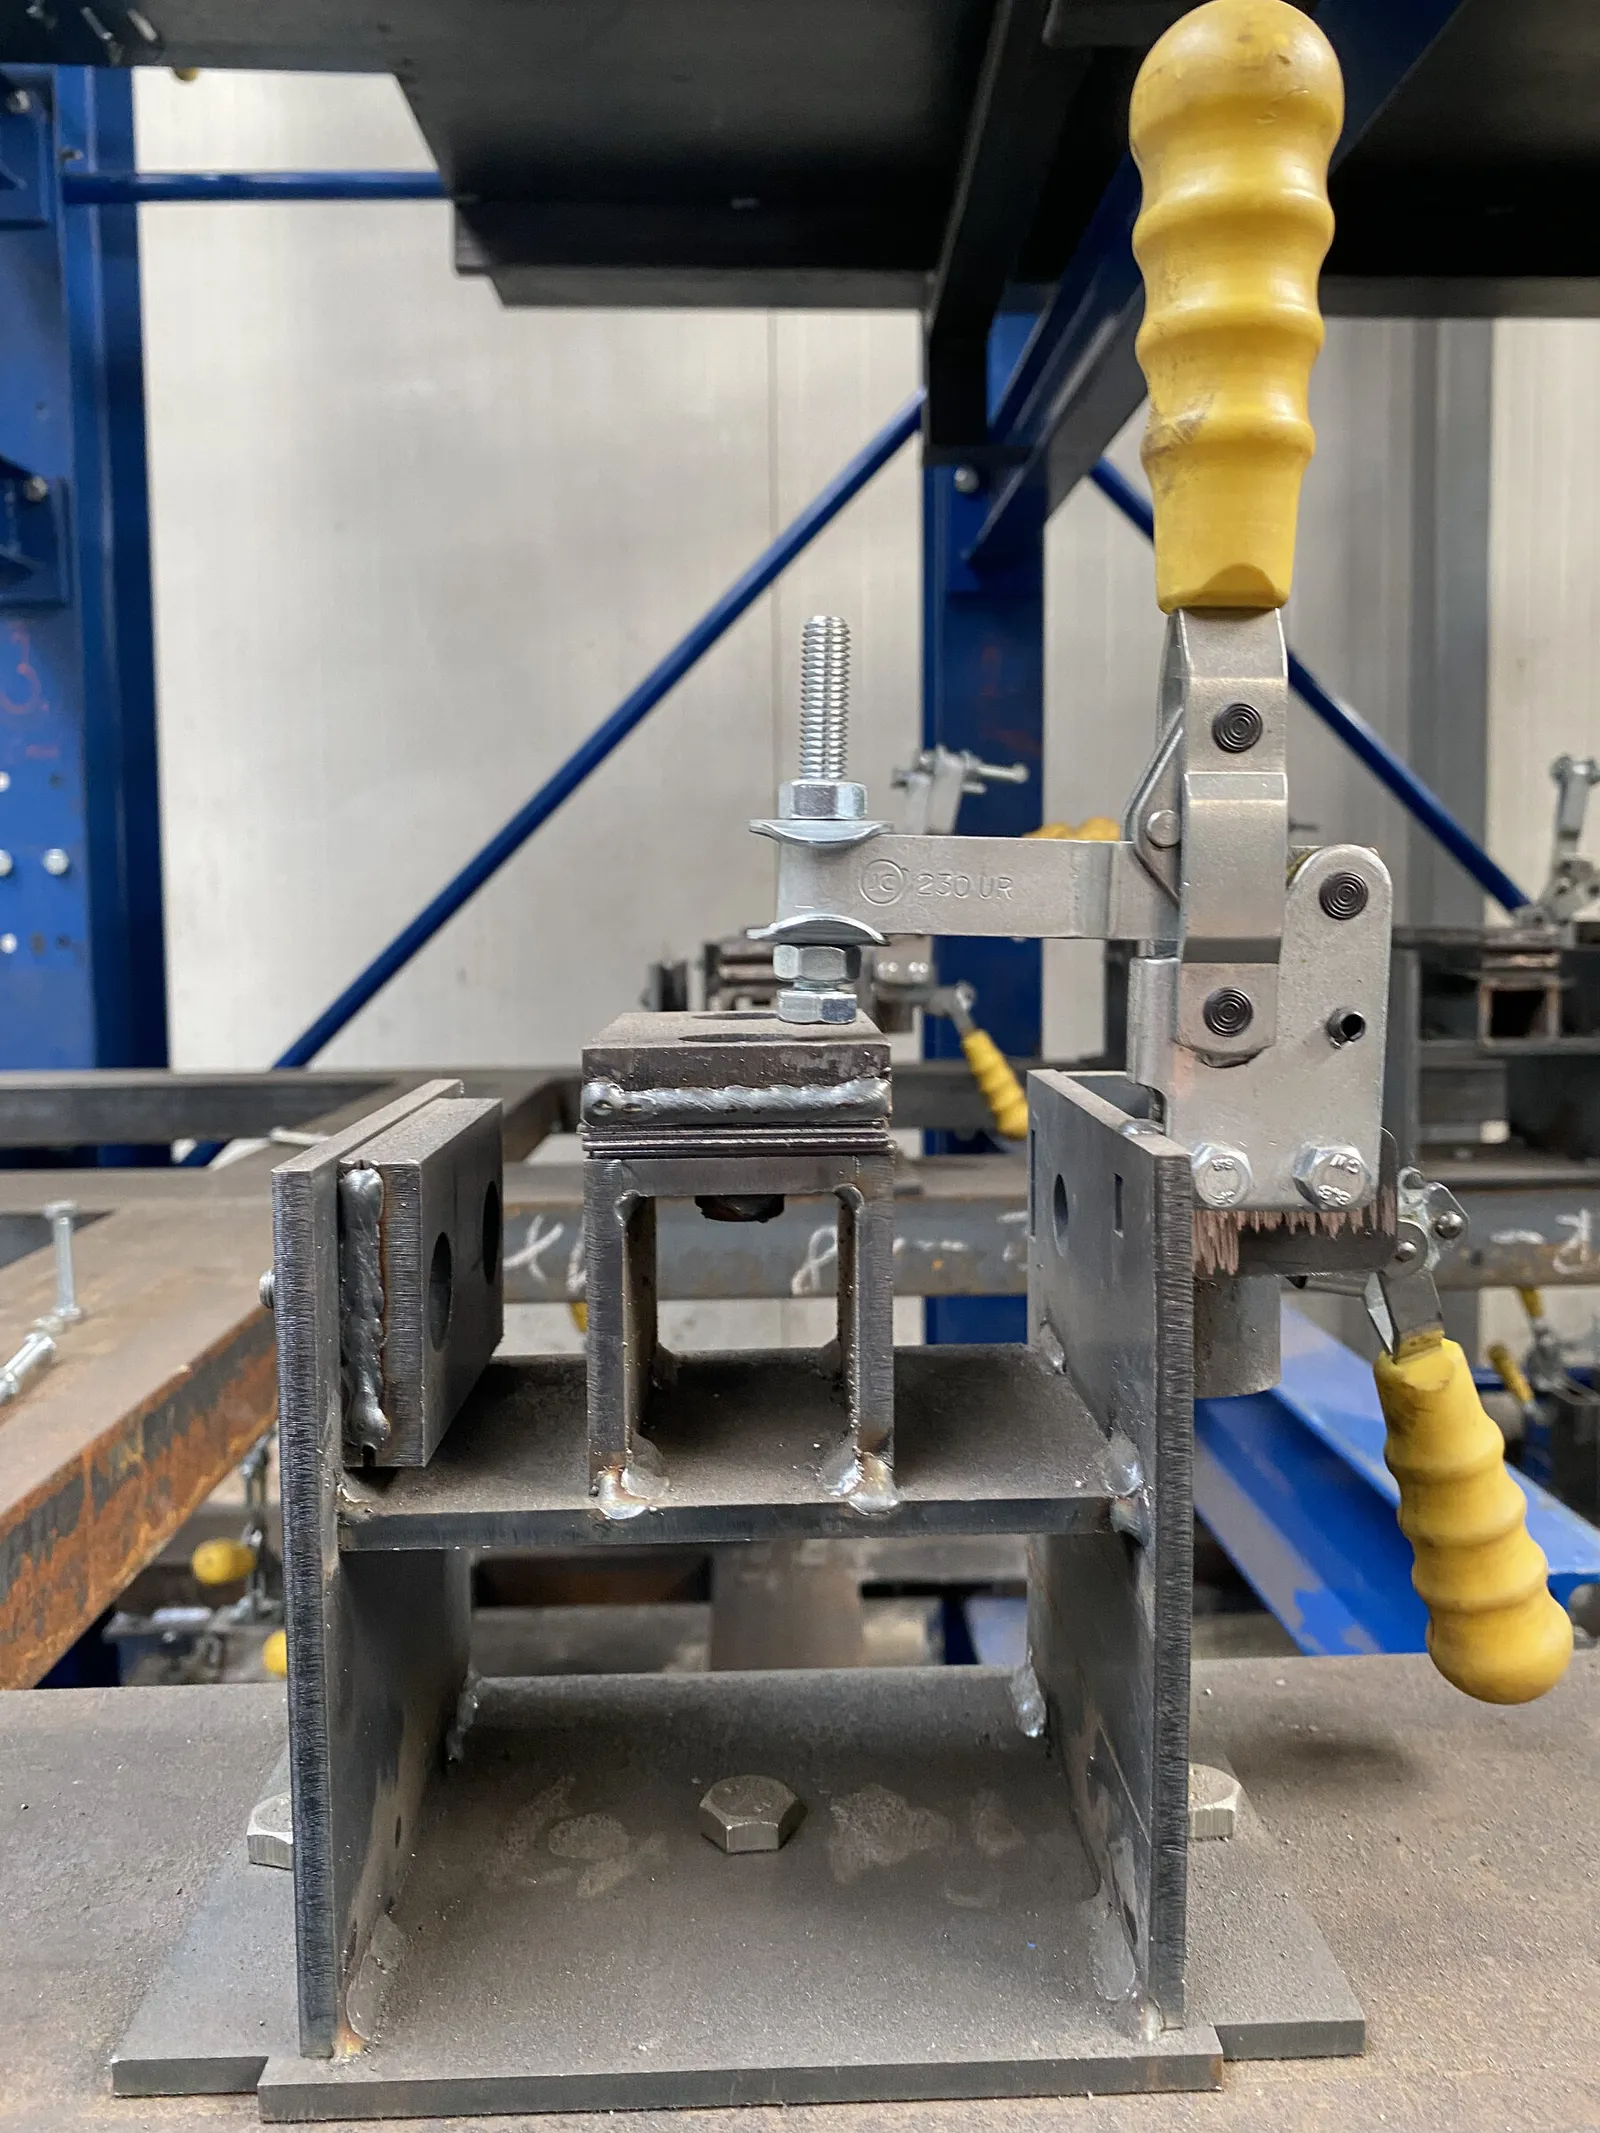
Sauterelle sur un montage, gros plan
Bâtis de machines
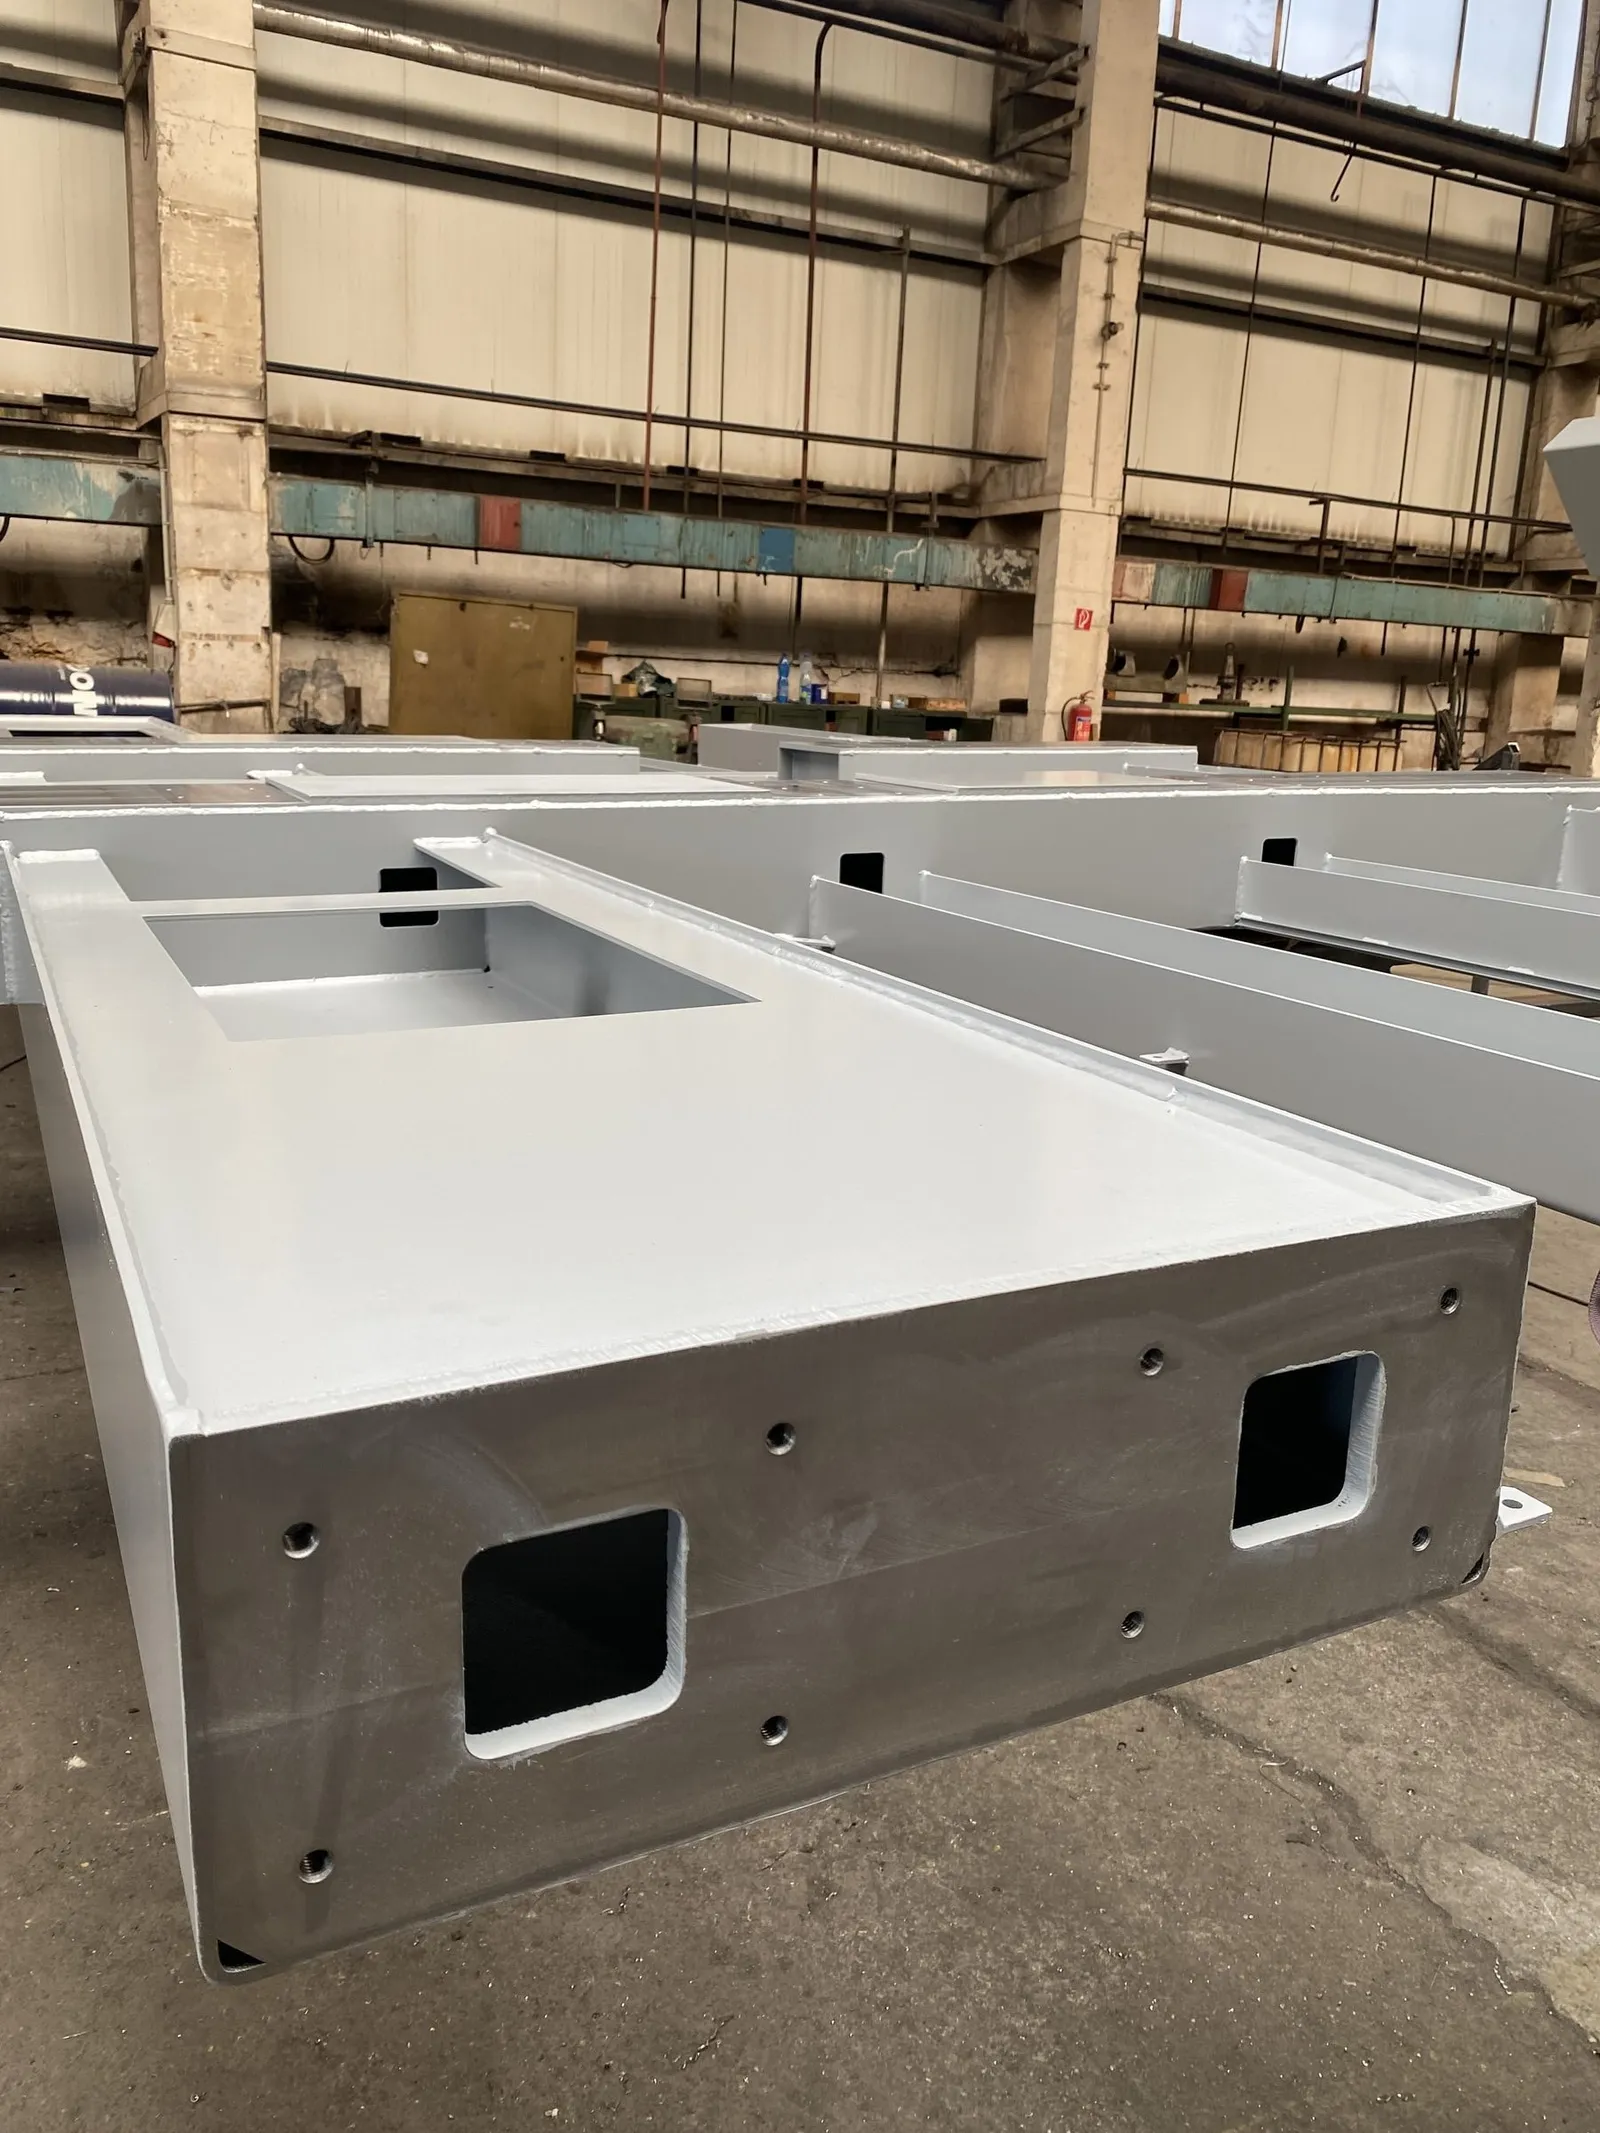
Base de châssis de machine à faces usinées 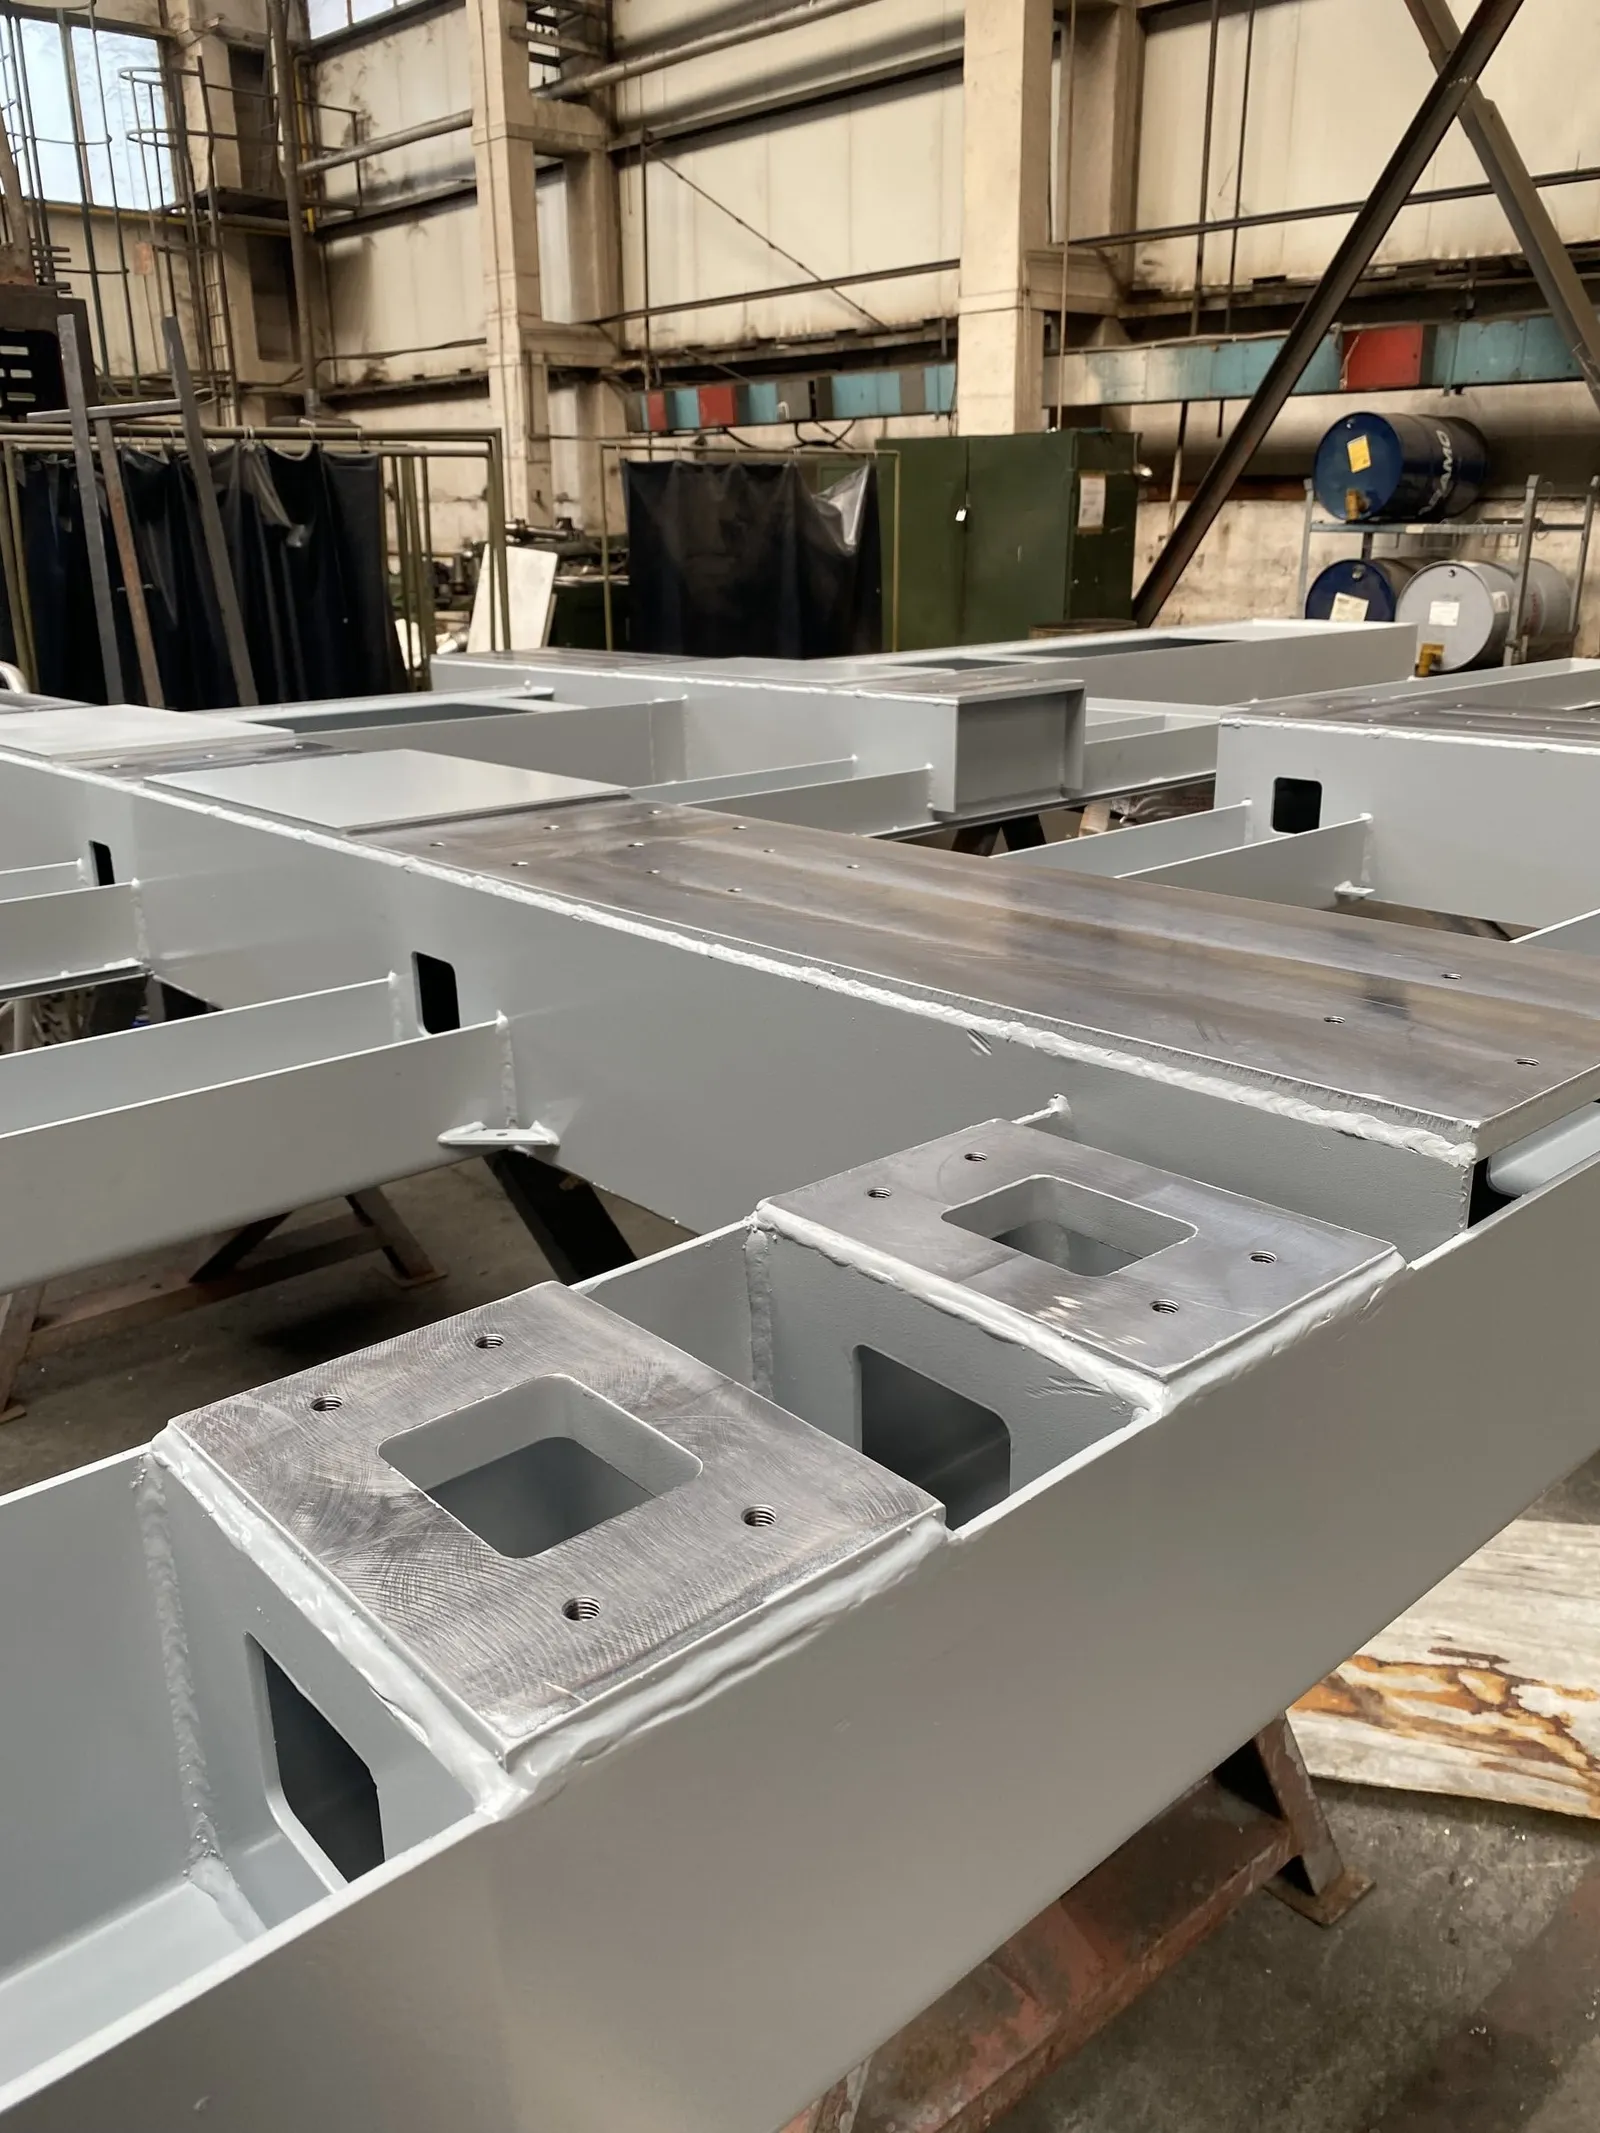
Long châssis de machine, soudé et usiné 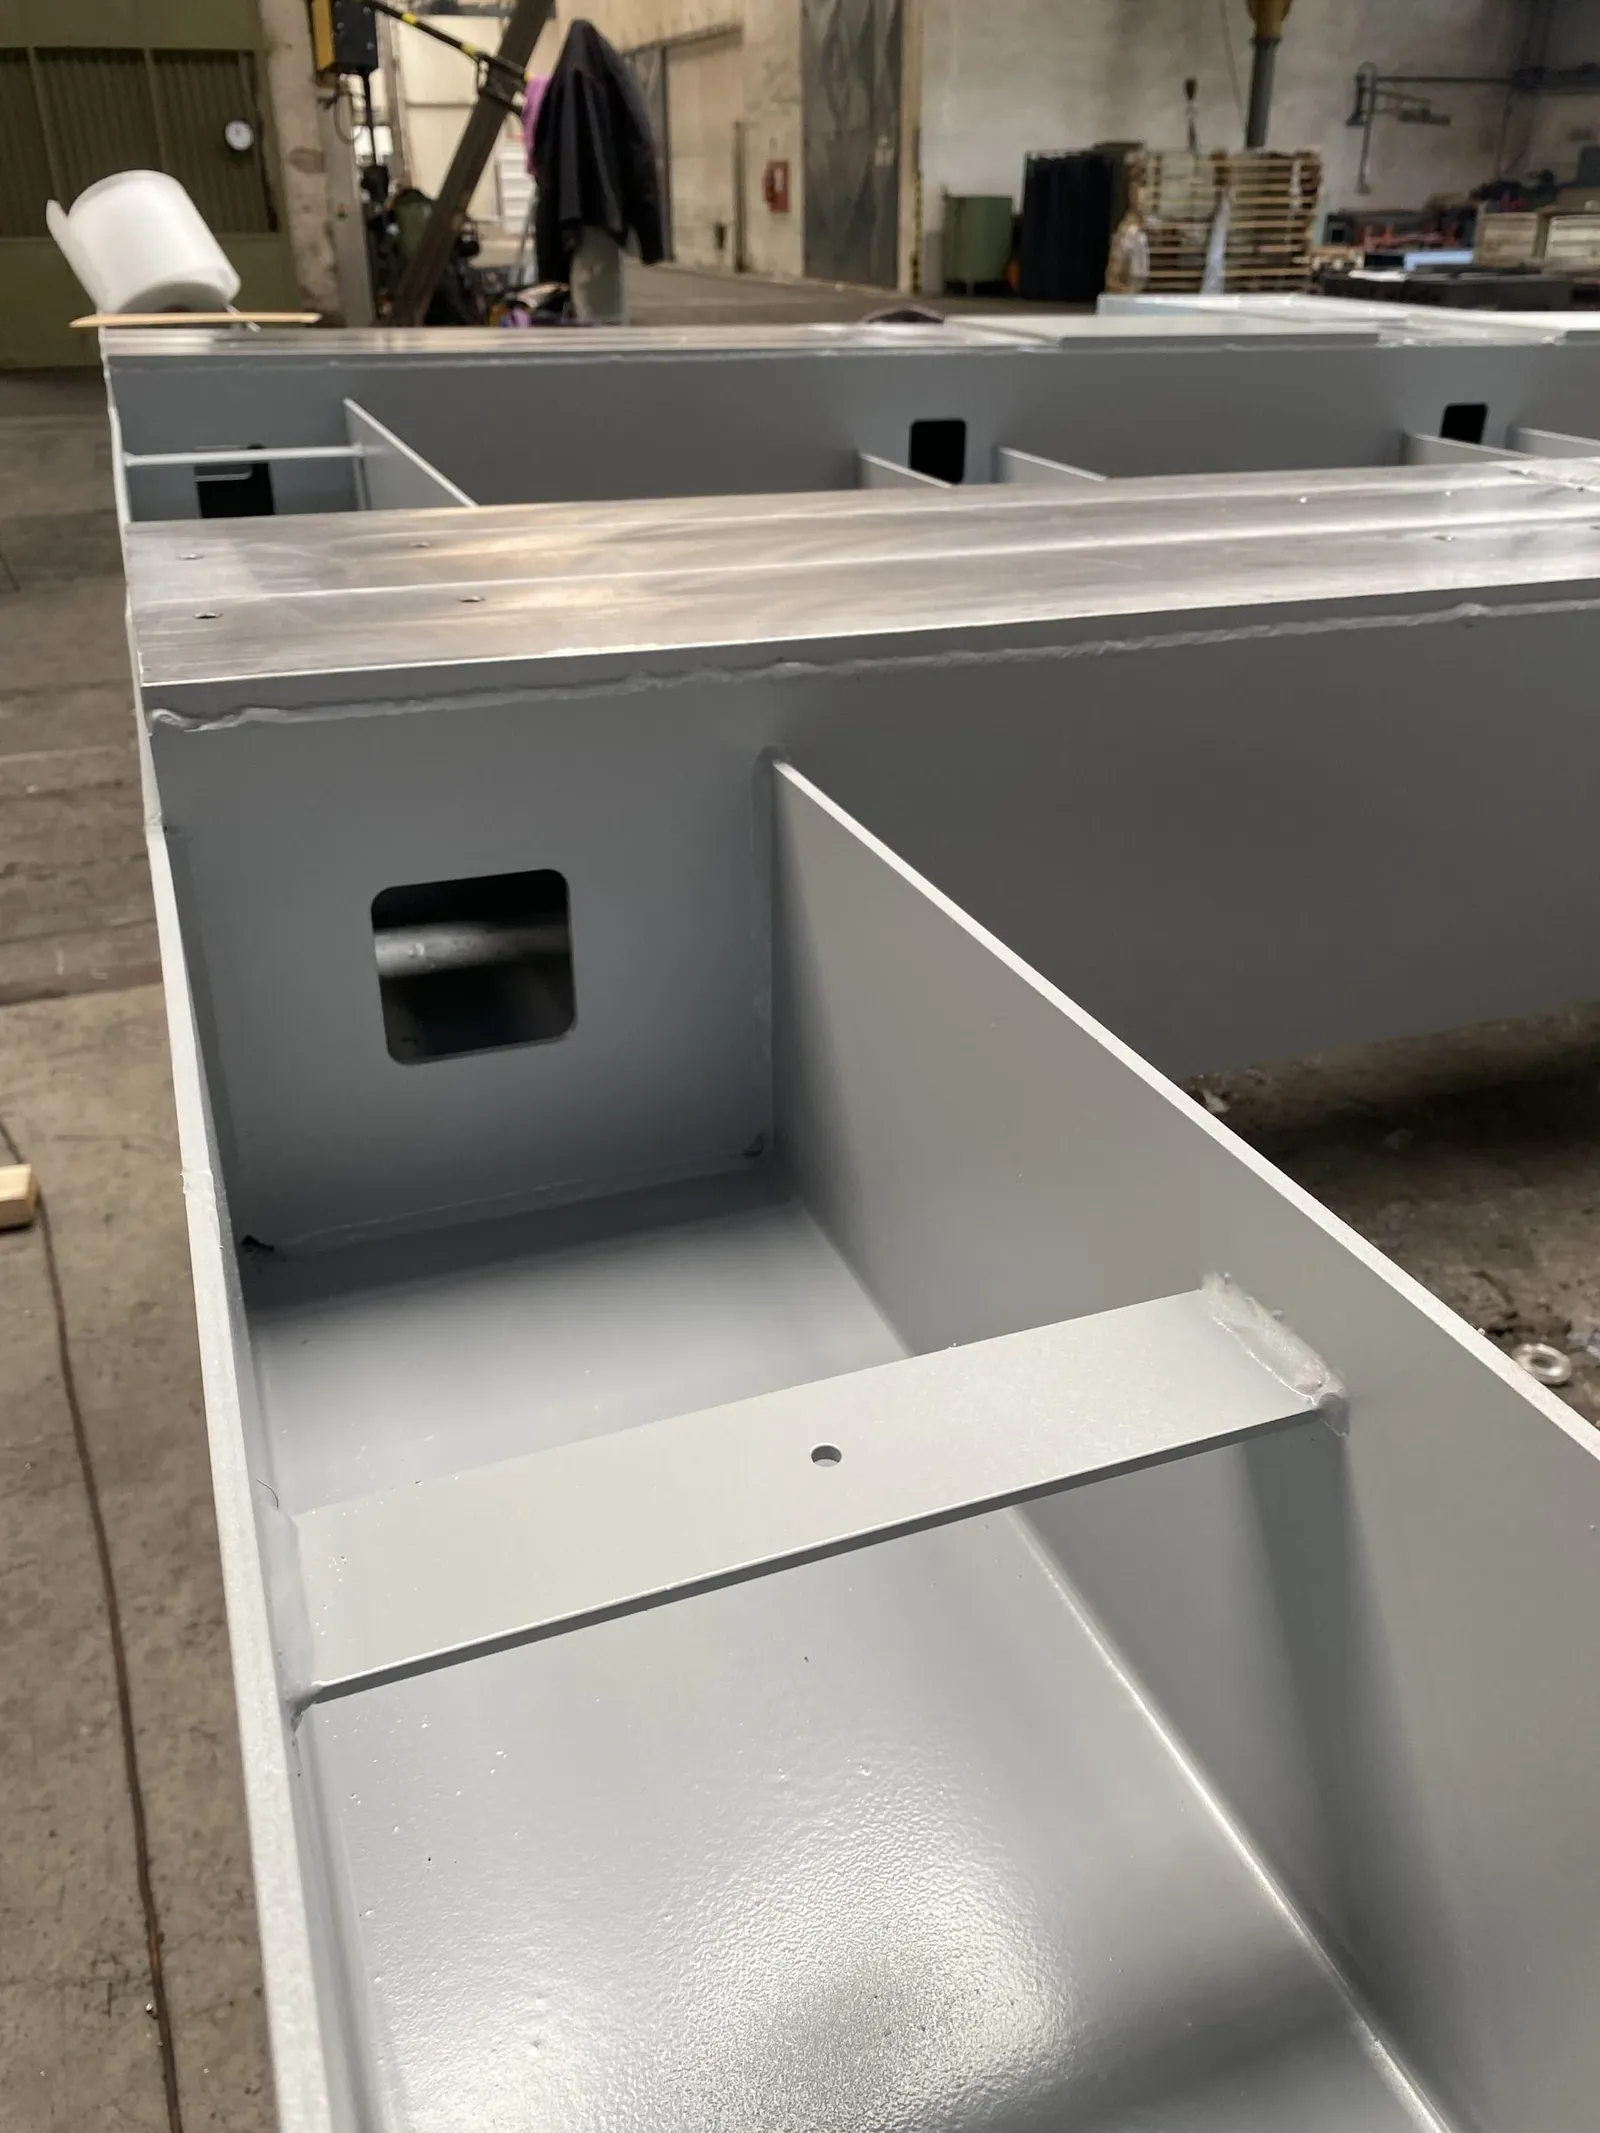
Châssis de machine avec trous de montage alésés 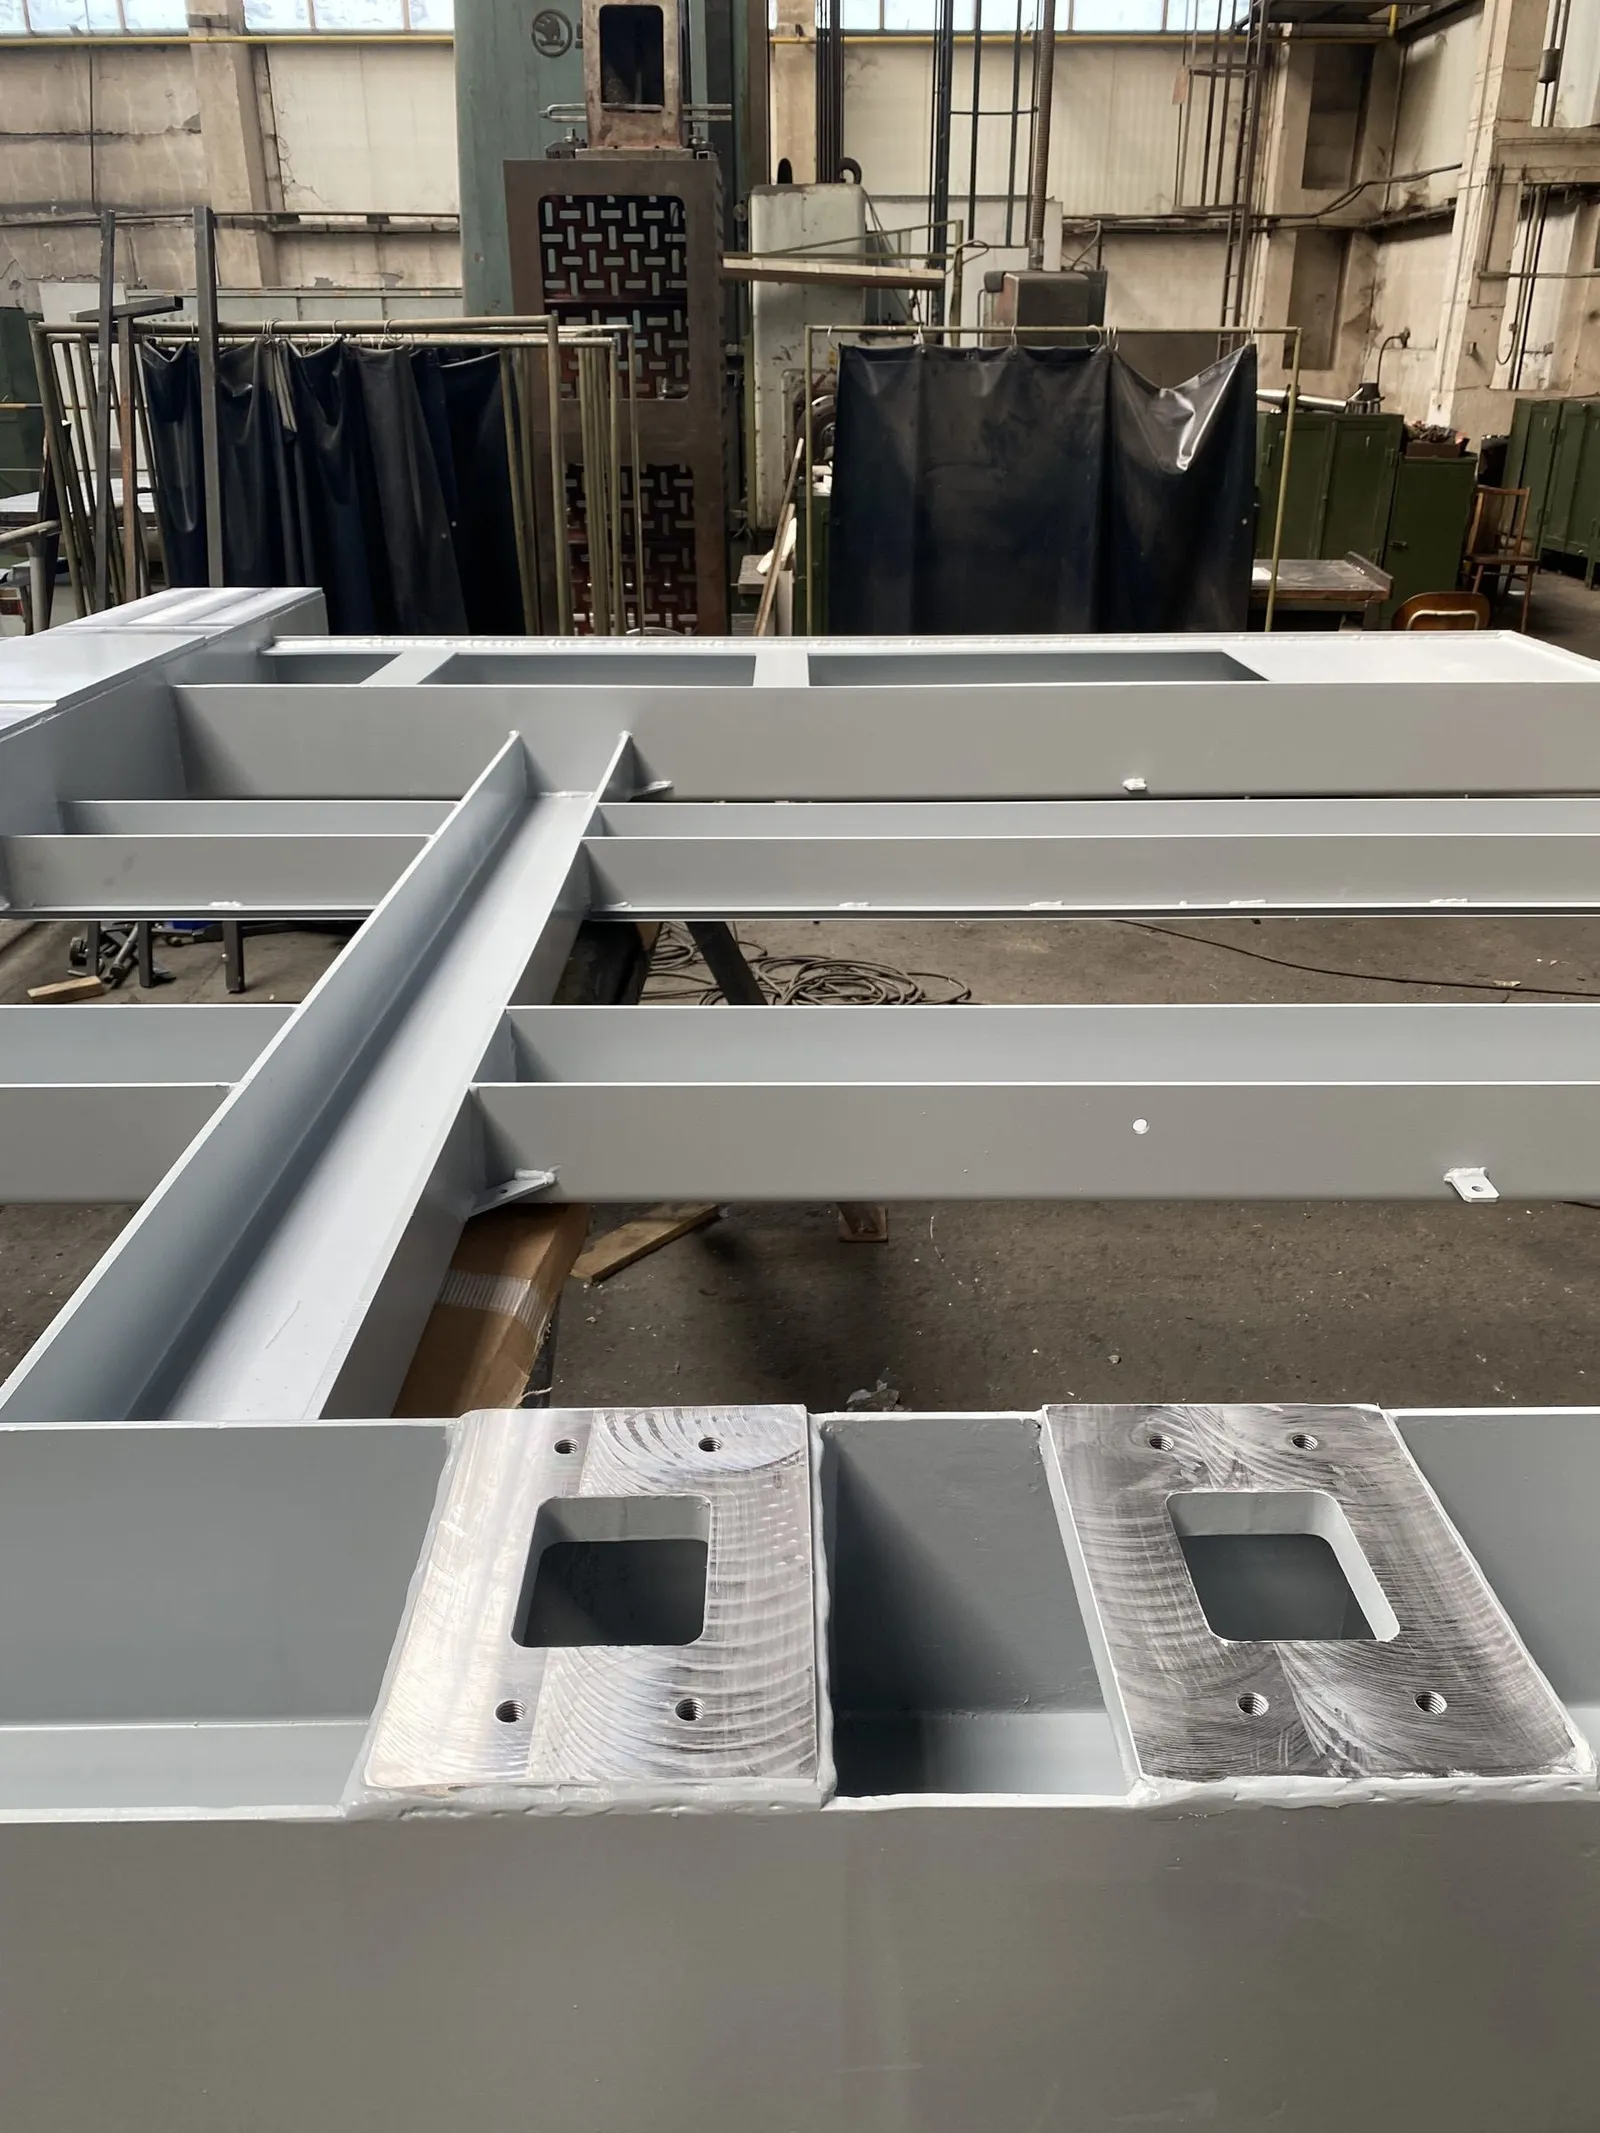
Extrémité de châssis usinée, peinte en gris
Châssis de chargeuses et faux-châssis
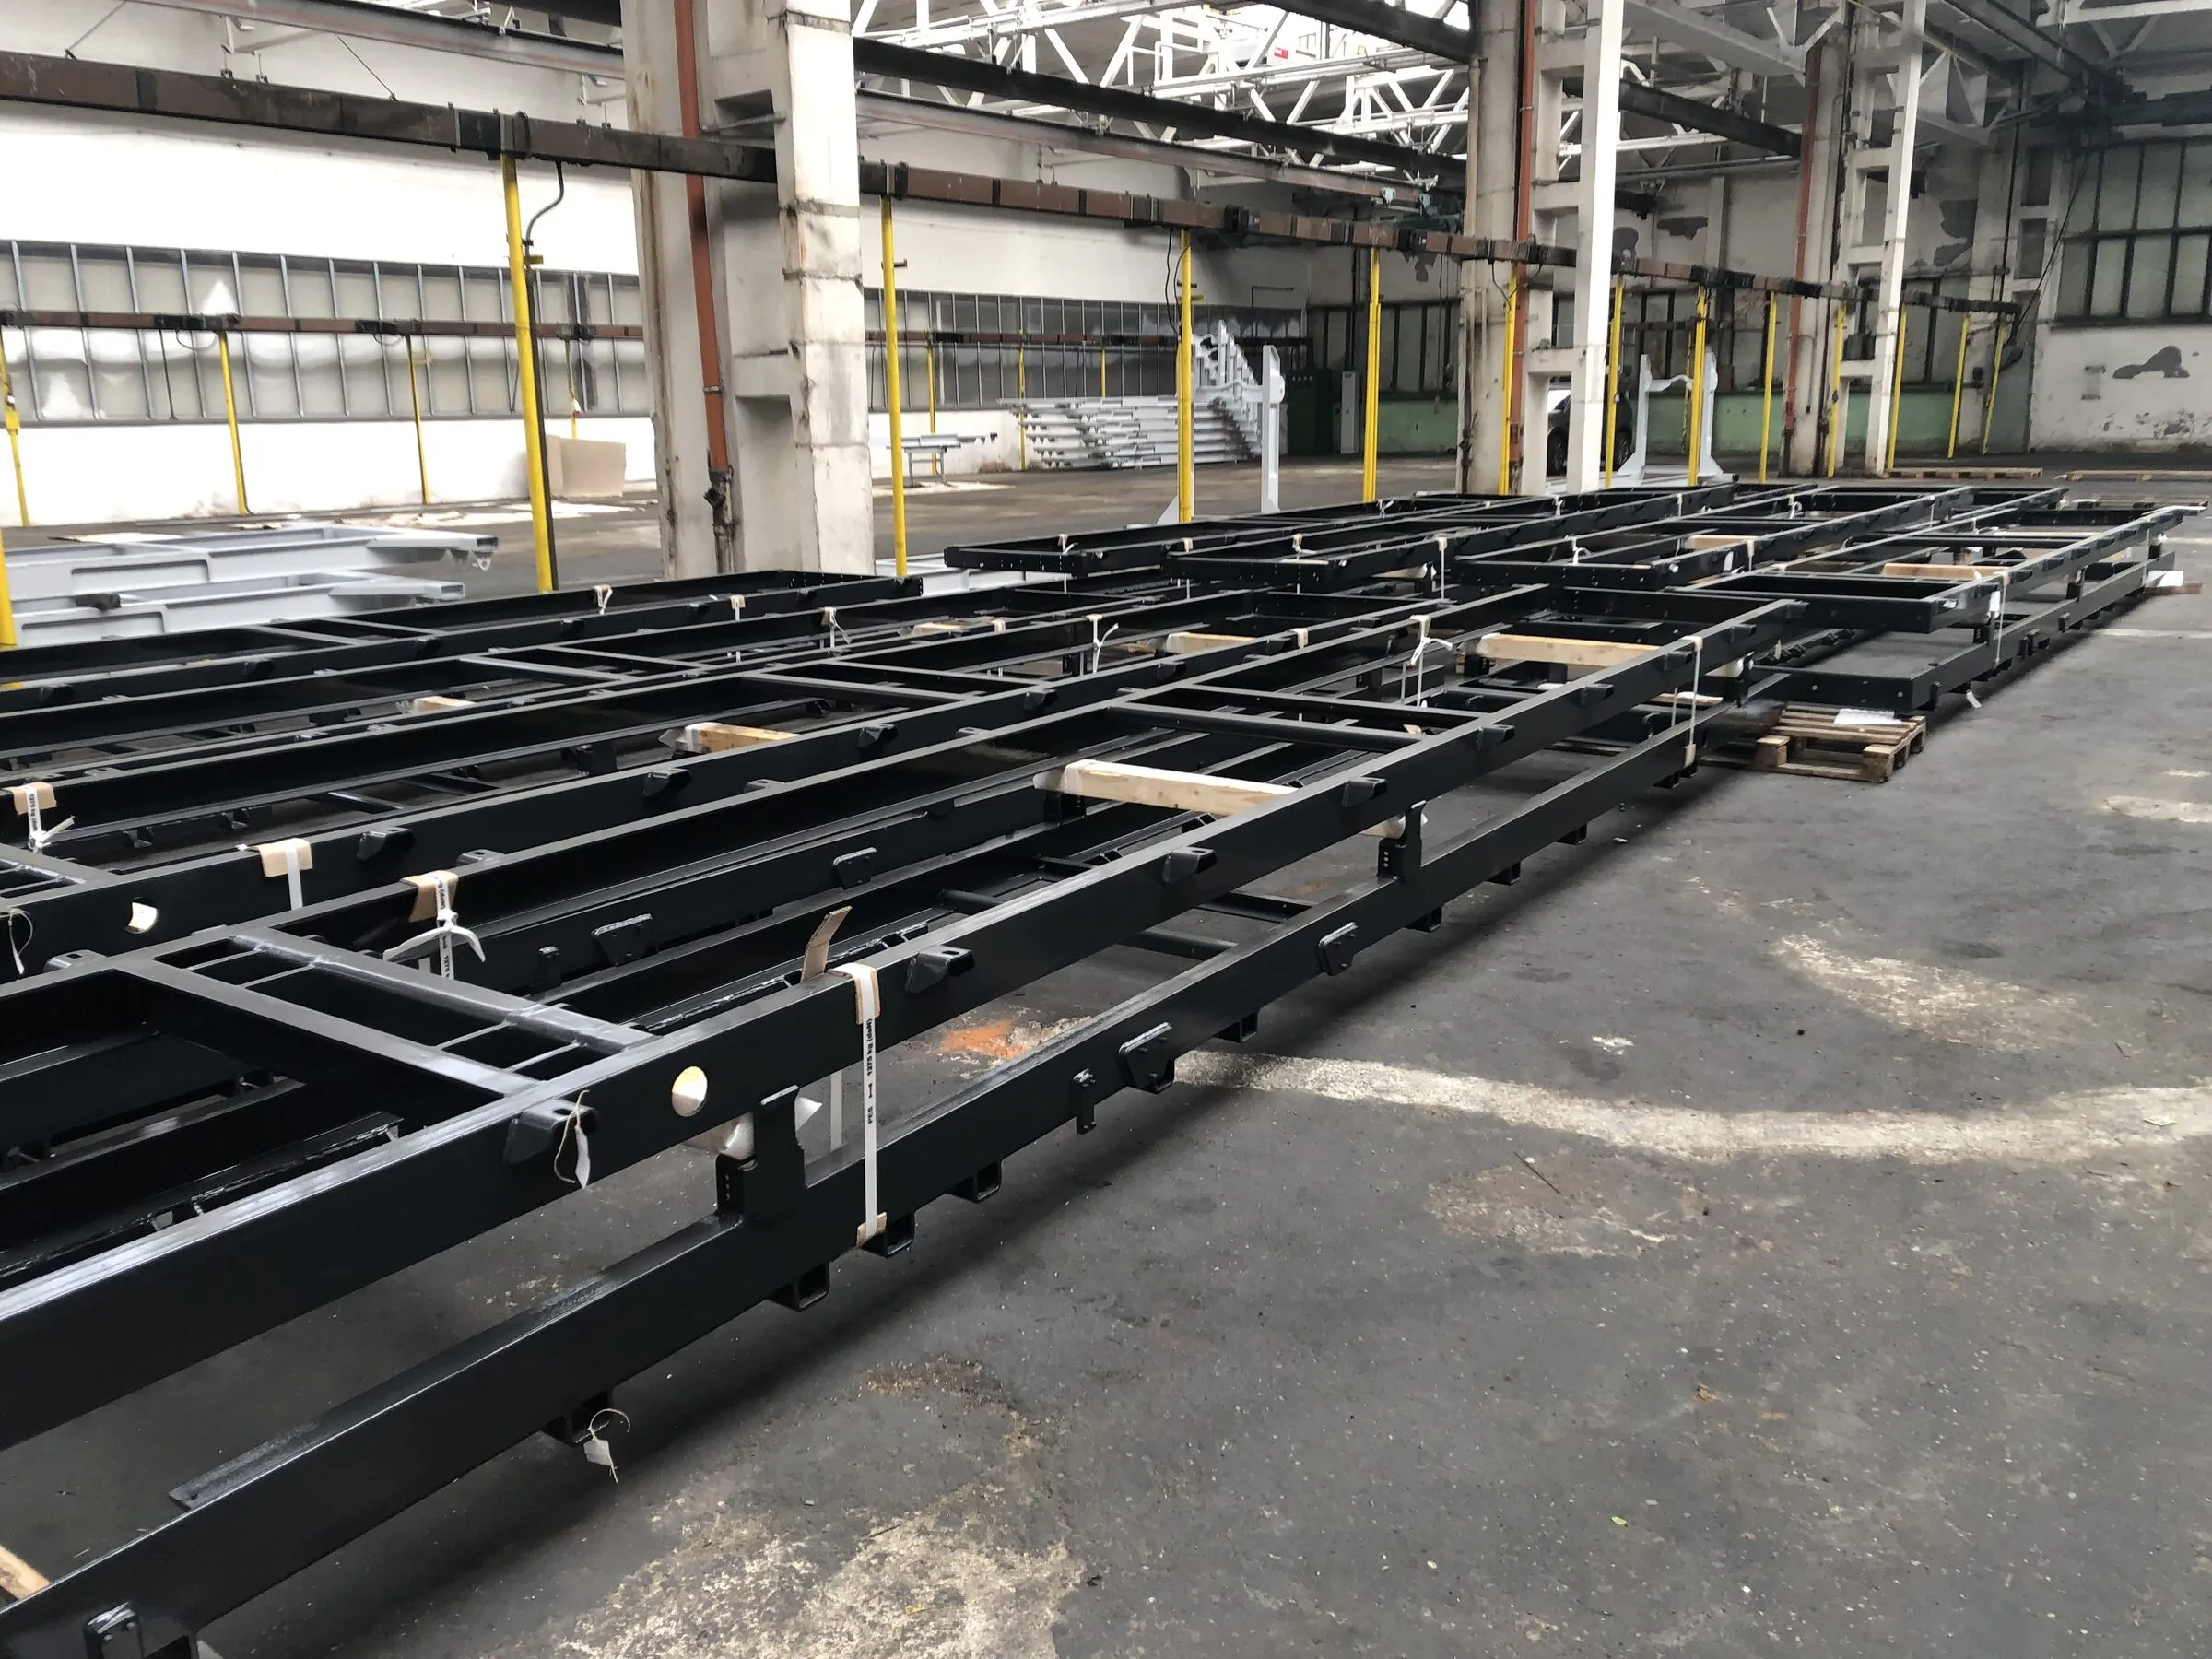
Châssis de chargeuse soudés noirs au sol du hall 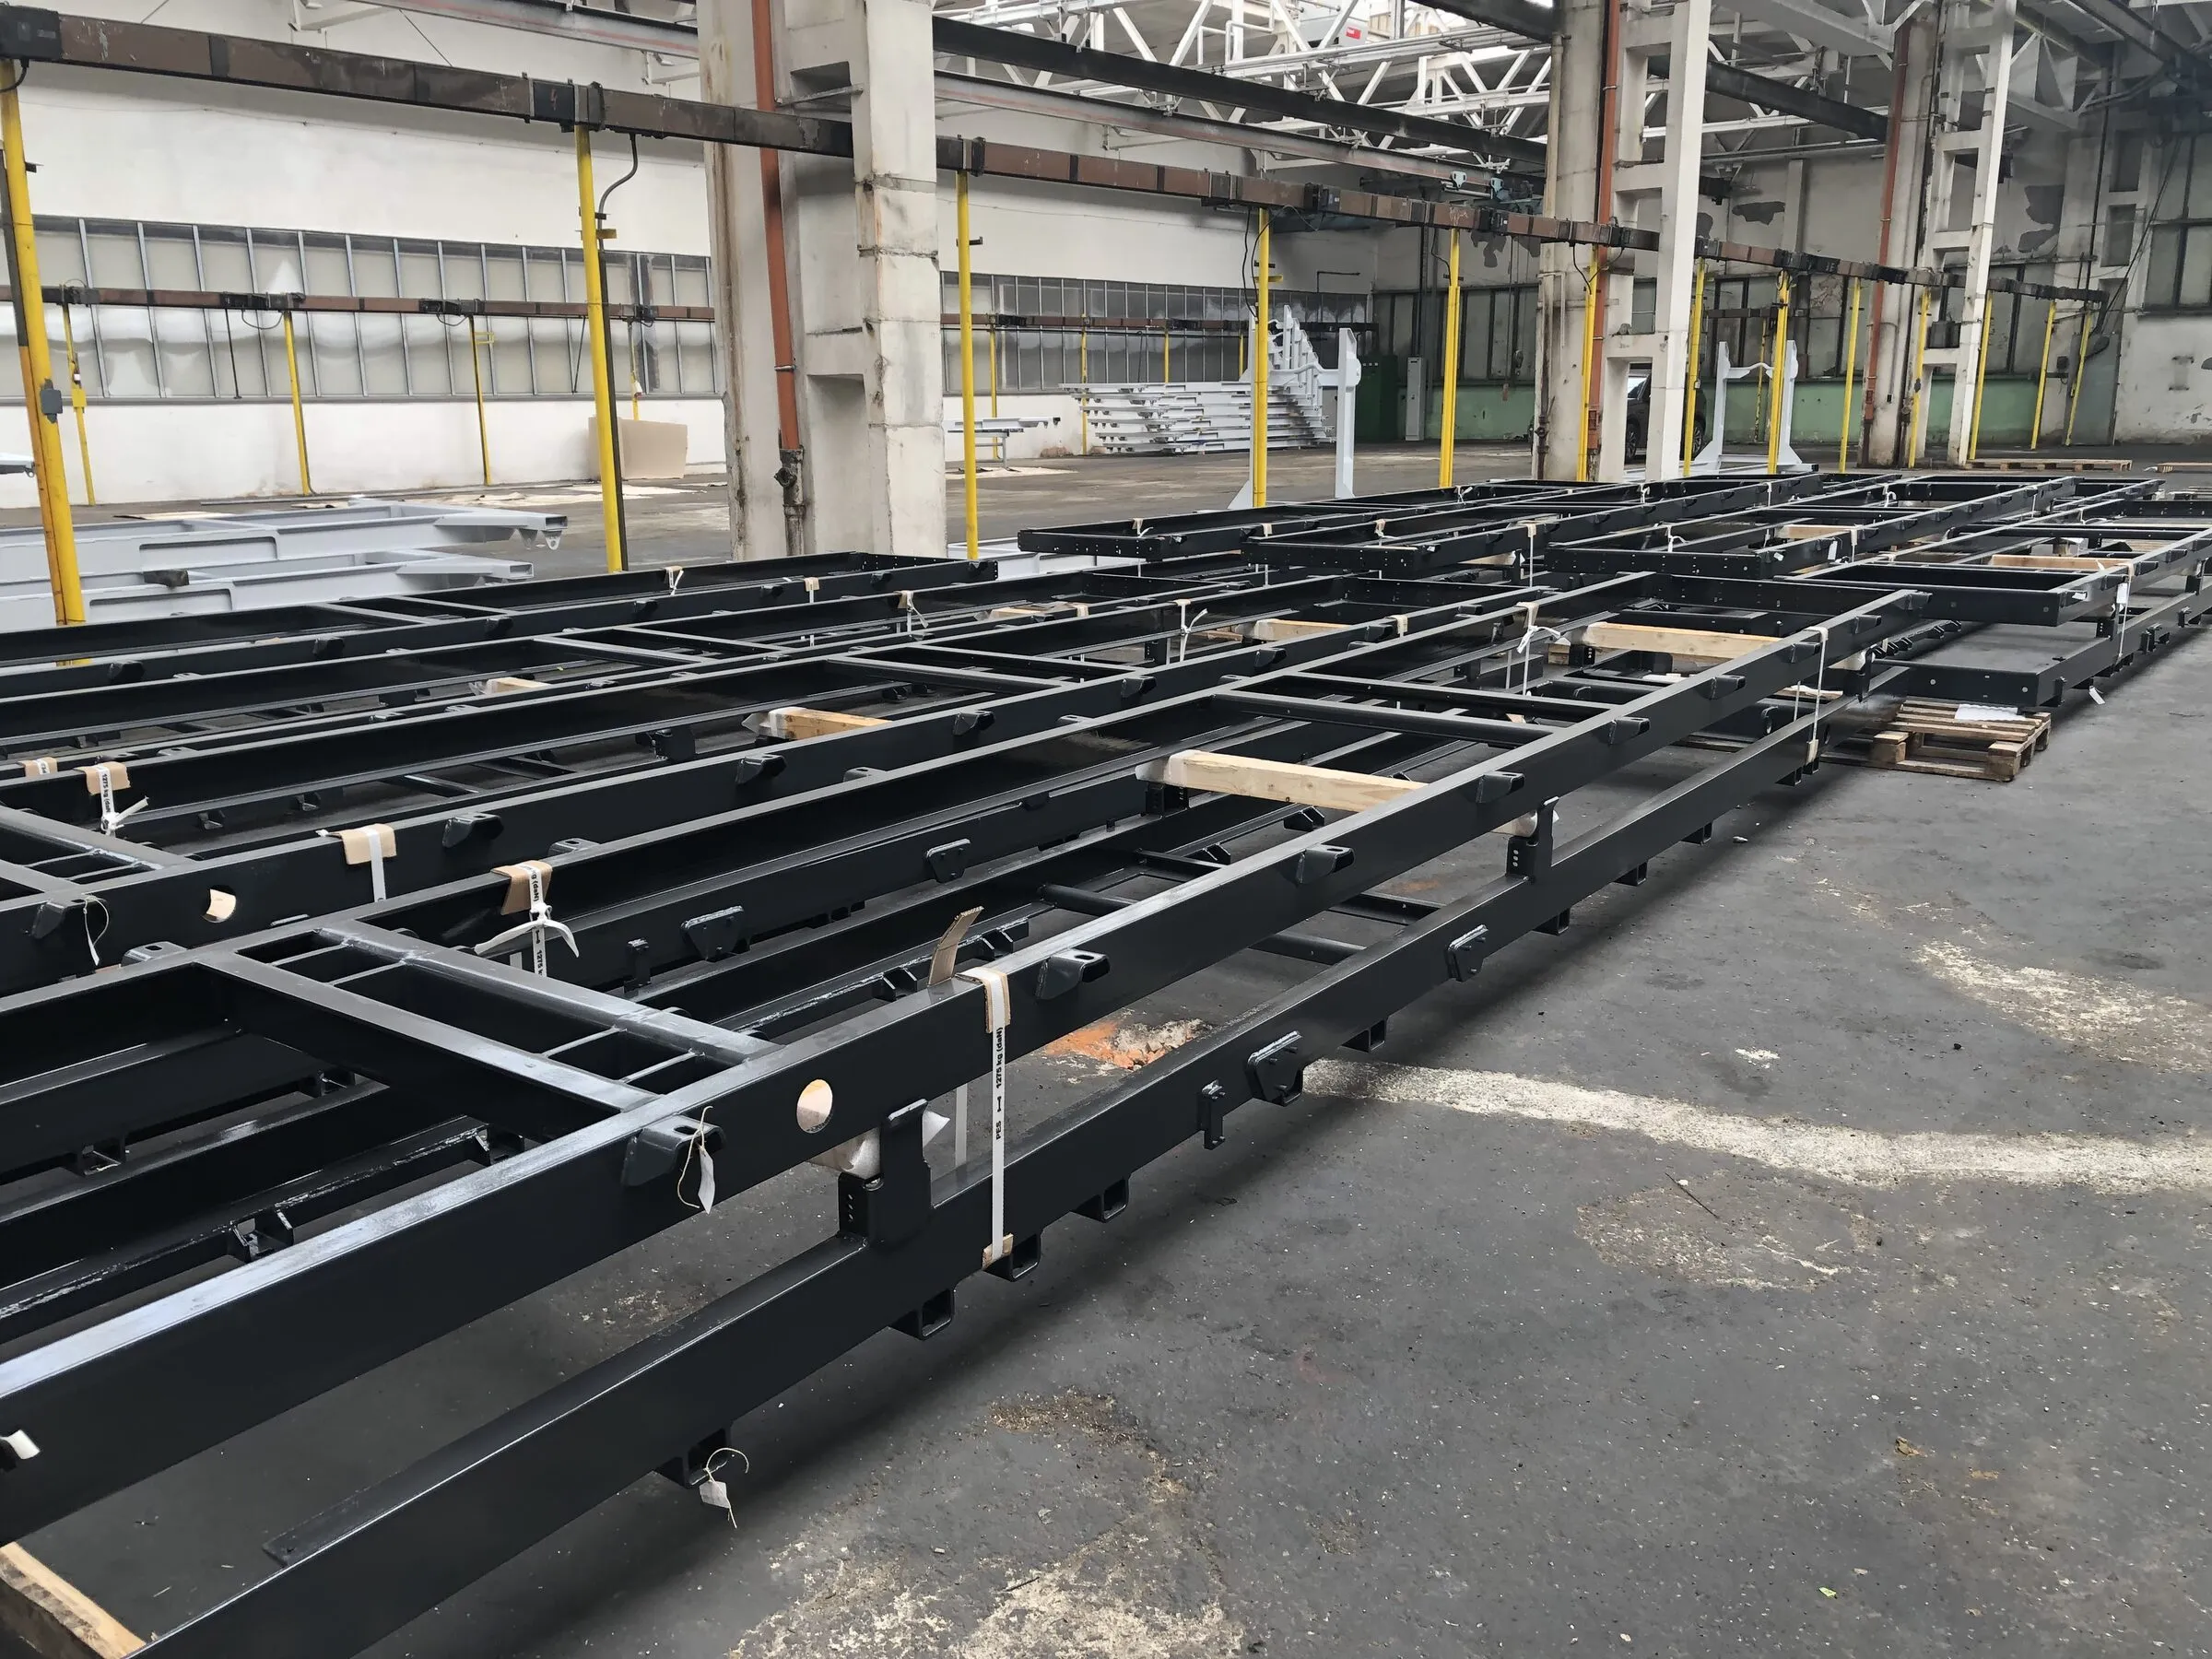
Châssis de chargeuse, second angle 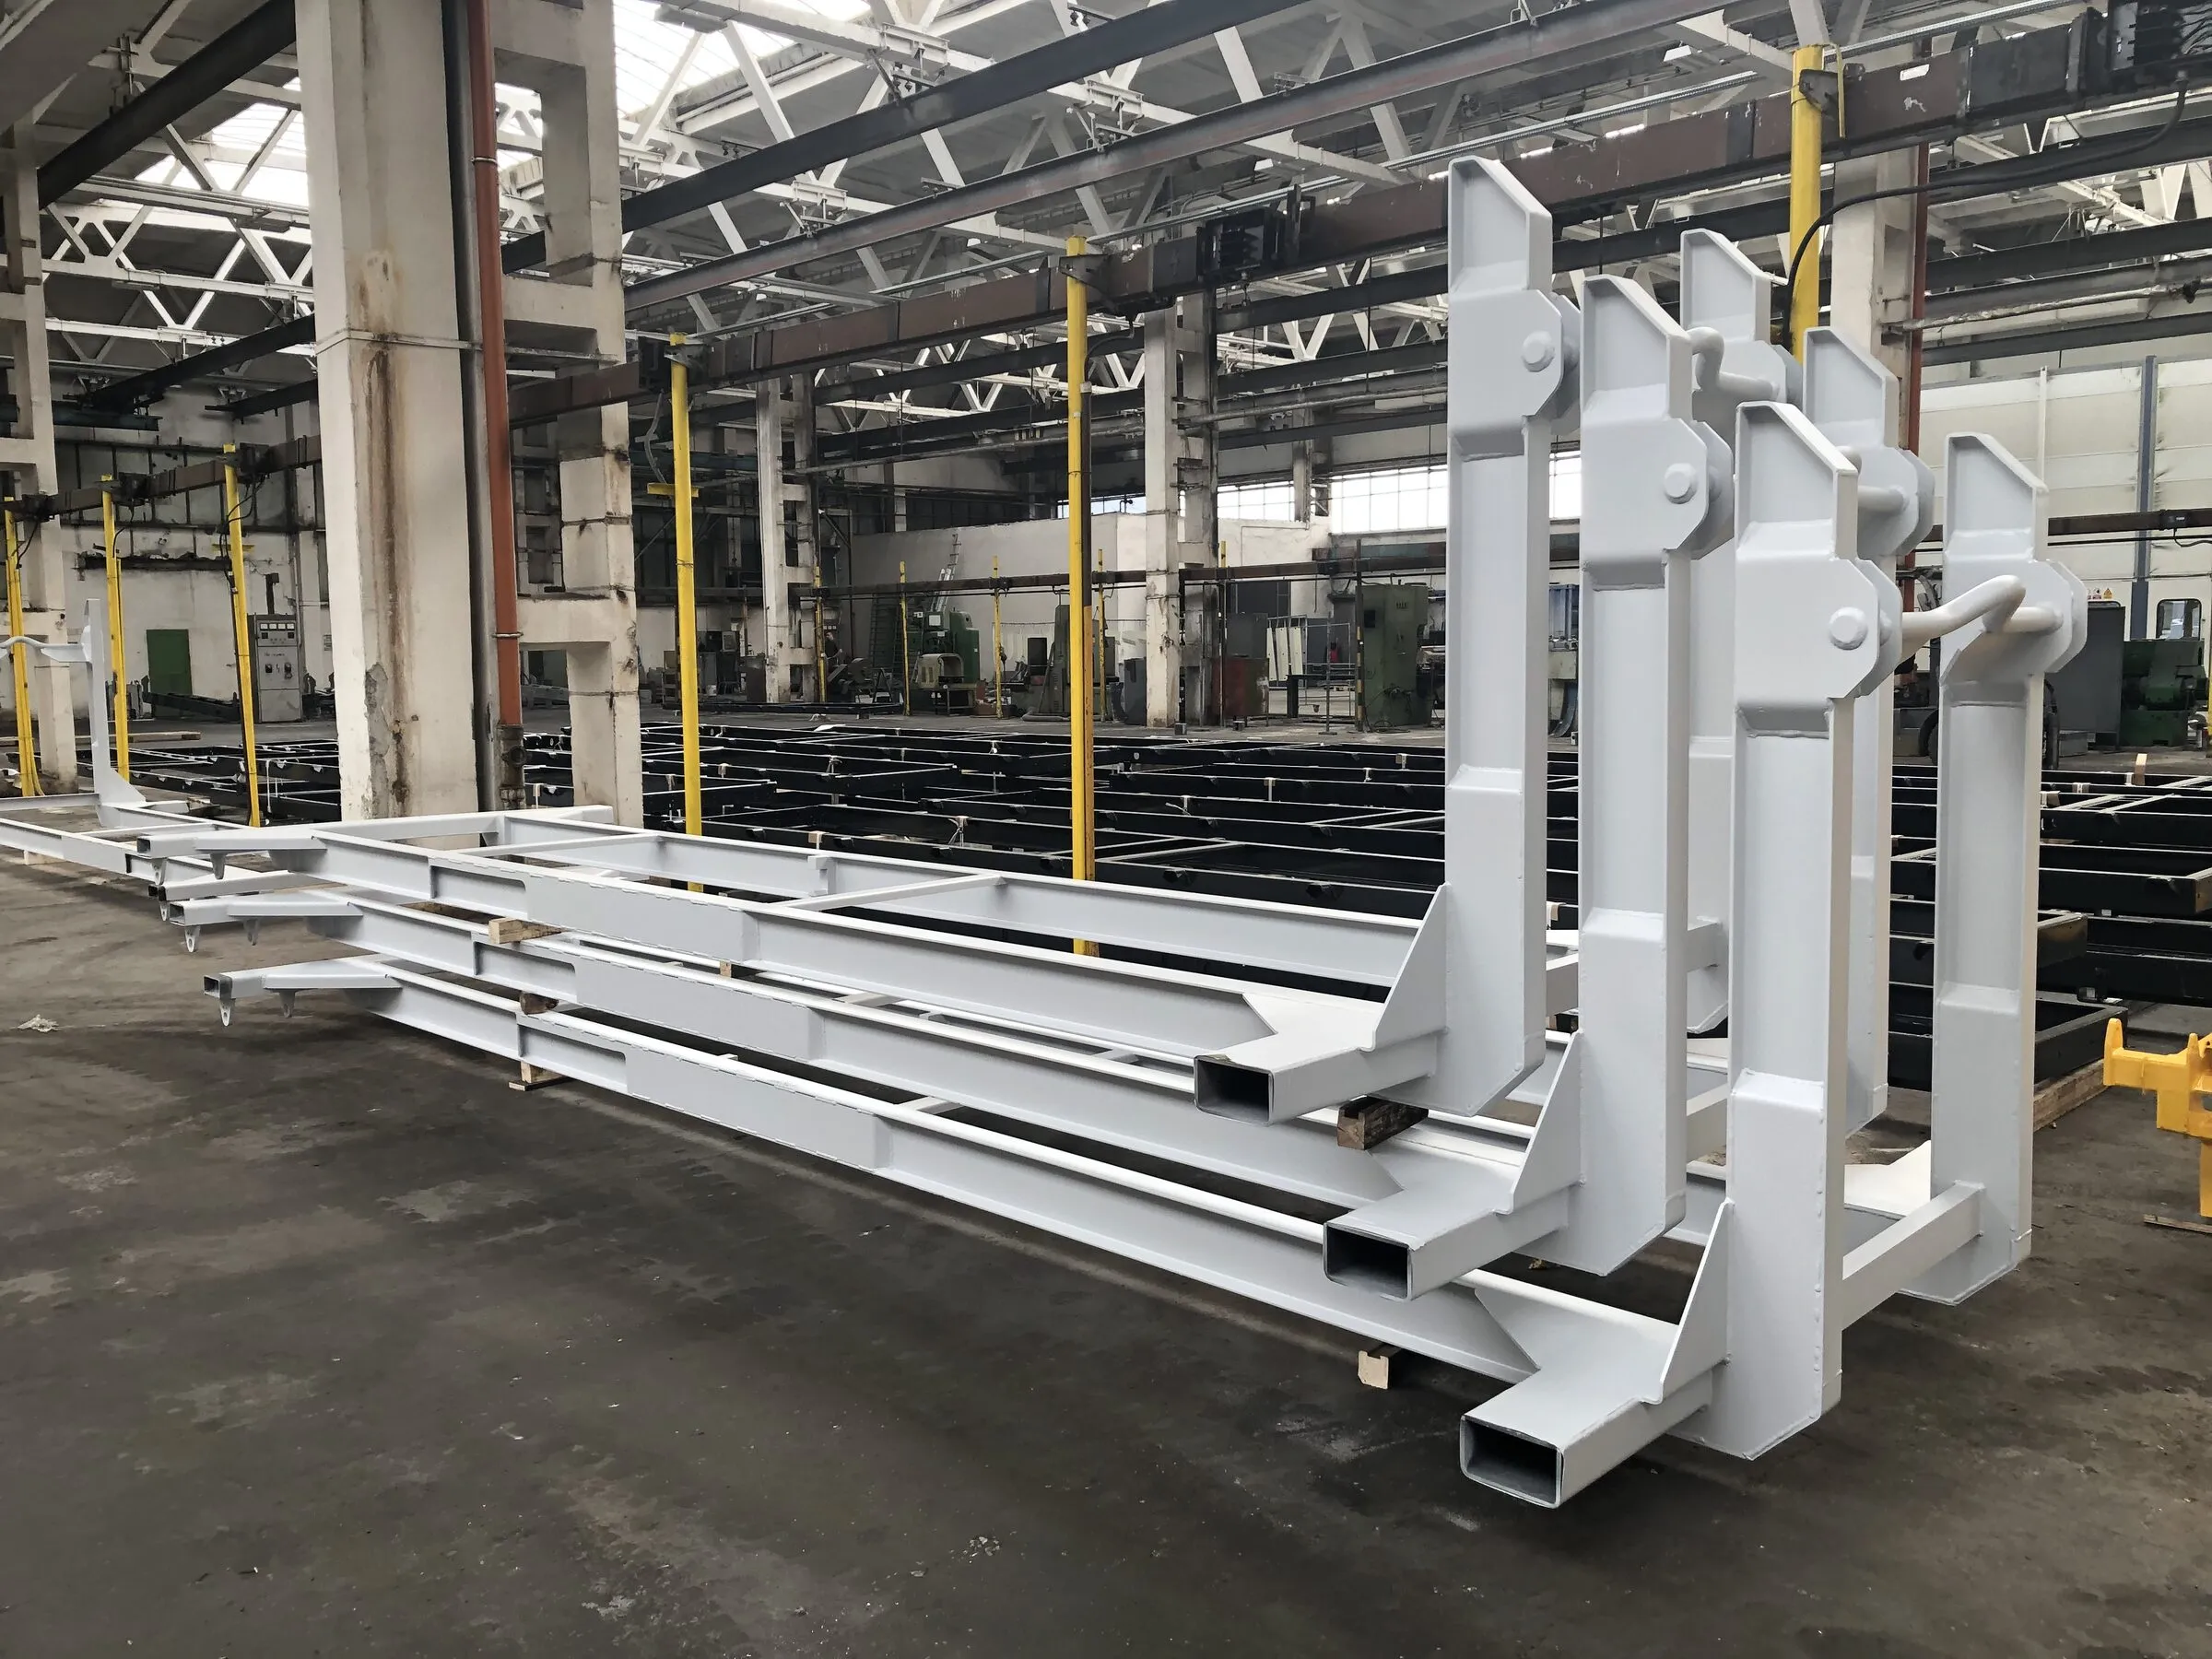
Châssis peints en blanc avec montants verticaux 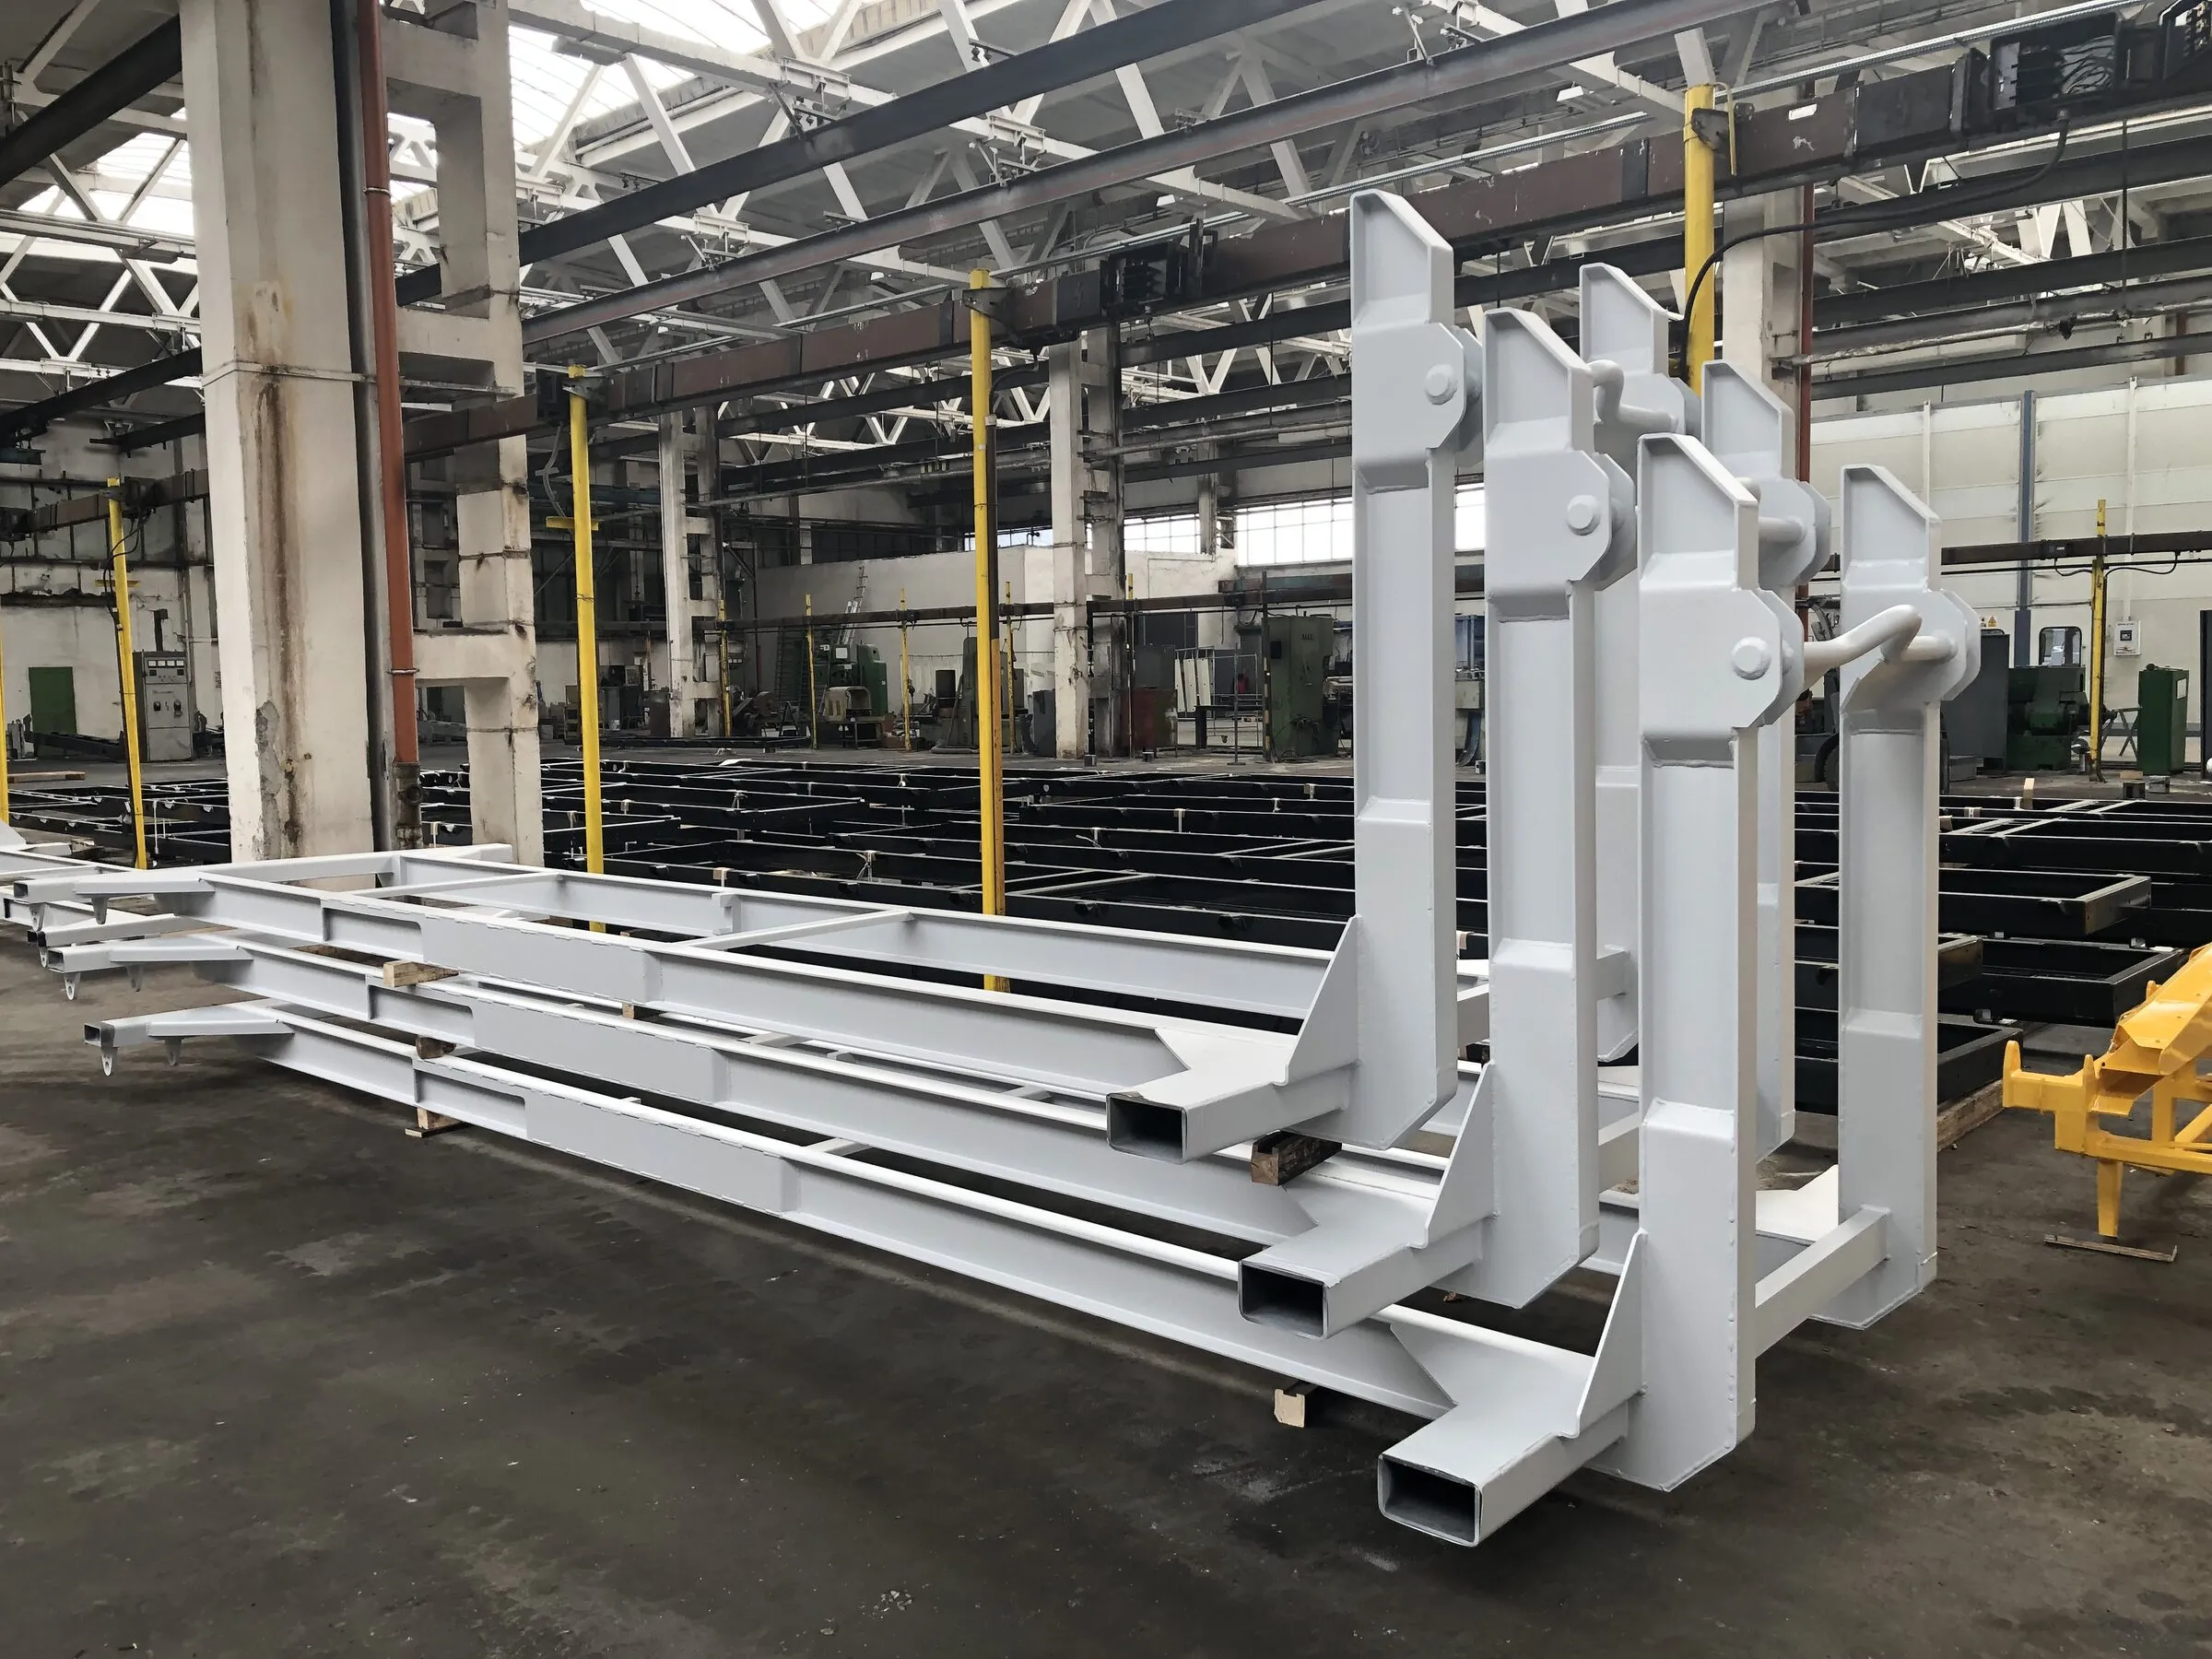
Châssis blancs, vue d'extrémité 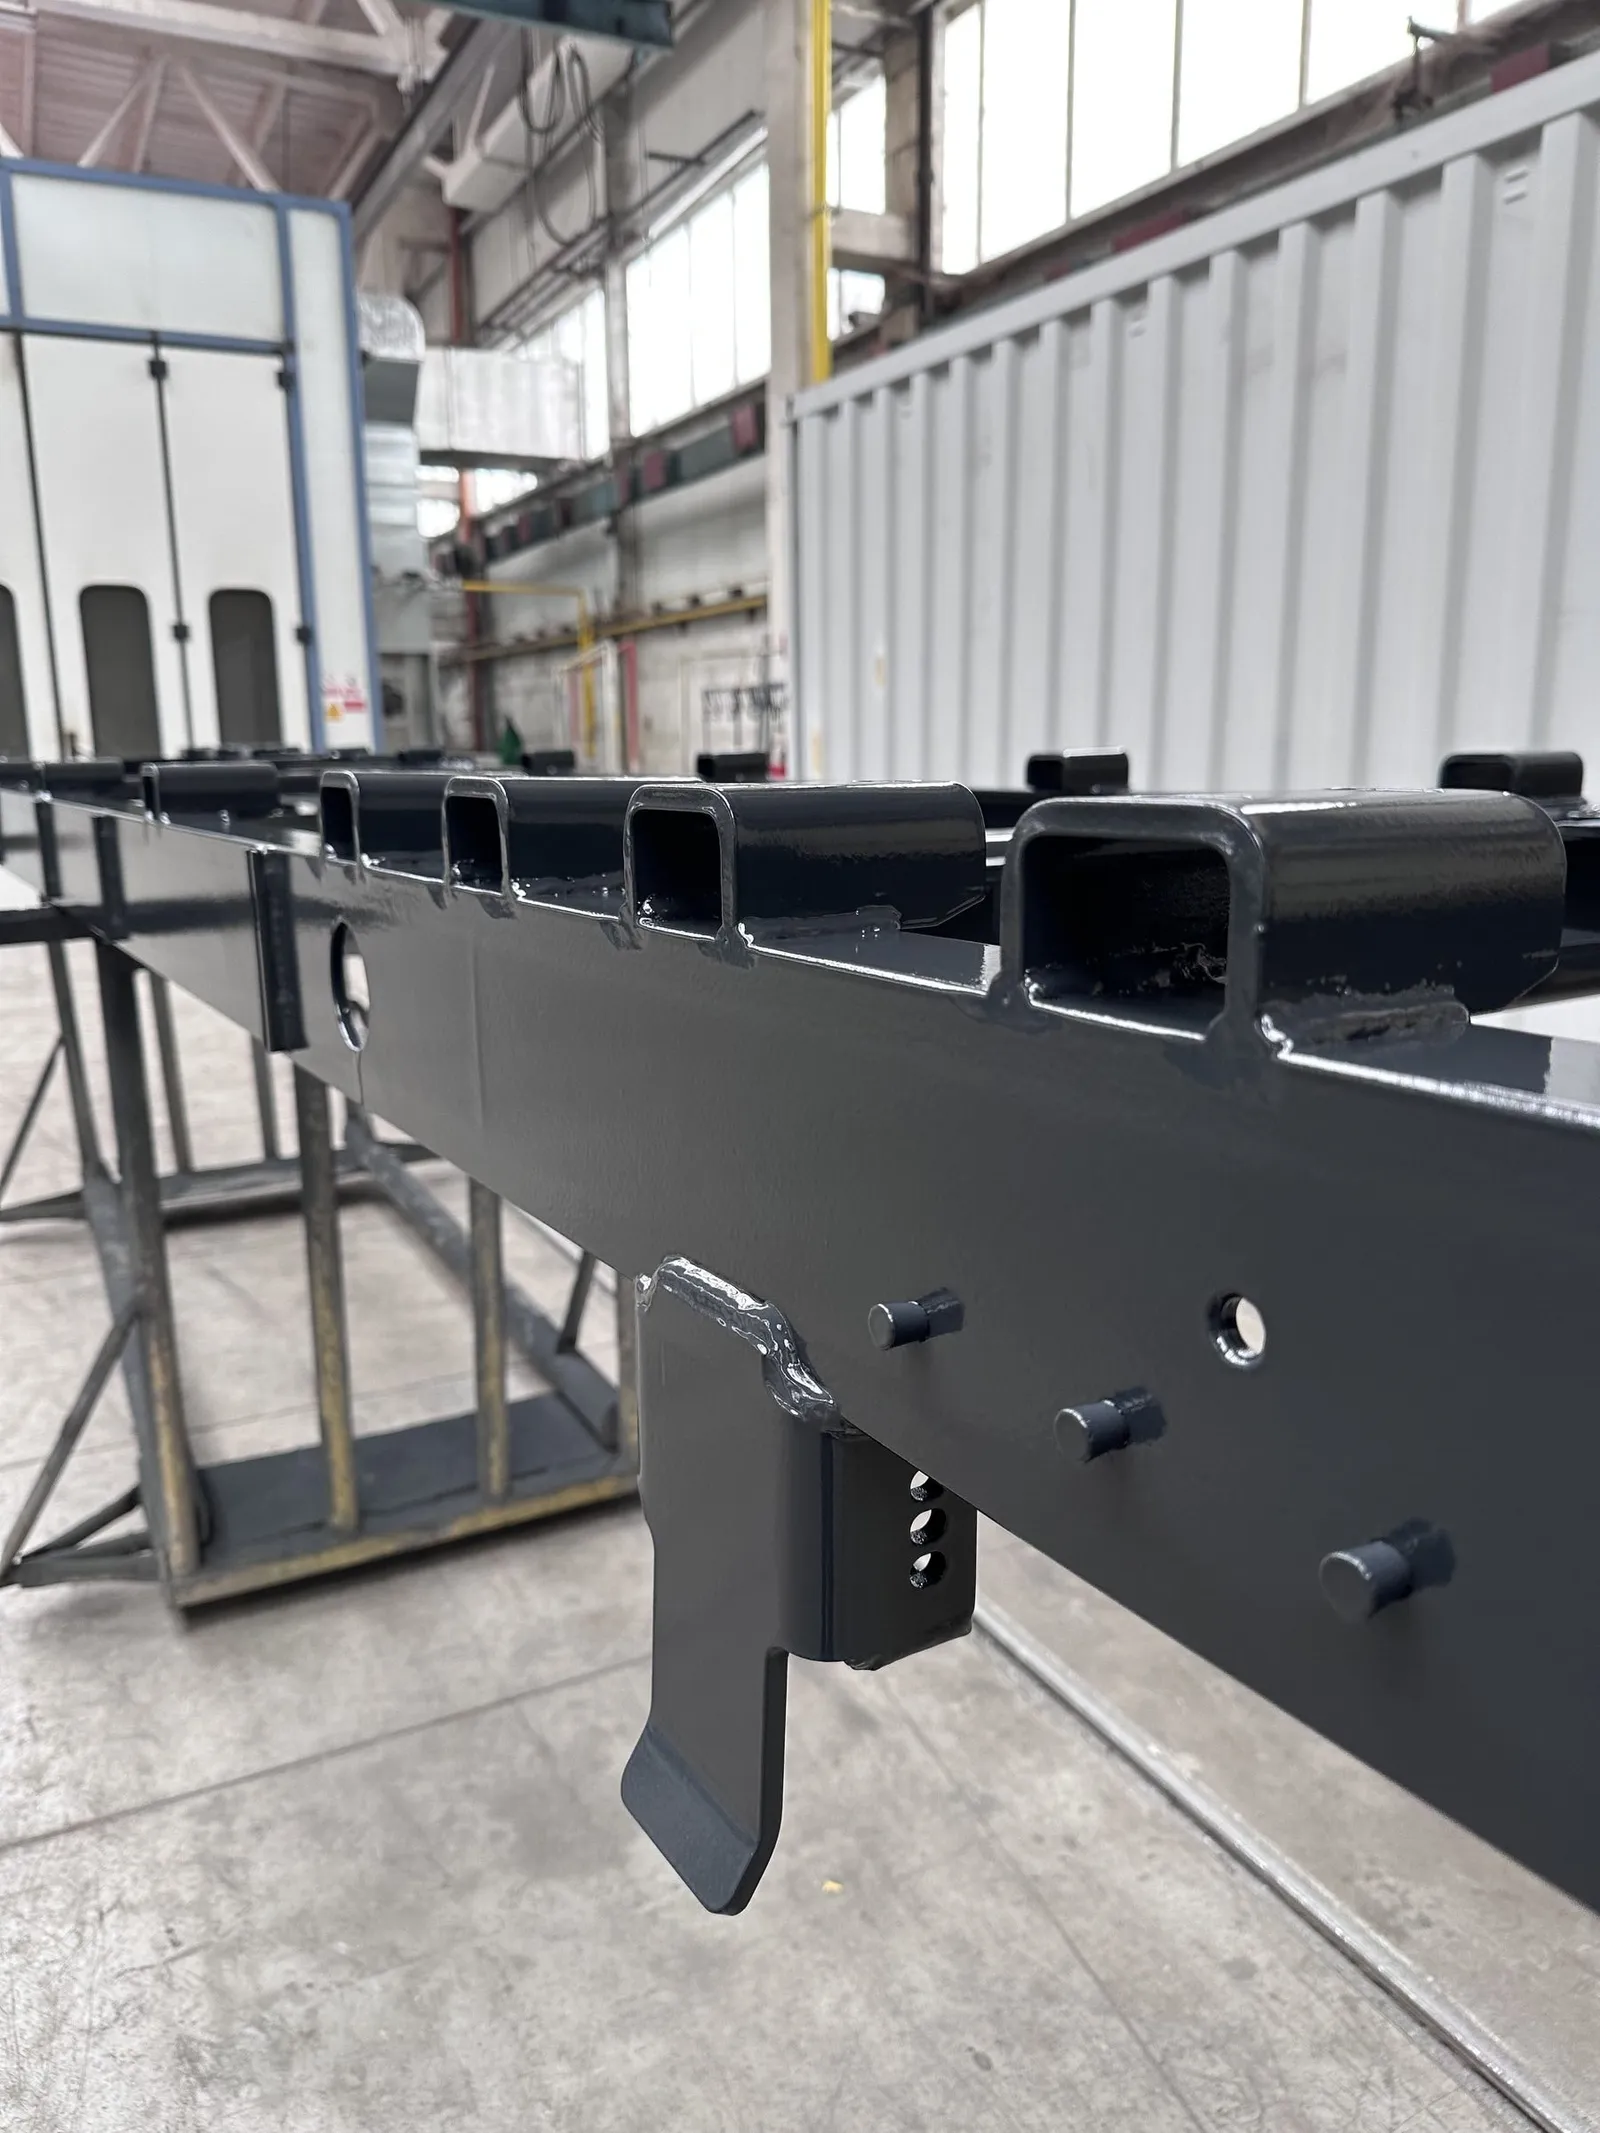
Détail d'un support sur le châssis 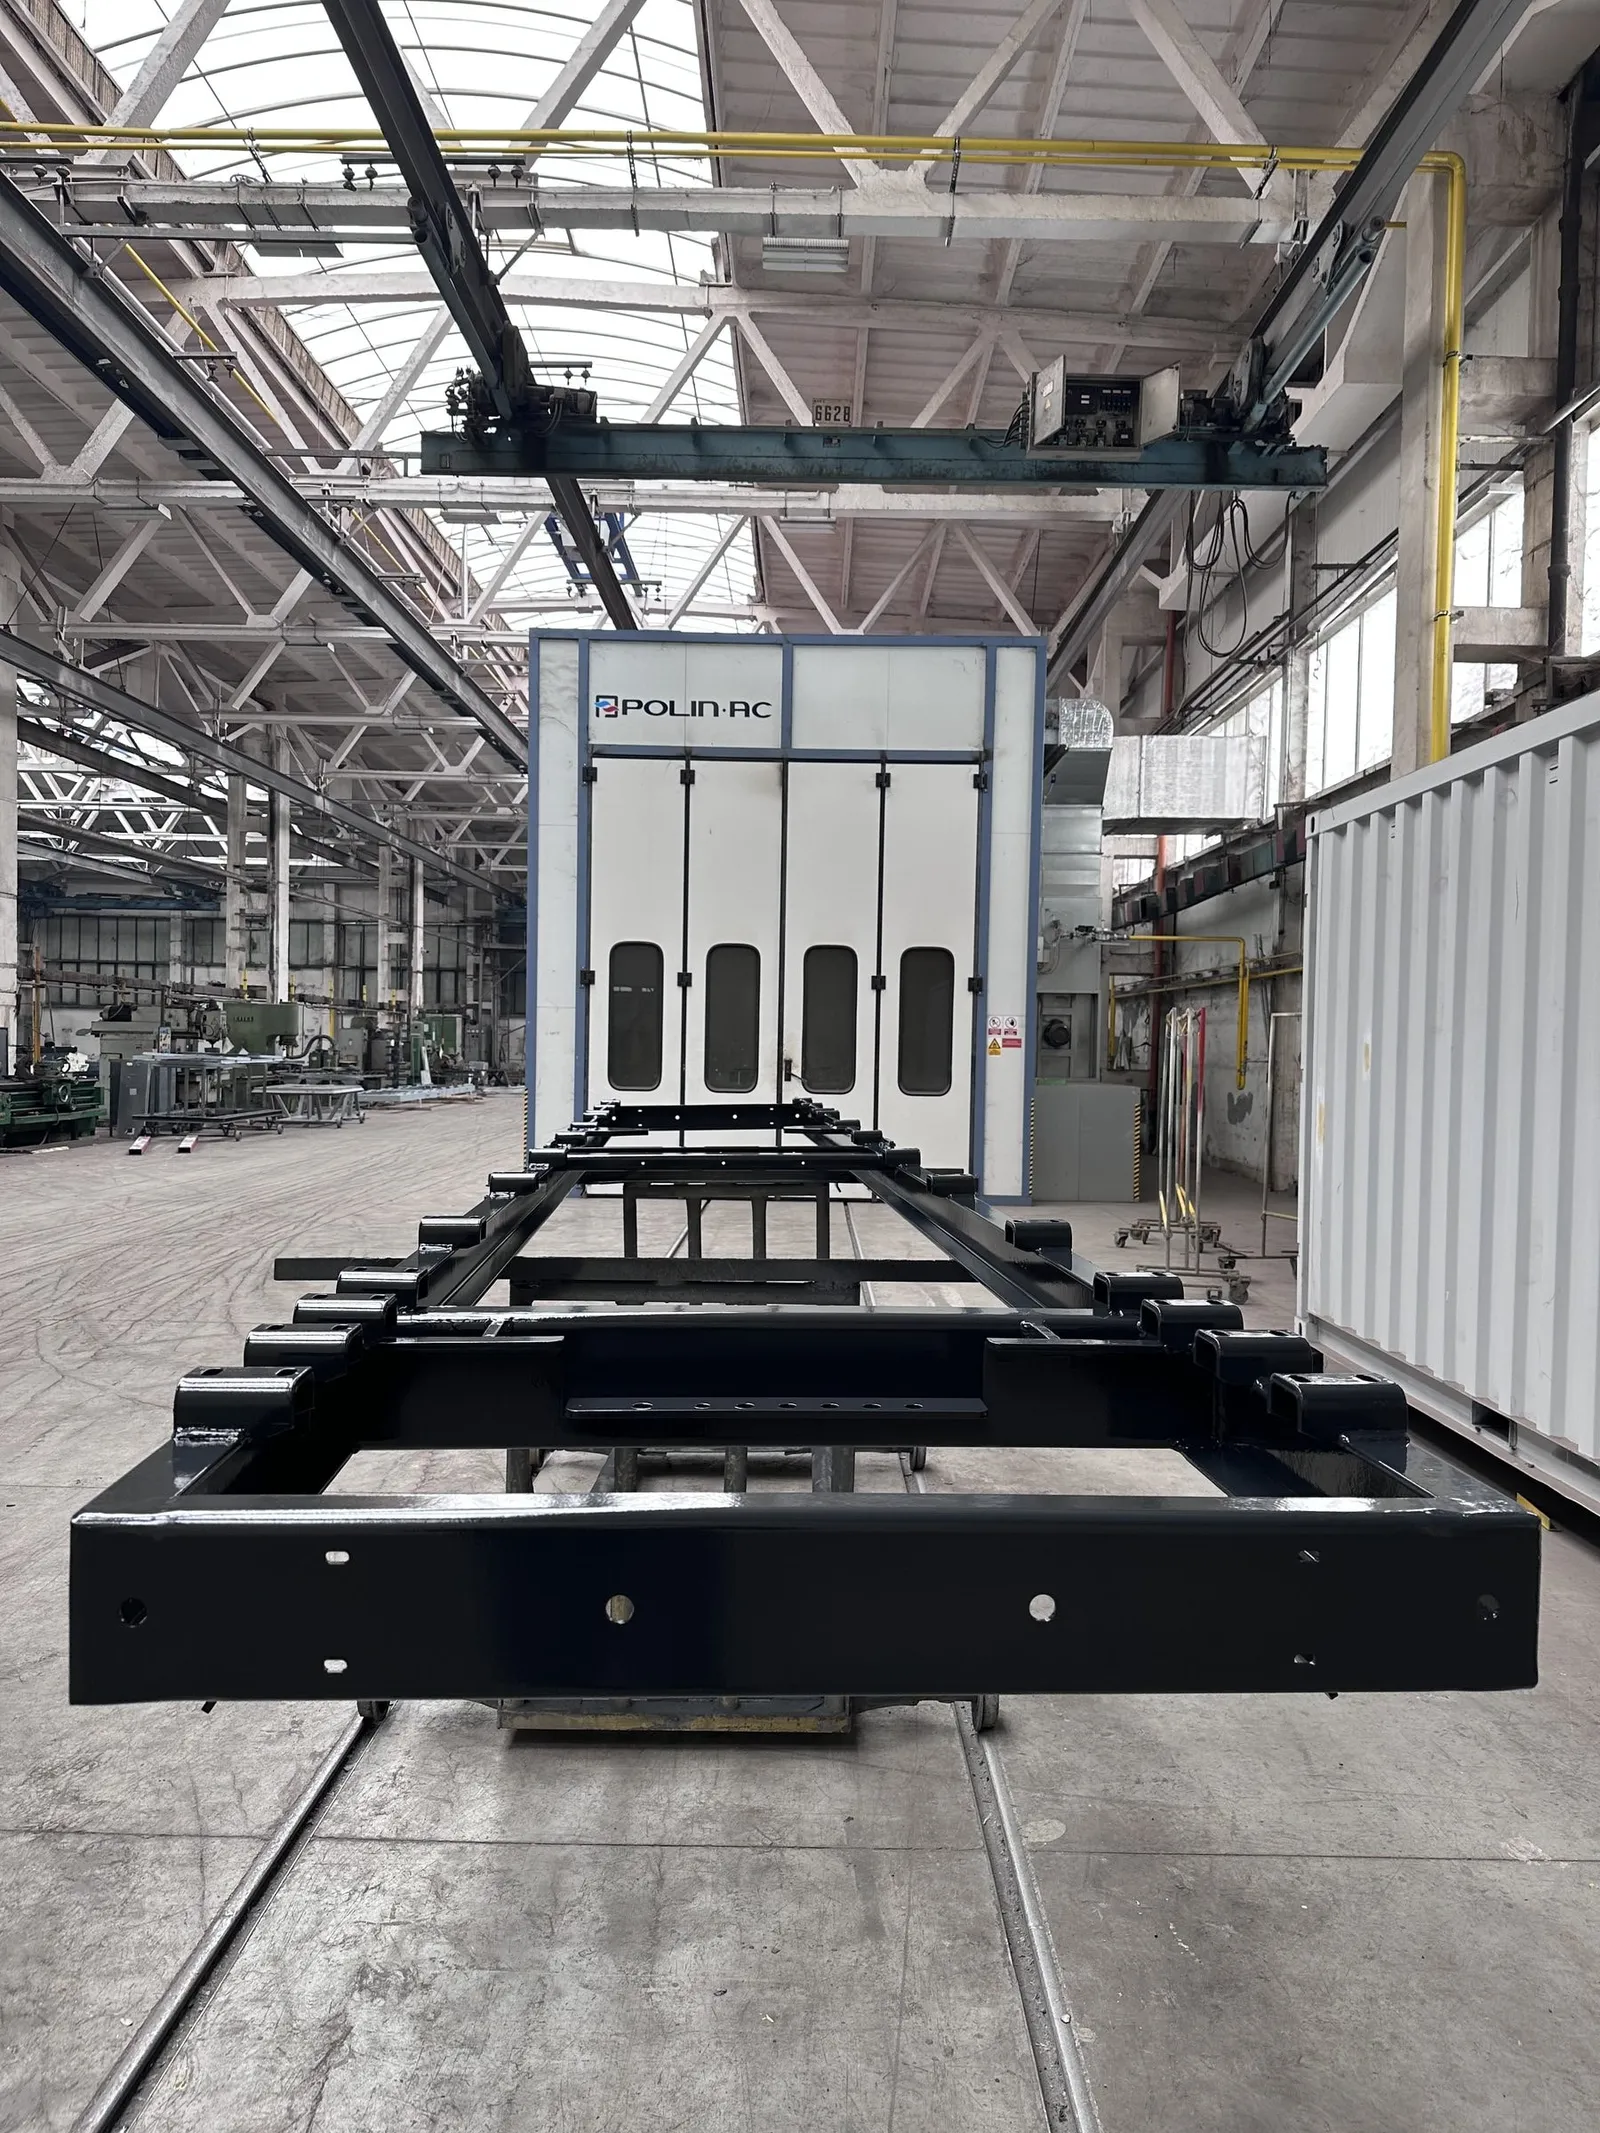
Châssis sur supports dans le hall 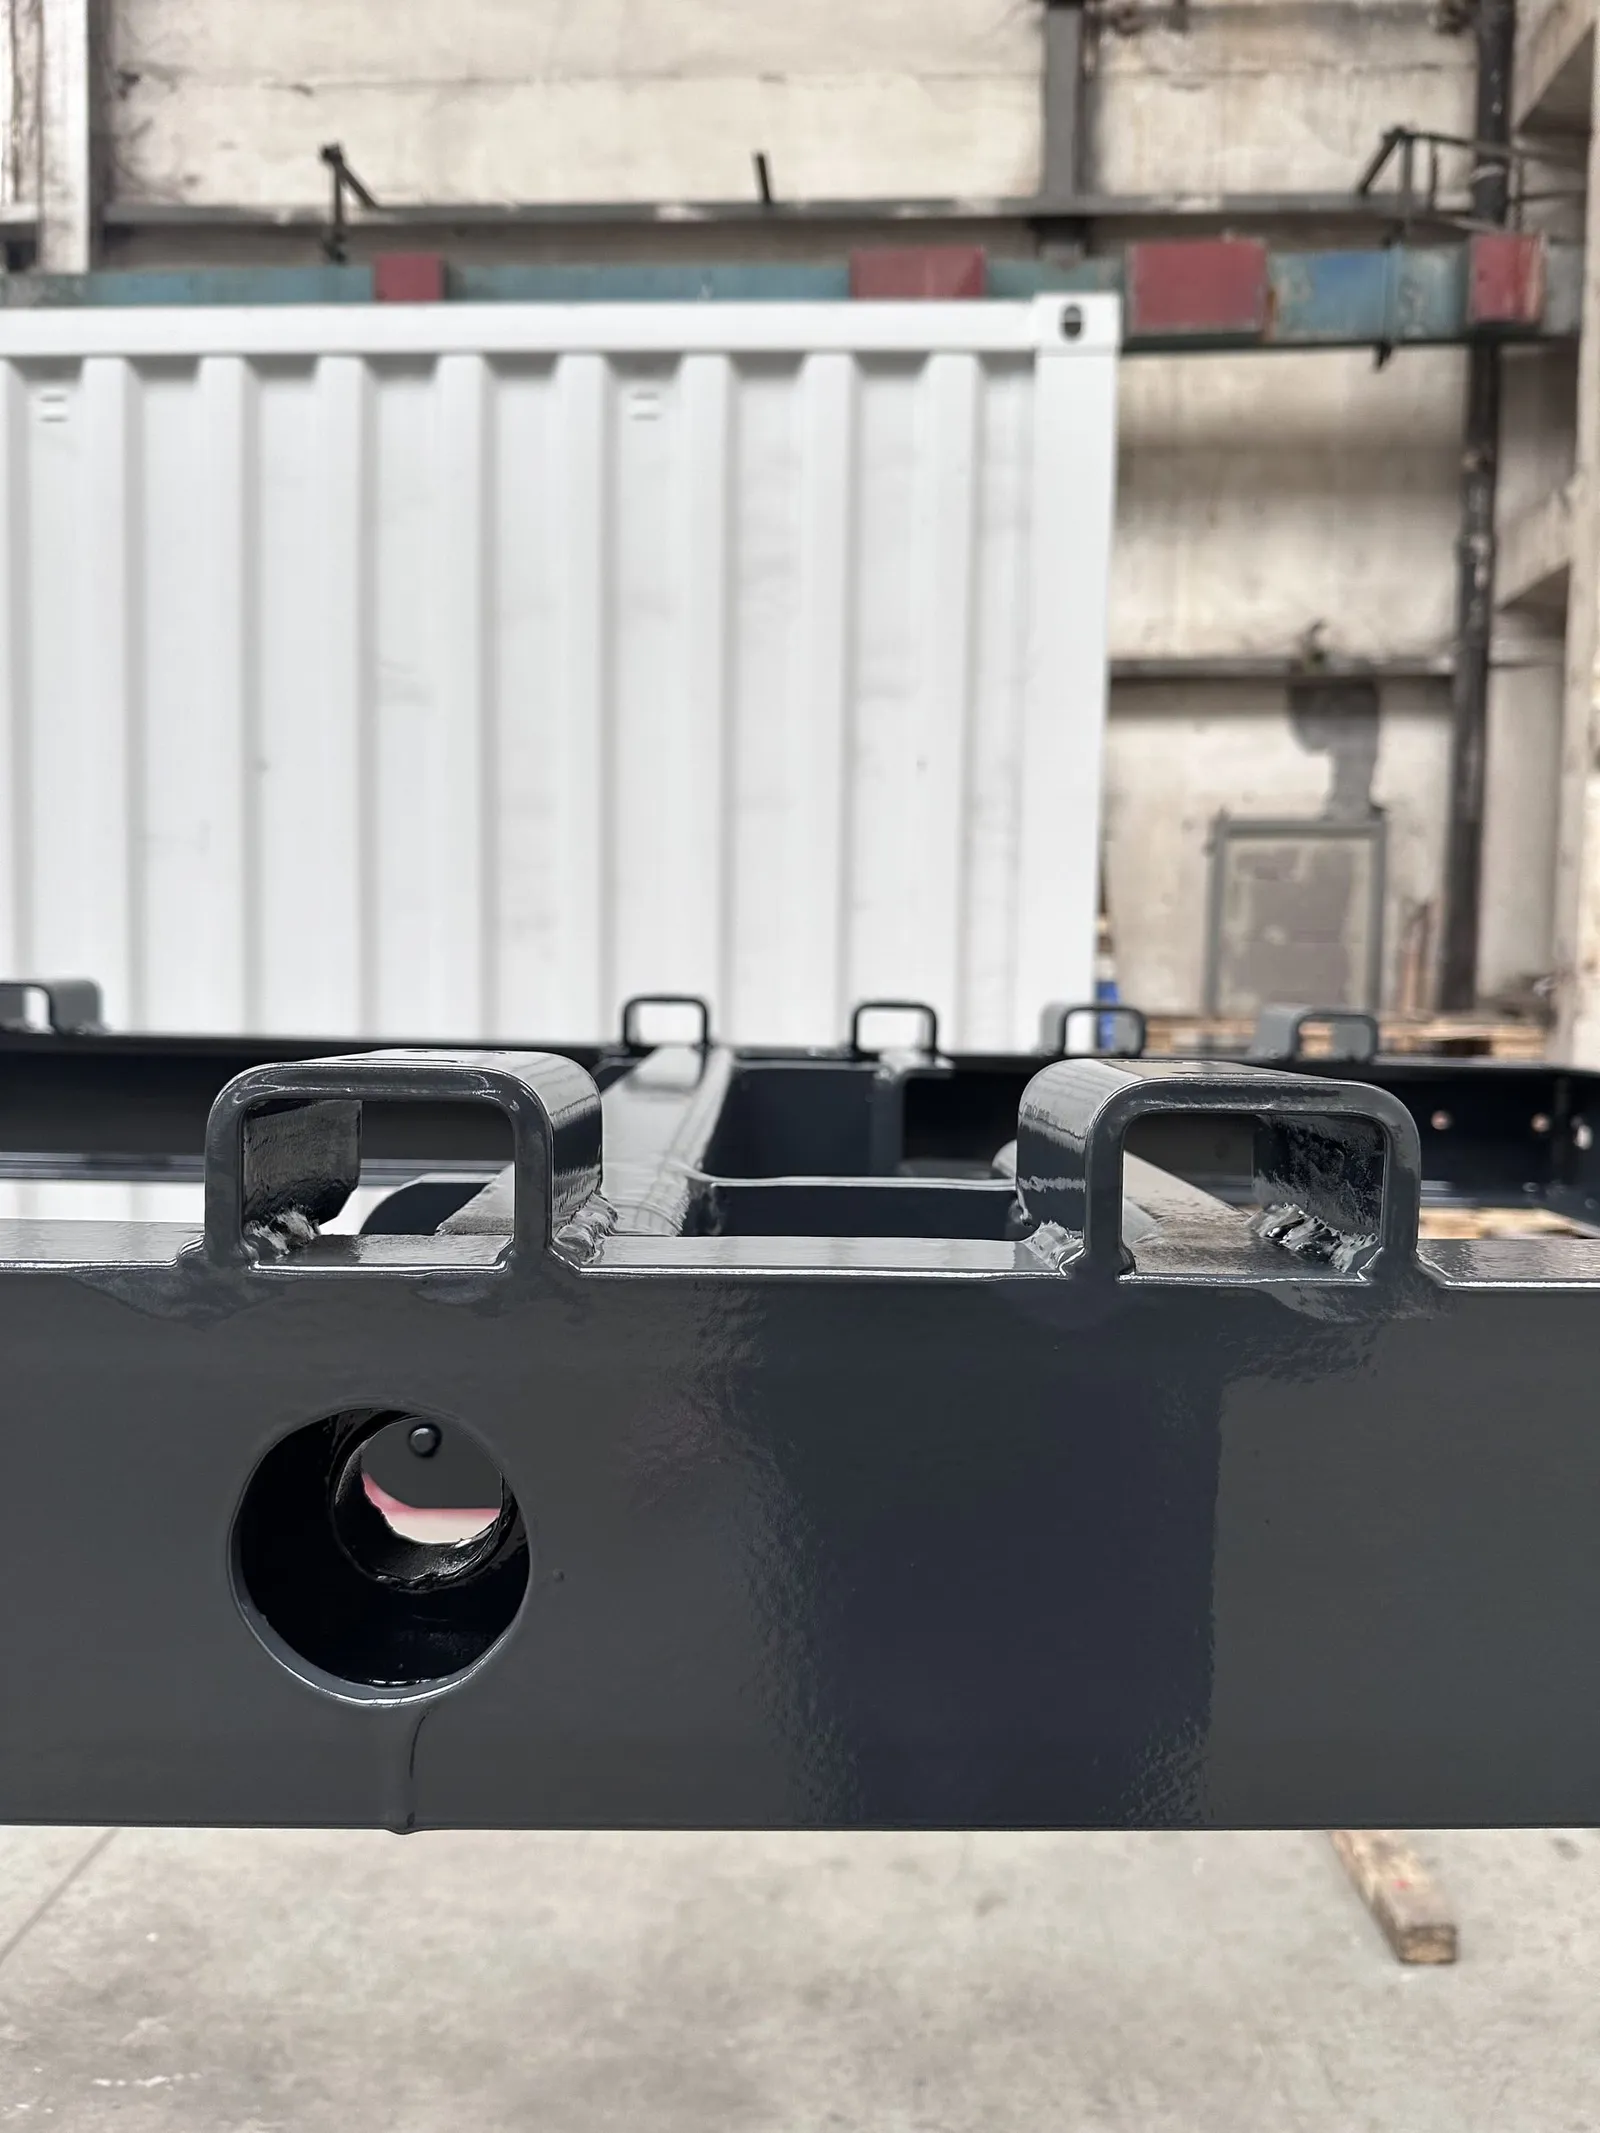
Détail d'extrémité de châssis, conteneur blanc à l'arrière
Systèmes de rayonnages
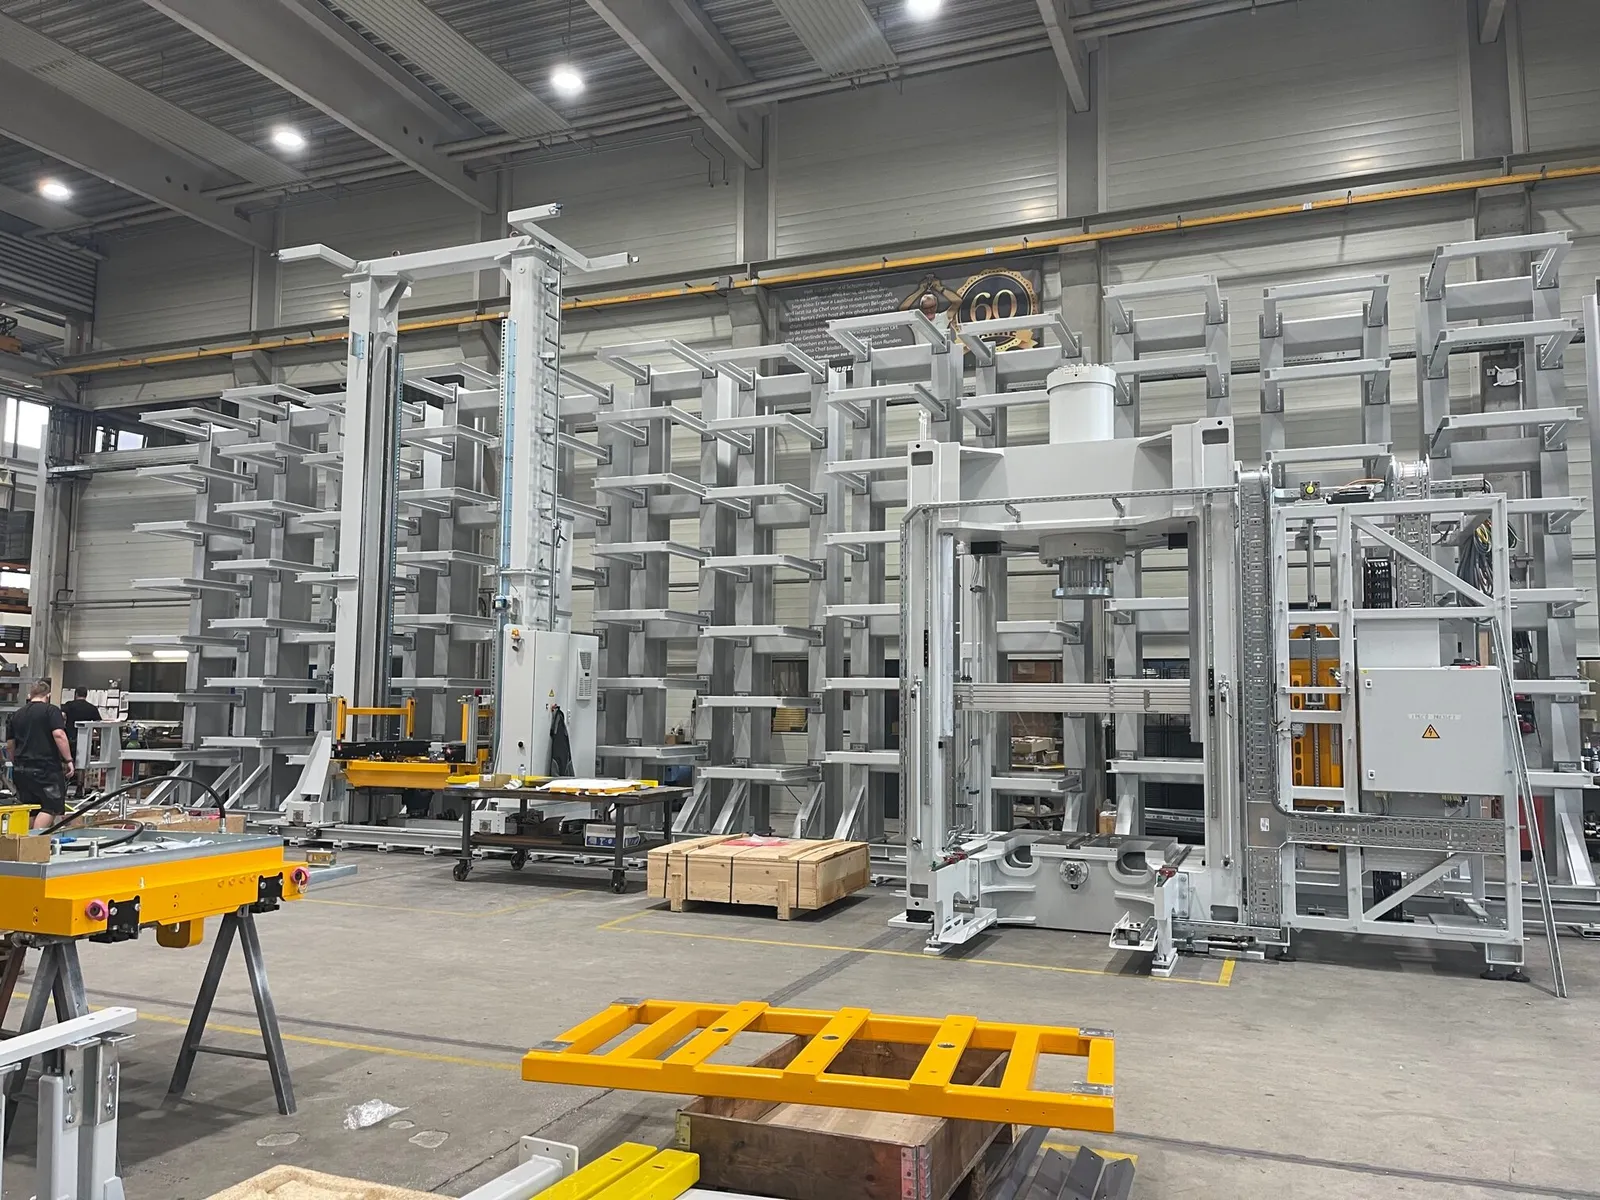
Structures de rayonnage de grande hauteur assemblées dans le hall, troisième vue
Pièces pour OEM agricoles
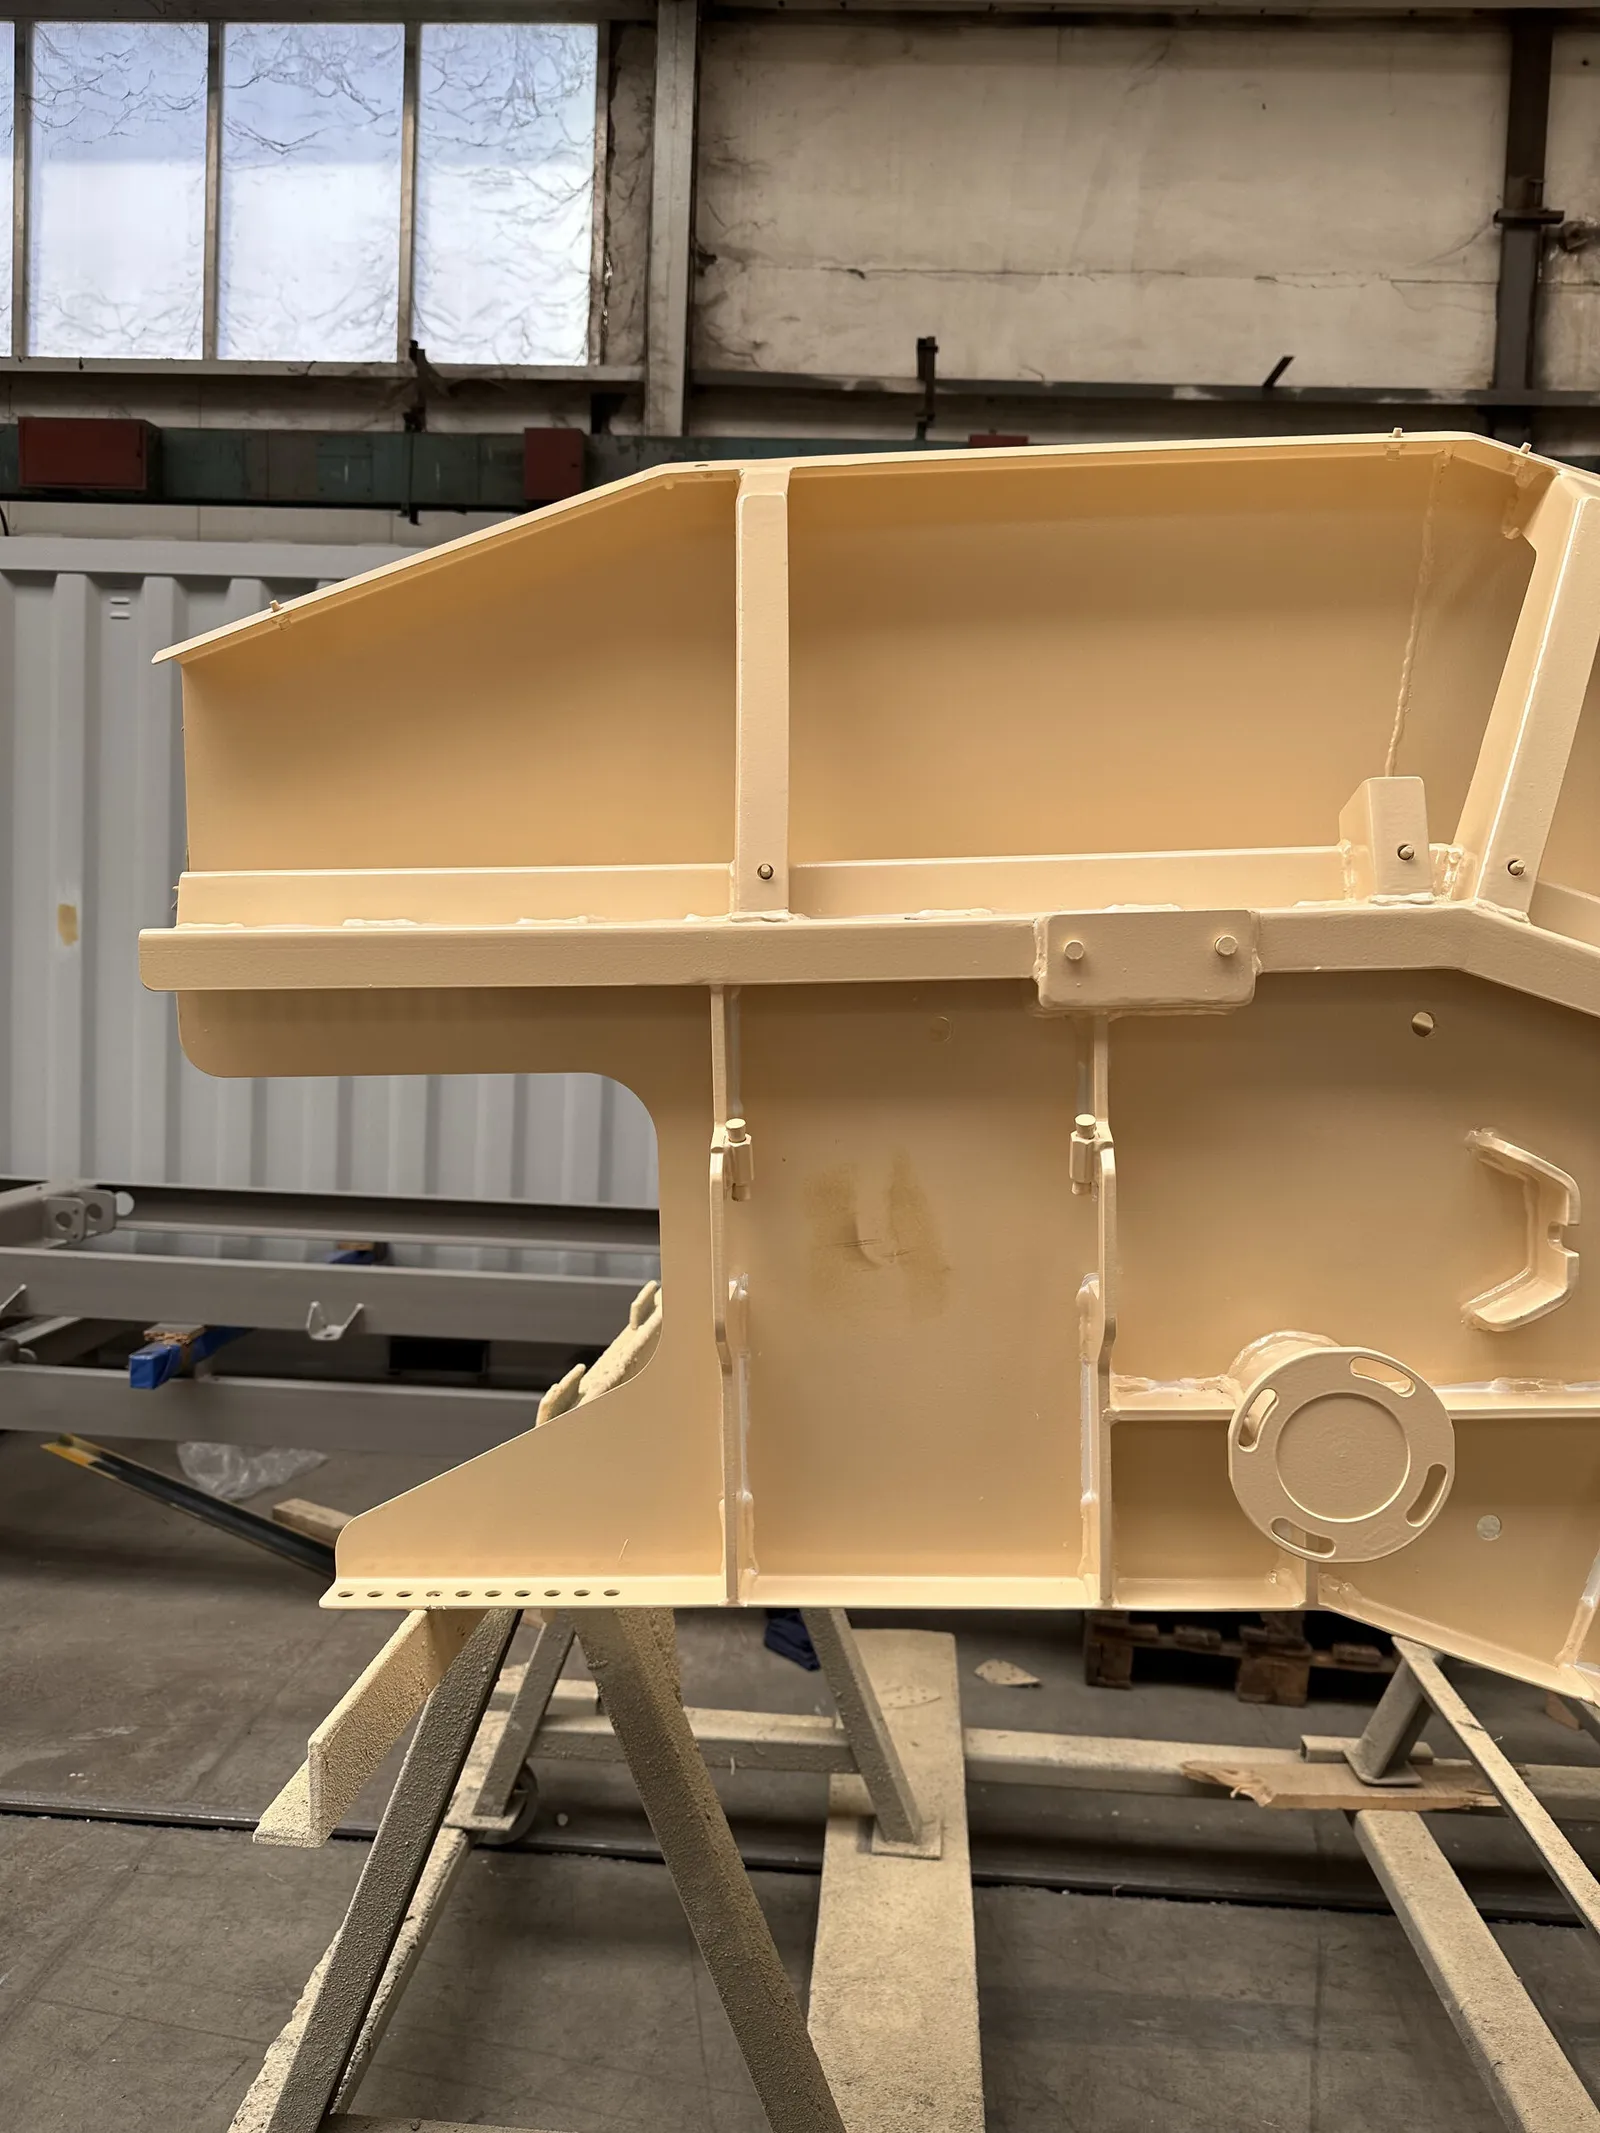
Section de trémie soudée beige sur un support, second angle 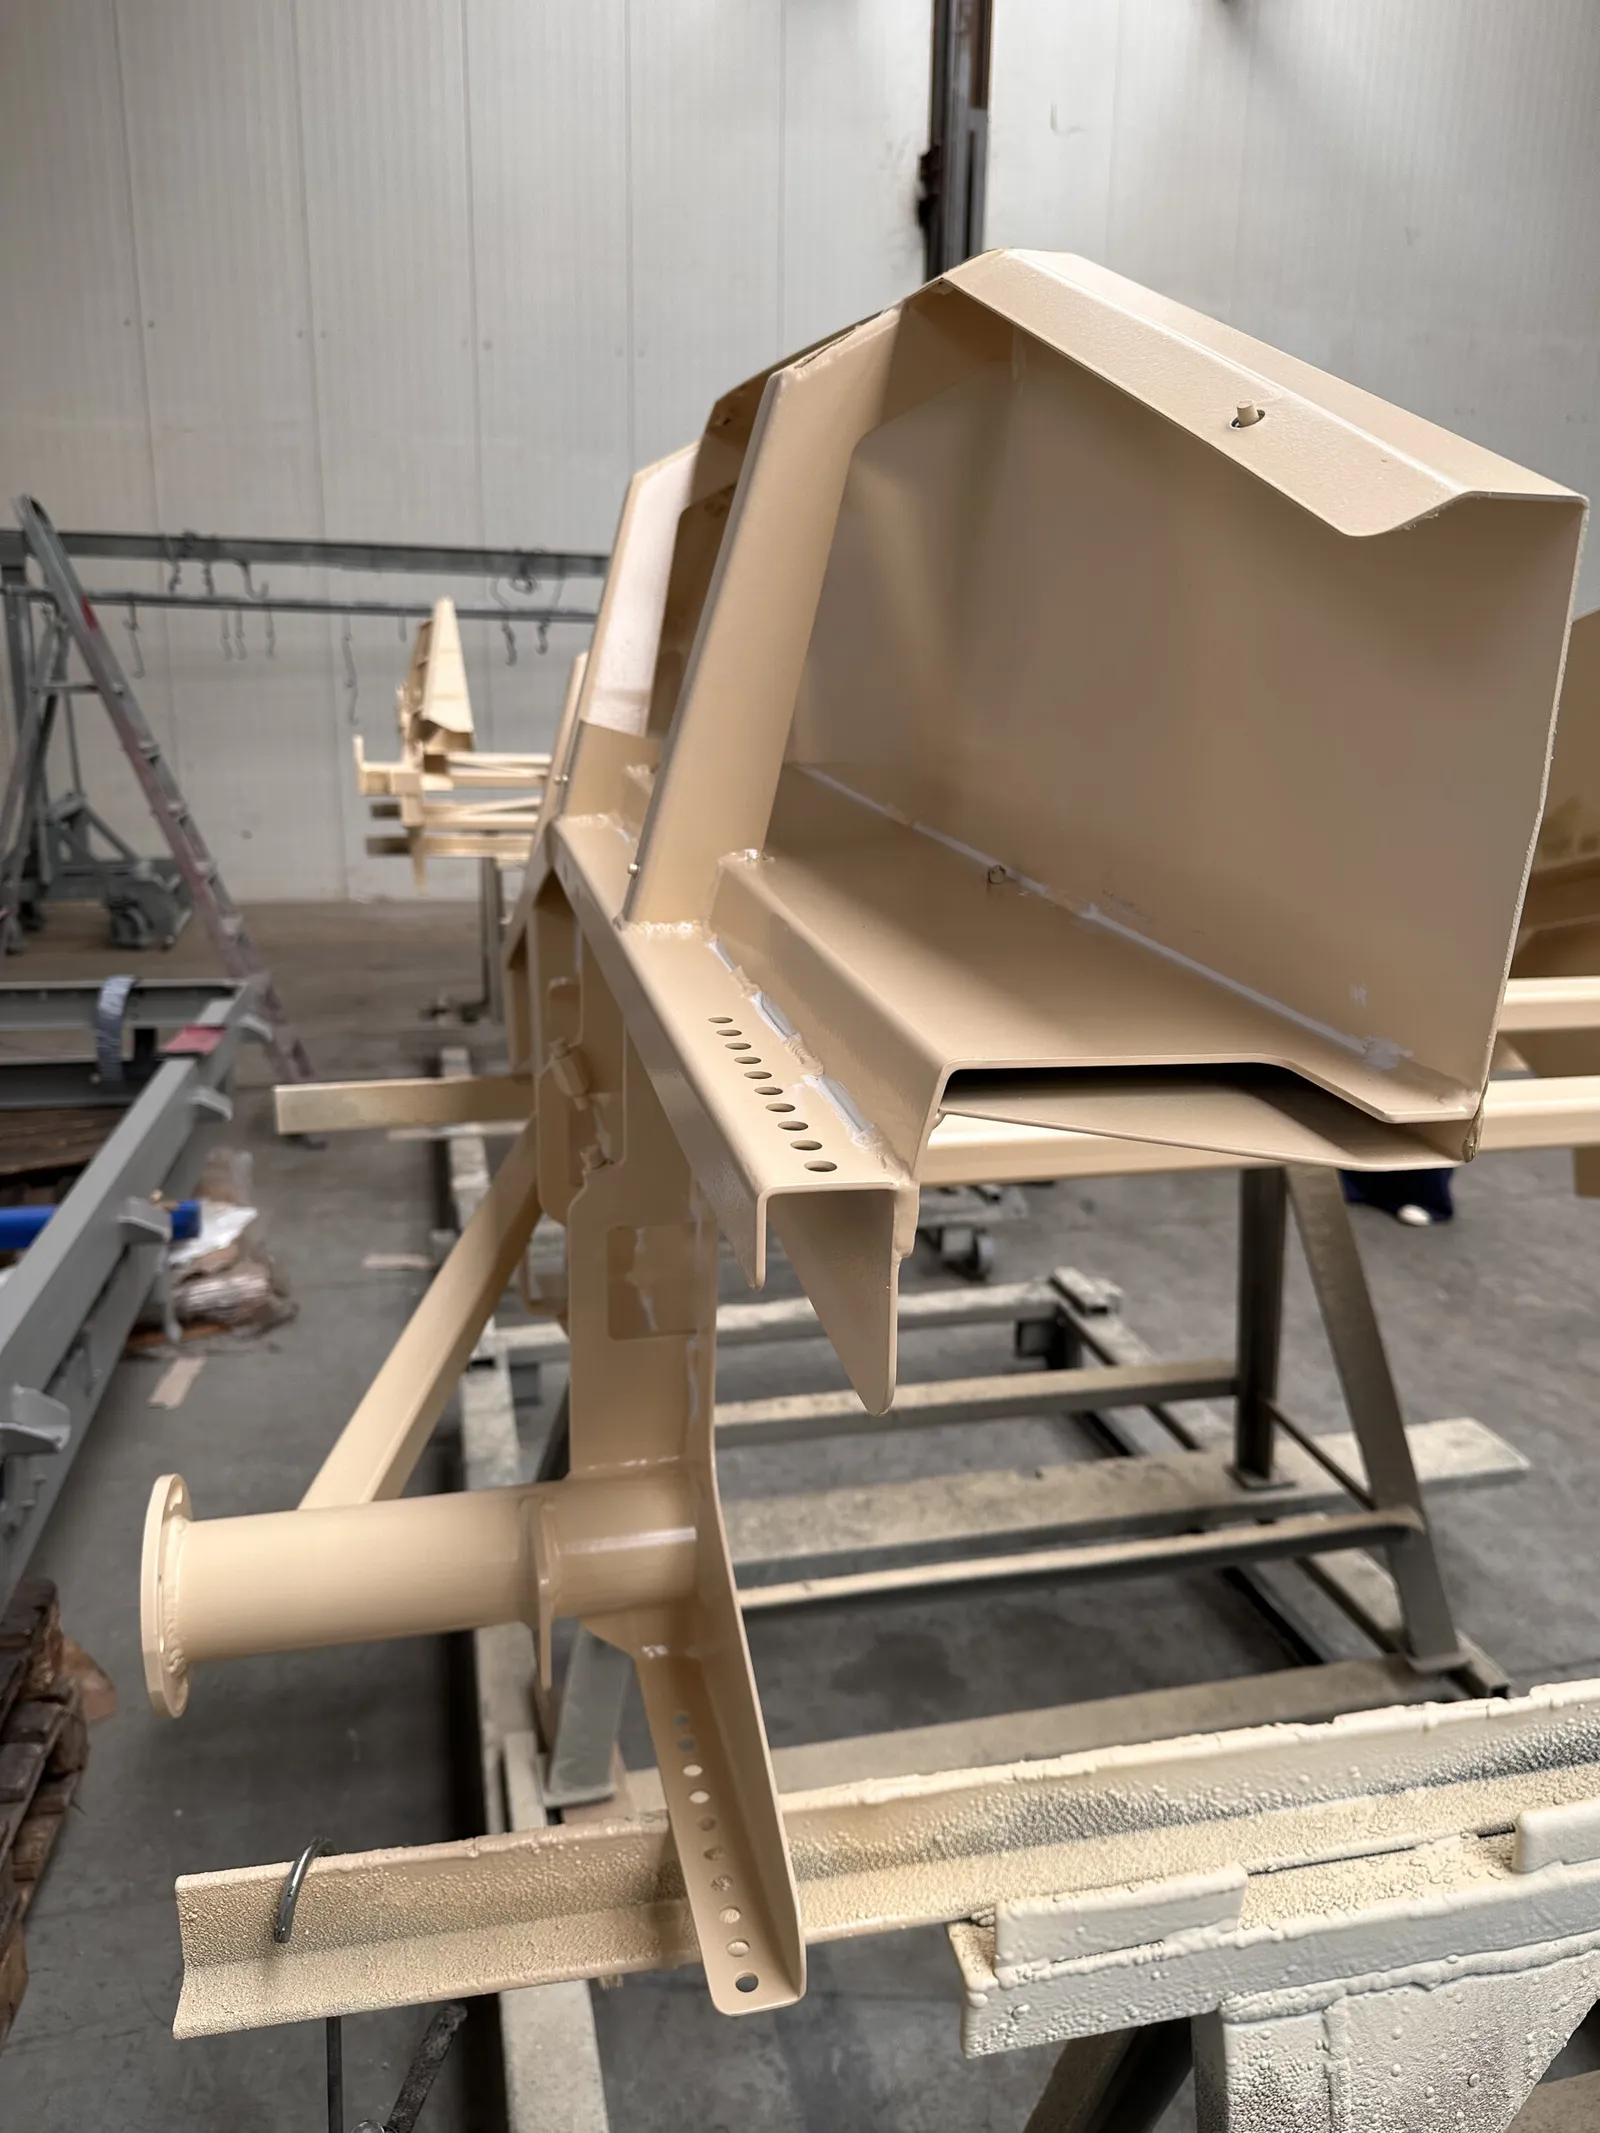
Pièce soudée beige, vue d'extrémité 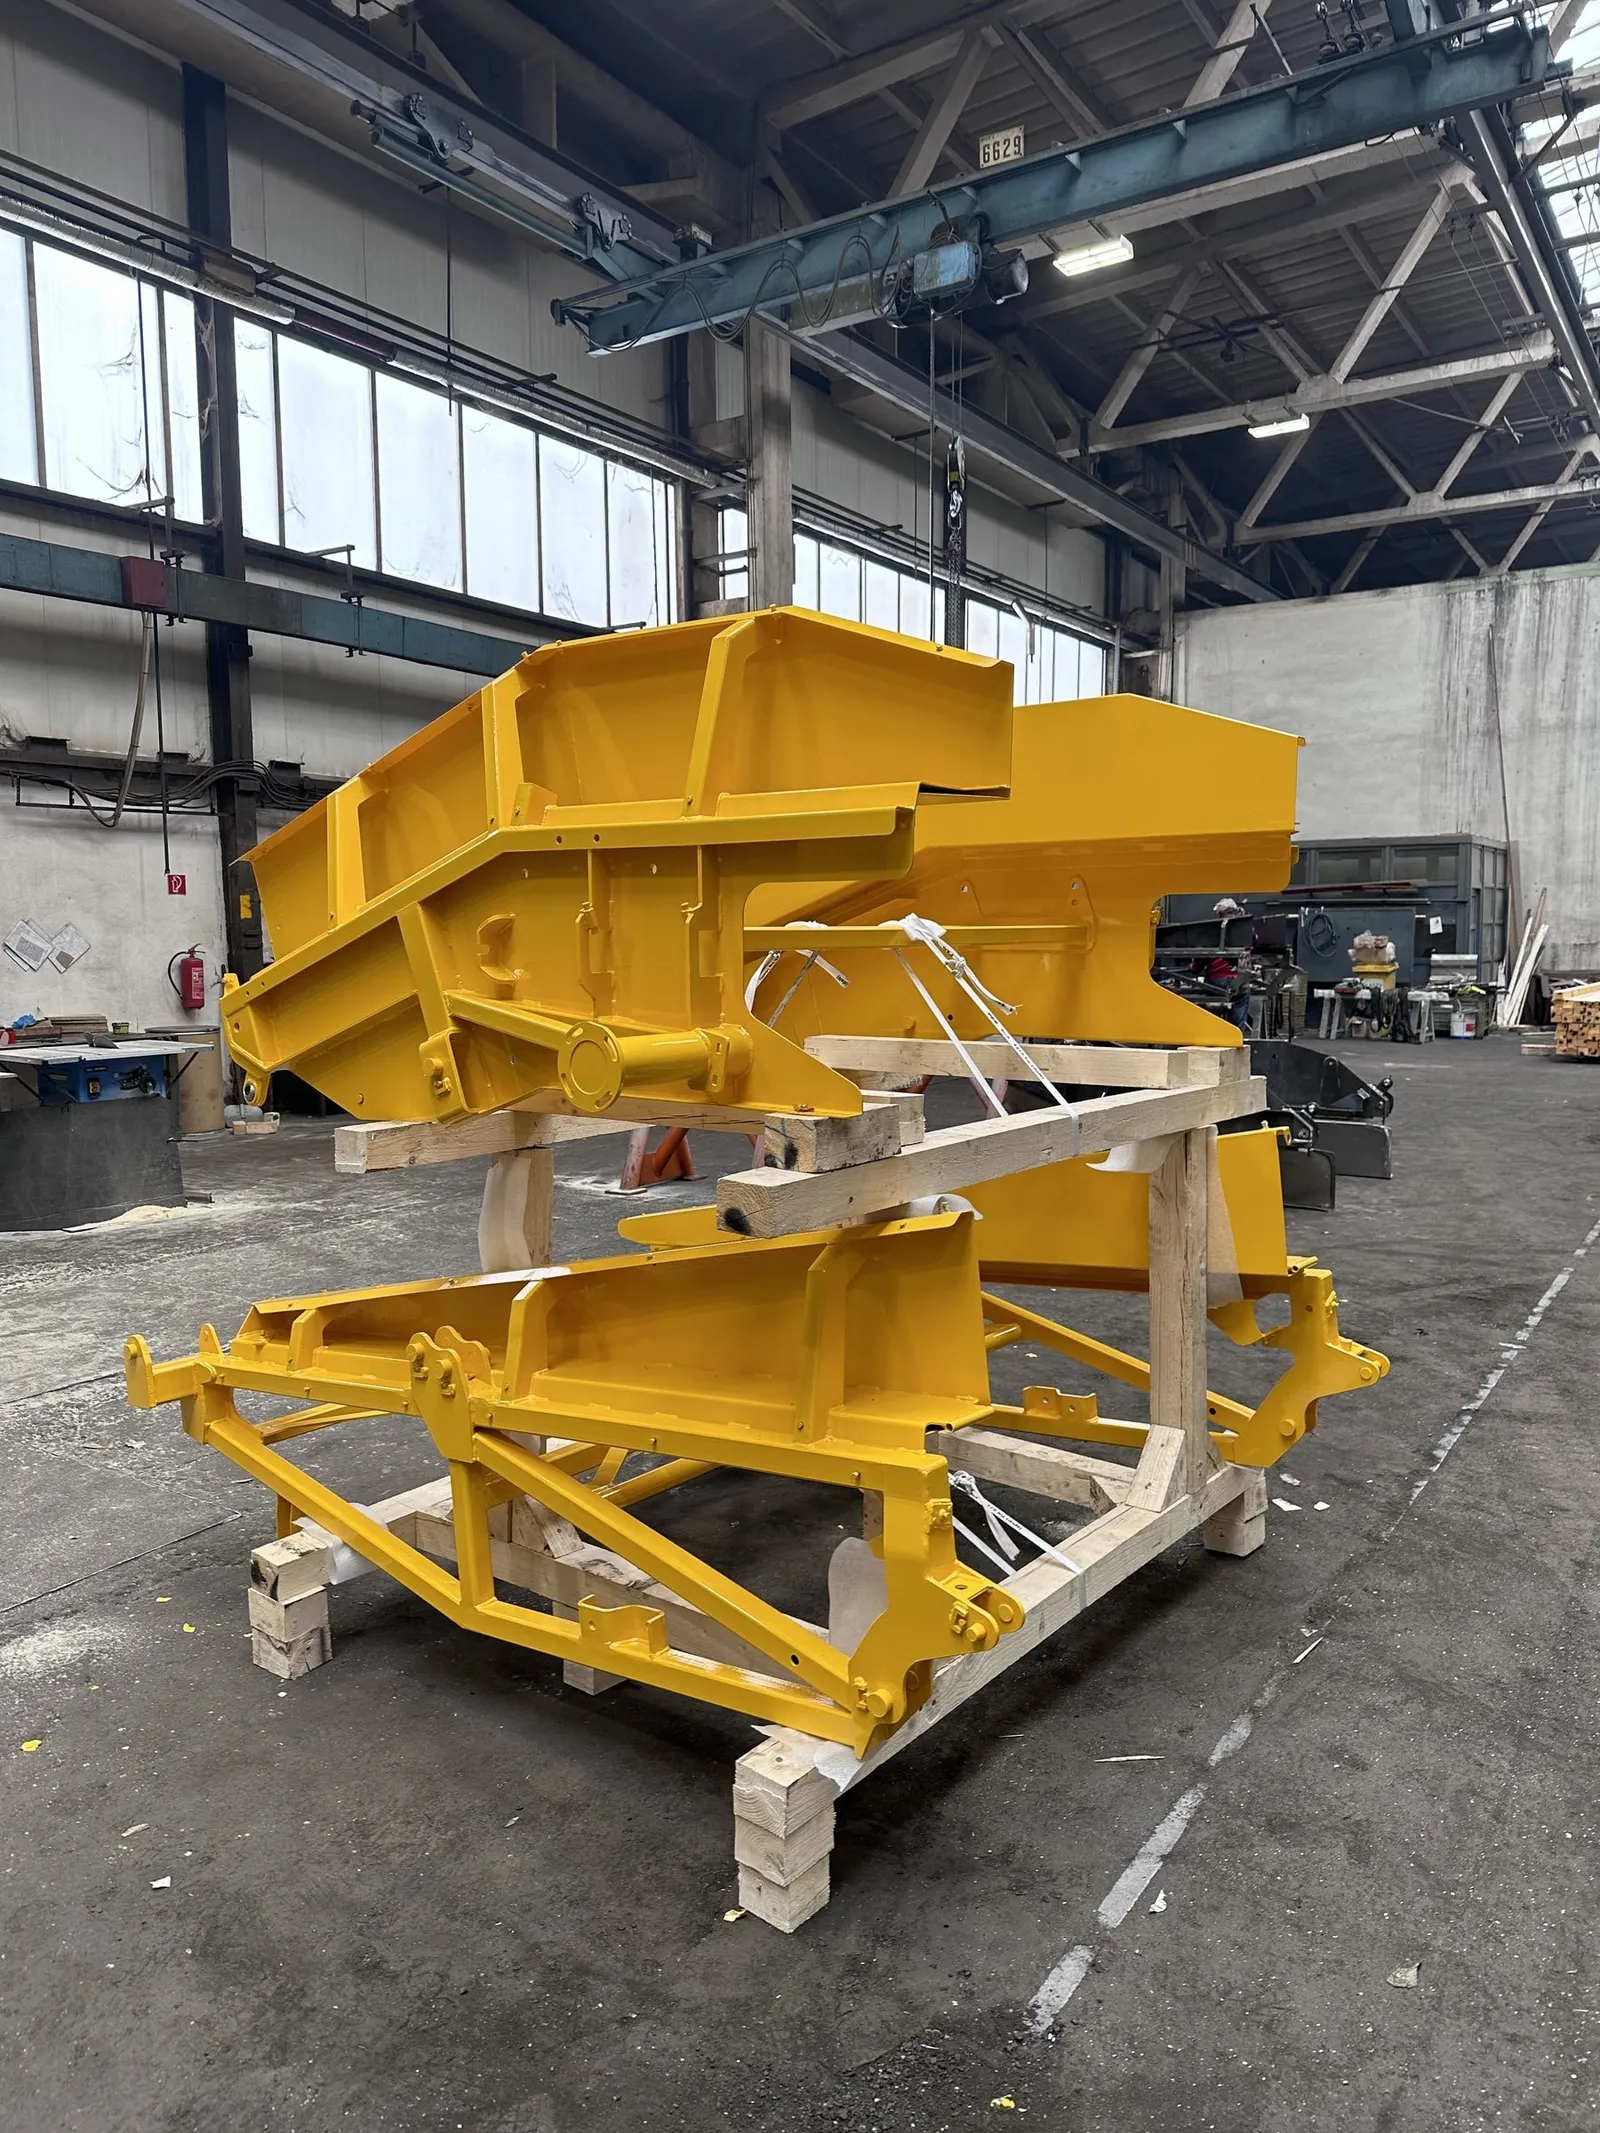
Ensemble de châssis soudé jaune sur un support 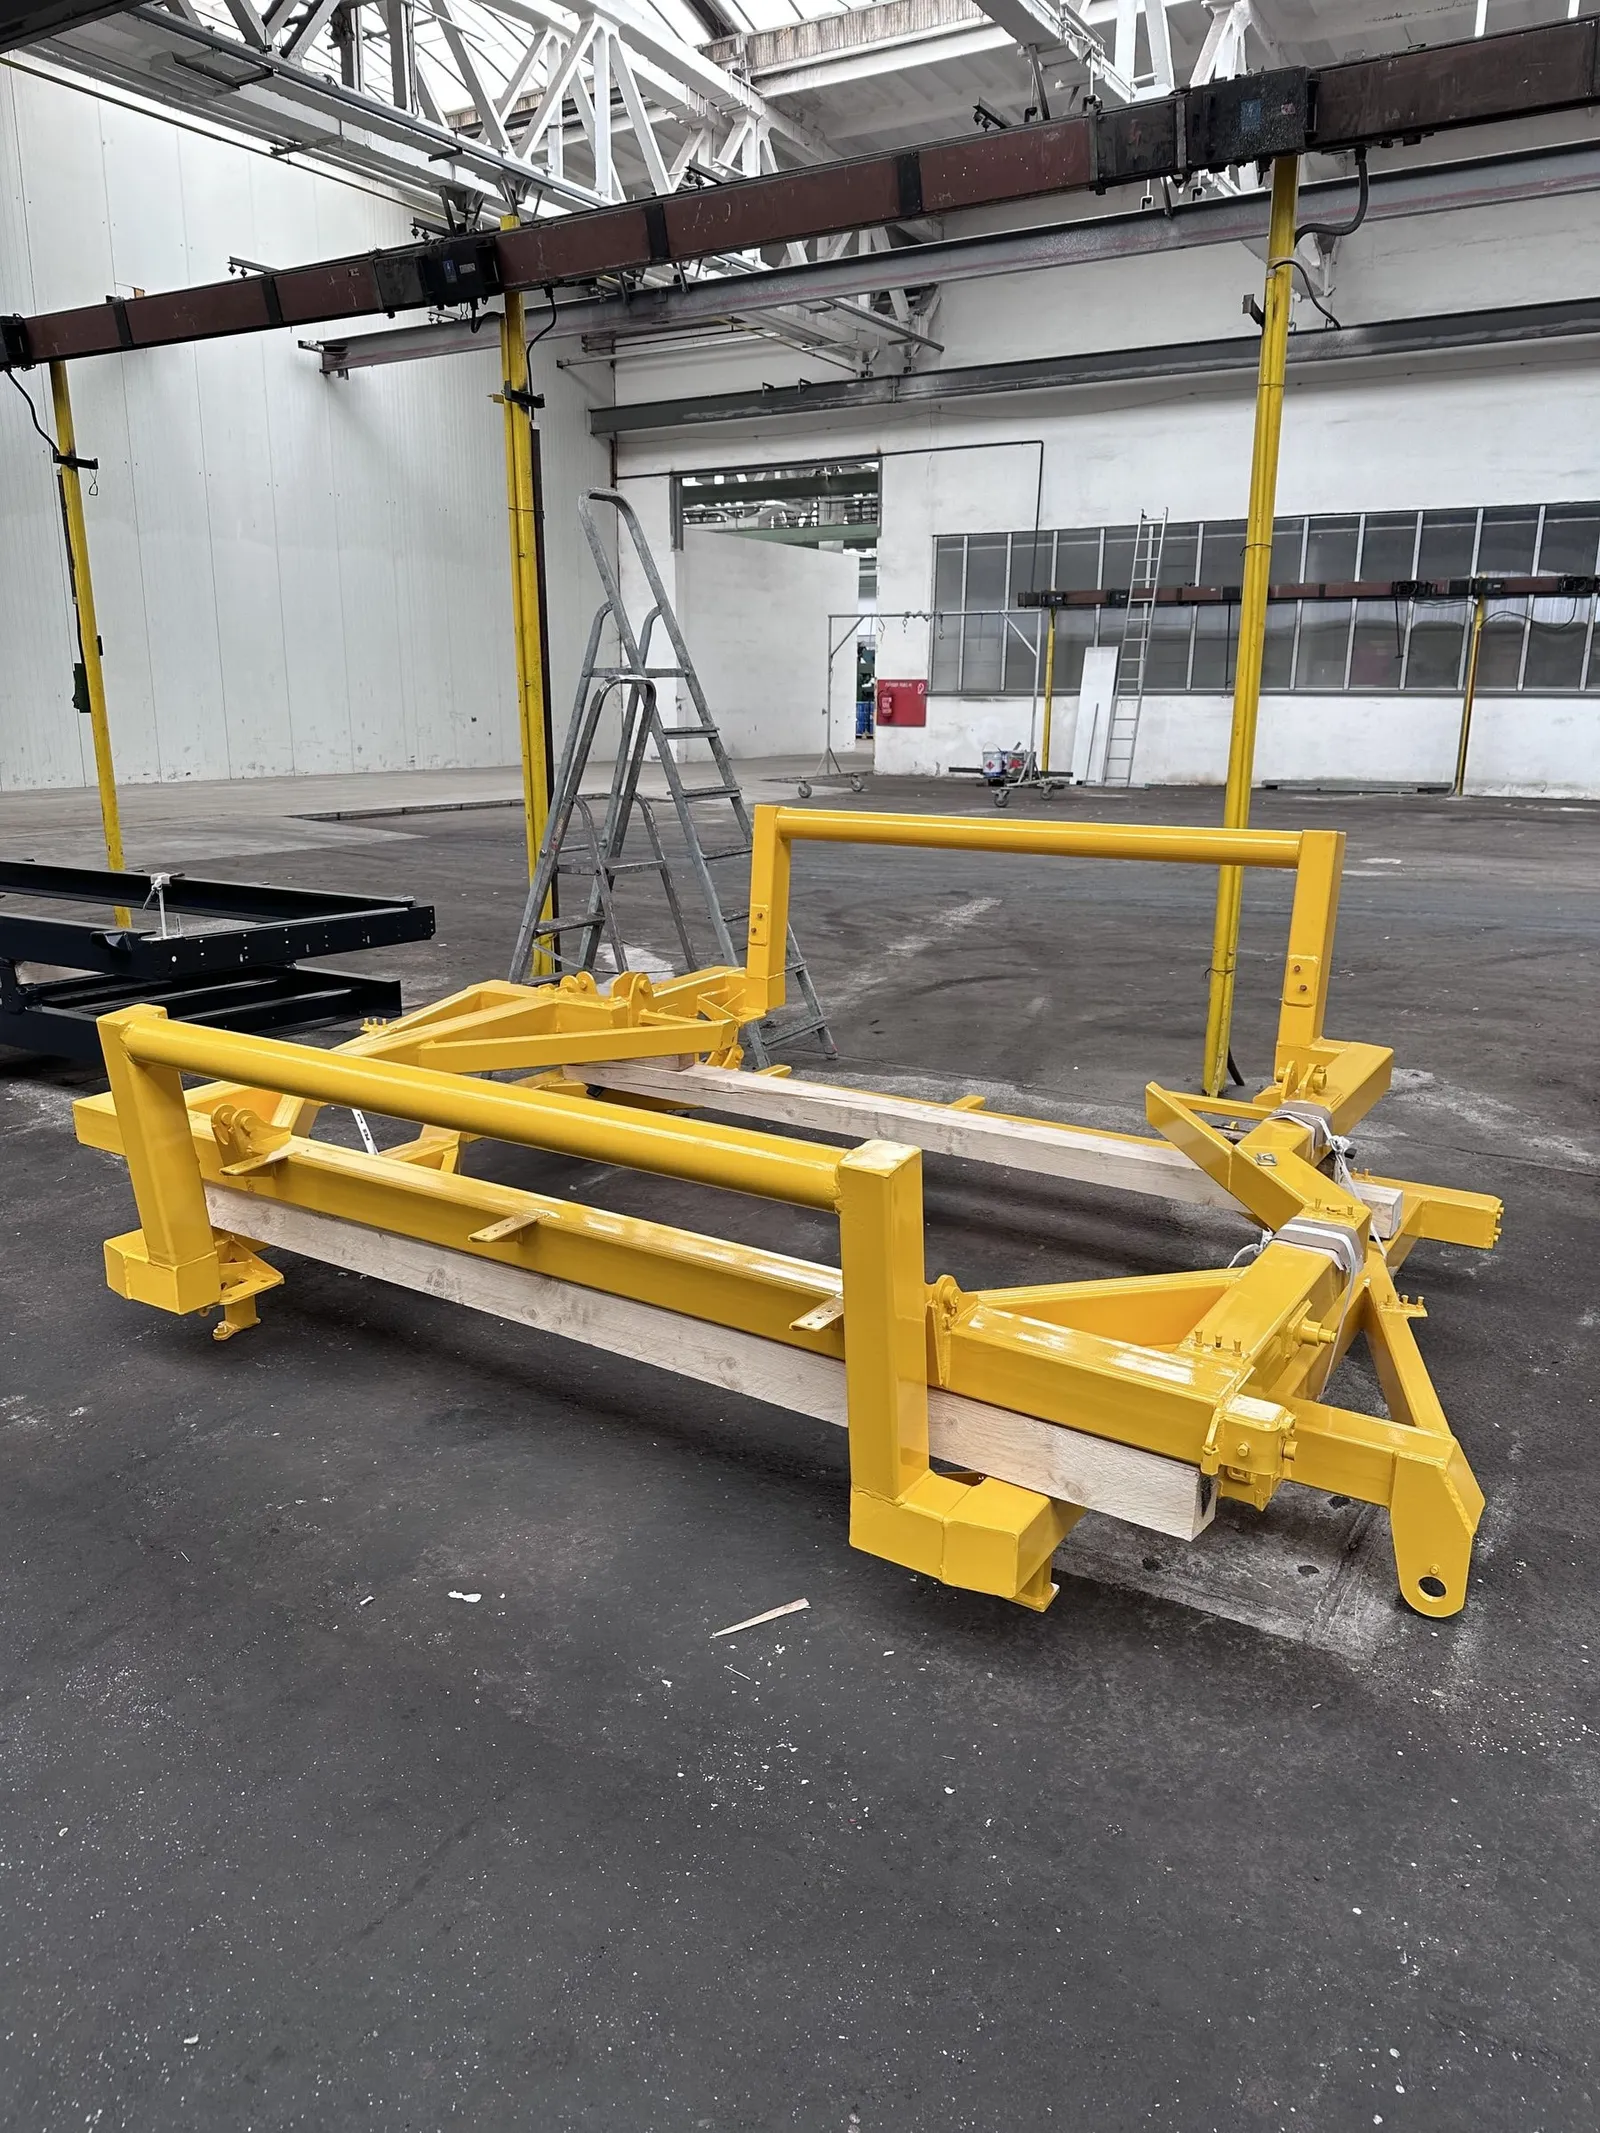
Châssis soudé jaune au sol du hall 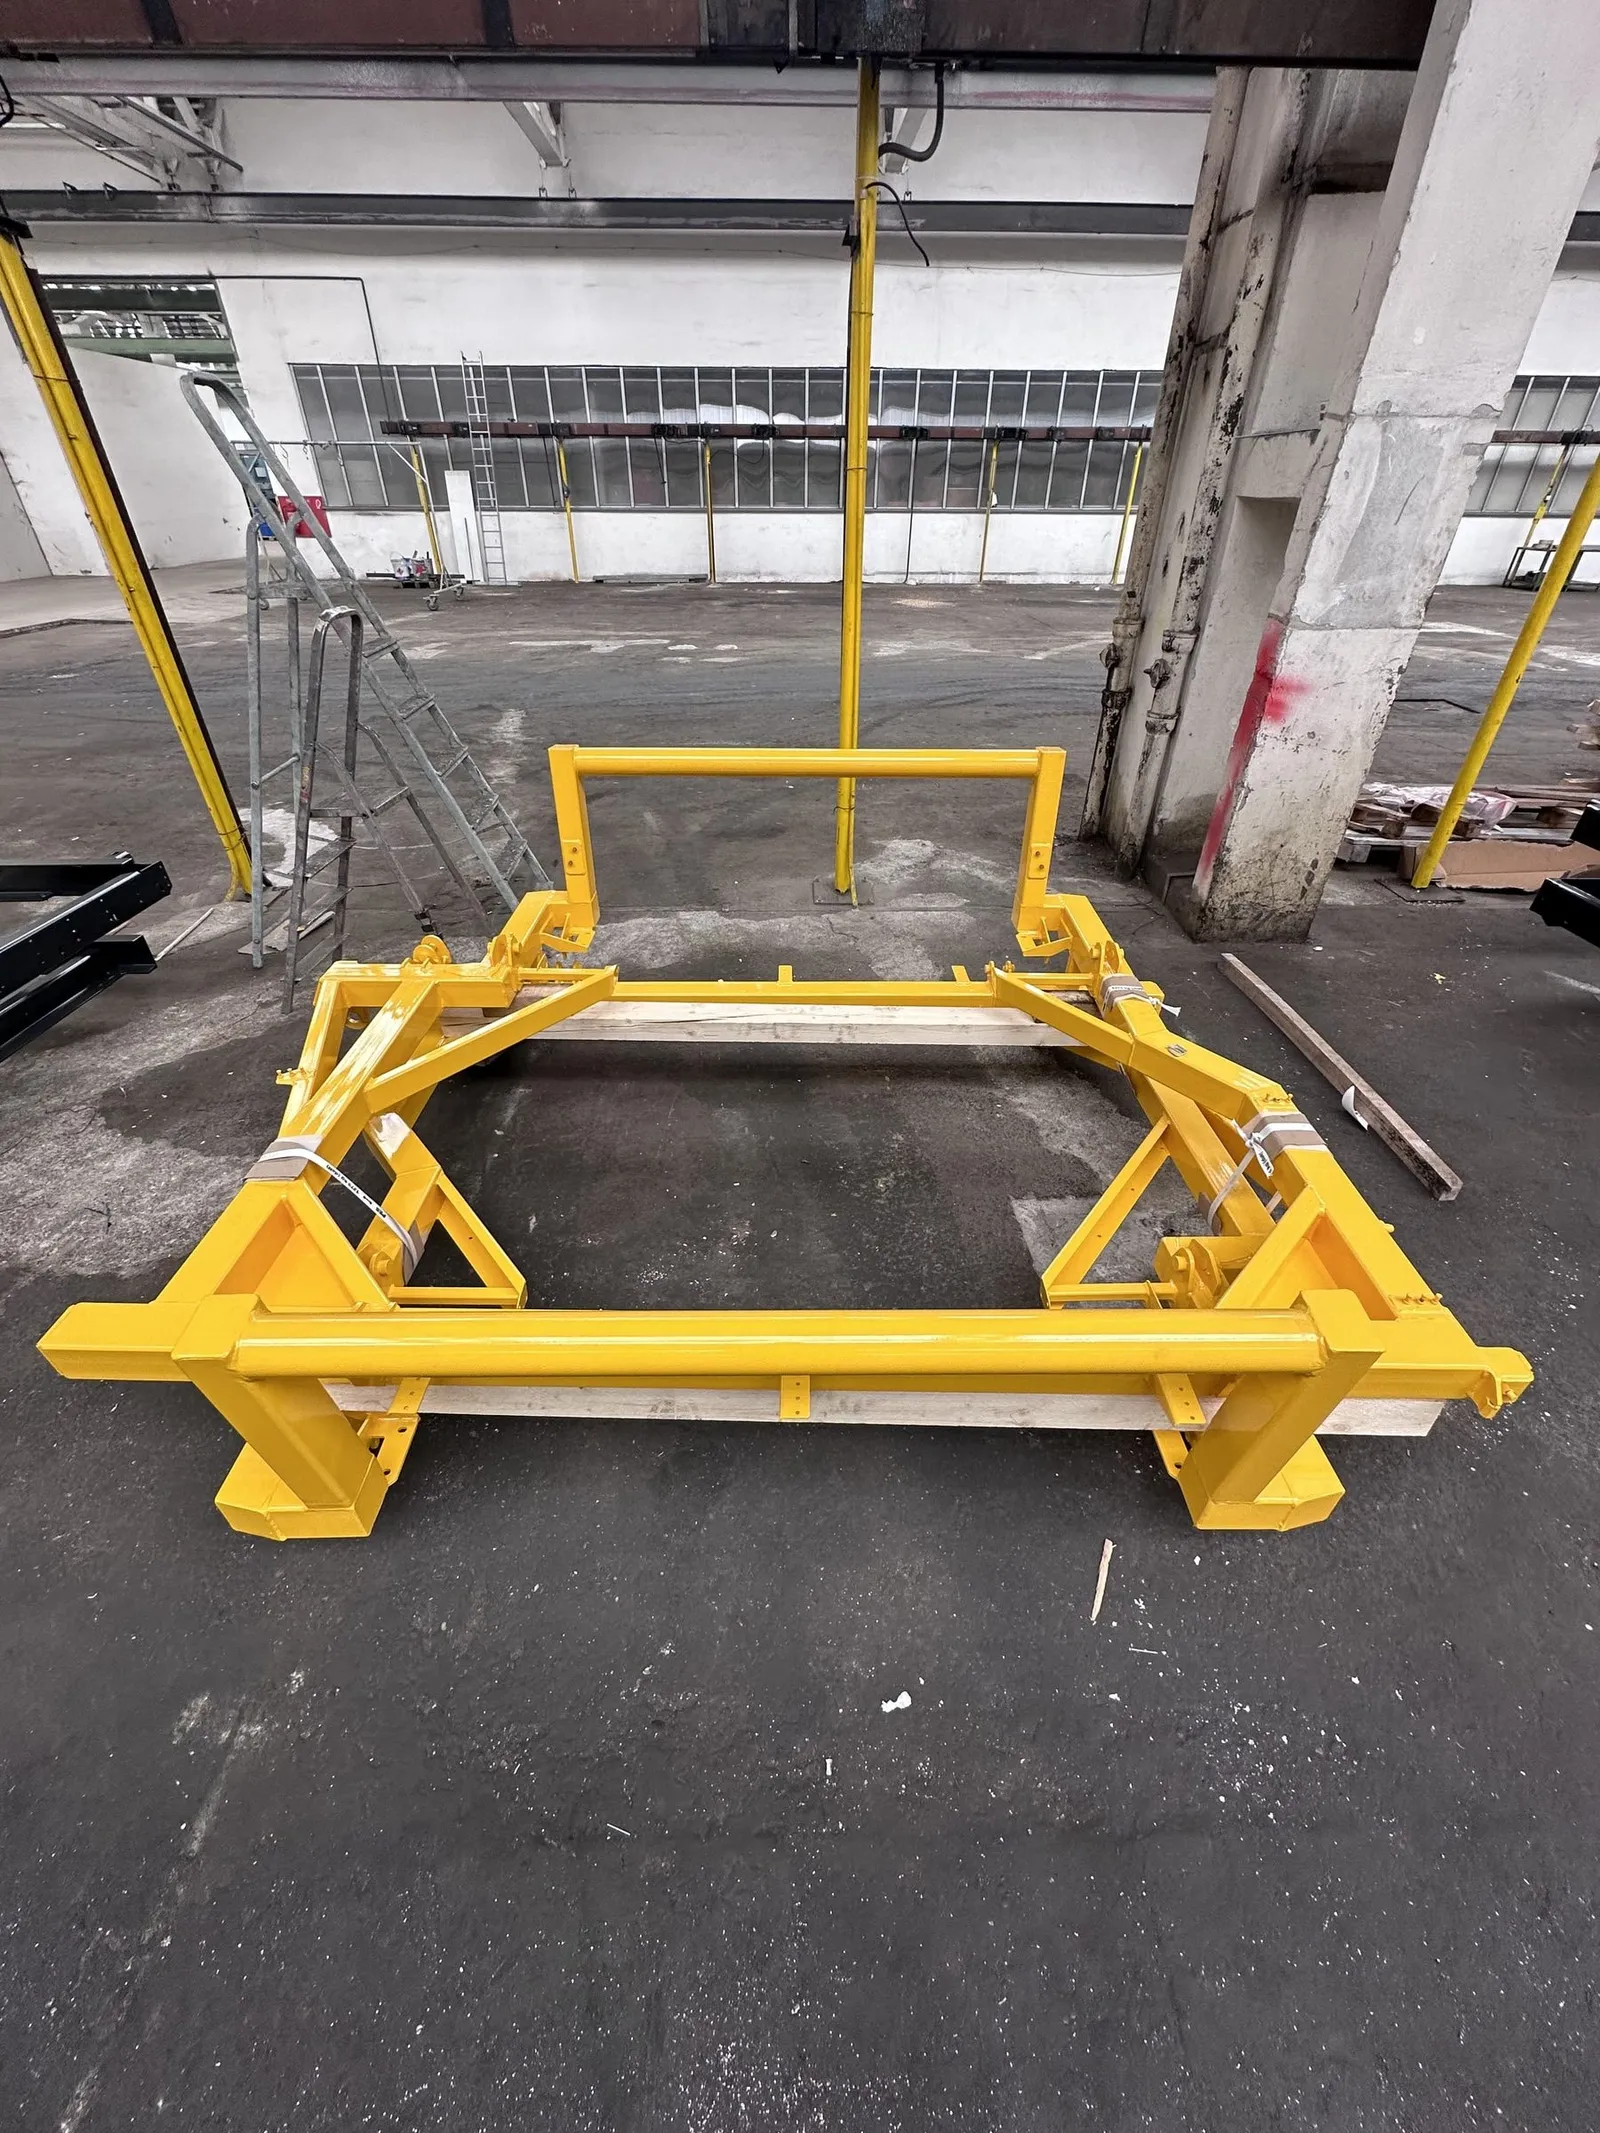
Châssis jaune, vue de dessus 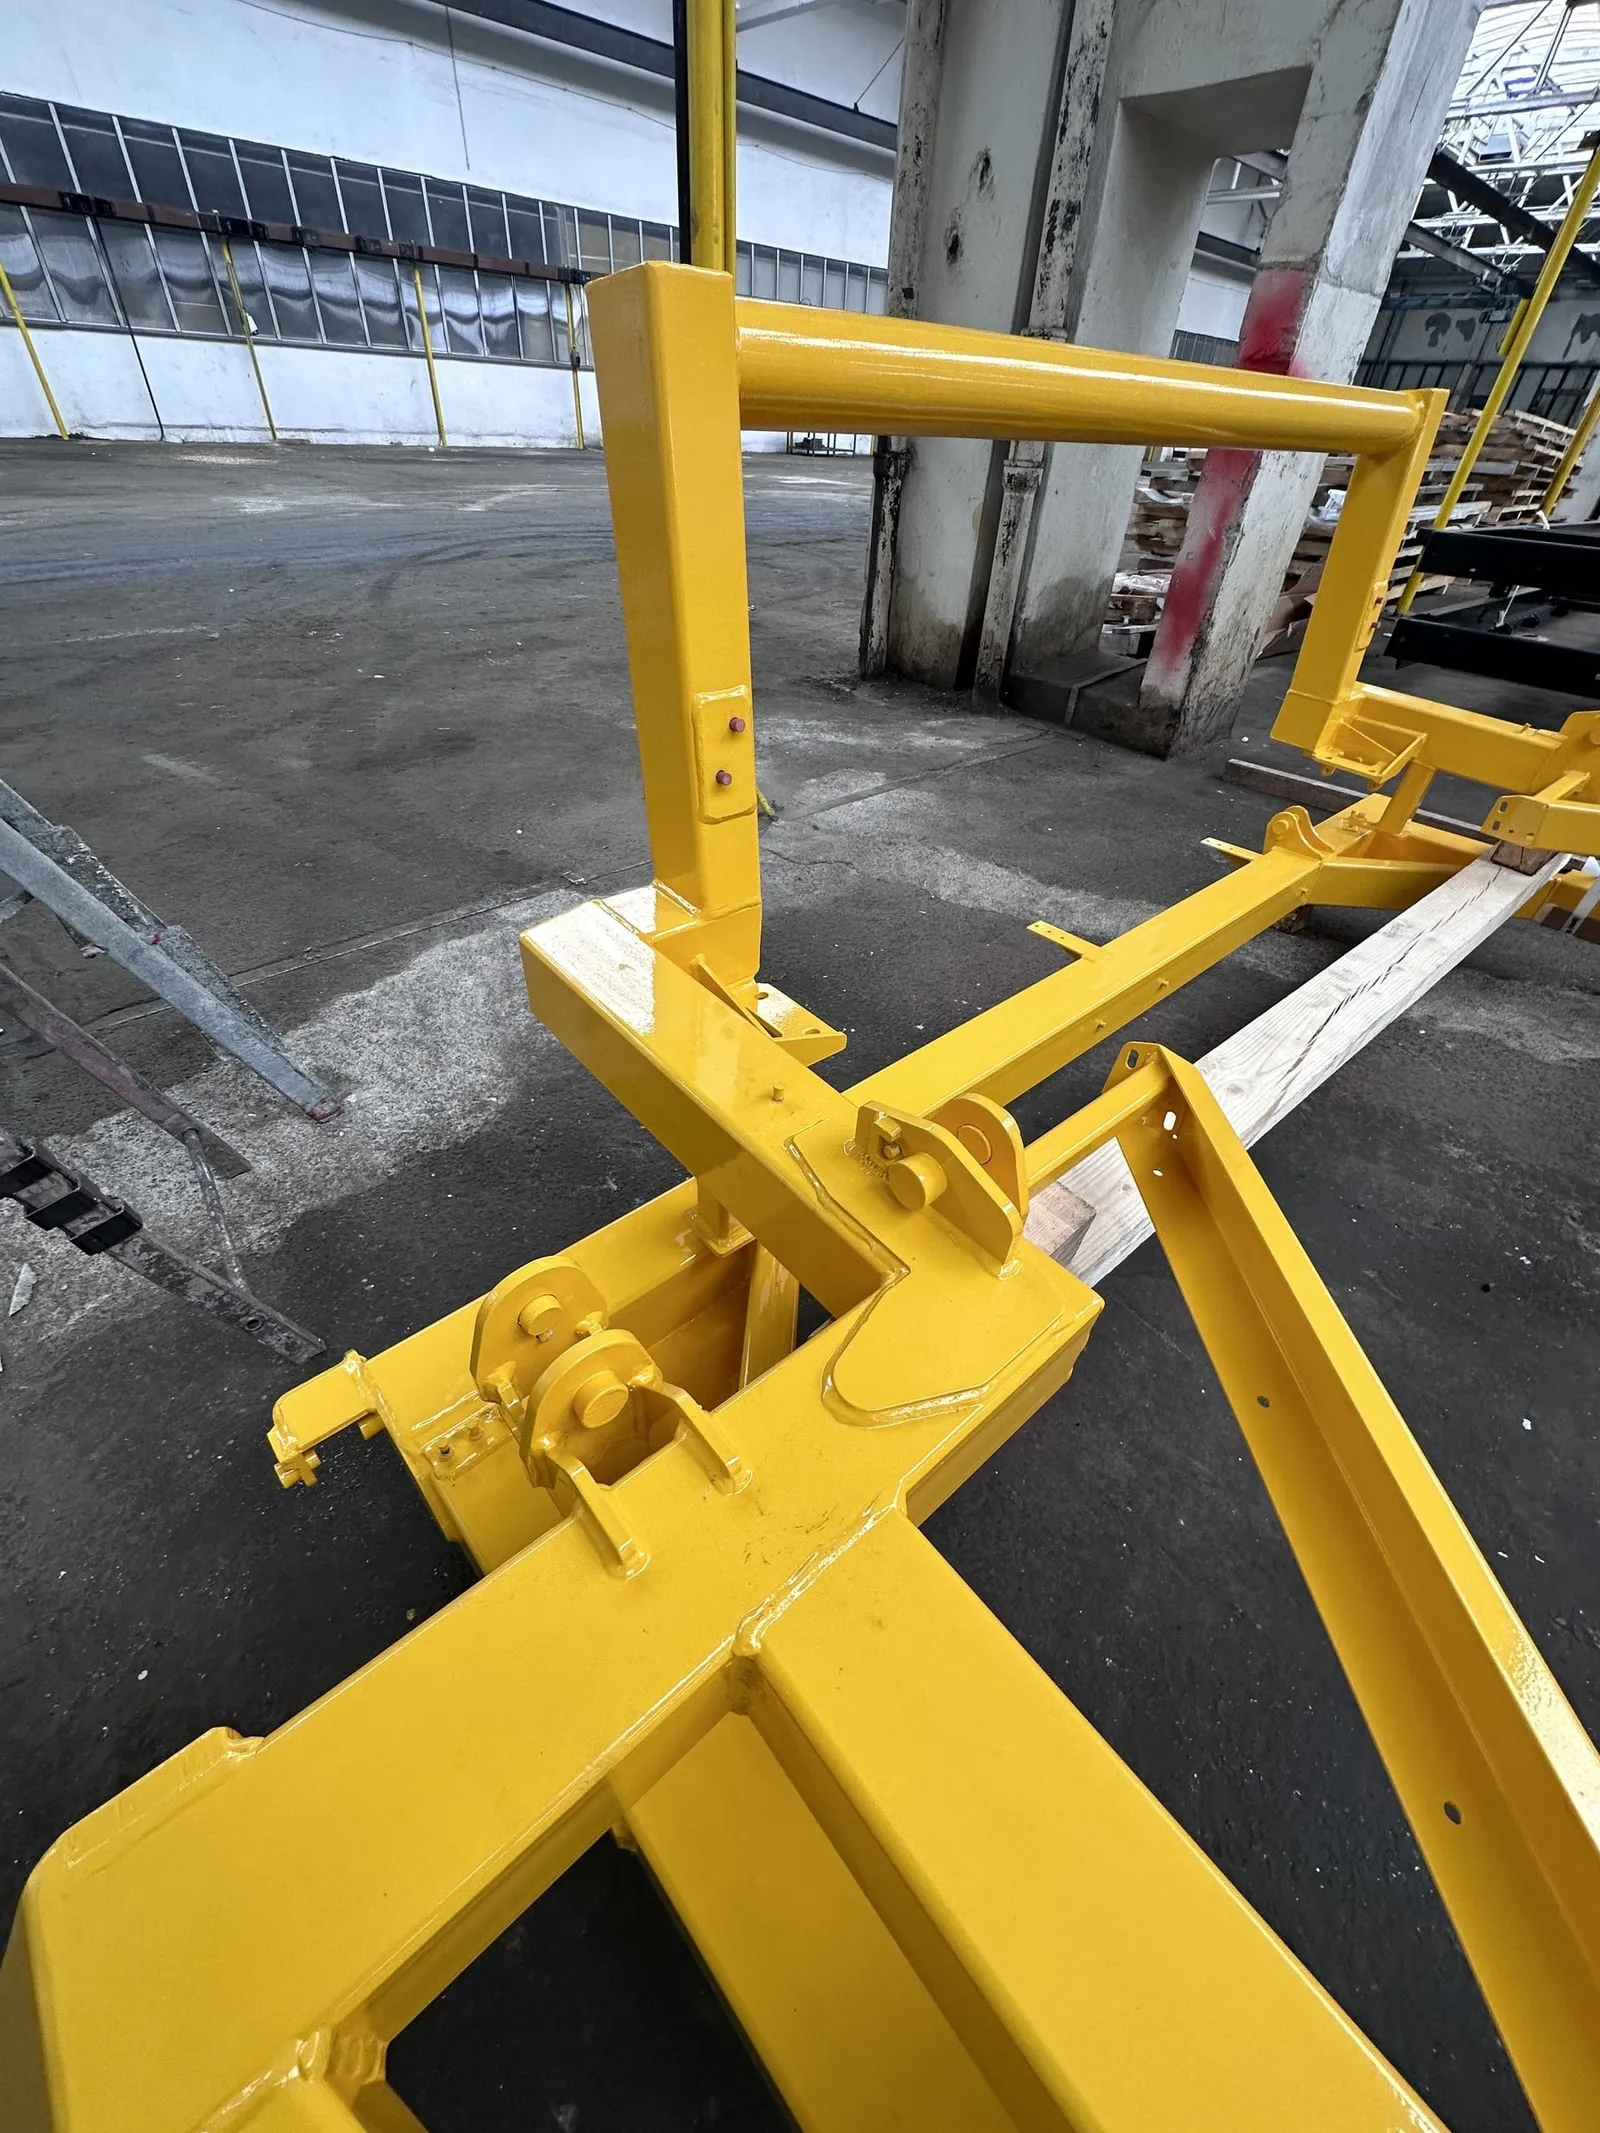
Châssis jaune avec supports de fixation, gros plan 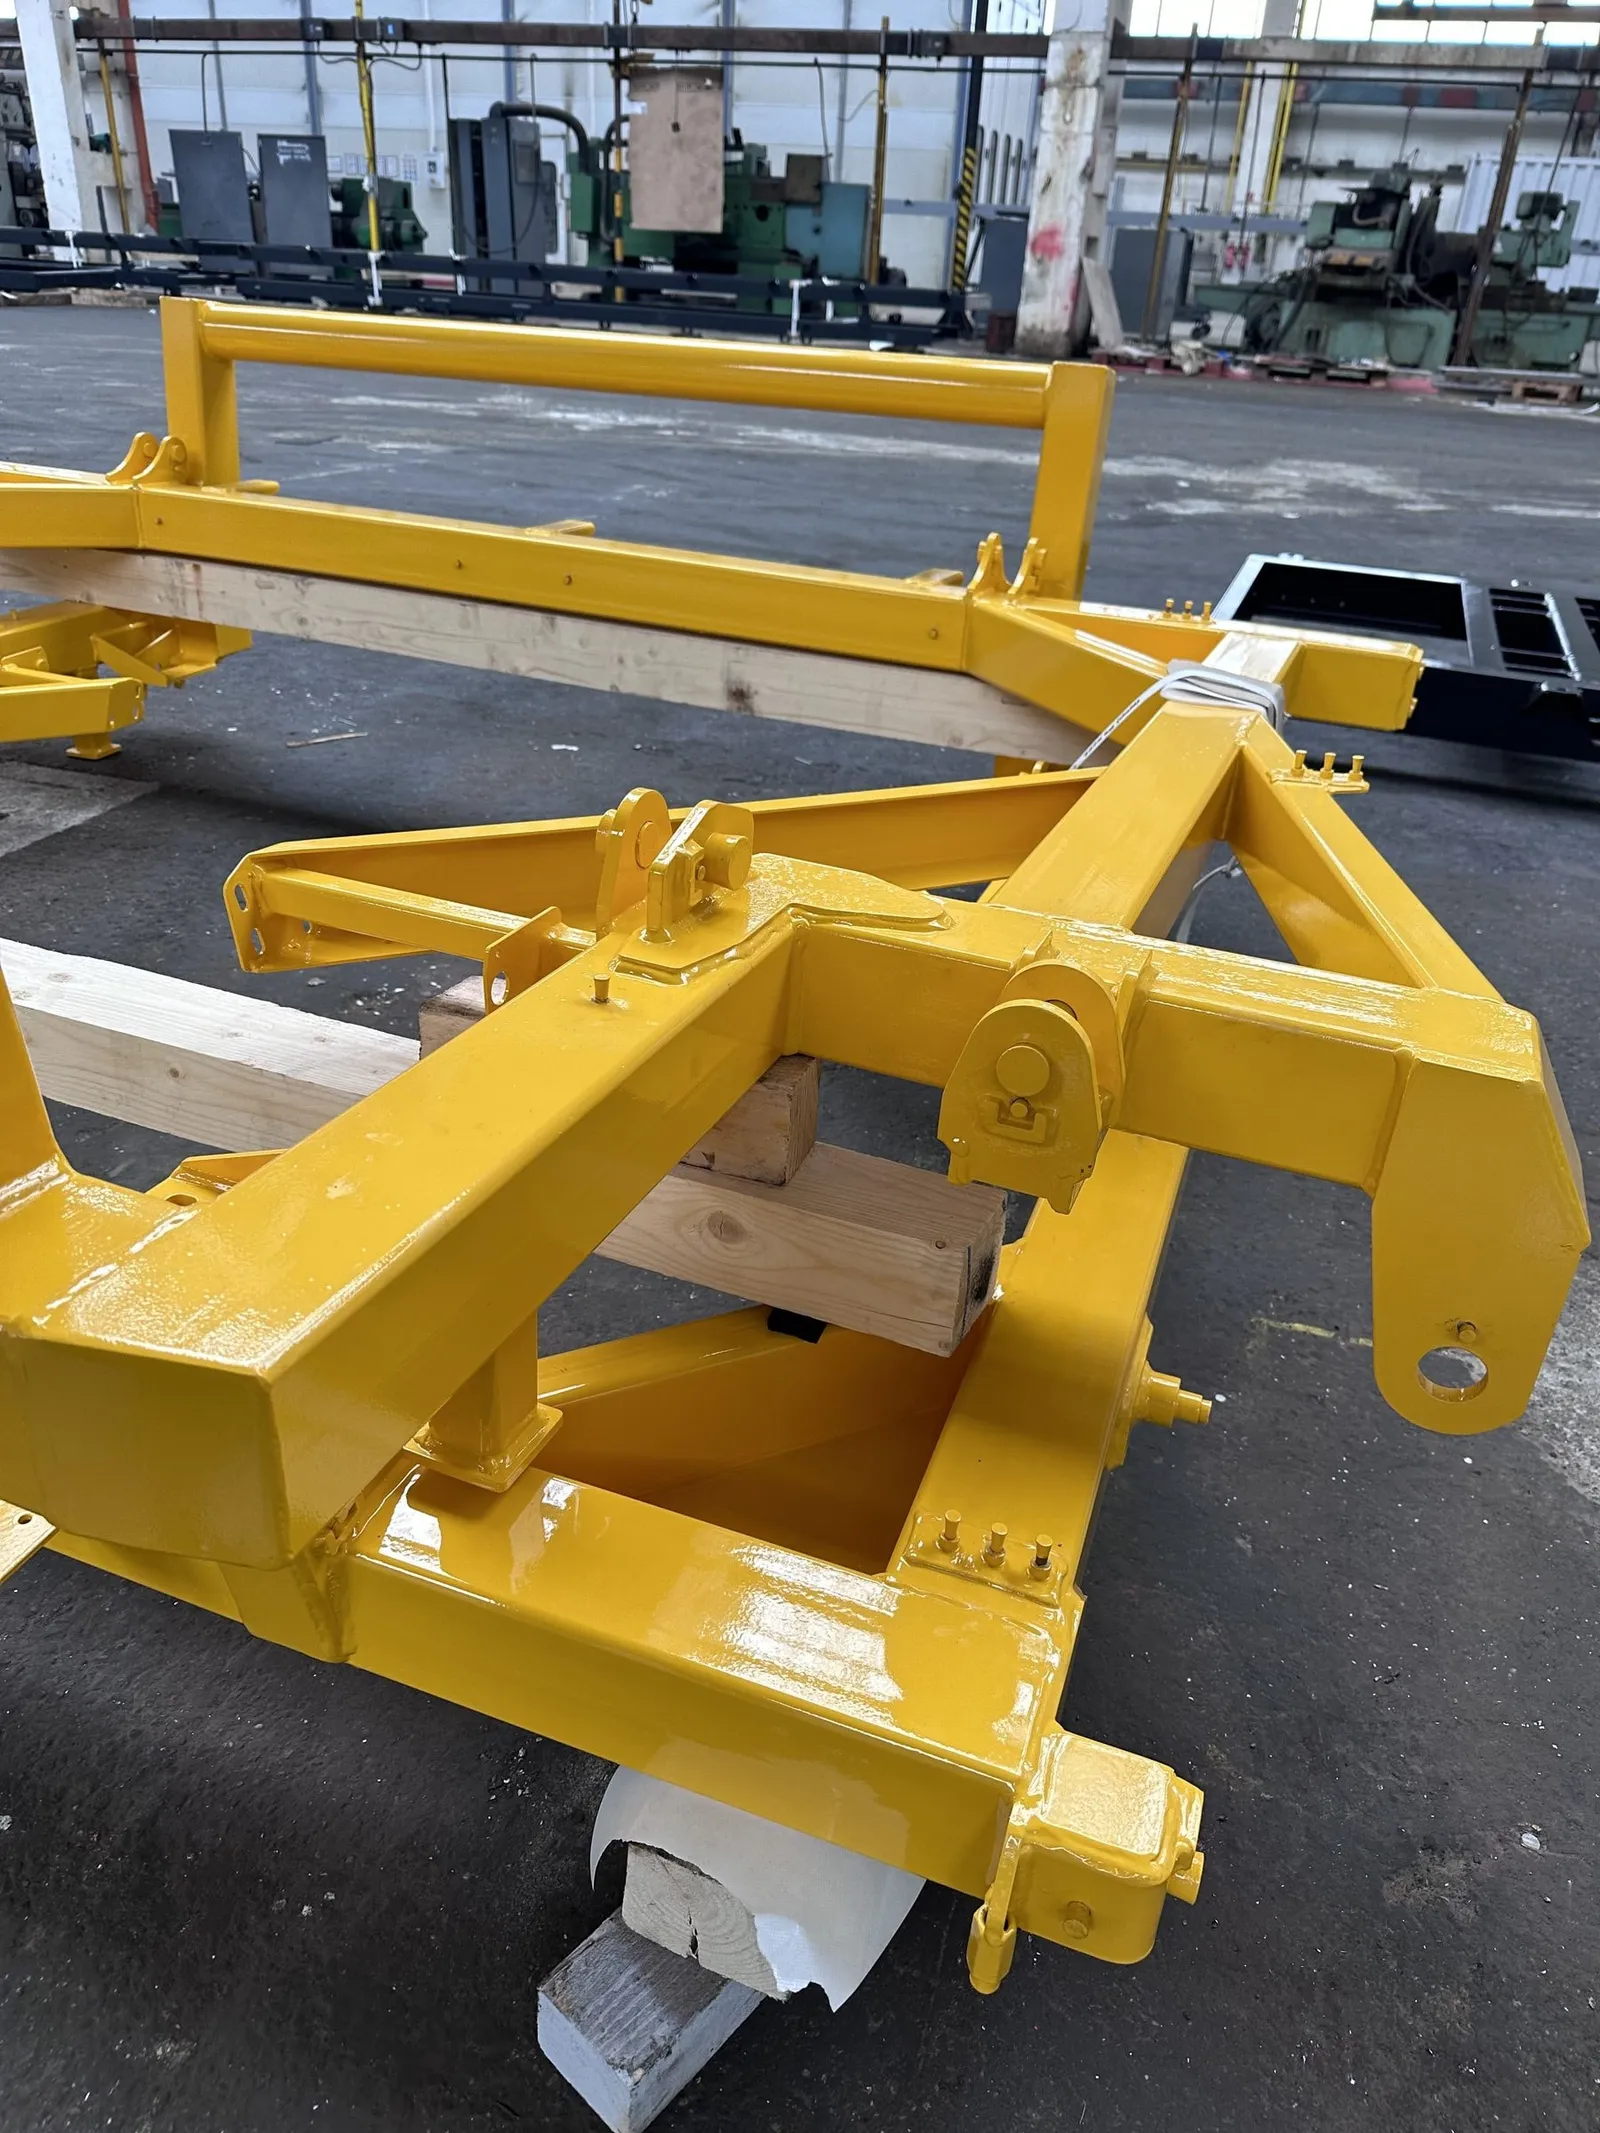
Châssis jaune, second angle
Normes
Ce selon quoi nous construisons et ce que nous délivrons
- EN 1090-1, EXC2
- EN ISO 3834-2
- EN ISO 9606
- ISO 9001 / ISO 14001
- ISO 12944 / EN ISO 8501-1 / ISO 2808
- EN 10204 3.1
| Norme | Ce qu'elle couvre |
|---|---|
| EN 1090-1, EXC2 | Exécution des structures en acier, marquage CE |
| EN ISO 3834-2 | Exigences de qualité complètes en soudage |
| EN ISO 9606 | Épreuve de qualification des soudeurs |
| ISO 9001 / ISO 14001 | Management de la qualité et de l'environnement |
| ISO 12944 / EN ISO 8501-1 / ISO 2808 | Durabilité des revêtements, préparation, épaisseur |
| EN 10204 3.1 | Certification matière sur demande |
Documentation délivrée
Certificats matière, descriptifs de modes opératoires de soudage et qualifications des soudeurs, rapport dimensionnel incluant la mesure 3D, spécification de revêtement et rapport d'épaisseur, déclaration des performances CE pour les structures EXC2, liste de colisage et plan de chargement.
Preuves
Des déploiements avec des chiffres
- 01
Accords-cadres de châssis récurrents
Avec des OEM européens de machines dans le concassage et le criblage, la récolte agricole, et les équipements de remorques et de véhicules : le travail qui fait tourner ce hall depuis des décennies.
- 02
Un convoyeur à bande de déchargement
Chiffré aux prix série et prototype, galvanisé et assemblé, avec composants fournis par le client montés, pour une entreprise suisse de technologie de captage du carbone.
- 03
14 pièces présélectionnées
Dans deux familles de produits d'un OEM pour le soudage robotisé, les quatre premiers ensembles soudés passant en conception d'outillage : la méthode de travail, pas un slogan.
Périmètre
Ce que le prix comprend, et ce qu'il ne comprend pas
Compris
- Revue de conception pour la fabrication
- Conception et construction de gabarits et d'outillages
- Découpe, formage, soudage, usinage
- Grenaillage et revêtement
- Contrôle et documentation
- Emballage
Non compris
- Matière première fournie par le client sauf accord
- Certification par un organisme notifié tiers lorsque requise
- Montage sur site sauf si chiffré
- Transport
Si nous n'avons pas déjà construit exactement ceci, nous vous le dirons et nous vous indiquerons ce que nous avons construit de plus proche. Deux programmes de prototypes dans cette usine ont été livrés à perte parce que personne ne l'avait dit assez tôt. Nous ne faisons plus cela, ni à vous ni à nous.
Délais de livraison
Par variante
| Variante | Délai de livraison |
|---|---|
| Offre à partir d'un dossier complet | 5-10 jours ouvrés |
| Prototype ou première unité | 8-12 semaines |
| Lot récurrent sur un gabarit établi | 4-8 semaines |
| Série, accord-cadre récurrent | selon planning |
Modalités
Quatre façons d'acheter
Acheter une unité catalogue
Choisissez parmi 94 références publiées avec spécifications complètes, obtenez un prix, obtenez une date de livraison.
Modifier une unité catalogue
Partez d'une enveloppe standard et changez ce qui doit l'être. La voie la plus rapide vers une exigence non standard.
Construire selon votre cahier des charges
Vous apportez le cahier des charges ou les plans, nous les revoyons, nous construisons. Prototype et série chiffrés séparément.
Fabrication en sous-traitance
Vous êtes le titulaire, nous sommes l'atelier. Une capacité EN 1090-1 EXC2 avec l'assurance qualité AQAP 2110 derrière.
Processus
Du cahier des charges à la livraison en cinq étapes
- 01
Envoyez le cahier des charges.
Un plan, une annexe d'appel d'offres ou trois phrases. Ce que vous avez sous la main.
- 02
Revue, par écrit.
Nous vous indiquons ce qui manque ou se contredit avant que quiconque ne chiffre. 3-5 jours ouvrés.
- 03
Offre.
Par le bas : matière au coût d'achat, coopération, heures directes à un taux complet. 2-3 semaines pour une construction complexe.
- 04
Gel de la conception et construction.
Les modifications après le gel sont des avenants, chiffrés et convenus.
- 05
Essais, documentation, livraison.
Réception en usine lorsqu'elle est spécifiée, dossier documentaire complet, livraison et installation lorsqu'elles sont chiffrées.
FAQ
Les questions que posent les services achats
Acceptez-vous des travaux EN 1090 EXC3 ?
EXC2 est certifié. EXC3 est évalué au cas par cas avec le concepteur du client.
Quelle taille pouvez-vous usiner ?
6,200 × 3,000 × 1,600 mm sur la grande aléseuse horizontale, jusqu'à 16 tonnes sur la table.
Pouvez-vous construire nos gabarits de soudage ?
Oui, c'est un service à part entière, y compris des gabarits que vous utilisez ensuite dans votre propre usine.
Galvanisez-vous ?
Via une usine partenaire, à chaud, coordonnée par nous dans le cadre du travail.
Ferez-vous un seul prototype ?
Oui, et nous chiffrerons la série à côté.
Certifiez-vous les soudeurs ?
Les soudeurs sont qualifiés selon EN ISO 9606 et le système de qualité en soudage est EN ISO 3834-2, audité.
Envoyez-nous le cahier des charges. Un plan, une annexe d'appel d'offres ou trois phrases.
Vous en recevrez une revue écrite sous une semaine, que vous achetiez quelque chose ou non.
Pour aller plus loin
Familles associées
- Sur mesurePièces uniques, prototypes et tout ce qui n'a pas encore de code produit.
- Centres de donnéesModules IT prétestés : l'acier, l'enveloppe et les réservations, dimensionnés autour de votre plan de baies.
- ISO StandardConteneurs ISO neufs et one-way, sourcés, recertifiés et livrés partout en Europe centrale.
Secteurs associés